
Zhuorui Laser / Ressourcen / Technologie-Leitfäden / CO₂-Lasermarkierungstechnologie
Leitfaden zur Lasertechnologie
CO₂-Lasermarkierungstechnologie
Die CO₂-Lasermarkierung nutzt langwellige Infrarot-Laserenergie, um ohne physischen Kontakt eine dauerhafte Veränderung an oder nahe der Oberfläche eines Materials zu erzeugen. Industrielle CO₂-Systeme arbeiten am häufigsten bei etwa 10,6 μm, obwohl auch 9,3-μm- und 10,2-μm-Quellen eingesetzt werden, wenn ihre Absorptionseigenschaften besser zu einem bestimmten Substrat passen.
Die wichtige technische Frage ist daher nicht einfach, ob eine Maschine einen CO₂-Laser verwendet. Die nützliche Frage ist, ob die ausgewählte Wellenlänge effektiv mit dem tatsächlichen Material koppelt, welche physikalische Veränderung diese Wechselwirkung erzeugt und ob die resultierende Markierung die Anwendungsanforderung ohne inakzeptable Beschädigung erfüllen kann.
Deshalb wird die CO₂-Technologie weithin mit Holz, Papier, Pappe, Leder, Textilien, Acryl, Gummi, Glas, Beschichtungen, Verpackungsmaterialien und ausgewählten Kunststoffen in Verbindung gebracht. Je nach Substrat kann die sichtbare Markierung durch Karbonisierung, lokalisierten Materialabtrag, Schmelzen oder Aufschäumen, Entfernung der Beschichtung oder kontrollierte Oberflächenmodifikation entstehen. Die Materialreaktion – nicht allein der Name des Lasers – bestimmt das Ergebnis.
Was ist CO₂-Lasermarkierung und wie funktioniert sie?
Ein CO₂-Laser ist ein Gaslaser, der unsichtbare Infrarotstrahlung erzeugt. In einer typischen Galvo-Markierungsmaschine erzeugt die Laserquelle den Strahl, Galvanometerspiegel lenken ihn über den programmierten Markierungspfad, und die Fokussieroptik bringt den Strahl auf den erforderlichen Punkt am Werkstück. Das Galvanometer übernimmt die Scanfunktion; die Fokussierlinse bündelt den Strahl über das nutzbare Markierungsfeld.
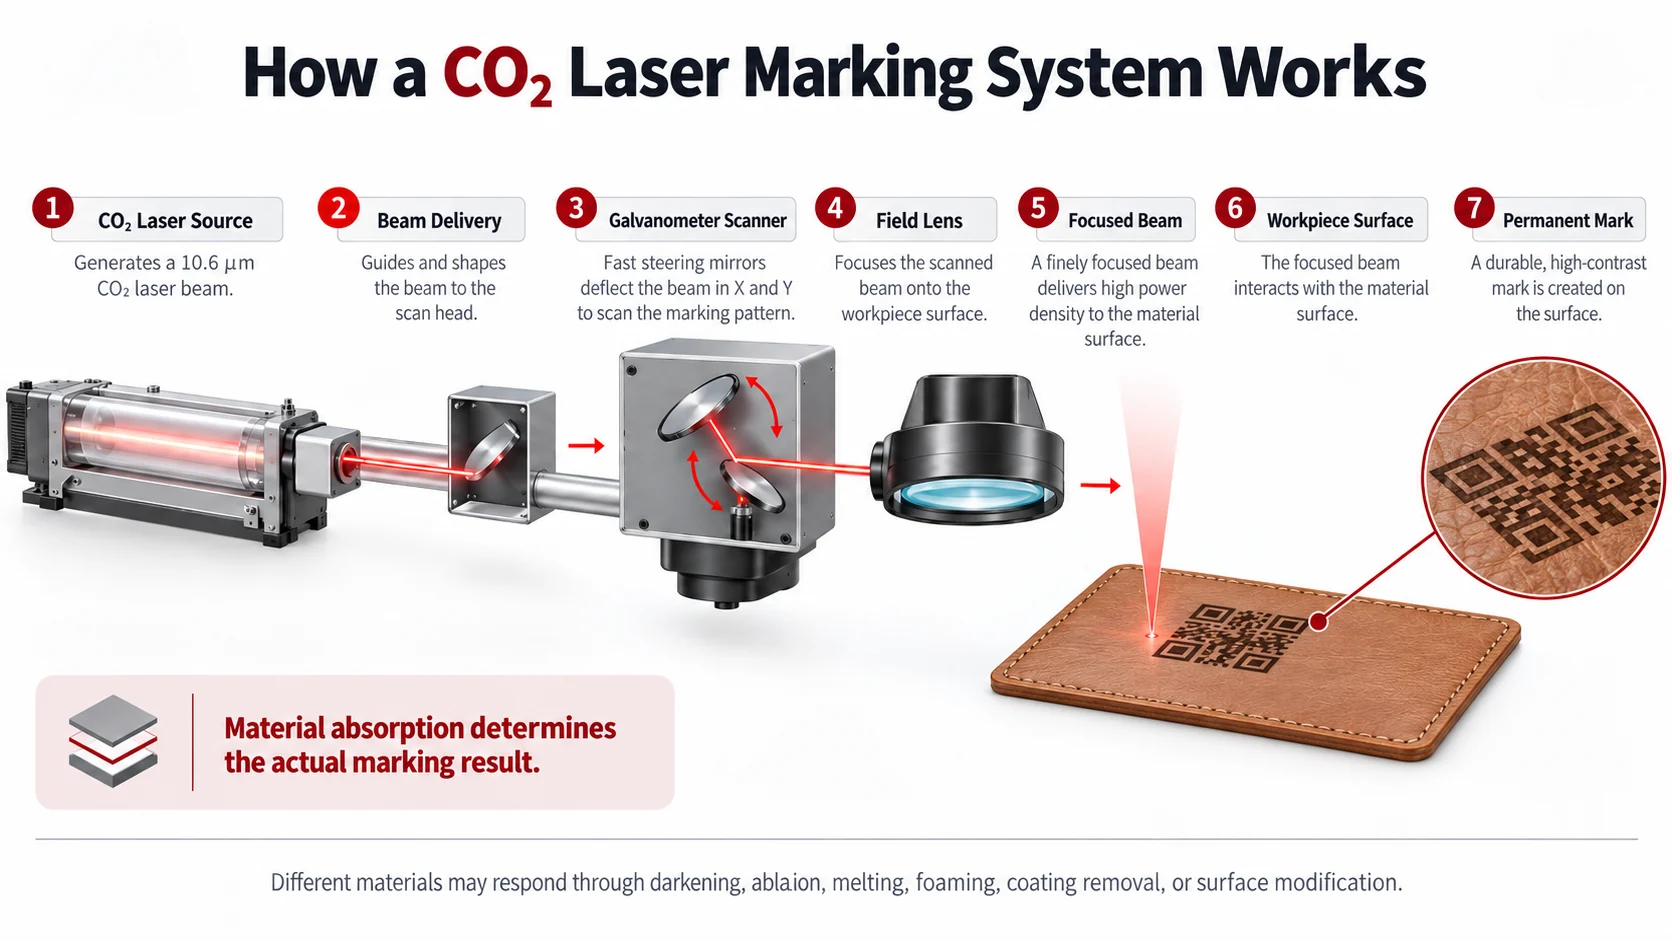
Wenn der Strahl das Werkstück erreicht, wird seine Energie nicht automatisch zu einer Markierung. Ein Teil der Energie kann reflektiert werden, ein Teil kann durch das Material hindurchgehen, und ein Teil kann absorbiert werden. Der absorbierte Anteil ist es, der die physikalische Veränderung antreiben kann. Bei vielen CO₂-Anwendungen erzeugt diese absorbierte Energie eine lokale Erwärmung, doch das Ergebnis hängt stark vom Substrat ab.
Holz und Papier können sich durch lokale thermische Zersetzung dunkel verfärben. Ein Polymer kann schmelzen, aufschäumen, sich verfärben oder eine dünne Oberflächenschicht verlieren. Eine Beschichtung kann entfernt werden, um ein darunterliegendes kontrastierendes Material freizulegen. Glas kann durch kontrollierte Oberflächenmodifikation und Mikrorissbildung ein weißes oder mattiertes Aussehen entwickeln.
Diese Unterscheidung ist wichtig, weil die CO₂-Laser-Markierung eine Laserquellen-Technologie und kein universeller Markierungsmechanismus ist. Dieselbe Laserfamilie kann auf verschiedenen Materialien sehr unterschiedliche Markierungen erzeugen.
CO₂-Systeme werden auch häufig zum Gravieren und Schneiden eingesetzt, aber diese Verfahren haben andere Ziele. Dieser Leitfaden konzentriert sich auf Markieren, Codieren, Oberflächenmodifikation und relativ geringen Materialabtrag statt auf Durchschneiden. Eine ausführlichere Erklärung der vollständigen Interaktionskette finden Sie, wenn Sie nachlesen, wie die Lasermarkierung funktioniert..
Warum ist die CO₂-Lasermarkierung für viele nichtmetallische Materialien gut geeignet?
Der Hauptgrund ist der Zusammenhang zwischen Laserwellenlänge und Materialabsorption. Hohe Laserleistung allein macht ein Verfahren nicht geeignet. Das Material muss genug von der ausgewählten Wellenlänge absorbieren, und diese absorbierte Energie muss eine nutzbare Oberflächenreaktion hervorrufen statt übermäßiger Schäden.
Die gebräuchlichste CO₂-Wellenlänge für allgemeine Anwendungen liegt bei ungefähr 10,6 μm. Viele organische und nichtmetallische Materialien absorbieren langwellige Infrarotenergie bei oder um diese Wellenlänge stark genug, um praktisches Markieren, Gravieren oder Oberflächenmodifikation zu ermöglichen. Das ist ein Grund dafür, dass CO₂-Systeme häufig bei Holz, Papier, Karton, Leder, Gummi, Acryl, Glas, Verpackungssubstraten und ausgewählten Polymeren eingesetzt werden.
Der Kategoriename eines Materials definiert jedoch nicht vollständig seine optische Reaktion. “Kunststoff” kann sich zum Beispiel auf Polymere mit sehr unterschiedlicher Harzchemie, Füllstoffen, Pigmenten, Flammschutzmitteln, Beschichtungen und Schichtstrukturen beziehen. Zwei visuell ähnliche Kunststoffteile können daher auf dieselbe CO₂-Quelle unterschiedlich reagieren.
Das ist auch der Grund, warum die industrielle CO₂-Technologie nicht auf 10,6 μm beschränkt ist. 9,3-μm- und 10,2-μm-Quellen werden in ausgewählten Anwendungen eingesetzt, weil eine Änderung der Wellenlänge beeinflussen kann, wie stark ein bestimmtes Harz, eine Folie, eine Beschichtung oder ein transparentes Material die Laserenergie absorbiert. Technische Anwendungsinformationen von KEYENCE und Novanta dokumentieren das wellenlängenabhängige Verhalten bei Materialien einschließlich transparenter Harze, PET, Polypropylen, Polycarbonat und Verpackungsfolien.
Diese Ergebnisse sollten nicht als allgemeingültige Rangfolge interpretiert werden, bei der eine CO₂-Wellenlänge immer besser ist als eine andere. Die richtige Schlussfolgerung ist enger gefasst: die am besten geeignete CO₂-Wellenlänge hängt vom Absorptionsverhalten des tatsächlichen Materials und von dem Oberflächeneffekt ab, den die Anwendung erfordert.
Für viele übliche Anwendungen mit Holz, Papier, Leder, Gummi, Acryl und allgemeinen Nichtmetallen bleibt 10,6 μm der natürliche Ausgangspunkt. Alternative Wellenlängen werden wichtiger, wenn ein bestimmtes Polymer, eine Folie, eine mehrschichtige Verpackung, eine Beschichtung oder ein transparentes Substrat nicht akzeptabel auf die Standardwellenlänge reagiert.
Was sind die Hauptvorteile der CO₂-Lasermarkierung?
Der größte Vorteil der CO₂-Technologie ist ihre Einsetzbarkeit bei einer breiten Gruppe organischer und nichtmetallischer Materialien. Ein Hersteller, der mit Kartonagen, Holzprodukten, Lederwaren, Acrylkomponenten, Gummi, Glas, Folien oder anderen geeigneten Substraten arbeitet, kann viele Markierungs- und Codierungsaufgaben innerhalb derselben Laserquellenfamilie abdecken.
Das Verfahren ist zudem berührungslos. Der Laser benötigt kein Schneidwerkzeug und keinen Druckkopf, der gegen das Werkstück gedrückt wird, sodass der Markiervorgang keine mechanische Markierungskraft einbringt. Dies kann nützlich sein, wenn die Oberfläche zerkratzt, verformt, verunreinigt oder mit Kontaktverfahren nur schwer bearbeitet werden könnte.
Wenn die Markierung direkt durch Veränderung oder Abtragen von Material entsteht, kann sie ein dauerhafter Bestandteil der Oberfläche werden statt einer separaten Farbschicht. Dadurch eignet sich die CO₂-Markierung für Produktidentifikation, Datums- und Chargencodes, Seriennummern, Barcodes, 2D-Codes, Logos, Grafiken und andere variable Informationen auf geeigneten Substraten.
Die direkte Lasermarkierung kann außerdem die Abhängigkeit von Tinten, Farbbändern, Etiketten oder Druckplatten in der Markierungsphase verringern. Dieser Vorteil sollte nicht überbewertet werden: Ein komplettes System kann dennoch Absaugfilter, Reinigung, Wartungskomponenten, Druckluft oder andere Produktionsressourcen erfordern. Der engere Vorteil besteht darin, dass die Markierung selbst oft erzeugt werden kann, ohne herkömmliche Druckverbrauchsmaterialien auf das Werkstück aufzubringen.
Die CO₂-Technologie ist außerdem sowohl mit stationären Arbeitsplätzen als auch mit automatisierter Produktion kompatibel. Dieselbe Laserfamilie kann für manuell eingelegte Teile, Bleche, Kartons, Flaschen, Folien oder bewegte Produkte konfiguriert werden, wobei die endgültige Maschinenarchitektur von den Handhabungs- und Produktionsanforderungen abhängt.
Diese Vorteile sind am stärksten, wenn drei Bedingungen zusammenkommen: Das Material absorbiert die Wellenlänge wirksam, die resultierende Oberflächenveränderung ist akzeptabel und das Produktionssystem kann diese Veränderung konsistent reproduzieren.
Welche Materialien können CO₂-Laser markieren?
Eine Kompatibilitätsliste ist nur nützlich, wenn sie dem Leser hilft, eine Entscheidung zu treffen. Die nützlichere Frage ist, wie ein Material typischerweise auf CO₂-Energie reagiert, welche Art von Markierung diese Reaktion erzeugen kann und welche Einschränkung geprüft werden sollte, bevor das Verfahren akzeptiert wird.
| Materialfamilie | Typische CO₂-Wechselwirkung | Häufiges Ergebnis | Hauptpunkt zur Validierung |
|---|---|---|---|
| Holz | Lokalisierte Erwärmung und Karbonisierung | Dunkle Markierung oder flache Gravur | Maserung, Harz, Feuchtigkeit und übermäßige Verkohlung |
| Papier / Karton | Thermische Verdunkelung oder lokalisierter Abtrag | Codes, Text und Grafiken | Durchbrennen, Verfärbung und Beschichtungsvariation |
| Leder | Karbonisierung oder Oberflächenabtrag | Kontrast, Logos und dekorative Gravur | Aufbau, Beschichtung, Versengung und Geruch |
| Textilien | Faserabhängiges Schmelzen, Karbonisieren oder Entfernen | Muster, Etiketten und Kontrastmarkierungen | Fasertyp, Trägermaterial, Schmelzen und Ausfransen |
| Acryl / PMMA | Absorption und Ablation | Mattes oder graviertes Erscheinungsbild | Wärmeeffekte und Kantenqualität |
| Gummi | Thermische Modifikation oder Ablation | Kontrast oder flacher Abtrag | Formulierung, Rauch und Rückstände |
| Ausgewählte Kunststoffe | Schmelzen, Schäumen, Farbänderung oder Ablation | Codierung, Kontrast oder Oberflächenmodifikation | Harz, Additive, Pigmente und Wellenlänge |
| Folien | Wellenlängen- und schichtabhängige Wechselwirkung | Codierung oder selektive Oberflächenveränderung | Filmdicke, Mehrschichtstruktur und Wärmeschaden |
| Glas | Lokalisierte thermische Spannung und Oberflächenmikrorissbildung | Weiße oder matte Markierung | Rissbildung und akzeptable Oberflächenschäden |
| Beschichtungen / Tinten | Selektive Entfernung oder Modifizierung der oberen Schicht | Freigelegte kontrastierende Schicht | Selektivität und Schädigung des Grundmaterials |
| Verpackungssubstrate | Materialspezifische Oberflächenreaktion | Datumsangaben, Chargen, Barcodes, 2D-Codes und Grafiken | Lesbarkeit, Verpackungsintegrität und Produktionskonsistenz |
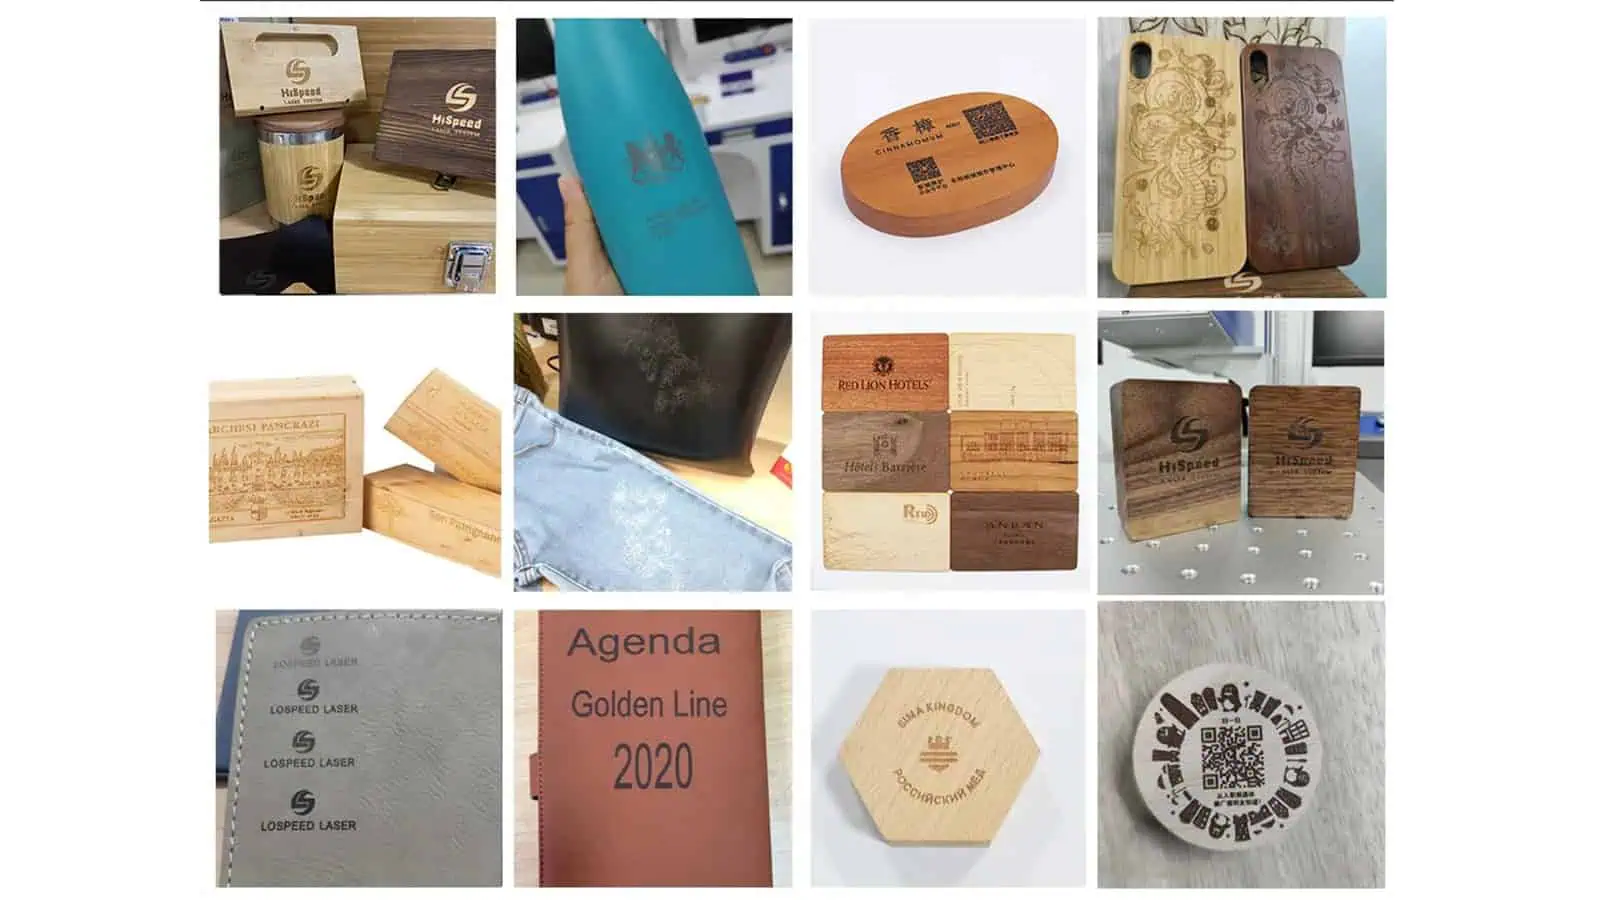
Die Tabelle sollte als Orientierungskarte und nicht als universelle Kompatibilitätsgarantie betrachtet werden. Für materialspezifische Hinweise zu Holz, Leder, Papier, Pappe und Textilien fahren Sie fort mit der Markierungsanleitung für organische Materialien.
Holz, Papier und Pappe gehören zu den intuitivsten CO₂-Anwendungen, da lokalisierte Erwärmung ohne Weiteres sichtbaren Kontrast oder kontrollierte Entfernung erzeugen kann. Ihre scheinbare Einfachheit kann jedoch irreführend sein. Holzart, Maserung, Harzgehalt, Feuchtigkeit, Papierbeschichtung, Recyclinganteil und Aufbau der Pappe können alle verändern, wie die Oberfläche reagiert. Eine attraktive Probe belegt daher nicht ein Prozessfenster für jede Charge oder jeden Lieferanten.
Acryl ist ein weiteres etabliertes CO₂-Material, weil es langwellige Infrarotenergie stark genug absorbieren kann, um ein charakteristisches mattiertes oder graviertes Erscheinungsbild zu erzeugen. Auch hier ist “Acryl” keine vollständige technische Spezifikation. Sorte, Dicke, Pigment, Additive und Herstellungsweg können das Ergebnis beeinflussen.
Gummi bringt eine andere Problematik mit sich. Das Material nimmt möglicherweise relativ leicht eine sichtbare Markierung an, während das Produktionsproblem Rauch, Geruch, kohlenstoffhaltige Rückstände, Formulierungsabweichungen oder übermäßige Hitzeschäden betrifft. Die technische Frage ist daher nicht nur, ob das Gummi markiert werden kann, sondern ob die resultierende Markierung und die Nebenprodukte akzeptabel sind.
Kunststoffe und Folien erfordern besondere Vorsicht, wenn pauschale Kompatibilitätsaussagen getroffen werden. Zwei Produkte, die beide als “Kunststofffolie” bezeichnet werden, können unterschiedliche Polymerchemie, Füllstoffe, Pigmente, Flammschutzmittel, Beschichtungen oder Schichtstrukturen aufweisen. Technische Arbeiten zu alternativen CO₂-Wellenlängen zeigen, warum dies wichtig ist: PET, Polypropylen, Polycarbonat und andere Substrate können bei Änderung der Wellenlänge unterschiedlich reagieren.
Die Reaktion von Textilien hängt ebenfalls zuerst von der Faserzusammensetzung ab, aber die vollständige Konstruktion ist entscheidend. Webart, Farbstoffe, Beschichtungen, Trägerschichten, Klebstoffe, Feuchtigkeit und Produktionsspannung können verändern, wie sich Wärme an der Oberfläche entwickelt, und beeinflussen dadurch Schmelzverhalten, Kantenqualität, Kontrast und Wiederholbarkeit. Ein sauberes Ergebnis auf einem Polyestertextil sollte nicht als Beweis dafür gelten, dass sich derselbe Prozess unverändert auf eine andere Gewebekonstruktion übertragen lässt.
Leder sollte ebenfalls als vollständiges Materialsystem behandelt werden und nicht als einzelne Substratkategorie. Natürliche und synthetische Konstruktionen können unterschiedlich reagieren, während Pigmente, Schutzbeschichtungen, Trägerschichten und Dicke den Kontrast, den Materialabtrag, das Verbrennungsverhalten und den Geruch verändern können. Das tatsächliche Produktionsleder ist daher aussagekräftigeres Beweismaterial als eine allgemeine Behauptung, dass eine Maschine “lederkompatibel” sei.”
Glas kann mit CO₂ markiert werden, aber sein Mechanismus erfordert eine andere Akzeptanzhaltung. KEYENCEs CO₂-Markierungsleitfaden beschreibt ein weißes oder mattiertes Ergebnis, das mit lokaler Oberflächenmikrorissbildung verbunden ist. Derselbe Mechanismus erklärt, warum eine optisch gute Markierung nicht automatisch belegt, dass der Oberflächenzustand für eine festigkeitsempfindliche Glaskomponente akzeptabel ist.
Welche Arten von Markierungen kann ein CO₂-Laser erzeugen?
Das Verständnis des physikalischen Markierungsmechanismus ist nützlicher als das Auswendiglernen einer Liste kompatibler Materialien, weil die sichtbare Markierung nur die endgültige Folge davon ist, wie das Substrat auf absorbierte Energie reagiert hat.

Karbonisierung und thermische Dunkelfärbung
Holz, Papier, Pappe, Leder und einige andere organische Materialien können sich dunkel verfärben, wenn absorbierte Laserenergie die lokale Temperatur so weit erhöht, dass sich die Oberfläche verändert. Das erwünschte Ergebnis ist ein kontrollierter Kontrast. Der Fehlerfall entsteht aus demselben thermischen Prozess: Eine nützliche Verdunkelung kann sich zu übermäßiger Verkohlung, Kantenausbreitung, Verfärbung außerhalb der Markierung oder Materialschäden entwickeln. Mehr Energie führt daher nicht automatisch zu einem besseren Ergebnis.
Ablation und Materialabtrag
Wenn genügend Energie absorbiert wird, um eine dünne Materialschicht abzutragen, entsteht eine geätzte oder gravierte Struktur statt nur einer Farbänderung. Dasselbe Prinzip kann verwendet werden, um Lacke, Tinten oder Beschichtungen zu entfernen und eine darunterliegende kontrastierende Schicht freizulegen. In diesen Anwendungen wird die Selektivität entscheidend: Der Prozess muss genug der vorgesehenen Schicht entfernen, ohne inakzeptable Schäden am darunterliegenden Substrat zu verursachen.
Polymerschäumen, Schmelzen und Oberflächenmodifikation
Einige Polymere erzeugen Kontrast durch lokales Schmelzen, Aufschäumen, Umstrukturierung oder Farbänderung statt durch einfache Karbonisierung. Dies ist ein weiterer Grund, warum die Aussage “CO₂ kann Kunststoff markieren” zu pauschal ist. Zwei Polymere können beide eine sichtbare Markierung annehmen, während sie dieses Ergebnis durch unterschiedliche physikalische Veränderungen erreichen und daher unterschiedliche Qualitätsgrenzen haben.
Mattierte Markierung auf Glas
Glas verhält sich wieder anders. Lokalisierte thermische Spannung kann sehr kleine Oberflächenrisse erzeugen, die Licht streuen und weiß oder matt erscheinen. Dies kann eine dauerhafte sichtbare Markierung erzeugen, aber der gewünschte visuelle Mechanismus und der Schadensmechanismus sind eng miteinander verbunden. Eine übermäßige Wechselwirkung kann die Oberfläche über akzeptable kosmetische oder mechanische Grenzen hinaus belasten.
Bei all diesen Mechanismen ist das nützliche Prinzip dasselbe: Die Markierung wird durch die Materialreaktion erzeugt, nicht allein durch die Laserquelle. Ein Foto, das nur als “CO₂-Laserprobe” beschriftet ist, liefert daher nur begrenzte technische Aussagekraft, es sei denn, das Substrat und der resultierende Oberflächenmechanismus werden ebenfalls verstanden.
Wo wird die CO₂-Laserbeschriftung üblicherweise eingesetzt?
Verpackung und Codierung variabler Daten gehören zu den etabliertesten industriellen Anwendungen der CO₂-Technologie. Kartons, Etiketten, Flaschen, Folien, Metallfolien, beschichtete Verpackungen und andere Substrate können Herstellungsdaten, Verfallsdaten, Chargennummern, Rückverfolgbarkeitscodes, Barcodes, 2D-Codes oder Branding-Elemente tragen, die direkt vom Laser erzeugt werden. Anwendungsspezifische Beispiele finden Sie unter Verpackungs- und Codierungsanwendungen.
Verpackungen zeigen außerdem, warum eine allgemeine Kennzeichnung als “CO₂-kompatibel” nicht ausreicht. Karton, PET, Polypropylenfolie, beschichtete Kartonagen und Glasbehälter sind sehr unterschiedliche Materialsysteme. Anwendungsspezifische Wellenlängenstudien zeigen, dass eine Änderung der CO₂-Wellenlänge die Reaktion bestimmter PET- oder Polypropylen-Anwendungen wesentlich verändern kann; daher bleibt das tatsächliche Verpackungssubstrat Teil der Technologieentscheidung.
Holzprodukte werden häufig mit CO₂-Markierung versehen, etwa für Branding, Identifikation, Grafiken, dekorative Muster und flaches Gravieren. Natürliche Schwankungen spielen hier eine Rolle: Maserung, Harz, Oberflächenbeschaffenheit und Feuchtigkeit können sichtbare Unterschiede verursachen, selbst wenn die Ausrüstung selbst stabil ist.
Anwendungen auf Leder und Textilien umfassen Logos, Etiketten, dekorative Muster, Oberflächeneffekte und Identifikation. Dies sind gültige CO₂-Anwendungen, doch ihr Erfolg hängt stark von der tatsächlichen Konstruktion ab und nicht einfach von den Worten “Stoff” oder “Leder”. Faserart, Finish, Trägermaterial, Beschichtungen, Spannung, Versengung, Ausfransen und Handhabung bleiben wichtige Anwendungsvariablen, ohne die CO₂-Technologie als Ganzes zu definieren.
Acryl, Gummi und ausgewählte Kunststoffe können Branding, Codes, Grafiken und Oberflächenmodifikation unterstützen, wenn ihr Absorptionsverhalten geeignet ist. Glasflaschen, Behälter und Flachglasprodukte bilden eine weitere häufige Anwendungsgruppe, bei der eine dauerhafte matte Markierung akzeptabel ist.
Der verbindende Faktor über diese Branchen hinweg ist nicht die Produktkategorie. Es ist das Vorhandensein einer Oberfläche, die CO₂-Energie stark genug absorbiert, um eine kontrollierte, nützliche und wiederholbare Veränderung zu erzeugen.
Was sind die wichtigsten Einschränkungen der CO₂-Lasermarkierung?
CO₂ erzielt bei vielen nichtmetallischen Materialien gute Ergebnisse, aber das macht ihn nicht zum Standardlaser für jede Nichtmetall-Anwendung.
Die klarste Grenze ist die direkte Markierung von blankem Metall. Bei gängigen Industriemetallen wie Edelstahl, Kohlenstoffstahl, Aluminium und Titan ist die Faserlaser-Technologie im Allgemeinen der natürlichere Ausgangsweg. Eine lackierte, beschichtete, anodisierte oder laserreaktive Metalloberfläche kann sich anders verhalten, weil der Laser möglicherweise hauptsächlich mit der oberen Schicht statt direkt mit dem blanken Metall wechselwirkt. Die Wechselwirkung mit blankem Metall und die Wechselwirkung mit Beschichtungen sollten daher nicht als dieselbe Anwendung behandelt werden.
Wärmeempfindlichkeit schafft eine weitere Grenze. CO₂-Markierung beruht üblicherweise auf thermischer Wechselwirkung. Wenn die Abnahmeanforderung nahezu keine Schmelze, Verformung, Verfärbung, Quellung oder umgebende Wärmeeinwirkung zulässt, kann eine UV-Quelle eine Bewertung verdienen, selbst wenn das Substrat technisch eine CO₂-Markierung erzeugen könnte.
Materialvariabilität kann das Prozessfenster ebenfalls verengen. Dies gilt insbesondere für Polymere, Textilien, Leder, Beschichtungen, natürliche Materialien und Mehrschichtverpackungen. Ein auf eine Formulierung qualifizierter Prozess lässt sich möglicherweise nicht zuverlässig auf eine andere übertragen, selbst wenn beide Produkte dieselbe allgemeine kommerzielle Beschreibung tragen.
Glas ist ein weiteres Beispiel für ein Material, das markiert werden kann, aber dennoch eine klare Abnahmegrenze erfordert. Eine matte Markierung kann visuell korrekt sein, während sie mehr Mikrorissbildung oder Oberflächenschäden verursacht, als das jeweilige Produkt tolerieren kann.
Die letzte Einschränkung ist eher kommerzieller als rein physikalischer Natur: markierbar bedeutet nicht unbedingt fertigungsfähig. Ein sichtbares Muster kann dennoch scheitern, wenn seine Lesbarkeit schwankt, die Markierung zu lange dauert, Materialchargen den Kontrast verändern, übermäßige Rückstände entstehen, die Absaugung unpraktikabel wird oder das Ergebnis unter den vorgesehenen Produktionsbedingungen nicht reproduziert werden kann.
Eine hilfreiche Machbarkeitsentscheidung muss daher über die Frage hinausgehen, ob der Laser eine sichtbare Markierung erzeugen kann.
Welche Risiken und Vorsichtsmaßnahmen sollten beim CO₂-Lasermarkieren berücksichtigt werden?
Technische Eignung und sichere Verarbeitung sind unterschiedliche Fragen. Ein Substrat kann eine hochwertige CO₂-Markierung annehmen, während der Prozess dennoch inakzeptable Emissionen, Brandrisiko, Kontamination, Laserzugangsrisiko oder Produktschäden verursacht.
Materialidentifizierung und Prozessemissionen
Unbekannte Kunststoffe, Kunstleder, Folien, Beschichtungen, Klebstoffe, Schäume und mehrschichtige Produkte sollten nicht allein anhand ihres Aussehens identifiziert werden. Thermische Zersetzungsprodukte hängen von der tatsächlichen Materialchemie ab.
NIOSH-Forschung zur CO₂-Laserbearbeitung von Textilien und Polymeren stellte materialabhängige Partikel- und flüchtige Emissionen fest und fand heraus, dass lokale Absaugung für die Schadstoffkontrolle im untersuchten System wichtig war. Diese Forschung betraf das Laserschneiden und nicht das übliche Markieren mit geringem Materialabtrag, daher sollten ihre gemessenen Konzentrationen nicht direkt auf jeden Markierungsprozess übertragen werden. Die nützliche Schlussfolgerung ist enger gefasst: lasererzeugte Emissionen hängen sowohl vom Material als auch von der Prozessintensität ab, sodass man die Sicherheit eines unbekannten Polymers nicht erraten sollte.
Die Absaugung sollte daher als Teil der Prozessauslegung betrachtet werden. Neben der Kontrolle luftgetragener Schadstoffe kann eine wirksame Absaugung Rauch und Gerüche entfernen, Rückstände auf dem Werkstück reduzieren und dazu beitragen, die Kontamination von Optiken und umgebender Ausrüstung zu begrenzen. Die erforderliche Absaugleistung hängt weiterhin davon ab, was verarbeitet wird und wie aggressiv das Material verändert wird. Für eine tiefergehende Umsetzungsanleitung siehe den Leitfaden zur Rauchgasabsaugung.
Hitze, brennbare Materialien und Brandrisiko
Holz, Papier, Pappe, Textilien, Schäume, Leder und einige Polymere können verkohlen oder sich entzünden, wenn die lokale Erwärmung zu stark wird. Dies ist nicht bloß ein kosmetischer Defekt. Es beeinflusst die Gehäusekonstruktion, die Überwachung, das Rückstandsmanagement, die Absaugung, das Not-Aus und die Art und Weise, wie die komplette Maschine betrieben wird.
Ein Material, das unter einer Bedingung erfolgreich markiert werden kann, kann auch weniger stabil werden, wenn sich Bearbeitungsdichte, Verweilzeit, Kontamination oder Rückstandsansammlung ändern. Die Produktionsvalidierung sollte daher berücksichtigen, ob der Prozess unter vorhersehbaren Betriebsschwankungen kontrolliert bleibt, und nicht nur, ob eine einzelne Probe akzeptabel aussieht.
Laserstrahlung und Schutz auf Maschinenebene
Industrielle Laserquellen können hohe optische Gefahren darstellen, aber die Klassifizierung der Quelle und die zugängliche Gefahr einer kompletten Maschine sind nicht automatisch dieselbe. Eine Quelle mit hoher Gefahr kann in eine geschlossene, verriegelte Maschine integriert werden, die den Zugang zu gefährlichen Laserstrahlen während des Normalbetriebs verhindert.
OSHA-Leitfaden zur Lasersicherheit beschreibt Gehäuse- und Verriegelungskontrollen als Teil des Ansatzes technischer Schutzmaßnahmen für eingebettete Laserquellen mit höherem Gefahrenpotenzial. Die relevante Sicherheitsbeurteilung gehört daher auf die Ebene des Gesamtsystems und sollte das Gehäuse, Zugangsöffnungen, Verriegelungen, den Strahlengang, Wartungszugang, Notfallsteuerungen, Betriebsverfahren und geltende lokale Anforderungen berücksichtigen.
Produktschäden sind ebenfalls ein Risiko
Die Risikobewertung sollte das Werkstück ebenso wie den Bediener einschließen. Eine visuell akzeptable Markierung kann dennoch abgelehnt werden, weil sie Glas geschwächt, eine Textilkante geschmolzen, Papier außerhalb des Codes versengt, einen dünnen Film verformt, eine Beschichtung zu tief durchdrungen oder übermäßige Rückstände erzeugt hat. Diese Fehlerbedingungen sollten vor dem Testen definiert werden, damit eine gut aussehende Probe nicht mit einem qualifizierten Prozess verwechselt wird.
CO₂ vs. Faser vs. UV-Lasermarkierung: Worin besteht der Unterschied?
CO₂, Faser und UV sollten nicht als drei Leistungsstufen desselben Markierungswerkzeugs verstanden werden. Ihre unterschiedlichen Wellenlängen verändern die Art und Weise, wie Materialien die Laserenergie absorbieren, weshalb sich ihre natürlichsten Anwendungsbereiche unterscheiden.
| Laserfamilie | Typischer Ausgangspunkt | Warum es häufig in Betracht gezogen wird |
|---|---|---|
| CO₂ | Holz, Papier, Leder, Textilien, Acryl, Gummi, Glas, Verpackungen und ausgewählte Kunststoffe | Nützliche Absorption und thermische Wechselwirkung bei vielen organischen und nichtmetallischen Oberflächen |
| Faser | Edelstahl, Stahl, Aluminium, Titan und viele andere Industriemetalle | Häufiger erster Weg für die direkte industrielle Metallmarkierung |
| UV | Ausgewählte Kunststoffe, empfindliche Substrate, feine Strukturen und Anwendungen mit strengen thermischen Grenzwerten | Eine kurze Wellenlänge kann bei geeigneten Materialien eine starke Absorption bei verringertem unerwünschtem thermischem Einfluss bieten |
Dies ist eher eine Auswahlkarte für den ersten Durchgang als ein universelles Kompatibilitätsdiagramm.
Kunststoff veranschaulicht, warum eine einfache Klassifizierung fehlschlägt. Je nach Harzformulierung und gewünschtem Ergebnis können CO₂-, Faser- oder UV-Laser alle glaubwürdige Kandidaten sein. Glas überschreitet ebenfalls Technologiegrenzen, da unterschiedliche Anwendungen Mattierung, feine Oberflächenmodifikation, Kontrast oder geringere Oberflächenschäden priorisieren können. Beschichtete Metalle liefern ein weiteres Beispiel: Der Laser interagiert möglicherweise hauptsächlich mit der Beschichtung statt mit dem darunterliegenden Metall.
Die erste Entscheidung ist daher, welche Laserfamilie den glaubwürdigsten Ausgangspunkt bietet. Die zweite und wichtigere Entscheidung ist, ob diese Quelle das erforderliche Ergebnis auf dem tatsächliches Substrat ohne die Qualitäts- oder Sicherheitsgrenzen der Anwendung zu verletzen.
Für einen tiefergehenden Technologievergleich fahren Sie fort mit Faser- vs. CO₂-Laserbeschriftung oder UV- vs. CO₂-Laserbeschriftung. Für die Zwecke dieser Seite gilt das wichtige Prinzip, dass Wellenlänge, Materialreaktion und erforderliche Markierung gemeinsam bewertet werden sollten.
Wie erkennen Sie, ob CO₂ für Ihre Anwendung geeignet ist?
Ein nützlicher Auswahlprozess beginnt mit dem Werkstück und nicht mit dem Laser-Spezifikationsblatt.
Identifizieren Sie zunächst das Material so genau, wie es das Projekt zulässt. „Kunststoff“, „Gewebe“, „Leder“ oder „Beschichtung“ mögen für ein erstes Gespräch ausreichen, sind aber für eine abschließende technische Beurteilung selten genug. Harzfamilie, Faserzusammensetzung, Oberflächenbeschaffenheit, Pigment, Beschichtung, Trägermaterial, Klebstoff und Schichtaufbau können die Reaktion allesamt verändern.
Definieren Sie als Nächstes das physische Ergebnis, das die Anwendung tatsächlich benötigt. Ein dunkles Logo, ein weißer mattierter Code, eine flache Gravur, das Entfernen einer Beschichtung, ein dekoratives Muster und ein gut lesbarer DataMatrix-Code sind unterschiedliche Prozessziele. Ein Substrat kann mehrere davon unterstützen, aber nicht unbedingt mit derselben Laserfamilie oder demselben Markierungsmechanismus.
Die Ausschusskriterien sind ebenso wichtig. Ein Projekt, das eine mäßige Dunkelfärbung zulässt, hat ein ganz anderes Prozessfenster als eines, das kein Schmelzen, keine Rissbildung, keinen Hof, keine Rückstände, kein Durchbrennen, kein Quellen und keine sichtbare Farbveränderung rund um den Code erlaubt. Ohne diese Grenzen kann eine technisch beeindruckende Probe in der realen Anwendung dennoch versagen.
Zu diesem Zeitpunkt wird die Auswahl der Laserfamilie aussagekräftiger. Organische Materialien und viele Nichtmetalloberflächen machen CO₂ oft zu einem starken Ausgangskandidaten. Das direkte Markieren von blankem Metall verlagert die Ersteinschätzung in der Regel in Richtung Faser. Hoch wärmeempfindliche Materialien, feine Strukturen oder Anwendungen, bei denen thermische Veränderungen in der Umgebung minimiert werden müssen, können eine UV-Beurteilung rechtfertigen.
Die Produktionsbedingungen bestimmen dann, wie viel Vertrauen in eine Laborprobe gesetzt werden kann. Eine manuell eingelegte flache Platte, eine gekrümmte Flasche, ein bewegter Karton, eine kontinuierlich laufende Folie und eine gespannte Textilbahn können unterschiedliche Anforderungen an Fokussierung, Positionierung, Handhabung, Absaugung und Wiederholbarkeit erzeugen, selbst wenn das Material selbst bereits erfolgreich markiert wurde.
Sobald CO₂ technisch glaubwürdig erscheint, sollte die nächste Frage daher nicht lauten: „Welche Wattzahl soll ich kaufen?“ Sie sollte lauten:
Kann das reale Substrat unter produktionsrepräsentativen Bedingungen die geforderte Markierung innerhalb der definierten Ausschussgrenzen erzeugen?
Das ist der Punkt, an dem allgemeine Materialverträglichkeit zu einer evidenzbasierten Anwendungsentscheidung wird.
Was sollte bei einem CO₂-Laser-Mustertest verifiziert werden?
Ein aussagekräftiger Mustertest sollte eine definierte Produktionsfrage beantworten, anstatt nur zu belegen, dass der Laser eine sichtbare Markierung erzeugen kann. Der aussagekräftigste Test verwendet produktionsrepräsentatives Material, definiert den erforderlichen Effekt vor dem Test, hält fest, was als Ausschuss gilt, und bewertet, ob das Ergebnis für die vorgesehene Fertigungsbedingung relevant ist.

Für eine aussagekräftige Überprüfung sollte das Musterpaket idealerweise fünf Punkte festlegen:
- Das tatsächliche Material: die relevante Sorte oder Rezeptur, Farbe, Beschichtung, Oberflächenbeschaffenheit, Dicke, Trägermaterial, Klebstoff oder Schichtaufbau.
- Die tatsächliche Markierungsanforderung: das Artwork, der Codetyp, die Markierungsgröße, das kleinste kritische Merkmal, das gewünschte Erscheinungsbild, der Kontrast und jegliche Anforderung an die Lesbarkeit.
- Die Ausschusskriterien: inakzeptable Versengung, Schmelzen, Rissbildung, Durchbrennen, Rückstände, Aufschwellung, Beschichtungsschäden, Farbverschiebung, Verformung oder Verlust der mechanischen Integrität.
- Die vorgesehene Produktionsbedingung: ob das Produkt stationär oder bewegt ist, manuell beschickt oder automatisiert, und ob normales Material oder Chargenvariation dargestellt werden muss.
- Die Abnahmemethode: wie Erfolg tatsächlich beurteilt wird, z. B. visuelles Erscheinungsbild, maschinelle Lesbarkeit, Haltbarkeit, dimensionale Beschaffenheit oder ein anderes vereinbartes Prüfkriterium.
Der Test selbst sollte eine echte Entscheidung beantworten, anstatt eine zufällige Sammlung von Einstellungen zu erzeugen. Wenn die Sorge darin besteht, ob 10,6 μm bei einem bestimmten Harz zu starke Aufschwellung verursacht, kann ein geeigneter Wellenlängenvergleich diese Hypothese prüfen. Wenn die Sorge darin besteht, ob eine Glasmarkierung inakzeptable Rissbildung erzeugt, muss die Prüfung die Schadensgrenze bewerten und nicht nur den Kontrast. Anwendungsdaten des Herstellers können helfen, diese Fragen zu definieren, aber Einstellungen, die an einem anderen Material oder einer anderen Maschine demonstriert wurden, sollten nicht als universelle Rezepte kopiert werden.
Eine erfolgreiche Musterbewertung sollte letztlich drei Dinge belegen: Die erforderliche Markierung kann erzeugt werden, sie kann ohne inakzeptable Material- oder Sicherheitsfolgen erzeugt werden, und die Nachweise sind relevant genug für die vorgesehene Produktionsumgebung, um den nächsten Schritt der Maschinenauswahl zu rechtfertigen.
Diese Unterscheidung ist wichtig. Ein gut aussehendes Muster belegt weit weniger als eine validierte Anwendung. Der Zweck der Prüfung ist es, von „CO₂ erscheint geeignet“ zu einer von drei nützlichen Schlussfolgerungen zu gelangen: CO₂ ist unter den getesteten Bedingungen geeignet, eine weitergehende Validierung ist erforderlich, oder eine andere Laserfamilie sollte bewertet werden.
Wenn CO₂ die richtige Ausgangstechnologie zu sein scheint, geben Sie in Ihrer Anfrage das tatsächliche Material, die Zielmarkierung, die Ausschusskriterien und die vorgesehene Produktionsbedingung an, damit die Anwendung vor der Maschinenauswahl geprüft werden kann. Angebot anfordern.