
Faserlaser vs. CO2-Laser zum Markieren: Welcher ist der richtige für Ihr Material?
Für das direkte Markieren der meisten blanken Metallteile ist ein Faserlaser in der Regel der bessere Ausgangspunkt. Für Holz, Papier, Pappe und viele Lederoberflächen ist ein CO2-Laser im Allgemeinen die geeignetere Wahl. Bei technischen Kunststoffen, beschichteten Metallen, Glas und Verpackungsmaterialien wird die Entscheidung weniger eindeutig, da dort die Oberflächenformulierung und die erforderliche Markierung genauso wichtig sein können wie die Materialbezeichnung.
Die nützliche Frage ist nicht einfach, welcher Laser eine sichtbare Markierung hinterlassen kann. Sie lautet, welches Verfahren den erforderlichen Kontrast, die Lesbarkeit, den Oberflächenzustand und die Konsistenz auf dem tatsächlichen Bauteil innerhalb eines akzeptablen Produktionszyklus erzeugen kann. Diese Unterscheidung sollte den Vergleich leiten, bevor Leistungsangaben oder Maschinenpreise in die Diskussion einfließen.

Faserlaser oder CO2-Laser: Welchen sollten Sie zuerst bewerten?
Beginnen Sie mit der Oberfläche, die der Laser tatsächlich kontaktieren wird. Wenn ein unbeschichtetes Edelstahlbauteil eine Seriennummer oder einen Data-Matrix-Code benötigt, ist die Faserbeschriftung ein logischer erster Versuch, da sie das Metall direkt verändern oder abtragen kann. Wenn es um die Datumskennzeichnung auf Papierkartonagen geht, ist CO2 normalerweise der geeignetere Weg, da das Material auf seine Infrarotwellenlänge gut anspricht.
Die Wahl ist weniger offensichtlich bei einem farbigen eloxierten Aluminium-Typenschild oder einem geformten Kunststoffgehäuse. In diesen Fällen können Beschichtung, Pigment, Additive oder Oberflächenbeschaffenheit bestimmen, welcher Laser ein akzeptables Ergebnis erzielt.
Diese Unterscheidungen führen zu einer praktischen Regel: Wählen Sie den ersten zu testenden Laser anhand der freiliegenden Oberfläche des Materials und des erforderlichen Markierungseffekts, nicht anhand einer groben Kategorie „Metall versus Nichtmetall“. Eine geeignete erste Wahl reduziert unnötige Versuche; sie ersetzt nicht die Validierung an produktionsrepräsentativen Teilen.
Warum markieren Faser- und CO2-Laser Materialien unterschiedlich?
Konventionell Faserlaser-Beschrifter arbeiten üblicherweise bei etwa 1.064 Nanometern im nahen Infrarotbereich. Viele industrielle CO2-Marker arbeiten bei 10,6 Mikrometern, einer deutlich längeren Infrarotwellenlänge, während einige Systeme für bestimmte Substrate Alternativen wie 9,3 Mikrometer verwenden. Diese Wellenlängen interagieren unterschiedlich mit Metallen, Polymeren, Beschichtungen und organischen Materialien.
Absorbierte Laserenergie kann verschiedene Arten von Veränderungen hervorrufen: Ein Metall kann einen oxidbasierten Farbkontrast entwickeln oder eine geringe Menge Oberflächenmaterial verlieren; ein Polymer kann seine Farbe ändern, aufschäumen, schmelzen oder eine Schicht abgetragen bekommen; eine organische Oberfläche kann durch lokale thermische Zersetzung dunkler werden. Das Ergebnis hängt sowohl von der Materialreaktion als auch von der eingebrachten Energie ab. Die Wellenlänge trägt dazu bei, zu bestimmen, was möglich ist, legt aber für sich genommen noch kein akzeptables Ergebnis fest.
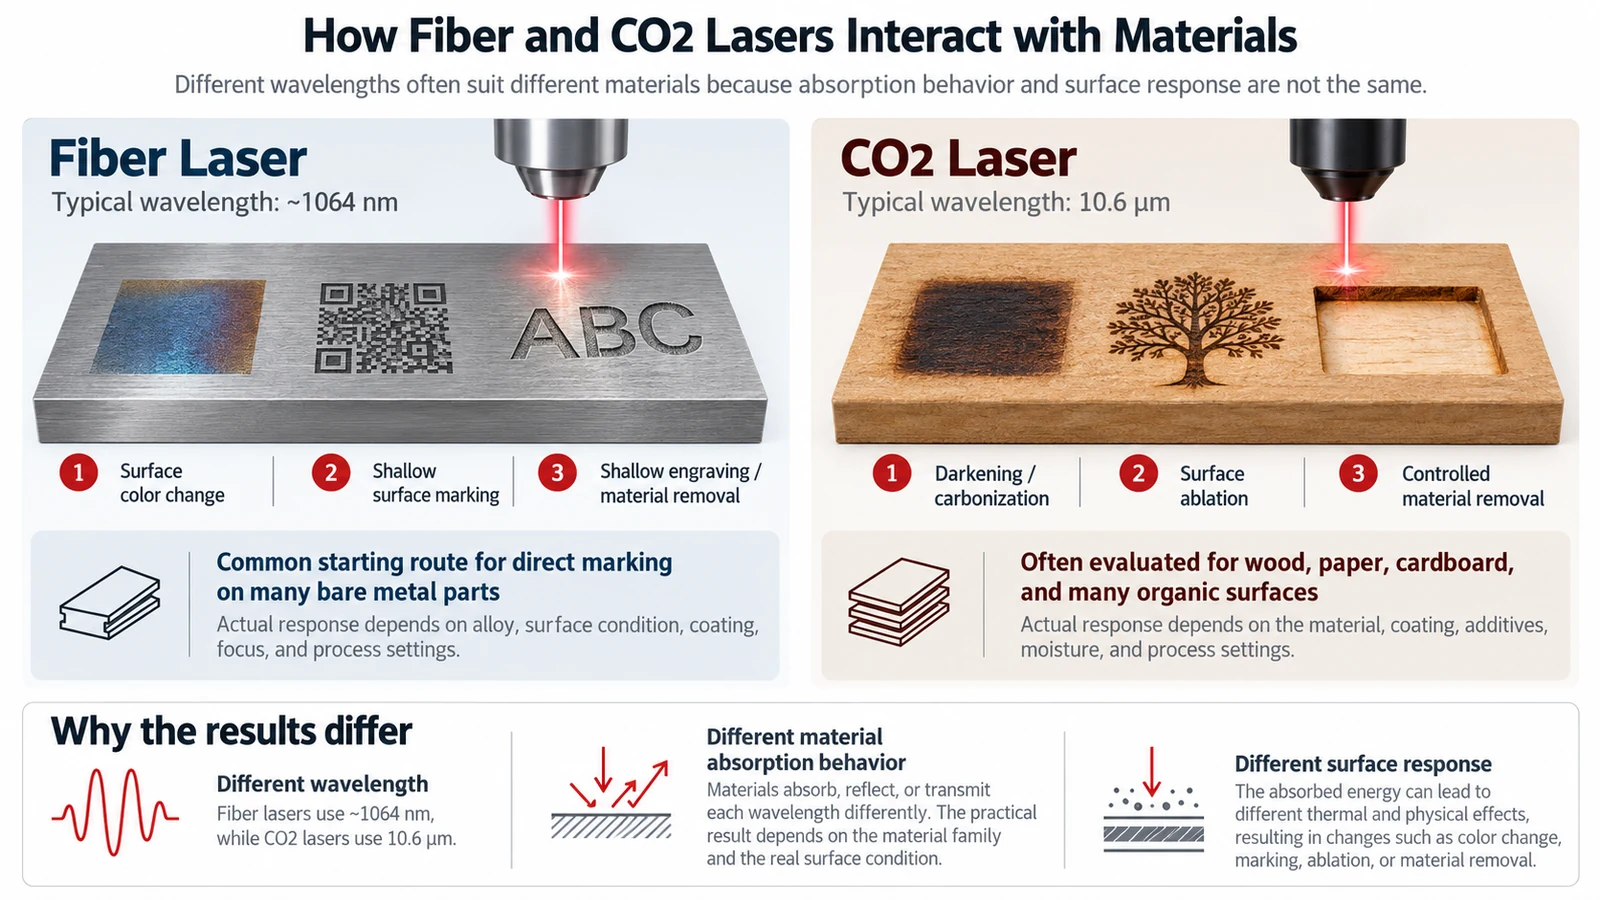
Auch Strahlführung, Fokussierung, Pulsverhalten, Scan-Einstellungen und Belichtungszeit sind wichtig. Selbst wenn die Wellenlänge geeignet ist, bestimmen diese Bedingungen, ob das Material kontrolliert reagiert und die Markierung ihre Abnahmekriterien erfüllt.
Welche Materialien und Markierungsergebnisse begünstigen welchen Laser?
Materialverträglichkeit lässt sich am besten als Kombination aus Substrat, Oberflächenzustand und gefordertem Ergebnis. verstehen. Ein Laser, der auf einer Oberflächenausführung einen starken Kontrast erzeugt, kann auf einer anderen eine schwache Markierung oder eine übermäßige Oberflächenveränderung erzeugen.
Unbeschichtete Metalle: Direkte Markierungen, Kontrast und Gravur
Faserlaser sind im Allgemeinen die erste Wahl für die direkte Markierung von unbeschichtetem Edelstahl, Kohlenstoffstahl, Aluminium, Titan und vielen anderen industriellen Metallteilen. Je nach Legierung und Prozesseinstellungen können sie sichtbare Farbveränderungen, flache Oberflächenmarkierungen oder vertiefte Gravuren erzeugen, ohne ein separates Markierungsmittel aufzutragen.
Diese Ergebnisse sind nicht austauschbar. Eine dunkle Oberflächenmarkierung kann für einen Rückverfolgbarkeitscode gut geeignet sein, wenn das Teil relativ glatt bleiben muss. Eine vertiefte Markierung kann erforderlich sein, wenn eine festgelegte Graviertiefe oder eine höhere Beständigkeit gegen mechanischen Verschleiß Teil der Abnahmekriterien ist. Das Erreichen von Tiefe erfordert in der Regel mehr Materialabtrag und kann die Bearbeitungszeit erhöhen oder die Oberfläche verändern. Bei blankem Aluminium sollte nicht davon ausgegangen werden, dass ein bestimmter Schwarzton mit jeder Faserquelle und Oberflächenbeschaffenheit erreichbar ist; der Kontrast muss an der tatsächlichen Legierung und Oberflächenbeschaffenheit geprüft werden.
Ein herkömmlicher CO2-Markierer ist normalerweise nicht die praktische Option zum direkten Gravieren von blankem Metall. Er kann mit einer geeigneten Markierungspaste, einem Sprühmittel oder einem Klebeband eine Markierung auf Metall erzeugen, aber das fügt Vorbereitungs- und Reinigungsschritte hinzu und ist ein anderer Prozess als die direkte Veränderung des Substrats.
Holz, Papier, Karton und Leder: Die Oberflächenreaktion ist entscheidend
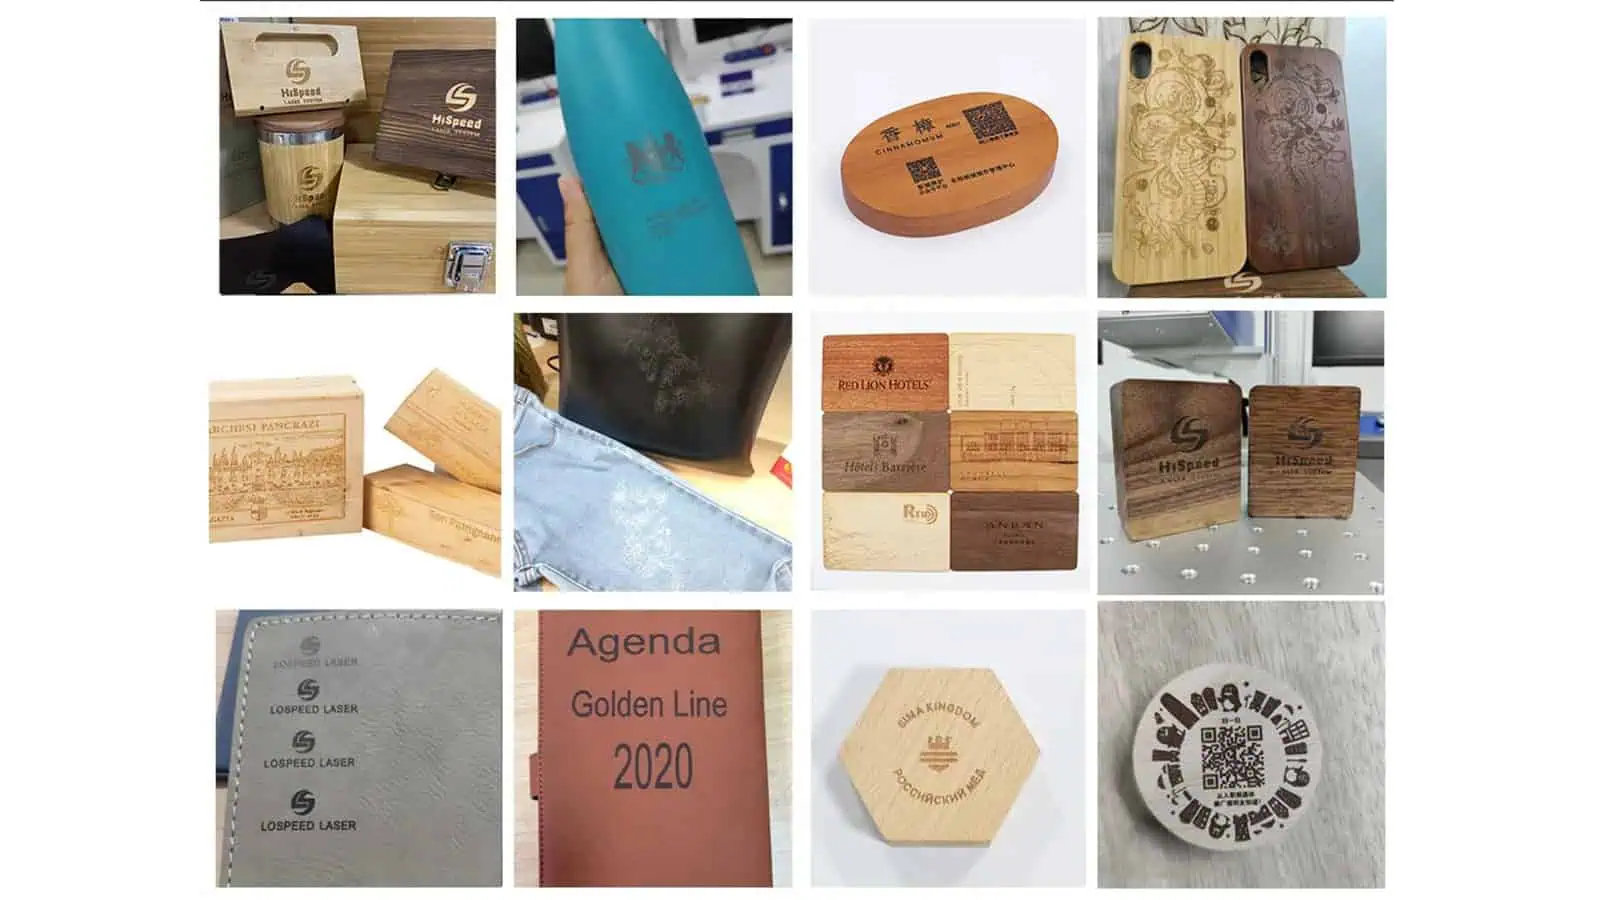
CO2-Laser sind im Allgemeinen gut für Holz, Papier, Karton und viele Lederoberflächen geeignet. Eine sichtbare Markierung kann je nach Substrat durch lokale Verdunkelung, Karbonisierung oder kontrollierten Materialabtrag erzeugt werden. Dies macht CO2 zu einem häufigen Kandidaten für Verpackungscodes, Produktidentifikation und dekorative oder funktionale Markierungen auf organischen Materialien.
Die Herausforderung besteht darin, diese Reaktion zu kontrollieren. Sichtbareres Verbrennen ist nicht unbedingt eine bessere Markierung. Übermäßige Energie kann Verkohlung, Ruß, ausgefranste Zeichenkanten, Verformung oder eine unakzeptable Veränderung einer fertigen Oberfläche erzeugen. Holzmaserung, Papierbeschichtungen, Lederausführungen, Farbe und Feuchtigkeit können alle das Ergebnis beeinflussen.

| Material oder Oberfläche | Faserlaser | CO2-Laser | Was geprüft werden muss |
|---|---|---|---|
| Unbehandelter Edelstahl, Stahl, Aluminium und ähnliche Metalle | Üblicherweise die erste Wahl für direktes Markieren oder Gravieren | Im Allgemeinen nicht bevorzugt für die direkte Markierung auf blankem Metall | Kontrast, Tiefe, Legierung, Oberflächenbeschaffenheit und zulässige Oberflächenveränderung |
| Holz, Papier, Pappe und viele Lederoberflächen | Üblicherweise nicht die erste Wahl | Üblicherweise die erste Wahl | Abdunkelung, Kantenqualität, Verkohlung und Materialschäden |
| Technische Kunststoffe | Mit geeigneten Formulierungen und Markierungsbedingungen möglich | Mit geeigneten Formulierungen und Markierungsbedingungen möglich | Harzsorte, Pigmente, Additive, Farbe und Verformung |
| Anodisierte, lackierte oder anderweitig beschichtete Metalle | Kann die Oberflächenschicht markieren oder verändern | Kann bestimmte Oberflächenschichten markieren oder entfernen | Beschichtungsart, Schichtabtrag, darunterliegendes Material und Schutzanforderungen |
| Glas- und PET-Behälter | Im Allgemeinen nicht der übliche erste Weg für standardmäßige transparente Oberflächen | Ein Kandidat für ausgewählte Glas- und PET-Markierungsanwendungen | Wellenlänge, Wandstärke, Erscheinungsbild und strukturelle Integrität |
Die Tabelle schränkt die Optionen ein, kann die schwierigen Fälle aber nicht allein lösen. Insbesondere Kunststoffe und beschichtete Produkte erfordern eine genauere Betrachtung, welche Schicht den Strahl absorbiert und welche Änderungen der Markierungsprozess bewirken darf.
Wann ändern Kunststoffe, Beschichtungen und transparente Materialien die Antwort?
Bei diesen Materialien kann sich die freiliegende Oberfläche ganz anders verhalten als das in einer Zeichnung angegebene Grundmaterial. Die folgenden Situationen zeigen, warum eine erste Empfehlung manchmal einer genaueren Bewertung bedarf.
Bevor Sie einen unbekannten Kunststoff, Kunstleder oder ein beschichtetes Material testen, vergewissern Sie sich seiner Zusammensetzung und der Sicherheit für die Laserbearbeitung. PVC und einige andere halogenhaltige Materialien können bei Laserbelastung gefährliche oder korrosive Dämpfe freisetzen und für die Laserbearbeitung ungeeignet sein. Markieren Sie eine nicht identifizierte Rezeptur nicht testweise, nur um zu sehen, ob ein sichtbarer Code erzeugt werden kann; stellen Sie zuerst die Materialeignung und die erforderlichen Maßnahmen zur Rauchkontrolle sicher.

Plastics: Resin Grade, Color, and Additives Matter
“ABS,” “PC,” or “PP” is not enough information to predict a reliable laser mark. The actual formulation may include pigments, fillers, flame retardants, or laser-sensitive additives that change how strongly the part absorbs a given wavelength. Some formulations respond well to near-infrared fiber lasers; others may be more suitable for CO2 processing or require a different wavelength altogether.
The desired marking mechanism matters just as much. A laser might create a dark color change with little visible relief, produce a lighter foamed mark on a darker plastic, or remove a thin surface coating to expose a contrasting layer. Those results have different implications for appearance, texture, and functional surfaces. If the plastic melts, warps, becomes brittle, or loses code definition, a visible mark alone is not evidence of a suitable process.
For a molded housing or connector, a meaningful trial therefore needs the actual resin grade, color, additive package where available, and final surface finish. Testing a generic plastic sample does not establish that another formulation will behave the same way.
Coated Metals: Are You Marking the Coating or the Metal?
Consider a dark eloxiertes Aluminium tag. A laser can create a light mark by modifying or removing part of the colored surface layer. Both fiber and CO2 systems can be candidates for certain anodized finishes. But the fact that the part is made from aluminum does not mean the laser has deeply engraved bare aluminum underneath.
Painted or powder-coated parts present a related decision. If the goal is to reveal the base material or a contrasting layer, selective coating removal may provide the right appearance. If the coating serves a corrosion, electrical, or other protective purpose, removing it may be unacceptable even when the code is highly legible. The required outcome must be defined before choosing the process.
Glass, PET, and Thin Packaging: Visible Does Not Always Mean Acceptable
Transparency to visible light does not tell you how a material will respond to a CO2 laser. CO2 markers can produce frosted-looking marks on some glass and PET products, but the mechanism and acceptable process window are different. On glass, localized thermal effects can produce microfractures or surface changes; appearance must be evaluated alongside the risk of chipping or weakening the product.
On PET bottles, even the choice between CO2 wavelengths can matter. Systems operating near 9.3 micrometers may produce a shallower, foamed-looking effect on certain thin-walled PET containers, whereas a 10.6-micrometer process may remove more material. The appropriate choice depends on bottle construction and the required code. A readable date mark is not sufficient if it creates a weak point, pinhole, or other unacceptable change to the packaging.
Thin films and multilayer packaging deserve the same caution. The marking process must preserve any necessary barrier, sealing, and mechanical properties. Where neither fiber nor CO2 can meet the quality requirement without excessive surface change, another marking technology may need evaluation rather than forcing one of these two systems to work.
Which Is Faster or More Cost-Effective in Production?
There is no reliable answer to “Is fiber faster than CO2?” without specifying the material, mark, machine configuration, and production arrangement. A fiber laser may be a natural choice for high-volume metal traceability, while a CO2 coder may be well suited to moving cartons or bottles. Those strengths do not establish a universal speed ranking.
Vergleichen accepted parts per hour, not a headline scan-speed figure alone. The actual cycle can include part presentation, positioning, focus adjustment, laser exposure, indexing, and any code verification. Mark size, fill pattern, contrast target, required depth, and the number of processing passes also affect the time needed for an acceptable result. A faster-looking trial is not better if the mark fails readability or durability checks.
Ownership cost also depends on the complete installation. The laser source design, optics, cooling requirements, extraction, guarding, fixtures, consumables, and maintenance environment all matter. In particular, a CO2 metal-marking process that relies on spray or paste adds handling steps that a direct fiber-metal process may avoid. Conversely, selecting fiber for a substrate that does not absorb its wavelength effectively can waste money regardless of the machine’s purchase price.
Only compare purchase and running costs after establishing which process can repeatedly meet the specification. Otherwise, the lower-priced machine may simply be the wrong machine.
How Do You Make the Final Choice and Validate the Mark?
The final choice should be based on a trial using production-representative parts and defined acceptance criteria. If both technologies are candidates, evaluate their marks against the same requirements before comparing their production fit.
Follow a Practical Selection Sequence
- Identify the exposed surface. Record the substrate, grade, color, finish, and whether the beam will contact bare material, a coating, or a multilayer structure.
- Define the required result. Specify the code or graphic, its size, target contrast or readability, depth if relevant, and any limits on visible or functional surface change.
- Choose the first trial route. Prioritize fiber for typical bare-metal marking and CO2 for many organic surfaces. Treat plastics, coatings, glass, and packaging as application-specific decisions.
- Test the actual part. Compare acceptable marking quality, edge definition, surface effects, and performance after any required cleaning, handling, or downstream process.
- Compare production fit. Once the marks pass, evaluate cycle time, handling, integration, extraction, guarding, and total operating requirements before settling on a machine configuration.
What Should a Sample Marking Test Confirm?
| Prüfen | Zu klärende Frage |
|---|---|
| Actual material | Is the sample the specified grade, color, coating, and surface finish? |
| Markierungsspezifikation | Does the result meet the required text, code size, contrast, and depth where specified? |
| Lesbarkeit | Can the intended reader or scanner consistently read the mark under realistic conditions? |
| Oberflächenintegrität | Are melting, cracking, excessive roughness, coating removal, or other changes within permitted limits? |
| Beständigkeit der Markierung | Does the mark remain acceptable after relevant cleaning, abrasion, handling, or downstream processing? |
| Produktionswiederholbarkeit | Can the process hold the required quality and cycle time with realistic positioning and part variation? |
If the same operation needs direct marks on bare-metal parts and codes on uncoated paperboard, do not assume that one conventional fiber or CO2 source is the best fit for both. Depending on the workflow, compare separate marking stations with a properly configured dual-source system; part handling, production volume, and the required results determine whether either arrangement makes sense.
If both technologies pass, select between them using the actual production trade-offs. If neither passes, reconsider the wavelength, marking mechanism, or material specification instead of compensating with more power alone. For a useful machine-selection review, provide the actual material and finish, a drawing or photograph of the marking area, the code artwork, the acceptance criteria, and the expected production rate.