
Die Auswahl einer Laserbeschriftungsmaschine wird viel einfacher, sobald Sie aufhören, das Maschinenmodell als Ausgangspunkt zu betrachten. Die nützliche Frage lautet: Welche physikalische Veränderung muss der Laser auf der tatsächlichen Oberfläche erzeugen, und welches Prozessfenster hält dieses Ergebnis beim geforderten Produktionszyklus wiederholbar? Diese Frage verbindet Materialreaktion, Pulsverhalten, Optik, Werkstückgeometrie, Handhabung, Verifikation und die endgültige Maschinenstruktur.
Direkte Antwort: Beginnen Sie mit der geforderten Markierung und dem realen Material/der realen Oberfläche. Nutzen Sie diese Bedingungen, um Wellenlänge und Pulsroute zu prüfen; dimensionieren Sie die Linse anhand der tatsächlichen Markierung und der Merkmalsanforderung; wählen Sie Vorrichtungen, Drehachse, Vision, Dynamikfokus oder Flying erst dann, wenn sie ein definiertes Geometrie- oder Bewegungsproblem lösen; validieren Sie dann die vollständige Konfiguration am realen Teil, bevor Sie die Maschine für die Produktion freigeben.
Hier starten: Eine 30-Sekunden-Auswahlmatrix für die Laserbeschriftung
Diese Tabelle ist ein Screening-Werkzeug, kein endgültiges Rezept. Sie sagt Ihnen, welche Route normalerweise zuerst getestet werden sollte und was am tatsächlichen Teil noch verifiziert werden muss.
| Ausgangssituation | Erste zu bewertende Route | Was das Ergebnis noch bestimmt |
|---|---|---|
| Die meisten blanken Metalle und allgemeine industrielle Identifikation | Faser | Legierung, Oberflächenbeschaffenheit, Markierungsmechanismus, Feld-/Spot-Bedingung und erforderlicher Zyklus. |
| Wärmeempfindliche Kunststoffe, feine Merkmale oder Markierung mit geringer thermischer Belastung | UV | Polymerformulierung, Pigment-/Additivpaket, Farbe, Grenze der Oberflächenschädigung und Merkmalsgröße. |
| Holz, Papier, Leder und viele organische/nichtmetallische Materialien | CO2 | Absorption, Verkohlungs-/Schmelzgrenze, Wellenlängenvariante, Absaugung und gewünschter Oberflächeneffekt. |
| Kupfer, Gold, Silber oder andere hochreflektierende Präzisionsarbeiten | Faser- oder 532-nm-Grünlaser, je nach Aufgabe | Wellenlängenabsorption, Oberflächenzustand, erforderliche Materialintegrität und tatsächliche Reaktion der Probe. |
| Zylindrische oder umlaufende Markierung | Geeigneter Laserweg + Drehvorrichtung | Durchmesser, Rundlauf, Markierungsbogen, Fokustoleranz und Drehpositionierung. |
| Relevante Höhen- oder Oberflächenkrümmungsvariation | Geeigneter Laserweg + Z-Kompensation / dynamischer Fokus | Tatsächlicher Z-Bereich, Oberflächengeometrie, optischer Zugang und akzeptable Spotänderung. |
| Bauteil bewegt sich während der Markierung | Geeigneter Laserweg + fliegende Integration | Liniengeschwindigkeit, Trigger-Timing, Encoder-Synchronisation, Daten-Timing und Ausschuss-/Verifizierungslogik. |
Die Maschine wird nur dann richtig ausgewählt, wenn der getestete Prozess, die Optik, die Bewegung und der Produktionsworkflow gemeinsam berücksichtigt werden.
Warum Laserbeschriftungsmaschinen leicht falsch gewählt werden
Eine Laserbeschriftungsmaschine ist ein System, keine bloße Watt-Angabe. Die sichtbare Maschine enthält mehrere zusammenwirkende Subsysteme: Laserquelle, Strahlführung, Galvanometer-Scanner, F-Theta- oder Dynamikfokus-Optik, Controller, Z-Positionierung, Vorrichtung oder Bewegungs-Hardware, Absaugung und Sicherheitsstruktur. Eine Änderung an einem dieser Teile kann das Ergebnis verändern, selbst wenn die nominelle Laserleistung gleich bleibt.
Deshalb können zwei Angebote, die beide “30 W Faser” angeben, für sehr unterschiedliche Prozessfähigkeiten stehen. Die Quelle kann ein unterschiedliches Pulsverhalten aufweisen; die Linse kann ein anderes Feld und eine andere Spotgröße erzeugen; Galvo und Controller können ein unterschiedliches dynamisches Verhalten aufweisen; die Werkstückaufnahme kann die Fokuswiederholbarkeit verändern; und der angebotene Zyklus kann das Laden, die Codegenerierung und die Verifikation enthalten oder auch nicht.
Wenn ein Anbieter allein aus “Material + Wattzahl” eine endgültige Maschine empfehlen kann, ist die Anforderungsdefinition unvollständig. Mindestens benötigt eine industrielle Auswahl normalerweise das Material/die Oberfläche, die geforderte Markierung, die reale Markierungsgröße, die Werkstückgeometrie, die Positionierungsvariation, die Zyklusanforderung und eine Abnahmemethode.
Das praktische Auswahlproblem ist daher nicht “Welches Modell ist das beste?” Es lautet:
Welche Kombination aus Wellenlänge, Pulsverhalten, Optik, Bewegung und Maschinenstruktur liefert das geforderte Ergebnis mit akzeptabler Wiederholbarkeit und Zykluszeit?
Die erste Frage ist nicht die Leistung — sie ist die Markierung, die Sie benötigen
Bevor Sie Faser, UV oder CO2 wählen, definieren Sie, was “erfolgreiches Markieren” tatsächlich bedeutet. Dasselbe Material kann sehr unterschiedliche Laserbedingungen benötigen, je nachdem, ob das Ziel eine Oberflächenfarbänderung, das Entfernen einer Beschichtung, Anlassen, Ablation, flaches Gravieren, tiefes Gravieren oder ein maschinenlesbarer Code ist.
| Anforderung | Was der Ingenieur wissen muss | Warum sich dadurch die Maschinenwahl ändert |
|---|---|---|
| Hochkontrast-Identifizierung | Hintergrundfarbe, Oberflächenbeschaffenheit, Betrachtungs-/Lesebedingung | Kontrast kann durch Farbänderung, Oxidbildung, Ablation oder Freilegung einer darunterliegenden Schicht entstehen. |
| Tiefengravur | Erforderliche Tiefe, zulässiger Zyklus, Grat-/Kantenanforderung | Materialabtragsrate, Pulsenergie, Spotgröße und Durchlaufstrategie werden wichtiger als das Aussehen allein. |
| Beschichtungsentfernung | Grenzen durch Beschichtungschemie/-dicke und Substratschädigung | Das beste Prozessfenster erfordert möglicherweise eine starke Absorption in der Beschichtung, aber eine begrenzte Energieeinkopplung in das Substrat. |
| QR / Data Matrix | Modulgröße, geforderte Qualitätsstufe, Lesegerät, Oberflächenreflektivität | Ein Code, der für das Auge lesbar aussieht, kann eine definierte DPM-Verifizierungsmethode dennoch nicht bestehen. |
| Ästhetische Markierung | Farbkonsistenz, Kantenqualität, Anlauffarben, Verformungsgrenze | Geringere thermische Belastung und ein breiteres Prozessfenster können wichtiger sein als der reine Durchsatz. |
Für direkt auf dem Bauteil markierte 2D-Codes sollte das Abnahmekriterium vor der Maschinenauswahl definiert werden. ISO/IEC 29158:2025 bietet eine standardisierte Methodik zur DPM-Qualitätsprüfung mit spezifischen Aspekten der Bildgebung und Beleuchtung; wenn ein Kunde eine Qualitätsstufe vorgibt, sollte der Laserprozess anhand dieser Verifizierungsmethode entwickelt werden und nicht nur nach Augenmaß beurteilt werden.
Wie die Material-Laser-Wechselwirkung die erste Laserroute bestimmt
Der Grund, warum sich verschiedene Laserquellen unterschiedlich verhalten, ist nicht das Maschinengehäuse. Es ist die Wechselwirkung zwischen Wellenlänge, Pulsverhalten und der Materialoberfläche.
Die industrielle Markierung beginnt üblicherweise mit Nahinfrarot-Faserquellen bei etwa 1,06 µm, UV-Systemen bei etwa 355 nm und CO2-Systemen im langwelligen Infrarot. CO2-Markierungsquellen liegen oft bei 10,6 µm, aber auch industrielle Varianten wie 9,3, 9,6 und 10,2 µm werden verwendet, wenn die Materialabsorption eine andere Wellenlänge begünstigt, wie folgt dargestellt in Coherents CO2-Laserportfolio. Das Auswahlprinzip ist dasselbe: die gelieferte Wellenlänge und das Pulsverhalten müssen die erforderliche physikalische oder chemische Veränderung bewirken, ohne unakzeptable Kollateralschäden zu verursachen.
Der Fiber-/UV-/CO2-Vergleich von KEYENCE betont ebenso, dass die Wellenlänge die Materialreaktion verändert und dass kein Lasertyp universell ist. Betrachten Sie Materialtabellen als Ausgangspunkt, nicht als Ersatz für Tests – Oberflächenbeschaffenheit, Pigmente, Additive, Beschichtungen und die erforderliche Markierung können das Ergebnis verändern.
Faser: nicht einfach „der Metalllaser“
Faser bleibt für viele industrielle Metallanwendungen ein starker erster Kandidat, weil gepulste Quellen mit 1064 nm über ein breites Spektrum von Metall-/Oberflächenkombinationen nützliche thermische und ablative Prozessfenster erzeugen können. Doch „Metall = Faser“ ist noch zu grob. Hochreflektierende Metalle wie Kupfer, Gold und Silber verdienen eine sorgfältigere Bewertung von Wellenlänge und Prozess, während blankes Aluminium, eloxiertes Aluminium, Edelstahl, plattierte Teile und lackiertes Metall auf sehr unterschiedlichen Mechanismen wie Oxidation, Ablation, Beschichtungsentfernung oder Materialabtrag beruhen können.
Innerhalb der Fasertechnologie spielt auch die Quellenarchitektur eine Rolle. MOPA ist eine Faserquellenarchitektur, keine vierte übergeordnete Laserkategorie. Die MOPA-Dokumentation von JPT zeigt die unabhängige Einstellung von Pulsbreite und Wiederholfrequenz innerhalb des Betriebsbereichs der Quelle, wodurch der Prozessingenieur einen weiteren Freiheitsgrad über die Durchschnittsleistung hinaus erhält.
UV: „Kaltmarkierung“ sollte nicht als Wärmefreiheit interpretiert werden
UV-Systeme werden häufig für feine Strukturen und wärmeempfindliche Materialien gewählt, weil die kurze Wellenlänge von vielen Materialien stark absorbiert wird und den gesamten thermischen Eintrag verringern kann, der zum Erzeugen einer Markierung erforderlich ist. Im industriellen Marketing wird dies oft als „Kaltmarkierung“ bezeichnet, doch die technische Interpretation sollte ein geringerer thermischer Einfluss im richtigen Prozessfenster sein, nicht „keine Wärme entsteht“.
CO2: Absorption in organischen und nichtmetallischen Materialien ist entscheidend
CO2-Systeme werden häufig für Papier, Holz, Leder, Gummi, viele Verpackungsmaterialien und ausgewählte Polymere eingesetzt, weil diese Materialien langwellige Infrarotstrahlung effizient absorbieren können. Betrachten Sie „CO2“ nicht als eine feste Wellenlänge: 10,6 µm ist üblich, während industrielle Quellen auch bei Wellenlängen wie 9,3, 9,6 und 10,2 µm für Anwendungen verfügbar sind, bei denen sich die Absorption mit dem Material oder der Folienstruktur ändert. Der Materialname allein reicht noch nicht aus – transparente Kunststoffe, beschichtete Folien und gefüllte Polymere können sich anders verhalten als scheinbar ähnliche Materialien.
Wann 532 nm Grün in die Screening-Diskussion gehört
Faser, UV und CO2 decken einen großen Anteil der konventionellen industriellen Markierungsarbeit ab, aber sie sind keine vollständige Liste. 532-nm-Grünlasersysteme können bei Kupfer, Gold und Silber eine höhere Absorption als 1064-nm-Faser bieten und werden auch für ausgewählte weiße oder transparente Materialien verwendet. Grün sollte daher in die Diskussion um Probetests einfließen, wenn eine reflektierende oder präzisionsempfindliche Oberfläche mit der üblichen Faser- oder UV-Route nicht genügend Prozessspielraum bietet. Es ist eine zu bewertende Route, kein universeller Ersatz für Faser.
Warum dasselbe Material unterschiedliche Laserkonfigurationen erfordern kann
Dies ist einer der wichtigsten Punkte bei der Maschinenauswahl: der Laser verarbeitet keinen Materialnamen; er verarbeitet eine Oberfläche unter einer definierten Bedingung der Energiezufuhr.
| Gleiches Grundmaterial | Anderes Ziel | Was sich bei der technischen Entscheidung ändert |
|---|---|---|
| Edelstahl | Schwarzes/angelassenes Aussehen vs. tiefe Gravur | Wärmeakkumulation, Pulsregime und Scanstrategie für die Schwärzung unterscheiden sich vom wiederholten Hochenergie-Materialabtrag. |
| Aluminium | Gravieren von blankem Metall vs. Markieren der anodisierten Schicht | Ein Prozess wirkt auf das Substrat; der andere kann hauptsächlich eine Oberflächenschicht entfernen oder verändern. |
| Kunststoff | Farbänderung vs. Ablation | Harzformulierung, Pigment-/Additivpaket und Wärmeempfindlichkeit können die Wahl der Wellenlänge dominieren. |
| Lackiertes / beschichtetes Metall | Substrat freilegen vs. die Beschichtung markieren, ohne sie zu durchdringen | Das akzeptable Prozessfenster wird durch die Selektivität zwischen Beschichtung und Substrat definiert. |
Wenn sich ein Probenergebnis nach einem Wechsel von Farbe, Beschichtungscharge oder Lieferant drastisch ändert, gehen Sie nicht sofort davon aus, dass der Laser instabil ist. Die erste diagnostische Frage ist, ob sich die optische/thermische Reaktion der Oberfläche geändert hat.
Leistung ist nur ein Teil des Energieeintrags
Die mittlere Leistung ist wichtig, aber sie ist nur eine Variable in einem gepulsten Markierungsprozess. Zwei Quellen mit derselben Nennleistung können unterschiedliche Pulsenergie, Pulsdauer, Repetitionsratenbereich und Strahleigenschaften liefern. Diese Unterschiede verändern, wie die Oberfläche reagiert.
Spitzenleistung (vereinfacht): Ppeak ≈ Eₚ / τ
Schätzung der flächengemittelten Fluenz: Favg ≈ Eₚ / A
Spitzenfluenz eines Gauß-Strahls (unter Verwendung des 1/e²-Radius w): Fpeak = 2Eₚ / (πw²) Diese Zusammenhänge sind für das Prozessverständnis gedacht, nicht als universelle Parameterrezeptur. Die tatsächliche Spitzenleistung hängt von der Pulsform und dem Betriebsverhalten der Quelle ab. RP Photonics liefert den Zusammenhang zwischen mittlerer Leistung und Wiederholrate für regelmäßige Pulszüge, während die zugehörige Fluenz-Referenz erklärt, warum ein gaußsches räumliches Profil eine Definition der Spitzenfluenz erfordert, anstatt den Strahl einfach als eine gleichmäßig beleuchtete Scheibe zu behandeln.
Betrachten wir ein vereinfachtes Beispiel. Wenn eine gepulste Quelle 30 W mittlere Leistung bei 100 kHz liefert, beträgt die mittlere Pulsenergie 0,3 mJ. Bei 300 kHz, wenn die Quelle weiterhin 30 W aufrechterhalten kann, beträgt die mittlere Pulsenergie 0,1 mJ. Die Maschine sagt weiterhin „30 W“, aber die pro Puls abgegebene Energie hat sich um den Faktor drei geändert.
Die Pulsdauer verändert dann die Momentanintensität. Bei gleicher Pulsenergie erzeugt ein kürzerer Puls eine höhere idealisierte Spitzenleistung als ein längerer Puls. Deshalb können Pulsbreite und Wiederholungsrate die Ablation, Oxidation, Schmelzen und Wärmeakkumulation verändern, selbst wenn die Angabe zur Durchschnittsleistung unverändert bleibt.
Warum MOPA eine Rolle spielen kann, ohne in jedem Fall “besser” zu sein
Viele konventionelle gütegeschaltete Markierungsquellen bieten deutlich weniger unabhängige Pulsbreitensteuerung. Eine MOPA-Quelle kann einen breiteren einstellbaren Pulsparameterraum bieten, was für Anwendungen wertvoll sein kann, bei denen das Prozessfenster empfindlich auf Wärmeeintrag oder Oberflächenreaktion reagiert. Das macht MOPA nicht automatisch für jede Aufgabe überlegen; wenn eine konventionelle gütegeschaltete Faserquelle bereits einen stabilen, schnellen Prozess bietet, kann die zusätzliche Flexibilität die zusätzlichen Kosten möglicherweise nicht rechtfertigen.
Kaufregel: Vergleichen Sie die prozessrelevante Spezifikation der Quelle, nicht nur “20 W / 30 W / 50 W”. Fragen Sie, welcher Quellentyp angegeben wird, welcher Pulsbereich verfügbar ist, welche Linse/welches Feld verwendet wird und welcher Zyklus auf der tatsächlichen Probe erreicht wurde.
Markierungsfeld, Linse und Fokus: Der optische Trade-off, den Käufer oft übersehen
Käufer behandeln 110 × 110 mm, 175 × 175 mm oder 300 × 300 mm oft so, als wären es nur Optionen für die Tischgröße. Es sind optische Entscheidungen.
Eine F-Theta-Linse fokussiert den gescannten Strahl in eine flache Arbeitsebene und bildet den Scanwinkel auf die Position über das Feld ab. SCANLABs Leitfaden für Scan-Linsen weist darauf hin, dass die Brennweite des Objektivs anhand von Wellenlänge, Spotgröße, Bildfeldgröße und Arbeitsabstand ausgewählt wird; kurze Brennweiten begünstigen kompakte Arbeitsabstände, während längere Brennweiten größere Bildfelder ermöglichen.
Unter sonst gleichen Bedingungen vergrößert eine längere Brennweite tendenziell die fokussierte Spotgröße. Bei einem kollimierten Gauß-Strahl skaliert die ideale fokussierte Strahltaille näherungsweise mit der Wellenlänge und der Brennweite und umgekehrt proportional zum Radius des einfallenden Strahls. Das bedeutet, dass eine Vergrößerung des Feldes ohne Änderung des übrigen optischen Systems die Energiedichte und die Fähigkeit zur Darstellung feiner Merkmale verringern kann.
Deshalb ist ein Feld von 300 × 300 mm nicht automatisch eine Verbesserung gegenüber 110 × 110 mm. Es kann für eine große Grafik genau richtig sein, aber für eine 5-mm-Data-Matrix, die feine Module und eine starke lokale Energiedichte erfordert, unnötig.
Fragen Sie nach der größten tatsächlichen Markierung, nicht nur nach dem größten Werkstück. Eine 600 mm lange Komponente benötigt möglicherweise nur ein Markierfeld von 40 × 20 mm, wenn die Markierung lokalisiert ist und die Vorrichtung sie korrekt positionieren kann.

Fokustoleranz ist in der realen Produktion entscheidend
Ein Musterteil kann perfekt aussehen, wenn ein Bediener ein einzelnes Bauteil manuell fokussiert. Die Produktion ist schwieriger: Bauteilhöhe variiert, Vorrichtungen verschleißen, Blechplanheit ändert sich und Bediener legen Teile unterschiedlich ein. Wenn der Prozess nur an einer schmalen Z-Position funktioniert, kann die Maschine optisch leistungsfähig, aber betrieblich fragil sein.
Die Bauteilgeometrie verändert die Maschine, bevor sie den Laser verändert
Nachdem der Laserweg und die optische Anforderung verstanden sind, kann die physische Maschine ausgewählt werden. Der Maschinenaufbau sollte als Konsequenz aus Beladung, Freiraum, Positionierwiederholbarkeit, Absaugung und Sicherheit behandelt werden – nicht als Stilentscheidung.
| Werkstück / Arbeitsablauf | Wahrscheinliche Strukturfrage | Technische Belange |
|---|---|---|
| Kleine Teile, wiederholbare manuelle Beschickung | Desktop- / Tisch- / geteilter Arbeitsplatz | Wiederholgenauigkeit der Vorrichtung, Z-Verfahrweg, Bedienerzugang. |
| Produktion mit offenem Zugang, aber bessere Einhausung erforderlich | Geschlossene oder halbgeschlossene Bauweise | Ergonomie der Beschickung, Verriegelungen, Absaugung und abschließende Sicherheitsklassifizierung. |
| Großes/schweres Werkstück, das nicht leicht bewegt werden kann | Tragbare / Handheld- / kundenspezifische Großwerkstück-Struktur | Fokusreferenz, Kopfstabilität, Positionierung und sichere Betriebszone. |
| Produkt bewegt sich kontinuierlich | Inline- / Flying-Konfiguration | Trigger-Timing, Encoder-Synchronisierung, Liniengeschwindigkeit und Datenhandling. |
Ein Gehäuse ist nützlich für die Einhausung und die Trennung vom Bediener, aber das bloße Aussehen des Gehäuses bestimmt nicht die endgültige Laserklasse. IEC 60825-1:2014 wendet die Klassifizierung und Anforderungen auf das vollständige Laserprodukt an; Komponenten, die in einem Endsystem verwendet werden, definieren nicht für sich allein die Klassifizierung dieser Endmaschine.
CCD, 3D, Rotary und Flying sind Lösungen für unterschiedliche Probleme
Zusätzliche Funktionen sollten durch die Diagnose des Fehlers oder der Bewegung ausgewählt werden, die verhindert, dass ein normaler stationärer 2D-Prozess funktioniert.
| Beobachtetes Problem | Erste zu bewertende Lösung | Was sie nicht automatisch löst |
|---|---|---|
| Werkstück verschiebt sich in X/Y oder dreht sich in der Vorrichtung | CCD / Vision-Positionierung | Höhenschwankung, Fokusfehler oder Kompensation gekrümmter Oberflächen. |
| Die Markierung muss um einen Zylinder herumgeführt werden | Rotationsachse | Variabler Durchmesser, Axialschlag oder komplexe Freiformkrümmung. |
| Oberfläche weist relevante Z-Variation auf | Dynamische Fokussierung / 3D | Alle Probleme mit mechanischem Zugang und Oberflächennormalen. |
| Das Bauteil bewegt sich während der Markierung weiter | Fliegende Markierung mit Trigger-/Encoder-Strategie | Schlechte vorgelagerte Positionierung, instabile Bandgeschwindigkeit oder unzureichendes Datentiming. |


Bevor Sie eine Option hinzufügen, identifizieren Sie die Fehlerquelle: X/Y/θ-Position, Z-Höhe, Rotationsgeometrie, Linienbewegung oder Wiederholgenauigkeit der Beladung. Die Auswahl der falschen Funktion kann Kosten verursachen, ohne die tatsächliche Prozessstreuung zu beseitigen.
Wenn die Terminologie der Anbieter den Vergleich der Auswahlliste erschwert, verwenden Sie den Leitfaden zu Laserbeschriftungsmaschinen-Typen , um Laserquelle, Maschinenaufbau und Produktionskonfiguration zu unterscheiden, bevor Sie komplette Systeme vergleichen.
Ein gutes Muster ist noch kein guter Produktionsprozess
Probeversuche werden oft unter kontrollierten Bedingungen durchgeführt: ein sorgfältig fokussiertes Bauteil, eine stabile Vorrichtung, gleichmäßige Beladung und genügend Zeit, um den Prozess abzustimmen. In der Produktion kommen zusätzliche Schwankungen hinzu.
Ein vollständiger Produktionszyklus kann das Beladen, Positionieren, Fokus- oder Höhenkorrektur, Datenübertragung, Auslösen, Markieren, Codeverifizierung, Entladen und Förderbandtaktung umfassen. Die Galvo-Scangeschwindigkeit ist nur ein Teil dieses Zyklus.
| Erfolg im Musterraum | Produktionsfrage, die weiterhin offen bleibt |
|---|---|
| Eine Markierung sieht perfekt aus | Wiederholt es sich über aufeinanderfolgende Teile und normale Platzierungsvariationen hinweg? |
| Schnelle Markierzeit nur mit Laser | Was ist der vollständige Maschinenzyklus einschließlich Handhabung und Daten? |
| Gutes Ergebnis bei einer Fokusposition | Wie viel Z-Variation kann der Prozess tolerieren? |
| Lesbarer 2D-Code | Erfüllt es die vom Kunden definierte Verifier-/Grade-Methode? |
| Kein sichtbares Rauchproblem während einer Probe | Was passiert mit Optik, Gehäuse und Luftqualität bei Dauerproduktion? |
Definieren Sie für die Linienintegration außerdem I/O, SPS-Kommunikation, Triggerquelle, Encoder-Anforderungen, Datenquelle, Serialisierungslogik und Ausschleus-/Verifikationsverhalten, bevor die Maschine finalisiert wird. “Online” bedeutet nicht automatisch “fliegend”, und “automatisch” definiert nicht, wie Daten und Bewegung synchronisiert werden.
Bei Zhuorui Laser wird eine einzelne erfolgreiche Markierung nicht als Abnahme der kompletten Maschine betrachtet. Nach Bestätigung der installierten Konfiguration werden der Laserausgang geprüft, die Maschine in Betrieb genommen und die installierten Funktionen verifiziert; anschließend durchläuft das fertiggestellte System einen seiner Komplexität angemessenen Stabilitätslauf, bevor Kundenmuster getestet, Abschlussprüfungen durchgeführt und die Freigabe erteilt wird.
Die aktuellen Stabilitätslauf-Routen sind 24 Stunden für Standardmaschinen, 48 Stunden für Maschinen mit Zusatzfunktionen wie Vision oder Motion, und 72 Stunden für komplexere projektartige Systeme. Die längere Route spiegelt zusätzliche Integrationsvariablen wider; sie ist keine Qualitätsstufe der Maschine. Siehe den Prozess Qualitätskontrolle, Inbetriebnahme & Test für die vollständige Freigabesequenz.
Wenn Durchsatz, Handhabungszeit oder der vollständige Produktionszyklus die wichtigste Auswahlbedingung ist, siehe Beste Laserbeschriftungsmaschine für die Produktion für den tiefergehenden Entscheidungsrahmen auf der Produktionsseite.
Wie Ingenieure eine Laserbeschriftungsprobe validieren
Der Zweck von Mustertests besteht nicht darin, ein attraktives Foto zu erstellen. Er besteht darin, ein Prozessfenster zu finden, das auch dann noch funktioniert, wenn realistische Produktionsschwankungen auftreten.
1. Verwenden Sie den tatsächlichen Materialstapel
Stimmen Sie Güte/Formulierung, Beschichtung, Oberflächenfinish, Farbe und Geometrie so genau wie möglich ab. Eine “ähnliche” Probe kann irreführend sein, wenn der Prozess von Pigment-, Oxid-, Plattierungs- oder Beschichtungsabsorption abhängt.
2. Definieren Sie messbare Akzeptanzkriterien
Je nach Anwendung kann dies Kontrast, Tiefe, Maßlesbarkeit, Kantenqualität, Oberflächenschäden, Codequalität, Zykluszeit und Wiederholbarkeit umfassen.
3. Suchen Sie nach Spielraum, nicht nach einer Grenzeinstellung
Wenn die Markierung nur bei einem exakten Fokus oder einer exakten Parameterkombination funktioniert, ist der Prozess fragil. Ein robusteres technisches Ergebnis ist ein nutzbares Parameterfenster, in dem kleine Änderungen der normalen Produktionsbedingungen die Markierung nicht sofort zerstören.
4. Testen Sie die Produktionskonfiguration
Verwenden Sie die vorgesehene Linse/den vorgesehenen Bereich, die Halterung, die Bewegungsstrategie und realistische Markierungsinhalte. Ein Muster, das mit einem kleineren Feld oder einem langsameren Zyklus hergestellt wurde, repräsentiert möglicherweise nicht die endgültige Maschine.
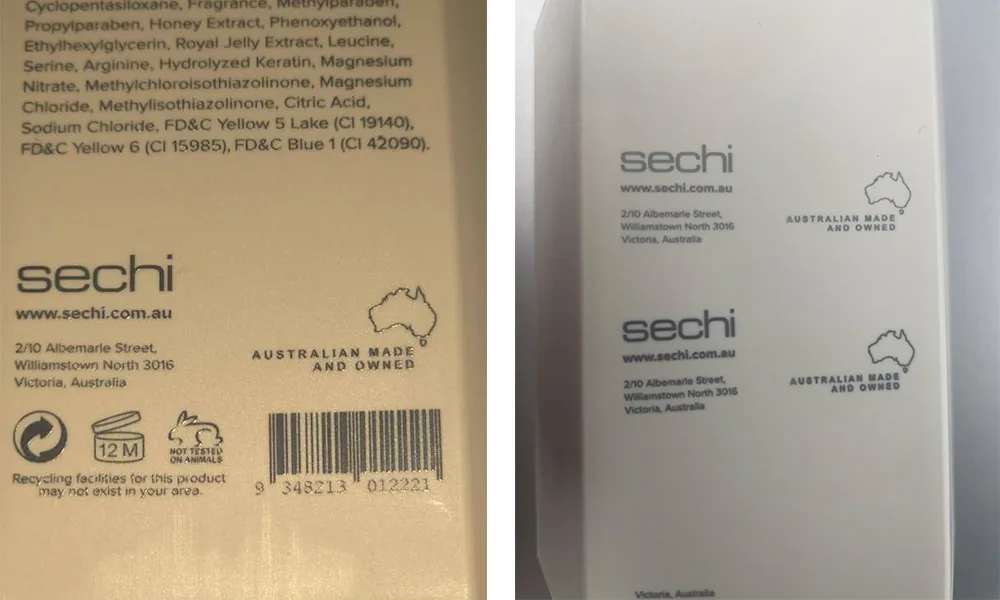
Validierung mit realen Mustern: 5-W-UV-Markierung auf ABS
Ein Kunde stellte ein vorhandenes bedrucktes ABS-Muster als visuelle Referenz bereit und bat uns, die Lasermarkierung als Alternative zu bewerten. Wir testeten ABS mit einer 5-W-UV-Laserbeschriftungsmaschine und verglichen das resultierende Logo und den Identifikationstext mit dem bisherigen Druckbild des Kunden. Der Kunde war mit dem visuellen Ergebnis zufrieden. Dieser Test unterstützt den 5-W-UV-Weg für dieses getestete ABS-Material und diesen Oberflächenzustand; andere ABS-Formulierungen, -Farben und -Oberflächen sollten weiterhin am tatsächlichen Bauteil validiert werden.
| Testobjekt | Tatsächliche Projektaufzeichnung |
|---|---|
| Material | ABS |
| Bestehender Markierungsprozess | Bedruckung |
| Ziel | Logo und Identifikationstext mit klar erkennbarem visuellem Erscheinungsbild |
| Mit Laser getestet | 5-W-UV-Laserbeschriftungsmaschine |
| Bewertungsgrundlage | Vergleich mit dem bestehenden Druckbild des Kunden |
| Beobachtetes Ergebnis | Deutlich sichtbare Markierung auf der getesteten ABS-Oberfläche |
| Kundenfeedback | Der Kunde war mit dem Erscheinungsbild des Musters zufrieden. |
| Transfergrenze | Andere ABS-Formulierungen, Farben und Oberflächenbeschaffenheiten sollten separat an Musterteilen getestet werden. |
Was ein fehlgeschlagener Lasermarkierungstest aussagen kann
Ein fehlgeschlagenes Prüfmuster ist nur dann nützlich, wenn der Fehler als diagnostischer Hinweis behandelt wird. Die erste Reaktion sollte nicht darin bestehen, “mehr Leistung hinzuzufügen”. Isolieren Sie die wahrscheinliche Fehlerquelle – Material/Oberfläche, Fokus und Geometrie, Puls-/Scan-Parameter, Optik, Positionierung, Kontamination oder Produktionszeitpunkt – und ändern Sie dann jeweils nur eine Variablenklasse.
| Beobachtetes Symptom | Erste zu untersuchende Variablen | Wie die Ursache zu unterscheiden ist |
|---|---|---|
| Markierung ist dunkel, aber die Kanten sind geschmolzen, gebräunt oder hitzeverfärbt | Wärmeakkumulation, Scan-Geschwindigkeit, Wiederholrate, Pulsbreite, Schraffurabstand und wiederholte Durchläufe | Reduzieren Sie die Wärmeakkumulation, während Sie Geometrie und Material konstant halten; vergleichen Sie Kantenqualität und Kontrast statt nur das dunkelste Ergebnis. |
| Feine Zeichen oder Codemodule verlieren an Schärfe | Fokus, Spot-Zustand, Feld-/Linsenauswahl, Pulsenergie und übermäßiger Materialabtrag | Prüfen Sie das kleinste Merkmal im vorgesehenen Sichtfeld und bei der vorgesehenen Arbeitsentfernung; vergleichen Sie einen nachfokussierten Test, bevor Sie die Leistung der Lichtquelle ändern. |
| Ein Muster ist gut, aber wiederholte Teile variieren | Teilhöhe, Wiederholgenauigkeit der Vorrichtung, Oberflächenvarianz zwischen Chargen, Verunreinigung und Beladeposition | Zeichnen Sie die Z-Position und die Teil-/Oberflächenidentität über aufeinanderfolgende Teile auf, um festzustellen, ob die Drift dem Werkstück oder der Maschineneinstellung folgt. |
| Data Matrix sieht lesbar aus, aber die Verifikation ist instabil | Modulgeometrie, Kontrastverteilung, Oberflächenreflektivität, Positionierung und Verifizierer-/Beleuchtungsmethode | Verwenden Sie die definierte DPM-Verifikationsmethode und vergleichen Sie die Bewertungen über wiederholte Teile hinweg, anstatt sich auf die visuelle Lesbarkeit zu verlassen. |
| Ergebnis ändert sich nach einem Wechsel von Beschichtung, Farbe oder Lieferantencharge | Oberflächenabsorption, Pigment-/Additivpaket, Beschichtungsdicke oder Oberflächenfinish | Testen Sie die alte und die neue Oberfläche unter denselben optischen und Prozessbedingungen erneut, bevor Sie eine Laserinstabilität diagnostizieren. |
| Markierungen im Großfeld unterscheiden sich von der Mitte zum Rand | Bauteilebene, Fokus-/Feldflachheit, optische Ausrichtung und Objektiv-/Feldanforderung | Kartieren Sie das Ergebnis über das Feld auf einer kontrollierten flachen Referenz, bevor Sie die Leistung global ändern. |
Beginnen Sie mit dem, was sich am kostengünstigsten und messbarsten geändert hat: tatsächliche Oberfläche → Fokus/Geometrie → Positionierung → Prozessparameter → Optik-/Quellenfähigkeit → Produktionszeitpunkt. Dadurch wird vermieden, ein Material- oder Vorrichtungsproblem durch den Kauf eines teureren Lasers zu lösen.
Was ein nützlicher Testdatensatz erfassen sollte
- Tatsächliches Material / Güte / Beschichtung / Farbe
- Modell oder Typ der Laserquelle
- Linse und Markierfeld
- Leistung, Frequenz, Pulsbreite (sofern einstellbar), Scangeschwindigkeit und Schraffur-/Durchlaufstrategie
- Fokus-/Arbeitsabstandsbedingung
- Markierungsinhalt und tatsächliche Größe
- Beobachtetes Ergebnis und Abnahmeverfahren
- Reine Laserzeit und Annahmen zum vollständigen Zyklus getrennt halten
Wie man zwei Angebote für Laserbeschriftungsmaschinen richtig vergleicht
Ein Angebot sollte als Prozesskonfiguration verglichen werden, nicht als Liste von Marketingbegriffen. “30 W Faser + Galvo + Linse” reicht nicht aus, um Gleichwertigkeit festzustellen.
| Vergleichen | Fragen Sie nach | Warum es wichtig ist |
|---|---|---|
| Laserquelle | Technologie, Quellenmodell/-typ, Nennleistung, Pulsbereich, sofern relevant | Definiert das verfügbare Fenster für die Energieabgabe. |
| Optik | Linse / Feldgröße / vorgesehener Arbeitsabstand | Ändert Spotbedingungen, Freiraum und nutzbares Feld. |
| Scanner / Steuerung | Galvo-Modell oder -Klasse, Controller-/Softwareumfang | Beeinflusst Bewegungsqualität, Funktionen und Integration. |
| Maschinenmechanik | Z-Verfahrweg, Tisch/Freiraum, Vorrichtung, Einhausung, Bewegungsachsen | Bestimmt, ob das reale Bauteil wiederholbar geladen und gehalten werden kann. |
| Produktionsintegration | E/A, SPS/Encoder/Trigger, Serialisierung, Vision oder Verifikation | Verwandelt eine Markierung in einen nutzbaren Produktionsprozess. |
| Abnahmegrundlage | Tatsächliches Musterergebnis, verwendete Konfiguration und Zyklusannahmen | Verhindert den Vergleich einer getesteten Konfiguration mit einem günstigeren, aber technisch andersartigen Angebot. |
| Software- / Daten-Eigentum | Lizenz- oder Aktivierungsumfang, Softwareversion, Datei-/Datenschnittstellen, Backup-/Exportmethode und Update-/Support-Richtlinie | Eine Maschine kann korrekt markieren, aber dennoch ein Produktionsrisiko darstellen, wenn Datenzugriff, Lizenzierung oder Wiederherstellung unklar sind. |
| Wartungsfreundlichkeit / Ersatzteile | Garantieabdeckung, Austauschweg für Quelle/Galvo/Controller, empfohlene Ersatzteile, Dokumentation und Umfang des Remote-/Vor-Ort-Supports | Äquivalente Musterergebnisse garantieren weder ein gleichwertiges Stillstandsrisiko noch gleichwertige Lebenszykluskosten. |
| Lieferumfang | Vorrichtung, Absaugung, Einhausung, Kabel, Zubehör, Inbetriebnahme, Schulung, Abnahmedokumente und Ausschlüsse | Verhindert, dass ein niedriger Lockpreis Positionen verdeckt, die zur Reproduktion des freigegebenen Prozesses erforderlich sind. |
Ein günstigeres Angebot kann tatsächlich kosteneffizienter sein – oder es kann die Linse, Halterung, Absaugung, Einhausung, Integration, Quellenflexibilität, Softwarerechte, Ersatzteilversorgung oder den Inbetriebnahmeumfang auslassen, die erforderlich sind, um den getesteten Prozess zu reproduzieren und zu warten. Vergleichen Sie den Liefer- und Supportumfang, bevor Sie den Preis vergleichen.
Ein praktischer Workflow zur technischen Auswahl
Sobald die zugrunde liegende Technik geklärt ist, lässt sich die Maschinenauswahl auf einen wiederholbaren Workflow reduzieren:
- Markierung definieren: Erscheinungsbild, Tiefe, Code/Lesbarkeit, Haltbarkeit und Taktzeit-Anforderung.
- Reale Oberfläche definieren: Grundmaterial, Sorte/Formulierung, Beschichtung, Farbe und Oberflächenfinish.
- Wählen Sie den Wellenlängenweg: Faser, UV oder CO2 für den gängigen ersten Bildschirm, wobei 532 nm Grün hinzugefügt wird, wenn reflektierende oder präzisionsempfindliche Materialien dies rechtfertigen.
- Optischen Bedarf definieren: tatsächliche Markierungsgröße, kleinste Struktur, Feld, Arbeitsabstand und Fokusvariation.
- Geometrie/Bewegung definieren: flach, zylindrisch, gekrümmt, variables Z, stationär oder bewegt.
- Fügen Sie nur die Funktion hinzu, die das diagnostizierte Problem löst: Halterung, Drehvorrichtung, CCD, dynamischer Fokus, fliegende oder kundenspezifische Bewegung.
- Prüfen Sie das Produktionssystem: Beschickung, Absaugung, Sicherheit, I/O, Daten, Verifizierung und vollständiger Zyklus.
- Führen Sie eine Validierung am realen Bauteil durch: Dokumentieren Sie die Konfiguration und achten Sie auf ein stabiles Prozessfenster.
- Vergleichen Sie Angebote anhand der getesteten Konfiguration: nicht allein anhand der Wattzahl.
Mitzusendende Informationen für eine Angebotsanforderung
- Material, Güte/Rezeptur, Beschichtung und Farbe
- Teilezeichnung/Foto und Abmessungen
- Tatsächliche Markierungsfläche und kleinstes Merkmal
- Markierungsinhalt und Zielergebnis
- Erforderlicher Code/Qualitätsstandard, falls zutreffend
- Teilegeometrie und Positionierungsvariation
- Manuelle / Chargen- / Förderband- / automatisierte Beschickungsmethode
- Ziel-Gesamtzykluszeit
- Erforderliche Integrationssignale / Datenquelle
- Sicherheits- und Absaugvorgaben
- Reale Proben zum Testen, wenn das Ergebnis kritisch ist
Für eine detaillierte Erkundung der Produktfamilie verwenden Sie die Laserbeschriftungsmaschinen Hub. Wenn die Laserroute bereits bekannt ist, siehe Faser, UV, oder CO2-Laserbeschriftungsmaschinen. Wenn Sie das reale Bauteil und die Abnahmeanforderung haben, senden Sie diese Details mit einer Angebotsanfrage damit die Konfiguration anhand der Anwendung bewertet werden kann, statt allein anhand der Wattzahl ausgewählt zu werden.
Häufig gestellte Fragen
Kann eine Laserbeschriftungsmaschine sowohl Metalle als auch Nichtmetalle verarbeiten?
Manchmal kann eine einzige Laserquelle eine nützliche Materialmischung abdecken, doch es gibt keine universelle Einzelquellen-Lösung. Ein 1064-nm-Faser-System kann viele Metallaufgaben und ausgewählte Kunststoffe abdecken, während CO2 deutlich besser für viele organische Materialien geeignet ist und UV bei hitzeempfindlichen oder fein detaillierten Arbeiten vorzuziehen sein kann. Wenn ein Projekt wirklich sehr unterschiedliche Wellenlängenfamilien benötigt, sollte geprüft werden, ob getrennte Maschinen oder ein Mehrquellen-System praktischer sind, als einen einzigen Laser zu zwingen, jede Aufgabe zu erledigen.
Quellen und technische Referenzen
- KEYENCE — Faser vs. CO2 vs. UV: Welchen Lasermarker sollte ich wählen? Anwendungsbezogener Vergleich von Wellenlängen und Materialien.
- KEYENCE — Grüne Laserbeschriftung 532-nm-Anwendungsgrenze und Diskussion zur Absorption bei reflektierenden Materialien.
- JPT — M7 MOPA Faserlaser Offizielle Dokumentation zu Pulsbreiten- und Wiederholfrequenz-Fähigkeiten.
- RP Photonics — Pulsenergie Zusammenhang zwischen mittlerer Leistung, Wiederholrate und Pulsenergie.
- RP Photonics — Fluenz Definition von Energie pro Fläche und Spitzenfluenz eines Gauß-Strahls.
- SCANLAB — Scanobjektive F-Theta-Objektiv, Bildfeld, Spotgröße und Arbeitsabstand – Überlegungen.
- Coherent — CO2-Laser Industrielle CO2-Wellenlängenoptionen, einschließlich 9,3, 9,6, 10,2 und 10,6 µm.
- IEC 60825-1:2014 Sicherheit von Laserprodukten — Klassifizierung und Anforderungen an Geräte.
- ISO/IEC 29158:2025 Spezifikation für die Qualitätsprüfung von Barcode-Symbolen bei der Direktbauteilmarkierung.
- SCANLAB — varioSCAN II Prinzip der dynamischen Fokussierung / Z-Achse für die 3D-Laserbearbeitung.





