
ジュエリー用途ガイダンス
ジュエリー ホールマーキング レーザーマーキング
機械選定の前に、ワークピース、マークの目的、目標結果、配置、検査方法、生産条件を定義して、貴金属ジュエリー向けのレーザーホールマーキングを構成します。サンプルテストを使用して、レーザールート、治具または回転の必要性、最終的な機械構成を確認し、市場固有のホールマーク承認はレーザープロセスとは別に保ちます。.
ワークピースの範囲
レーザーホールマーキングで典型的なジュエリーワークピースはどれですか?
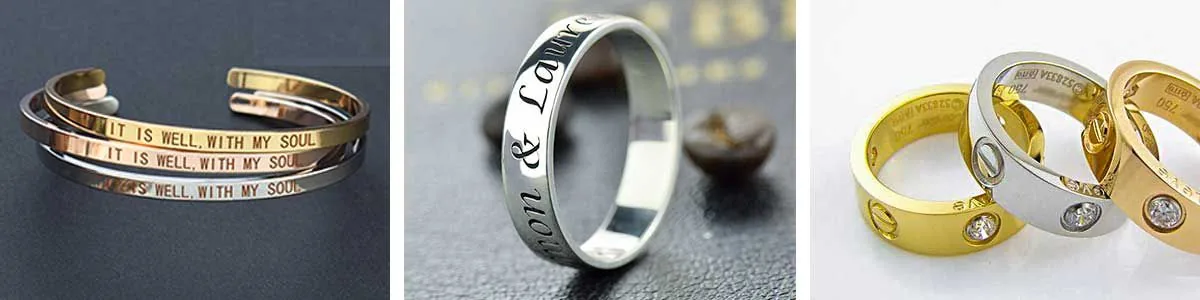
まずジュエリーの種類と正確な刻印位置を定義します。同じホールマーク内容でも、平らな面から外面カーブ、バンド内側、エッジ、側壁へ移ると、異なる治具、アクセス方法、動作方法が必要になる場合があります。.
リングとリングバンド
バンド内側、バンド外側、エッジの位置は、アクセス、焦点の一貫性、保持方法、回転動作をテストすべきかどうかを変える可能性があります。.
ブレスレットとバングル
複数の部品にわたってホールマークを制御された位置に保つ必要がある場合、直径、曲率、部品の向き、クランプの再現性が重要になります。.
ペンダント、チャーム、タグ
平らな領域または局所的に平らな領域は通常、提示が容易ですが、マークサイズ、仕上げ、検査方法、再現可能な治具位置は引き続き定義する必要があります。.
イヤリングとジュエリー部品
小さなワークピースでは、特に反復バッチ作業において、公称レーザー出力よりも取り扱い、方向付け、安全なアクセスが重要になることがあります。.
なぜマーキングするのか
なぜジュエリーにホールマークと小さな識別マークが施されるのか?
マーキングの理由によって、レーザープロセスを選択する前に定義しなければならない内容、サイズ、可読性、承認入力、検査方法が決まります。.
該当する場合に必要なホールマーク識別
対象市場、検定工程、または購入者仕様が定義されたホールマーク内容を要求する場合、確認済みの要件はレーザーマーキング作業への入力となります。レーザー工程自体は法的有効性を確立するものではありません。.
純度または品位の伝達
小さな数字、記号、または合金表示は、要求される検査倍率で、指定された位置において判読可能なままでなければならない場合があります。.
製作者またはスポンサーの識別
製作者、スポンサー、または工房の識別子は、管理されたアートワーク、一貫した配置、および生産バッチ間での再現性を必要とする場合があります。.
シリアル、バッチ、または内部識別
シリアルまたはバッチデータは、必要なデータフローと検査方法が法的なホールマーク要件とは別に定義されている場合、製品識別または内部トレーサビリティを支援できます。.
マーキング対象
ジュエリーのホールマーク刻印用途では通常何が刻印されますか?
刻印内容は刻印の理由から分離して考えるべきです。同じレーザープラットフォームでも、刻印タイプが異なれば、異なる光学系、アートワーク処理、位置決め、または検査が必要になる場合があります。.
純度/品位マーク
小さな数字、記号、合金表示には読み取り可能な細部が必要ですが、その法的意味や承認は、適用されるホールマーキングのルートに由来しなければなりません。.
メーカー/スポンサー・マーク
工房識別子およびメーカーまたはスポンサー・マークには、実際のジュエリー形状上で安定したアートワークの縮尺、配置、再現性が必要です。.
シリアル/バッチID
変更される識別子では、データソース、文字サイズ、配置、および目視またはスキャナーによる検証方法を定義する必要があります。.
ロゴ/小さな記号
繊細な線画とマイクロシンボルには、適切なストローク定義、フォーカス制御、および実際の仕上げでのサンプル確認が必要です。.
コンプライアンス境界
ホールマーキングのコンプライアンスは対象市場に依存する
ホールマーク規則は管轄区域によって異なります。必須のマーク要素、文言、承認ルートは、購入者または当局からの入力として扱ってください。レーザー加工の選択は、法的レビュー、アッセイオフィス、または市場固有のレビューに代わるものではありません。.
レーザー加工で定義できるもの
マーキング工程は、実際の宝飾品において、サイズ、配置、可読性、表面応答、再現性、生産時の取り扱いについて評価できます。.
ターゲット市場から得る必要があるもの
必要なホールマーク要素、アッセイまたは承認ルート、法的文言、市場固有の受入規則については、独立した確認が必要です。.
読み取れることは、自動的に法的に有効であることを意味しない
技術的に読み取れる刻印であっても、要求される内容、工程、または当局の承認が異なる場合、市場または承認要件を満たさないことがあります。.
結果の変動要因
宝飾品におけるレーザーホールマーキング結果を決めるものは何か?
単一の変数が結果を決めることはありません。読み取りやすさ、表面効果、再現性は、材料、仕上げ、マーク形状、ワークピース形状、位置決め、検査条件の組み合わせから生まれます。.
合金と材料の状態
金、銀、その他の貴金属合金は異なる反応を示すことがあります。品位、合金の状態、実際に供給された現物は、材料名だけから推測するのではなく、サンプル試験の一部とする必要があります。.
研磨、めっき、コーティング、テクスチャ
研磨、ヘアライン、めっき、コーティング、酸化、またはテクスチャ加工された表面は、コントラスト、目に見える表面効果、許容できるプロセスウィンドウを変える可能性があります。.
文字サイズ、ストローク幅、ディテール
非常に小さな文字、細いストローク、密集したシンボルは、焦点誤差、アートワークのスケーリング、過度な表面変化に対する許容度が低くなります。.
曲率とマーキングアクセス
平坦部、曲線外側、バンド内側、エッジ、側壁の各位置は、作業クリアランス、焦点の一貫性、および治具またはロータリーの要件を変えます。.
治具の再現性と向き
外観上良好なサンプルでも、マーキングフィールドに対して部品を一貫して装着・位置決めできない場合、反復生産では不合格になる可能性があります。.
照明、拡大倍率、読み取り方式
目視検査、拡大、スキャナー読み取り、および合否判定用照明は、「読み取り可能」の意味を変えるため、サンプル承認前に固定しておく必要があります。.
目標結果
試験前に定義すべきホールマーキング結果とは?
「読み取り可能」であることは必要ですが、それだけでは十分ではありません。有用な受入目標は、視覚品質、配置、表面状態、再現性、後工程での取り扱いを組み合わせたものです。
判読可能なサイズとストロークの連続性
許容できる最小の文字または記号サイズ、細い線が開いた状態を保つ必要があるかどうか、マークをどのように目視または読み取るかを定義します。
コントラストと許容可能な表面変化
優先事項が、視認できるコントラスト、制御された彫刻外観、目に見える乱れが少ないこと、または実際の仕上げに対する購入者承認済みの別の効果のいずれであるかを明記します。
位置と位置再現性
マークがエッジ、曲線、装飾的な特徴、その他の基準点に対してどこに配置されるべきか、またどの程度のばらつきまで許容できるかを定義します。
代表的な複数ピース間の再現性
形状、仕上げ、またはローディングの生産ばらつきが結果に影響し得る場合、合格判定は、視覚的に良好な1つのサンプルだけでなく複数のサンプルを対象にすべきです。
洗浄後または研磨後の状態
マーキング後に洗浄、研磨、その他の後工程処理が行われる場合は、その処理後もマークが許容基準を満たす必要があるかどうかを定義してください。.
該当する場合における買い手または当局の承認
技術的なマークの承認は、法的なホールマーク承認とは分けて扱ってください。必要な管轄区域固有の承認ルートは、独立して提供または検証する必要があります。.
形状とハンドリング
ジュエリーの形状、位置決め、部品の取り扱いは、ホールマーキングにどのように影響しますか?
ロータリー、治具、ビジョンは、一般的なアップグレードとして扱うのではなく、実際のワークピースと装着条件によってトリガーされるべきです。.
平坦または局所的に平坦なマーキング領域
マークが安定した焦点領域内にあり、ワークピースを再現可能な基準に位置決めして装着できる場合、単純なネストまたは治具で十分なことがあります。.
外側の曲線と円周方向のパス
曲率だけでは、自動的に回転運動が必要になるわけではありません。まずマーク範囲、焦点変動、配置要件を確認し、制御された回転が実際に必要な場合に回転支持を使用してください。.
リング内側およびアクセス制限区域
バンド内側の作業は、作業クリアランス、保持姿勢、焦点アクセス、および部品、治具、マーキングヘッド間の物理的関係によって制限されることがあります。.
ネスト、クランプ、カスタム治具
部品がバッチで繰り返される場合、治具は姿勢誤差を減らし、オペレータが各マーク領域をテスト済みの位置に戻すのに役立つ必要があります。.
ビジョン位置決めが重要になる場合
ビジョン位置決め 部品の向きや位置が変動し、カメラベースの識別によって手動での位置合わせを減らせる場合は、評価する価値があります。ただし、高さや焦点の変動を自動的に解決するものではありません。.
単発作業 vs. 反復生産
手動による単発ローディングでは柔軟性が優先されることがありますが、反復生産では、治具の再現性、オペレーターのアクセス、段取り替え、検査フローにより重点が置かれます。.
レーザー方式
ジュエリーのホールマーキングでは、どのレーザールートを最初にテストすべきですか?
実際の材料、仕上げ、目標結果にとって最も妥当なルートから始め、追加のパルス制御や異なるマシン構成が正当化されるかどうかは、サンプルテストに判断させてください。.
ファイバーレーザーマーキング
多くの貴金属ホールマーキング作業では、 ファイバーレーザーマーキングプラットフォーム 多くの貴金属のホールマーキング作業では、ファイバーレーザーマーキングプラットフォームが実用的な最初の評価方向です。結果は依然として、購入者の実際の合金、仕上げ、マークの形状で確認する必要があります。
Qスイッチファイバー vs. MOPAファイバー
MOPAは自動的に必須となるものではありません。パルス幅制御が、試験対象ワークの許容される表面効果、コントラスト、入熱、または微細な仕上がりの調整を大幅に改善する可能性がある場合は、MOPAを比較検討してください。
光学系、フィールドサイズ、プロセスウィンドウが重要
光源名や公称出力だけでは結果は決まりません。マークサイズ、光学フィールド、焦点許容範囲、アートワーク、許容可能なプロセスウィンドウも検証する必要があります。
故障モード
ジュエリーのホールマーキング試験中に確認すべき一般的な不具合モードは何か?
良いサンプルとは、一度だけ許容できるように見えるマークのことではありません。試験では、検査時や反復生産時に最も発生しやすい不具合モードを明らかにする必要があります。
機械では読み取れても、バイヤーには拒否される
試験では、バイヤーの実際の受入方法とは異なる照明、倍率、視距離、またはスキャナー条件が使用される場合があります。.
細いストロークは詰まる、またはディテールを失う
アートワークのスケール、ストローク幅、フォーカス、または選択したプロセスウィンドウが、要求されるマイクロディテールに対して強すぎる可能性があります。.
1個は良品、バッチ結果は不安定
治具の位置、部品の向き、フォーカス高さ、仕上げのばらつき、またはオペレーターの装着方法によって、個体ごとのばらつきが生じることがあります。.
曲面ジュエリーでマーク位置がずれる
曲面形状と不十分なワーク保持は、マーク領域を意図した基準に対してずらしたり、マークの一部をテスト済みの焦点条件から外したりする可能性があります。.
研磨面またはコーティング面における許容できない外観上の影響
刻印は技術的には読み取れても、合金、仕上げ、めっき、またはコーティングが想定とは異なる反応を示すため、バイヤーの外観要件を満たさないことがあります。
加工後に刻印が不合格となる、または必要な承認経路で不合格となる
刻印は、洗浄または研磨後に許容されなくなることがあり、また技術的には読み取れる状態のままでも、管轄区域固有の別個のホールマーク要件を満たさないことがあります。
生産ワークフロー
ジュエリーのホールマーキングは、サンプルテストから生産へどのように移行するのか?
生産設計では、部品がワークステーションを通過する際に、テスト済みのマーク位置、フォーカス条件、アートワークまたはデータ、検査方法、および安全制御を維持する必要があります。.
ジュエリーの提示と方向付け
オペレーターまたはハンドリングシステムが各ピースをどのように提示し、どの物理的特徴が繰り返し可能なローディング基準となるかを定義する。.
治具、クランプ、ロータリー、またはビジョン
テスト済みの位置決め方法を使用して、部品の位置と方向を制御する。ワークピースの条件が要求する場合にのみ、モーションまたはビジョンを追加する。.
アートワークまたは可変マーク内容を確認する
固定されたホールマークのアートワークと、変化するシリアルまたはバッチデータでは、データ取扱いのリスクが異なります。正しいマーキング内容を誰が提供し、選択し、検証するかを定義してください。.
承認されたプロセス指示を実行する
テスト済みの光源、光学系、焦点条件、プロセスウィンドウを、未検証の汎用レシピからパラメータを再構築するのではなく、生産開始時のセットアップとして使用する。.
合意された受入方法を使用して検査する
目視、拡大、またはスキャナベースの検査では、サンプルの承認に使用したものと同じ合意された基準を使用する必要があります。.
合格、不合格、再加工、またはエスカレーション
マークが判読不能、位置ずれ、または外観上許容できない場合の対応と、その製品および要件に対して再マーキングが許可されるかどうかを定義します。.
生産管理
生産安全&プロセス管理
これらは追加のワークフロー手順ではなく、ワークステーション上の制約です。検証済みのマーキングプロセスと、実際のジュエリー、治具、および設置を踏まえてこれらを見直してください。.
反射およびビーム経路制御
ファイバーシステムは一般に約1064 nmで動作し、これは肉眼では見えません。研磨された貴金属表面は強い反射を生じさせることがあるため、機械と治具の配置全体について、文書化されたレーザー安全レビューが必要です。.
筐体、インターロック、緊急停止
オープンビームまたはクラス4構成では、最終的な機械および設置に適したレーザー安全対策が必要です。筐体、ガード、アクセス管理、インターロック、ビーム封じ込め、緊急停止の措置は、システム全体としてレビューする必要があります。.
ヒューム、残留物、および排気要件
めっき、コーティング、油、接着剤、研磨残留物は、空気中への放出物を変化させることがあります。実際の材料およびプロセスで必要な場合は、排気、ろ過、または換気を設けてください。.
サンプル受入
ジュエリーのホールマーキングサンプルは、どのように試験し、受け入れるべきでしょうか?
試験前に受け入れ基準に合意しておくことで、サンプルは単に見た目が魅力的なマークを生むだけでなく、構成を決定する根拠を生み出すものになります。.
| 試験 / 受け入れ入力 | なぜ重要か | 受け入れ判定 |
|---|---|---|
| 代表的なジュエリーサンプル | 合金、仕上げ、形状によってマーキング応答が変化する可能性があります。. | 選択したレーザー経路が実際のワークピース上で許容可能な結果を生み出すかどうかを確認してください。. |
| 実際のマーク図案またはテキスト | 文字の高さ、線幅、細部は可読性に影響します。. | 実用的なマークサイズ、アートワーク調整、光学フィールド要件を確認してください。. |
| 実際のターゲット位置 | 平坦面、曲面、バンド内、エッジ、側壁の各領域では、アクセス条件と焦点条件が異なります。. | 治具、ロータリー、機械クリアランス、焦点合わせの実現可能性を確認してください。. |
| 検査方法 | 目視、拡大、スキャナベースのチェックでは、合否判定が異なる場合があります。. | バイヤーが合意した照明、観察、倍率、またはリーダー方式を使用してマークを承認する。. |
| 代表的な繰り返し部品 | 1つの良好なサンプルでは、バッチ全体にわたる位置決めや仕上げの一貫性を証明できない。. | 再現性、ローディング感度、および治具または位置決め方法が十分に安定しているかどうかを確認する。. |
| 後処理後の状態 | 洗浄、研磨、および取り扱いは、コントラストや外観を変化させる可能性がある。. | 明記された後工程を経た後も、マークが許容可能なままであるかどうかを確認する。. |
テスト結果からマシン構成へ
サンプル試験の結果から、最終的なホールマーキング機の構成はどのように決まるのか?
最終的な装置は、承認されたサンプル条件と生産ワークフローを物理的に実装したものでなければなりません。各構成項目は、試験で得られた知見または運用要件に応えるものでなければなりません。
| サンプルテストの結果 | 構成の方向性 | 理由 |
|---|---|---|
| 標準ファイバー経路は合意された結果を満たす | 検証済みのファイバー光源方向を保持する | 受け入れられた結果がすでに達成されている場合、より複雑な光源は正当化されない。. |
| パルス制御は受け入れられた結果を大幅に改善する | MOPAファイバー構成を評価または選択する | 追加のパルス幅制御は、試験したワークピースにおいて具体的な有効性を実証した。. |
| 必要なディテールまたはフィールドサイズは、試験済みの光学セットアップに依存する | 適切なレンズ / マーキングフィールド構成をロックする | 光学系は、精細度、フィールドサイズ、および加工条件の間で、試験済みのバランスを再現しなければなりません。 |
| 曲面マーキングには、制御された回転運動が必要です。 | 回転支持と対応する治具を追加します。 | 運動要件は、機械のパワーではなく、実際のマーキング経路から生じます。 |
| 繰り返し位置決めが最大の生産リスクです。 | 専用のネスト、クランプ、またはカスタム治具を使用する | 治具はサンプル位置を維持し、オペレーターの装着ばらつきを低減する必要がある。. |
| 部品の位置または向きがロード間で変動する | ビジョンポジショニングを評価する | カメラベースの識別は、それが検証済みのワークフロー上の問題である場合、配置のばらつきに対処できる。. |
| インサイドバンドまたは制限されたアクセスがサンプルのセットアップを制限する | 試験対象のジオメトリの周囲で、機械構造と作業領域のクリアランスを選択する | 機械的アクセスは、コラム、テーブル、ヘッド、および治具の関係を決定づけることができる。. |
| シリアルまたはバッチデータは、個体ごとまたはバッチごとに変化する | ソフトウェア / データ入力および検証ワークフローを定義する | 機械は、正しいマーク品質だけでなく、正しい内容も再現できなければならない. |
| 購入者による受入れには、専用の目視検査またはリーダー検査が必要です | ワークステーションに必要な検査配置を含める | 製造プロセスは、検証時に使用されたのと同じ受入れロジックを使用してマークを検証すべきです. |
| 材料、コーティング、またはプロセスが大気中への排出物を発生させる、または安全レビューが追加の封じ込めを必要とする | 必要な箇所に排気 / 換気を追加し、システム全体のエンクロージャー / インターロック制御を定義する | 安全およびプロセスエアの制御は、実際の材料、プロセス、および最終的な機械のリスクアセスメントによって決定されます。. |
RFQの準備
ジュエリー向けレーザーホールマーキングソリューションのRFQ入力項目
有用なRFQには、意図するワークピース、マーク結果、ハンドリング方法、および生産の受け入れ条件を再現するのに十分な情報が含まれている必要があります。.
ワークピース
ジュエリーの種類、寸法、材質、表面仕上げ、曲率、およびマークが平面部、外側の曲面部、バンド内側、エッジ、または側壁のいずれにあるか。.
マーク内容
純度または品位のマーク、メーカーまたはスポンサーのマーク、ロゴ、テキスト、シリアル番号、バッチID、その他の記号。実際のアートワークと目標サイズを含めてください。.
目標結果
必要な判読性、コントラストまたは表面外観、配置要件、許容される目視可能な表面変化、および後工程条件。.
コンプライアンス入力
対象市場、必要な文言または記号、承認参照、およびレーザー工程が再現しなければならないバイヤー側または当局側のホールマーキング要件。.
形状および取り扱い
装着方法、治具参照、回転の必要性、アクセス制限、ランダムな向き、およびビジョンまたは別の位置決め支援を評価する必要があるかどうか。.
生産と受け入れ
単発またはバッチモード、予想される数量またはスループット要件、変化するデータニーズ、検査方法、不良品の処理、およびサンプル受け入れ基準。.
FAQ
ジュエリーのレーザーホールマーキング FAQ
レーザーはジュエリーにホールマークを刻印できますか?
多くのジュエリー加工案件では、読み取り可能なホールマーク風のマークについて評価できます。実際の結果は、材料、仕上げ、マークサイズ、形状、位置決め、サンプルの受入方法によって異なります。.
レーザーマーキング自体がジュエリーのホールマークを法的に有効にしますか?
いいえ。レーザーマーキングは目に見える内容を作成できますが、法的有効性は、該当する法域、検定または承認ルート、および確認されたホールマーク要件によって異なります。.
すべてのジュエリーホールマーキング作業に回転軸が必要ですか?
いいえ。ロータリー支持が重要になるのは、実際のマーキング経路や位置決め要件で制御された回転が必要とされる場合です。曲面のある部品でも、テスト済みの焦点条件と配置条件が許容範囲内であれば、回転動作なしでマーキングできることがあります。
MOPAはジュエリーのホールマーキングに常に優れていますか?
いいえ。標準的なファイバールートでも、すでに要求される結果を満たせる場合があります。MOPAは、そのパルス幅制御が、テストで確認された特定の表面効果、コントラスト、入熱、または微細な結果に関する要件に対応する場合に、比較検討する価値があります。
サンプルテストには何を送ればよいですか?
代表的なジュエリー製品、実際に使用するマークの図案またはテキスト、目標位置、必要なマークサイズ、目標とする結果、検査方法、後工程の条件、および確認済みの市場固有のホールマーク入力情報をお送りください。
構成レビュー
ホールマーキング評価のためにジュエリーサンプルをお送りください
Zhuoruiは、実際のジュエリー製品、仕上げ、マーク内容、目標とする結果、生産ワークフローを確認したうえで、レーザー光源の方向、光学系、機械構造、治具またはロータリーの必要性、位置決め方法、OEM/プライベートラベルのオプションを評価できます。