
レーザーコーディング用途・カートンとラベル
カートンとラベルのレーザーマーキング
カートン、板紙包装、および対象ラベル向けのレーザーコーディングは、まず包装の構造、コード内容、目標結果、マーキング位置、ライン速度、検証要件を定義して計画します。紙および板紙ではCO₂が最初に評価すべき方式であることがよくありますが、コーティング、合成、箔付き、多層のラベルは、実際の表面構造とサンプルテスト結果に基づいて方式を選択する必要があります。.
- カートンと二次包装
- 紙、コーティング、合成ラベル
- 日付、バッチ、トレーサビリティコード
- 移動ラインの位置決めと検証
アプリケーション概要
カートンとラベルへのレーザーマーキング用途
このページは、可変情報を生産前または生産中にカートン、板紙パック、貼付ラベル、またはラベルウェブに追加する必要がある場合に適用されます。まず、包装タイプ、必要なコード、マーキング面、読み取りまたはスキャンの要件、およびマーキング中にカートンまたはラベルが停止するか移動し続けるかを確認してください。.
段ボール箱と折りたたみカートン
段ボール、板紙スリーブ、トレイ、小売用カートン上のバッチコード、有効期限、シフトコード、製品ID、1Dバーコードまたは2Dコード。マーク位置とカートンの安定性が通常、統合経路を決定します。.
紙ラベルとコーティングラベル
可変データは、貼付済みラベル、ラベルロール、または指定のラベル面にマーキングできます。まずコードをどこに配置する必要があるか、どのように読み取られるかを確認し、次にラベルの表面基材、コーティング、層構成がレーザーにどのように反応するかを検証します。.
移動する包装ラインでのインラインコーディング
移動ライン作業では、コード結果はレーザー光源だけでは決まりません。トリガータイミング、エンコーダフィードバック、製品間隔、コンベヤ振動、包装体の提示、検証、安全制御が連携して機能する必要があります。.
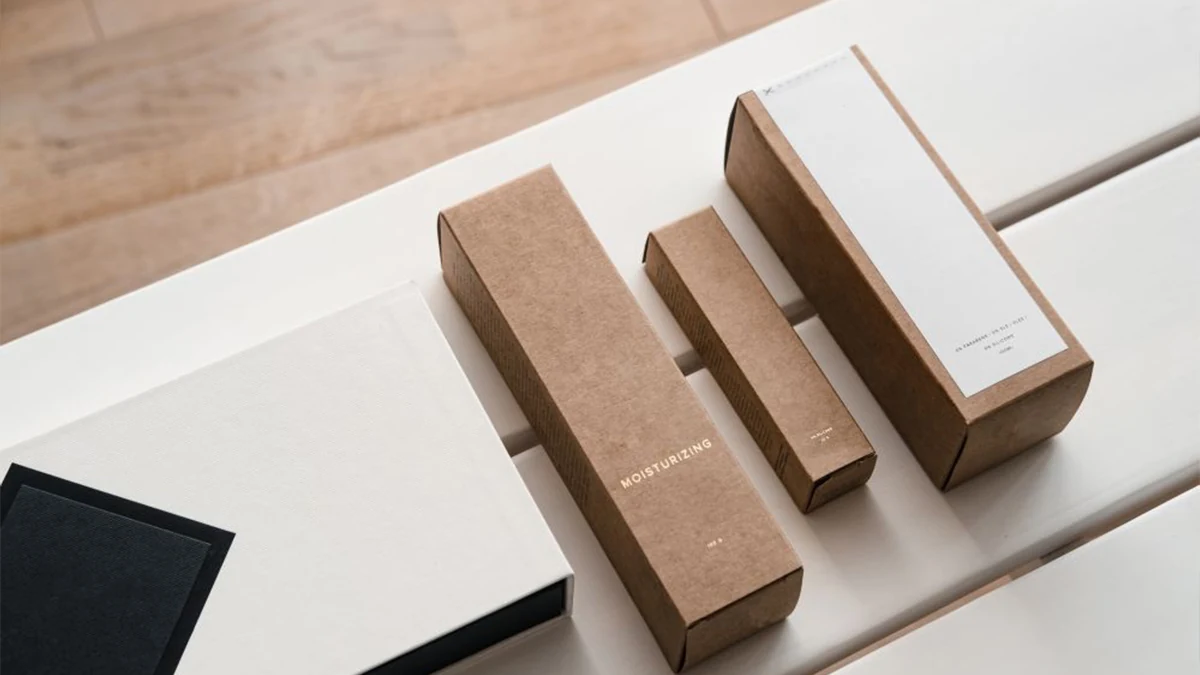
プロジェクトの範囲: このページはカートンとラベルのコーディング作業を対象としています。ボトル、キャップ、フレキシブルフィルム、その他の包装ファミリーは、提示方法と材料挙動が異なるため、それぞれのアプリケーションページで評価する必要があります。.
コードが必要な理由
カートンやラベルにコードを付けるのはなぜか?
マーキング方法は、コードの業務上および生産上の目的が明確になってから初めて選択すべきである。カートンやラベルに通常コードを付けるのは、一部の情報がバッチ、日付、製品、出荷または生産イベントによって変化し、固定のアートワークだけとして扱えないためである。.
製品と生産バッチを識別する
日付、ロット、バッチ、シフトまたはSKUの情報は、オペレーター、倉庫、下流ユーザーが製品と生産ロットを区別するのに役立つ。.
パックをトレーサビリティデータに結び付ける
シリアル番号、データマトリックスコード、QRコード、その他の識別子は、プロジェクトでその関連付けが必要な場合、物理的なパッケージを生産、在庫、品質記録にリンクできる。.
スキャンと流通を支援する
機械可読コードは、倉庫、出荷、または下流でのスキャンに使用されることがあるため、コードの位置、コントラスト、モジュールサイズ、リーダーの条件がアプリケーション要件の一部になる。.
質問を切り分ける: “「このパッケージにコードを付けるのはなぜか?」は情報要件を定義する。「なぜインクジェットや印刷ラベルではなくレーザーを使うのか?」は、後の技術判断である。.
何を、どこに
カートンやラベルには通常何が印字されますか?
カートンおよびラベルのコーディングは、必要な内容とその正確な位置を機械選定前に定義しておくと最も効果的に機能します。無地のカートン面板上の短い日付コード、コーティングされたラベル上のスキャン可能な2次元コード、段ボール上の大きな物流バーコードは、それぞれ異なる作業です。.
| マーキング対象 | 一般的な内容 | 用途上の制約 |
|---|---|---|
| 段ボールカートンの側面パネル | バッチ、日付、SKU、簡易バーコード | 広いが吸収性のある表面。カートンの傾きやパネルの平坦度が一貫性に影響します。. |
| 小売用折りたたみカートン | 有効期限、ロット番号、QR / データマトリックス | より小さなパネル。印刷デザイン、ニス、またはコーティングがマークウィンドウ内にある場合があります。. |
| パッケージ上の紙ラベル | 日付、バッチ、シリアル、QR | ラベル基材とコーティングはコントラストを変化させる。位置はブランディングや必要な印刷情報を妨げてはならない。. |
| 貼付前のロール供給ラベル | 可変データ、シリアル、トレーサビリティコード | ウェブ速度、テンション、見当合わせ、トリガー、データの受け渡しが実現可能性を決める。. |
| 出荷ラベルまたは物流ラベル | 1次元バーコード、2次元コード、追跡参照 | スキャナ要件、クワイエットゾーン、下流の読み取り角度が受け入れ基準となる。. |

技術的決定
レーザーマーキングとインクジェットおよびプリント・アンド・アプライラベルの比較
カートンやラベルは一般に、レーザー、インクジェット、またはプリント・アンド・アプライシステムでコーディングされます。適切な選択は、必要なマークの耐久性、消耗品、コードサイズ、スキャナー要件、およびマーキングウィンドウ内の表面によって決まります。.
| 要件 | レーザーコーディング | インクジェットカートンコーディング | プリント・アンド・アプライラベル |
|---|---|---|---|
| コーディングヘッドにインクやリボンの消耗品が不要 | 要求される速度で基材が許容可能なコントラストを提供する場合に高い適合性があります。. | 通常、インクジェットを選ぶ理由にはなりません。. | 依然としてラベル用紙とプリンター消耗品を使用します。. |
| パッケージ表面への直接的で耐久性のあるマーク | 基材の反応と必要な耐久性がサンプルで検証されれば、有力な適合候補となり得ます。. | インクと表面に依存します。耐摩擦性を確認する必要があります。. | 耐久性はラベル材質、粘着剤、使用条件によって異なります。. |
| 大型の物流バーコード | 適切な表面では可能ですが、コードサイズとスキャン性能をテストする必要があります。. | カートンコーディングで一般的。プリントヘッドの解像度が重要。. | 高コントラストのバーコードラベルを別途必要とする場合の一般的な選択肢。. |
| 高速ラインでの可変データ | 内容の長さと利用可能なマークウィンドウが管理されている場合に実行可能。. | 一般的に確立された方法。. | 実行可能だが、ラベルの取り扱い、印刷速度、アプリケータのタイミングが重要。. |
| 事前印刷されたアートワークまたはコーティングされたラベル表面 | コーティングまたは印刷層を除去または変化させる可能性がある。サンプルテストが必要。. | インクの密着性と乾燥は検証する必要があります。. | 多くの場合、元のパッケージアートワークとの直接的な相互作用を避けられますが、ラベル工程が追加されます。. |
レーザーは、インクジェットやプリント・アンド・アプライ式ラベリングを自動的に置き換えるものではありません。一部のカートンラインでは、日付やロットの直接コーディングにレーザーを使用しつつ、大量の物流データやラベルの方がより適切に対応できるその他の情報には印刷ラベルを維持しています。.
結果変数
レーザーコーディングの結果を決めるものは何か?
「カートン」と「ラベル」という言葉だけでは、結果を予測するには不十分です。マークは、実際の表面構成、コード要件、およびコードを生成・検証しなければならない生産ウィンドウの間の相互作用から生じます。.
| 変動要因グループ | 記録すべき項目 | なぜ結果が変わるのか |
|---|---|---|
| パッケージ構成 | 段ボール、フォールディングカートン、紙ラベル、コーテッドストック、合成フィルム、または多層ラベル。. | 基材が異なれば、レーザーエネルギーの吸収、変色、アブレーション、透過の仕方も異なります。. |
| 表面と印刷デザイン | コード領域内の板紙の色、印刷インキ、ニス、ラッカー、コーティング、ラミネートまたは金属蒸着層。 | 可視マークは、最上層、その下の基材、または両者の相互作用によって生じることがあります。 |
| コード要件 | テキスト、1Dバーコード、Data Matrix、QR、コードサイズ、モジュールサイズ、クワイエットゾーン、および必要な読み取り距離。 | 高精細な機械可読コードは、一般に、単純な日付コードよりもコントラスト、エッジの定義、位置決めに対してより厳しい要求を課します。. |
| 生産ウィンドウ | ライン速度、製品ピッチ、コード長、利用可能なマーキング距離、および停止または移動の条件。. | コードは、静止サンプル上で見栄えがよいだけでなく、実時間および移動ウィンドウ内に収まる必要があります。. |
| 包装体の提示 | ヘッドまでの距離、パネルの平坦度、スキュー、向き、ウェブ張力、高さ変動。. | プレゼンテーション誤差は、レーザーパラメータが変わらなくても、コードを移動させ、焦点を変化させ、再現性を低下させます。. |
| 検証環境 | 目視検査、スキャナモデル、照明、読み取り角度、検証ステーション、およびリジェクトロジック。. | 目視では許容できるように見えるコードでも、生産用リーダーや下流工程では失敗する可能性があります。. |
エンジニアリング上の影響: これらのグループのいずれか1つを変更すると、たとえパッケージが依然として単に「カートン」または「ラベル」と説明されているだけでも、初回テストのルート、プロセスウィンドウ、最終的な機械構成が変わる可能性があります。“
合格基準
どのような結果を目標にすべきですか?
ソースを選んだりサンプルを比較したりする前に、成功基準を定義してください。目標は、単に目に見えるマークを付けられるかどうかではなく、実際の生産条件下での完成したコードを記述するものであるべきです。.
- 人間が読めるテキスト日付、ロット番号、識別子は、実際の基板色、印刷、コーティングに対して明瞭であり続ける必要があります。.
- 信頼性の高い機械可読コード1Dコードと2Dコードは、代表的な照明および読み取り角度の下で、プロジェクトの実際のスキャナーまたは検証要件を満たす必要があります。.
- 安定したコントラストとエッジの明確さマークは、通常の表面のばらつきを通じて識別可能なままでなければならず、例外的に良好な1つのサンプルに依存してはならない。.
- パッケージの完全性必要なコントラストは、許容できない焦げ、焼き抜け、層間剥離、過剰なデブリ、または外観上の損傷を犠牲にして得られるものであってはならない。.
- 位置の再現性コードは、通常のスキュー、ピッチ、コンベヤ変動があっても、許容されるパネルまたはラベルウィンドウ内に収まらなければならない。.
- 必要なスループット許容される結果は、指定されたライン速度、パッケージ間隔、コード内容で達成可能でなければならない。.
形状とライン上の表示
形状、位置決め、およびパッケージハンドリング
材料はサンプル試験では良好にマーキングできても、パッケージを再現可能な形で供給できなければ、ライン上では失敗することがあります。ジオメトリとハンドリングは、レーザーが毎サイクル同じマーキング面と同じコード位置を捉えるかどうかを左右します。
| パッケージの状態 | 主なリスク | 管理または試験する項目 |
|---|---|---|
| 平らなカートン側面パネル | 傾き、振動、またはスタンドオフ距離の変動により、コードが移動したり焦点が変化したりします。 | ガイドレール、安定したコンベヤ搬送姿勢、センサー位置、および許容される高さ変動。 |
| コード付近の折り目、継ぎ目、またはパネルエッジ | 表面角度または局所的な高さ変化により、使用可能なマーキング領域が減少します。 | コードウィンドウを不安定な形状から遠ざけるか、必要なフィールドとフォーカス公差を実証してください。 |
| パッケージに貼付されたラベル | 向きと再現性を決めるのは、ラベルだけでなくパッケージです。 | ラベル位置公差、製品の斜行、パッケージの高さ、トリガー基準。 |
| ロール供給ラベルまたはウェブラベル | 速度変動、ウェブ張力、またはレジストレーション誤差によってコードがずれます。 | ウェブ経路、張力、エンコーダ基準、レジストレーションマーク、および利用可能な印字距離。 |
| 間隔が変動する移動中のカートン | 固定遅延によるトリガーでは、コードの位置がばらつくことがあります。 | 製品検出、必要な場合のエンコーダ使用、ピッチ変動、および検出点とマーキングウィンドウの関係。 |
2つの問いを切り分けます: 「その表面に必要なマークを形成できるか?」は材料/プロセスに関する問いです。「すべてのパッケージに同じ位置でそのマークを付与できるか?」は位置決めとハンドリングに関する問いです。
初回テストのルート
どのレーザールートを最初にテストすべきか?
「ラベル」という言葉だけでレーザーを選んではいけません。実際に改変するフェイスストック、コーティング、または層から始め、要求されるコード品質とライン速度に対してそのルートをテストします。CO₂は紙や板紙では依然として一般的な第一候補のルートですが、その他の構成では材料固有の判断が必要です。
| コード領域の構成 | 最初に評価するルート | 選定前に実証すべきこと |
|---|---|---|
| 未塗工紙または段ボール | CO₂は通常、最初に評価するルートです。 | コントラスト、焦げ、繊維の損傷、コードの鮮明さ、目標ライン速度でのマーキング時間。 |
| 印刷またはコーティングされた板紙カートン | CO₂は依然として最初に試す有力な選択肢になり得るが、印刷層またはコーティング層がプロセスの一部となる。 | 有用なコントラストが、コーティング/インクの変化によるものか、許容できない外観損傷を伴わない基材の露出によるものか。 |
| コーティングまたはニスが施された紙ラベル | コーティング積層から始める。CO₂は候補であり、自動的に最終選択となるわけではない。 | 実際の構成における、層の反応、デブリ、熱影響、コントラスト、および粘着剤や裏材が影響を受けるかどうか。 |
| 合成ポリマーラベル | 実際のポリマー、顔料、コーティングを用いて最初のテストを選定してください。CO₂は一部の構成に適する場合があります。CO₂の結果が不安定な場合や熱的影響が強すぎる場合は、UVや別の波長を評価する価値があります。 | コントラストのメカニズム、エッジ品質、フィルムの歪み、層の損傷、生産速度の安定性。 |
| 箔付き、メタライズド、または多層ラベル | まず意図するターゲット層を特定し、その後、支持フィルムを損傷することなくその層を改変できる波長を比較します。 | どの層が改変されているか、下層フィルムが損傷していないか、そして許容された結果がライン速度で安定しているか。. |
装置ファミリーを早すぎる段階で固定しないこと: 成功した静的印字は最初のスクリーニングにすぎません。最終選定は、印字時間、焦点許容範囲、動作、検証、ヒューム、統合要件にも依存します。.
故障診断
カートンおよびラベルレーザーコーディングにおける一般的な故障モード
失敗したコードは症状別に診断する必要があります。最初の問いは、問題が表面応答、選択したプロセスウィンドウ、包装体の提示状態、タイミング、検証のいずれに由来するかであり、単に「もっとパワー」が必要かどうかではありません。.
| 観察された問題 | 調査すべき推定原因 | 次の確認 |
|---|---|---|
| コントラストが低い、または不安定 | 基板の色、コーティング、インク、または表面のロットばらつきが相互作用を変化させます。. | 代表的な生産サンプルを比較し、基板のばらつきとパラメータのばらつきを切り分けます。. |
| コード周辺の黒い焦げ | 局所的なエネルギー入力またはスキャン戦略が、要求されるマークに対して過剰です。. | 熱負荷を低減し、目標速度で可読性がまだ達成されるかを確認します。. |
| 貫通焼け、層間剥離、またはフィルムの歪み | このプロセスは、意図した表面層を超えて影響を及ぼしています。. | 速度や出力を上げる前に、層構成、フォーカス、プロセスウィンドウを再確認してください。. |
| 2Dコードは鮮明に見えるが、読み取りがうまくいかない | モジュールサイズ、クワイエットゾーン、エッジ定義、コントラスト、照明、または読み取り角度が不適切です。. | 目視判断だけに頼らず、本番用リーダーまたは合意された検証方法で検証してください。. |
| パネル内でコード位置がドリフトする | パッケージの傾き、トリガータイミング、エンコーダー基準、またはコンベアの変動が不安定です。. | 機械的な位置決めの問題と、レーザーマーキングパラメータの問題を切り分けてください。 |
| 高速になると文字が変形または消失する | コードが、利用可能なマーキング時間または移動ウィンドウに収まらなくなる。 | 実際のコードサイクル時間を、ライン速度、製品ピッチ、コードの複雑さに照らして測定してください。 |
| 煙や破片が光学系またはパッケージに到達する | 捕集位置またはエアフローがプロセス排出物を効果的に制御していない。. | 実際のラインで、吸引位置、エアフローの経路、フィルトレーション、レンズ汚染の挙動を確認する。. |
生産統合
パッケージ提示から検証およびリジェクト処理まで
インラインコーディングは単なるマーキング行為ではなく、生産シーケンスである。パッケージ、トリガー、可変データ、レーザーサイクル、検証、リジェクト判定は、要求されるスループットで同期した状態を維持しなければならない。.
パッケージを安定させる
必要なコード領域を露出させた状態で、カートンまたはラベルを再現可能なマーキング面に導く。.
正しい位置を基準にする
パッケージの動きをマークウィンドウに関連付けるには、適切な製品センサー、レジストレーション基準、またはエンコーダ入力を使用します。.
正しいコードデータを確定する
マーキングサイクルが始まる前に、正しい日付、ロット、シリアル、または製造データをロードまたは受信します。.
コードを利用可能なウィンドウに収める
テキスト長、コードサイズ、スキャン戦略、および動作は、実際のライン速度とパッケージピッチに適合している必要があります。.
完成したコードを確認する
人可読コードまたは機械可読コードは、合意された本番用リーダー、照明、または検査方法の下で確認されます。.
検証結果に基づいて対応する
ラインで自動検査が必要な場合、検証結果は、指定された制御インターフェースを介して合格/不合格処理と生産記録に受け渡すことができます。.

段取り替えが重要です: カートンサイズ、ラベル素材、コード位置、またはSKUが変更された場合、本格生産を再開する前に、マーキングレシピ、位置決め基準、および初回品検証を再確認する必要があります。.
サンプル承認
カートンおよびラベルのレーザーコーディングのサンプル試験と受け入れ
「カートン」という言葉だけでレーザーコーディングシステムを選定することはできません。実際のパッケージまたはラベルの構造を、必要なコードと代表的なライン条件で試験し、構成を比較する前に受け入れ基準を定義してください。.
- コントラストと可読性実際のカートン色、アートワーク、またはラベルコーティング上で、人可読文字とスキャナー可読コードを確認してください。.
- バーコードまたは2次元コードの受け入れ見た目だけでなく、モジュールサイズ、クワイエットゾーン、エッジ品質、および合意されたスキャナーまたは検証条件を確認してください。.
- ライン速度への適合コンベア速度、製品ピッチ、コード長、利用可能なマーキングウィンドウと照らし合わせて、マーキング時間を測定してください。.
- 位置の再現性通常のカートンの斜行、ベルト振動、またはウェブ変動があっても、コードが指定されたパネルまたはラベル領域内にとどまることを確認してください。.
- 熱的・外観的影響:焦げ、焼き抜け、層間剥離、コーティング屑、臭気、および許容できない外観変化がないか確認します。
- 排気とガード:実際の材料とライン配置に合わせて、ヒュームの捕集、レンズ汚染、エンクロージャ、インターロック、作業者曝露対策を確認します。
試験に送付するもの: 実際のラインから採取した代表的なカートンまたはラベル(事前印刷されたアートワークやコーティングを含む)、さらにライン速度、パッケージ間隔、マーク位置、コード内容、スキャナー要件、およびPLC / MESやリジェクト処理のニーズ。
構成上の決定
サンプル試験結果が最終的なマシン構成を決定する方法
サンプルテストは、良好なマークの写真だけで終わるのではなく、エンジニアリング上の決定で終わるべきです。受け入れられた条件または不合格となった条件はそれぞれ、光源、光学系、モーション、パッケージハンドリング、検証、データインターフェース、安全システムの構成上の選択に反映されるべきです。.
| テストで分かること | 構成への影響 | 見積もり前に確定するもの |
|---|---|---|
| 表面は、許容できない損傷なしに、必要なコントラストに達する。. | テストされた波長とプロセス手法は、生産構成の候補として残る。. | レーザー系統、テスト済みプロセスウィンドウ、およびその結果が有効となる材料条件。. |
| そのマークは静的には許容できるが、目標スループットでは遅すぎる。. | 静的セットアップをそのままラインにコピーできると仮定するのではなく、コードサイズ、スキャン戦略、光源/出力の選択、または生産配置を再検討する。. | 目標サイクルタイム、コード内容、ライン速度、およびそれらを満たせるテスト済み構成。. |
| コード位置は、スキュー、ピッチ、または速度によって変化します。. | パッケージガイド、センサ位置、エンコーダフィードバック、その他の位置決め制御が、システム設計の一部となります。. | 提示方法、トリガー構成、および許容される位置変動。. |
| パッケージの高さまたはマーキング面が、許容される焦点範囲を超えて変動します。. | ヘッド位置、作動距離、ライン機構、または高さ制御戦略は、機械レイアウトを確定する前に検討する必要があります。. | 作動距離、許容される高さ変動、および選択された機械的または光学的対応。. |
| コードは目視検査に合格しますが、生産用リーダーでは不合格になります。. | コードの幾何形状、コントラスト、スキャナ/照明、および検証ステーションは、1つの合格判定システムとして扱う必要があります。. | リーダー条件、コード仕様、および合否ロジック。. |
| 可変データは、PLC、MES、またはその他の生産ソースから取得されます。. | データインターフェース、メッセージタイミング、レシピ制御、および確認ロジックは、納入システムのスコープに含まれます。. | 必要な信号、データフィールド、インターフェースの責任、およびエラー処理動作。. |
| 煙、臭気、または粒子状物質がパッケージ、光学系、または作業領域に影響を与える。. | 排気能力、捕集位置、ろ過、および筐体設計が構成要件になります。. | 排気コンセプト、ガード/インターロックの範囲、および評価に使用される実際の材料/プロセス条件。. |
見積り原則: 最終的な構成は、承認されたサンプル結果と実際の生産ウィンドウに基づく必要があります。どちらかが変更された場合—材料、コーティング、コードサイズ、速度、パッケージの提示形態、または検証要件—、構成を再度見直す必要があるかもしれません。
さらに詳しい技術情報
さらに詳細なレベルに進むための材料および統合ガイド
上記のアプリケーションタスクを定義した後に、これらのページを使用してください。これらのページは、このページのカートンおよびラベルの意思決定チェーンを置き換えるものではなく、基材、マシンファミリー、統合に関するより深い詳細を提供します。
紙と段ボール
紙の繊維、板紙の色、炭化、コントラスト、焼き抜けリスクに関するより深い質問にはこちらを使用してください。
紙と板紙のレーザーマーキング塗工または合成ラベル表面
関連する最上層が塗工プラスチック構造である場合にのみ、塗工プラスチック向けガイドを使用してください。塗工紙ラベルの場合は、材料ルートに従う前に、まず実際のフェイスストック、コーティング、積層構成を特定してください。
コーティングプラスチックのレーザーマーキングCO₂マシンファミリー
アプリケーションとサンプルテストで、CO₂がマシンファミリーの方向性として裏付けられた後に使用します。
CO₂レーザーマーカーフライング・オンラインソリューション
残る検討事項が、トリガー、エンコーダー、コンベア、移動する製品、またはライン統合方法である場合に使用します。
フライング&オンラインレーザーマーキングソリューショントレーサビリティデータ
シリアル化コード、PLC / MES 連携、スキャナー フィードバック、不良品処理アーキテクチャに使用します。
トレーサビリティ、PLC、MES、データ統合その他の包装ファミリー
ワークピースのファミリーが変わる場合は、飲料、食品、化粧品、医薬品、またはフレキシブルフィルムのページを使用してください。
パッケージング&コーディングの用途FAQ
よくある質問
CO₂レーザーはカートンや紙ラベルにコードを印字できますか?
多くの場合、可能です。特に紙や板紙では、CO₂ が一般に最初に評価すべき方式です。実際の結果は、板紙の色、印刷、コーティング、コード品質、ライン速度の要件によって左右されます。
カートンやラベルの材質はレーザーコーディングにどのような影響を与えますか?
紙繊維、板紙の色、コーティング、ニス、合成ラベルフィルムは、コントラスト、熱応答、デブリを変化させることがあります。基材レベルの挙動と試験上の考慮事項については、「紙・板紙のレーザーマーキング」を参照し、 紙と板紙のレーザーマーキング 関連する材料ページも参照してください。
コンベア上を移動しているカートンにコードを印字できますか?
はい。マーキングサイクル、パッケージの提示状態、トリガーまたはエンコーダ基準、コードサイズ、検証要件を、実際のライン速度と製品間隔に同期できる場合です。
インクジェットや印字貼付(プリント・アンド・アプライ)ラベルは、どのような場合に使い続けるべきですか?
レーザーのコントラストが許容できない場合、高コントラストの物流ラベルを別途必要とする場合、または既存プロセスがプロジェクトのコスト、速度、検証ニーズをすでに満たしている場合は、それらの方法を維持するか比較検討してください。
レーザーコーディングは印刷ラベルに取って代わりますか?
通常は完全な置き換えにはなりません。レーザーコーディングは、適したカートンまたはラベルの表面に可変データを直接付加できますが、印刷ラベルは依然としてブランディング、固定の製品情報、物流内容を担う場合があります。
見積もりにはどのような情報が必要ですか?
パッケージ写真、材質またはラベル基材の詳細、コード内容とサイズ、マーク位置、ライン速度、パッケージ間隔、スキャナ要件、連携信号、およびテスト用の代表サンプルをご提供ください。
カートンまたはラベルのコード印字プロジェクトをレビュー
Zhuorui Laserは、初回テストの進め方と最終的なコード印字構成をご提案する前に、パッケージ構造、コード要件、ライン条件、サンプルテスト結果を確認できます。
カートンまたはラベルの写真 · 材質および表面/コーティングの注記 · コード内容、コードサイズ、マーク位置 · 必要な結果およびスキャナー条件 · ライン速度、パッケージピッチ、コンベアレイアウト · トリガー、エンコーダー、PLC / MES、またはリジェクト処理のニーズ · マーキングテスト用のサンプル数量
お見積り依頼 OEM・カスタムに関するお問い合わせ お問い合わせ
標準的な機械の選定には「見積もり依頼」を、オンライン、ビジョン、トレーサビリティ、または非標準ラインの統合には「OEM & カスタムお問い合わせ」をご利用ください。