
セルハウジング · タブ · トレーサビリティ · 管理されたマーク領域
セル、タブ、安全性のためのリチウム電池レーザーマーキング
レーザーを選択する前に、正確な電池ワークピース、表面、マーク内容、承認済みマーキング領域、目標結果、生産要件を定義します。適切なプロセスは、許容できない熱、異物、コーティング除去を生じさせたり、接合、封止、絶縁を妨げたりすることなく、読み取り可能で再現性のあるマークを作成する必要があります。.
製品とワークピースの範囲
リチウム電池のどの部品に通常レーザーマーキングが施されますか?
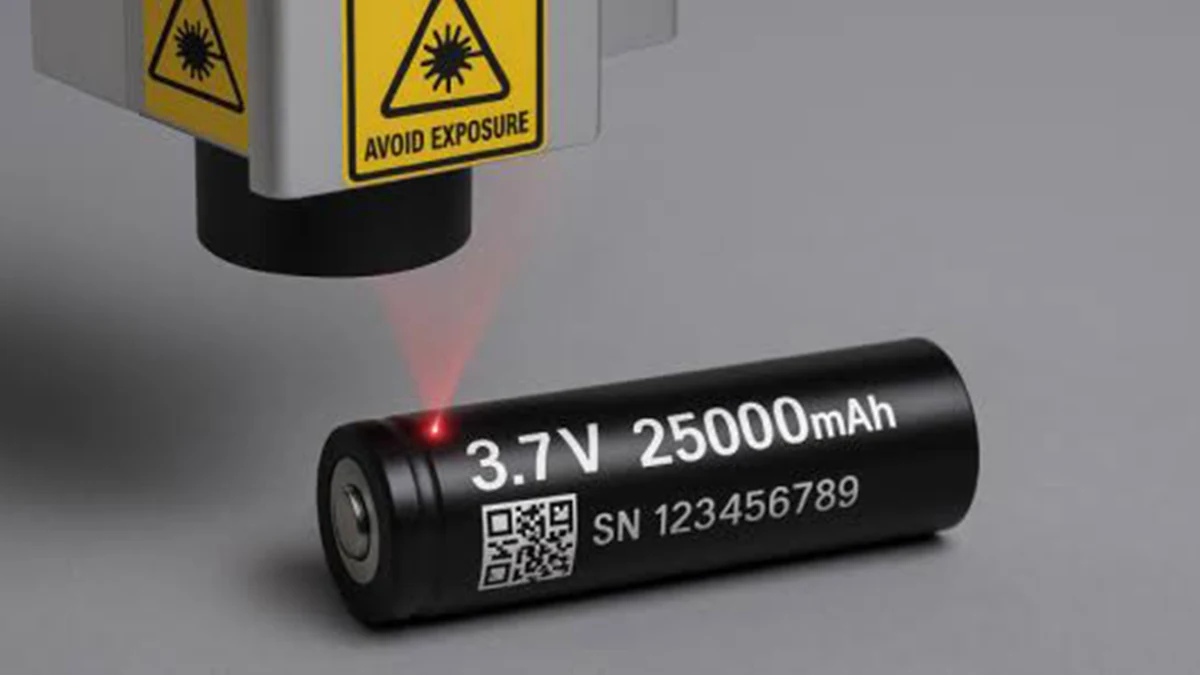
リチウム電池のマーキングは単一のプロセスではありません。円筒形の鋼製シェル、アルミニウム製の角形ハウジング、銅またはアルミニウムのタブ、および熱に敏感な絶縁フィルムでは、異なるレーザー方向、治具、および受け入れ検査が必要になる場合があります。選択されたパウチセル作業は、承認済みマークが外部ラミネート、フィルム、ラベル、またはその他の定義された非シール領域にある場合にのみ含まれます。シール縁部およびその他の安全上重要なパウチ機能は、一般的なマーキング領域としては扱われません。.
円筒形および角形セル
一般的な作業には、承認済みハウジング領域へのシリアル識別情報、ロット情報、機械読み取り可能なコード、および組立参照のマーキングが含まれます。.
- ハウジング材料とコーティングを確認する
- ベント、キャップアセンブリ、シーム、および溶接部を避ける。
- 実際の曲面または平面でコード品質を検証する
接合部付近の小さな金属部品
タブおよび選択されたセルレベル相互接続部品は、狭いマークウィンドウ、反射面、および後工程の溶接または接合要件を有する場合があります。.
- 接合部および電気接触領域を保護する
- 変色、酸化物、バリ、表面変化を確認する
- モジュールレベルまたはパックレベルのバスバーは、その形状と製造プロセスがセルレベルの作業と異なる場合、別個のアプリケーションとして扱う
スリーブ、フィルム、ラベル、および選択されたポリマー部品
警告、取り扱い、およびトレーサビリティ情報は、熱に敏感な絶縁部品またはポリマー部品に表示される場合があります。これらには、独自の材料応答および耐久性チェックが必要です。.
- 恒久的な基板マークと取り外し可能なラベルを区別する
- 熱感度および絶縁要件を確認する
- 必要に応じて、摩耗、密着性、または下流工程での曝露を検証する
なぜマーキングするのか
なぜリチウム電池部品にレーザーマーキングを施すのか?
マーキング作業は通常、トレーサビリティ、組立管理、機械可読な生産データ、または耐久性のある製品識別によって動機付けられます。どのコードを作成するか、またはどのレーザーをテストするかを決定する前に、マーキングの理由を定義する必要があります。.
トレーサビリティと生産履歴
シリアル、ロット、または日付情報は、その目的に合うようにデータフローが設計されている場合、ワークピースを生産、検査、および下流工程の記録に関連付けることができます。.
組立識別とエラー防止
極性、向き、位置基準、および部品識別子は、オペレーターまたは自動ステーションが正しい構成部品と組立方向を区別するのに役立ちます。.
機械可読なプロセスデータ
QRコードまたはデータマトリックスコードは、コードサイズ、コントラスト、読み取り条件が検証されている場合、スキャナベースの検索、検証、および記録の関連付けを支援できます。.
耐久性のある製品および取り扱い情報
選択されたハウジング、フィルム、スリーブ、またはラベルには、定義された下流工程およびサービス曝露を通じて読み取り可能なままでなければならない識別、警告、または仕様情報が含まれる場合があります。.
マーキング内容
リチウム電池部品に一般的にマーキングされるものは何ですか?
| マーキング作業 | 定義する必要があるもの | 確認すべき事項 |
|---|---|---|
| シリアル、ロット、または日付コード | フォーマット、データソース、重複ルール、位置、最小文字サイズ | 正しい値、安定した位置、記録との関連付け |
| QRコードまたはデータマトリックスコード | ペイロード、コードサイズ、クワイエットゾーン、読取装置、必要な場合のグレード目標 | 生産速度での可読性、および定義された下流工程後の可読性 |
| 極性、向き、またはハンドリングマーク | 承認済みシンボル、コントラストの期待値、管理された位置 | 安全性や機能上の特徴を妨げない人間による可読性 |
| タブまたは小型金属部品識別子 | 接合除外領域、マークサイズ、向き、および後工程の成形または溶接プロセス | 許容可能な表面および接合状態を備えた読み取り可能なマーク |
| 警告または仕様のテキスト | 承認された文言、改訂、言語、使用可能領域、および要求使用寿命 | 指定された曝露条件下での完全なテキストと保持された可読性 |
結果の変動要因
リチウム電池部品におけるレーザーマーキング結果を決定する要因は何か?
電池名だけではプロセスは決まりません。結果は、正確な材料、表面、部品の状態、マーク要件、形状、および生産条件によって制御されます。.
| 変動要因 | 定義すべき項目 | なぜ結果が変わるのか |
|---|---|---|
| ワークピース材料 | アルミニウム、鋼、銅、ポリマー、または多層構造 | 材料の応答によって、吸収、コントラスト、入熱、および適切なレーザー開始方向が変化します。. |
| 表面状態 | 未処理、陽極酸化、塗装、めっき、コーティング、スリーブ被覆、またはフィルム被覆 | マークは、基材に直接マークするのではなく、表面層を着色、改変、または除去する場合があります。. |
| 部品またはセルの状態 | 承認された試験計画に基づく、バラ部品、組立前部品、または組立済みコンポーネント | 部品が最終組立に近づくにつれて、熱、デブリ、アクセス、およびマーキング後の検査は変化する可能性があります。. |
| マーキング要件 | テキスト、シリアル、シンボル、QR、データマトリックス、文字サイズ、コードサイズ、およびコントラスト目標 | 微細なコードや小さな文字は、スポット径、フォーカス、フィールド歪み、検証に対して、より厳しい要求を課します。. |
| 形状と承認済みゾーン | 平面、円筒、曲面、狭いタブ領域、使用可能なフィールド、およびキープアウト領域 | 形状は、位置決め、フォーカス戦略、治具設計、および回転などの動作が必要かどうかを決定します。. |
| 下流工程および生産条件 | 溶接、成形、洗浄、絶縁、スキャン検証、サイクルタイム、段取り替え、および投入方法 | 目視で許容できるマークでも、後続の処理を妨げたり、生産速度で再現できなかったりする場合は、不合格となり得ます。. |
目標結果
合格するリチウム電池マークは何を達成すべきか?
目標は、レーザーパラメータや視覚的に濃いマークとしてだけでなく、実際のワークピース上での合格結果として定義すべきです。.
- 読み取り可能かつ耐久性がある: 必要なテキスト、記号、または識別子は、それらの条件が該当する場合、定義された後工程の取り扱い、洗浄、摩耗、または使用時曝露の後でも判読可能なままである。.
- 機械可読: QRまたはデータマトリックスコードは、定義された生産条件下で確実に読み取られる。.
- 正しく配置: マークは承認された領域内に留まり、管理対象の特徴部から離れている。.
- 管理された表面変化: 許容できないコーティング除去、異物、変形、または熱影響を生じることなく、コントラストが得られる。.
- 後工程処理との適合性: マーキングが、溶接、封止、絶縁、洗浄、または組立てに対して許容できない状態を生じさせない。.
- 再現可能: 承認された結果は、代表的な部品、通常の部品変動、および必要なサイクルタイムにわたって再現できる。.
形状とハンドリング
部品の形状とローディングはレーザーマーキングにどのように影響しますか?
ジオメトリは、焦点、コードの歪み、治具設計、およびハンドリングが実験室サンプルを生産プロセスにできるかどうかを左右する可能性があるため、レーザースクリーニングの前に定義する必要があります。.
直径、使用可能なマーク円弧、向き、およびコードを限られた湾曲領域内に留める必要があるかどうかを定義します。使用可能なマーク領域が許容フラットフォーカスゾーンを超える場合、回転または別の制御された提示方法が必要になることがあります。.
どの面にマークするか、基準となる形状、高さの変動、およびシーム、溶接部、端子、その他の管理領域に近づくことなくハウジングを再現性よく位置決めできるかどうかを確認します。.
使用可能領域、接合ゾーン、治具アクセス、部品の向きは、レーザー自体よりも制約が厳しい場合があります。位置決め公差は、最終的な光学系とフィールドサイズを選択する前に確立する必要があります。.
手動ローディング、トレイ、ネスト、コンベヤ、自動ハンドリングでは、位置決め用フィーチャー、フォーカス再現性、段取り替え、生産検証に対する要件が異なります。.

安全およびキープアウト条件
マーキング中に保護する必要があるバッテリーの部位はどれですか?
初回テストのレーザールート
どのレーザを最初にテストすべきですか?
実際の基材と表面から始め、マーク要件、熱感度、および生産目標に適合するレーザー方向のみを比較してください。初回テストのルートはスクリーニングの方向性であり、最終的な装置選定ではありません。.
| 開始条件 | 初回テストの方向性 | 適合する可能性がある理由 | 継続するかどうかを決めるもの |
|---|---|---|---|
| 裸の金属ハウジング、または選択されたコーティング済み金属ハウジング、金属タブ、または類似の金属部品 | ファイバー / MOPA スクリーニング | 要求されるコントラストと表面変化が許容される熱および形状の限界内で達成できる場合に、多くの金属表面にとって共通の出発点となる。. | コントラスト、コーティング応答、反射率、エッジ品質、熱影響、コードサイズ、曲率、サイクルタイム。. |
| 熱に敏感なコーティング、ポリマー、スリーブ、フィルム、または微細コードの要件 | UV スクリーニング | 選択されたポリマーや敏感な表面システムにおいて、より小さな影響領域またはより良好な応答をもたらす場合があります。. | コントラスト、絶縁またはフィルムの損傷、スポットサイズ、スループット、残留物、および必要な耐久性。. |
| 波長を吸収する選択された有機スリーブ、フィルム、またはラベル | CO₂ スクリーニング | 選択された有機マーキング表面に適合する場合があります。裸金属の電池部品に対する既定のルートではありません。. | 熱変化、煙または残留物、エッジ品質、コントラスト、材料応答、生産速度。. |
モーションと位置決めは別々の決定事項です。
回転動作、固定治具、ビジョン位置決め、インライン搬送は、部品形状、姿勢公差、ローディング方法、サイクルタイムに基づいて選択すべきです。これらはレーザー方式として扱うべきではありません。.
故障モード
リチウム電池のレーザーマーキングはどこで失敗し得るか?
故障分析では、目に見える問題を、原因を実際に特定できる変数に結び付ける必要があります。低コントラストや判読不能な結果をすべて単純な出力の問題として扱わないでください。.
| 観察された失敗 | 確認すべき可能性のある変数 | 次の検証ステップ |
|---|---|---|
| 低いまたは不安定なコントラスト | 材料ロット、コーティング、波長応答、焦点、プロセスウィンドウ | 代表的なサンプルを比較し、ばらつきが表面、焦点状態、プロセス設定のどれに従うかを切り分けます。. |
| QRまたはデータマトリックスの読み取りが不安定 | モジュールサイズ、ひずみ、コントラスト、焦点、コード配置、リーダー設定 | コードの幾何形状を検査し、生産で使用されている実際の読み取り方法で検証します。. |
| 円筒面でコードが歪む | 曲率、視野サイズ、マークの向き、焦点範囲、部品の提示 | より小さな使用可能視野または制御された回転を試し、コードの読み取り性を再確認してください。. |
| 過剰なコーティング除去または基材の露出 | 表面層の厚さ、処理強度、パス回数、ロット変動 | マーキング領域を検査し、許容された結果に色変更、制御された除去、または異なるレーザー経路が必要かどうかを判断する。. |
| 熱による変色、変形、またはフィルム/絶縁部の損傷 | 熱負荷、波長、パルス挙動、滞留時間または繰り返し照射 | 熱負荷を低減するか、より適した加工方向を比較し、その後、必要なマーキング後チェックを繰り返す。. |
| 許容可能なサンプルだが、生産結果が不安定 | 治具の再現性、焦点変動、部品公差、サイクルタイム、ロット変動 | 現実的な負荷とタクト条件の下で、代表的な部品全体に対して承認されたプロセスを繰り返します。. |
| 残留物、粒子、またはコンタミネーションが残存する | アブレーション挙動、コーティング除去、排気、周囲の形状 | 生産プロセスを承認する前に、清浄度と排気性能を検査します。. |
| マークが接合または電気的接触を妨げる | マーク位置、除外ゾーン、表面変化、後工程の溶接/接触要件 | マーク領域を移動または再定義し、後工程の受入れ確認を繰り返します。. |
生産ワークフロー
生産マーキングのワークフローには何を含める必要がありますか?
生産マーキングプロセスは、正しい部品を提示し、正しいデータを適用し、マークを作成し、結果を検証し、合格または不合格の部品を一貫して処理する必要があります。これらの要件は、生産リリース前に、必要なタクトタイムおよび不合格ロジックとともに定義する必要があります。.
ロード
定義されたトレイ、ネスト、治具、またはライン方式を使用して、正しい部品を必要な向きで提示してください。.
位置決め
必要に応じて、治具の基準、センサー、またはビジョンを使用して、承認されたマークゾーンと焦点状態を確認してください。.
データを割り当てる
正しいシリアル、ロット、日付、シンボル、またはコードペイロードを読み込み、必要な場合は重複防止ルールを適用してください。.
マーク
定義された表面に対して、承認されたマーク領域内で、認定されたプロセスを実行してください。.
検証
位置、可読性、コード品質、および必要な表面または部品の状態を確認してください。.
記録 / 拒否
受け入れられたデータを製造記録に関連付け、定義された不合格処理プロセスに従って不合格部品を振り分けてください。.
サイクルタイムとコード密度
必要な毎分部品数、部品あたりの文字数またはコードモジュール数、および利用可能なマーキングウィンドウを示してください。スキャナー速度だけでは、生産タクトの全体を表すものではありません。.
環境、排気、ガード
選択した表面およびステーションコンセプトについて、残留物、排気、エンクロージャー、インターロック、オペレーターアクセス、保守アクセスを確認してください。.

サンプル適格性確認
代表的なリチウム電池サンプルの適格性はどのように確認すべきか?
サンプル段階では、そのプロセスが実際の部品で機能するかどうか、および生産で再現できるかどうかを判断すべきです。単に魅力的なマークを1つ付けることに矮小化されるべきではありません。.
代表的なサンプルを凍結保存する
正確なワークピース、材料、コーティング、部品の状態、図面、承認済みマーク領域、およびキープアウト領域を記録する。結果に影響し得る場合は、代表的なばらつきを含める。.
実際のアートワークとデータを使用する
生産を代表しない汎用的なサンプルパターンではなく、実際の文字サイズ、コードサイズ、ペイロード密度、シンボル、および位置をテストする。.
管理された比較を実施する
部品の状態と合格目標を、ある結果が別の結果と異なる理由を理解できる程度に管理しながら、適切なレーザーまたはプロセスの方向性のみを比較する。.
マークと部品を検査する
位置、可読性、コード検証、表面状態、および部品に要求されるマーク後の電気的検査、漏れ検査、絶縁検査、寸法検査、清浄度検査、または下流工程の検査を確認する。.
現実的なハンドリング条件下で繰り返す
意図した治具、ワークの提示方法、生産タイミングを用いて、代表的な部品に対して承認された方向性を再実行してください。
承認されたプロセスウィンドウを記録する
承認されたワーク状態、結果、検査方法、ローディング構想、および生産で管理し続ける必要があるプロセス限界を文書化してください。
最終機械構成
サンプルテスト結果が最終的な装置構成をどのように決定するのか?
最終システムは、サンプル試験が表面、マークサイズ、形状、位置決め公差、検証方法、残留物、および生産速度について証明する内容に基づいて構築されるべきです。.
| 試験またはアプリケーションが示すもの | それが導く構成上の決定 |
|---|---|
| 材料および表面の応答 | ファイバー / MOPA、UV、または CO₂ のプロセス方向、および許容されたマークに適したレーザー光源特性。. |
| 必要なコントラストと許容可能な表面変化 | 許容できない熱、残留物、またはコーティング除去を伴わずに結果を再現するために必要な、認定されたプロセスウィンドウと光源能力。. |
| 小さな文字、高精細データマトリックス、または限られた使用可能領域 | 光学系、フィールドレンズ、マーキングフィールド、およびディテール、使用可能なフィールド、ワークへのアクセスのバランスを取るために必要な作動距離。. |
| 円筒形状または円弧周辺のマーク領域 | 回転運動または別の制御された提示方法、加えて治具基準とフォーカス戦略。. |
| 部品の高さまたは位置変動 | 治具設計、フォーカス戦略、および可能性のあるセンシングまたは高さ制御要件。. |
| 厳しい位置公差または変動する姿勢 | 固定式精密治具、ビジョン位置決め、またはその両方の組み合わせ。. |
| 生産サイクルタイム要件 | レーザー/プロセス速度、ローディング構成、段取り替え方法、および手動、半自動、またはインラインステーションのコンセプト。. |
| 可変シリアル、ロット、またはデータベース連携コンテンツ | ソフトウェア、コード生成、データベースまたはMESインターフェース、および重複防止ロジック。. |
| 機械可読検証要件 | スキャナー、カメラ、または検証機、検査ロジック、およびリジェクト処理。. |
| 粒子、ヒューム、または除去されたコーティング | 実際にマーキングされる表面に適した排気、ろ過、およびステーション配置。. |
| オペレーターのアクセスおよびレーザー安全要件 | 筐体、インターロック、ガード、およびワークステーションのレイアウト。 |

FAQ
リチウム電池レーザーマーキングに関する質問
組立済みのリチウム電池セルにレーザーマーキングを施すことはできますか?
実際の部品、承認済みのマーク領域、および必要な製品またはプロセス管理が確認された場合に限ります。マークは管理対象の特徴部から離れた状態を保つ必要があり、承認されたプロセスでは、外観だけではないマーク後チェックが必要になる場合があります。
リチウム電池のサンプル依頼には何を含めるべきですか?
正確な部品、材料、コーティング情報、図面または写真、承認済みマーク領域、キープアウト領域、必要なテキストまたはコード、コードサイズ、読み取り方法、生産速度、ローディング構想、および必要なマーク後または後工程の検査を送付してください。
サンプルレビュー
サンプル結果に基づいて装置を定義する
正確なセルハウジング、タブ、または承認済みの電池部品を、表面、マーク内容、キープアウト領域、目標結果、検証方法、生産要件とともに共有してください。その後、サンプル試験を使用して、レーザー、光学系、治具、モーション、検証、排気、自動化の構成を決定する必要があります。