
Kompatibilität mit organischen Materialien
Laserbeschriftung von organischen Materialien
Holz, Leder, Papier, Textilien und Kork sind organische Materialien, aber sie teilen nicht eine universelle Lasereinstellung. Die CO₂-Markierung ist üblicherweise die erste zu bewertende Quellenrichtung, weil viele organische Oberflächen CO₂-Infrarotenergie gut absorbieren. Genaue Zusammensetzung, Oberflächenbeschaffenheit, Zieleffekt und Anforderungen an die Rauchkontrolle erfordern nach wie vor einen repräsentativen Mustertest.
Beginnen Sie mit dem tatsächlichen Material: Bestätigen Sie das Substrat, die Oberflächenbeschaffenheit, die gewünschte Markierung und die Rauch-/Dampfanforderungen an einer produktionsrepräsentativen Probe, bevor Sie die Maschineneinrichtung finalisieren.
Angebot anfordern KontaktKurze Antwort
Beginnen Sie mit dem exakten organischen Material und der Oberfläche
Ein Materialfamilienname ist nur ein Screening-Kriterium. Holzart und Maserung, Ledergerbung und -finish, Papierflächengewicht und -beschichtung, Textilfasermischung und -gewicht sowie Korkdichte können alle den Wärmefluss und das Aussehen verändern.
CO₂ ist häufig die erste Quellenfamilie, die für viele organische Oberflächen bewertet wird. Wenn Sie Holz bewerten, verwenden Sie den Holzleitfaden unten für artspezifische Details. Die Richtung ist keine Garantie: Die tatsächliche Wellenlänge, Optik, Parameter und der Extraktionsaufbau müssen am repräsentativen Produktionsmaterial bestätigt werden.
Für eine hilfreiche erste Entscheidung: Identifizieren Sie das exakte Substrat und Finish, definieren Sie dann die erforderliche Markierung. Produkthandhabung, Linienintegration und Automatisierung können geprüft werden, nachdem die Materialkompatibilität festgestellt wurde.
Materialien & Markierungsbeispiele
Wählen Sie die spezifische Route für organisches Material
Beginnen Sie mit dem Substrat, das dem Produktionsteil entspricht. Jede Route unten kombiniert die wichtigsten Materialvariablen mit echten Laserbeschriftungsbeispielen und verlinkt dann zum materialspezifischen Leitfaden für tiefere Prozess- und Probenprüfungsdetails.
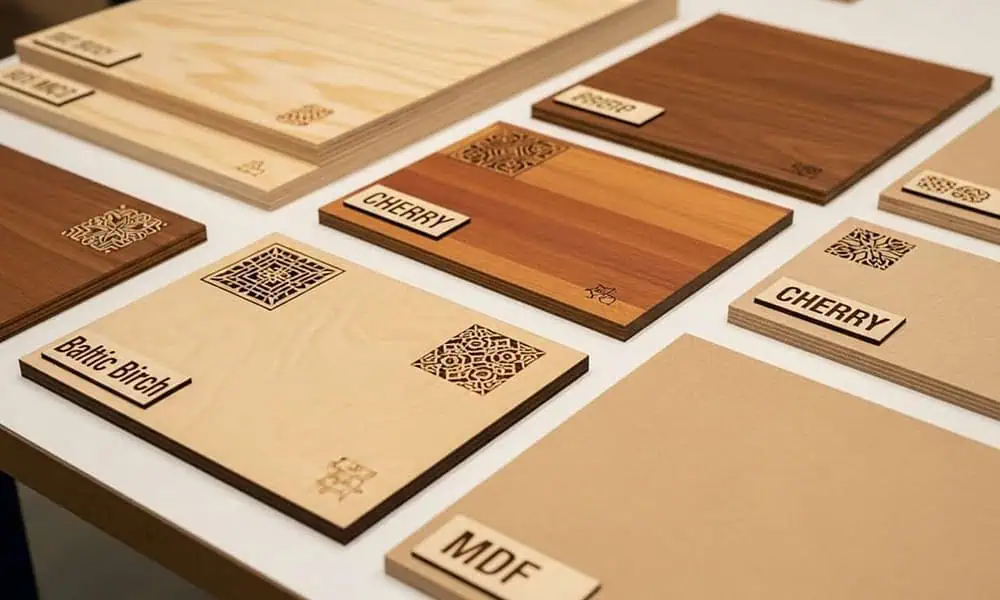
Laserbeschriftung von Holz
Holzart, Maserung, Feuchtigkeit, Harz und Oberflächenfinish beeinflussen Karbonisierung, Kontrast und Rauchentwicklung. Beginnen Sie mit der Produktionsholzart, nicht mit einer generischen Plakette.
Verhalten von Holz erkunden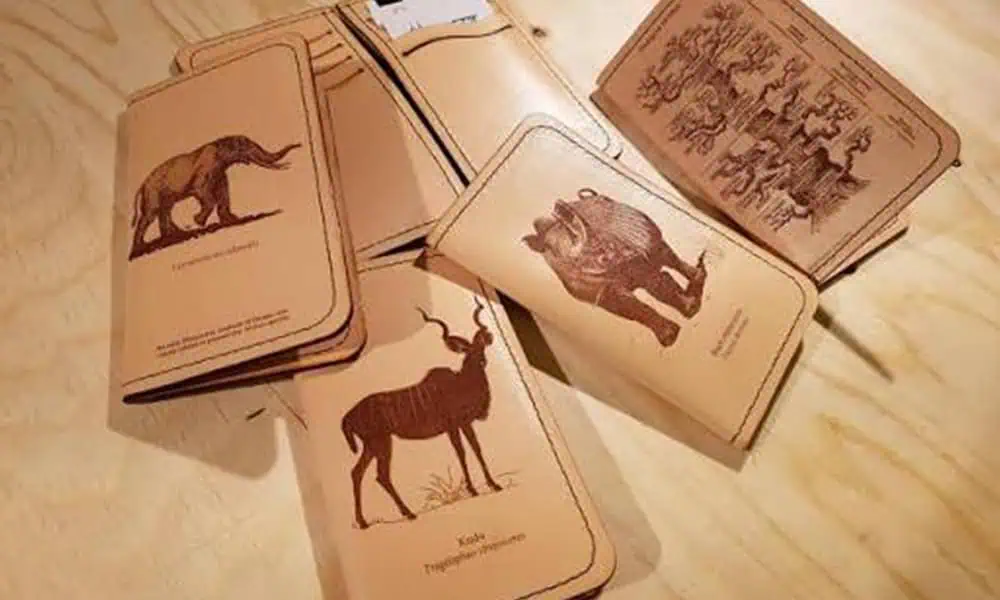
Laserbeschriftung von Leder
Gerbmethode, Farbstoff, Decklack und Dicke beeinflussen Farbänderung, Geruch und Kantenqualität. Prüfen Sie jede Zurichtung als separaten Materialfall.
Verhalten von Leder erkunden
Papier und Karton
Flächengewicht, Beschichtung, Farbe und brennbare Oberfläche bestimmen das nutzbare Wärmefenster. Bestätigen Sie Bräunung, Kantenqualität und Rückstände am endgültigen Produktionsmaterial.
Verhalten von Papier erkunden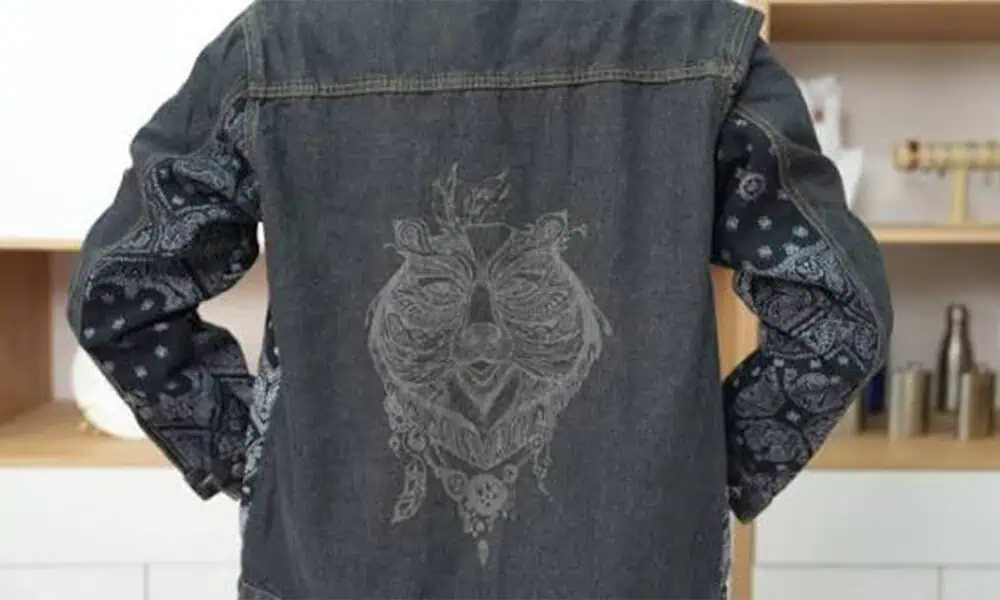
Stoffe und Textilien
Fasermischung, Stoffgewicht, Spannung und Ausrüstung verändern Schmelzverhalten, Versengung, Schrumpfung und Detailgenauigkeit. Für die kontinuierliche Stoffhandhabung oder Linienintegration bewerten Sie den Produktionsworkflow getrennt von der Materialverträglichkeit.
Textilverhalten erkunden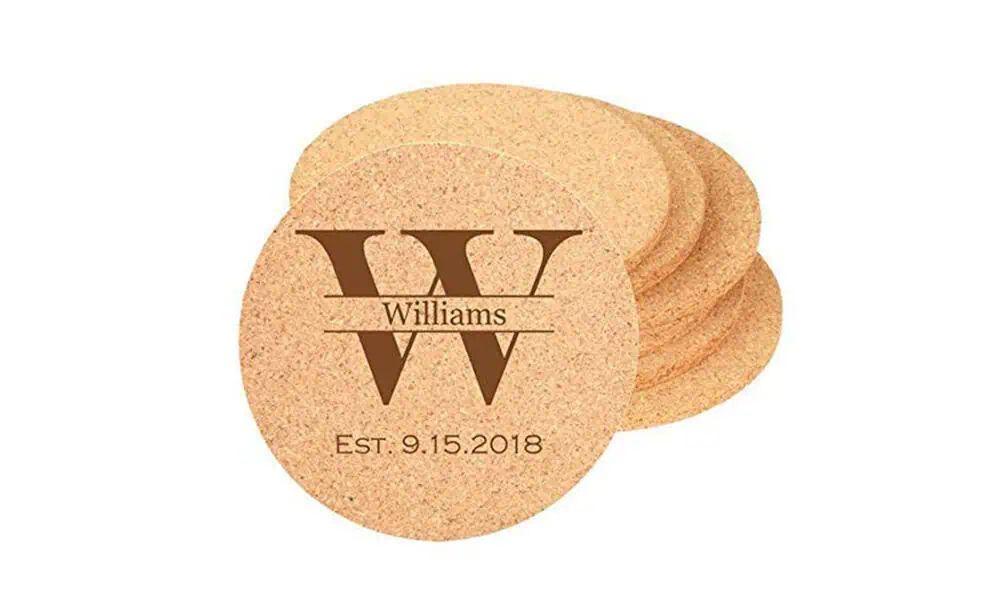
Kork-Lasermarkierung
Dichte, Granulatstruktur und Staub-/Verkohlungsverhalten können das Prozessfenster verschieben. Testen Sie die tatsächliche Korksorte und Oberfläche, da der sichtbare Kontrast je nach Material variieren kann.
Korkverhalten erkundenProdukte und Anwendungsfälle
Wo organische Materialien häufig markiert werden – und warum
Organische Materialien kommen in Produkten vor, die Branding, Identifizierung, Dekoration oder variable Informationen benötigen. Anforderungen an Handhabung in der Produktion, Positionierung und Prüfung variieren je nach Produkt, während das Substrat weiterhin bestimmt, ob die Markierung sauber und wiederholbar erzeugt werden kann.
Holzprodukte
Plaketten, Möbelteile, Griffe, Geschenkartikel, Präsentationsboxen und Holzverpackungen werden üblicherweise für Logos, Identifizierung, dekorative Grafiken oder Personalisierung markiert.
Lederwaren
Taschen, Gürtel, Schuhkomponenten, Geldbörsen, Etiketten und Accessoires können die Lasermarkierung für Logos, Produktidentität, dekorative Muster oder personalisierten Text nutzen.
Papier und Karton
Auf Schachteln, Hüllen, Karten, Anhängern und Papieretiketten sind möglicherweise Text, Chargeninformationen, einfache Grafiken oder Codes erforderlich, ohne Tinte oder ein separates Etikett hinzuzufügen.
Textilien und Stoffteile
Stoffetiketten, Aufnäher, Bekleidungskomponenten und Textilaccessoires können zur Identifikation, Markenbildung oder Grafik markiert werden, wenn die Faser und die Oberflächenbehandlung den erforderlichen Wärmeeintrag tolerieren.
Korkprodukte
Untersetzer, Verschlüsse, Geschenkartikel und Korkaccessoires können Lasermarkierungen für Logos, Namen und dekorative Grafiken verwenden, aber Dichte und Granulatstruktur können Kontrast und Kantenqualität verändern.
Zuerst die Materialentscheidung: wenn das Produkt eine Beschichtung, ein Laminat, einen Klebstoff oder einen Verbund aus gemischten Materialien verwendet, testen Sie die gesamte fertige Oberfläche, statt davon auszugehen, dass das organische Grundmaterial das Ergebnis steuert.
Typischer Markierungsinhalt
Was wird üblicherweise auf organischen Materialien markiert?
Definieren Sie die Informationen oder die Grafik vor dem Testen. Das kleinste Merkmal, der erforderliche Kontrast und die Prüfmethode können das akzeptable Prozessfenster selbst auf demselben Substrat verändern.
Logos und Markenzeichen
Üblich für Holz-, Leder-, Kork- und Premium-Papierprodukte, bei denen visuelle Konsistenz und Kantenqualität wichtig sind.
Text und Produktinformationen
Namen, Modellinformationen, Pflegehinweise oder kurze Anweisungen erfordern lesbare Zeichenkanten ohne übermäßiges Verkohlen oder Schmelzen.
Serien- und Chargeninformationen
Variable Identifikatoren können gekennzeichnet werden, wenn die Oberfläche ausreichend Kontrast bietet und der Produktionsablauf jedes Teil konsistent zuführen kann.
Dekorative Grafiken
Muster, Illustrationen und personalisierte Grafiken können ein breiteres Tonwertfenster erfordern als einfacher Text, insbesondere auf körnigen oder faserigen Oberflächen.
QR-, Data-Matrix- oder Barcodes
Nur möglich, wenn Modulgröße, Kontrast, Oberflächentextur und Wärmeausbreitung noch ein zuverlässiges Lesen ermöglichen. Validieren Sie dies mit der tatsächlichen Codegröße und den Scanneranforderungen.
Symbole und Identifikationsmarken
Einfache Icons, Ausrichtmarken oder Produktkennungen vertragen oft mäßige Farbabweichungen, aber die Abnahmeregel sollte dennoch vor der Produktion festgelegt werden.
Technische Entscheidungen
Markierungsmechanismus auf die Oberfläche abstimmen
Beginnen Sie mit dem sichtbaren Ergebnis, das Sie benötigen, und stimmen Sie es dann auf das Materialverhalten ab. Markieren, flaches Gravieren, Schneiden und Perforieren sind unterschiedliche Prozessentscheidungen.
Gewünschte Markierungsergebnisse
Übliche Ziele sind eine dunkle kontrastreiche Markierung, eine hellere Farbänderung, eine flache gravierte Textur, saubere Beschichtungsentfernung, feine Grafiken oder lesbare Codes mit minimaler Versengung, Rückständen oder Verzerrung.
| Wirkung | Was sich ändert | Hauptrisiko für das Material | Probenprüfung |
|---|---|---|---|
| Karbonisierung oder Abbrand | Dunkelt eine flache Oberflächenschicht auf ausgewählten organischen Oberflächen ab oder entfernt sie. | Versengungshof, übermäßige Verkohlung, Geruch und Verlust der Kantendetails. | Kontrast, Kantenschärfe, Rückstände und Reinigungsfähigkeit. |
| Farbänderung der Oberfläche | Erzeugt einen helleren, dunkleren oder wärmeren Ton, ohne einen tiefen Abtrag zu beabsichtigen. | Ungleichmäßige Farbe, Vergilbung oder sichtbare Wärmeausbreitung. | Farbeinheitlichkeit über Maserung, Faserrichtung und Chargen hinweg. |
| Gravur oder Relief | Entfernt mehr Material, um ertastbare Tiefe oder Textur zu erzeugen. | Langsamer Zyklus, Rückstände, fragile Kanten und Maßabweichungen. | Tiefe/Profil, Rückstandskontrolle und Haltbarkeit. |
| Entfernung von Beschichtung oder Finish | Entfernt eine Lack-, Decklack-, Laminat- oder Oberflächenschicht, während das Substrat geschützt wird. | Ungleichmäßige Entfernung, freigelegte Farbabweichung, Dämpfe oder Substratschäden. | Schichtkonsistenz, Haftung nach der Markierung und Geruch. |
| Feines Grafik- oder Code-Detail | Verwendet kontrollierte Wärme und Fokussierung, um kleine Linien, Text oder Symbole zu erhalten. | Verschwommene Details, Schmelzen, Durchbrennen oder schlechte Lesbarkeit. | Kleinstes Merkmal, Kontrast und Prüfergebnis. |
Prozessumfang: Diese Anleitung gilt für Markieren, flaches Gravieren und verwandte Oberflächeneffekte. Schneiden und Perforieren erfordern eine separate Prozess- und Gerätebewertung.
Prozessfenster
Materialvariablen, die das Prozessfenster verändern
Derselbe Familienname kann ein unterschiedliches Absorptions-, Wärmefluss- und Oberflächenrisikoprofil verbergen. Dokumentieren Sie diese Variablen, bevor Sie eine Maschinenempfehlung anfordern.
Zusammensetzung und Sorte
Holzart, Faser, Gerbverfahren, Papiersorte, Klebstoff, Füllstoff und Recyclinganteil können die Absorption verändern.
Oberflächen-Schichtaufbau
Farbe, Lack, Laminat, Folie, Farbstoff, Imprägnierung oder eine Textilbeschichtung können vor dem Grundmaterial reagieren.
Feuchtigkeit und Charge
Holzfeuchtigkeit, Ledercharge, Papierfeuchtigkeit und Textilausrüstung können das akzeptable Parameterfenster verschieben.
Geometrie und Handhabung
Flexible Bögen, Faserrichtung, gewölbte Ware und dünnes Material benötigen möglicherweise ein Spannen oder eine leichte Haltevorrichtung.
Abnahmekriterien
Definieren Sie vor dem Test Kontrast, Kante, Tiefe, Haptik, Wasch-/Abriebbeständigkeit, Lesbarkeit und kosmetische Grenzen.
Rauch- und Brandschutzkontrollen
Brennbares Material, Verkohlung, Staub und unbekannte Beschichtungen beeinflussen Absaugung, Einhausung und Betriebssteuerungen.
Bauteilgeometrie und Handhabung
Wie Form, Dicke und Größe das Markierungs-Setup verändern
Materialverträglichkeit ist nur ein Teil der Entscheidung. Bauteilform, lokale Höhenvariation, Dicke, Flexibilität und Gesamtgröße bestimmen, wie das Werkstück gehalten, fokussiert und durch den Markierungsbereich bewegt wird.
| Teilezustand | Was sich ändert | Typische Auswirkung auf das Setup | Was zu prüfen ist |
|---|---|---|---|
| Flache Bleche oder Platten | Bieten normalerweise die einfachste Fokussierungs- und Vorrichtungsbedingung. | Eine flache Auflage, ein wiederholbarer Bezugspunkt und ein geeignetes Markierungsfeld können ausreichen. | Ebenheit, Fokusposition und ob die vollständige Markierung in das ausgewählte Feld passt. |
| Gekrümmte oder zylindrische Teile | Die Oberfläche kann sich über die Markierung hinweg von der Fokusebene wegbewegen. | Eine Drehvorrichtung, indexierte Neupositionierung oder ein anderer Ansatz zur Fokussteuerung kann erforderlich sein. | Krümmung, Markierungsbreite um das Teil herum und akzeptable Fokusvariation. |
| Dünnes Papier, Gewebe oder Leder | Geringere thermische Masse erhöht das Risiko von Durchbrennen, Verformung, Schrumpfung oder Kantenschäden. | Verwenden Sie ein schonendes Prozessfenster plus Ebenheits- oder Spannungskontrolle. | Hitzeschäden, Griffgefühl, Löcher, Schrumpfung und Wiederholbarkeit der Handhabung. |
| Dicke oder hohe Teile | Die Gesamtdicke beeinflusst die Ladehöhe und die Fokuspositionierung, selbst wenn die Markierung selbst flach ist. | Prüfen Sie den Verfahrweg der Säule, den Arbeitsfreiraum und die Vorrichtungshöhe. | Bauteilfreigang, Fokuszugang und Beladeergonomie. |
| Große Werkstücke | Die physische Bauteilgröße kann den komfortablen Arbeitsbereich überschreiten, selbst wenn die Markierung selbst klein ist. | Wählen Sie das Markierfeld für die Markierung und lösen Sie dann Werkstückauflage, Umpositionierung oder Bewegung separat. | Tatsächliche Markierungsfläche, Bauteil-Hüllkurve, Zugang rund um den Kopf und wiederholbare Positionierung. |
| Flexibles oder von der Rolle zugeführtes Material | Falten, Spannung und Bewegung können Fokus und Markierungsposition verändern. | Erfordert möglicherweise Spannungshaltung, Bahnführung, Förderbandtechnik oder Bewertung des Fliegenden Markierens. | Ebenheit, Geschwindigkeitsstabilität, Auslösezeitpunkt und Positionierung der Markierung. |
Dimensionieren Sie den Laser nicht nur anhand der Werkstückabmessungen: das erforderliche Markierfeld, kleinstes Merkmal, Bauteil-Hüllkurve und Handhabungsmethode sind separate Entscheidungen und sollten gemeinsam betrachtet werden.
Risiken & Fehlerbehebung
Häufige Risiken & Fehlermodi
Die meisten Fehler bei organischen Materialien sind Anzeichen dafür, dass das Material, der Oberflächenzustand, der Wärmeeintrag, der Fokus oder die Absaugbedingungen außerhalb des nutzbaren Prozessfensters liegen. Nutzen Sie das Symptom, um zu entscheiden, was als Nächstes geprüft werden sollte.
| Problem | Wahrscheinliche Ursachen | Was als Nächstes prüfen |
|---|---|---|
| Schwacher oder inkonsistenter Kontrast | Materialrezeptur, Oberflächenfinish, Feuchtigkeit oder unzureichende Wechselwirkung mit der ausgewählten Quelle. | Bestätigen Sie das genaue Substrat und die Beschichtung, und vergleichen Sie dann den Quellenweg und das Prozessfenster an der realen Probe. |
| Brandhof oder übermäßige Dunkelfärbung | Zu viel lokale Wärme, zu langsamer Vorschub, wiederholte Einwirkung oder Wärmeausbreitung über die vorgesehene Markierung hinaus. | Verringern Sie die Wärmeakkumulation und überprüfen Sie Geschwindigkeit, Leistung, Wiederholung, Fokus und Luftströmung – immer eine Variable nach der anderen. |
| Durchbrennen oder Löcher | Dünnes Material, geringe thermische Masse oder übermäßige Energiedichte. | Dicke, Auflage, Fokus und den Parameterbereich für geringe Beschädigung prüfen. |
| Schmelzen, Schrumpfung oder steifes Griffgefühl | Synthetikfaser, thermoplastische Schicht oder zu hoher Wärmeeintrag. | Fasermischung oder Beschichtung bestätigen und die Wärmebelastung reduzieren, während geprüft wird, ob ein anderer Quellenweg gerechtfertigt ist. |
| Ungleichmäßige Farbe auf dem Bauteil | Maserung, Feuchtigkeit, Farbstoff, Beschichtung, Textur oder Chargenschwankung. | Vergleichen Sie repräsentative Bereiche und mehrere Teile, anstatt eine optisch günstige Stelle freizugeben. |
| Starke Rauchentwicklung, Rückstände oder anhaltender Geruch | Materialzersetzung, Beschichtungs-/Klebstoffchemie oder unzureichende Absaugung. | Prüfen Sie vor Produktionsversuchen das Material/SDB, den Luftstrom, die Filtration und die Anforderungen an die Rückstandsreinigung. |
| Verschwommene Details oder unlesbarer Code | Zu kleine Merkmalsgröße, niedriger Kontrast, raue Oberfläche, Fokusfehler oder übermäßige Wärmeausbreitung. | Überprüfen Sie die tatsächliche Codegröße, das kleinste Merkmal, Optik/Feld, Fokus und die Scanner-Akzeptanz auf der endgültigen Oberfläche. |
Rauch- und Brandschutzmaßnahmen
Die Beschriftung organischer Materialien kann Rauch, Geruch, Kondensat, Verkohlung und brennbare Rückstände erzeugen. Menge und Zusammensetzung hängen vom genauen Substrat und der Oberflächenbeschaffenheit ab, daher sollten Absaug- und Brandschutzanforderungen vor Produktionstests überprüft werden.
- Unbekannte Beschichtungen, Klebstoffe, behandeltes Leder und gemischte Verbundwerkstoffe nicht bearbeiten, bis Materialinformationen und Sicherheitsdatenblätter geprüft wurden.
- Behandeln Sie Holz-, Papier- oder Textilstaub sowie Verkohlungsrückstände nicht einfach deshalb als harmlos, weil das Substrat natürlich ist; berücksichtigen Sie Absaugung und Rückstandskontrolle im Prozessplan.
- Prüfen Sie den Umgang mit brennbaren Materialien und die Grenzen für den unbeaufsichtigten Betrieb mit der verantwortlichen Sicherheitsperson; die endgültige Laser-Sicherheitsklassifizierung hängt vom Gesamtsystem ab.
- Bestätigen Sie bei synthetischen Textilien, Laminaten oder beschichteten Oberflächen die Kompatibilität von Rauchgasen und Filtration vor Produktionsversuchen.
Sicherheitshinweis: Die endgültige Absaugung, Filtration, Einhausung und Betriebssteuerung hängen von der vollständigen Maschine, dem Sicherheitsdatenblatt des Materials und der lokalen Risikobewertung ab.
Produktionskonfiguration
CO₂ zuerst, Konfiguration danach
CO₂ ist häufig die erste Laserquellenfamilie, die für Holz, Leder, Papier, Textilien und Kork bewertet wird, aber „CO₂“ ist keine Leistungsgarantie. Die tatsächliche Wellenlänge, Optik, Leistungsklasse, Umhausung, Absaugung und das Prozessfenster hängen von der gelieferten Maschine und dem Materialtest ab.
Faser- oder UV-Laser können für eine spezielle Beschichtung, feine wärmeempfindliche Details oder einen Oberflächeneffekt einen kontrollierten Vergleich verdienen. Sie sollten eine musterbasierte Entscheidung nicht ersetzen. Für Spezifikationen auf Modellebene vergleichen Sie die verfügbaren CO₂-Laserbeschriftungsmaschine Konfigurationen von CO₂-Lasermarkierungsmaschinen. Wenn das Bauteil Bahnhandling, Rotationspositionierung, Bildverarbeitung, Bewegung oder Automatisierung erfordert, prüfen Sie diese Anforderungen mit den relevanten Lösungsoptionen..
Maschinenüberprüfung anfordern OEM- & Custom-Anfrage
| Materialzustand | Mögliche erste Vorgehensweise | Hauptrisiko | Muss überprüft werden |
|---|---|---|---|
| Naturholz, Kork oder unbehandeltes Papier | CO₂-Screening mit kontrollierter Wärme und Absaugung. | Verkohlungsausbreitung, Rückstände, Rauch und Brandrisiko. | Kontrast, Kante, Entfernung von Verkohlung und Wiederholbarkeit. |
| Behandeltes oder beschichtetes Holz, Leder oder Papier | Auf den Finish-/Substratstapel abgestimmter CO₂-Test. | Ungleichmäßige Entfernung, Geruch oder Substratfreilegung. | Schichtkonsistenz, kosmetische Grenze und Haftung. |
| Natur- oder Mischtextil | CO₂-Screening in einem Parameterfenster mit geringer Schädigung. | Schmelzen, Versengung, Löcher, Schrumpfung oder steifer Griff. | Detail, Griff, Wasch-/Abriebverhalten und Chargenvariation. |
| Feine Details oder hitzeempfindliche Oberfläche | Vergleichen Sie CO₂ mit einer anderen verfügbaren Quelle nur über eine Probenmatrix. | Langsamer Zyklus, schwacher Kontrast, Trübung oder Hitzeschäden. | Kleinste Struktur, Kontrast und Produktionszyklus. |
Probenvalidierungsprozess
Wie Sie das Ergebnis an einer echten Produktionsprobe bestätigen
Ein gut aussehender Probekörper reicht nicht aus. Für die Validierung sollten das echte Substrat und das echte Oberflächenfinish, ein definiertes Abnahmeziel und ausreichend Wiederholungstests verwendet werden, um zu zeigen, dass das Ergebnis normalen Material- und Produktionsschwankungen standhält.
Verwenden Sie das echte Material
Testen Sie die Produktionsmaterialart, Faser, das Grundmaterial, die Beschichtung, den Farbstoff, das Laminat oder die Oberflächenbehandlung. Eine visuell ähnliche Probe kann unter derselben Laserbedingung anders reagieren.
Akzeptanz zuerst festlegen
Legen Sie Zielkontrast, Farbe, Tiefe, kleinste Struktur, Codelesbarkeit, Rückstandsgrenze und Grenze für kosmetische Schäden fest, bevor Sie Einstellungen vergleichen.
Kontrollierte Testmatrix durchführen
Vergleichen Sie Quellweg und Prozessvariablen systematisch, statt mehrere Einstellungen gleichzeitig zu ändern. Dokumentieren Sie während des Versuchs die Absaug- und Fokusbedingungen.
Mehr als das Aussehen prüfen
Prüfen Sie Kantenqualität, Rückstände, Haptik, Durchbrennen, Verformung sowie alle erforderlichen Abrieb-, Biege-, Wasch- oder Scanner-Eigenschaften, die für das reale Produkt relevant sind.
An repräsentativen Teilen wiederholen
Bestätigen Sie das akzeptierte Ergebnis an mehreren Teilen oder relevanten Chargen, wenn Maserung, Feuchtigkeit, Beschichtung, Fasermischung oder andere natürliche Schwankungen das Prozessfenster verschieben können.
Den freigegebenen Zustand fixieren
Erfassen Sie das Material und das Oberflächenfinish, den Maschinen-/Quellenweg, sofern relevant Linse oder Feld, die Fixiermethode, das akzeptierte Ergebnis und das kontrollierte Parameterrezept für den Produktionseinsatz.
Freigaberegel: Geben Sie den Prozess nicht allein aufgrund des Aussehens frei, wenn das Endbauteil auch Scan-Lesbarkeit, Abriebfestigkeit, Waschbeständigkeit, Flex-Verhalten oder eine andere Endanwendungsbedingung erfordert.
Musterfreigabe
Mindestangaben für einen aussagekräftigen Test mit organischem Material
Ein nützlicher Mustertest beginnt mit dem finalen Material und einem definierten Zielergebnis. Wenn nur “Holz”, “Leder” oder “Stoff” eingesendet wird, führt dies oft zu einer schwachen Empfehlung.
| Eingabe | Was bereitzustellen ist | Warum es wichtig ist |
|---|---|---|
| Substrat | Exakte Art, Faser, Rohstoff, Güteklasse, Lieferant und Charge. | Verhindert, dass ein Familienname ein abweichendes Materialverhalten verschleiert. |
| Oberfläche | Oberflächenbehandlung, Beschichtung, Farbstoff, Laminat, Imprägnierung, Textur und Reinigungszustand. | Definiert, welche Schicht zuerst absorbiert oder zersetzt wird. |
| Dicke / Gewicht | Plattendicke, Lederdicke, Papierflächengewicht, Textil-Flächengewicht und Flexibilität. | Legt Wärmeverteilung, Durchbrennen und Handhabungsrisiko fest. |
| Zielergebnis | Kontrast/Farbe, Tiefe, Linienbreite, Artwork, Codegröße und kosmetische Grenzen. | Ordnet das Material einem Markierungsmechanismus und einer Prüfmethode zu. |
| Beständigkeit der Markierung | Waschen, Abrieb, Biegebeanspruchung, Lösungsmittel, Außen- oder nachgelagerte Veredelungsbelastung. | Eine lesbare Markierung kann dennoch im realen Endanwendungstest versagen. |
| Produktion und Sicherheit | Handhabung von Stückgut/Bahn, Taktziel, Absaugung, SDB und beschränkte Stoffe. | Verbindet das Materialergebnis mit einer sicheren, reproduzierbaren Maschineneinrichtung. |
Freigabehinweis: Ein einzelner Coupon steht für ein Material, eine Oberfläche, eine Charge und einen Parametersatz. Die endgültige Freigabe sollte produktionsrepräsentative Muster und vereinbarte Abnahmekriterien verwenden.
Vom Testergebnis zur Ausrüstung
Wie aus dem freigegebenen Muster eine Maschinenkonfiguration wird
Sobald das Material und das Zielergebnis nachgewiesen sind, sollte die Maschine um das akzeptierte Prozessfenster, den Markierungsbereich, die Teilehandhabung, die Absauganforderung und das Produktionsziel herum konfiguriert werden – nicht allein um die Leistung.
| Entscheidung | Was sollte dafür ausschlaggebend sein |
|---|---|
| Laserquellen-Route | Die Quelle, die die akzeptierte Markierung auf dem tatsächlichen Material und der tatsächlichen Oberfläche erzeugt hat. |
| Leistungsklasse | Erforderliches Prozessfenster, Zieltiefe bzw. Farbreaktion, Zykluszeit-Ziel und nutzbare Prozessmarge – keine einfache Regel „mehr Leistung ist besser“. |
| Linse / Markierfeld | Tatsächliche Markierungsgröße, kleinste Struktur, erforderliche Detailgenauigkeit und akzeptable feldabhängige Spot-Leistung. |
| Vorrichtung / Drehvorrichtung / Handhabung | Teileform, Ausrichtung, wiederholbarer Bezug, Krümmung, Flexibilität und Beladeverfahren. |
| Absaugung und Einhausung | Rauch, Geruch, Rückstände, Beschichtungschemie, Produktionsvolumen und Sicherheitsüberprüfung des Gesamtsystems. |
| Automatisierungsgrad | Durchsatz, Teilezuführung, variable Daten, Auslöseverfahren, Förderband-/Bahnbewegung, Bildverarbeitungsbedarf und Integrationsumfang. |
Für ein aussagekräftiges Angebot geben Sie Folgendes an:
- Genaues Material, Oberflächenfinish und repräsentative Probe.
- Bauteilabmessungen und Fotos oder Zeichnung des Markierungsbereichs.
- Artwork, Text oder Code mit dem kleinsten erforderlichen Merkmal.
- Anforderungen an Erscheinungsbild, Tiefe und Haltbarkeit der Zielmarkierung.
- Erforderlicher Markierungsbereich und erwarteter Produktionszyklus.
- Beladungsmethode, Vorrichtungsbeschränkungen und etwaiger Bedarf an Förder- oder Drehvorrichtung.
- Bereits bekannte Einschränkungen hinsichtlich Absaugung, Einhausung, Sicherheit oder Integration.
Konfigurationshinweis: Die Musterfreigabe belegt eine Material-/Prozessrichtung. Die endgültige Maschinenauswahl hängt weiterhin von Werkstückhandhabung, Feldgröße, Produktionsfluss und Sicherheitsanforderungen des Gesamtsystems ab.
Integration in die Produktionslinie erforderlich? Wenn die Materialkompatibilität bereits bestätigt ist und die verbleibende Frage Produkthandhabung, Rückverfolgbarkeit, Förderbewegung, Bildverarbeitung oder Automatisierung betrifft, fahren Sie fort mit Anwendungen oder Lösungen für den Produktionsworkflow.
Häufig gestellte Fragen
FAQs zur Lasermarkierung organischer Materialien
Ist ein CO₂-Laser für Holz, Leder, Papier und Textilien geeignet?
CO₂ ist für viele organische Oberflächen üblicherweise die erste Laserquellenfamilie, die bewertet wird, aber die Eignung hängt von der genauen Art, Oberflächenbeschaffenheit, Faser, Dicke, Zielwirkung und Rauchkontroll-Setup ab. Testen Sie das Produktionsmaterial, bevor Sie eine Konfiguration auswählen.
Kann eine CO₂-Einstellung alle organischen Materialien markieren?
Nein. Holzmaserung und Feuchtigkeit, Lederausführung, Papierqualität und Textilmischung können alle das Prozessfenster verändern. Verwenden Sie getrennte Materialrouten und führen Sie eine akzeptierte Parameteraufzeichnung für jede Produktionsvariante.
Warum entstehen braune Ränder, Brandspuren oder Löcher?
Die Wärme hat sich über die vorgesehene Markierung hinaus ausgebreitet, oder die Energie ist für die Materialdicke und -oberfläche zu hoch. Leistung, Geschwindigkeit, Fokus, Wiederholung und Absaugung beeinflussen sich gegenseitig, korrigieren Sie daher jeweils nur eine Variable an einem repräsentativen Muster.
Benötigen organische Materialien eine Rauchabsaugung?
Planen Sie eine Absaugung für Rauch und Gerüche ein, insbesondere bei beschichteten, synthetischen, klebstoffhaltigen oder umfangreichen Arbeiten. Erforderlicher Luftstrom und Filtration hängen vom Material und der Maschine ab; überprüfen Sie gegebenenfalls das gesamte Setup und das SDB.
Können Leder oder Textilien markiert werden, ohne die Oberfläche zu beschädigen?
Manchmal, aber das akzeptable Fenster kann schmal sein. Gerbung, Deckbeschichtung, Fasermischung, Gewicht und gewünschtes Aussehen bestimmen, ob das Ergebnis eine saubere Farbänderung, ein Abbrand, ein Aufschmelzen oder eine inakzeptable Beschädigung ist. Eine Validierung anhand von Mustern ist unerlässlich.
Eignet sich dasselbe Setup für Laserschneiden oder Perforieren?
Nicht unbedingt. Beim Schneiden und Perforieren gelten andere Prozessfenster und Ausrüstungsaspekte als beim Markieren oder flachen Gravieren, daher sind sie als separate Anforderungen zu bewerten.
Einen aussagekräftigen Test vorbereiten
Senden Sie das tatsächliche Material, die Oberfläche und die Markierungsanforderung
Stellen Sie ein produktionsrepräsentatives Muster, eine Druckvorlage oder einen Code, den gewünschten Effekt, Material-/Oberflächeninformationen, Anforderungen an die Haltbarkeit, erwartete Zykluszeiten sowie SDS- oder Extraktionsvorgaben bereit.