
Leitfaden für beschichtete Metallwerkstoffe
Lasermarkierung von lackiertem Metall
Ja, lackiertes Metall kann per Laser markiert werden, aber das Ergebnis hängt vom gesamten Beschichtungsaufbau ab. Lackchemie, Beschichtungsdicke, Härtung, Pigment, Grundierung, Reflexionsvermögen des Substrats und Vorbehandlung entscheiden darüber, ob der Laser den Decklack verändert, ihn selektiv bis zu einer definierten Schicht abträgt oder den Rand beschädigt.
01 · Machbarkeit
Kann lackiertes Metall mit dem Laser markiert werden?
Ja. Lackierter Stahl, lackiertes Aluminium und andere beschichtete Metallteile können mit dem Laser markiert werden, wenn die Laserinteraktion auf den tatsächlichen Lack-/Grundierungs-/Substrataufbau abgestimmt ist. Die erste Entscheidung ist, ob der Prozess eine Beschichtungsschicht abtragen oder eine sichtbare Veränderung erzeugen soll, während die Beschichtung funktional geschlossen bleibt.
Lack bis zu einer definierten Schicht abtragen
Setzen Sie den Laser ein, um den Decklack selektiv zu öffnen, sodass eine Grundierung oder eine Metallschicht den erforderlichen Kontrast erzeugt. Dieser Weg muss die Stoppschicht, die Kantenbreite, Rückstände, die Haftung rund um die Markierung und den Zustand des neu freigelegten Metalls kontrollieren.
Die Beschichtung ändern, ohne das Metall vollständig freizulegen
Verwenden Sie den Laser, um Farbe, Reflexionsvermögen oder Textur innerhalb des Lacks zu ändern, wenn die Beschichtung geschlossen bleiben muss. Die Abnahmeprüfung sollte weiterhin auf Halo, Ausdünnung, Nadelstiche, Blasenbildung, Glanzänderung und Haltbarkeit nach Reinigung oder Handhabung prüfen.

02 · Oberflächenbedingungen
Das fertige Beschichtungssystem steuert das Prozessfenster
“Lackierter Stahl” oder “lackiertes Aluminium” reicht nicht aus, um eine Maschine auszuwählen. Erfassen Sie den tatsächlichen Decklack, die Grundierung, die Aushärtung, die Dicke, den Glanz, das Substrat und die Vorbehandlung, da jede Schicht Absorption, Wärmefluss, Abtragsselektivität und den Zustand der freigelegten Kante verändert.
Decklackchemie und Pigment
Harz, Pigment, Füllstoff, Glanz und Lieferantenformulierung beeinflussen Absorption, Kontrast, Rauchfahne und Rückstände. Ein Farbname ist ein Screening-Hinweis, keine Prozessspezifikation.
Dicke, Aushärtung und Haftung
Variation der Beschichtungsdicke, Unterhärtung, Überhärtung, Nacharbeit und Haftung verändern die Schwelle zur Entfernung und das Risiko angehobener oder ausgefranster Kanten.
Grundierung und darunterliegendes Metall
Grundierung, Vorbehandlung, Legierung, Oberflächenrauheit, Reflexionsvermögen und Korrosionsschutz bestimmen, was freigelegt werden darf und wie schnell sich die Wärme ausbreitet, nachdem sich der Lack öffnet.
| Eingabe | Was es verändern kann | Mindestaufzeichnung | Warum es wichtig ist |
|---|---|---|---|
| Decklack / Pigment | Absorption, sichtbarer Kontrast, Rauchfahne und Rückstände | Lieferant, Produkt, Farbe, Glanz und SDB, sofern verfügbar | Zwei Lacke mit derselben Farbe können ein unterschiedliches Screening erfordern. |
| Dicke und Härtung | Entfernungsschwelle, Kantenbreite und Unterschnitt | Nominale Dicke, Härtungsweg, Chargenvariation und Nacharbeitszustand | Eine einzelne Mittelpunkteinstellung kann am dicken oder unzureichend ausgehärteten Rand versagen. |
| Grundierung / Vorbehandlung | Haftung, Korrosionsbarriere und Stoppreaktion | Primer-Typ, Vorbehandlung, zulässige Exposition und Schutz nach der Markierung | “Freiliegendes Metall” ist nicht automatisch ein akzeptables Ergebnis. |
| Substratlegierung und Oberflächenfinish | Reflexionsvermögen, Wärmefluss, Verfärbung und Korrosionsverhalten | Legierung/Güte, Oberflächenrauheit, polierter oder gestrahlter Zustand | Der Zustand des Substrats bestimmt die Qualität der freigelegten Schicht. |
03 · Produkte und Markierungszweck
Wo werden lackierte Metallteile verwendet und warum werden sie markiert?
Lackierte Metallteile werden dort eingesetzt, wo die Beschichtung Aussehen, Korrosionsschutz, Schutz vor Umwelteinflüssen oder eine fertige, dem Kunden zugewandte Oberfläche bietet. Die Lasermarkierung wird üblicherweise in Betracht gezogen, wenn die Information dauerhaft, präzise positioniert oder in einen Rückverfolgbarkeits-Workflow integriert sein muss, ohne ein separates Etikett hinzuzufügen.
Gerätegehäuse und Bedientafeln
Lackierte Stahl- oder Aluminiumgehäuse benötigen möglicherweise Modellkennzeichnung, Bedienbeschriftungen, Warnsymbole, Skalen oder Serieninformationen. Die Herausforderung besteht darin, klare Informationen zu erzeugen, ohne die fertige Oberfläche rund um die Markierung zu beschädigen.
Automobil- und EV-Komponenten
Lackierte Halterungen, Abdeckungen, Gehäuse und gefertigte Teile können eine Teilekennzeichnung oder Rückverfolgbarkeit über Montage und Service erfordern. Das akzeptable Ergebnis hängt davon ab, ob das Freilegen von Primer oder Metall im markierten Bereich zulässig ist.
Haushaltsgeräte, Werkzeuge und langlebige Gebrauchsgüter
Beschichtete Paneele, Griffe, Gehäuse und Rahmen können Branding, Modellinformationen, Betriebssymbole oder dauerhafte Kennzeichnungen tragen. Die Konsistenz des Erscheinungsbilds ist oft ebenso wichtig wie die grundlegende Lesbarkeit.
Gefertigte Blechteile und Schränke
Lackierte Paneele, Schaltschränke, Maschinenschutzabdeckungen und allgemeine gefertigte Teile können Montage-IDs, Ausrichtungsmarken oder dauerhafte Anlageninformationen benötigen. Große Flächen und umgeformte Geometrien können dazu führen, dass Positionierung und Fokuskontrolle Teil der Maschinenentscheidung werden.
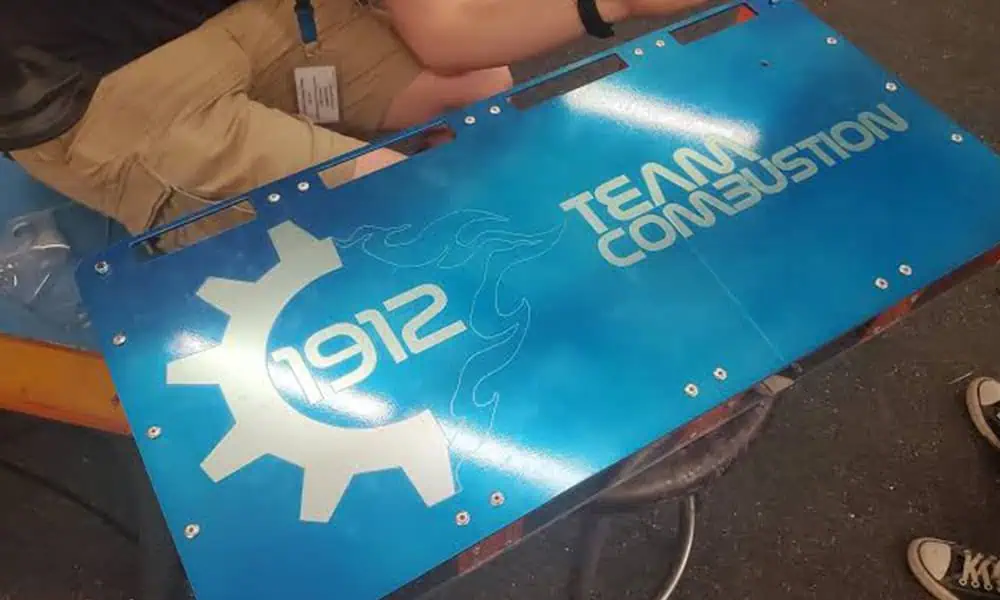
04 · Markierungsinhalt
Was wird üblicherweise auf lackiertem Metall markiert?
Der Inhalt bestimmt Merkmalsgröße, Kontrastanforderung, Positionierungstoleranz und Verifikationsmethode. Ein großes Logo, ein kleiner Data-Matrix-Code und eine feine Legende eines Bedienfelds können dasselbe lackierte Substrat verwenden, benötigen aber unterschiedliche Optiken, Prozessfenster und Prüfregeln.
Identifikation
Teilenummern, Seriennummern, Chargen- oder Loscodes, Asset-IDs und Modellinformationen, die für Fertigung, Lagerhaltung oder Service verwendet werden.
Rückverfolgbarkeitscodes
Data Matrix, QR-Codes und Barcodes, wenn die Anwendung eine maschinenlesbare Identifikation erfordert. Codegröße, Ruhezone, Kontrast und Verifikationsmethode sollten vor dem Testen definiert werden.
Funktionale und sicherheitsrelevante Informationen
Skalen, Symbole, Beschriftungen von Bedienfeldern, Orientierungsmarkierungen, Warnhinweise und Bedieninformationen, bei denen Lesbarkeit und Position relativ zu Bedienelementen oder Merkmalen entscheidend sind.
Branding und Produktinformationen
Logos, Produktnamen und dauerhafte, für Kunden sichtbare Informationen, bei denen Kantenqualität, Oberflächenoptik und Konsistenz zwischen Bauteilen primäre Abnahmekriterien sein können.
05 · Ergebnis definieren
Wie sollte eine akzeptable Markierung auf lackiertem Metall aussehen?
Sobald die Machbarkeit nachgewiesen ist, definieren Sie die Abnahme anhand der Stoppschicht, des Kontrasts, der Kantenqualität, der Integrität der Beschichtung, des Zustands des Substrats und der Haltbarkeit. Eine sichtbare Markierung ist nur dann nützlich, wenn diese Grenzwerte am realen fertigen Bauteil eingehalten werden.
Selektive Beschichtungsabtragung und Freilegung des Substrats
Entfernen Sie den Lack bis zu einer definierten Grenze, damit die Grundierung oder das Metall den erforderlichen Kontrast erzeugt. Prüfen Sie die Vollständigkeit der Beschichtungsentfernung, den Zustand der freigelegten Schicht, die Kantenposition, Unterschneidungen, Rückstände, die Haftung rund um die Markierung und etwaige Konsequenzen für den Korrosionsschutz.
- Die angestrebte Stoppschicht ist explizit festgelegt.
- Die Kante ist sauber, ohne Ausfransen oder Abheben.
- Das Substrat ist nicht überhitzt und nicht über die Grenze hinaus verfärbt.
- Reinigung und Schutz nachgelagerter Bereiche sind im Test enthalten.
Kontrollierte Farb- oder Texturänderung innerhalb der Lackschicht
Reflexionsgrad, Farbe oder Textur ändern, während die Beschichtung geschlossen bleibt. Das Ergebnis muss weiterhin auf Glanzverschiebung, Halo, Rauheit, Nadelstiche, lokale Ausdünnung, Haftungsänderung und Haltbarkeit unter der endgültigen Einsatzbedingung geprüft werden.
- Der Kontrast bleibt unter tatsächlichen Lichtverhältnissen lesbar.
- Die Beschichtung bleibt, wo erforderlich, funktional intakt.
- Nach der Reinigung entstehen keine verborgenen Kantenschäden und keine Blasenbildung.
- Verschleiß-, Chemikalien- und Temperaturprüfungen entsprechen den Anforderungen des Bauteils.
Freigegebenes Beschichtungsergebnis
Grafik, Kontrast- oder Abtragsbereich, Kantenposition und Zustand der freigelegten Schicht entsprechen der Zeichnung und der vereinbarten Prüfregel.
Lesbar, aber nicht automatisch akzeptabel
Halo, Glanzänderung, Rauheit, Rückstände, Kantendrift, lokale Ausdünnung oder unklare Primerfreilegung müssen überprüft werden.
Funktions- oder Schutzschaden
Unbeabsichtigte Substratschäden, Delaminierung, Verlust der Korrosionsbarriere, Verbrennung, Blasenbildung oder unkontrolliert freigelegte Bereiche blockieren die Freigabe.
06 · Geometrie und Zugänglichkeit
Wie verändern Bauteilform, Bauteildicke und Bauteilgröße den Prozess?
Der Beschichtungsaufbau steuert, wie die Oberfläche reagiert, doch die Bauteilgeometrie bestimmt, ob der Laser denselben Fokus, dieselbe Spotbedingung und dieselbe Position über den tatsächlichen Markierungsbereich hinweg beibehalten kann. Bewerten Sie das Serienteil, nicht nur einen flachen beschichteten Prüfkörper.
Flachblech und flache Platten
Flache Bereiche sind der einfachste Fall, um Fokus und Abtragstiefe konstant zu halten. Auch hier sollten Beschichtungsdicke und Feldpositionsschwankung über den tatsächlichen Markierungsbereich hinweg geprüft werden.
Gewölbte oder geformte Gehäuse
Höhenänderungen verändern den Fokus und die effektive Energiedichte über die Markierung hinweg. Eine geringe Krümmung kann innerhalb der nutzbaren Fokustoleranz liegen; eine größere Höhenvariation kann eine Neupositionierung, 3D-Fokuskompensation oder eine andere Markierungsstrategie erfordern.
Zylindrische Teile
Eine schmale Markierung kann auf die sichtbare Tangentenfläche passen, während eine Markierung, die um den Umfang herumläuft, eine Drehbewegung oder koordinierte Positionierung erfordern kann, um Geometrie und Fokus kontrolliert zu halten.
Dünnes Blech
Der Laser interagiert hauptsächlich mit der Beschichtung, aber wiederholte Durchgänge oder übermäßige Hitze können das Substrat dennoch verfärben oder zu lokaler Verformung beitragen. Dünne Teile sollten unter ihren realen Auflagebedingungen getestet werden.
Große Paneele und Gehäuse
Große Teile verlagern das Problem von der Leistung der Quelle allein auf Feldgröße, Teilezugänglichkeit, Fokuskonsistenz, Wiederholgenauigkeit der Vorrichtung, Bewegungsachsen und manchmal bildverarbeitungsgestützte Positionierung.
Kanten, Biegungen, Löcher und vertiefte Bereiche
Lackdicke und Sprühdeckung können sich in der Nähe von Formmerkmalen unterscheiden, während sich auch Zugangswinkel und lokaler Wärmefluss ändern. Beziehen Sie kritische Kanten- und Eckpositionen in die Probenmatrix ein, anstatt nur die Mitte einer ebenen Fläche zu validieren.
07 · Laser-Routenauswahl
Welche Laser-Route sollten Sie zuerst testen?
Für viele opake lackierte Metallteile, bei denen ein kontrollierter Beschichtungsabtrag das Ziel ist, sind gütegeschaltete Faserlaser und MOPA-Faserlaser logische erste Vergleichsrouten. UV wird relevanter, wenn feine Merkmale, die Reaktion der Beschichtung oder die Wärmeempfindlichkeit eine engere Wechselwirkung erfordern, während CO2 oder eine andere Wellenlänge für ausgewählte Beschichtungschemien nützlich sein kann. Die endgültige Wahl hängt weiterhin vom genauen Beschichtungsstapel, der Stoppschicht und den Abnahmekriterien ab.
| Richtung | Wo es passen könnte | Hauptgrenze | Erforderliche Nachweise |
|---|---|---|---|
| Faser / Q-switched 1064 nm | Übliche erste Screening-Richtung für die Entfernung opaker Lacke oder für Kontrast auf ausgewählten Metallteilen. | Kann das freigelegte Metall erhitzen, die Kante verbreitern, das Substrat verfärben oder unvorhersehbar durch Pigment und Primer einkoppeln. | Selektive Entfernung, Substratzustand, Kantenqualität, Rückstände und Wiederholbarkeit über Beschichtungsvarianten hinweg. |
| MOPA 1064 nm | Vergleichen, wenn Pulsbreiten- und Wiederholratensteuerung helfen können, den Beschichtungsabtrag gegenüber der Substraterwärmung auf dem exakten Schichtstapel abzubilden. | MOPA ist nicht automatisch schädigungsärmer oder besser; Pulsenergie, Überlappung, Fokus und Wärmeakkumulation können weiterhin Lack abheben oder die freigelegte Schicht beschädigen. | Kantenbreite im Seitenvergleich, Kontrolle der Stoppschicht, Substratzustand, Rückstände und ein reproduzierbares Fenster über Beschichtungsvariationen hinweg. |
| UV-Laser | Feine Strukturen oder Beschichtungen, die bei UV-Wellenlängen nutzbringend absorbieren; ein Ergebnis mit geringerer Wärmebeeinflussung ist eine Testfrage, keine Standardannahme. | UV ist nicht schädigungsfrei; übermäßige Fluenz, schlechter Fokus oder eine unpassende Chemie können weiterhin Ablösung, Rückstände oder eine schwache Kante verursachen. | Strukturtreue, Beschichtungsintegrität, Plume, Kantenbreite und stabiles Fenster auf tatsächlichem Produktionslack. |
| CO2-Laser | Bedingte Wechselwirkung mit organischen Decklacken, größere dekorative Abtragung oder Projekte, bei denen der Lack bei CO2-Wellenlängen stärker reagiert. | Starke Oberflächenwechselwirkung kann die wärmebeeinflusste Zone, Rauheit, Dämpfe oder Substratfreilegung erhöhen. | Abtragungsgleichmäßigkeit, Kantenverbrennung, Plume-Absaugung, Substraterwärmung und nachgelagertes Erscheinungsbild. |
| Grün oder andere Projektroute | Spezielle Beschichtungs-/Substratkombinationen, bei denen Absorption oder eine Anforderung an feine Strukturen einen Vergleichsversuch rechtfertigt. | Verfügbarkeit und optische Konfiguration müssen bestätigt werden; die Wellenlänge sollte nicht allein anhand der Lackfarbe ausgewählt werden. | Nachweise aus direktem Probenvergleich, Merkmalsqualität, Kontrolle der Stoppschicht und Produktionsreproduzierbarkeit. |
08 · Risiken und Fehlermodi
Lesen Sie den Fehlermodus, bevor Sie die Energie erhöhen
Geringer Kontrast bedeutet nicht automatisch “Leistung erhöhen”. Der sichtbare Defekt sollte Ihnen sagen, ob Absorption, Fokus, Scanstrategie, Schichtidentität, Halterungsspannung oder die Quellenrichtung zu prüfen sind.
Verbrannter oder verbreiterter Rand
Abgedunkeltes Substrat, eine breite wärmebeeinflusste Zone oder eine weiche Kante können auf übermäßige lokale Wärme, mehrere Durchgänge, schlechten Fokus oder ein Substrat hindeuten, das nach dem Öffnen des Lacks stark einkoppelt.
Lackabhebung und Delaminierung
Angehobene Kanten, Blasenbildung oder eine ausgefranste Grenze können auf Beschichtungshaftung, Unterhärtung, Wärmeakkumulation oder einen ungeeigneten Abtragsmechanismus hindeuten. Nach Reinigung und Handhabung prüfen.
Rückstände und Wiederabscheidung
Rückstände können von Decklack, Primer, Verunreinigung oder unvollständiger Extraktion stammen. Unterscheiden Sie “sauberes Zentrum” von “sauberer Kante” und dokumentieren Sie den Reinigungsprozess, den das fertige Bauteil verwenden wird.
Ungleichmäßiger Kontrast oder ungleichmäßige Belichtung
Fleckige Markierungen können mit Dickenvariation, Pigmentverteilung, Oberflächenkrümmung, Feldposition oder Fokusdrift zusammenhängen. Vergleichen Sie repräsentative Chargen und Positionen, bevor Sie die Nennleistung ändern.
| Beobachtetes Symptom | Als Nächstes prüfen | Entscheidungsrichtung |
|---|---|---|
| Kantenbrand oder Substratverfärbung | Energiedichte, Durchgänge, Fokus, Scangeschwindigkeit, Substratlegierung und Verweilzeit der exponierten Fläche | Die Interaktion eingrenzen, die Route ändern oder die Randbedingung verwerfen. |
| Lackabhebung, Blasenbildung oder ausgefranste Kante | Aushärtung der Beschichtung, Haftung, Dicke, Wärmestau und Reinigung | Das Schichtsystem requalifizieren, bevor der Defekt als kosmetisch behandelt wird. |
| Rückstände oder Wiederabscheidung | Extraktionspunkt, Plume-Pfad, Beschichtungschemie, Kontamination und Nachreinigung | Extraktion/Reinigung anpassen und Optik und Halterungen auf Ablagerungen prüfen. |
| Fleckiger oder instabiler Kontrast | Chargenvariation, Pigment, Glanz, Krümmung, Feldposition und Fokustoleranz | Erweitern Sie die Probenmatrix oder wählen Sie eine Route mit einem breiteren nutzbaren Fenster. |
09 · Probenvalidierung
Erstellen Sie eine Probenmatrix, die Beschichtungs- und Kantenvariation aufdeckt
Ein attraktives Foto oder ein einfacher Prüfkörper beweist noch kein Produktionsfenster. Der Test sollte den fertigen Beschichtungsaufbau, kritische Markierungspositionen und die Inspektionsmethode verwenden, die die Freigabe bestimmt.
Den Zielmechanismus fixieren
Trennen Sie selektive Ablation von Farb-/Texturänderung. Geben Sie Artwork, kleinste Struktur, Kantentoleranz und die zulässige Stoppschicht an.
Gruppieren Sie die fertigen Oberflächen
Erfassen Sie Decklack, Grundierung, Lieferant, Farbe, Glanz, Aushärtung, Schichtdicke, Substrat, Vorbehandlung und relevante Chargenvariation.
Prozessfenster vergleichen
Halten Sie Beleuchtung, Reinigung und Inspektion konstant, während Sie wiederholte Markierungen über repräsentative Lose, Positionen und Fokusvariation hinweg vergleichen.
In die Produktion übertragen
Beziehen Sie Wiederholgenauigkeit der Vorrichtung, Höhen-/Positionstoleranz, Absaugung, Verifikation, Datenhandhabung und die vollständige Zykluszeit ein, bevor Sie die Maschine dimensionieren.
Routenempfehlung
Bedingte Quellenfamilien-Ausrichtung in Abhängigkeit vom eingereichten Beschichtungsstapel, der Stoppschicht und der Strukturgröße.
Nachweisdatensatz
Beobachtungen an markierten Proben zu Kontrast, Kantenqualität, freiliegender Schicht, Rückständen und Wiederholbarkeit, wobei offene Risiken klar getrennt sind.
Konfigurationseingaben
Bestätigte Anforderungen an Optik, Halterung, Extraktion, Inspektion, Datenhandhabung und den nächsten Schritt der Maschinenprüfung.
Für eine hilfreiche Anfrage: Fügen Sie fertig bearbeitete Teile oder repräsentative Probestücke, Informationen zu Beschichtung und Primer, eine Zeichnung oder Markierungsvorlage, das kleinste Merkmal, die zulässige Exposition, die Reinigungsmethode, die angestrebte Taktzeit sowie die Prüf- oder Haltbarkeitsanforderung bei. Eine Angebotsanfrage startet die Prüfung; sie ersetzt nicht die Validierung des fertigen Schichtstapels.
| Datensatz | Minimales Detail | Warum |
|---|---|---|
| Oberflächenidentität | Decklack, Grundierung, Lieferant, Farbe, Glanz, Aushärtung, Dicke, Substrat und Vorbehandlung | Verhindert, dass unterschiedliche Oberflächenstapel als ein Material behandelt werden. |
| Zielmechanismus | Selektive Ablation oder Farb-/Texturänderung geschlossener Beschichtung; Grafik und kleinstes Merkmal | Definiert die Wechselwirkung und die Stoppgrenze. |
| Kante und Substrat | Kantenbreite, Unterschnitt, Abhebung, Zustand der freigelegten Schicht, Verfärbung und Rückstandsgrenzwert | Trennt lesbar von kontrolliert und dauerhaft. |
| Prüfungen nach dem Prozess | Reinigungs-, Haftungs-, Verschleiß-, chemische, thermische und korrosionsbedingte Prüfungen, sofern erforderlich | Bestätigt, dass die Markierung den Schutz nicht entfernt, den das Bauteil benötigt. |
| Produktionseingaben | Bauteilabmessungen, Feld, Fokusvariation, Spannvorrichtung, Vision, Daten, Beladung und Ziel für den vollständigen Zyklus | Überführt das Materialergebnis in eine vollständige Maschinenkonfiguration. |
10 · Maschinenkonfiguration und Sicherheit
Das freigegebene Lackergebnis ist nur ein Teil des Gesamtsystems
Sobald der Materialweg plausibel ist, stimmt die Maschinenprüfung die akzeptierte Wechselwirkung mit Optik, Vorrichtung, Gehäuse, Absaugung, Steuerung und Produktionsablauf ab. Die Lackentfernung kann Dämpfe und Feinpartikel erzeugen, daher gehören die Prozessstelle und der Filterplan in die Prüfung.
Quelle und Optik
Stimmen Sie Wellenlänge, Pulsverhalten, Spotgröße, Feld und Fokus auf das kleinste Merkmal, die Beschichtungsdicke und die Kantentoleranz ab. Ein größeres Feld ist nicht automatisch die beste Wahl für die Kantenqualität.
Vorrichtung und Bauteilzugang
Unterstützen Sie Ebenheit, Krümmung, Ausrichtung und Kantenabstand, ohne die Beschichtung zu verkratzen oder zu belasten. Bei variierenden Oberflächen kann eine Dreh- oder Höhenkompensation erforderlich sein.
Absaugung und Sauberkeit
Prüfen Sie, sofern verfügbar, die Beschichtungsinformationen oder das SDB, lokale Erfassung, Filtration, Rückstandsbehandlung, Sauberkeit der Optik und Ablagerungen an Vorrichtungen. Die tatsächliche Rauchfahne bestimmt das Absaugkonzept.
Daten und Verifizierung
Variable Daten, Vision-Positionierung, Codeverifizierung, Handhabung von Ausschuss und Linienintegration gehören zur konfigurierten Anwendung. Verwenden Sie die entsprechende Vision-Lösung, nachdem die Materialeignung freigegeben wurde.
11 · Häufig gestellte Fragen
Fragen zur Lasermarkierung von lackiertem Metall
Kann ein Laser Lack entfernen und eine saubere Metallmarkierung hinterlassen?
Dies kann an dem konkreten Lack/Primer/Substrat-Schichtaufbau bewertet werden. Eine Freigabe erfordert mehr als sichtbare Entfernung: Prüfung der Kantenlage, Unterschnitt, Rückstände, Erwärmung/Verfärbung des Substrats, Haftung rund um die Markierung und etwaige Folgen für den Korrosionsschutz.
Ist eine 1064-nm-Faserquelle für lackiertes Metall immer die beste Wahl?
Nein. Gütegeschaltete Faser- und MOPA-Quellen sollten anhand von Pulsverhalten, Spot, Überlappung und Wärmeakkumulation auf dem konkreten Beschichtungsaufbau verglichen werden. UV, CO2 oder ein anderer Ansatz kann für eine bestimmte Merkmalsgröße, Stoppschicht oder Wärmegrenze nützlicher sein. Probenbelege sollten entscheiden.
Können lackiertes Aluminium und lackierter Stahl dieselbe Einstellung verwenden?
Nicht automatisch. Reflexionsvermögen des Substrats, Wärmefluss, Grundierung, Lackchemie und Lackdicke können das Prozessfenster verändern. Behandeln Sie die Legierung und die fertige Oberfläche als separate Qualifikationsgruppen, es sei denn, Tests belegen ein gemeinsames Fenster.
Wie beurteile ich die Kantenqualität?
Definieren Sie Kantenbreite, Ausfransen, Unterschnitt, Ablösung, Rückstände, Halo, Substratverfärbung und die Prüfmethode vor der Prüfung. Prüfen Sie die Position der kritischen Markierung und den Zustand nach der Reinigung, nicht nur eine vergrößerte Aufnahme der Mitte.
Müssen Markierungen auf lackiertem Metall immer blankes Metall freilegen?
Nein. Bei einigen Anwendungen wird die Deckschicht absichtlich bis auf eine Grundierung oder Metallschicht entfernt, während bei anderen eine sichtbare Farb- oder Texturänderung erforderlich ist, ohne die Beschichtung vollständig zu öffnen. Die akzeptable Stoppschicht sollte vor Laserversuchen definiert werden, da die Freilegung das Aussehen, die Haftung und den Korrosionsschutz verändern kann.
Was sollte ich für einen Probetest an einem lackierten Metallmuster einsenden?
Senden Sie fertige Produktionsteile oder repräsentative Musterstücke mit Informationen zu Deckschicht/Grundierung, Farbe und Glanz, Aushärtung und Dicke, Substrat und Vorbehandlung, Markierungsvorlage, kleinstem Merkmal, Zielmechanismus, zulässiger Freilegung, Reinigungsmethode und Produktionskontext.