
Anwendungen der Laserbeschriftung · Autoteile
Laserbeschriftung von Autoteilen für Seriennummern, Data-Matrix-Codes und Rückverfolgbarkeit
Die Laserbeschriftung von Automobilteilen wird für Seriennummern, Teilenummern, Data-Matrix-Codes, Chargendaten und andere dauerhafte Kennzeichnungen direkt auf dem Bauteil verwendet. Die richtige Einrichtung hängt von mehr als nur dem Material ab: Markierungsposition, Bauteilgeometrie, Wiederholgenauigkeit der Vorrichtung, Produktionsphase und Codeanforderungen können alle die Maschinenkonfiguration verändern.
Dieser Leitfaden hilft Ihnen, diese Eingaben vor der Musterprüfung und der Anlagenauswahl festzulegen.
- Bauteil- und Markierungsanforderung — definieren Sie das Bauteil, den Code, den Markierungsbereich und die Produktionsanforderung.
- Geometrie & Vorrichtungstechnik — prüfen Sie den Zugang, die Ausrichtung, die Wiederholgenauigkeit und ob eine Rotations- oder 3D-Fähigkeit erforderlich ist.
- Prozessposition — bestätigen Sie, ob die Markierung vor oder nach der Bearbeitung, Wärmebehandlung oder Beschichtung erfolgt.
- Musterprüfung — Überprüfen Sie Markierungsqualität, Lesbarkeit und Produktionswiederholbarkeit an repräsentativen Teilen.
Anwendungsbereich
Lasermarkierung von Autoteilen: Was vor der Auswahl einer Maschine festzulegen ist
Die Lasermarkierung wird häufig dann bewertet, wenn eine Automobilkomponente eine dauerhafte Identifizierung benötigt, ohne ein Etikett hinzuzufügen oder die Oberfläche zu berühren. Bevor Sie Ausrüstung auswählen, definieren Sie zunächst das Teil, die Markierung und die Produktionsbedingungen.
Welche Autoteile deckt diese Anwendung ab?
Der Schwerpunkt liegt hier auf allgemeinen mechanischen und strukturellen Automobilkomponenten wie Bremsteilen, Wellen und Stiften, allgemeinen Zahnrädern und Kettenrädern, Halterungen, Befestigungselementen, Lenkungs- und Aufhängungskomponenten sowie anderen gegossenen, geschmiedeten, bearbeiteten oder gestanzten Teilen.
Antriebsstrang-spezifische Teile wie Motorblöcke, Zylinderköpfe, Kurbelwellen, Nockenwellen, Pleuelstangen und Getriebekomponenten werden besser unter Motor & Getriebe. Für andere Aufgabenfamilien im Automobilbereich verwenden Sie VIN- & Fahrgestellmarkierung für die Fahrzeug- oder Rahmenidentifikation, Automobil-Steckverbinder & Kunststoffe für Steckverbinder- und Polymerkomponenten und Energie & Batterien für Batteriezellen, Module und Busbars.
Was muss vor der Bewertung eines Laserbeschriftungs-Setups definiert werden?
- Teilename, Zeichnung oder klare Fotos
- Materialgüte und Oberflächenbeschaffenheit
- Erforderlicher Beschriftungsinhalt und verfügbare Beschriftungsfläche
- Beschriftungsposition, Ausrichtung und Oberflächengeometrie
- Wo die Beschriftung im Fertigungsprozess einzuordnen ist
- Angestrebte Produktionsrate und Beschickungsmethode
- Anforderungen an Lesegerät, Verifizierung oder Rückverfolgbarkeit für maschinenlesbare Codes
- Kundendefinierte Abnahmekriterien für Aussehen, Lesbarkeit und Haltbarkeit
Ob die Lasermarkierung geeignet ist, hängt zunächst vom tatsächlichen Material, der Oberfläche und dem geforderten Ergebnis ab. Sobald die Machbarkeit feststeht, bestimmen Geometrie, Positionierung, Produktionsrate und Validierungsanforderungen die Gerätekonfiguration.
Warum Autoteile markieren
Warum werden Automobilteile lasermarkiert?
Die Markierung ist normalerweise Teil einer umfassenderen Identifikations- oder Rückverfolgbarkeitsanforderung. Ihr Wert entsteht dadurch, dass das physische Bauteil mit den Informationen verknüpft wird, die für Produktionssteuerung, Qualitätsaufzeichnungen, Service oder kundendefinierte Identifikation benötigt werden.
Das physische Teil nachverfolgen
- Serialisierte Identifikation — verbinden ein einzelnes Bauteil mit seinem Produktions-, Prüf- oder Montageprotokoll.
- Los- und Chargeneingrenzung — identifizieren, welche Teile zu einem definierten Produktionslos gehören, wenn eine Qualitätsprüfung oder Eingrenzung erforderlich ist.
- Montageidentifikation — helfen dabei, Teilevarianten, Ausrichtung oder Aufbauinformationen zu unterscheiden, wenn der Fertigungsprozess dies erfordert.
Produktions- und Lebenszyklusinformationen mitführen
- Maschinenlesbare Rückverfolgbarkeit — platzieren Sie Data Matrix oder andere 2D-Daten direkt auf dem Bauteil, wenn Etiketten nicht geeignet sind.
- Qualitäts- und Prozessaufzeichnungen — das markierte Teil mit Datum, Schicht, Prozess- oder Prüfdaten verknüpfen, die vom Kundensystem definiert werden.
- Service-, Rückruf- und Spezifikationsanforderungen — Teilenummern, Seriennummern, Logos, Nennwerte oder andere Kennzeichnungen beibehalten, die in Zeichnungen, OEM-Programmen oder Serviceabläufen gefordert werden.
Der Markierungszweck sollte vor der Laserroute definiert werden. Eine menschenlesbare Teilenummer, ein serialisierter DPM-Code und eine dauerhafte Servicekennzeichnung können unterschiedliche Anforderungen an Kontrast, Merkmalsgröße, Position, Verifikation und nachgelagerte Haltbarkeit stellen.
Typische Teile
Typische Autoteile und ihre Anforderungen an die Lasermarkierung
Beginnen Sie mit der Teilefamilie und prüfen Sie dann den Markierungsbereich und die Geometrie. Die folgenden Beispiele zeigen gängige Ersteinrichtungen; die endgültige Konfiguration muss noch am tatsächlichen Bauteil bestätigt werden.
| Autoteil | Typische Markierung | Markierbereich | Geometrie | Ersteinrichtung |
|---|---|---|---|---|
| Bremsscheiben und Bremstrommeln | Seriennummer, Datumscode, Logo | Stirn- oder Randbereich | Flach oder leicht gekrümmt | Standardmaschine mit reproduzierbarer Vorrichtung |
| Wellen, Stifte und Buchsen | Teilenummer, Seriennummer, Charge | Außendurchmesser oder Stirnfläche | Zylindrisch | Stirnflächenmarkierung oder Rotationsauswertung für Außendurchmesser-Markierung |
| Allgemeine Zahnräder und Kettenräder | Teilenummer, Seriennummer, Wärmebehandlungsdaten | Stirn- oder Nabenbereich | Flache Stirnfläche mit Ausrichtungsanforderung | Standardmaschine mit Positioniervorrichtung; getriebespezifische Zahnräder sind unter Motor & Getriebe einzuordnen |
| Halterungen und Befestigungsteile | Teilenummer, Charge, Rückverfolgungscode | Flache oder abgewinkelte Stirnfläche | Mehrflächig / abgewinkelt | Dedizierte Vorrichtung; Mehrpositions-Setup, wo erforderlich |
| Verbindungselemente | Gütezeichen, Logo, Chargencode | Kopf- oder Stirnfläche | Kleine Markierungsfläche | Standardmarkierung mit Vorrichtung; automatische Zuführung bei höherem Volumen |
| Fahrwerks- und Lenkteile | Seriennummer, Teilenummer, Datum | Geschmiedete oder bearbeitete Oberfläche | Gekrümmt oder zylindrisch | Vorrichtung, Rotations- oder 3D-Auswertung je nach Markierungsposition |
| Allgemeine Gehäuse und bearbeitete Komponenten | Seriennummer, Data Matrix, Charge | Bearbeitete Fläche, Tasche oder Seitenwand | Flach, vertieft oder höhenvariabel | Standard-, Vision- oder 3D-Setup je nach Zugänglichkeit und Höhenvariation |
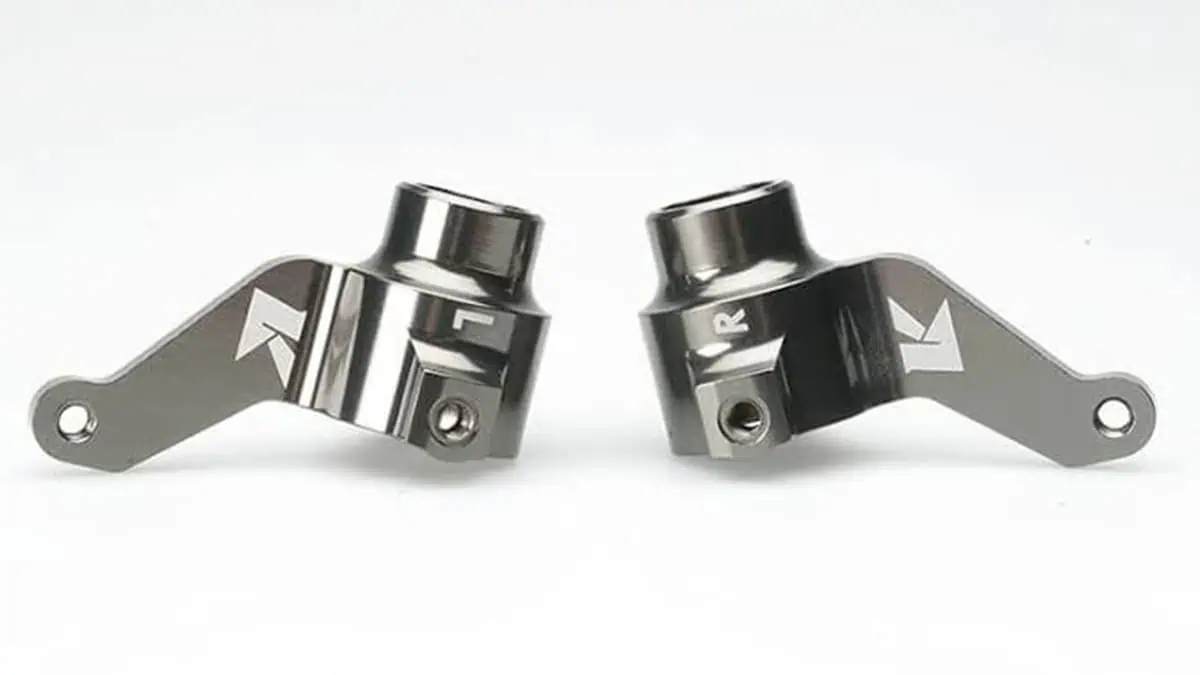
Kontext der Markierung von Metallteilen in der Automobilindustrie. Der Markierungsbereich, die Oberflächengeometrie und die Positionierungsmethode sollten gemeinsam überprüft werden, bevor die Vorrichtung und die Maschinenkonfiguration finalisiert werden.
Orientierungsmarkierungen und andere sichtbare Kennzeichnungen mögen einfach erscheinen, doch ihre endgültige Position, ihr Kontrast und ihre Haltbarkeit müssen noch am tatsächlichen Produktionsteil bestätigt werden.
Was wird markiert
Was wird üblicherweise auf Kfz-Teilen markiert?
Automobilteile können menschenlesbare Identifikationen, maschinenlesbare Codes, variable Produktionsdaten oder kundenspezifisch definierte Spezifikationsmarkierungen tragen. Inhalt, Größe und Position der Markierung beeinflussen Auflösung, Feldgröße, Vorrichtungsgenauigkeit, Datenverarbeitung und Validierung.
Seriennummern, Teilenummern und Chargencodes
Für menschenlesbare Identifikation definieren Sie die kleinste Zeichengröße, die Zeilenanzahl, die verfügbare Fläche und die erforderliche Positionstoleranz. Wenn die Markierung für Produktions- oder Rückrufaufzeichnungen verwendet wird, definieren Sie außerdem, wie die variablen Daten erzeugt und geprüft werden.
Data-Matrix-, QR- und maschinenlesbare Codes
Für Data Matrix und andere maschinenlesbare Codes definieren Sie Codegröße, Dateninhalt, verfügbare Markierungsfläche und die vorgesehenen Lesebedingungen. Ein Produktionslesegerät beantwortet, ob der Code unter der realen Beleuchtung, Entfernung und dem realen Winkel, die in der Linie verwendet werden, dekodiert werden kann. Die formale Bewertung der Symbolqualität ist eine separate Anforderung und sollte der vom Kunden oder der anwendbaren Norm festgelegten Methode und Annahmeklasse folgen.
Für die Laser-Direktbauteilmarkierung (DPM) und andere direkt markierte 2D-Symbole kann die formale Verifizierung eine DPM-spezifische Methode wie ISO/IEC 29158 zusammen mit der relevanten Spezifikation für die 2D-Symbolqualität verwenden. Gehen Sie nicht von einem Mindestqualitätsgrad aus, sofern dieser nicht durch den Kunden, die Zeichnung oder die Programmanforderung festgelegt ist.
Markierungsgröße, -position und verfügbare Markierungsfläche
Ein Code, der auf einer großen flachen Fläche leicht Platz findet, kann auf einem kleinen Schraubenkopf, einem schmalen Flansch oder einer zurückgesetzten Tasche schwierig werden. Bestätigen Sie die nutzbare Fläche, den Randabstand, die Ausrichtung und ob die Markierung innerhalb einer festgelegten Positionstoleranz bleiben muss.
Variable Daten, Rückverfolgbarkeit und Produktionsanforderungen
Wenn jedes Teil eindeutige Daten erhält, definieren Sie die Datenquelle und die Übergabemethode, bevor Sie die Station abschließen. Projekte können von vom Bediener eingegebenen Seriennummern bis hin zu barcodegesteuerten Aufträgen, SPS-Kommunikation oder einem umfassenderen Rückverfolgbarkeitssystem reichen. Die Markierungsstation sollte die Datenanforderung des Kunden umsetzen, statt die Rückverfolgbarkeitsregel zu erfinden. Für die Integration von SPS, MES, Datenbank und Code-Lesung fahren Sie mit Rückverfolgbarkeit, SPS, MES & Datenintegration fort.
Markierungsanforderung vor Maschinenmodell. Für Menschen lesbarer Text, DPM-Codes, variable Daten und Positionstoleranz stellen unterschiedliche Anforderungen an Feldgröße, Auflösung, Datenhandhabung und Verifizierung. Definieren Sie diese Eingaben, bevor Sie Wattzahl oder Gerätemodelle vergleichen.
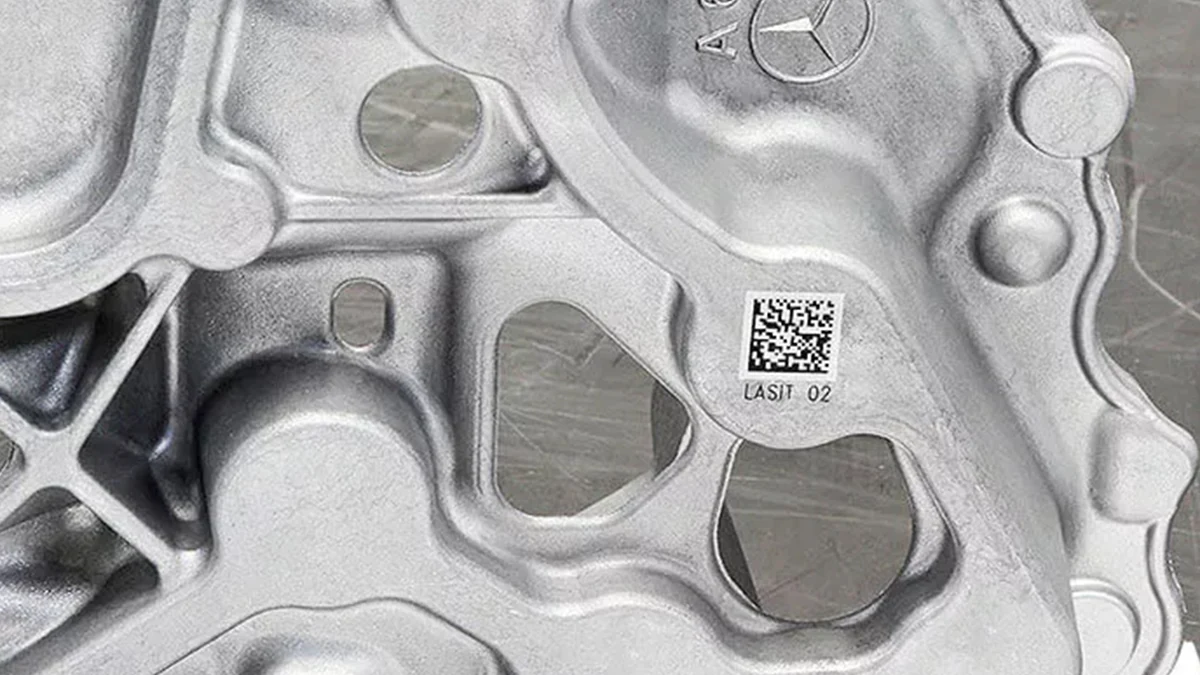
Direkte Code-Markierung auf dem Bauteil. Ein 2D-Code auf einem Automobilbauteil muss auf die verfügbare Oberfläche passen, innerhalb der geforderten Positionstoleranz bleiben und unter den vorgesehenen Produktionsbedingungen lesbar sein.
Operatives Decodieren und formale Barcode-Verifizierung sind getrennte Prüfungen; die erforderliche Abnahmemethode sollte vom Kunden oder der geltenden Spezifikation festgelegt werden.
Ergebnisvariablen
Wodurch werden die Ergebnisse der Lasermarkierung auf Automobilteilen bestimmt?
Der Bauteilname allein reicht nicht aus, um das Ergebnis vorherzusagen. Die tatsächliche Legierung oder Formulierung, die fertige Oberfläche, die Merkmalsgröße, die Geometrie und der nachgelagerte Prozess bestimmen, was erzeugt werden kann und wie stabil der Prozess sein wird.
| Variable | Warum es wichtig ist | Was vor dem Test zu klären ist |
|---|---|---|
| Grundwerkstoff und Werkstoffgüte | Unterschiedliche Legierungen und Formulierungen können auf dieselbe Wellenlänge und dieselben Pulsbedingungen unterschiedlich reagieren. | Werkstofffamilie, Güte sofern bekannt, und ob die Produktionscharge variieren kann. |
| Beschichtung, Plattierung, Oxid oder Lack | Der Laser kann die Oberflächenschicht verändern, das Substrat freilegen oder mit beiden interagieren. | Abschließende Oberflächenbehandlung, ungefährer Zustand der Schicht und ob die Markierung diese Schicht entfernen oder verändern kann. |
| Rauheit, Bearbeitungsspuren, Öl und Verunreinigungen | Oberflächenbeschaffenheit und Rückstände können den sichtbaren Kontrast, die Gleichmäßigkeit der Codezellen und die Prozesskonsistenz verändern. | Verwenden Sie repräsentative Produktionsoberflächen, einschließlich normaler Reinigungs- und Handhabungsbedingungen. |
| Wärmebehandlung und Prozessstufe | Zunder, Farbe, Härte und Oberflächenchemie können sich vor oder nach der Wärmebehandlung ändern. | Ob die Markierung vor oder nach der Wärmebehandlung erfolgt und welche nachgelagerten Schritte folgen. |
| Markierungsgröße und Merkmalsdichte | Kleine Zeichen und dichte 2D-Codes erfordern eine strengere Kontrolle von Spotgröße, Feldgröße, Fokus und Positionierung. | Minimale Zeichengröße, Codeabmessungen, Datenkapazität und verfügbare Markierungsfläche. |
| Krümmung und Höhenvariation | Fokusänderungen über die Markierungsfläche können Kontrast, Schärfe oder Codekonsistenz verringern. | Höchste und niedrigste Oberflächenpunkte, Markierungsbreite, Durchmesser und zugänglicher Markierungswinkel. |
| Positionsvariation von Teil zu Teil | Ein stabiler Laserprozess kann dennoch falsch platzierte oder unvollständige Markierungen erzeugen, wenn das Teil nicht wiederholbar positioniert wird. | Positionierbezug, Wiederholgenauigkeit der Vorrichtung, Eingangsorientierung und Beladeverfahren. |
| Nachgelagerte Reinigung, Beschichtung und Verschleiß | Eine Markierung, die unmittelbar nach dem Markieren akzeptabel aussieht, kann sich nach Waschen, Beschichten, Abrieb oder Einsatzbeanspruchung verändern. | Welche nachgelagerten Bedingungen müssen in die Abnahmeprüfung einbezogen werden. |
Benötigen Sie materialspezifische Hinweise zum Verhalten? Verwenden Sie den relevanten Metalle, Kunststoffe oder Beschichtungen & Oberflächenbehandlungen Leitfaden, wenn die Hauptunsicherheit darin besteht, wie das tatsächliche Material oder die Oberfläche reagiert. Diese Anwendungsseite bleibt auf die Aufgabe am Auto-Bauteil, die Geometrie, die Produktionsbedingungen und den Validierungspfad fokussiert.
Zielergebnis
Welches Markierungsergebnis sollten Sie bei Automobilteilen anstreben?
Definieren Sie das Ergebnis in Begriffen, die geprüft oder getestet werden können. “Permanente Lasermarkierung” ist zu allgemein: eine lesbare Data Matrix, eine kontrastreiche Teilenummer, eine flache Gravur und eine kontrollierte Beschichtungsentfernung sind unterschiedliche Ziele.
| Zielergebnis | Typisches Ziel | Abnahmekriterien sollten definieren |
|---|---|---|
| Kontrastreiche, für Menschen lesbare Identifikation | Seriennummern, Teilenummern, Daten oder Spezifikationen leicht lesbar machen. | Zeichengröße, Lesbarkeit, Kontrastanforderung, Position und kosmetische Grenzen. |
| Maschinenlesbarer DPM-Code | Erzeugen Sie ein direkt markiertes Data-Matrix- oder anderes 2D-Symbol, das im vorgesehenen Prozess zuverlässig dekodiert werden kann. | Codegröße, Reader-Bedingungen, Verifizierungsmethode falls erforderlich, Position und Konsistenz über Bauteile hinweg. |
| Flache Gravur oder kontrollierter Materialabtrag | Erzeugen Sie eine physische Markierung, bei der sichtbare Tiefe oder Beständigkeit gegen Oberflächenverschleiß Teil der Anforderung ist. | Zulässige Tiefe oder Oberflächenveränderung, Kantenqualität, Lesbarkeit und alle vom Bauteileigentümer definierten dimensionalen oder ermüdungsempfindlichen Grenzwerte. |
| Beschichtungs- oder Schichtkontrast | Nutzen Sie den Unterschied zwischen einer behandelten Oberfläche und der darunterliegenden Schicht, um die Markierung zu erzeugen. | Ob die Schicht entfernt werden darf, akzeptable Substratfreilegung, Kontrast und nachgelagerte Anforderungen an Korrosion oder Aussehen. |
| Minimale Oberflächen- oder thermische Störung | Feine Identifikation priorisieren und gleichzeitig unerwünschte Verfärbung, Schmelzen oder Materialabtrag begrenzen. | Zulässige Anlauffarbe, Texturänderung, Entfernung, Kanteneffekt und Einschränkungen der Funktionsoberfläche. |
Wählen Sie die Maschine nicht allein anhand des Materialnamens aus. Definieren Sie zuerst das akzeptable Ergebnis und testen Sie dann den Laserweg, der dieses Ergebnis auf der tatsächlichen fertigen Oberfläche erreichen kann, ohne eine unakzeptable Nebenwirkung zu erzeugen.
Geometrie, Positionierung & Beladung
Wie beeinflussen Bauteilgeometrie, Positionierung und Beladung das Setup?
Die Station muss die Markierungsoberfläche in einer wiederholbaren optischen Position platzieren. Prüfen Sie Zugänglichkeit, Positioniergenauigkeit, Oberflächenhöhenvariation und wie Teile an der Station ankommen, denn die Beschickungsmethode kann das Vorrichtungsdesign, die Taktzeit und den Bedarf an Vision oder Automatisierung verändern.
Flache Teile und einfache Markierungsoberflächen
Flache, zugängliche Oberflächen sind der einfachste Fall. Ein Standard-Markierungssetup kann ausreichen, aber die Vorrichtung benötigt dennoch ein zuverlässiges Positionierbezugssystem, wenn die Markierungsposition wichtig ist.
Wellen, Stifte und andere zylindrische Automobilteile
Ein zylindrisches Teil erfordert nicht automatisch eine Drehachse. Wenn die Markierung auf einer flachen Stirnfläche oder einem schmalen Außendurchmesserbereich innerhalb des nutzbaren Fokusbereichs angebracht wird, kann ein festes Setup funktionieren. Rotationsmarkierung wird relevant, wenn die Markierung um den Umfang herumläuft oder die erforderliche Markierungsbreite mehr umfasst, als auf einem Tangentialbereich gehandhabt werden kann. Zu den Einrichtungsmethoden für Umfang und Außendurchmesser siehe Rotations- und Zylindermarkierung.
Gekrümmte, vertiefte und höhenvariable Oberflächen
Gekrümmte Gehäuse, Taschen und geschmiedete Oberflächen können Fokusvariationen erzeugen oder die Sichtlinie blockieren. Prüfen Sie den höchsten und niedrigsten Punkt im Markierungsbereich, den Linsenabstand und ob eine 3D-Markierungsmethode oder eine andere Ausrichtung der Vorrichtung erforderlich ist. Zur Höhenkompensation über gekrümmte Oberflächen siehe 3D-Markierung gekrümmter Oberflächen.
Mehrseitige Teile und variable Teileposition
Bei Teilen, die Markierungen auf mehreren Flächen benötigen, entscheiden Sie, ob der Bediener das Teil umpositioniert, eine Vorrichtung es indexiert oder eine automatisierte Station das Teil bewegt. Wenn die eingehende Ausrichtung variiert, Vision-Positionierung kann wichtiger sein als eine höhere Laserleistung. Bei indexierter Handhabung oder Projekten mit mehreren Stationen sollten automatische Markierungszellen bewertet werden.
Positionierbezüge, Wiederholgenauigkeit und Markierungszugang
Bevor Sie eine Vorrichtung freigeben, bestätigen Sie den Positionierbezug, die Positionsabweichung von Teil zu Teil, die Wiederholgenauigkeit der Einspannung, den Freiraum des Laserkopfes und die Beladungsrichtung. Eine Markierung, die auf einem manuell positionierten Muster korrekt aussieht, kann in der Produktion dennoch fehlschlagen, wenn die Vorrichtung nicht dieselbe Position wiederholen kann.
Ladeverfahren und Produktionsfluss
Manuelles Beladen, Tabletts, Aufnahmen, Zuführungen, Förderer und Roboterhandhabung erzeugen unterschiedliche Positionierungs- und Taktzeitbedingungen. Definieren Sie, wie der Bediener oder die Automatisierung das Teil zuführt, ob die Ausrichtung variieren kann, wie mit Ausschuss umgegangen wird und ob die Markierung mit anderen Geräten synchronisiert werden muss.
Fertigungsprozess
Wann sollten Autoteile im Fertigungsprozess per Laser markiert werden?
Dieselbe Markierung kann sich unterschiedlich verhalten, je nachdem, wann sie angebracht wird. Bevor Sie die Markierungsstation auswählen, prüfen Sie jeden Prozess, der vor und nach der Lasermarkierung stattfindet.
Lasermarkierung vor oder nach der Bearbeitung
Platzieren Sie die Markierung nicht auf einer Fläche, die später geschnitten, geschliffen oder weggearbeitet wird. Wenn die Bearbeitung den endgültigen Oberflächenzustand verändert, bewerten Sie die Markierung auf der endbearbeiteten Oberfläche, anstatt anzunehmen, dass ein Test vor der Bearbeitung die Produktion repräsentiert.
Lasermarkierung vor oder nach der Wärmebehandlung
Eine Wärmebehandlung kann Zunder, Farbe, Härte und Oberflächenbeschaffenheit verändern. Wenn die Markierung vor der Behandlung angebracht wird, validieren Sie das endgültige Ergebnis nach dem vollständigen thermischen Prozess. Wenn die Markierung nach der Behandlung angebracht wird, bewerten Sie die tatsächliche behandelte Oberfläche.
Lasermarkierung vor oder nach Beschichtung, Galvanisierung oder Lackierung
Eine spätere Beschichtung kann eine Markierung verdecken, reduzieren oder ihr Aussehen verändern. Die Markierung nach dem Eloxieren, Galvanisieren, Lackieren oder einer anderen Oberflächenbehandlung kann ein anderes Verfahren erfordern als die Markierung von blankem Metall. Verwenden Sie für Probenprüfungen nach Möglichkeit die endgültige Produktionsoberfläche.
Beeinflussen Reinigung oder Montage die endgültige Markierung?
Prüfen Sie Waschen, Lösungsmittel, Öl, Abrieb, Kugelstrahlen, Montagekontakt und alle anderen nachgelagerten Einwirkungen, die für das Teil relevant sind. Wo eine langfristige Haltbarkeit gefordert ist, sollten die Abnahmekriterien vom Kunden oder aus der geltenden Spezifikation stammen und unter repräsentativen Bedingungen geprüft werden.
Laser-Route
Welche Laserroute sollte für Automobilteile zuerst getestet werden?
Die erste Testroute sollte sich nach dem fertigen Material und dem Zielergebnis richten. Bei gängigen Metallteilen ist Faser normalerweise die Ausgangsfamilie; MOPA-Faser oder eine andere Wellenlänge wird bewertet, wenn der erforderliche Kontrast, die Merkmalskontrolle oder die Oberflächenreaktion mit der ersten Route nicht erreicht werden können.
Standardfaser für viele Metall-Autoteile
Bei vielen blanken, bearbeiteten, oxidierten oder anderweitig laserreaktiven Metalloberflächen ist ein Faserlaser die erste Familie, die für Seriennummern, Text, Logos und Direktbauteilcodes bewertet wird. Das Muster muss weiterhin Kontrast, Oberflächenwirkung, Merkmalsqualität und Taktzeit auf der tatsächlichen Legierung und der fertigen Oberfläche bestätigen. Nach der Validierung vergleichen Sie Faserlaser-Beschriftungsmaschine auf Produktfamilienebene.
MOPA-Faser, wenn die Pulssteuerung das Prozessfenster verändert
MOPA ist weiterhin eine Faserlaser-Route, doch ihr breiterer Pulssteuerbereich kann hilfreich sein, wenn der Test mehr Flexibilität für die Kontrastabstimmung, feine Merkmale oder eine verringerte unerwünschte thermische Belastung benötigt. Sie sollte ausgewählt werden, weil das Probenergebnis von diesem Steuerbereich profitiert, nicht einfach, weil die Quelle besser konfigurierbar ist.
UV oder eine andere Wellenlänge für Kunststoffe, Beschichtungen oder empfindliche Oberflächen
UV oder eine andere Laserfamilie kann in Betracht gezogen werden, wenn ein Polymer, eine Beschichtung oder eine wärmeempfindliche Oberfläche schlecht auf die anfängliche Faserroute anspricht oder wenn das erforderliche Merkmal und der Oberflächeneffekt eine andere Wechselwirkung erfordern. Das materialspezifische Verhalten sollte im relevanten Kunststoffe oder Beschichtungen & Oberflächenbehandlungen Leitfaden geprüft und an repräsentativen Teilen bestätigt werden.
Nutzen Sie das Probenergebnis, um zu entscheiden, ob die Route gewechselt werden sollte
Wenn die erste Route schwachen Kontrast, instabile Codezellen, übermäßigen Abtrag, unerwünschte Wärmewirkung oder eine unakzeptable Oberflächenveränderung liefert, lösen Sie das Problem nicht allein durch Erhöhen der Leistung. Überprüfen Sie das Zielergebnis, das Prozessfenster und den Materialzustand erneut und bewerten Sie dann ein anderes Pulsregime oder eine andere Laserfamilie, wenn die Belege dies rechtfertigen.
Fehlerarten
Was sind die häufigen Risiken und Fehlermodi?
Ein schlechtes Ergebnis wird nicht immer durch die Laserquelle verursacht. Oberflächenvariation, Fokus, Code-Design, Wiederholgenauigkeit der Vorrichtung, Prozessposition und der vollständige Stationszyklus können allesamt Fehler verursachen, die erst auftreten, wenn die Anwendung vom Labormuster in die Produktion übergeht.
| Fehlersymptom | Wahrscheinlich zu untersuchende Bereiche | Was zu prüfen ist |
|---|---|---|
| Schwacher oder inkonsistenter Kontrast | Materialvariation, Beschichtungszustand, Rauheit, Öl oder ein instabiles Parameterfenster. | Repräsentativer Oberflächenzustand, Prozesswiederholbarkeit und ob der Zieleffekt für diese Oberfläche realistisch ist. |
| Data Matrix wird sporadisch gelesen | Codegröße, Zellqualität, Fokus, Kontrast, Oberflächenbeschaffenheit, Lesewinkel oder Beleuchtung. | Operatives Decodieren über mehrere Teile hinweg und formale Verifizierung, wenn das Projekt es erfordert. |
| Markierungsposition variiert von Teil zu Teil | Schwacher Positionierbezug, Spiel der Vorrichtung, uneinheitliche Beladung oder variable Eingangsorientierung. | Wiederholbarkeit der Vorrichtung, Einspannung, Beladerichtung und ob Bildverarbeitung erforderlich ist. |
| Gekrümmte oder vertiefte Markierungen verlieren an Schärfe | Fokusvariation, blockierter Zugang, übermäßige Markierungsbreite auf einer gekrümmten Oberfläche oder ungeeignete Ausrichtung. | Oberflächenhöhenbereich, Arbeitsabstand, nutzbares Feld und ob Rotations- oder 3D-Fähigkeit gerechtfertigt ist. |
| Übermäßige Abtragung, Hitzefärbung oder unerwünschte Oberflächenveränderung | Prozessfenster zu aggressiv für das Zielergebnis oder den Oberflächenzustand. | Zulässige Tiefe, Textur, Verfärbung und Grenzwerte für Funktionsflächen, bevor Leistung oder Geschwindigkeit geändert werden. |
| Beschichtungsabtrag legt die falsche Schicht frei | Schwankung der Schichtdicke oder ein Zielergebnis, das nicht klar genug definiert wurde. | Fertiger Beschichtungsstapel, akzeptable Substratfreilegung und nachgelagerte Anforderungen an Aussehen oder Korrosion. |
| Markierung verändert sich nach Reinigung, Wärmebehandlung oder Beschichtung | Der Test wurde in der falschen Fertigungsphase oder ohne repräsentative nachgelagerte Exposition durchgeführt. | Position im Produktionsprozess und Abnahme nach den nachgelagerten Schritten, auf die es ankommt. |
| Das Muster sieht gut aus, aber die Produktion verfehlt Taktzeit oder Wiederholbarkeit. | Es wurde nur die Laser-Einschaltzeit oder ein im besten Fall manuell positioniertes Teil bewertet. | Vollständiger Laden-Positionieren-Markieren-Lesen-Aussortieren-Entladen-Zyklus und wiederholte Ergebnisse über repräsentative Teile hinweg. |
Eine Fehlermodusanalyse verhindert unnötige Maschinen-Upgrades. Eine Drehachse, ein 3D-Kopf, ein Vision-System oder eine Quelle mit höherer Ausgangsleistung sollte ein verifiziertes Geometrie-, Positionierungs-, Prozessfenster- oder Zykluszeitproblem lösen – nicht eine undefinierte Anforderung kompensieren.
Musterabnahme
Wie sollten Muster von Auto-Bauteilen getestet und abgenommen werden?
Ein nützlicher Muster-Test beginnt mit der Abnahmeanforderung, nicht mit den Lasereinstellungen. Testen Sie repräsentative Teile im Oberflächenzustand der Produktion, prüfen Sie dann die Markierung, die nachgelagerte Haltbarkeit, die Wiederholbarkeit und den vollständigen Zyklus, bevor Sie das Ergebnis als Grundlage für die Produktionsausrüstung verwenden.
Muster-Testsequenz vor Produktionsfreigabe
- Teil und Oberfläche bestätigen. Materialgüte, Beschichtung oder Behandlung, Rauheit und Markierungsposition erfassen.
- Markierung bestätigen. Text, Codetyp, Größe, Dateninhalt und das akzeptable visuelle Ergebnis definieren.
- Geometrie und Vorrichtung prüfen. Zugänglichkeit, Fokusvariation, Positionierbezug und Wiederholbarkeit bestätigen.
- Ein anfängliches Prozessfenster durchlaufen. Testen Sie einen geeigneten Laser und Parameterbereich an repräsentativen Teilen.
- Prüfen Sie das Ergebnis. Prüfen Sie Aussehen, Position, lesbaren Inhalt und jegliche Oberflächenwirkung, die für die Anwendung relevant ist.
- Validieren Sie die Produktionsanforderungen. Testen Sie das Lesen des operativen Codes, die nachgelagerte Haltbarkeit und die reale Zykluszeit, sofern diese Teil der Abnahme sind.
- Bestätigen Sie die Grundlage für die Produktionsfreigabe. Wiederholen Sie den Test an repräsentativen Teilen und dokumentieren Sie den akzeptierten Oberflächenzustand, die Markierungskriterien, die Reader-Bedingungen, die nachgelagerten Prüfungen und die Erwartung an den vollständigen Zyklus, die die Endstation reproduzieren muss.
Markieren Sie Qualität, Kontrast und Code-Lesbarkeit
Prüfen Sie die tatsächliche Markierung auf Lesbarkeit, Kontrast, Position und Konsistenz. Verwenden Sie für maschinenlesbare Codes den vorgesehenen Produktionsleser unter repräsentativen Licht-, Abstands- und Winkelbedingungen. Ein Code, der unter idealen Laborbedingungen einmal gelesen wird, ist kein ausreichender Nachweis für eine Produktionsstation.
Data-Matrix-Verifizierung und Lesegerätbedingungen
Ein Produktionsleser und ein Barcode-Verifizierer beantworten unterschiedliche Fragen. Der Leser bestätigt die betriebliche Dekodierung. Ein Verifizierer wird eingesetzt, wenn das Projekt eine formale Bewertung der Symbolqualität erfordert. Für direkt markierte 2D-Symbole sollten die anwendbare DPM-Verifizierungsmethode und die Mindestgüteklasse vom Kunden oder in der relevanten Spezifikation festgelegt werden.
Haltbarkeit unter nachgelagerten Prozess- und Einsatzbedingungen
Definieren Sie die Einwirkungen, die für das reale Bauteil relevant sind: Waschen, Lösungsmittel, Abrieb, Korrosionsumgebung, Temperatur oder spätere Oberflächenbearbeitung. Die erforderliche Lebensdauer der Markierung ist ein kundenseitiges Abnahmekriterium und sollte unter repräsentativen Bedingungen bestätigt werden, anstatt vom Lasertyp abgeleitet zu werden.
Wiederholbarkeit und reale Produktionszykluszeit
Messen Sie den vollständigen Produktionszyklus: Beladen, Positionieren, Markieren, Lesen oder Prüfen, ggf. Ausschleusen und Entladen. Wiederholen Sie den Test über mehrere Teile, um die Wiederholbarkeit der Vorrichtung und die Prozessstabilität zu prüfen, bevor das Ergebnis für die Geräteauswahl verwendet wird.
Lasersicherheit & Prozessdämpfe. Sicherheitsanforderungen hängen von der endgültigen Laserquelle und der vollständigen Maschinenkonfiguration ab. Gehäuse, Zugangspunkte und Verriegelungen sollten als Teil des fertigen Laserprodukts bewertet werden. Die Laserbearbeitung kann außerdem Partikel oder Dämpfe aus Beschichtungen, Kunststoffen, Ölen oder Verunreinigungen erzeugen, daher sollten Belüftung oder Absaugung für das tatsächliche Material und den tatsächlichen Prozess bewertet werden.
Zhuorui Laser montiert, konfiguriert und testet komplette Lasermarkierungsmaschinen, und die Markierung von Echtteilproben wird eingesetzt, um Anwendungsunsicherheiten zu reduzieren, bevor die endgültige Konfiguration bestätigt wird. Um einen Test zu vereinbaren, senden Sie die Teileinformationen und Abnahmeanforderungen über Kontakt.

Konfigurationslogik
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Die Maschine sollte die Folge der validierten Aufgabe sein. Nutzen Sie die Proben- und Produktionserkenntnisse, um die Laserfamilie, das Markierungsfeld, die Vorrichtung, die Bewegung, die Positionierung, die Sicherheit, die Absaugung und die Automatisierungsanforderungen zu bestimmen, anstatt Optionen im Voraus auszuwählen.
| Test- oder Produktionserkenntnis | Was es aussagt | Konsequenz für die Konfiguration |
|---|---|---|
| Die getestete Faserroute erzeugt den geforderten Kontrast oder die geforderte Codequalität ohne inakzeptable Oberflächenveränderung. | Die grundlegende Laser-Material-Wechselwirkung ist geeignet. | Behalten Sie Faser als Kandidat für die Laserfamilie bei und legen Sie die restliche Maschine auf Feld-, Vorrichtungs- und Produktionsanforderungen aus. |
| Das erforderliche Ergebnis benötigt ein breiteres Pulssteuerungsfenster, andernfalls erzeugt das erste Faser-Setup unerwünschte thermische oder Oberflächeneffekte. | Das Prozessfenster, nicht nur die Nennleistung, muss angepasst werden. | Evaluieren Sie MOPA-Faser oder eine andere validierte Quellenroute, bevor die Maschine festgelegt wird. |
| Feiner Text oder ein dichter DPM-Code wird nur innerhalb eines kleineren nutzbaren Feldes akzeptiert. | Der Kompromiss zwischen Auflösung und Feldgröße beeinflusst die Markierungsqualität. | Wählen Sie die Linse und das Markierfeld anhand der validierten Merkmalsgröße aus, anstatt standardmäßig das größte Feld zu wählen. |
| Oberflächenhöhenvariationen verursachen einen Fokusverlust über den erforderlichen Markierungsbereich. | Eine Festfokus-Einrichtung kann das akzeptierte Ergebnis über die gesamte Geometrie nicht reproduzieren. | Richten Sie die Vorrichtung neu aus, oder bewerten Sie die 3D-Markierung, wenn der gemessene Höhenbereich dies rechtfertigt. |
| Die Markierung muss um eine Welle, einen Stift oder einen anderen zylindrischen Außendurchmesser herumgeführt werden. | Die erforderliche Markierungsbreite geht über eine stabile Markierung im Tangentenbereich hinaus. | Fügen Sie eine Drehachse und eine Vorrichtung hinzu, die Durchmesser, Konzentrizität und Ausrichtung steuern. |
| Die eingehende Ausrichtung oder Markierungsposition variiert zu stark für eine feste Vorrichtung. | Die Teilebereitstellung ist der limitierende Faktor. | Verbessern Sie die Positioniervorrichtung, oder bewerten Sie die Vision-Positionierung, wenn die tatsächliche Abweichung eine automatische Korrektur erfordert. |
| Manuelles Laden, Positionieren, Markieren, Lesen und Entladen kann die Ziel-Taktzeit oder die Wiederholgenauigkeit nicht erreichen. | Der Prozess auf Stationsebene, nicht die Laser-Einschaltzeit, begrenzt den Durchsatz. | Bewerten Sie Trays, Zuführsysteme, Indexierung, Förderbandhandling oder eine projektbasierte automatische Markierungszelle. |
| Jedes Teil erfordert variable Daten, Leserbestätigung oder eine Übergabe an das Werkssystem. | Die Markierungsstation muss sich am Datenworkflow des Kunden beteiligen. | Definieren Sie Barcode-Eingabe, PLC/MES/Datenbank-Kommunikation, Rücklesung und Ausschusslogik als Teil des konfigurierten Systems. |
| Der Prozess erzeugt erhebliche Partikel oder Dämpfe aus Öl, Beschichtungen oder Polymeren. | Prozessemissionen sind Teil der Stationsauslegung. | Bewerten Sie Absaugung, Einhausung und sicheren Zugang gemeinsam mit der endgültigen Quelle und dem Werkstück. |
Die Konfigurationsfreigabe sollte auf eine beobachtete Anforderung zurückführbar sein. Jede hinzugefügte Option – Drehachse, Vision, 3D, Automatisierung, Datenintegration, Einhausung oder Absaugung – sollte eine spezifische Anforderung an Ergebnis, Geometrie, Positionierung, Zyklus, Daten oder Sicherheit erfüllen, die während der Bewertung festgestellt wurde.
FAQ
Häufige Fragen zur Lasermarkierung von Automobilteilen
Kann die Lasermarkierung an meinem Automobilteil eingesetzt werden?
Viele gängige Automobil-Metallteile kommen für die Faser- oder MOPA-Lasermarkierung infrage, die Eignung hängt jedoch von der genauen Legierung, Beschichtung, Oberflächenbeschaffenheit, dem erforderlichen Kontrast oder der Tiefe und der nachgelagerten Verarbeitung ab. Kunststoffe und beschichtete Komponenten können eine andere Laserfamilie erfordern. Der zuverlässige Weg, die Machbarkeit zu bestätigen, besteht darin, ein repräsentatives Teil im Oberflächenzustand der Produktion zu testen.
Welche Laserbeschriftungsmaschine benötige ich für Autoteile?
Beginnen Sie mit der Markierungsaufgabe statt mit der Wattzahl. Definieren Sie zuerst das Teil, das Endmaterial und die Oberfläche, den Markierungsinhalt, das Zielergebnis, die Geometrie, die Beschickungsmethode und die Produktionsrate. Verwenden Sie dann die Ergebnisse von Mustertests, um die Laserfamilie, die Feldgröße, die Vorrichtung und ob Drehachse, Vision, 3D, Absaugung oder Automatisierung tatsächlich erforderlich sind, zu bestimmen. Eine Standardmaschine kann für einfache flache Teile ausreichen; komplexere Teile erfordern eine Konfiguration rund um die validierte Aufgabe.
Sollten Autoteile vor oder nach der Beschichtung oder Wärmebehandlung laserbeschriftet werden?
Das hängt von der Produktionsreihenfolge und der Anforderung an die endgültige Markierung ab. Spätere Bearbeitung, Wärmebehandlung, Beschichtung, Galvanisierung, Lackierung oder aggressive Reinigung können eine frühere Markierung verändern oder überdecken. Wenn möglich, testen Sie die Markierung an derselben Prozessposition und unter denselben Oberflächenbedingungen, die in der Produktion verwendet werden, und prüfen Sie sie anschließend nach den relevanten nachgelagerten Schritten.
Benötigen Wellen und zylindrische Teile immer eine Drehachse?
Nein. Eine Welle, die an ihrer Stirnfläche oder in einem schmalen Tangentialbereich markiert wird, kann ohne Drehung gehandhabt werden. Eine Drehachse ist nützlich, wenn die Markierung um den Umfang herumgeführt werden oder einen breiteren Außendurchmesserbereich abdecken muss, während Fokus und Positionierung beibehalten werden. Die Entscheidung hängt von der Markierungsbreite, dem Durchmesser, der zulässigen Verzerrung und der Vorrichtungskonstruktion ab.
Wie werden Data-Matrix-Codes nach der Laserbeschriftung geprüft?
Bestätigen Sie zunächst, dass das vorgesehene Produktionslesegerät den Code unter repräsentativen Beleuchtungs-, Abstands- und Winkelbedingungen entschlüsseln kann. Wenn der Kunde eine formale Bewertung der Symbolqualität verlangt, verwenden Sie die anwendbare Verifizierungsmethode und die Akzeptanzklasse. Operatives Lesen und formale Verifizierung sind unterschiedliche Prüfungen; daher sollte die Anforderung definiert werden, bevor die Maschine finalisiert wird.
Wie stelle ich sicher, dass die Kennzeichnung meinen Fertigungsprozess übersteht?
Definieren Sie die für das jeweilige Bauteil relevanten Belastungen, wie etwa Reinigung, Lösungsmittel, Abrieb, korrosive Umgebungsbedingungen, Hitze oder nachgelagerte Oberflächenbearbeitung. Testen Sie anschließend repräsentative, markierte Bauteile unter diesen Bedingungen und überprüfen Sie sie anhand der Abnahmekriterien des Kunden. Die Haltbarkeit der Kennzeichnung sollte für die jeweilige Anwendung validiert und nicht allein aufgrund des Lasertyps vorausgesetzt werden.
Welche Informationen sollte ich für einen Lasermarkierungstest an Autoteilen übermitteln?
Bitte senden Sie eine Zeichnung oder aussagekräftige Fotos sowie Angaben zu Materialgüte, Beschichtung oder Oberflächenbehandlung, Kennzeichnungsinhalt, verfügbarer Kennzeichnungsfläche, gewünschtem Kennzeichnungsbild, erforderlicher Produktionsleistung und etwaigen Anforderungen an Lesesysteme, Verifizierung, Automatisierung oder Datenintegration. Stellen Sie nach Möglichkeit auch repräsentative Teile für Tests zur Verfügung. Anhand dieser Informationen lassen sich die Anwendung und die Maschinenkonfiguration präziser beurteilen.
Nächste Schritte
Starten Sie Ihre Evaluierung der Laserkennzeichnung von Autoteilen
Bitte senden Sie uns die Bauteilzeichnung oder Fotos, Angaben zu Material und Oberflächenbeschaffenheit, den Kennzeichnungsinhalt, die verfügbare Kennzeichnungsfläche sowie die angestrebte Produktionsleistung. Falls maschinenlesbare Codes erforderlich sind, geben Sie bitte die Codegröße, das Datenformat sowie etwaige Anforderungen an das Lesegerät oder die Verifizierung an.
Wir können diese Informationen nutzen, um die Anwendung zu prüfen, festzustellen, ob Stichprobenprüfungen erforderlich sind, und die geeignete Standard- oder kundenspezifische Maschinenkonfiguration festzulegen.
Bereiten Sie sich auf eine schnellere technische Überprüfung vor: