
MOPA-Faserlasertechnologie
MOPA ist keine separate Laserwellenlängenfamilie wie UV oder CO₂. In der industriellen Lasermarkierung bezeichnet der Begriff üblicherweise eine gepulste Faserlaser-Architektur, die dem Prozessingenieur eine größere Kontrolle über die Pulsdauer und das damit verbundene Pulsverhalten ermöglicht als eine konventionelle gütegeschaltete Faserquelle.
Diese Unterscheidung ist wichtig, weil die Markierungsqualität nicht allein durch die durchschnittliche Leistung bestimmt wird. Zwei Faserquellen können im selben nahen Infrarot-Wellenlängenbereich arbeiten und eine ähnliche Nenn-Durchschnittsleistung haben, interagieren jedoch unterschiedlich mit derselben Oberfläche, weil ihre Pulsenergie, Pulsdauer, Wiederholungsrate, Spitzenleistungsverhalten und zulässigen Betriebskombinationen unterschiedlich sind.
Der praktische Wert von MOPA liegt daher nicht darin, dass es sich um einen universell “besseren Faserlaser” handelt. Sein Wert ist ein breiteres Prozessentwicklungsfenster, wenn das geforderte Ergebnis davon abhängt, zu steuern, wie Energie die Materialoberfläche erreicht und verändert.
Dies kann bei Farbeffekten auf Edelstahl, dunkler Markierung auf geeignetem eloxiertem Aluminium, ausgewählten Kunststoffen, dünnen Bauteilen, Beschichtungen und anderen optisch oder wärmesensitiven Anwendungen von Bedeutung sein. Es kann wenig praktischen Nutzen bringen, wenn ein konventioneller gütegeschalteter Faserprozess den erforderlichen Kontrast, die Tiefe, den Durchsatz und die Wiederholbarkeit bereits erreicht.
Die zentrale Auswahlfrage ist daher nicht, ob MOPA fortgeschrittener ist, sondern ob das erforderliche Markierungsergebnis tatsächlich den zusätzlichen Pulskontrollbereich benötigt, den MOPA bietet.
Was ist ein MOPA-Faserlaser?
MOPA steht für Master-Oszillator-Leistungsverstärker.
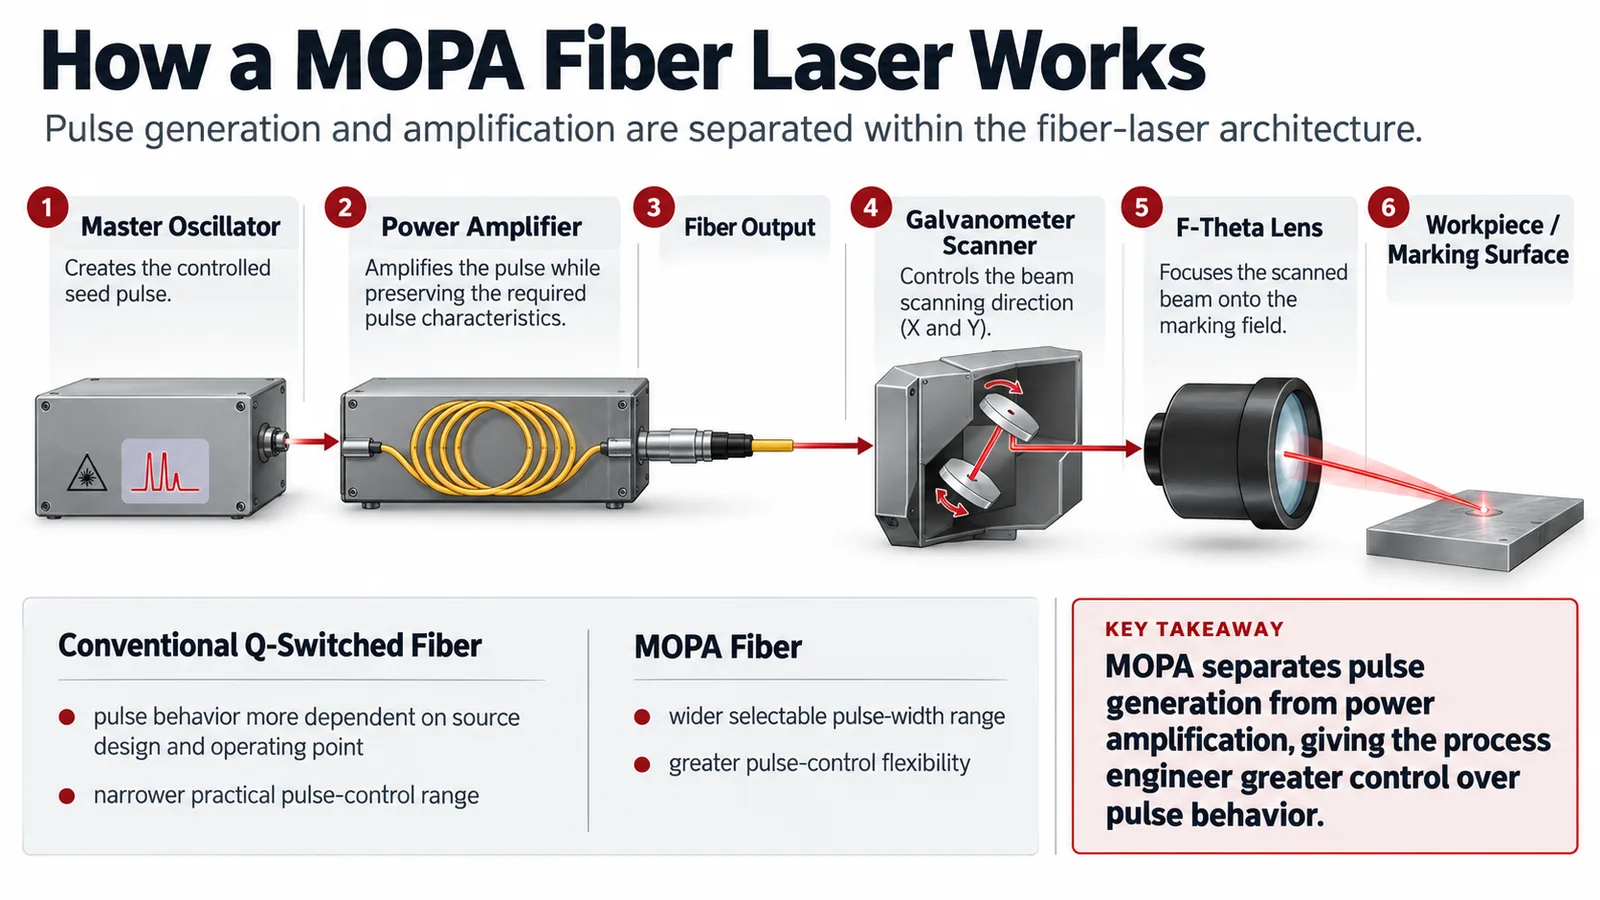
In einer MOPA-Architektur erzeugt der Master-Oszillator ein Seed-Signal mit geringerer Leistung und definierten optischen Eigenschaften, und die Verstärkerstufe hebt dieses Signal auf das erforderliche Ausgangsniveau an. Entscheidend ist, dass die Pulserzeugung und die endgültige Leistungsverstärkung getrennt sind.
Coherents Erklärung der MOPA-Technologie beschreibt die Architektur auf dieselbe Weise: Der Oszillator legt wichtige Eigenschaften des Lasersignals fest, und der Verstärker erhöht die Ausgangsleistung, während die erforderlichen Signaleigenschaften erhalten bleiben.
MOPA beschreibt daher eine Architektur Architektur, nicht eine Wellenlänge. MOPA-Architekturen können auch außerhalb der industriellen Fasermarkierung existieren. Auf dem Markt für Markiermaschinen bezieht sich „MOPA-Laser“ jedoch normalerweise auf eine gepulste Faserquelle, die im Nahinfrarotbereich arbeitet, üblicherweise bei etwa 1064 nm.
Ein MOPA-Markierungslaser ist daher immer noch ein Faserlaser Faserlaser. Deshalb ist der beliebte Suchbegriff „MOPA vs. Faserlaser“ technisch unpräzise. Für die industrielle Markierung ist der nützlichere Vergleich normalerweise der zwischen MOPA-Faserlaser und herkömmlichem gütegeschaltetem Faserlaser..
Beide Technologien können in ungefähr demselben Wellenlängenbereich arbeiten, und beide können viele Metalle effektiv markieren. Der wichtige Unterschied besteht darin, wie der Puls erzeugt wird und wie viel Freiheit der Prozessingenieur hat, sein Verhalten zu steuern.
Wie funktioniert ein MOPA-Faserlaser?
Bei einem herkömmlichen gütegeschalteten Faserlaser baut sich Energie im Verstärkungsmedium auf und wird durch die Güteschaltung in kurzen Pulsen freigesetzt. Pulsdauer, Pulsform und Spitzenleistungsverhalten hängen von der Auslegung der Quelle und vom Betriebspunkt ab. Es ist daher zu stark vereinfacht, zu sagen, dass jede gütegeschaltete Quelle eine absolut feste Pulsbreite hat; die genauere Unterscheidung ist, dass ihr praktischer Pulssteuerungsbereich im Allgemeinen stärker eingeschränkt ist.
Eine MOPA-Architektur bildet zuerst den Seed-Puls und verstärkt ihn danach. Da Pulsbildung und Endverstärkung getrennt sind, kann eine markierungsorientierte MOPA-Quelle so ausgelegt werden, dass sie ein breiteres Spektrum auswählbarer Pulsdauern und Betriebskombinationen bietet.
Technische Übersicht von Coherent zur Laserbeschriftung unterscheidet gütegeschaltete und MOPA-gepulste Faserquellen hauptsächlich durch diesen Unterschied im Pulsverhalten. Die wichtige praktische Konsequenz ist nicht einfach, dass der Bediener “mehr Einstellungen” erhält. Der Ingenieur gewinnt einen größeren Parameterraum, in dem er ein nutzbares Prozessfenster etablieren kann.
Dies erklärt auch, warum das Wort MOPA allein nicht die Leistungsfähigkeit der Maschine vollständig beschreibt. Zwei MOPA-Quellen können unterschiedliche Pulsbreitenbereiche, Wiederholungsratengrenzen, Pulsenergieverhalten, Strahlqualität und zulässige Betriebskombinationen aufweisen, selbst wenn ihre nominelle Durchschnittsleistung ähnlich ist.
Für einen technischen Vergleich lautet die hilfreiche Frage daher nicht nur “Ist das ein MOPA-Laser?”, sondern auch welche MOPA-Quelle installiert ist und welches Betriebsfenster diese Quelle tatsächlich bietet.
Warum sind Pulsbreite und Frequenz beim Lasermarkieren wichtig?
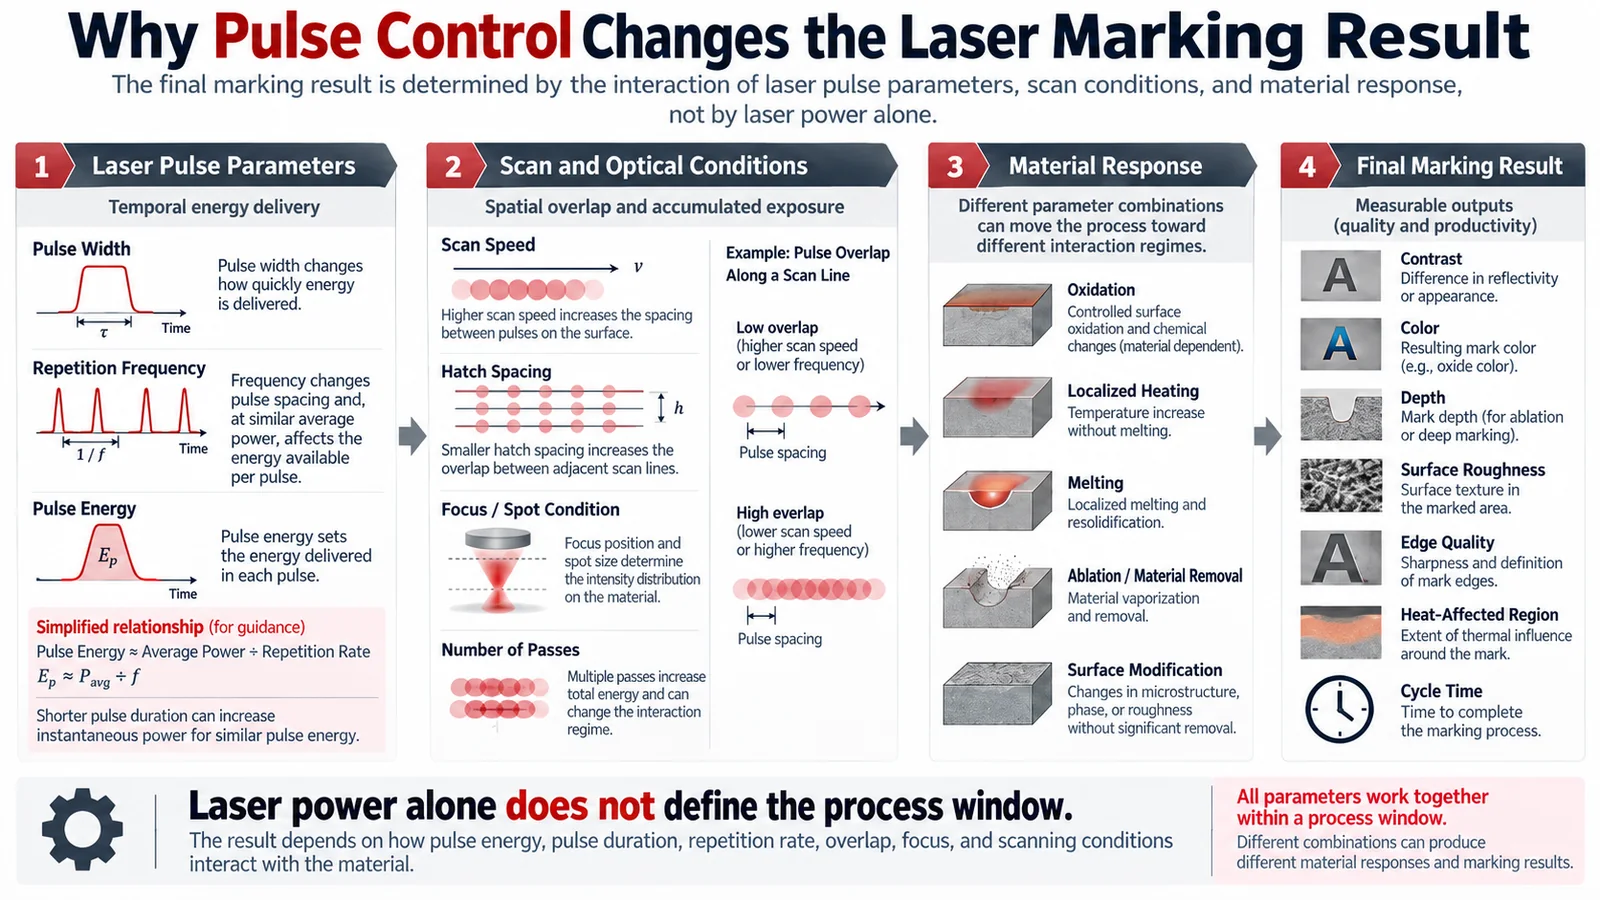
Dies ist das zentrale technische Konzept hinter MOPA. Ein gepulster Laser gibt Energie nicht kontinuierlich ab; er gibt diskrete Pulse ab. Die Reaktion des Materials hängt davon ab, wie viel Energie jeder Puls trägt, wie lange der Puls dauert, wie häufig Pulse eintreffen und wie sich diese Pulse überlappen, während sich der Scanner über das Werkstück bewegt.
Für eine regelmäßige Pulsfolge kann die Pulsenergie angenähert werden als:
Pulsenergie = Durchschnittsleistung ÷ Wiederholrate
Dieser Zusammenhang, ebenfalls beschrieben in RP Photonics’ Referenz zur Pulsenergie, zeigt unmittelbar, warum die Wiederholfrequenz nicht als isolierte Einstellung behandelt werden kann. Wenn die durchschnittliche Ausgangsleistung ähnlich bleibt, während die Wiederholrate steigt, nimmt die in jedem einzelnen Puls verfügbare Energie im Allgemeinen ab. Gleichzeitig werden pro Sekunde mehr Pulse emittiert.
Pulsbreite verändert, wie die Energie abgegeben wird
Die Pulsdauer bestimmt den Zeitraum, über den jeder Puls seine Energie freisetzt. Als Konzept erster Ordnung erzeugt die Abgabe ähnlicher Pulsenergie über einen kürzeren Zeitraum eine höhere Momentanleistung als über einen längeren Zeitraum. Die tatsächliche Spitzenleistung hängt weiterhin von Pulsform und Quellendesign ab, daher sollte diese Beziehung eher zum Verständnis des Prozesses genutzt werden als als universelle Maschinenspezifikation.
An der Materialoberfläche kann eine Änderung des Pulsregimes das Gleichgewicht zwischen schneller lokalisierter Erwärmung, Wärmediffusion, Oxidbildung, Schmelzen, Materialabtrag, Beschichtungsmodifikation und Oberflächenschädigung verändern.
Deshalb ist die verbreitete Aussage “kürzerer Puls bedeutet weniger Wärme” unvollständig. Ein kurzer Puls, der mit hoher Pulsenergie, starker Pulsüberlappung, langsamem Scannen, engem Hatch-Abstand oder wiederholten Durchgängen betrieben wird, kann dennoch eine erhebliche akkumulierte Erwärmung erzeugen. Umgekehrt kann ein längerer Puls genau das sein, was ein bestimmter thermischer Markierungsmechanismus erfordert.
Das technische Ziel besteht daher nicht darin, die Pulsbreite zu minimieren. Es besteht darin, zu ermitteln, welches Pulsregime die erforderliche Oberflächenreaktion erzeugt, ohne die inakzeptable Schadensgrenze zu überschreiten.
Frequenz verändert Pulsenergie und Pulsabstand
Die Wiederholrate bestimmt, wie viele Pulse pro Sekunde emittiert werden, aber das Ergebnis am Werkstück hängt auch von der Scannerbewegung ab. Wenn die Frequenz erhöht wird, während die Scan-Geschwindigkeit unverändert bleibt, werden auf derselben Strecke mehr Pulse eingebracht. Der Pulsabstand wird kleiner und die Überlappung nimmt zu.
Das kann helfen, wenn ein Prozess eine gleichmäßigere akkumulierte Erwärmung oder eine kontinuierlich erscheinende Oberflächenmodifikation benötigt. Es kann jedoch auch übermäßige Wärme erzeugen, wenn die Überlappung zu groß wird. Bei annähernd konstanter Durchschnittsleistung verringert eine Erhöhung der Frequenz auch die in jedem einzelnen Puls verfügbare Energie.
Die Frequenz verändert daher sowohl den zeitlichen als auch den räumlichen Charakter des Prozesses. Deshalb sind Anweisungen wie “Frequenz erhöhen für eine dunklere Markierung” oder “den kürzesten Puls verwenden, um weniger Wärme zu erzeugen” ohne die übrigen Prozessbedingungen keine verlässlichen technischen Regeln.
Für eine tiefergehende Erklärung auf Parameterebene siehe die Pulsbreiten- und Frequenzleitfaden.
Scangeschwindigkeit, Schraffur, Fokus und Durchgänge vervollständigen das Prozessfenster
Pulsbreite und Frequenz beschreiben das Quellenverhalten, aber der Scanner und die Optik bestimmen, wie diese Pulse über das Werkstück verteilt werden. Eine Verringerung der Scangeschwindigkeit erhöht normalerweise die Anzahl der Pulse, die entlang eines bestimmten Pfads abgegeben werden. Eine Verringerung des Hatch-Abstands erhöht die Überlappung zwischen benachbarten Fülllinien. Zusätzliche Durchgänge akkumulieren weitere Belichtung, während Fokussierung und Objektivauswahl die Spot-Bedingungen und die lokale Energiedichte beeinflussen.
Die nützliche technische Kette ist daher:
Pulsbreite + Wiederholrate + Pulsenergie → zeitliche Energieabgabe
kombiniert mit:
Scangeschwindigkeit + Hatch-Abstand + Fokus + Durchgänge → räumliche Überlappung und akkumulierte Belichtung
die zusammen das Gleichgewicht zwischen Oxidation, Erwärmung, Schmelzen, Ablation, Beschichtungsreaktion und anderen Oberflächenmechanismen bestimmen. Diese Mechanismen bestimmen dann praktische Ergebnisse wie Kontrast, Farbe, Tiefe, Rauheit, Kantenbeschaffenheit, thermische Wirkung und Zykluszeit.
Diese Wechselwirkung ist der eigentliche Grund, warum MOPA nützlich ist. Ein breiterer Pulssteuerbereich gibt dem Ingenieur mehr Kombinationen zum Erkunden, aber er schafft auch mehr Möglichkeiten, entweder ein robustes Prozessfenster oder ein instabiles zu erzeugen.
Welche Vorteile bieten MOPA-Faserlaser?
Der Hauptvorteil von MOPA ist Prozessflexibilität. Eine herkömmliche gütegeschaltete Faserquelle kann bereits viele industrielle Markierungsaufgaben äußerst gut erfüllen. MOPA wird wertvoll, wenn das erforderliche Ergebnis davon abhängt, wie der Puls mit der Oberfläche wechselwirkt, und nicht einfach davon, ob ausreichend Laserenergie verfügbar ist.
Der breitere Pulskontrollbereich kann für Prozesse, bei denen das Erscheinungsbild entscheidend ist, besonders nützlich sein. Ein Kunde kann eine kontrollierte dunkle Markierung anstelle einer gewöhnlichen Gravur verlangen oder eine farbige Edelstahloberfläche anstelle einer herkömmlichen Identifikationsmarkierung. Eine Kunststoffkomponente kann einen starken Kontrast ohne übermäßiges Schmelzen oder Aufschäumen benötigen. Eine dünne oder beschichtete Komponente lässt möglicherweise nur sehr geringe sichtbare thermische Schäden zu.
In diesen Situationen bietet der zusätzliche Pulsbereich dem Ingenieur mehr Möglichkeiten, die Beziehung zwischen Pulsenergie, Pulsdauer, akkumulierter Erwärmung und Oberflächenmodifikation anzupassen.
Dieselbe Flexibilität kann in gemischten Produktionsumgebungen wertvoll sein. Ein Werk, das eine etablierte Markierung auf einem gleichbleibenden Material ausführt, kann aus einem sehr breiten Einstellbereich wenig Nutzen ziehen. Ein Lohnfertiger oder OEM-Zulieferer, der mehrere Legierungen, Beschichtungen, Kunststoffformulierungen und Anforderungen an das Erscheinungsbild verarbeitet, kann aus der Möglichkeit, mehrere unterschiedliche Prozessfenster auf derselben Plattform einzurichten, deutlich mehr Wert ziehen.
Der nützliche Vorteil ist daher nicht, dass “MOPA bessere Markierungen erzeugt”. Er besteht darin, dass MOPA gibt dem Ingenieur mehr Möglichkeiten, einen Prozess zu finden, der eine schwierige Abnahmeanforderung erfüllt.
Welche Einschränkungen haben MOPA-Faserlaser?
Der breitere Parameterbereich, der MOPA nützlich macht, schafft auch eine seiner Haupteinschränkungen: Mehr Flexibilität bedeutet mehr Prozessentwicklungsaufwand.
Ein größerer Parameterraum bietet mehr Möglichkeiten, ein geeignetes Betriebsfenster zu finden, aber er erzeugt auch mehr Kombinationen, die ein attraktives Muster liefern können, ohne für eine stabile Produktion geeignet zu sein. Eine Einstellung kann einen hervorragenden Kontrast erzeugen und gleichzeitig zu langsam sein, zu empfindlich auf Fokusvariationen reagieren, zu aggressiv auf der Oberfläche wirken oder über Materialchargen hinweg zu inkonsistent sein.
MOPA-Systeme haben außerdem in der Regel einen Preisaufschlag gegenüber einfachen gütegeschalteten Fasersystemen. Dieser Aufschlag schafft nur dann Wert, wenn der zusätzliche Pulssteuerungsbereich eine echte Fertigungsanforderung löst. Für eine stabile Seriennummer, ein Logo, einen QR-Code oder einen etablierten Metallmarkierungsprozess kann herkömmliche Faserlasertechnik bereits die erforderliche Qualität und den erforderlichen Durchsatz bieten.
Außerdem sollte nicht angenommen werden, dass MOPA tiefer graviert, nur weil es mehr Pulssteuerung bietet. Tiefengravieren hängt vom vollständigen Abtragungsprozess ab, einschließlich Pulsenergie, mittlerer Leistung, Spotzustand, Material, Pulsverhalten, Überlappung, Scanstrategie, Anzahl der Durchgänge, Abtragungseffizienz und zulässiger Zykluszeit. Eine geeignete gütegeschaltete Quelle kann für einige Gravuraufgaben die effizientere Lösung bleiben.
Vor allem kann MOPA eine falsche Wellenlängenwahl nicht korrigieren. Die Pulssteuerung ändert, wie wie Energie bei der Quellwellenlänge abgegeben wird; sie ändert nicht die zugrunde liegende Wechselwirkung zwischen Wellenlänge und Material. Wenn Nahinfrarotstrahlung für das Material schlecht geeignet ist oder inakzeptable thermische Effekte erzeugt, können UV- oder CO₂-Laser den geeigneteren Weg bieten.
Welche Materialien eignen sich für die MOPA-Lasermarkierung?
Industrielle MOPA-Faserquellen sind für viele Metalle naturgemäß starke Kandidaten, weil Nahinfrarot-Faserlaser bereits effektiv mit einer breiten Palette metallischer Oberflächen wechselwirken.
Dass ein Material mit MOPA markierbar ist, bedeutet nicht, dass das Material MOPA erfordert.
Edelstahl
Edelstahl veranschaulicht diesen Unterschied deutlich. Eine normale Seriennummer, ein Logo oder eine gravierte Identifikationsmarkierung kann oft effizient mit einem konventionellen Faserlaser erzeugt werden. Wenn sich die Anforderung zu kontrollierter Farbe, einem bestimmten dunklen Erscheinungsbild oder einem anderen oberflächenempfindlichen Effekt ändert, wird das Pulsverhalten deutlich wichtiger.
Laserinduzierte Farbe auf Edelstahl umfasst Oberflächenmodifikation und Oxidbildung statt einfacher Materialabtragung. Peer-Review-Forschung zur Nanosekunden-Laserfärbung von Edelstahl hat gezeigt, dass die resultierenden Farben von den Eigenschaften des Oxidfilms und dem Zusammenspiel von Variablen wie Leistung, Scangeschwindigkeit, Pulsbreite, Wiederholungsrate und Oberflächenbeschaffenheit abhängen.
Die praktische Lehre ist, dass die Farbe von Edelstahl nicht allein durch die Pulsbreite gesteuert wird. MOPA bietet mehr Variablen, mit denen sich der erforderliche thermische und Oxidationsprozess einrichten lässt, aber Legierung, Oberflächenfinish, Sauberkeit, Fokus, Scanstrategie und Abnahmeverfahren beeinflussen das Ergebnis weiterhin.
Aluminium und eloxiertes Aluminium
Blankes Aluminium und eloxiertes Aluminium sollten als unterschiedliche Prozessprobleme behandelt werden. Ein konventioneller Prozess kann eine eloxierte Schicht entfernen oder verändern, während ein dunkler MOPA-Prozess entwickelt werden kann, um unter geeigneten Eloxier- und Prozessbedingungen ein dunkles Oberflächenerscheinungsbild zu erzeugen, ohne die Aufgabe einfach als gewöhnliche Beschichtungsentfernung zu behandeln.
Trotecs Anwendungsleitfaden für eloxiertes Aluminium macht außerdem den wichtigen Punkt deutlich, dass eloxierte Schichten und Oberflächenbeschaffenheiten variieren, sodass veröffentlichte Einstellungen an das tatsächliche Werkstück angepasst werden müssen.
Dies ist ein gutes Beispiel dafür, warum “Aluminium” keine vollständige Prozessspezifikation ist. Eine zweckdienliche Beschreibung kommt näher an: blankes oder eloxiertes Aluminium, Oberflächenbeschaffenheit, Zustand der eloxierten Schicht und erforderliches endgültiges Aussehen.
Andere Metalle
Kohlenstoffstahl, legierter Stahl, Titan und viele andere Metalle sind bereits mit herkömmlicher Faserlasermarkierung kompatibel. MOPA wird relevanter, wenn eine zusätzliche Einschränkung hinzukommt, wie eine enge thermische Toleranz, eine Anforderung an das Aussehen, dünne Geometrie, Erhalt einer Beschichtung, ein ungewöhnliches Kontrastziel oder die Notwendigkeit, mehrere unterschiedliche Markierungsmodi auf derselben Maschine auszuführen.
Bei gewöhnlicher Identifikation oder einfacher Gravur bietet die MOPA-Architektur selbst möglicherweise nur wenig praktischen Vorteil.
Ausgewählte Kunststoffe
Kunststoffe erfordern mehr Vorsicht, weil der Polymername allein das Laser-Verhalten nicht vorhersagt. Zwei Komponenten, die beide als ABS bezeichnet werden, können beispielsweise unterschiedliche Pigmente, Füllstoffe, Flammschutzmittel oder laserempfindliche Additive enthalten und daher auf denselben Nahinfrarot-Prozess unterschiedlich reagieren.
Je nach Formulierung kann die sichtbare Markierung durch Karbonisierung, Aufschäumen, lokales Schmelzen, additivvermittelte Farbänderung oder eine andere Materialreaktion entstehen. MOPA kann nützlich sein, wenn das Material bereits auf die Faserwellenlänge reagiert, der Prozess jedoch eine bessere Kontrolle über Wärme, Kontrast oder Oberflächenstörung erfordert.
Wenn das eigentliche Problem eine schlechte Wechselwirkung im nahen Infrarot oder eine übermäßige thermische Schädigung ist, kann der Wechsel zu UV mehr bringen als die weitere Optimierung von MOPA-Parametern.
Welche Anwendungen profitieren am meisten von der MOPA-Pulssteuerung?
Die stärksten MOPA-Anwendungen sind in der Regel nicht allein durch den Materialnamen definiert. Es sind Anwendungen, bei denen das geforderte Abnahmeergebnis stark von der Steuerung des Oberflächenreaktionsmechanismus abhängt.
Farbmarkierung auf Edelstahl
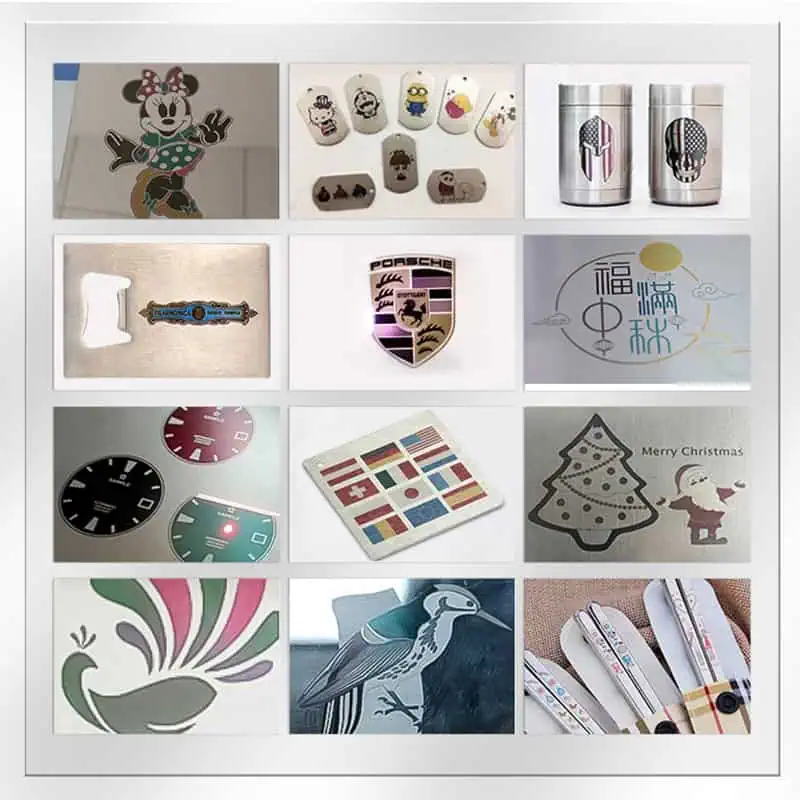
Die Farbmarkierung auf Edelstahl ist ein Prozessfensterproblem und nicht einfach die Frage, ob ein Laser Stahl markieren kann. Das sichtbare Ergebnis hängt von der Oberflächenmodifikation und dem Verhalten der Oxidschicht ab, die wiederum von der vollständigen thermischen Historie abhängen, die während des Scannens erzeugt wird.
Dies erklärt, warum das Kopieren des “blauen Edelstahl”-Parametersatzes eines anderen Benutzers oft fehlschlägt. Dieselbe angezeigte Pulsbreite und Frequenz garantieren nicht dieselbe Werkstückreaktion, wenn sich Quellmodell, Linse, Fokus, Legierung, Oberflächenbeschaffenheit, Leistung, Geschwindigkeit oder Hatch-Strategie ändern.
Das technische Ziel ist nicht, ein attraktives farbiges Quadrat zu erzeugen. Es geht darum, ein reproduzierbares Farbprozessfenster das unter realistischen Produktionsschwankungen akzeptabel bleibt.
Dunkle Markierung auf eloxiertem Aluminium
MOPA kann auch wertvoll sein, wenn das Ziel ein tiefdunkles Erscheinungsbild auf einer geeigneten eloxierten Aluminiumoberfläche ist. Dies sollte nicht damit verwechselt werden, einfach die eloxierte Schicht zu entfernen und das Grundmetall freizulegen. Der gewünschte Oberflächenmechanismus und das visuelle Ergebnis sind unterschiedlich.
Die sinnvolle Projektdefinition ist daher nicht “schwarzes Aluminium”. Sie sollte angeben, welche Aluminiumoberfläche bearbeitet wird, welche anodisierte oder beschichtete Schicht vorhanden ist und ob das Ziel die Entfernung der Beschichtung, ein kosmetisch schwarzes Erscheinungsbild, maschinenlesbarer Kontrast oder ein anderes definiertes Ergebnis ist.
Kunststoffmarkierung mit engen thermischen Grenzen
Bei ausgewählten Kunststoffen kann der zusätzliche Pulssteuerbereich helfen, wenn starker Kontrast erzielt werden muss, ohne übermäßiges Schmelzen, Schäumen, Kantenschäden oder Verformung. Doch MOPA bleibt nur ein möglicher Weg.
Wenn das Polymer selbst auf die Nahinfrarot-Wellenlänge schlecht anspricht, kann UV geeigneter sein. Das ist ein Problem der Wellenlängenauswahl und nicht der Pulsbreite.
Dünne und optisch empfindliche Teile
Elektronikgehäuse, dünne Blechbauteile, dekorative Beschläge, beschichtete Teile und andere optisch empfindliche Werkstücke können profitieren, wenn übermäßige Erwärmung Verfärbungen, Verformungen, Oberflächenaufwölbungen oder Beschichtungsschäden erzeugt.
Auch hier ist eine kürzere Pulsbreite allein nicht die Lösung. Ein kurzer Puls in Kombination mit übermäßiger Überlappung, langsamem Scannen oder wiederholten Durchgängen kann dennoch erhebliche akkumulierte Wärme erzeugen. Der Prozess muss anhand des Gesamtmusters der Energieabgabe beurteilt werden.
Feine Identifikationsmarkierungen
Kleine Data-Matrix-Codes, QR-Codes, feine Zeichen und dichte Grafiken können von einem kontrollierten Prozessfenster profitieren, wenn Kontrast erreicht werden muss, ohne kleine Kanten oder Module zu beeinträchtigen.
MOPA kann eine zusätzliche Variable zur Steuerung der Materialreaktion bereitstellen, aber es kann nicht ungeeignete Optik, falschen Fokus, schlechte Fixierung, instabile Positionierung oder Strukturen ausgleichen, die für das gesamte optische und Scan-System zu klein sind.
Welche Risiken, Vorsichtsmaßnahmen und häufigen Fehler sollten Sie kennen?
Der größere Parameterraum von MOPA macht eine disziplinierte Prozessentwicklung wichtiger, nicht weniger wichtig.
Parameterrezepte kopieren, ohne das System zu verstehen
Einer der häufigsten Fehler besteht darin, veröffentlichte Einstellungen als übertragbare Rezepte zu behandeln. Ein Wert wie „8 ns, 200 kHz, 1500 mm/s“ hat nur im Kontext von Quelle, Leistung, Linse, Material, Fokus, Hatch und Scanbedingungen, unter denen er entwickelt wurde, eine Bedeutung.
Eine andere MOPA-Quelle kann bei derselben angezeigten Pulsbreite und Frequenz eine andere Pulsenergie oder Pulsform liefern. Eine andere Linse verändert die Spotbedingungen, während eine andere Eloxalschicht oder Polymerformulierung das Materialverhalten verändert.
Nützliche veröffentlichte Einstellungen sollten daher als Ausgangsreferenzen für kontrollierte Tests, nicht als Produktionsgarantien behandelt werden.
Zu viele Variablen gleichzeitig ändern
Zufälliges Einstellen ist ein weiteres häufiges Problem. Wenn Pulsbreite, Frequenz, Leistung, Scangeschwindigkeit und Hatch-Abstand gleichzeitig geändert werden und die Markierung plötzlich dunkler wird, hat der Bediener möglicherweise ein ansprechendes Muster gefunden, aber nur sehr wenig darüber gelernt, warum sich der Prozess verbessert hat.
Eine bessere Methode besteht darin, Variablen mit einer konkreten technischen Fragestellung im Hinterkopf zu ändern. Wenn beispielsweise eine Oberfläche schmilzt, muss der Ingenieur möglicherweise übermäßige Pulsenergie von einer durch starke Überlappung verursachten Wärmeakkumulation unterscheiden. Frequenz, Pulsbreite, Geschwindigkeit und Hatch können dann so angepasst werden, dass sie helfen, zwischen diesen Ursachen zu unterscheiden.
Dies erzeugt Prozesswissen statt einer Sammlung von Einstellungen, die nur dem Zufall zu verdanken sind.
Den kürzesten Puls als den sichersten Puls behandeln
Die minimale Pulsdauer ist nicht automatisch die optimale Einstellung. Kürzere Pulse können das Spitzenleistungsverhalten ändern und die während eines einzelnen Pulses für die Wärmediffusion verfügbare Zeit verringern, aber das gesamte thermische Verhalten hängt weiterhin von Wiederholrate, Pulsenergie, Scan-Geschwindigkeit, Überlappung, Hatch-Abstand und Anzahl der Durchgänge ab.
Das Ziel ist nicht der kürzestmögliche Puls. Das Ziel ist das Pulsregime, das die erforderliche Materialreaktion mit akzeptabler Prozessmarge erzeugt.
Annehmen, dass jede MOPA-Quelle gleichwertig ist
Eine Spezifikation wie “30 W MOPA” ist unvollständig. Zwei 30-W-MOPA-Quellen können unterschiedliche Pulsbreitenbereiche, Repetitionsratengrenzen, Pulsenergien, Strahleigenschaften und nutzbare Betriebskombinationen aufweisen.
Dies wird besonders wichtig, wenn Angebote von verschiedenen Maschinenlieferanten verglichen werden. Der Hersteller der Quelle und das genaue Modell sollten bestätigt werden, bevor angenommen wird, dass zwei Maschinen über eine gleichwertige Prozessfähigkeit verfügen.
Oberflächenvariationen ignorieren
Laserbeschriftung ist ein Oberflächenprozess, daher spielt Oberflächenvariation eine Rolle. Änderungen bei Eloxierung, Beschichtungschemie, Polieren, Bürsten, Oxidation, Verunreinigung, Öl, Reinigungszustand oder Lieferantenzustand können die Markierung verändern, selbst wenn die Basiswerkstoffbezeichnung unverändert bleibt.
Deshalb kann ein Testkupon von einem anderen Lieferanten die allgemeine Machbarkeit belegen und dennoch eine trügerische Sicherheit hinsichtlich des Produktionsteils vermitteln.
Verwechslung eines erfolgreichen Musters mit Produktionsvalidierung
Eine visuell erfolgreiche Markierung zeigt, dass der erforderliche Effekt unter diesen speziellen Bedingungen erzeugt werden kann. Sie beweist nicht, dass der Prozess tolerant gegenüber Fokusverschiebung, Materialchargenvariation, Produktionshandhabung, Bauteiltemperatur, Langzeitbetrieb oder der erforderlichen Produktionszykluszeit ist.
Ein gutes Muster belegt die Machbarkeit. Ein Produktionsprozess belegt die Wiederholbarkeit.
Reflektierende Materialien und Systemschutz
Reflektierende Metalle wie Aluminium, Kupfer, Messing, Gold und Silber können zusätzliche Systemüberlegungen erforderlich machen, da reflektierte optische Energie zur Laserquelle zurückgelangen kann. Die Bedeutung hängt von Material, Oberflächenbeschaffenheit, Quellenarchitektur, Optik und Prozessbedingungen ab.
Daher sollten Quellenkompatibilität und Rückreflexionsschutz für anspruchsvolle Anwendungen mit reflektierenden Materialien bestätigt werden, anstatt anzunehmen, dass jede Faserquelle einen gleichwertigen Schutz bietet.
Lasersicherheit und Absaugung
MOPA ändert nicht die grundlegenden Sicherheitsverantwortlichkeiten im Zusammenhang mit industrieller Hochleistungs-Lasermarkierung. Direkte oder reflektierte Laserstrahlung kann ernsthafte Gefahren für Augen und Haut darstellen, und einige Markierungsprozesse können luftgetragene Partikel, Rauch, Dämpfe oder Produkte der Beschichtungszersetzung erzeugen.
OSHA-Leitfaden zu Lasergefahren benennt direkte und reflektierte Strahlungsexposition, Brandgefahren und durch Laser erzeugte luftgetragene Schadstoffe unter den relevanten Risiken für die Verwendung von Hochleistungslasern.
Maschinengehäuse, Verriegelungen, Zugangskontrolle, Sichtschutz, Absaugung und Brandrisikomaßnahmen sollten anhand des tatsächlichen Systems und Prozesses festgelegt werden. Für angrenzende Hinweise siehe Zhuorui Laser’s Ressourcen zu Lasersicherheit und Compliance.
MOPA vs. gütegeschalteter Faserlaser: Was ist der Unterschied?
Dies ist der wichtigste direkte Vergleich, da beide Systeme zur selben Familie gepulster Faserlaser gehören können. Der Unterschied liegt nicht in erster Linie in der Wellenlänge. Er liegt im verfügbaren Pulsverhalten und der daraus resultierenden Flexibilität bei der Prozessentwicklung.
| Vergleich | Konventionelle gütegeschaltete Faser | MOPA-Faser |
|---|---|---|
| Technologiefamilie | Gepulster Faserlaser | Gepulster Faserlaser |
| Typische Markierungswellenlänge | Nahe 1 µm | Nahe 1 µm |
| Pulserzeugung | Gütegeschaltet | Master-Oszillator + Leistungsverstärker |
| Pulsbreitenverhalten | Stärker abhängig von Quellendesign und Betriebspunkt | Breiterer auswählbarer Bereich bei geeigneten Quellen |
| Betriebsflexibilität | Stärker eingeschränkt | Breiteres Puls-/Frequenz-Einstellfenster |
| Standard-Metallidentifizierung | Stark | Stark |
| Konventionelle Gravur | Stark mit einer geeigneten Quelle | Stark mit einer geeigneten Quelle |
| Erscheinungsbildkritische Prozesse | Weniger Einstellungsfreiheit | Größere Flexibilität bei der Prozessentwicklung |
| Edelstahlfärbung | Möglich unter geeigneten Quellen- und Prozessbedingungen | Häufiger Grund, MOPA zu evaluieren |
| Dunkle Markierung auf eloxiertem Aluminium | Quellen-/prozessabhängig | Wichtige MOPA-Anwendung |
| Ausgewählte Kunststoffe | Materialabhängig | Größeres Abstimmungspotenzial, wenn die Nahinfrarot-Reaktion geeignet ist |
| Parameterentwicklung | Normalerweise einfacher | Mehr Variablen zu qualifizieren |
| Typische Gerätekosten | Niedriger | Höher |
Das Wort besser ist daher ohne eine Anwendung nicht aussagekräftig.
Betrachten Sie eine konventionelle Seriennummer aus Edelstahl. Wenn die Anforderungen Dauerhaftigkeit, lesbarer Kontrast, kurze Taktzeit und stabile Produktion sind, kann eine gütegeschaltete Faserquelle bereits jedes wichtige Kriterium erfüllen. Zusätzliche Pulsflexibilität schafft wenig Mehrwert, wenn kein ungelöstes Prozessproblem vorliegt.
Betrachten Sie nun eine Markierung mit kontrolliertem Aussehen auf einem dünnen Edelstahlbauteil, bei der thermische Wirkung, Farbe, Oberflächenbeschaffenheit oder Randaussehen innerhalb einer engen Toleranz bleiben müssen. Der zusätzliche MOPA-Pulssteuerbereich hat jetzt einen klaren technischen Zweck.
Wählen Sie MOPA, wenn zusätzliche Pulssteuerung eine Anforderung erfüllt – nicht, weil MOPA als höherwertiges Produkt positioniert wird.
Für eine fokussiertere Auswahldiskussion im direkten Vergleich siehe MOPA vs. Q-Switched-Faserlaser.
MOPA vs. UV- und CO₂-Laser: Wann zählt die Wellenlänge mehr als die Pulssteuerung?
MOPA vs. Q-switched ist hauptsächlich ein Vergleich der Pulsarchitektur innerhalb der Fasertechnologie. MOPA vs. UV oder CO₂ ist anders, weil sich auch die Wellenlänge ändert.
| Technologie | Typische Wellenlänge | Hauptauswahl-Logik |
|---|---|---|
| Gütegeschaltete Faser | ~1064 nm | Allgemeines Metallmarkieren und Gravieren |
| MOPA-Faser | ~1064 nm | Faserbearbeitung mit größerer Flexibilität bei der Pulssteuerung |
| UV | ~355 nm | Feinbearbeitung und viele wärmeempfindliche Materialien |
| CO₂ | ~10.6 µm | Starke Wechselwirkung mit vielen organischen Materialien und Polymeren |
MOPA vs. UV
Wenn ein Material bereits gut auf die Nahinfrarot-Faserwellenlänge anspricht und die Hauptherausforderung darin besteht, die Wärmehistorie, das Oberflächenaussehen oder einen anderen pulsempfindlichen Effekt zu kontrollieren, ist MOPA eine logische Technologie zur Bewertung.
Wenn das Problem jedoch eine schlechte Nahinfrarot-Wechselwirkung oder eine inakzeptable thermische Schädigung ist, kann die Wellenlänge selbst der limitierende Faktor sein. UV kann anders mit Polymeren und anderen empfindlichen Materialien wechselwirken und wird häufig eingesetzt, wo eine sehr feine Markierung mit begrenzter unerwünschter thermischer Wirkung erforderlich ist.
Die sinnvolle Entscheidung ist daher nicht “Ist MOPA besser als UV?” Sie lautet, ob die Anwendung eine größere Pulsflexibilität bei etwa 1064 nm oder eine völlig andere Wechselwirkung zwischen Wellenlänge und Material benötigt. Für den wellenlängenspezifischen Hintergrund siehe den Leitfaden zur UV-Laser-Markierungstechnologie.
MOPA vs. CO₂
CO₂ arbeitet in einem ganz anderen Infrarot-Wellenlängenbereich und wechselwirkt stark mit vielen organischen Materialien und Polymeren. Deshalb werden Holz, Papier, Leder, Textilien und viele Anwendungen zur Acryl- oder Polymerverarbeitung üblicherweise mit CO₂ statt mit Fasertechnologie bearbeitet.
Wenn die Wechselwirkung zwischen Wellenlänge und Material stark CO₂ begünstigt, löst zusätzliche Pulsflexibilität bei einer MOPA-Quelle im Nahinfrarotbereich das zugrunde liegende Problem nicht. Der Leitfaden zur CO₂-Laser-Markierungstechnologie erklärt diesen Wellenlängenweg ausführlicher.
Wählen Sie zuerst eine geeignete Wellenlängenfamilie; optimieren Sie dann das Pulsverhalten innerhalb dieser Familie.
Wie wählen Sie den richtigen Laser für Ihre Anwendung aus?
Der Laser sollte vom erforderlichen Ergebnis her rückwärts ausgewählt werden, nicht vom Technologienamen her vorwärts. Ein nützlicher Auswahlprozess definiert zuerst das tatsächliche Material und die Oberfläche, die erforderliche Markierung, die inakzeptablen Defekte und das Produktionsziel. Erst nachdem diese Anforderungen verstanden wurden, ist es sinnvoll, Quellenarchitekturen zu vergleichen.
| Anwendungsanforderung | Starker Ausgangskandidat | Warum |
|---|---|---|
| Standard-Seriennummer auf Stahl | Gütegeschaltete Faser | Konventionelle Faser ist oft ausreichend |
| Standard-QR- oder Data-Matrix-Code auf gängigem Metall | Gütegeschaltete Faser | Zusätzliche Pulsflexibilität kann wenig Mehrwert bringen |
| Farbeffekt auf Edelstahl | MOPA | Ein breiterer Pulssteuerbereich unterstützt die Entwicklung thermischer und Oxidprozesse |
| Erscheinungsbildkritische schwarze Markierung | MOPA-Bewertung | Zusätzliche Abstimmung kann das nutzbare Prozessfenster erweitern |
| Tiefdunkle Markierung auf geeignetem eloxiertem Aluminium | MOPA | Etablierte MOPA-Anwendung |
| Ausgewählter Kunststoff mit nutzbarem Nahinfrarot-Ansprechverhalten, aber enger Wärmetoleranz | MOPA | Pulskontrolle kann das Prozessfenster verbessern |
| Kunststoff mit unakzeptablen thermischen Schäden durch Nahinfrarot | UV vergleichen | Die Wellenlänge könnte die eigentliche Einschränkung sein |
| Feine Markierung hitzeempfindlicher Polymere | UV verdient besondere Beachtung | Unterschiedliches Absorptions- und Verarbeitungsverhalten kann unerwünschte thermische Effekte reduzieren |
| Holz, Papier, Leder oder Textilien | CO₂ | Besser geeigneter Wellenlängenweg für viele organische Materialien |
| Konventionelle Metall-Tiefengravur | Faser anhand der Abtragsanforderung ausgewählt | Pulsenergie, Leistung, Spot-Beschaffenheit und Abtragseffizienz sind wichtiger als die MOPA-Bezeichnung |
| Arbeiten mit verschiedenen Metallen mit Anforderungen an das Erscheinungsbild | MOPA | Eine größere Einsatzflexibilität kann die zusätzlichen Kosten rechtfertigen |
Selbst scheinbar einfache Materialbeschreibungen können sehr unterschiedliche Aufgaben verbergen. “Aluminiummarkierung” zum Beispiel könnte bedeuten: blankes Aluminium gravieren, Eloxierung entfernen, um das Substrat freizulegen, eine dunkle Markierung in einer eloxierten Schicht erzeugen, lackiertes Aluminium markieren oder einen maschinenlesbaren Code auf einem fertigen Gehäuse erzeugen.
Der Auswahlpfad sollte daher wie folgt sein:
Material und Oberfläche → erforderlicher Markierungsmechanismus → Akzeptanzgrenzen → Wellenlängenfamilie → Quellenarchitektur → Leistung und Optik → Validierung
Dieser Ansatz verhindert einen häufigen Beschaffungsfehler: zuerst die Maschine auszuwählen und dann zu versuchen, jede zukünftige Anwendung in die bereits gekaufte Technologie zu pressen.
Was sollten Sie vor dem Kauf eines MOPA-Lasers prüfen?
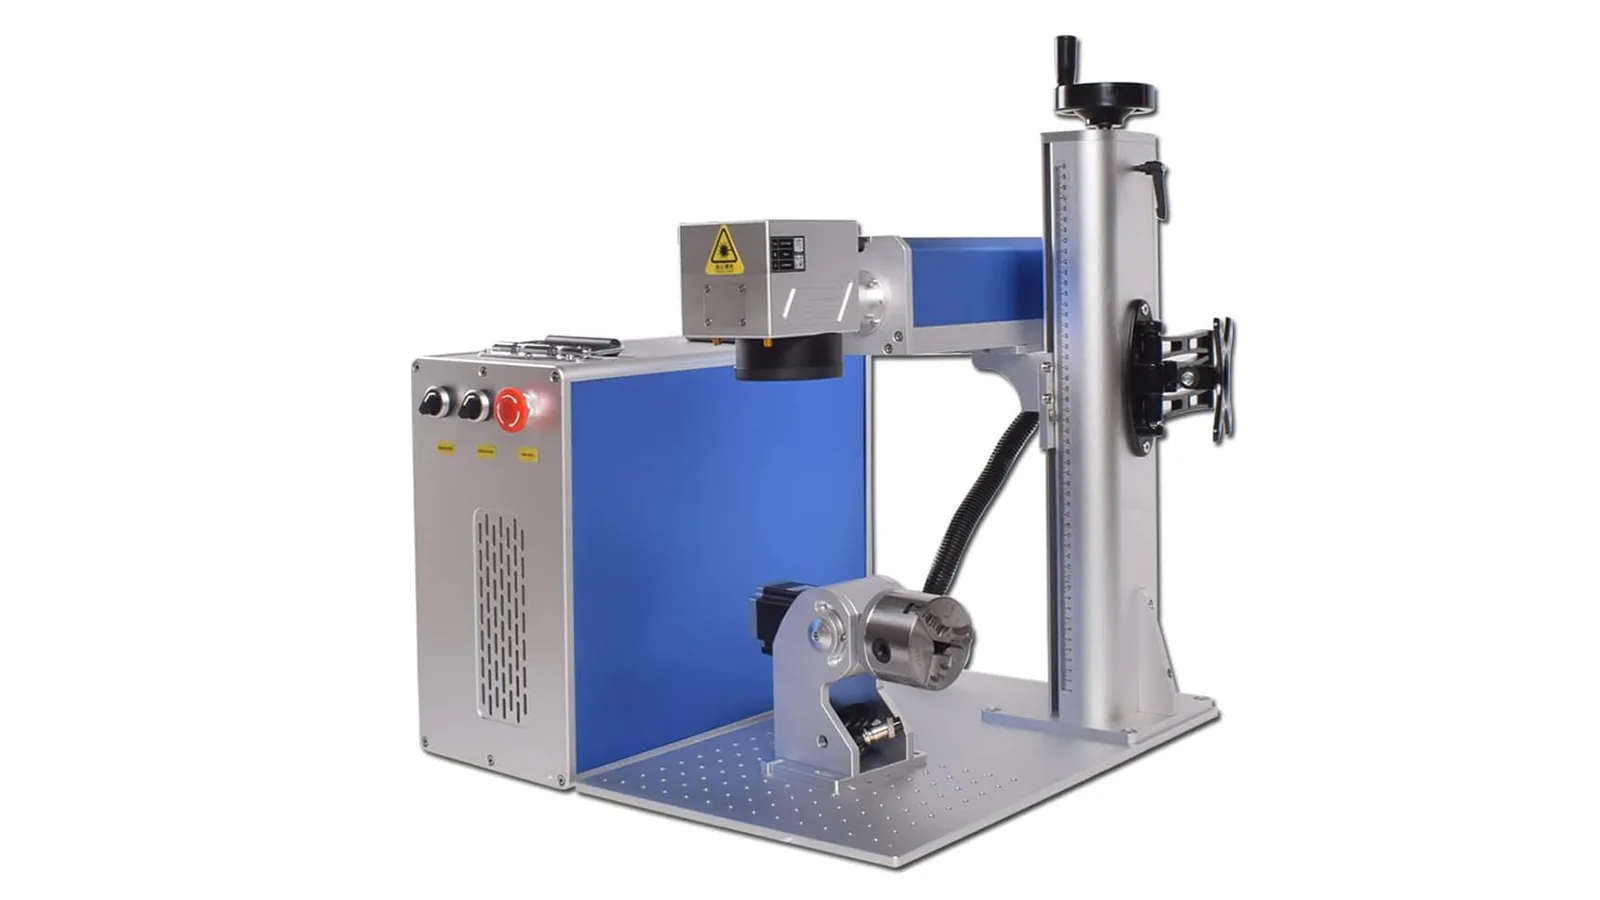
Sobald MOPA als sinnvoller Kandidat identifiziert wurde, sollte der Kauf nicht auf den Vergleich der Wattzahl reduziert werden. Eine aussagekräftige Beschaffungsprüfung muss sowohl die Laserquelle als auch das komplette Markiersystem abdecken.
| Was zu bestätigen ist | Warum es wichtig ist |
|---|---|
| Hersteller der Laserquelle und genaues Modell | “MOPA” allein definiert nicht die Pulsfähigkeit |
| Pulsbreitenbereich | Bestimmt den verfügbaren Zeitsteuerbereich |
| Repetitionsfrequenzbereich und zulässige Kombinationen | Pulsbreite und Frequenz sind nicht frei kombinierbar |
| Pulsenergie | Wichtig für Gravieren, Abtragen und Hochintensitätsprozesse |
| Mittlere Leistung | Beeinflusst die verfügbare Bearbeitungskapazität, definiert aber nicht das vollständige Prozessfenster |
| Strahlqualität | Beeinflusst die Fokussierung und die erreichbaren Spot-Eigenschaften |
| F-Theta-Linse und Markierfeld | Feldgröße und Brennweite beeinflussen die Spot-Beschaffenheit und die Energiedichte |
| Galvo- und Fokussiersystem | Beeinflussen die Scanleistung und Prozesswiederholbarkeit |
| Anforderungen an Halterung, Drehvorrichtung und Z-Achse | Bestimmen die Positionier- und Fokuskonsistenz an realen Bauteilen |
| Controller und Software | Beeinflussen Parametersteuerung, Rezeptverwaltung und Integration |
| Einhausung und Absaugung | Beeinflussen Sicherheit und praktischen Einsatz in der Produktion |
| Automatisierungsschnittstellen | Sind wichtig, wenn der Marker Teil einer Produktionslinie wird |
Dieser Vergleich ist weitaus aufschlussreicher, als nur zu fragen, ob das System 20 W, 30 W, 60 W oder 100 W hat.
Ein MOPA-System mit einem kleinen Markierfeld bietet nicht unbedingt die gleiche Prozessfähigkeit auf Werkstückebene wie ein ansonsten ähnliches System mit einer viel größeren Feldlinse. Ebenso können sich zwei Quellen mit derselben nominalen Durchschnittsleistung wesentlich in Pulsenergie, Pulsbereich und Strahleigenschaften unterscheiden. Der Der Leitfaden zu Markierungsfeldgröße, Brennweite & Energiedichte behandelt diesen optischen Kompromiss separat.
Die Maschine sollte daher als vollständiges Laserbeschriftungssystembewertet werden, nicht nur als Spezifikation einer Laserquelle.
Wie sollten Sie einen MOPA-Prozess vor der Produktion validieren?
Ein aussagekräftiger Mustertest sollte mehr beantworten als „Kann der Laser diese Markierung anbringen?“ Die eigentliche Frage ist, ob ein Prozessfenster existiert, das unter realistischen Produktionsschwankungen akzeptabel bleibt.

Schritt 1: Definieren, was als akzeptables Ergebnis gilt
Abnahmekriterien sollten die tatsächliche Funktion der Markierung widerspiegeln. Kosmetische Arbeiten können anhand von Dunkelheit, Farbkonsistenz, Kantenbeschaffenheit oder Oberflächenrauheit beurteilt werden. Kennzeichnungen können stattdessen ein definiertes Maß an Lesbarkeit von Barcodes oder Data Matrix erfordern. Gravuren können eine Mindesttiefe erfordern, während beschichtete oder Präzisionsteile Grenzen für Beschichtungsschäden oder Maßänderungen vorgeben können.
Bei manchen Projekten muss zudem die Korrosionsbeständigkeit berücksichtigt werden, wenn die Markierung eine funktionale Metalloberfläche verändert. Unabhängig von der Qualitätsanforderung muss diese dennoch innerhalb einer akzeptablen Gesamtzykluszeit erreicht werden.
Ohne definierte Abnahmebedingung hat “beste Parameter” keine technische Bedeutung.
Schritt 2: Produktionsrepräsentatives Material testen
Die Probe sollte dem Produktionsteil so genau wie möglich entsprechen. Die nominelle Materialsorte allein reicht nicht aus, wenn der Prozess von der Oberflächenbeschaffenheit abhängt. Lieferant, Beschichtung, Eloxierung, Farbe, Oberflächenfinish, Dicke und Reinigungszustand können alle das Ergebnis beeinflussen.
Eine erfolgreiche Markierung auf einem bequemen Testplättchen kann die grundsätzliche Machbarkeit belegen, vermittelt aber ein irreführendes Vertrauen in die tatsächliche Produktionsoberfläche.
Schritt 3: Die Maschinenkonfiguration fixieren
Das Quellmodell, die Linse, das Markierfeld, der Fokuszustand, der Scanner, die Vorrichtung und die Bauteilorientierung sollten dokumentiert werden. Ohne diese Informationen kann ein erfolgreicher Parametersatz nicht sinnvoll reproduziert oder übertragen werden.
Schritt 4: Variablen mit einer klaren technischen Fragestellung ändern
Eine nützliche Testmatrix sollte nicht einfach Hunderte von Parameterquadraten generieren. Angenommen, die Oberfläche schmilzt. Die eigentliche diagnostische Frage könnte sein, ob das Problem hauptsächlich von übermäßiger Energie in jedem Puls oder von einer durch übermäßige Überlappung verursachten Wärmeakkumulation herrührt.
Frequenz, Pulsbreite, Scangeschwindigkeit und Hatch-Abstand können dann gezielt geändert werden, um diese Möglichkeiten besser zu trennen. Dadurch entsteht Prozesswissen, anstatt einfach nach der dunkelsten oder attraktivsten Probe zu suchen.
Schritt 5: Parameterwechselwirkungen bewerten
Jedes vielversprechende Ergebnis sollte als vollständige Prozessbedingung dokumentiert werden. Pulsbreite, Frequenz, mittlere Leistung, Scangeschwindigkeit, Hatch-Abstand, Fokus und Anzahl der Durchgänge wirken zusammen. Ein erfolgreiches Ergebnis gehört nicht zu einem isolierten Parameter; es gehört zur Kombination.
Schritt 6: Den Spielraum um die bevorzugte Einstellung testen
Sobald ein guter Prozess gefunden wurde, führen Sie bewusst realistische Variationen ein. Eine geringfügige Fokusverschiebung, repräsentative Materialschwankungen, wiederholte Bauteile, tatsächliche Produktionshandhabung und die vollständige Produktionsgrafik können aufzeigen, ob der Prozess eine nutzbare Toleranz besitzt oder nur an einem einzigen engen Laborpunkt funktioniert.
Schritt 7: Durchsatz in die endgültige Entscheidung einbeziehen
Eine visuell perfekte Markierung ist nicht automatisch der beste Fertigungsprozess. Die endgültige Entscheidung muss Folgendes gegeneinander abwägen: Markierungsqualität, Prozessstabilität, Zykluszeit und Systemkomplexität..
Diese Unterscheidung ist bei MOPA besonders wichtig, weil ein großer Parameterraum es relativ einfach macht, ein beeindruckendes Demonstrationsmuster zu erzeugen. Die Produktionsvalidierung erfordert mehr:
Realisierbares Ergebnis → verstandenes Prozessverhalten → reproduzierbares Betriebsfenster → Produktionsfreigabe
Das ist der Punkt, an dem MOPA zu einer Fertigungslösung wird statt einfach nur eine flexible Laserquelle zu sein.
FAQ zu MOPA-Faserlasern
Ist MOPA ein Faserlaser?
In der industriellen Kennzeichnung ja. MOPA bezeichnet üblicherweise eine gepulste Faserlaser-Architektur. MOPA beschreibt, wie das Signal erzeugt und verstärkt wird; es ist keine separate Wellenlängenfamilie wie UV oder CO₂.
Ist MOPA besser als ein normaler Faserlaser?
Nicht generell. MOPA bietet ein breiteres Fenster zur Pulssteuerung, was dann wertvoll wird, wenn das geforderte Ergebnis stark von Wärmeeintrag, Oberflächenbeschaffenheit, Oxidation, Schmelzen oder einer anderen pulssensitiven Materialreaktion abhängt. Für die routinemäßige Metallidentifikation oder einen etablierten Gravurprozess kann ein herkömmlicher gütegeschalteter Faserlaser einfacher und wirtschaftlicher bleiben.
Brauche ich MOPA, wenn ich keine Farbmarkierung benötige?
Nicht unbedingt. Farbmarkierung ist nur ein Grund, MOPA in Betracht zu ziehen. Das Markieren von dunkel eloxiertem Aluminium, ausgewählten Kunststoffen, dünnen Komponenten, Beschichtungen und anderen wärmeempfindlichen Anwendungen kann ebenfalls von zusätzlicher Pulssteuerung profitieren. Wenn es bei der Arbeit hauptsächlich um konventionelle Kennzeichnung oder Gravur auf gängigen Metallen geht, kann ein gütegeschalteter Faserlaser bereits die Anforderung erfüllen.
Kann ein MOPA-Laser Tiefengravuren durchführen?
Ja, geeignete MOPA-Quellen können Tiefengravuren durchführen. Die Gravierleistung hängt jedoch von Pulsenergie, Durchschnittsleistung, Spotbeschaffenheit, Material, Überlappung, Scanstrategie, Anzahl der Durchgänge und akzeptabler Zykluszeit ab. Die MOPA-Architektur allein garantiert keine größere Gravurtiefe.
Kann MOPA Kunststoffe markieren?
Ja, einige Kunststoffe reagieren gut auf MOPA-Markierung im Nahinfrarotbereich. Zusätzliche Pulssteuerung kann helfen, die Materialreaktion zu optimieren, wenn das Polymer bereits in nützlicher Weise mit der Faserwellenlänge wechselwirkt. Die Eignung hängt weiterhin stark von Formulierung, Pigment, Füllstoff, Additiv, Farbe und dem geforderten Ergebnis ab. Wenn die Nahinfrarot-Bearbeitung inakzeptable thermische Schäden oder schlechten Kontrast erzeugt, sollte auch UV in Betracht gezogen werden.
Ist eine höhere MOPA-Laserleistung immer besser?
Nein. Höhere Durchschnittsleistung erhöht die verfügbare Bearbeitungskapazität, verbessert aber nicht automatisch Kontrast, Farbe, Kantenqualität oder thermische Kontrolle. Das Ergebnis hängt davon ab, wie die Durchschnittsleistung mit Pulsenergie, Pulsbreite, Frequenz, Optik, Scanbedingungen und Materialreaktion zusammenwirkt.
Kann ich MOPA-Einstellungen von einer anderen Maschine kopieren?
Sie können als Ausgangsreferenz nützlich sein, sollten aber nicht als Produktionsrezepte behandelt werden. Unterschiede bei Laserquelle, Pulsverhalten, Linse, Spot-Bedingungen, Material, Beschichtung, Oberflächenbeschaffenheit und Fokus können allesamt das Ergebnis verändern. Produktionseinstellungen müssen an der tatsächlichen Maschine und mit produktionsrepräsentativem Material validiert werden.
MOPA sollte daher als eine Prozesssteuerungsarchitektur verstanden werden, nicht als ein Leistungsabzeichen.
Sein Wert liegt darin, zusätzliche Kontrolle über das Pulsverhalten zu bieten, wenn die erforderliche Markierung empfindlich auf Energiezufuhr, thermische Historie, Oxidation, Schmelzen, Materialabtrag oder Oberflächenerscheinung reagiert.
Für einen Routineprozess, der mit gütegeschaltetem Faserlaser bereits zuverlässig funktioniert, können die zusätzliche Komplexität und die Kosten wenig Nutzen bringen. Für einen schwierigen oder auf das Erscheinungsbild empfindlichen Prozess kann das breitere MOPA-Arbeitsfenster äußerst nützlich sein – aber nur in Kombination mit der richtigen Wellenlänge, Optik, Materialverständnis, Parameterentwicklung und Produktionsvalidierung.
Die richtige Frage beim Kauf ist daher nicht „Sollte ich einen MOPA-Laser kaufen?“, sondern:
Welche Laserarchitektur bietet für genau dieses Material und die geforderte Markierung das breiteste stabile Produktionsfenster bei akzeptabler Taktzeit?
Wenn Sie MOPA- und konventionelle Faserlaser für ein konkretes Bauteil vergleichen, senden Sie uns das Produktionsmaterial, den Oberflächenzustand, die geforderte Markierung, die Qualitätsgrenzen und die Ziel-Taktzeit, damit der Vergleich auf der tatsächlichen Anwendung und nicht allein auf dem Quellenlabel beruhen kann.