
Mechanische Teile · QR- & Data-Matrix-Codes · Seriennummern · Chargenidentifikation
Lasermarkierung für die Rückverfolgbarkeit von Maschinenbauteilen
Planen Sie eine dauerhafte Identifikation für Zahnräder, Wellen, Gehäuse, Vorrichtungen, Werkzeuge und andere gefertigte Teile, indem Sie das reale Werkstück, den Markierungsinhalt, das Zielergebnis, die Positionierungsmethode, das Produktionsvolumen und die Musterabnahmekriterien definieren, bevor Sie das endgültige Lasersystem auswählen.
Beginnen Sie mit dem Werkstück
Ist dies die richtige Lasermarkierungsanwendung für Ihr Maschinenbauteil?
Die Rückverfolgbarkeit von Maschinenbauteilen umfasst die dauerhafte Identifikation, die auf gefertigten Komponenten angebracht wird, damit das Teil identifiziert, gescannt, mit Produktionsinformationen verknüpft oder später während seiner Lebensdauer überprüft werden kann. Der Ausgangspunkt ist nicht das Lasermodell. Es ist das reale Teil, seine Oberfläche, die zu erzeugende Markierung und die Art und Weise, wie das Teil in der Produktion bereitgestellt wird.
Definieren Sie vor der Musterprüfung sechs Eingaben
- Teiletyp und Material oder Beschichtung.
- Exakte Kennzeichnungszone und verfügbare Fläche.
- Text-, Seriennummer-, Chargen- oder 2D-Code-Inhalt.
- Erforderliches visuelles und maschinenlesbares Ergebnis.
- Teileorientierung, Spannvorrichtung und Beladeverfahren.
- Produktionsvolumen, Taktziel und Verifikationsmethode.

Zweck vor Prozess
Warum werden Maschinenteile markiert?
Eine dauerhafte Kennzeichnung ist nützlich, wenn die Identität am physischen Bauteil mit einer Zeichnung, einem Produktionsereignis, einer Prüfaufzeichnung, einer Montage, einer Servicehistorie oder einem nachgelagerten Rückverfolgbarkeitsprozess verbunden bleiben muss. Der Zweck bestimmt, welche Daten gekennzeichnet werden sollen und wie streng der Abnahmetest sein muss.
Ähnliche Teile unterscheidbar halten
Teilenummern, Revisionen und Modellkennungen helfen dabei, Komponenten zu unterscheiden, die ähnlich aussehen können, aber zu unterschiedlichen Zeichnungen, Baugruppen oder Produktionsständen gehören.
Ein physisches Teil mit einem Datensatz verknüpfen
Eine eindeutige Seriennummer oder ein 2D-Code kann den Schlüssel bereitstellen, mit dem das markierte Teil mit Auftrags-, Prozess-, Prüf- oder Servicedaten verknüpft wird.
Gruppen von Teilen mit einem Produktionsereignis verknüpfen
Los- und Chargencodes unterstützen die Gruppierung nach Fertigungslauf, Materiallos, Prozessstufe oder einer anderen käuferdefinierten Datensatzstruktur.
Identifikation nach der Produktion erhalten
Falls erforderlich, kann die Markierung Montage, Wartung, Austausch, Rückgabeanalyse oder andere Identifikationen in späteren Phasen unterstützen, nachdem Etiketten oder Verpackungen entfernt wurden.
Was wird markiert?
Was wird auf Maschinenteilen markiert?
Trennen Sie die feste Teileidentität von eindeutigen Seriendaten und Produktionschargeninformationen. Die Markierungsdatei sollte dann unterscheiden, was konstant bleibt und was sich für jedes Teil oder jede Produktionscharge ändert, da diese Unterscheidung die Datengenerierung, die Duplikatkontrolle, die Verifizierung und den Umgang mit Nacharbeit beeinflusst.
| Markierungsinhalt | Typische Rolle | Erforderliche Eingabe | Abnahmeprüfung |
|---|---|---|---|
| Teilenummer und Revision | Identifiziert den Konstruktions- oder Zeichnungsstand der Komponente. | Freigegebenes Textformat, Revisionsregel, Zeichengröße und Markierungszone. | Korrekter Inhalt, Ausrichtung und Lesbarkeit. |
| Eindeutige Seriennummer | Identifiziert ein physisches Teil. | Seriennummernquelle, Sequenzregel, Duplikatvermeidung und Umgang mit Nacharbeit. | Korrekte Seriennummer und korrekte Datensatzzuordnung. |
| Los- oder Chargencode | Verknüpft eine Gruppe von Teilen mit einem Produktionsereignis. | Charge-Format, Aktualisierungszeitpunkt, Bedienerberechtigungen und Umrüstregel. | Richtige Charge in der richtigen Produktionsstufe. |
| QR- oder Data-Matrix-Code | Kodiert eine Kennung, eine URL oder eine Rückverfolgbarkeits-Payload. | Payload, Gesamtcodegröße, Modul- oder Zellgröße, Scanner, Beleuchtung und Verifizierungsziel. | Lesbarkeit am tatsächlichen Bauteil unter den vereinbarten Scanbedingungen. |
| Logo oder erforderlicher Text | Fügt Marke, Modell oder andere menschenlesbare Informationen hinzu. | Grafik, Mindestmerkmalsgröße, visuelle Priorität und geschützte Bereiche. | Lesbares Erscheinungsbild ohne unakzeptable Beeinträchtigung des Bauteils. |
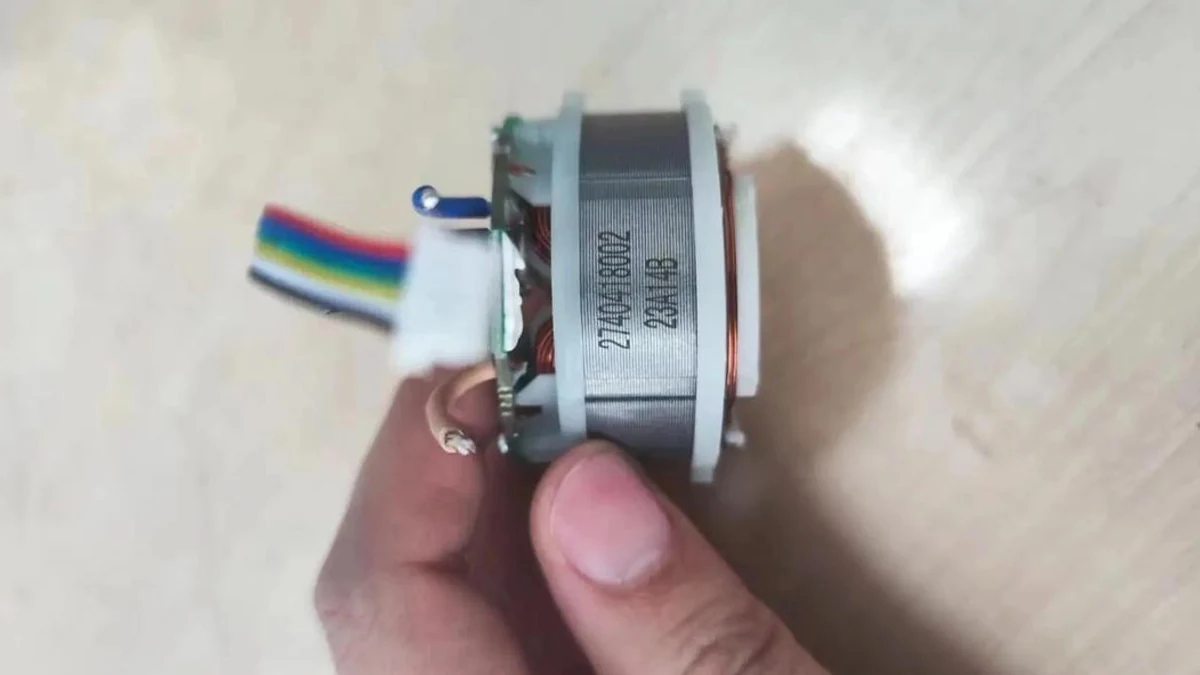
Ergebnisvariablen
Was bestimmt das Ergebnis der Lasermarkierung?
Derselbe QR-Code oder dieselbe Seriennummer kann sich auf zwei Teilen, die dasselbe Nennmaterial aufweisen, sehr unterschiedlich verhalten. Oberflächenbeschaffenheit, Merkmalsgröße, Geometrie, Positionierung und Produktionsanforderungen verändern allesamt das nutzbare Prozessfenster.
| Variable | Was festzulegen ist | Warum es das Ergebnis verändert |
|---|---|---|
| Material und Oberfläche | Legierung oder Polymer, sofern bekannt, Beschichtung, Eloxierung, Galvanisierung, Oxid, Öl, Zunder, Rauheit und normale Charge-zu-Charge-Schwankung. | Laserabsorption und die gewünschte Oberflächenreaktion hängen von der realen Produktionsoberfläche ab, nicht nur vom Namen der Werkstofffamilie. Siehe die relevanten Stahl, Edelstahl, Aluminium oder Material Hinweise, wenn das Substrat separat bewertet werden muss. |
| Angestrebter Markierungseffekt | Sichtbarer Kontrast, flache Gravur, tiefere Identifikation, Entfernung der Beschichtung oder eine andere zugelassene Oberflächenveränderung. | Unterschiedliche Markiermechanismen erfordern unterschiedliche Prozessfenster; eine Einstellung, die einen starken Kontrast liefert, ist nicht automatisch die richtige Einstellung für Tiefe, Oberflächenschonung oder Geschwindigkeit. |
| Code- und Merkmalsgröße | Zeichenhöhe, Linienbreite, 2D-Code-Größe, Modul- oder Zellgröße, Nutzdaten und Ruhezone, sofern zutreffend. | Kleinere Merkmale verringern die Toleranz gegenüber Fokusfehlern, Verzerrung, niedrigem Kontrast und rauen Oberflächen. |
| Geometrie und Markierungszone | Flache, zylindrische, vertiefte, gekrümmte oder höhenvariierende Fläche; verfügbare Feldgröße und nahegelegene Wände oder Schultern. | Die Geometrie beeinflusst den Fokus, den optischen Zugang, die Verzerrung und ob ein statisches Markierungsfeld den erforderlichen Bereich abdecken kann. |
| Positionierung und Bauteilvariation | Bezug, Wiederholbarkeit der Vorrichtung, Orientierungstoleranz, Rundlauf, Positionsabweichung von Teil zu Teil und Umrüstmethode. | Ein stabiler Laserprozess kann dennoch fehlschlagen, wenn die Markierung an der falschen Stelle landet oder sich die Oberflächenhöhe außerhalb des validierten Fokusbereichs ändert. |
| Produktionsanforderung | Losgröße, Teile pro Schicht, erforderliche Taktzeit, Einschaltdauer, manuelles oder automatisches Beladen, Umrüsthäufigkeit und Prüfzeit. | Die Prozesszeit ist nur ein Teil des Durchsatzes. Beladen, Positionieren, Datenhandhabung und Verifizierung können zur eigentlichen Zyklusbeschränkung werden. |
Abnahmeziel
Was sollte eine akzeptable Markierung an einem Maschinenbauteil erreichen?
Definieren Sie die Abnahmebedingung, bevor Sie Parameter abstimmen. Eine Markierung ist nur dann erfolgreich, wenn sie die tatsächlichen Identifikations- und Produktionsanforderungen des Käufers erfüllt und nicht nur dunkel aussieht oder auf einem Foto sichtbar ist.
Geometrie, Positionierung und Handhabung
Wie beeinflussen Form, Positionierung und Beladung die Markierungskonfiguration?
Die Geometrie bestimmt, ob der Zielbereich innerhalb des nutzbaren Fokusbereichs bleibt. Die Positionierung bestimmt, ob die Markierung in jedem Zyklus an derselben Stelle landet. Die Teilehandhabung bestimmt, wie wiederholgenau das Werkstück zugeführt werden kann und wie viel des Gesamtzyklus außerhalb des eigentlichen Laserprozesses verbracht wird.
Wenn die Geometrie die Anforderung vorgibt, prüfen Sie Rotationsmarkierung für zylindrische Abdeckung, Vision-Positionierung für variable Teileposition oder 3D-Markierung gekrümmter Oberflächen für relevante Höhen- oder Oberflächenformvariation.
Erste Testrichtung
Welcher Laserweg sollte zuerst getestet werden?
Der erste Test sollte der realen Oberfläche und dem Zieleffekt folgen. Er sollte nicht nur aufgrund des Teileamens gewählt werden oder indem angenommen wird, dass höhere Laserleistung automatisch eine bessere Markierung erzeugt.
| Werkstückzustand | Erste zu bewertende Route | Was der Mustertest belegen muss |
|---|---|---|
| Unbeschichteter Stahl, Edelstahl, Aluminium oder viele andere Metallteile | Beginnen Sie mit einer Faserlaser-Prozessbewertung, wenn das Ziel mit der Metallmarkierung kompatibel ist. | Bestätigen Sie den erforderlichen Kontrast oder Gravureffekt, die akzeptable Wärmeeinbringung, die Merkmalsqualität und die Zykluszeit auf der realen Oberfläche. |
| Metallteile, die eine präzisere Pulssteuerung, feine Oberflächensteuerung oder ein bestimmtes Erscheinungsbild erfordern | Bewerten Sie eine MOPA-Faserquelle, wenn einstellbare Pulseigenschaften das Prozessfenster erweitern könnten. MOPA ist ein Typ einer Faserlaserquelle, keine separate Wellenlängenfamilie. | Vergleichen Sie Prozessstabilität, Oberflächeneffekt, Kantenqualität und Geschwindigkeit mit dem Abnahmeziel, anstatt MOPA allein aufgrund des Namens auszuwählen. |
| Anodisiertes, lackiertes, plattiertes oder anderweitig beschichtetes Metall | Definieren Sie zunächst, ob die Markierung die oberste Schicht entfernen, verändern oder beibehalten soll, während das sichtbare Ergebnis geändert wird; testen Sie dann einen Verfahrensweg, der diesem Mechanismus entspricht. | Kontrast und Lesbarkeit prüfen, ohne inakzeptable Durchdringung, Freilegung des Substrats, Beschädigung der Beschichtung oder Kantenverbrennung. |
| Kunststoffeinsatz, polymeres Maschinenteil oder Baugruppe aus gemischten Materialien | Nicht automatisch auf die Metallroute zurückgreifen. Das tatsächliche Polymer, die Additive, die Farbe und angrenzende Materialien testen; UV-, Grün- oder Faser-Routen können je nach Konstruktion und Zieleffekt in Frage kommen. | Kontrast, thermische Wirkung, Merkmalsdefinition und ob benachbarte Materialien oder montierte Komponenten beeinträchtigt werden, prüfen. |

Der Probentest sollte nur Routen vergleichen, die zum Material und zum Zielergebnis passen. Endgültige Quellenleistungsfähigkeit, Pulsbereich, Linse, Feldgröße und Leistungsstufe sollten aus dem validierten Prozessfenster ausgewählt werden und nicht nach einer generischen Regel für Maschinenteile.
Fehlerdiagnose
Wo scheitern Projekte zur Markierung von Maschinenteilen häufig?
Eine fehlgeschlagene Markierung bedeutet nicht immer, dass die Laserquelle falsch ist. Code-Design, Fokus, Oberflächenschwankungen, Bauteilpositionierung, Datenlogik und Handhabung können ähnliche Symptome hervorrufen, daher sollte sich die erste Prüfung nach dem beobachteten Fehler richten.
| Beobachtetes Problem | Zuerst prüfen | Wie die Ursache zu bestätigen ist |
|---|---|---|
| QR- oder Data-Matrix-Code erscheint sichtbar, lässt sich aber nicht zuverlässig scannen | Codegröße und Modulgröße, Kontrast, Oberflächentextur, Krümmung, Fokus, Verzerrung, Scanner und Beleuchtung. | Scannen Sie dieselbe Probe mit dem vorgesehenen Lesesetup und ändern Sie dann jeweils nur eine Variable, anstatt die Leistung blind zu erhöhen. |
| Der Kontrast variiert zwischen nominell identischen Teilen | Öl, Zunder, Oxid, Beschichtungsdicke, Rauheit, Legierungs- oder Chargenvariation, Fokushöhe und Reinigungszustand. | Vergleichen Sie Teile mit dokumentiertem Oberflächenzustand und festen Laserparametern, um Material-/Oberflächenvariation von Parameterdrift zu trennen. |
| Markierungsposition verschiebt sich von Teil zu Teil | Vorrichtungsbezug, Ausrichtung, Rundlauf, manuelle Beladungsvariation, Teiletoleranz und Vision-Referenz. | Messen Sie die Teileposition, bevor Sie Laserparameter ändern; wiederholen Sie den Test mit einer kontrollierten Vorrichtung oder Referenzmethode. |
| Oberfläche ist verbrannt, geschmolzen, gratbehaftet oder eine Beschichtung ist zu tief durchdrungen | Energiedichte, Pulsverhalten, Überlappung, Fokus und die tatsächliche Schichtstruktur. | Reduzieren Sie den Test auf eine kontrollierte Parametermatrix und prüfen Sie, ob der Zieleffekt erreicht werden kann, bevor inakzeptable Oberflächenschäden beginnen. |
| Seriennummern wiederholen sich oder es werden falsche Daten markiert | Datenquelle, Sequenzstatus, Arbeitsauftragslogik, Neustartverhalten, Nacharbeitsberechtigungen und Duplikatvermeidung. | Führen Sie kontrollierte Normal-, Neustart- und Nacharbeits-Szenarien durch und bestätigen Sie, dass die physische Markierung jedes Mal mit dem vorgesehenen Datensatz übereinstimmt. |
| Die Markierungsqualität ist in Ordnung, aber der Produktionszyklus ist zu langsam | Dichte des Markierungsinhalts, Markierungsgröße, Laserprozesszeit, Beladung, Vorrichtungswechsel, Scan- und Verifizierungszeit. | Messen Sie jeden Schritt separat. Optimieren Sie den tatsächlichen Engpass, anstatt anzunehmen, dass allein die Laserquelle den Durchsatz begrenzt. |
Produktionsworkflow
Wie verläuft die Maschinenteilmarkierung von den Daten bis zu einem freigegebenen Teil?
Ein Workflow zur Rückverfolgbarkeit in der Produktion sollte sowohl das physische Bauteil als auch die damit verbundenen Daten steuern. Der genaue Automatisierungsgrad kann von einer manuellen Station bis zu einer vernetzten Zelle reichen, doch die Abfolge sollte verständlich und prüfbar bleiben.
Wenn die Anforderung Arbeitsauftragsübertragung, Seriennummernsteuerung, PLC/MES/ERP-Schnittstellen, Verifizierungsrückmeldung oder Duplikatverhinderung umfasst, prüfen Sie zusätzlich zum Laserprozess selbst die Optionen für Rückverfolgbarkeit und Datenintegration.
Musterabnahme
Wie sollte ein Muster eines Maschinenteils getestet und abgenommen werden?
Ein aussagekräftiger Mustertest verwendet echte Serienteile, einschließlich der üblichen Oberflächen- und Maßabweichungen. Er sollte die vorgesehene Markierungsposition, das Datenformat, die Beschickungsmethode und die Prüfbedingungen so genau reproduzieren, dass das Ergebnis als Grundlage für die Maschinenkonfiguration dienen kann.
- Stellen Sie repräsentative Teile, Zeichnungen oder klare Fotos des tatsächlichen Markierungsbereichs bereit.
- Erfassen Sie Material, Oberflächenfinish, Beschichtung, Öl, Zunder oder andere Oberflächenbedingungen, die in der Produktion variieren können.
- Geben Sie den exakten Text, die Seriennummernregel, das Chargenformat und die QR- bzw. Data-Matrix-Nutzlast an.
- Definieren Sie die Mindestzeichen- oder Codegröße, die Scanner- oder Verifizierungsmethode, die Beleuchtung und die Betrachtungsbedingungen.
- Den vorgesehenen Bezug, die Vorrichtung, die Orientierungstoleranz und den Bauteilhöhenbereich nachbilden.
- Die Markierzeit zusammen mit der Belade-, Positionier- und Verifizierungszeit messen, wenn der Zyklus Teil der Abnahme ist.
- Alle erforderlichen Prüfungen auf Reinigung, Abrieb, Ölbelastung, Montage oder sonstige nachgelagerte Handhabung einbeziehen.
Nur anhand vereinbarter Kriterien bestehen. Eine repräsentative Probe sollte hinsichtlich korrekten Inhalts, lesbaren Ergebnisses, Positionswiederholbarkeit, akzeptabler Oberflächenwirkung, erforderlicher Haltbarkeit und Produktionszyklus beurteilt werden. Ein optisch ansprechendes Foto allein reicht für eine 2D-Code- oder Rückverfolgbarkeitsanwendung nicht aus.
Was sollte der Datensatz der Probenprüfung enthalten?
Ein Datensatz der Probenprüfung sollte genügend Informationen enthalten, um das physische Bauteil, die Prüfbedingungen, das Prüfverfahren und die daraus resultierende technische Entscheidung miteinander zu verbinden. Dadurch wird das Ergebnis überprüfbar, und es hilft zu verhindern, dass es ohne Nachweis auf ein anderes Bauteil oder eine andere Oberfläche angewendet wird.
| Datensatzfeld | Was zu erfassen ist | Warum es wichtig ist |
|---|---|---|
| Identität von Bauteil und Probe | Bauteilnummer oder Proben-ID, Werkstoff, Beschichtung oder Oberflächenbehandlung, Zeichnung/Revision, sofern relevant. | Verhindert, dass ein Ergebnis ohne Nachweis auf eine andere Konstruktion wiederverwendet wird. |
| Markierungsanforderung | Markierzone, Text-/Serien-/Chargenregel, Code-Inhalt, Codegröße und Zielerscheinungsbild oder Tiefe. | Definiert genau, was mit dem Muster erreicht werden sollte. |
| Testaufbau | Laserroute, relevante Prozesseinstellungen, Feld-/Linsenzustand, Fokussiermethode, Vorrichtung oder Rotations-/Vision-Methode, falls verwendet. | Verbindet das beobachtete Ergebnis mit der Konfiguration, die es erzeugt hat. |
| Prüfmethode | Scanner oder Verifizierer, Beleuchtung, visuelle Kriterien, Positionsprüfung, Haltbarkeits- oder nachgelagerter Test, sofern erforderlich. | Macht das Abnahmeergebnis reproduzierbar statt subjektiv. |
| Zyklus und Handhabung | Taktzeit, Lade-/Positioniermethode, Verifikationszeit, Umrüstbedingung und Produktionsziel. | Zeigt, ob der Prozess die reale Produktionsanforderung erfüllen kann. |
| Beobachtetes Ergebnis und Entscheidung | Bestanden-/Nicht-bestanden-Punkte, Fotos oder Messaufzeichnungen, verbleibende Einschränkungen und die als Nächstes erforderlichen Konfigurationsänderungen. | Stellt die Verbindung von Musterbelegen zur endgültigen Maschinenauswahl her. |
Vom Testergebnis zur Ausrüstung
Wie bestimmen die Ergebnisse der Musterprüfung die endgültige Maschinenkonfiguration?
Das endgültige System sollte eine Antwort darauf sein, was der Mustertest beweist. Das Materialverhalten bestimmt das nutzbare Prozessfenster; die Geometrie bestimmt, wie das Teil präsentiert wird; Code- und Datenanforderungen bestimmen den Verifikations- und Softwarepfad; das Produktionsvolumen bestimmt, wie viel Handhabung und Automatisierung gerechtfertigt sind.
| Was die Test- oder Produktionsstudie zeigt | Auswirkung auf die Konfiguration | Entscheidungslogik |
|---|---|---|
| Ein stabiles Markierungsfenster wird auf dem realen Material und der realen Oberfläche bestätigt. | Laserquellenfamilie, Pulsfähigkeit und praktischer Prozessspielraum können spezifiziert werden. | Wählen Sie die Quelle anhand des validierten Effekts und der Zyklusanforderung aus und nicht allein anhand des Materialnamens. |
| Die erforderliche Markierungsfläche oder Codegröße nähert sich der Grenze des nutzbaren Feldes. | Feldgröße, Linse und Arbeitsabstand müssen gemeinsam ausgewählt werden. | Größere Felder verändern Spotgröße und Prozessbedingungen, daher sollte die Feldwahl anhand der tatsächlichen Merkmalsanforderung validiert werden. |
| Das Bauteil ist zylindrisch, oder die Markierung muss mehr als eine Winkelposition abdecken. | Möglicherweise sind eine Drehachse, eine Spannfutter-/Vorrichtungsauslegung oder eine andere Methode zur kontrollierten Bewegung erforderlich. | Die Maschine benötigt nur dann Bewegung, wenn das statische Feld die erforderliche Oberfläche nicht korrekt darstellen kann. |
| Die Bauteilhöhe oder Oberflächenform variiert über die statische Fokustoleranz hinaus. | Eine Z-Verstellung, Höhenerfassung oder ein geeigneter 3D-/dynamischer Fokusansatz müssen möglicherweise bewertet werden. | Die Fokusstrategie folgt der gemessenen Höhenvariation und der erforderlichen Markierungsfläche. |
| Die Position oder Ausrichtung des Teils variiert zu stark für eine einfache feste Vorrichtung. | Eine Vision-Positionierung oder ein besseres mechanisches Bezugselement könnte gerechtfertigt sein. | Verwenden Sie die einfachste Methode, die die Markierung wiederholt innerhalb der freigegebenen Zone platziert. |
| Seriennummern oder 2D-Codes müssen aus Arbeitsaufträgen stammen, und die Verifizierung muss ein Ergebnis zurückgeben. | Anforderungen an Scanner/Vision, Software, Datenbank oder PLC/MES-Schnittstelle werden Teil der Systemdefinition. | Die Datenarchitektur wird davon bestimmt, wie die physische Markierung mit Produktionsdatensätzen verknüpft werden muss. |
| Markierqualität besteht, aber der Durchsatz fällt durch, weil die Handhabung den Zyklus dominiert. | Vorrichtungsoptimierung, Doppelstation-Handhabung, automatische Beschickung oder ein anderes Zellenlayout können wichtiger sein als eine Änderung der Laserleistung. | Verbessern Sie den gemessenen Engpass, anstatt davon auszugehen, dass die Quellenleistung der einzige Weg zu höherer Ausbringung ist. |
| Die Produktion umfasst häufige Teilewechsel oder mehrere Varianten. | Vorrichtungswechsel, Rezeptsteuerung, Verstellbereich und Fehlbedienungsschutz sollten in die Maschinenkonstruktion einbezogen werden. | Ein Prozess, der an einem Muster funktioniert, muss dennoch eine wiederholbare Einrichtung für die reale Produktvielfalt ermöglichen. |
| Hohes Tagesvolumen oder lange Betriebszeiten sind erforderlich. | Stationlayout, Belastbarkeit der Komponenten, Schutzvorrichtungen, Absaugung, Handhabung und Wartungszugang müssen zum realen Betriebsmuster passen. | Das Produktionsvolumen betrifft die gesamte Arbeitsstation, nicht nur die Nennleistung der Laserquelle. |


Für viele Maschinenteile aus Metall ist eine Faserlaser-Beschriftungsmaschine eine logische Kategorie, die nach Bekanntsein des Prozessfensters bewertet werden sollte. Verwenden Sie OEM- & Custom-Anfrage , wenn die validierte Anforderung nicht standardmäßige Vorrichtungen, Dreh- oder Mehrachsenbewegung, Vision, automatisches Beladen, Rückverfolgbarkeitsintegration oder eine andere projektspezifische Systemanforderung umfasst.
Beginnen Sie mit dem realen Werkstück
Verwandeln Sie die Anforderung an das Maschinenteil in eine prüfbare Spezifikation
Teilen Sie das Material und die Oberfläche des Teils, die Markierungszone, die Anforderung an Text oder 2D-Code, das Zielergebnis, die Positionierungsmethode, das Produktionsvolumen, das Zyklusziel und die Abnahmemethode mit. Diese Angaben können genutzt werden, um einen Mustertest zu planen und festzustellen, welche Laser-, Objektiv-, Vorrichtungs-, Bewegungs-, Verifizierungs- und Integrationsfunktionen tatsächlich benötigt werden.