
Marquage laser du bois : maîtriser la carbonisation selon le grain et les essences
Une machine de marquage laser pour le bois doit être choisie en fonction de l’essence réelle, de la densité, de la résine, du grain, de l’humidité, du système adhésif et de la finition — pas uniquement du mot “ bois ”. Le CO₂ est une orientation de départ courante, mais le contraste acceptable, la profondeur de brûlure, la qualité des bords, la charge de fumée et le temps de cycle doivent être confirmés sur le matériau de production.
Le bois peut-il être marqué au laser ?
Oui — de nombreux bois et panneaux à base de bois peuvent produire un contraste lisible ou un résultat gravé peu profond. La qualification est importante : la couleur visible et la profondeur proviennent d’un chauffage contrôlé et d’un enlèvement de matière, de sorte que les variations naturelles font partie du processus plutôt qu’un défaut que la puissance de la machine seule peut éliminer.
Un matériau dense et à grain régulier donne généralement un graphique plus uniforme qu’une planche présentant des nœuds, des bandes de croissance alternant dur et tendre, des poches de résine ou un placage irrégulier. La colle du contreplaqué, le liant du MDF et les revêtements de surface ajoutent une autre couche de matière. Ces éléments peuvent modifier la fumée, l’odeur, le noircissement et les résidus même lorsque la surface supérieure semble similaire.
La question pratique n’est pas seulement “ est-ce que cela marquera ? ”. Il s’agit de savoir si la planche finale peut conserver le niveau de détail des lignes, la gamme de tons et la répétabilité requis à une cadence de production acceptable, tout en capturant les fumées en toute sécurité.
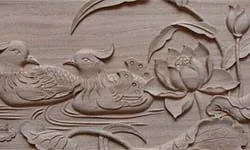
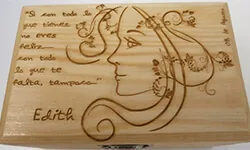
Ce qu'une comparaison utile des bois devrait documenter : ces images montrent des exemples visibles de marquage du bois, mais elles ne constituent pas un test comparatif contrôlé. Lorsque des échantillons de production documentés sont disponibles, comparez l'essence ou la construction du panneau, la finition ou le revêtement, le résultat cible, ainsi que le contraste, la qualité des bords, les résidus et la profondeur observés dans des conditions d'essai identifiées.
Séparer les types de bois avant de comparer les résultats
Des noms tels que chêne, pin, contreplaqué de bouleau ou MDF sont des points de départ utiles, mais le panneau de production a toujours besoin de son propre essai. La densité, la résine, le motif de croissance, la ligne de colle, la distribution des fibres et la finition peuvent modifier la réponse au sein de la même grande famille.
Feuillus
Les bois feuillus peuvent permettre des détails fins, mais les pores ouverts, les veines minérales et un grain prononcé peuvent rendre le ton inégal. Le nom de l’essence, le sens de coupe et le ponçage de la surface doivent être consignés avec l’échantillon.
Décision : approuver le graphisme à la fois sur les zones de bois initial et de bois final où le grain est visible.
Bois résineux
Les bois résineux présentent souvent des différences plus marquées entre les cernes de croissance et peuvent contenir des poches de résine. Augmenter la chaleur pour foncer une bande claire peut trop brûler une zone plus foncée ou riche en résine.
Décision : définir la variation naturelle acceptable avant de vouloir forcer chaque bande à obtenir le même ton.
Contreplaqué et placage
Le placage de face peut marquer proprement, tandis que les lignes de colle, les vides ou une épaisseur de face mince limitent la profondeur. Un placage décoratif peut également exposer un cœur différent si trop de matière est enlevée.
Décision : tester le fournisseur exact, l’épaisseur de la face, le système adhésif et le procédé de finition.
MDF et panneaux de fibres
Les panneaux techniques sont plus uniformes visuellement, mais la formulation du liant, la densité et le traitement de surface influent sur l’odeur, les résidus et la demande d’extraction. La documentation du fabricant et les données de sécurité du panneau doivent être examinées.
Décision : valider le contrôle des émissions et le nettoyage conjointement avec le contraste.
Bois fini
Peinture, teinture, scellant, laque, stratifié ou huile signifie que la première interaction peut se faire avec une finition plutôt qu'avec le bois. Le processus peut enlever, décolorer ou modifier thermiquement cette couche.
Décision : identifiez chaque revêtement et approuvez le résultat après l’étape réelle de nettoyage post-marquage.
Risques courants et modes de défaillance du marquage laser sur bois
Le contraste sur le bois provient souvent d’une carbonisation contrôlée et d’un enlèvement limité de matière ; la même chaleur qui crée une marque utile peut donc aussi créer une teinte irrégulière, un halo de brûlure, des lignes élargies, du charbon détaché, de la fumée ou des dommages à la finition. Le grain, la résine, l’humidité, les adhésifs et les revêtements déterminent où ces défaillances apparaissent en premier.
Structure du matériau
La densité, la résine, l’humidité, les pores, les fibres, la colle et la finition déterminent la manière dont l’énergie est absorbée et conduite.
Énergie par surface
Le réglage de puissance, la vitesse, la focalisation, l’espacement de hachage, l’espacement des lignes et le nombre de passes modifient le temps de maintien et la chaleur accumulée.
Contraste et qualité des bords
La noirceur, la profondeur, la largeur de ligne, le halo, les résidus et la variation d’un grain à l’autre doivent être évalués ensemble.
| Symptôme visible | Cause possible liée au matériau ou au procédé | Première direction à examiner |
|---|---|---|
| Un graphique présente des bandes claires et foncées | Densité de grain alternée, résine ou humidité | Testez en travers du grain et définissez une plage tonale acceptable. |
| Les bords semblent larges ou flous | Excès de chaleur accumulée, défocalisation, dépôt de fumée ou fibres tendres | Passez en revue la mise au point, la vitesse, l'espacement, les passes et l'extraction ensemble. |
| Résultat profond mais détails faibles | L'enlèvement de matière domine le contrôle des lignes fines | Séparez l'objectif de profondeur de l'objectif de contraste et retestez. |
| Les lingettes de surface sont sales après le marquage | Charbon libre ou fumée condensée | Ajoutez l'étape de nettoyage réelle à l'acceptation et améliorez la capture à la source. |
| La finition pèle ou change de couleur | La réponse du revêtement diffère de celle du substrat | Identifier la finition et tester le retrait ou la décoloration comme mécanisme distinct. |
Où le marquage laser du bois est-il utilisé — et pourquoi ?
Le bois est marqué lorsqu’un produit nécessite une identification visuelle durable, une image de marque, une personnalisation ou un détail décoratif maîtrisé sans ajouter d’encre, d’étiquettes ni d’étape d’impression distincte. L’exigence exacte dépend encore de la surface du produit, de sa manipulation et de la norme d’acceptation.
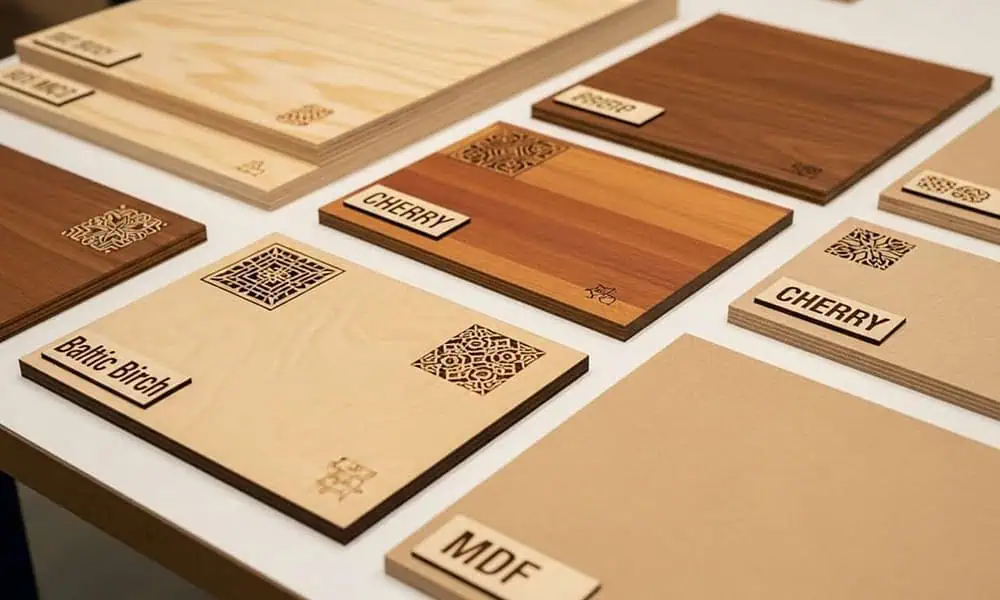
Meubles et composants d’intérieur
Les panneaux, les pièces de meubles, les poignées, les garnitures et les éléments décoratifs peuvent nécessiter des logos, une identification de pièce, des repères d’alignement ou des graphismes décoratifs. Le résultat utile est généralement un contraste net avec un halo limité afin que la marque ne ressemble pas à une brûlure incontrôlée.
Emballages en bois et produits cadeaux
Les boîtes, les étuis, les couvercles et les emballages de présentation sont couramment marqués pour l’image de marque, les informations produit ou la personnalisation. La finition de surface importe car le vernis, la teinture, la peinture ou l’huile peuvent réagir avant le bois lui-même.
Enseignes, plaques et produits d’affichage
Le texte, les symboles, les logos et les dessins au trait doivent présenter des bords lisibles sur tout le grain visible. Les grandes zones de marquage font également de la taille du champ, de la planéité et de l’homogénéité d’un coin à l’autre des éléments du test.
Artisanat et composants de production
Les produits personnalisés et les pièces de production répétitive peuvent nécessiter des noms, des informations de série, une identification de lot ou des graphiques. La raison du marquage détermine si l’apparence, la lisibilité du code, la répétabilité ou le temps de cycle constituent le principal critère d’acceptation.
Que marque-t-on habituellement sur le bois ?
Le contenu lui-même modifie les exigences du procédé. Un grand logo peut tolérer un comportement de ligne différent de celui d’un petit numéro de série ou d’un code lisible par machine ; l’illustration et la plus petite caractéristique doivent donc être incluses dans l’essai sur échantillon.
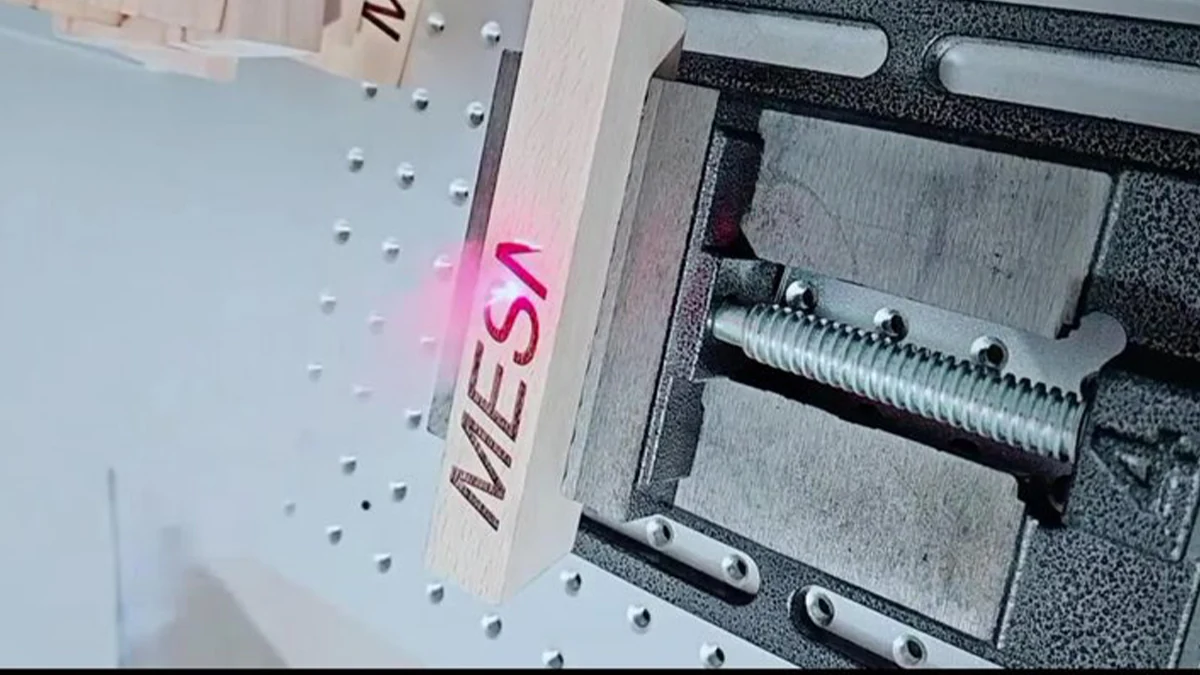
Logos et symboles de marque
Le marquage de marque privilégie généralement le contraste visuel, des bords nets et une tonalité maîtrisée qui paraît intentionnelle sur l’essence et la finition choisies.
Texte et informations produit
Les noms, spécifications, instructions ou identifiants de produit nécessitent une forme de caractère stable et un contraste suffisant après nettoyage et manipulation normale.
Numéros de série, de lot et de pièce
L’identification variable exige un positionnement répétable et une lisibilité d’une pièce à l’autre. Le flux des données de production et la méthode de chargement deviennent importants lorsque le contenu change pour chaque pièce.
Codes QR ou Data Matrix
Les codes lisibles par machine peuvent être évalués lorsque cela est nécessaire, mais le grain, l’étalement de la carbonisation, la taille des modules, la variation de surface et les conditions de caméra peuvent réduire la lisibilité. Validez-les à partir de scans réels sur un matériau de production représentatif plutôt que d’après l’apparence visuelle seule.
Graphiques décoratifs et dessins au trait
Les œuvres fines, les portraits et les motifs mettent l’accent sur le contrôle des petits détails, la netteté des bords et la cohérence tonale plus que sur la profondeur de gravure.
De quel résultat de marquage du bois avez-vous réellement besoin ?
Ne choisissez pas la voie laser en vous basant uniquement sur le “ bois ”. Définissez d’abord si le travail nécessite un contraste de surface, des détails fins, un enlèvement de matière mesurable ou une modification contrôlée d’un revêtement. Chaque objectif crée un équilibre différent entre chaleur, qualité de ligne, profondeur, résidus et temps de cycle.
| Résultat souhaité | À quoi ressemble un bon résultat | Compromis principal | Ce qu’il faut vérifier sur l’échantillon |
|---|---|---|---|
| Contraste sombre en surface | Contraste intentionnel allant du brun au foncé, avec des bords lisibles et une variation naturelle maîtrisée. | Une chaleur accumulée plus importante peut assombrir la marque, mais aussi élargir le halo, augmenter les résidus et réduire les détails fins. | Plage de tonalités, plus petit détail, largeur de bord, résidu d'essuyage et régularité entre les zones de grain. |
| Texte ou graphiques fins | Des petits détails nets, des lignes étroites et des détails reconnaissables sans propagation excessive de brûlure. | Les paramètres qui maximisent l'obscurité ou la profondeur peuvent entraîner la fusion ou l'estompage des détails fins. | Plus petit texte/ligne, définition des bords, espacement entre les éléments et aspect après nettoyage. |
| Gravure peu profonde | Enlèvement de matière contrôlé avec une profondeur et une qualité de bords acceptables. | Augmenter l'enlèvement peut se faire au détriment des détails, augmenter la fumée et exposer une couche différente dans le placage ou le contreplaqué. | Plage de profondeur, qualité des bords, intégrité de la couche de surface, résidu et répétabilité. |
| Retrait de finition ou changement de couleur | Le revêtement change ou est retiré comme prévu, tandis que le bois sous-jacent reste dans la limite visuelle. | Le revêtement peut se décoller, se décolorer de façon imprévisible ou créer un profil de fumée/résidus différent de celui du bois brut. | Identité du revêtement, état du substrat, résultat du nettoyage, qualité des bords et exigence d'extraction. |
Comment la forme, l'épaisseur et la taille modifient-elles le plan de marquage ?
La géométrie ne change pas l'essence du bois, mais elle change le contrôle de la mise au point, la couverture du champ, la manipulation, la conception des fixations et le risque de marquage dans une couche non prévue. Ces paramètres doivent être définis avant que la configuration de la machine ne soit fixée.
Planches et panneaux plats
Les pièces plates constituent la condition de départ la plus simple, car la surface de marquage peut rester proche d'un plan de mise au point. Les grands panneaux nécessitent toujours une stratégie de positionnement et un champ de marquage capable de couvrir le motif sans sacrifier le niveau de détail requis.
Vérification : zone de marquage utilisable, méthode de positionnement des pièces, qualité aux coins du champ et chargement répété.
Couches de parement en placage mince et en contreplaqué
Pour la gravure peu profonde, l’épaisseur totale du panneau n’est pas la seule limite. Le placage de face ou la couche décorative peut être bien plus mince que le panneau complet, de sorte qu’un enlèvement excessif peut exposer la colle ou le matériau d’âme.
Vérification : épaisseur de la couche de parement, profondeur acceptable et si le substrat reste visuellement acceptable.
Surfaces voilées ou irrégulières
Les variations de hauteur éloignent certaines parties de la surface de la mise au point prévue et peuvent modifier la largeur de trait, le contraste ou la profondeur de gravure sur un même graphique.
Vérification : variation de hauteur réelle, support de fixation et si la marque complète reste dans la plage de mise au point acceptable.
Pièces de grande taille ou grands champs de marquage
Un champ plus grand modifie les exigences optiques et de positionnement. Le champ final doit être validé pour le niveau de détail et la cohérence sur toute la zone utile, plutôt que d'être choisi uniquement parce que le motif y entre.
Vérification : taille de marquage maximale, plus petit détail, résultat d'un coin à l'autre, dégagement de chargement et attente de cycle.
Pièces en bois cylindriques ou irrégulières
Les poignées courbes, les pièces tournées ou les objets artisanaux irréguliers peuvent nécessiter un support dédié, un mouvement rotatif ou une autre méthode de positionnement propre au projet. La solution correcte dépend de quelle part de la surface doit rester au point pendant le marquage.
Vérification : plage de diamètre/hauteur, emplacement du marquage, orientation, positionnement répété et accès au montage.

Le CO₂ est généralement la première technologie à évaluer pour le bois
Le bois absorbe généralement suffisamment bien l'énergie du laser CO₂ pour permettre un noircissement de surface et une gravure superficielle, ce qui fait du CO₂ une première direction d'essai pratique pour de nombreux travaux de marquage du bois. L'échantillon décide toujours si la voie satisfait au contraste, au niveau de détail, à la profondeur et à la cadence de production requis sur l'espèce, la construction de la planche et la finition réelles.
Ne choisissez pas la machine uniquement en fonction de sa puissance en watts. La conception de la source, la longueur d'onde réelle, l'acheminement du faisceau, la focalisation, le champ de marquage, la stratégie de passes, le rapport cyclique, l'enceinte et l'extraction influent tous sur la fenêtre de procédé utilisable. Une configuration qui produit lentement un échantillon foncé n'est peut-être pas celle qui répond le mieux au débit de production.
Utilisez l'objectif de résultat pour définir le premier essai, puis utilisez cet essai pour restreindre le choix de la machine. Si l'essai au CO₂ ne peut pas satisfaire aux critères d'acceptation sans carbonisation, endommagement du revêtement, perte de détail ou temps de cycle inacceptables, revenez à l'évaluation du matériau/procédé avant de vous engager sur une configuration de machine. Une fois la voie validée, comparez les configurations disponibles de machines de marquage laser CO₂ Configurations de machine de marquage laser CO₂ par rapport au champ requis, aux besoins de manutention et de sécurité.
L’extraction, la protection contre les incendies et la sécurisation laser font partie de l’examen.
La capture des fumées influe sur la visibilité, la propreté des optiques, les odeurs, les résidus et l’environnement de travail. La conception de l’extraction et la configuration de sécurité laser doivent être étudiées en fonction du matériau, de la forme de la machine et du rythme de production, et non ajoutées une fois que l’échantillon semble acceptable.
Identifier ce qui est chauffé
Consignez l'espèce ou le panneau, l'adhésif, la teinture, la peinture, le produit d'étanchéité, le stratifié et l'agent de nettoyage. Les revêtements inconnus et les liants de panneaux techniques ne doivent pas être traités comme du bois brut ordinaire. Consultez la documentation des fournisseurs et les données de sécurité applicables.
Captez les fumées au plus près du marquage
Le flux d’air, la position de la hotte et la filtration doivent être adaptés à la taille du champ et au volume de fumée sans perturber le procédé. Une mauvaise captation peut redéposer des résidus et faire paraître un test de paramètres moins régulier qu’il ne l’est en réalité.
Inclure des mesures de prévention des incendies et de propreté des locaux
Le bois est combustible. La procédure d’exploitation doit porter sur la surveillance active, les matières en combustion lente, les poussières ou résidus accumulés, l’entretien de l’extraction et la manipulation sûre après l’arrêt du laser. La conception finale en matière de sécurité dépend de l’évaluation des risques de la machine dans son ensemble et du lieu de travail.
Validez en conditions réelles de production
Un échantillon de courte durée peut ne pas représenter les odeurs, le colmatage des filtres ou les résidus pendant un long lot. Répétez l’essai à un cycle de service réaliste et intégrez le nettoyage ainsi que les vérifications des filtres à l’examen.
Confirmer les dispositifs de protection et les fonctions d’arrêt du laser
Le rayonnement de traitement au CO₂ est normalement invisible. Confirmez la classification laser et l’émission accessible du système finalisé, l’enceinte ou la zone protégée, les interverrouillages de porte, l’arrêt d’urgence, le circuit de sécurité, les moyens d’observation, la position du dispositif de fixation et l’accès sécurisé lors du chargement et de la maintenance. Une image produit ne constitue pas une approbation de sécurité ; les mesures de contrôle et les équipements de protection individuelle doivent être définis en fonction de l’évaluation réelle des risques et des exigences locales applicables.
Utiliser le matériau de production réel pour confirmer le résultat
Le test utile le plus rapide commence par le matériau de production et un objectif d’acceptation mesurable. Une photographie seule ne peut pas révéler la formulation du panneau, sa finition ou la plage naturelle que le marquage doit tolérer. Le test doit montrer ce qui est acceptable, ce qui échoue et quelle variation normale du matériau le procédé peut tolérer.
Identité du matériau
Essence, massif/contreplaqué/MDF, fournisseur, épaisseur, placage, adhésif, état d’humidité et finition.
Exigence de marquage
Motif ou code, plus petit détail, taille du champ, teinte souhaitée, profondeur, toucher et halo de brûlure autorisé.
Ensemble de variations
Des échantillons qui incluent des variations de grain, des nœuds, des zones de résine et des lots normaux — pas seulement la pièce la plus facile.
Contexte de production
Dimensions de la pièce, planéité, méthode de chargement, quantité, cycle cible, nettoyage, extraction et méthode d'inspection.
Contrôle d'acceptation
Convenez de la manière dont le contraste, la largeur de trait, la profondeur, les résidus, l’odeur, la lisibilité et la répétabilité seront évalués.
Résultat du premier test
Consignez l’identité de l’échantillon, le parcours évalué, la fenêtre de travail relative, les défauts visibles, le résultat de nettoyage, l’observation du cycle et les notes d’extraction. Un premier test ne constitue pas une garantie de production.
Comment finaliser la configuration de la machine pour un travail de marquage sur bois
Un échantillon réussi réduit la fenêtre de procédé ; il ne clôt pas la sélection de la machine. Le devis final doit relier le marquage accepté à la taille du champ, à la manutention des pièces, à l’extraction, à la configuration de sécurité et à un régime de production réaliste.
Direction du laser et du procédé
Utilisez l’échantillon validé pour confirmer la source, le trajet et la fenêtre de travail. Ne remplacez pas un résultat de procédé non concluant par une puissance nominale plus élevée.
Champ de marquage et optique
Indiquez le plus grand motif graphique requis ainsi que la plus petite caractéristique. Confirmez le niveau de détail exploitable et l’homogénéité sur tout le champ prévu, pas uniquement au centre.
Structure de la machine et dégagement des pièces
Faites correspondre le poste de travail, la hauteur Z, l’accès et le concept d’enceinte aux dimensions réelles de la pièce, à la méthode de chargement et au flux de travail de l’opérateur.
Fixation et positionnement
Définissez comment chaque pièce est positionnée, soutenue et répétée. Les pièces déformées, courbées ou irrégulières peuvent nécessiter des montages dédiés ou un mouvement plutôt que de partir du principe d’une table plane.
Extraction et sécurité
Dimensionnez la captation et la filtration des fumées en fonction du matériau et du cycle de service réels, puis confirmez, à partir de l’évaluation des risques réelle, les dispositifs de protection, les interverrouillages, l’arrêt d’urgence et l’accès d’exploitation du système complet.
Exigences de production et de données
Indiquez la taille du lot, le temps de cycle cible, les besoins en données variables, les exigences d’inspection des codes et toute manipulation en amont/aval qui modifie la configuration de la machine.
Éléments à envoyer avant de demander le devis final
Envoyez suffisamment d’informations pour reproduire le travail réel, plutôt que de simplement nommer le matériau. Cela réduit le risque de chiffrer une machine qui correspond au mot « bois », mais pas à la pièce réelle ni au critère d’acceptation.
FAQ sur le marquage laser du bois
Ces réponses définissent une orientation de départ sûre. La teinte, la profondeur, la vitesse et l’extraction finales dépendent toujours du panneau et de la finition réels.
Quel bois donne le marquage laser le plus régulier ?
Un matériau uniforme, à grain fin et stable donne généralement des détails plus réguliers, mais le nom de l’essence à lui seul ne suffit pas. Le fournisseur, la coupe, la densité, l’humidité et la finition peuvent modifier le résultat ; il faut donc procéder à un échantillonnage du lot de production.
Pourquoi une zone donne-t-elle un marquage plus foncé qu’une autre ?
Les cernes de croissance, la résine, les nœuds, l'humidité et la préparation de surface peuvent modifier l'absorption et le flux thermique. Avant d'augmenter la puissance, comparez les zones claires et foncées et déterminez si cette variation est naturelle et acceptable.
Le marquage laser peut-il éviter toute carbonisation ?
Pas lorsque le contraste recherché repose sur un noircissement thermique. Les réglages peuvent limiter le halo et les résidus de carbonisation, mais affirmer une absence totale d'effet thermique serait irréaliste pour le noircissement ou la gravure typiques du bois.
Le contreplaqué se marque-t-il de la même façon que le bois massif ?
Non. Le placage de face, l'adhésif, les vides et les couches du cœur introduisent des variables que le bois massif ne présente pas. Testez la construction exacte du contreplaqué et évitez de valider une profondeur qui pourrait exposer le cœur.
Est-ce que je choisis la machine en fonction de la puissance ?
Non. Le matériau, le résultat souhaité, la taille du champ, la mise au point, le modèle source, la vitesse, le nombre de passes, l'extraction et le cycle de service comptent tous. La puissance nominale n'est qu'un paramètre de configuration, pas la méthode de sélection.
Que faut-il vérifier après le marquage ?
Examinez le contraste visible, le plus petit détail, la profondeur, le halo de bord, les résidus détachés, le résultat de nettoyage, l’odeur, la répétabilité et toute exigence de lisibilité des codes. Utilisez les mêmes critères sur les variations normales de lot.
Références techniques
U.S. Occupational Safety and Health Administration — Poussières de bois : aperçu vient étayer la nécessité de maîtriser les particules de bois en suspension dans l’air et d’évaluer l’exposition en milieu de travail. OSHA — Risques liés aux lasers : aperçu vient étayer la nécessité de traiter les risques liés au faisceau et les risques non liés au faisceau. Aucune de ces sources ne remplace une évaluation propre au matériau portant sur les fumées de laser, les revêtements, les liants, la machine complète ou les exigences locales.
Envoyez le bois réel, la finition et l’objectif d’acceptation
Zhuorui Laser peut utiliser ces éléments pour définir une première orientation d’essai, comparer le résultat à vos critères d’acceptation, puis affiner le champ de marquage, le montage, l’extraction, la sécurité et la configuration de la machine en vue du devis. L’approbation finale de la production exige toujours la machine réelle, un matériau représentatif et un cycle de travail réaliste.