
簡単な回答
石材、複合材料、特殊材料はレーザーマーキングできますか?
はい—多くの石材、炭素繊維およびガラス繊維複合材料、フォーム/EVA、ゴム引き表面は、有用なレーザーマークを生成できます。. 重要な制約は、適合性を広い材料名だけでは判断できないことです。鉱物構造、樹脂またはバインダー、強化材、添加剤、コーティング、密度、色、仕上げは、達成可能な結果と故障モードの両方を変え得ます。.
ビームが到達するすべての層を特定し、必要なマークと許容できない損傷を定義してから、代表的な部品をテストします。「石材用ファイバーレーザーマーカー」のような検索フレーズは購入クエリであり、ファイバーが正しい光源である証拠ではありません。観察された材料の応答と受入基準が方式を決定します。.
材料ファミリー
実際の基材に合ったルートを選択する
石、炭素繊維複合材、ガラス繊維、発泡体/EVA、ゴム系コーティングは、露出した鉱物、樹脂、強化材、気泡構造、またはコーティングが相互作用を左右するため、異なる反応を示します。最も近い材料ファミリーを出発点として使用し、その後、正確な部品で試験してください。.
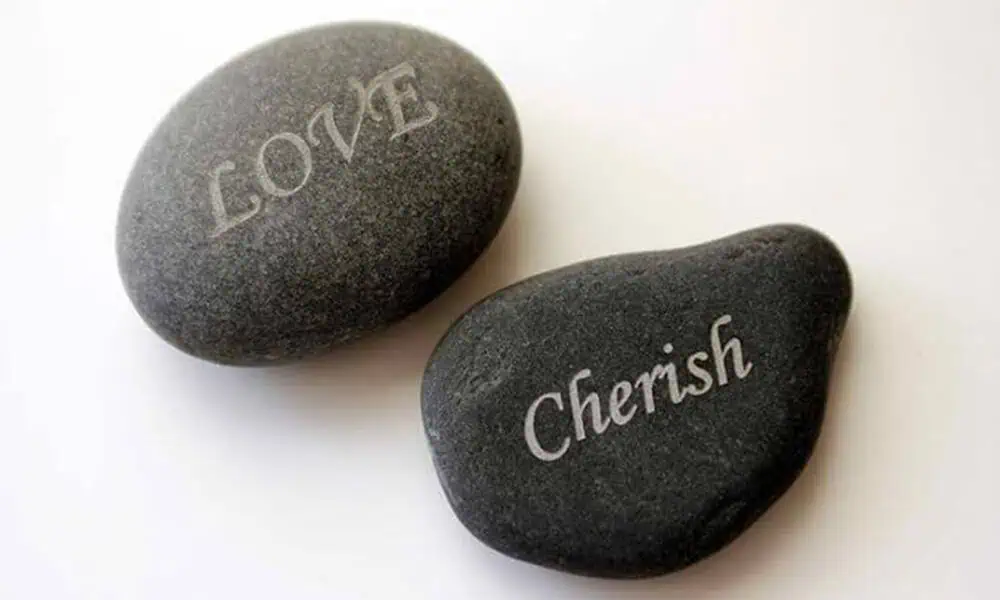
石とスレート
鉱物組成、多孔性、色、研磨、自然なばらつき、意図する表面効果を確認する。アブレーション、白化、微小亀裂、端部の欠け、鉱物粉塵は、石材特有の評価に属する。.
石とスレートを確認する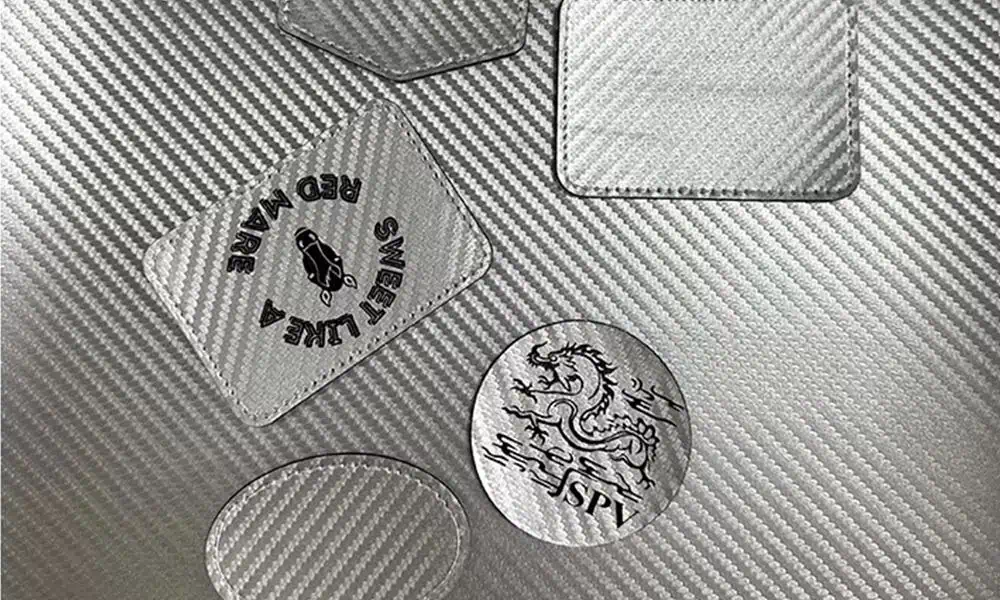
炭素繊維複合材
樹脂マトリックスを炭素強化材から分離する。このプロセスでは、樹脂を除去または変色させ、繊維を露出させ、ヒュームや粒子状物質を発生させる可能性がある。正確な積層構成と仕上げが試験を規定する。.
炭素繊維複合材を確認
ガラス繊維複合材
樹脂、ガラス強化材、ゲルコート、塗料、および積層構成を特定する。コントラスト、粉塵、繊維露出、および熱影響には、材料固有の受入計画が必要である。.
ガラス繊維複合材を確認
発泡体とEVA
密度、セル構造、色、添加剤、接着層は、溶融、崩壊、臭気、エッジの鮮明さ、残留物を変化させることがあります。樹脂名だけでなく、最終的なフォーム構造をテストしてください。.
フォームとEVAを確認するゴム引きコーティング
ソフトタッチ表面およびゴム引き表面は、異なる基材の上に薄いコーティングとして存在する場合があります。コーティングの化学的性質、密着性、硬化、厚さ、および分解生成物が経路を決定します。.
ゴム引きコーティングを確認する製品、目的、およびマーキング内容
特殊材料はどこで使用され、通常何がマーキングされるのか?
最終用途は、そのマークが果たすべき役割を示します。装飾ロゴ、シリアル番号、機械可読コードは、同じ材料ファミリー上に配置できますが、同じフィーチャサイズ、コントラスト、耐久性、または検証方法を必要とするわけではありません。.
石とスレート
銘板、タイル、建築部材、メモリアル製品、装飾用石材では、表面が信頼性の高い可読性をサポートする場合、名前、ロゴ、グラフィック、資産ID、または単純なコードが一般に使用されます。.
炭素繊維複合材
スポーツ用品、自動車部品、ドローン、構造パネル、複合材ハウジングでは、部品ID、シリアル番号、ブランディング、組立参照、またはトレーサビリティマークが必要になる場合があります。.
ガラス繊維複合材
成形カバー、パネル、電気ハウジング、構造部品には、部品番号、バッチIDまたはシリアルID、機能情報、および生産トレーサビリティが付されている場合があります。.
発泡体とEVA
保護用インサート、ガスケット、パッド、履物用部品、オーガナイザーには、位置ラベル、ロゴ、部品識別、位置合わせマーク、または包装管理情報が使用されている場合があります。.
ゴム引き表面
グリップ、ハウジング、コントロール、コーティング部品には、コーティングの質感と密着性を維持しながら、アイコン、ロゴ、シリアル、または機能識別子が必要になる場合があります。.
テスト前に成功の定義を決める
どのようなマーキング結果を目標にすべきですか?
有用なレーザー結果には2つの部分があります。表面に形成される物理的変化と、生産で求められる受入結果です。レーザー光源を比較する前に両方を定義してください。そうしなければ、見た目で明らかなマークでも、損傷、判読性の低さ、耐久性の弱さにより不合格になる可能性があります。.
1. 物理的マーキング効果
レーザーが最終表面に物理的に何を形成すべきかを記述してください。.
- 暗色化、白色化、またはその他の制御されたコントラスト変化。.
- 浅い彫刻、または所定の表面テクスチャ。.
- 不要な基材損傷を伴わない、選択的なコーティングまたは表面改質。.
- 必要なエッジの鮮明さを備えた、明瞭な文字、図形、またはコード要素。.
2. 受入結果
加工後にマーキングされた部品がどのように判定されるかを定義してください。.
- 必要な視覚的コントラスト、一貫性、および特徴の判読性。.
- 許容できない割れ、層間剥離、繊維露出、溶融崩壊、またはハローがないこと。.
- 残渣および洗浄応答が合意された限度内にあること。.
- 用途が求める場合に、コーティング密着性、表面感触、コード検証、または耐久性が保持されること。.
実現可能性の入力
6つの入力が最初のスクリーニング判断を左右する
これらは、レーザー光源を比較する前に記録すべき6つの入力である。これらは別のカードグリッドではなく、スクリーニングの順序として提示されている。なぜなら、各項目が次の判断につながるからである。.
材料の識別
商品名に加えて、石材、ポリマー、樹脂、ゴム、またはフォームの正確な仕様、サプライヤー、および入手可能な場合はロット。.
層構成
ビームが到達できる補強材、バインダー、ゲルコート、塗料、接着剤、スキン、ライナー、またはバッキング。.
表面状態
色、研磨状態、テクスチャ、多孔性、硬化状態、汚染、水分、および事前処理。.
目標結果
物理的影響と生産上の合否判定結果を定義する。詳細な合否基準については前のセクションを参照すること。.
リスク境界
熱損傷、溶融、崩壊、破壊、露出した繊維、粉塵、ヒューム、残留物、発火の可能性。.
合否判定方法
外観限界、コードの判読性、密着性、清浄性、摩耗、取り扱い、バッチ間の一貫性。.
部品の形状と取り扱い
部品の形状、厚さ、サイズはプロセスをどのように変えるか?
材料は平坦な試験片ではレーザー適合性があっても、実際の部品では難しくなることがあります。高さの変動、エッジまでの距離、柔軟性、厚さ、マーキング面積は、焦点、熱流、治具、および再現性のある生産に必要な機械構造に影響します。.
| 部品の状態 | プロセスが変わる理由 | 確認すべき事項 |
|---|---|---|
| 平坦で剛性のある表面 | 通常、最も単純なフォーカスと固定の条件を提供しますが、自然なテクスチャや表面の変動によって局所的なコントラストが変化する可能性があります。. | マーキング領域、平坦度、再現可能なデータム、使用可能なフォーカスウィンドウ。. |
| 曲面または不規則な表面 | 異なる点が許容焦点範囲を外れると、スポットサイズ、エネルギー密度、マークの均一性が変化する可能性があります。 | 高さのばらつき、曲率、マーキング角度、および回転、再位置決め、ダイナミックフォーカスを検討すべきかどうかを評価する必要があります。 |
| 薄い部分または熱に敏感な部分 | 熱容量が低いと、所望のマークが得られる前に、変形、溶融、局所的な崩壊、裏面への影響が増大する可能性があります。 | 最小厚さ、支持方法、裏面の保護、および許容される熱影響部。 |
| 端部、穴、または天然の亀裂の近くにある石材 | 局所的な応力集中と鉱物のばらつきにより、欠け、破砕、または割れのリスクが高まる可能性があります。 | 端からの距離、既存の欠陥、厚さ、およびマーキング領域が構造的に敏感かどうか。 |
| 柔軟または圧縮性のあるフォーム/エラストマー | クランプすると表面の高さや形状が変わる可能性があるため、圧縮が一定でないと焦点やマーク形状が不安定になることがあります。 | 支持面、クランプ圧、部品の復元、レーザーへの再現性のある位置決め。 |
| 大型部品または大きなマーキングフィールド | より広い使用可能領域は、レンズ選択、フィールド歪み、焦点均一性、部品へのアクセス、および部品を割り出しまたは移動する必要があるかどうかを変え得る。 | 全体寸法、マーク位置、必要なフィールドサイズ、ローディング時のクリアランス、および動作戦略。 |
材料主導の初期テスト
どのレーザールートを最初にテストすべきか?
材料ファミリー、露出している層、必要な効果から始めます—装置のキーワードから始めるのではありません。最初のルートは、露出した構成成分に目標のマークを形成しつつ、熱、割れ、繊維の露出、溶融損傷を許容限界内に抑えられる可能性が最も高い光源ファミリーです。以下の順序に従って最初の比較に何を含めるかを決め、観察された故障モードからプロセスウィンドウが狭すぎると示されたらルートを変更します。
| 材料ファミリー | 最初に検討すべきルート | 早期に候補となる理由 | 別のルートを比較すべきタイミング |
|---|---|---|---|
| 石 / スレート | CO2は、多くの鉱物表面に対する表面彫刻や目視コントラストを目的とする場合、最初の比較対象としてよく取り上げられます。 | 長波長の相互作用は、石が金属のように振る舞うと仮定しなくても、特定の石材に有用な目視可能な表面変化をもたらすことがあります。 | コントラストが弱い場合、割れや粒の欠けが過剰な場合、または細部の要件が細かすぎる場合は、別の確認済みのレーザー源を実際の石材と比較してください。 |
| 炭素繊維複合材 | 炭素繊維補強材がレーザーの選択を決めると仮定するのではなく、露出している樹脂、コーティング、または仕上げ面から始めてください。 | UVまたはCO2は、樹脂リッチな表面では早い段階で候補に含めてよい。ファイバー/MOPAは、近赤外結合によって、許容できない樹脂の後退や繊維露出を起こさずに許容可能なコントラストが得られる場合にのみ導入すべきである。 | マークが許容可能になる前にマトリクスが損傷した場合、繊維が露出した場合、またはラミネート仕上げ面全体でコントラストを安定させられない場合は、方式を変更する。 |
| ガラス繊維複合材 | まずゲルコート、樹脂、または着色表面層を試験する。UVまたはCO2は、初期比較に含めるべきことが多い。 | 通常、最初の相互作用をより直接的に左右するのは、下にあるガラス強化材ではなく、目に見える表面である。 | 表面が焦げたり、変色したり、繊維が露出したり、密着性を失ったり、要求される機能品質を維持できなかったりする場合は、別のルートを比較してください。 |
| 発泡体 / EVA | CO2 はしばしば最初の比較対象になります。より微細な特徴が必要な場合や、目に見える熱影響をより低く抑える必要がある場合には、UV が重要になります。 | 多くの発泡ポリマーは長波長エネルギーに強く反応しますが、熱による崩壊やエッジの鮮明さが制限要因になる場合には、UV が役立ちます。 | 溶融、崩壊、臭気、残留物、またはコントラスト不足が許容可能な加工ウィンドウを妨げる場合は、ルートを変更してください。ファイバー/MOPA は、顔料や添加剤が有用な近赤外応答をもたらす場合にのみ導入すべきです。 |
| ゴム引きコーティング | コーティングの化学的性質から始めます。有機系ソフトタッチ層では、CO2またはUVが最初の比較対象としてよく挙がります。 | コーティングは下地の基材よりもはるかに薄く、化学的にも異なることがあるため、最初の目標は、密着性を失わせたりベース部品を露出させたりせずにコーティングを改質することです。 | コーティングがにじむ、焦げる、剥がれる、べたつく場合や、基材を損傷せずに必要なコントラストが得られない場合は、別の方法を比較検討してください。 |
CO2: 多くの鉱物系、発泡体、樹脂を多く含む表面で比較検討するのに有用ですが、熱、焦げ、溶融、破断によってプロセスウィンドウを狭める可能性があります。
UV: 微細な形状や目に見える熱影響の低減が重要な場合に有用だが、自動的に「コールド」であるわけではなく、依然として化学組成や表面応答に依存する。.
ファイバー / MOPA: 露出した表面、顔料、コーティング、またはフィラーが近赤外エネルギーに有効に応答する場合にのみ関係する。検索クエリに「ファイバー」という語が含まれていても、適合性の証拠にはならない。.
リスクマップ
特殊材料は異なる形で故障する
材料スタックを診断せずに出力を上げると、損傷領域を拡大しつつ証拠品質を低下させる可能性があります。まず故障モードを検査してください。.
破壊と粒の抜け
石材やスレートは、欠けたり、不均一に白化したり、天然の鉱物変動に沿って変化したりすることがあります。.
マトリックスの除去と繊維の露出
コンポジットレジンは強化材より先に後退し、外観と表面の健全性を変化させる可能性があります。.
溶融、崩壊、エッジの丸まり
発泡体およびエラストマー層は、軟化したり、収縮したり、崩壊したり、べたつく残留物を残したりする可能性があります。.
粉塵、ヒューム、付着物
鉱物粒子、樹脂分解生成物、および未知の添加剤については、SDSを起点とした排気およびろ過の見直しが必要です。.
1つの試料による偽陽性
1つのクーポン上の清浄なマークは、別のバッチ、仕上げ、サプライヤー、または積層スケジュールを承認するものではありません。.
レーザーおよびセルの安全境界
材料ハザードスクリーニングはレーザーセルの安全に代わるものではありません
材料のヒュームおよび粒子はリスクレビューの一部にすぎません。最終的な機械およびワークセルは、確認された光源およびプロセスに対して、レーザー放射、意図しないビーム経路、アクセス、異常停止も制御しなければなりません。.
材料ハザードをセル設計に引き継ぐ
試験中に確認された粉じん、ヒューム、付着物、繊維への暴露、および発火リスクは、排気、ろ過、清掃、およびエンクロージャーの決定に反映されるべきです。.
レーザーワークセル全体をレビューする
最終構成では、実際の光源、治具、自動化レベルに応じて、レーザー放射、ビーム経路、ガード付きアクセス、インターロック、非常停止動作、安全なアクセスも制御する必要があります。
サンプル検証
実際のサンプルはどのように試験し、評価すべきか?
テストシーケンスと返却されたエビデンスは併せて確認する必要があります。有用なサンプルプログラムは、何を投入し、何を変更し、何が失敗し、何が合格し、そして何がまだ生産部品で確認されなければならないかを記録します。
テストシーケンス
識別
最終グレードの材料、サプライヤー詳細、層構成、仕上げ、形状、SDSを使用してください。
定義
アートワーク、コード、フィーチャサイズ、目標効果、許容限界、保護ゾーンを提供する。
比較
単一の孤立したマークを承認するのではなく、管理された光源とパラメータのウィンドウを比較する。
検証
外観、異物、破壊、繊維露出、洗浄、コードの可読性、必要な耐久性を確認する。
移管
代表的な部品またはバッチで繰り返し、承認されたプロセスウィンドウを治具、排気、焦点、サイクルの検討に反映します。
サンプル結果から機械仕様へ
最終的なレーザーマーカー構成はどのように選定されますか?
材料試験の成功はプロセスの方向性を定めるものであり、機械の完成形を定めるものではありません。構成は、承認された結果、実部品、生産要件を中心に順を追って構築されます。
レーザー光源と出力クラス
承認されたサンプル経路から始め、高い出力が自動的に優れていると決めつけるのではなく、実際のプロセスウィンドウに合わせて実用的な出力とパルス性能を決定します。
レンズ、フィールド、作動距離
マークサイズ、フィーチャサイズ、部品へのアクセス、焦点変動によって光学系が決まります。より大きなフィールドでは、スポットサイズとプロセスマージンが犠牲になることがあります。
部品の提示と焦点合わせ
実際の形状を、高さ制御、回転、再位置決め、割り出し、または単純な固定セットアップに落とし込み、次に部品を再現性よく提示する治具を定義します。
排気と安全
試験中に確認される粉塵、ヒューム、付着物、発火リスクによって、排気、ろ過、エンクロージャの開口部、インターロック、安全なアクセスの要件が決まります。
サイクル、ビジョン、自動化
ロード時間、スループット、可変位置、コード検証、データ接続、ライン統合によって、ビジョン、I/O、モーション、あるいは自動化が実際に付加価値をもたらすかどうかが決まります。
生産レビューの準備
サンプル試験と見積もりには、何を送ればよいですか?
テスト入力が生産部品に近いほど、機械を設定するときに残る不確実性は少なくなります。
- 代表的な最終グレードのサンプル、および材料またはサプライヤーの指定。
- 該当する場合は、層構成、コーティング、接着剤、補強材、SDS、および表面仕上げ。
- 部品の寸法、厚さ、形状、マーキング位置、および写真または図面。
- アートワーク、テキスト、コードの種類、最小形成寸法、および必要なマーキング領域。
- 目標とするコントラスト、テクスチャまたは深さに加え、保護区域と許容できない損傷。
- 耐久性または可読性の確認、想定スループット、投入方法、取り出し制約。
FAQ
特殊材料のレーザーマーキングに関する質問
レーザーマーキングマシンで石にマーキングすることはできますか?
選定した石材やスレートの表面は、レーザーで生み出すコントラストやテクスチャについてスクリーニングできますが、鉱物組成、色、研磨状態、多孔性、破壊挙動はさまざまです。実際の石材と目標とする効果については、サンプル試験が必要です。
石材加工において、ファイバーレーザーは標準的な選択肢なのでしょうか?
いいえ。石材向けファイバーレーザーマーキング機の検索需要は、技術的な適合性を証明するものではありません。CO2、UV、ファイバー/MOPA、またはその他の確認済み光源は、材料の反応と目標がそれを正当化する場合にのみ比較検討の対象となります。
カーボンファイバーやグラスファイバーに、安全にレーザーマーキングを行うことはできますか?
実現可能性試験では、樹脂の挙動と強化材の挙動を切り分け、ヒューム、粒子、繊維ばく露、およびSDSを確認する必要があります。安全性と表面の受け入れ可否は、具体的な積層材、コーティング、プロセスによって決まります。
なぜフォームやEVAは特殊素材として分類されているのですか?
密度、セル構造、添加剤、顔料、接着層、熱感受性は、溶融、崩壊、臭気、残留物、エッジの鮮明さを変化させ得ます。漠然とした樹脂表記では、十分な情報が得られません。
たった1つの「成功したクーポン」が、生産体制を決定づけることはあり得るのでしょうか?
いいえ。テストクーポンは材料の反応を確認できますが、実際の生産部品では、湾曲、高さの変動、エッジ部のリスク、クランプ制限、より大きなマーキングフィールド、排気要件、サイクルタイムの制約が加わることがあります。最終構成は、代表的な部品で確認する必要があります。
実用的なサンプルテストとして、何を送ればよいでしょうか?
代表的な最終グレードの部品または材料、サプライヤーまたは材料の呼称、層構成、該当する場合はSDS、部品寸法、アートワーク、目標マーク、保護領域、判読性または耐久性の要件、想定される生産サイクルをお送りください。
有益なレビューを準備しましょう
正確な材料、部品形状、合格基準の送付
代表的なサンプル、サプライヤー/材料の呼称、SDS、コーティングまたは接着剤、部品の寸法と厚さ、写真または図面、アートワーク、マーク位置と範囲、コードまたはフィーチャーのサイズ、目標とする効果、保護領域、耐久性または判読性の確認、投入方法、サイクル目標、排気制約を含めてください。