
まず鋼材ファミリーから始め、次に実際の表面を確認する
多くの炭素鋼、軟鋼、工具鋼、合金鋼部品では、ファイバーレーザーマーカーが最初に評価すべきルートです。より難しい問題は、最終表面が必要なコントラスト、深さ、読みやすさ、耐久性を満たせるかどうかです。.
これらの名称は、異なり一部が重複する鋼のグループを表している。軟鋼は一般に低炭素鋼であり、一方、多くの工具鋼は合金鋼でもある。材料名だけではレーザーレシピは決まらない。機械加工された低炭素鋼部品、焼入れ焼戻しされた合金鋼部品、仕上げ済みの工具鋼インサートは、最終表面、許容マーク深さ、下流での使用条件が異なるため、異なるマーキング判断を必要とすることがある。別のサンプルで開発した設定を使用する前に、鋼種と最終製造状態を確認すること。.
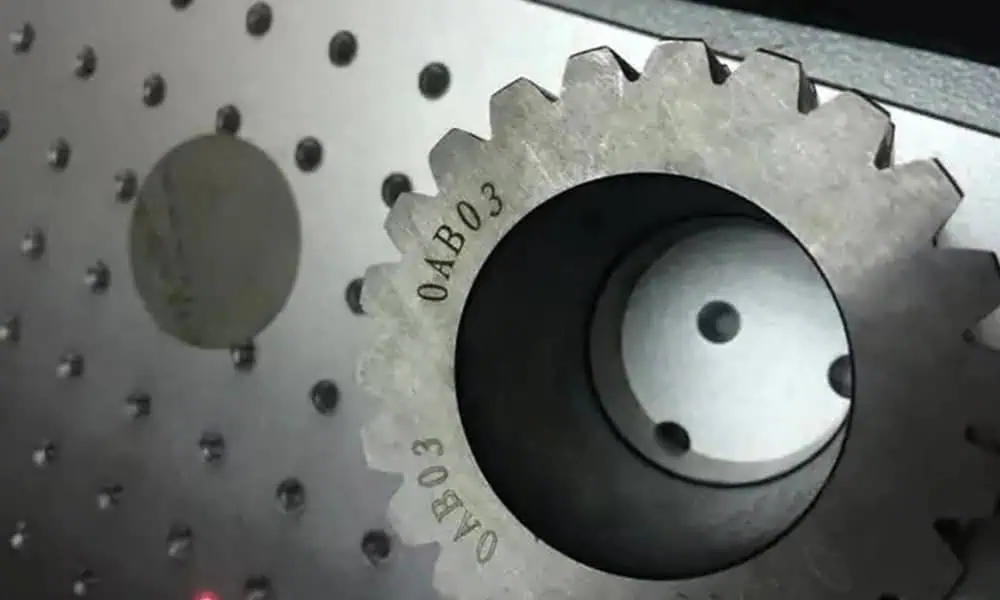
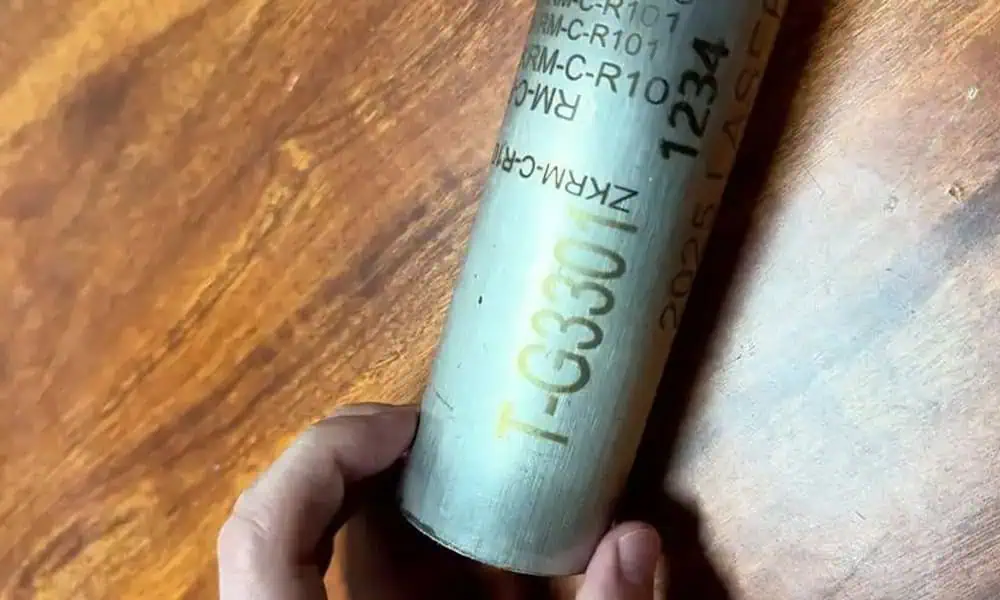
管の形状は位置決めと焦点要件を変える
鋼のマーキングプロセスは依然として材料と表面状態に依存しますが、円筒形のワークはさらに別のプロセス管理層を追加します。マーク位置、焦点の一貫性、角度再現性は、実部品上で安定している必要があります。.
鋼表面がマーキングの工程をどう変えるか
パラメータを選ぶ前に、実際の表面状態を切り分けてください。有用な問いは単に「鋼にマーキングできるか?」ではなく、「この鋼表面には何があるのか、レーザーがどのようなプロセスを行うのか、その後何を検証する必要があるのか?」です。“
清浄な機械加工済みの炭素鋼または軟鋼
清浄な機械加工面はレーザーにより安定した開始表面を与えるが、その仕上げ状態は依然として重要である。工具痕や粗さは細かい文字を崩すことがあり、研磨された領域はカメラやハンディリーダーにとってグレアを生じさせることがある。要件が目視識別、機械読取可能なコントラスト、実際の彫刻深さのどれなのかを決めること。より暗く見えるマークが自動的にその3つすべてを満たすわけではない。.
ミルスケール、錆、不均一な酸化皮膜
これらの層は同じ部品内でも厚さと外観が変動する。最初のレーザーパスは、下地の鋼にマークを形成する前に、既存の層を変化させたり除去したりする可能性があるため、清浄化した試験片でのテストは誤解を招くことがある。受入ままの部品と意図的に準備した領域を比較し、結果が異なる場合は、パラメータを確定する前に再現可能な清浄化またはマーキングの手順を定義すること。.
切削油と取扱い残留物
油またはクーラントの膜は局所的な加熱を変化させ、微細なコードを覆い隠す煙や付着物を生じさせることがある。脱脂直後のデモ用ピースできれいに見えるマークも、生産からの部品では再現しないことがある。まず清浄化と取扱いの条件を設定し、適切なヒューム排出を設け、その後、代表的な生産表面で同じマーキングプロセスを評価すること。.
熱処理された工具鋼または合金鋼
焼入れされた工具や熱処理部品では、問題は単にレーザーがマークを残せるかどうかではありません。選んだ深さ、局所的な熱影響、エッジ状態が完成部品上で許容できるかどうかです。マークされた領域が摩耗、シール、疲労に関連する機能を持つ場合は、より深い彫刻を選ぶ前に、許容される位置と表面変化を確認してください。最終的な熱処理済みかつ仕上げ済みの状態で検証してください。
コーティング除去と素地鋼マーキングを区別する
被覆鋼上のマークは、下地の鋼を彫刻したものではなく、表面層を変化させたり除去したりした結果である場合があります。暗い被覆を除去して明るい下地を露出させると、金属に測定可能な彫刻深さをほとんど、あるいはまったく残さずに、強い視覚的コントラストを生み出すことがあります。
トレードオフは保護です。除去した被覆が防食システムの一部であった場合、露出した部分には独自の承認または後処理が必要になることがあります。マーキングが被覆の前に行うべきか後に行うべきかを判断し、実際の層の化学組成、除去境界、残留物、抽出要件、最終的な腐食仕様を確認してください。裸鋼のプロセスを、塗装、黒色酸化、亜鉛めっきされた部品に直接適用してはいけません。

一般的にマーキングされる鋼部品にはどのようなものがありますか?
部品の形状と必要なマークの種類によって、基本的な材料適合性以外に何を検証する必要があるかが決まります。.
仕上げ済み鋼部品のトレーサビリティ
炭素鋼または合金鋼の機械加工部品にシリアル番号やデータマトリックスを付ける場合、最初に選ぶべきは最大の彫り込み深さではなく、求められる読み取り方法です。最終表面仕上げ後にマーキングすれば、後続の機械加工やブラストによって消える可能性のあるコードに依存せずに済みます。コードが摩耗や洗浄に耐える必要がある場合は、機能面に不要な深い溝を付けずに、それらの条件で試験してください。
機能面を損傷せずに識別する
工具鋼インサートには耐久性のある識別子が必要な場合がありますが、深ければ常に安全とは限りません。凹んだマークはバリや局所的なノッチを生じることがあり、実際に接触する面や高い応力がかかる領域には不適切な場合があります。レーザー処理を開発する前に、許容されるマーク位置と深さについて合意し、硬化後の完成部品で判読性だけでなくエッジ状態も検査してください。
ブラスト処理およびコーティングの前後に行うマーキング
加工鋼板や塗装済みハウジングでは、工程順序によって識別子が残るかどうかが決まることがあります。アブラシブブラスト前に施した表面着色マークは消えてしまう可能性があり、完成塗膜を除去して作成したコードは素地鋼を露出させることがあります。最終的な仕上げルートに照らしてマーキング工程を選択し、その後のすべての下流工程を経た後に、判読性と腐食保護の両方を確認してください。
鋼材マーキングの典型的な結果
検査要件、摩耗への露出、生産時間によって結果を選択します。暗色コントラスト、測定可能な深さ、永続性、耐食性は、それぞれ異なる受入基準の課題です。.
重要な違いは、レーザーが変化させる対象です。暗い表面マークは主に鋼が光を反射する方法を変えます。浅いエッチングは少量の材料を除去します。より深い彫刻は繰り返しパスを経てより多くの材料を除去します。コーティング除去は別の層に作用します。視覚的に暗いマークは見やすくても、摩耗して消えたり、スキャナーのコントラストを失ったりする可能性があります。一方、より深いマークは表面摩耗に対してより耐性があるものの、粗いエッジ、バリ、より長いサイクルタイムをもたらす可能性があります。見た目だけでなく、完成部品の要件によって選択してください。
| 目標結果 | 一般的なプロセス | 結果を変える要因 | 確認すべき事項 |
|---|---|---|---|
| 暗色の表面マーク | 制御された表面反応または酸化膜様のコントラスト。. | 鋼種、油分、スケール、洗浄、熱処理、粗さ。. | 視覚的コントラスト、スキャナーでの読み取りやすさ、洗浄後の外観。. |
| 表面エッチング | 文字、ロゴ、目盛り、コードのための軽微な材料除去。. | 焦点、パルス設定、硬度、仕上げ。. | エッジ品質、触感、最小フィーチャサイズ、コード可読性。. |
| より深い彫刻 | 測定可能な深さを形成するための繰り返しパスまたは高エネルギー処理。. | 深さ目標、入熱、サイクルタイム、部品厚さ。. | 測定深さ、バリ、エッジのテクスチャ、歪み、摩耗への曝露。. |
| コーティング除去 | 塗料、粉体塗装、黒色酸化皮膜、または別の表面層が除去または改質される。. | コーティングの化学的性質、厚さ、密着性、ヒューム挙動。. | 清浄なエッジ、基材の露出、残留物、腐食リスク、集塵の必要性。. |
| トレーサビリティコード | テキスト、QRまたはデータマトリックスは、視覚的または機械的に読み取り可能な状態を維持する必要があります。. | コードサイズ、グレア、曲面形状、生産再現性。. | 最終生産部品でのリーダー/スキャナーテスト。. |

鋼材には通常、どのレーザー方式が検討されますか?
多くの鋼材マーキング作業では、1064 nmファイバーレーザーが最初に評価すべき機器ファミリーです。最終的な選択は、マーク深さ、線幅、フィールドサイズ、治具方式、表面状態、サイクルタイム目標によって依然として異なります。.
標準的なQスイッチファイバー光源は、裸の鋼材上のシリアル番号、ロゴ、エッチング識別子、多くの読み取り可能なコードにはしばしば十分です。パルス制御、熱影響、コントラスト調整が重要となる場合は、MOPAファイバーを検討できます。.
レーザー設定は独立してではなく、互いに連動して機能します。ある平均出力では、走査を遅くすると、ラインに沿って供給されるエネルギーが増えます。パルス周波数は連続するパルスの間隔に影響し、光源によっては各パルスのエネルギーにも影響します。ハッチ間隔、集光スポット径、繰り返しパスは、塗りつぶしマーク全体にわたる重なりと蓄積熱を変化させます。有効な重なりが少なすぎると、途切れたラインや不均一な塗りつぶしが残ることがあります。局所的なエネルギーが過剰だと、溶融、粗いエッジ、より大きな熱影響領域を生じることがあります。より高いワット数の表示だけでは、どちらの結果がよりきれいになるかは決まりません。
実用的な出発点は、生産面と焦点を固定し、必要なマーキング効果を選び、その後、コントラスト、エッジ品質、深さ、サイクルタイムを確認しながら、制御された一群のパラメータを変更することです。MOPAの調整可能なパルス幅は、固定パルス光源では許容できる結果を得るのが難しい場合に、もう一つの制御手段を提供できますが、鋼材固有の試験が不要になるわけではありません。
良好な鋼マーキングサンプルが量産で失敗する可能性がある理由
1つの洗浄済みサンプルに明確なマークがあるからといって、同じ設定がすべての仕上げ済み生産部品で機能することを証明するわけではない。.
清浄な機械加工試験片で承認されたプロセスを考えてみましょう。実際の生産部品がクーラント残留物、ミルスケール、または異なる表面仕上げを伴って搬入された場合、設備とプログラムされた設定が変わっていなくても、コードのコントラストが低下する可能性があります。重要な試験は、完璧なデモンストレーション用サンプルではなく、通常のマーキング状態にある代表的な部品セットです。.
生産工程の順序は、初期の外観と同じくらい重要です。研磨洗浄は浅い表面色マークを除去する可能性があり、後工程の塗装は微細なコードを覆い隠すことがあり、保護コーティングを除去すると、腐食検討が必要な露出領域が生じることがあります。管または不規則に治具固定された部品では、位置変動によって微細なコードが焦点から外れることもあります。.
マーキングプロセスは、実際の合格要件に照らして承認してください。すなわち、指定された洗浄および仕上げ工程後の読み取り可能なコードまたは目視可能なテキスト、必要な場合は測定された深さ、許容可能なバリおよびエッジ状態、実際の治具でのサイクルタイムです。材料状態、マーキング設定、検査方法を記録し、単に一度実証するだけでなく、結果を再現できるようにしてください。.
Zhuoruiが鋼材マーキング構成を推奨する前に送るべきもの
深さ、暗いコントラスト、コード読み取り、コーティング除去、錆の露出、または再現性が重要な場合は、最終結果を実部品で確認する必要があります。.
材料
- 鋼種:炭素鋼、軟鋼、工具鋼、合金鋼、または不明
- 表面:機械加工、研磨、スケール付き、酸化、錆付き、油付き、またはコーティング済み
- 硬さ、熱処理、またはコーティング情報(入手可能な場合)
マークの目的
- テキスト、シリアル番号、ロゴ、QRコード、またはData Matrix
- ターゲットのコントラスト、深さ、線幅、または表面の感触
- スキャナーモデル、バーコードグレード、または目視検査方法
生産
- 部品サイズ、マーキング領域、平坦度、治具要件
- 数量、要求サイクルタイム、投入方法
- 摩耗、錆、溶剤、塗料、油、または屋外暴露試験
鋼、ステンレス鋼、コーティング鋼は異なる検証が必要です
すべての鋼部品を同じレーザー加工として扱うのではなく、実際の基材と表面処理に一致する材料ルートを使用してください。.
炭素鋼 / 軟鋼 / 工具鋼 / 合金鋼
未処理または処理済みの非ステンレス鋼表面にはこのガイドを使用してください。ミルスケール、錆、油、黒色酸化被膜、コーティング、彫刻深さを含みます。.
ステンレス鋼
不動態層の挙動、腐食感受性、暗色マーク、またはステンレス特有の仕上げが重要な場合は、ステンレスルートを使用してください。.
亜鉛めっき鋼 / 亜鉛コーティング鋼
亜鉛層をコーティング状態として扱ってください。マーキング後の除去挙動、ヒューム、露出した基材、腐食を確認してください。.
鋼材のレーザーマーキングに関する質問
レーザーは炭素鋼にマーキングできますか?
はい。多くの炭素鋼部品はレーザーマーキングできますが、最終結果は鋼種、表面仕上げ、さび、油、スケール、コーティング、および目的がコントラスト、浅いエッチング、測定された深さのどれであるかによって異なります。.
鋼材のマーキングにはどのレーザーが使用されますか?
ファイバーレーザーマーカーは、通常、裸の鋼材に対して最初に評価すべき装置ファミリーです。MOPAファイバー、異なる出力クラス、治具、または動作オプションは、鋼材サンプルとマーキング要件が判明した後に検討できます。.
レーザーマーキングで鋼材に暗いマークを付けられますか?
多くの場合はい、ただし暗いコントラストがすべての鋼材表面で保証されるわけではありません。さび、油、ミルスケール、硬度、表面仕上げ、洗浄方法はすべて結果に影響する可能性があります。.
レーザー彫刻は鋼材に深さを作り出せますか?
はい。より深い彫刻は通常、サイクルタイムと入熱を増加させるため、深さはサンプル部品で測定し、バリ、エッジの質感、ひずみ、および後工程での曝露を確認する必要があります。.
レーザーマーキングにおいて、鋼とステンレス鋼は同じですか?
いいえ。ステンレス鋼は表面化学、不動態化、腐食に関する考慮事項が異なります。304、316、410、420などの鋼種にはステンレス鋼のルートを使用してください。.
鋼材のサンプルを送る必要がありますか?
結果が暗いコントラスト、深さ、バーコードの読み取りやすさ、コーティング除去、錆の露出、熱影響、または生産の再現性に依存する場合は、サンプルの使用を強くお勧めします。.