
材料ガイド · 微細表面マーキング
サファイアとディスプレイガラスへの微細レーザーマーキング
サファイアとディスプレイガラスは微細レーザーマーキングの評価対象となり得ますが、製品名によってプロセスが決まるわけではありません。. 有効なルートは、実際のサファイアまたはガラスのグレード、強化状態、表面仕上げ、コーティングまたはインク積層、マーク位置、特徴サイズ、および合否判定方法によって決まります。見た目が明瞭なマークでも、ヘイズ、エッジ損傷、マイクロクラック、異物、または不安定なコード読み取りを引き起こす場合は不合格となり得ます。本ガイドでは、マーキング対象の層を特定し、レーザールートをスクリーニングし、一般的な不具合を診断し、設備選定前に量産を代表するサンプル試験を定義する方法を示します。.
製品名ではなく、表面スタックから始める
最初の判断は“どのレーザーがディスプレイにマーキングするか?”ではありません。“どの材料または層がレーザーエネルギーを吸収するか?”です。ディスプレイガラスと説明されるカバーウィンドウは、裸のガラス、化学強化ガラス、裏面印刷、表面コーティング、または機能性フィルムとのラミネートである場合があります。サファイアはまた別の結晶材料です。これらの表面は、一つの無条件のプロセス推奨を共有すべきではありません。.
サファイアクリスタル
サファイアの場合は、グレード、厚さ、研磨、既知であれば結晶方位、マーキング面、およびエッジ、穴、その他の応力集中部からの距離を確認してください。望ましい結果も重要です。微細で視認可能な表面変化と材料除去は、異なるプロセス目標です。許容できるコントラストを生み出す方法でも、光学領域には不適切な粗さや局所損傷を生じる可能性があります。.
裸のディスプレイガラスと強化ディスプレイガラス
ディスプレイガラスの場合、サンプルが未処理、熱処理、または化学強化のいずれであるかを特定してください。強化状態、厚さ、エッジ品質、および以前の処理は、リスク許容度を変える可能性があります。完成した強化ガラスは、エッジ、切り欠き、薄肉部の近くでは特に注意が必要です。適切な検査なしでは見えにくい場合でも、局所的な欠陥が問題となる可能性があるためです。.
印刷層、コーティング層、および機能性層
インク、塗料、反射防止層、導電性コーティング、マスキング層、または保護フィルムが存在する場合、レーザーはガラスに到達する前にその層と相互作用する可能性があります。層の位置、色、入手可能であれば厚さ、密着性の要件、および部分的な除去が許容されるかどうかを記録してください。コーティング除去試験が成功したからといって、下地のガラスを同じ設定でマーキングできることが証明されるわけではありません。.
サンプルと一緒に送付してください: 材料呼称、強化または熱処理状態、全体の厚み、表面仕上げ、コーティング/インク/フィルムの説明、マーキング面、エッジからの距離、および入手可能な場合は断面図または層構成図。
サファイアおよびディスプレイガラスはどこで使用され、なぜマーキングされるのか?
サファイアやディスプレイガラスの部品は、硬質で透明な表面、または光学的に制御された表面に、識別情報、位置合わせ情報、もしくは機能情報も持たせる必要がある場面で一般的に使用されます。マーキング要件は、レーザーが基板自体と作用するのか、印刷層またはコーティング層と作用するのか、またマークが機能性光学領域の内側に位置するのか外側に位置するのかによって異なります。
ディスプレイおよび保護カバー部品
カバーウィンドウ、ディスプレイカバー、および同様の保護ガラス部品には、部品識別、シリアルまたはロットのトレーサビリティ、微細な文字・図記号、あるいは機械可読コードが必要になる場合があります。マーク位置は、可視領域の境界、エッジからの距離、およびヘイズや明らかな表面損傷を避ける必要性によって制約されることがよくあります。
光学窓およびセンサー窓
センサー、光学機器、または計器類の周囲で使用されるサファイアまたはガラスの窓には、有効光学領域の外側に小さな識別子、方向基準、または組み立てマークが必要になる場合があります。ここではコントラストだけでは十分ではありません。テストでは、機能領域に近い散乱、反射変化、粗さ、損傷も確認する必要があります。
印刷・コーティングガラス部品
一部の製品では、裏面インク、マスキング、装飾印刷、または機能性コーティングが使用されています。そのため、レーザーによる処理は、ガラスへの直接マーキングではなく、選択的な層除去や局所的なパターニングになる場合があります。その場合、コーティングの化学的性質、密着性、および露出した基板の状態が合否判定の一部となります。
これが重要な理由: 同じ公称材料であっても、目的が目視可能な識別子から、読み取り可能なコード、光学ゾーンの基準、または選択的なコーティング除去に変わると、まったく異なるプロセスが必要になることがあります。製品のコンテキストが、レーザー選定を開始する前に受入基準を定義します。
サファイアとディスプレイガラスには通常何がマーキングされるのか?
内容は単純なものでも機械可読なものでもかまいませんが、レーザー方式を比較する前に定義しておく必要があります。マークが何を伝えるべきか、どこに配置できるか、製造するフィーチャーをどこまで小さくする必要があるかを指定します。
識別とトレーサビリティ
一般的な内容には、部品またはモデルの識別子、シリアル番号、ロットまたはバッチID、その他のトレーサビリティデータが含まれます。マークが部品ごとに変わる場合は、データがどのように提供されるか、およびマーク後に内容を検証する必要があるかどうかを確認します。
データマトリックスとQRコード
機械可読マークについては、コードタイプ、セルサイズ、クワイエットゾーン、データ内容、リーダー、照明、および合否判定方法を定義します。接写写真で鮮明に見えるコードが、想定される生産用リーダーで安定して読み取れるとは限りません。
ロゴ、表示文字、基準マーク
微細なロゴ、製品表示、方向マーク、組立基準は、有効光学領域の外側に必要な場合があります。最小線幅、視認方向、許容される外観変化を定義し、表面品質を犠牲にしてコントラストを最適化するプロセスにならないようにしてください。
選択的コーティングまたはインクパターン
印刷またはコーティングされた領域を開口、除去、変更することが目的の場合は、正確な層構成と必要な形状を提供してください。その場合の目標は、一般的な「ガラスマーク」ではなく、制御された層の相互作用であり、露出した基板は別途検査する必要があります。
どのようなマーキング結果が必要ですか?
同じ内容を持つ2つの部品でも、許容できる表面効果が異なるため、必要なプロセスは異なることがあります。「微細マーキング」は、実部品で検査できる観察可能な結果に置き換えてください。
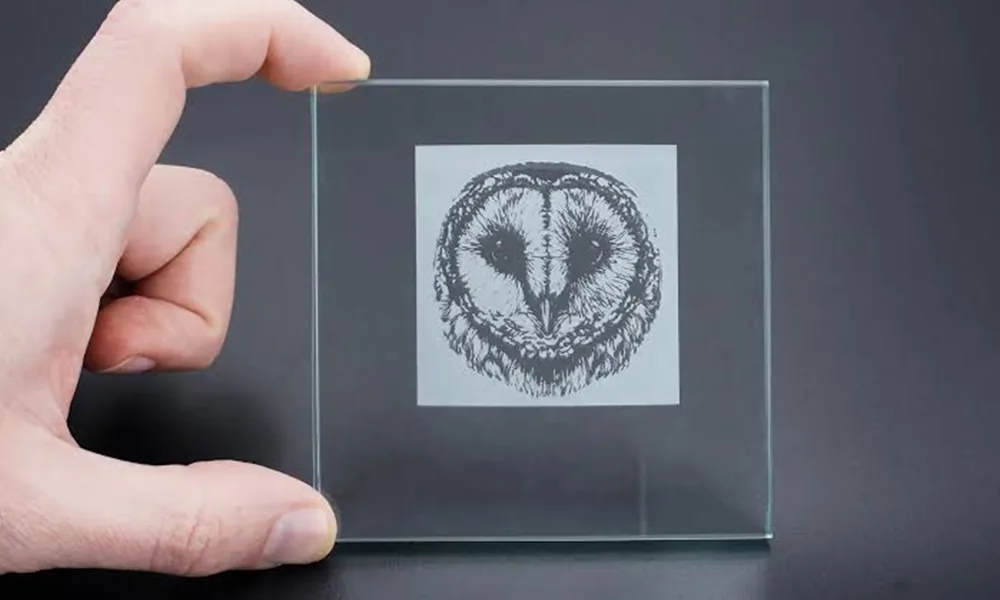
微細な可視文字またはグラフィック
最小線幅、文字サイズ、コントラスト方向、視認距離、許容される粗さを定義します。マークは、実際の背景と照明の下で判読可能なままであり、許容できないヘイズや、特徴部周辺の注意をそらす変化を生じさせないようにする必要があります。
安定した機械可読コード
目標は、視覚的な鮮明さだけでなく、再現性のある読み取りです。代表的な部品と位置にわたって、セルの形状、エッジの明確さ、コントラスト、歪み、汚染、焦点許容度、リーダー性能を評価します。
制御されたテクスチャまたはつや消し加工
目に見えるテクスチャまたはつや消し表面が必要な場合は、許容される粗さ、光学的外観、および影響範囲を定義します。明るさやコントラストだけで結果を判断するのではなく、均一性、付着物、洗浄に対する応答性、およびひび割れの兆候がないかを確認する必要があります。
選択的層除去
インクまたはコーティングの除去では、除去の完全性、エッジの鮮明さ、残留物、マーク周辺の密着性、および露出した基材の状態を合格基準に含める必要があります。中心部はきれいでもエッジが浮いている、またはガラスが損傷している場合、安定した選択的除去の結果とは言えません。
| 目標結果 | 指定すべき項目 | 確認すべき事項 |
|---|---|---|
| 微細な可視マーク | 最小線幅、視認距離、コントラスト方向 | エッジ品質、ヘイズ、残留物、および実際の照明下での判読性 |
| 機械読み取り可能コード | コードの種類、セルサイズ、データソース、リーダー設定 | サンプル、位置、焦点変動にわたる可読性 |
| 表面テクスチャまたは曇り | 許容される粗さと光学的外観 | 均一性、デブリ、微小亀裂の兆候、洗浄応答性 |
| インクまたはコーティングの除去 | 層の識別、許容される基板露出、エッジ公差 | 除去の完全性、マーク周辺の密着性、基板の状態 |
最初にスクリーニングすべきレーザー経路はどれか?
レーザーの選定は、ワット数による安易な近道ではなく、表面の積層構成と対象とするメカニズムに従うべきです。微細な特徴と、より低い実効入熱の方向性には、UVが実用的な一次スクリーニング経路となることがよくあります。ただし、それは万能な承認ではありません。スポットサイズ、パルス挙動、焦点、スキャン戦略、材料の吸収特性が依然として結果を左右します。
| 実際の表面 | 典型的なターゲット | 最初のスクリーニング方向 | 確認すべき主なリスク |
|---|---|---|---|
| サファイアクリスタル | 微細な可視マーク、文字、またはコード | UVは多くの場合、実用的な最初のスクリーニングです。サンプルの反応がそれを正当化する場合にのみ、別の工程を比較してください。 | 粗さ、ヘイズ、局所的な損傷、およびエッジ感受性 |
| ベアまたは強化されたディスプレイガラス | クリティカルな光学領域外の微細な表面変化 | UV などの低入熱微細加工ルートから始め、必要な効果が安定しない場合にのみ比較する | マイクロクラック、チッピング、ヘイズ、応力に敏感なエッジ、焦点許容度 |
| 印刷またはコーティングされたガラス | 選択的なインク/コーティングの変更または除去 | 実際の層に結合する波長をスクリーニングする;スタックに応じて、UV、グリーン、または 1064 nm が候補となり得る | 基板損傷、残留物、コーティングの剥離 |
| より強いフロスティングまたは表面テクスチャを必要とするガラス | 可視的なテクスチャ/すりガラス調効果 | より強い表面相互作用が許容できる場合、CO2はスクリーニング対象となり得る | 熱衝撃、粗さ、デブリ、エッジ部のリスク |
微細で低入熱のスクリーニング向けUV
小さな特徴、限定的な熱影響、またはコーティングとの選択的相互作用が重要な場合、UV構成はスクリーニングする価値があるかもしれない。判断は依然として、対象層が有用に吸収するかどうか、プロセスが要求されるコントラストを生み出すかどうか、周囲のガラスが許容可能なままであるかどうかに依存する。「コールドマーキング」は、熱ゼロまたは損傷ゼロと解釈されるべきではない。.
吸収に敏感な評価向けのグリーン
材料または機能層が一般的な赤外波長よりも有用に応答する場合、緑色波長を評価してもよい。これはプロジェクトのスクリーニング方向であり、既定の推奨ではない。装置を指定する前に、可用性、光学構成、対象特徴、層スタック、サンプル結果をすべて確認する必要がある。.
条件付きガラス表面相互作用向けのCO2
CO2レーザーシステムは多くのガラス表面と強く相互作用し、白化や表面除去を生じることがあります。薄型、強化、または光学特性が重要なディスプレイガラスでは、そのより強い表面相互作用によって有効な加工ウィンドウが狭まり、熱衝撃や粗さへの懸念が高まる可能性もあります。ガラスによく使われるという理由で選ぶのではなく、求められるマークスケールと構造的/光学的な許容基準に対して試験すべきです。
選択したコーティングまたは改質表面向けの1064 nm
一般的な近赤外波長のファイバーまたはMOPAシステムは、未処理の透明ガラスに対する万能な解決策ではありません。インク、コーティング、添加剤、または前処理された表面がその波長を吸収し、目的が層の変化または除去である場合には、依然として有効なことがあります。その場合、承認は「ガラス」という広いカテゴリーではなく、積層体全体に対して与えられます。
| ルート | スクリーニングする理由 | 主な注意点 | 判断の根拠 |
|---|---|---|---|
| UV | 微細な特徴と、実効熱入力低減の方向性 | 無熱ではない;吸収と焦点が依然として損傷を左右する | 加工品質、ヘイズ/クラック検査、再現性 |
| グリーン | 選択した材料/層に対する潜在的に有用な応答 | 確認済みのシステム適合性とサンプルエビデンスが必要 | UVまたは別の正当化されたルートと比較する |
| CO2 | 多くのガラスとの強い表面相互作用 | 熱衝撃、粗さ、スケールが制限要因となる可能性がある | 表面結果に加えて、構造的/光学的な受入れ |
| 1064 nm ファイバー/MOPA | 選択した吸収性コーティング、インク、または改質表面 | コーティングの応答を未処理のガラスに一般化しないこと | 層の選択性と基板の状態 |
部品の形状、厚さ、サイズはプロセスをどのように変えるか?
厚い試験片の中央で有効な手法でも、薄い生産部品の端付近では失敗する可能性があります。したがって、形状とセットアップは材料選定の判断に含めるべきです。マーク位置、平坦度、クランピング、焦点、作動距離は、エネルギー分布と欠陥リスクの両方を変化させ得ます。
エッジ距離と応力集中
エッジ、穴、ノッチ、切り欠き、および既存の損傷までの距離を記録する。サンプル上のよりマークしやすい領域にマークを移すのではなく、実際の重要な位置で試験する。エッジ付近のマークでチッピングや亀裂の兆候が生じ、中央のマークでは生じない場合、承認判断を変えたのは公称材料だけでなく、形状である。
フォーカスと平坦度
微細なマークは、表面における制御されたスポットに依存する。部品の反り、厚みのばらつき、コーティング側の向き、および大きなフィールドは、実効焦点をずらす可能性がある。したがって、有用なフィールドは、フィーチャサイズと焦点許容差を考慮して選択すべきである。より大きなマーキングフィールドが、自動的に生産上のより良い選択になるわけではない。
治具の押圧とコンタミネーション
治具は、局所的な応力を生じさせたり、光学面に傷を付けたり、取り出しを妨げたりすることなく、サンプルを位置決めする必要があります。ほこり、指紋、粘着剤の残留物、保護フィルムは、見た目の結果を変え、異物を生じさせる可能性があります。経路比較中は、洗浄と取り扱いの条件を一定に保つべきです。
中心からエッジまでの一貫性とアクセス
中心と最も重要なエッジ領域を含め、代表的な位置で同じ特徴を比較します。レーザーが表側と裏側のどちらにアクセスする必要があるか、また最終組み立てによって向き、作動距離、検査が変わるかを確認します。位置や表面高さが変動する場合、ビジョンや高さ補正が関係することがありますが、それらはサンプルから導かれる構成上の判断であり、材料ページに付随する前提ではありません。
出力を上げる前に故障モードを読み取る
低コントラストは、自動的に「パワーを上げる」という意味ではありません。より多くのエネルギーは、吸収や焦点の問題を解決しないまま、表面損傷を深くし、熱影響部を広げたり、デブリを生じさせたりする可能性があります。目に見える不具合は、現在の経路に関する証拠として扱い、次に何を確認すべきかを判断しましょう。
微小亀裂と欠け
亀裂の徴候や端部の欠けは、局所的な過大応力、不適切なエネルギー供給戦略、脆弱な位置、または試料の既存損傷を示している可能性があります。その結果を外観上の欠陥として扱うのはやめましょう。材料の状態、位置、焦点、固定具、波長方向を再確認し、リスクに見合った検査方法を使用してください。
制御されないヘイズと光学歪み
マーキング領域が曇ったり、意図する境界の外側で反射が変化したりする場合は、熱入力、ハッチ/スキャン戦略、焦点、および実際のターゲット機構を比較検討してください。光学ゾーンでは、読み取り可能なマークであっても、目に見える散乱を生じたり、完成組立品の外観を変化させたりする場合は許容できないことがあります。
残留物、再凝固層、コーティングの剥離
残留物は、基板、有機コーティング、インク、または汚染物質に由来する可能性があります。設定を変更する前に、積層構成を確認してください。層除去では、マーク周囲の残存エッジと密着性を検査してください。中心部がきれいでもエッジが浮いている状態は、安定した選択的除去の結果ではありません。
コードエッジの弱さ
リーダーの性能が低い原因としては、コントラスト不足、セルの過大化や丸み、異物、ひずみ、照明や焦点の変動などが考えられます。レーザー経路を変更する前に、コードの読み取り結果を実際の生産用リーダーと照明で比較してください。目標は、見栄えのする拡大画像ではなく、再現性のある読み取り条件です。
| 観察された症状 | 次を確認 | 判断の方向性 |
|---|---|---|
| 欠けまたはクラックの兆候 | エッジ距離、事前ダメージ、焦点、治具応力、エネルギー分布 | リスクを低減する、図面で許可されている場合にのみ位置を変更する、または別のルートをスクリーニングする |
| マーク外のヘイズ | 熱入力、焦点、ハッチング、パス、材料/層の同一性 | 相互作用を狭める、または光学ゾーンの場合は不合格とする |
| 残留物または浮き上がったコーティング | 層の化学的性質、洗浄、密着性、除去選択性 | 層除去戦略を改良し、基板を検査する |
| コード読み取りが不安定 | セル形状、コントラスト、照明、リーダー角度、フォーカス変動 | 光学系/読み取り設定を修正するか、マーク経路を変更する |
良いサンプルは、鮮明な写真1枚だけではない
設備の承認は、生産を代表するサンプルと合意された検査方法に基づくべきです。鮮明な写真1枚では、潜在的な割れリスク、バッチ応答、焦点公差、コーティング密着性、読み取り機の安定性を示すことはできません。試験計画では、生産で重要な材料、形状、マーク位置、視認条件を再現する必要があります。
サンプルマトリクス
実際の材料スタックから複数のサンプルを用意し、ばらつきが見込まれる場合は関連するロットやサプライヤーも含めてください。重要な中央部と端部の位置、該当する場合は両方のマーキング面、および生産時に供給される可能性のあるコーティングや強化のばらつきを含めてください。
検査とリーダーの設定
ルートを比較する前に、目視用の照明、拡大倍率またはクラック検査方法、背景、リーダーの機種と角度を定義します。機械可読コードの場合は、データ内容とグレーディングまたは合否判定ルールを保存します。光学マークの場合は、許容できるヘイズ、反射変化、表面テクスチャ、汚染を定義します。
バッチ、位置、焦点の確認
サンプル間および位置間で繰り返しマークを比較し、生産治具が単一の理想的な条件を維持できない場合は、現実的な焦点変動や配置変動を導入します。狭いが安定したウィンドウは、より厳密な治具または高さ制御を正当化する場合があります。不安定なウィンドウは、別の波長またはマーキング機構を正当化する場合があります。
洗浄、摩耗、環境
完成したマークが洗浄、摩擦、接着、ラミネート、加熱、または規定の環境への曝露を受ける場合は、該当する検査を受入計画に含めます。試験は、一般的な「永久」という主張をでっち上げることなく、実際の要件を反映する必要があります。供給者と購入者が同じ境界を判断できるよう、不合格例を記録します。
- 正確な材料、強化状態、および層スタックが表現されています。
- マーク内容、フィーチャサイズ、面、および重要なエッジ位置が図面と一致している。
- 外観、構造、およびリーダーでの読み取り可否は、それぞれ独立して測定可能である。
- 複数のサンプル、位置、および関連する変動が含まれている。
- 洗浄、取り扱い、および環境のチェックは、最終用途を反映している。
- 設備承認の前に、不合格判定のルールを合意しておく。
有用なサンプルレポートには何を示すべきか?
有用なサンプルレポートは、成功したように見えるマークの拡大写真を示すだけでなく、正確な材料スタック、マーキング機構、および不良発生の境界を判断できるものでなければならない。これは、基材への直接マーキングと、コーティングまたはインクの除去を比較する場合に特に重要である。
正確なサンプルを特定する
サファイアまたはガラスの種類、強化状態、厚さ、マーキング面、コーティング/インク積層、該当する場合はサプライヤーまたはロット、および重要なマーク位置を記録する。この文脈がない結果は、異なるディスプレイガラスまたはサファイア構成に安全に転用することはできない。
実用的な倍率で結果を示す
部品全体のビューを使って位置とエッジからの距離を示し、さらに特徴の品質を確認するための拡大ビューを示す。コードの場合は、生産用リーダーの読取結果を含める。コーティング除去の場合は、除去された領域と残存する層のエッジの両方を示す。
リスク領域を検査する
マーク周辺の光学エリアまたは機能エリアについて、ヘイズ、欠け、クラックの兆候、粗さ、残留物、層間剥離、および状態を記録します。強度が製品要件である場合、顧客定義の検証方法は外観検査とは別に扱う必要があります。
最良の1個ではなく、再現性を示す
複数の部品、位置、および関連するロットまたはプロセス変動を比較します。証拠セットは、同じルートが中心部、重要なエッジ付近、および現実的な焦点・配置範囲全体で許容可能であり続けるかどうかを明確にする必要があります。
証拠ルール: 直接的なサファイア/ガラスへのマーキングとコーティング除去は、別々に識別する必要があります。実際のサンプル写真と検査記録は、材料と試験条件が分かっている場合にのみ、結果の証拠として使用する必要があります。
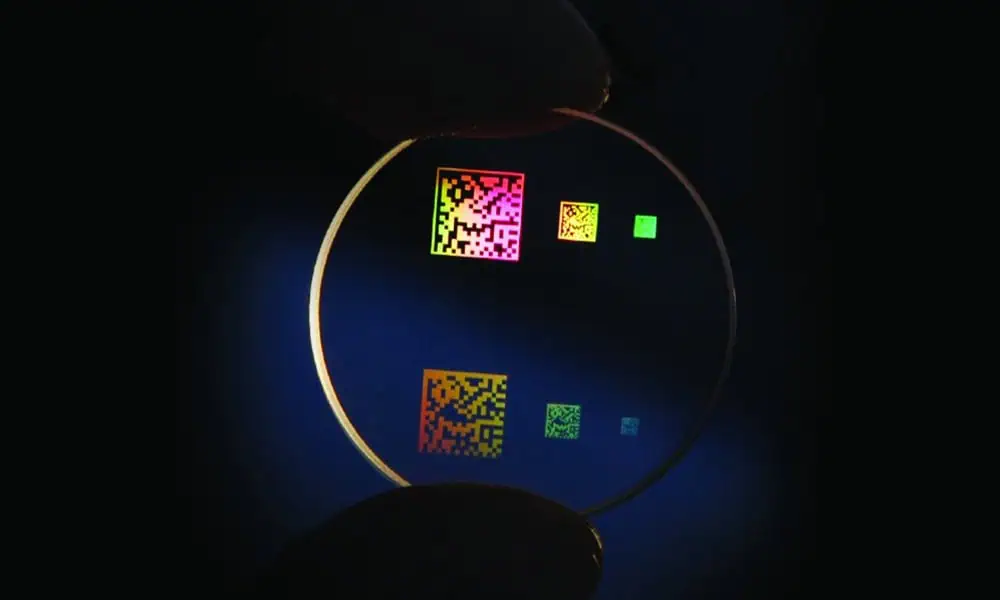
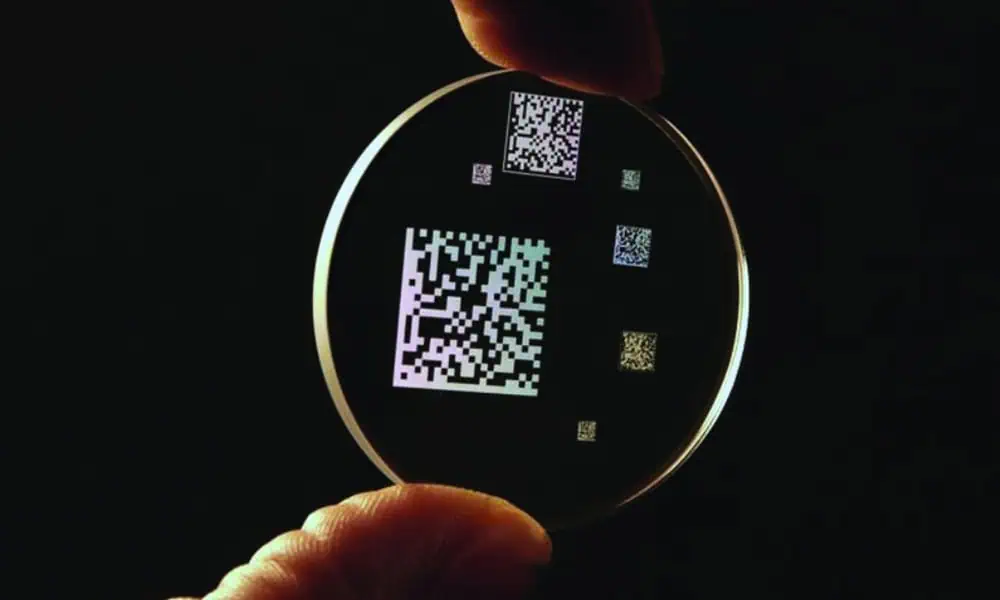
サンプルレビューから装置構成へ
サンプルでの処理ルートが技術的に信頼できるものになったら、装置は、承認されたプロセスと実際のハンドリング方法を中心に構成すべきです。小さく平坦で、手作業で投入するマークは、標準的な密閉型またはベンチトップ型の方向性に適合する可能性があります。位置が変動する場合、複数のネスト、表面高さの変化、自動データ、検査、またはライン搬送がある場合は、より広範なプロジェクトレビューが必要です。
材料とサンプルの入力
実際に使用するサンプル、材質呼称、強化状態、コーティングまたはインクの情報、総厚さ、および取り扱い上の制約があれば送付してください。承認済みのサプライヤーやロットを複数使用する場合は、最も簡単なサンプルだけを試験するのではなく、それらも含めてください。
マーク図面と合否基準
マークファイル、寸法、最小フィーチャ、位置、面、エッジ距離、外観目標、コード/リーダー方式、および不合格基準を提供してください。必須要件と希望事項を分けてください。そうすることで、ルート比較が、構造上または読み取り上の合否を犠牲にして一つの外観的細部を最適化しないようになります。
生産形状と生産量
部品の寸法、向き、ローディング、治具の制約、位置変動、計画生産量、および全サイクルについて説明してください—レーザースキャンだけではありません。ローディング、位置決め、マーキング、検証、データ処理、アンロードはすべて生産能力に寄与します。
構成レビュー
Zhuorui Laserは、用途をレビューし、適したレーザー方式を比較し、光源、光学系、制御、機械構造を適合させ、治具、筐体、排気、ビジョン、モーションのニーズを評価できます。印刷、コーティング、ラミネート表面については、そのレビューに、利用可能な層の化学組成または安全データ、および予想されるプルームに対する排気/フィルタ計画を含めるべきです。より複雑な統合は、サンプル、レイアウト、インターフェース、安全レビュー、確認済みの構成を条件とします。
定義済みの標準機要件については、材料構成、マーク図面、受入基準をRFQに添えて送付してください。 プロジェクトにビジョン、複数位置、モーション、自動ハンドリング、データ統合が含まれる場合は、カスタムプロジェクトのルートを使用して、それらの依存関係をまとめてレビューできるようにしてください。
テスト前にエンジニアが確認する質問
UVレーザーはサファイアにマーキングできますか?
UVは、選択したサファイアサンプルへの微細な表面加工において妥当なスクリーニングの方向性ですが、許容できる結果はグレード、研磨、厚さ、形状、目標とするメカニズム、検査に依存します。クラックフリーやヘーズフリーを普遍的に保証するものとして扱うべきではありません。
CO2はディスプレイガラスに適していますか?
CO2は多くのガラスに対して強い表面相互作用を生じさせ、すりガラス化や除去を含むことがあります。薄型、強化、または光学上重要なディスプレイガラスでは、その相互作用が強すぎたり、使用可能な加工ウィンドウを狭めたりする可能性があります。正確な材料、フィーチャサイズ、構造/光学許容基準に対してのみテストしてください。
ファイバーまたはMOPAレーザーは透明ガラスにマーキングできますか?
一般的な近赤外ファイバー/MOPAシステムは、未処理の透明ガラスに万能に対応する手段ではありません。コーティング、インク、添加剤、または前処理された表面が効果的に吸収する場合には、適している可能性があります。承認すべきは、大まかな材料名ではなく、積層スタック全体です。
マイクロクラックはどのように確認すべきですか?
この方法は、リスクと完成部品を反映したものであるべきです。少なくとも、適切な倍率と照明を定義し、重要なエッジを検査し、複数のサンプルと位置を比較してください。影響度の高い製品では、このページの目視ガイドにとどまらない、顧客定義による検査または強度検証方法が必要になる場合があります。
化学強化ガラスには別の試験が必要ですか?
はい。強化状態、エッジの状態、切り欠き、マーク位置、および前工程を試験に反映させる必要があります。クーポンや未強化のブランクでは、完成したディスプレイガラスの応答やリスクを再現できない場合があります。
Zhuoruiは内部(サブサーフェス)結晶彫刻を提供していますか?
このページおよび現在のZhuoruiの対応範囲では、制御された外面へのマーキングと層の相互作用について扱っています。内部または表面下のクリスタル彫刻は、ここでは利用可能な製造サービスとして提示されていません。