
Material-Machbarkeits- und Risikoleitfaden
Stein, Verbundwerkstoffe & Sondermaterialien
Diese Substrate können nicht allein anhand einer allgemeinen Materialbezeichnung ausgewählt werden. Mineralische Struktur, Harz oder Bindemittel, Verstärkung, Füllstoffe, Beschichtungen, Dichte, Oberflächenbeschaffenheit und die erforderliche Markierung können die machbare Laserroute, das Partikel- und Rauchrisiko sowie das akzeptable Prozessfenster verändern.
Schnelle Antwort
Können Stein, Verbundwerkstoffe und Spezialmaterialien lasermarkiert werden?
Ja – viele Steinmaterialien, Kohlenstofffaser- und Glasfaserverbundwerkstoffe, Schaumstoff/EVA und gummierte Oberflächen können nützliche Lasermarkierungen erzeugen. Die wichtige Einschränkung besteht darin, dass die Kompatibilität nicht allein anhand der allgemeinen Materialbezeichnung entschieden werden kann. Mineralische Struktur, Harz oder Bindemittel, Verstärkung, Additive, Beschichtungen, Dichte, Farbe und Oberflächenbeschaffenheit können sowohl das erzielbare Ergebnis als auch den Fehlermodus verändern.
Beginnen Sie damit, jede Schicht zu identifizieren, die der Strahl erreicht, legen Sie die erforderliche Markierung und inakzeptable Schäden fest und testen Sie dann das repräsentative Teil. Eine Suchphrase wie “Faserlaser-Beschriftungsmaschine für Stein” ist eine Kaufanfrage, kein Beweis dafür, dass Faser die richtige Quelle ist; die beobachtete Materialreaktion und die Abnahmekriterien entscheiden über die Route.
Materialfamilien
Wählen Sie die Route, die zum tatsächlichen Substrat passt
Stein, Kohlenstofffaser-Verbundwerkstoff, Glasfaser, Schaumstoff/EVA und gummierte Beschichtungen reagieren unterschiedlich, weil das freiliegende Mineral, das Harz, die Verstärkung, die Zellstruktur oder die Beschichtung die Wechselwirkung bestimmt. Verwenden Sie die nächstliegende Materialfamilie als Ausgangspunkt und testen Sie dann das exakte Bauteil.
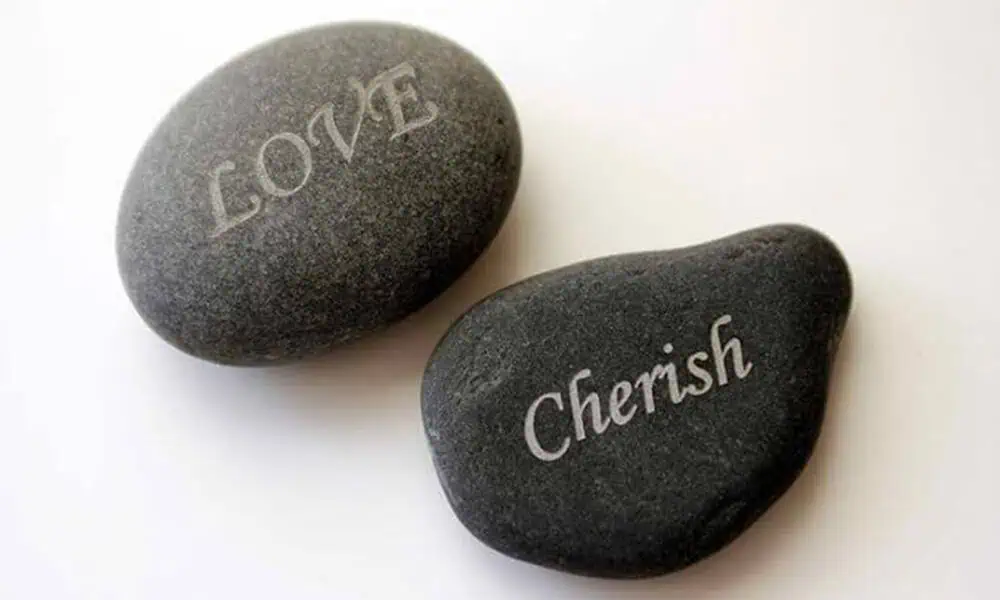
Stein und Schiefer
Prüfen Sie Mineralzusammensetzung, Porosität, Farbe, Politur, natürliche Variation und den beabsichtigten Oberflächeneffekt. Ablation, Aufhellung, Mikrorisse, Kantenausbrüche und mineralischer Staub gehören zur steinspezifischen Bewertung.
Stein und Schiefer prüfen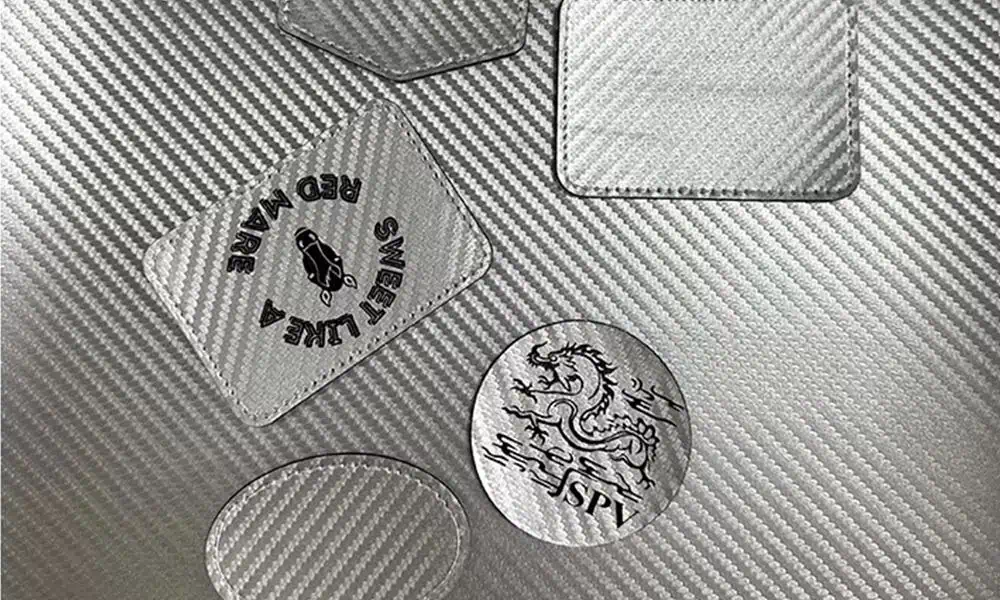
Kohlenstofffaserverbundwerkstoff
Die Harzmatrix von der Kohlenstoffverstärkung trennen. Der Prozess kann Harz entfernen oder verfärben, Fasern freilegen und Dämpfe oder Partikel erzeugen; der genaue Laminataufbau und das Finish bestimmen den Test.
Kohlenstofffaserverbundwerkstoff prüfen
Glasfaserverbundwerkstoff
Harz, Glasverstärkung, Gelcoat, Lack und Laminataufbau identifizieren. Kontrast, Staub, Faserfreilegung und Wärmeeffekte erfordern einen materialspezifischen Abnahmeplan.
Glasfaserverbundwerkstoff prüfen
Schaumstoff und EVA
Dichte, Zellstruktur, Farbe, Additive und Klebstoffschichten können Schmelzverhalten, Kollabieren, Geruch, Kantendefinition und Rückstände verändern. Testen Sie die endgültige Schaumstoffkonstruktion, nicht nur einen Harznamen.
Schaumstoff und EVA überprüfenGummierte Beschichtung
Soft-Touch- und gummierte Oberflächen können dünne Beschichtungen auf einem anderen Grundmaterial sein. Beschichtungschemie, Haftung, Aushärtung, Dicke und Zersetzungsprodukte bestimmen den Weg.
Gummierte Beschichtung überprüfenProdukte, Zwecke und Kennzeichnungsinhalte
Wo werden Spezialmaterialien verwendet, und was wird üblicherweise gekennzeichnet?
Der Endverwendungszweck bestimmt, was die Markierung leisten muss. Ein dekoratives Logo, eine Seriennummer und ein maschinenlesbarer Code können auf derselben Materialfamilie angebracht werden, erfordern jedoch nicht dieselbe Merkmalsgröße, denselben Kontrast, dieselbe Haltbarkeit oder dieselbe Verifizierungsmethode.
Stein und Schiefer
Plaketten, Fliesen, Architekturelemente, Gedenkprodukte und Zierstein verwenden häufig Namen, Logos, Grafiken, Asset-IDs oder einfache Codes, wenn die Oberfläche eine zuverlässige Lesbarkeit ermöglicht.
Kohlenstofffaserverbundwerkstoff
Sportartikel, Automobilteile, Drohnen, Strukturpaneele und Verbundstoffgehäuse benötigen möglicherweise Teile-IDs, Seriennummern, Branding, Montagereferenzen oder Rückverfolgbarkeitsmarkierungen.
Glasfaserverbundwerkstoff
Geformte Abdeckungen, Paneele, Elektrogehäuse und Strukturteile können Teilenummern, Chargen- oder Serien-IDs, Funktionsinformationen und Produktionsrückverfolgbarkeit tragen.
Schaumstoff und EVA
Schutzeinlagen, Dichtungen, Polster, Schuhkomponenten und Organizer können Positionsetiketten, Logos, Teilekennzeichnungen, Ausrichtmarkierungen oder Verpackungskontrollinformationen verwenden.
Gummierte Oberflächen
Griffe, Gehäuse, Bedienelemente und beschichtete Teile benötigen möglicherweise Symbole, Logos, Seriennummern oder funktionale Kennungen, wobei die Haptik und die Haftung der Beschichtung erhalten bleiben müssen.
Definieren Sie Erfolg vor dem Test
Welches Markierungsergebnis sollten Sie anstreben?
Ein nützliches Laserergebnis hat zwei Teile: die auf der Oberfläche erzeugte physische Veränderung und das in der Produktion geforderte Abnahmeergebnis. Definieren Sie beide, bevor Sie Laserquellen vergleichen; andernfalls kann eine visuell offensichtliche Markierung aufgrund von Beschädigung, schlechter Lesbarkeit oder geringer Haltbarkeit dennoch abgelehnt werden.
1. Physikalische Markierungswirkung
Beschreiben Sie, was der Laser physisch auf der fertigen Oberfläche erzeugen soll.
- Abdunkelung, Aufhellung oder eine andere kontrollierte Kontraständerung.
- Flache Gravur oder eine definierte Oberflächentextur.
- Selektive Beschichtung oder Oberflächenmodifikation ohne unerwünschte Schädigung des Substrats.
- Klare Text-, Grafik- oder Code-Merkmale mit der erforderlichen Kantendefinition.
2. Abnahmeergebnis
Definieren Sie, wie das markierte Teil nach der Bearbeitung beurteilt wird.
- Erforderlicher visueller Kontrast, Konsistenz und Lesbarkeit der Merkmale.
- Keine unzulässige Rissbildung, Delaminierung, Faserfreilegung, Schmelzkollaps oder Halobildung.
- Rückstände und Reinigungsverhalten innerhalb der vereinbarten Grenze.
- Beschichtungshaftung, Oberflächenhaptik, Code-Verifizierung oder Haltbarkeit bleiben erhalten, wenn die Anwendung dies erfordert.
Machbarkeits-Eingaben
Sechs Eingaben steuern die erste Screening-Entscheidung
Dies sind die sechs Eingaben, die vor dem Vergleich von Laserquellen zu erfassen sind. Sie werden als Screening-Sequenz und nicht als ein weiteres Kartenraster präsentiert, weil jeder Punkt die nächste Entscheidung speist.
Materialidentität
Handelsname plus genaue Spezifikation von Stein, Polymer, Harz, Gummi oder Schaumstoff, Lieferant und Charge, sofern verfügbar.
Schichtaufbau
Verstärkung, Bindemittel, Gelcoat, Lack, Klebstoff, Haut, Liner oder Träger, die der Strahl erreichen kann.
Oberflächenzustand
Farbe, Politur, Textur, Porosität, Aushärtung, Kontamination, Feuchtigkeit und vorherige Behandlung.
Zielergebnis
Definieren Sie den physikalischen Effekt und das Ergebnis der Produktionsabnahme; verwenden Sie den vorherigen Abschnitt für die detaillierten Abnahmekriterien.
Risikogrenze
Hitzeschäden, Schmelzen, Kollaps, Bruch, freiliegende Fasern, Staub, Dämpfe, Rückstände und Zündpotenzial.
Abnahmeverfahren
Visuelle Grenzen, Lesbarkeit des Codes, Haftung, Reinigung, Verschleiß, Handhabung und Chargenkonsistenz.
Bauteilgeometrie und Handhabung
Wie verändern Bauteilform, Bauteildicke und Bauteilgröße den Prozess?
Das Material kann auf einem flachen Prüfkörper laserverträglich sein und auf dem realen Bauteil dennoch schwierig werden. Höhenvariation, Randabstand, Flexibilität, Dicke und Markierungsbereich beeinflussen Fokus, Wärmefluss, Aufspannung und die Maschinenstruktur, die für eine wiederholbare Produktion erforderlich ist.
| Teilezustand | Warum es den Prozess verändert | Was zu bestätigen ist |
|---|---|---|
| Flache, starre Oberfläche | Bietet normalerweise die einfachste Fokussierungs- und Vorrichtungsbedingung, aber natürliche Textur oder Oberflächenvariationen können den lokalen Kontrast dennoch verändern. | Markierungsbereich, Ebenheit, wiederholbarer Bezugspunkt und nutzbares Fokusfenster. |
| Gekrümmte oder unregelmäßige Oberfläche | Verschiedene Punkte können sich außerhalb des akzeptablen Fokusbereichs bewegen, wodurch sich Spotgröße, Energiedichte und Markierungsgleichmäßigkeit ändern. | Höhenvariation, Krümmung, Markierungswinkel und ob Rotation, Neupositionierung oder dynamischer Fokus bewertet werden sollten. |
| Dünner oder wärmeempfindlicher Abschnitt | Geringe thermische Masse kann Verformung, Schmelzen, lokales Kollabieren oder Rückseiteneffekte verstärken, bevor die gewünschte Markierung erreicht wird. | Mindestdicke, Stützmethode, geschützte Rückseite und akzeptable Wärmeeinflusszone. |
| Stein in der Nähe von Kanten, Löchern oder natürlichen Rissen | Lokale Spannungskonzentration und Mineralvariation können das Risiko von Absplitterungen, Ausbrüchen oder Brüchen erhöhen. | Kantenabstand, bereits vorhandene Defekte, Dicke und ob die markierte Zone strukturell empfindlich ist. |
| Flexibler oder komprimierbarer Schaumstoff / Elastomer | Das Einspannen kann die Oberflächenhöhe oder -form verändern, sodass inkonsistente Kompression zu inkonsistentem Fokus und inkonsistenter Markierungsgeometrie führen kann. | Auflagefläche, Spanndruck, Rückstellung des Bauteils und wiederholbare Zuführung zum Laser. |
| Großes Bauteil oder großes Markierungsfeld | Eine größere nutzbare Fläche kann die Linsenwahl, Feldverzerrung, Fokushomogenität, den Bauteilzugang und die Frage verändern, ob das Bauteil indexiert oder bewegt werden muss. | Gesamtabmessungen, Markierungsposition, erforderliche Feldgröße, Beladefreiraum und Bewegungsstrategie. |
Materialgesteuerter erster Test
Welche Laser-Route sollte zuerst getestet werden?
Beginnen Sie mit der Materialfamilie, der freiliegenden Schicht und dem erforderlichen Effekt – nicht mit einem Maschinen-Schlagwort. Die erste Route ist die Quellenfamilie, die am wahrscheinlichsten die Zielmarkierung auf dem freiliegenden Bestandteil erzeugt, während Hitze, Bruch, Faserfreilegung oder Schmelzschaden innerhalb der Akzeptanzgrenze bleiben. Verwenden Sie die folgende Reihenfolge, um zu entscheiden, was in den ersten Vergleich eingeht, und wechseln Sie dann die Route, wenn der beobachtete Fehlermodus anzeigt, dass das Prozessfenster zu schmal ist.
| Materialfamilie | Erste zu berücksichtigende Route | Warum sie früh einbezogen wird | Wann eine andere Route verglichen werden sollte |
|---|---|---|---|
| Stein / Schiefer | CO2 wird häufig in den ersten Vergleich einbezogen, wenn es um Oberflächengravur oder sichtbaren Kontrast auf vielen mineralischen Oberflächen geht. | Langwellen-Wechselwirkung kann bei ausgewähltem Stein eine nutzbare sichtbare Oberflächenveränderung bewirken, ohne davon auszugehen, dass sich der Stein wie ein Metall verhält. | Wenn der Kontrast schwach ist, Brüche oder Kornausbrüche übermäßig sind oder die Anforderung an das Merkmal zu fein ist, vergleichen Sie eine andere bestätigte Quelle an genau diesem Stein. |
| Kohlenstofffaserverbundwerkstoff | Gehen Sie vom freiliegenden Harz, der Beschichtung oder der fertigen Oberfläche aus, statt anzunehmen, dass die Kohlenstoffverstärkung den Laser bestimmt. | UV oder CO2 können bei harzreichen Oberflächen früh einbezogen werden; Faser/MOPA sollte erst dann einbezogen werden, wenn die Nahinfrarot-Kopplung akzeptablen Kontrast erzeugt, ohne inakzeptablen Harzrückgang oder Faserfreilegung. | Ändern Sie die Route, wenn die Matrix beschädigt wird, bevor die Markierung akzeptabel ist, Fasern freigelegt werden oder der Kontrast über die gesamte Laminatoberfläche hinweg nicht stabilisiert werden kann. |
| Glasfaserverbundwerkstoff | Testen Sie zuerst das Gelcoat, das Harz oder die farbige Oberflächenschicht; UV oder CO2 gehören oft in den frühen Vergleich. | Die sichtbare Oberfläche bestimmt die erste Wechselwirkung meist direkter als die darunterliegende Glasverstärkung. | Vergleichen Sie eine andere Route, wenn die Oberfläche verkohlt, sich verfärbt, Fasern freilegt, die Haftung verliert oder die geforderte Merkmalsqualität nicht halten kann. |
| Schaumstoff / EVA | CO2 geht oft in den ersten Vergleich ein; UV wird wichtig, wenn feinere Merkmale oder eine geringere sichtbare Wärmewirkung benötigt werden. | Viele zelluläre Polymere reagieren stark auf längerwellige Energie, während UV nützlich sein kann, wo thermischer Kollaps oder Kantendefinition zum limitierenden Faktor wird. | Wechseln Sie die Route, wenn Schmelzen, Kollaps, Geruch, Rückstände oder unzureichender Kontrast ein akzeptables Fenster verhindern. Faser/MOPA sollte nur dort zum Einsatz kommen, wo Pigment oder Additive eine nutzbare Nahinfrarot-Reaktion liefern. |
| Gummierte Beschichtung | Beginnen Sie mit der Chemie der Beschichtung; CO2 oder UV gehen üblicherweise in den ersten Vergleich für organische Soft-Touch-Schichten ein. | Die Beschichtung kann viel dünner und chemisch anders als das darunterliegende Substrat sein, daher ist das erste Ziel, die Beschichtung zu modifizieren, ohne die Haftung zu verlieren oder das Basisteil freizulegen. | Vergleichen Sie eine andere Route, wenn die Beschichtung verschmiert, verkohlt, abblättert, klebrig wird oder der erforderliche Kontrast nicht ohne Schädigung des Substrats erreicht werden kann. |
CO2: nützlich zum Vergleich auf vielen mineralischen, Schaumstoff- und harzreichen Oberflächen, aber Hitze, Verkohlung, Schmelzen und Bruch können das Prozessfenster verengen.
UV: nützlich, wenn feine Merkmale oder eine geringere sichtbare Wärmewirkung wichtig sind, aber es ist nicht automatisch “kalt” und hängt weiterhin von der Chemie und der Oberflächenreaktion ab.
Faser / MOPA: kommt nur zum Einsatz, wenn die freiliegende Oberfläche, das Pigment, die Beschichtung oder der Füllstoff eine nutzbare Reaktion auf Nahinfrarot-Energie zeigt; das Wort “Faser” in einer Suchanfrage ist kein Beleg für Kompatibilität.
Risikokarte
Spezielle Materialien versagen auf unterschiedliche Weise
Eine Erhöhung der Leistung ohne Diagnose des Materialstapels kann die Schadenszone vergrößern und gleichzeitig die Beweisqualität verringern. Untersuchen Sie zuerst den Ausfallmodus.
Bruch und Kornausbruch
Stein und Schiefer können absplittern, ungleichmäßig weiß werden oder natürlichen Mineralvariationen folgen.
Matrixentfernung und Faserfreilegung
Verbundharz kann sich vor der Verstärkung zurückziehen, wodurch Aussehen und Oberflächenintegrität verändert werden.
Schmelzen, Kollabieren und Kantenaufrollung
Schaum- und Elastomerschichten können erweichen, schrumpfen, kollabieren oder klebrige Rückstände hinterlassen.
Staub, Dämpfe und Ablagerungen
Mineralpartikel, Harz-Zersetzungsprodukte und unbekannte Additive erfordern eine SDB-gestützte Überprüfung von Absaugung und Filtration.
Falschpositiv aus einer Probe
Eine saubere Markierung auf einem Coupon ist keine Freigabe für eine andere Charge, ein anderes Finish, einen anderen Lieferanten oder einen anderen Laminatplan.
Sicherheitsgrenze für Laser und Zelle
Materialgefahren-Screening ersetzt nicht die Sicherheit der Laserzelle
Materialdämpfe und -partikel sind nur ein Teil der Risikobetrachtung. Die endgültige Maschine und Arbeitszelle müssen außerdem Laserstrahlung, unbeabsichtigte Strahlengänge, Zugang und anormale Stopps für die bestätigte Quelle und den bestätigten Prozess kontrollieren.
Materialgefahren in die Zellauslegung einbeziehen
Staub, Dämpfe, Ablagerungen, Faserexposition und Zündgefahr, die bei Prüfungen festgestellt werden, sollten die Entscheidungen zu Absaugung, Filtration, Reinigung und Einhausung bestimmen.
Die komplette Laser-Arbeitszelle überprüfen
Die endgültige Konfiguration muss außerdem Strahlung, Strahlengänge, abgesicherten Zugang, Verriegelungen, Not-Halt-Verhalten und sicheren Zugang für die tatsächliche Quelle, Vorrichtung und Automatisierungsstufe beherrschen.
Musterprüfung
Wie sollte ein reales Muster getestet und bewertet werden?
Die Testsequenz und die zurückgelieferten Nachweise sollten zusammen gelesen werden. Ein aussagekräftiges Musterprogramm hält fest, was hineinging, was geändert wurde, was fehlschlug, was bestanden wurde und was am Produktionsteil noch bestätigt werden muss.
Testsequenz
Identifizieren
Verwenden Sie Material in Endqualität, Lieferantenangaben, Schichtaufbau, Oberflächenfinish, Geometrie und SDS.
Definieren
Geben Sie Grafikvorlage, Code, Merkmalsgröße, Zieleffekt, Abnahmegrenzen und Schutzbereiche an.
Vergleichen
Vergleichen Sie kontrollierte Quell- und Parameterfenster, anstatt eine einzelne isolierte Markierung freizugeben.
Prüfung
Prüfen Sie Aussehen, Ablagerungen, Bruch, Faserfreilegung, Reinigung, Codelesbarkeit und erforderliche Haltbarkeit.
Übertragen
An repräsentativen Teilen oder Chargen wiederholen, dann das akzeptierte Fenster in die Überprüfung von Vorrichtung, Absaugung, Fokus und Zyklus einbeziehen.
Vom Probenergebnis zur Maschinenspezifikation
Wie wird die endgültige Konfiguration der Lasermarkierungsmaschine gewählt?
Der erfolgreiche Materialtest definiert eine Prozessrichtung, nicht die komplette Maschine. Die Konfiguration wird schrittweise anhand des freigegebenen Ergebnisses, des realen Bauteils und der Produktionsanforderung aufgebaut.
Laserquelle und Leistungsklasse
Beginnen Sie mit der freigegebenen Musterroute und dimensionieren Sie dann die praktische Leistung und Pulsfähigkeit rund um das Arbeitsprozessfenster, statt anzunehmen, dass höhere Leistung automatisch besser ist.
Linse, Feld und Arbeitsabstand
Markierungsgröße, Merkmalsgröße, Zugänglichkeit des Bauteils und Fokusvariation bestimmen den optischen Aufbau. Ein größeres Feld kann zulasten von Spotgröße und Prozessmarge gehen.
Bauteilbereitstellung und Fokus
Setzen Sie die reale Geometrie in Höhensteuerung, Rotation, Umpositionierung, Indexierung oder eine einfache feste Aufspannung um, und definieren Sie dann eine Vorrichtung, die das Bauteil wiederholbar präsentiert.
Absaugung und Sicherheit
Staub, Dämpfe, Ablagerungen und Zündgefahr, die bei der Prüfung festgestellt werden, bestimmen die Anforderungen an Absaugung, Filtration, Gehäuseöffnungen, Verriegelungen und sicheren Zugang.
Taktzeit, Vision und Automatisierung
Ladezeit, Durchsatz, variable Position, Codeverifizierung, Datenanbindung und Linienintegration entscheiden darüber, ob Bildverarbeitung, I/O, Bewegung oder Automatisierung einen echten Mehrwert bieten.
Bereiten Sie die Produktionsüberprüfung vor
Was sollten Sie für einen Mustertest und ein Angebot einsenden?
Je genauer die Testeingabe mit dem Produktionsteil übereinstimmt, desto weniger Unsicherheit bleibt bei der Konfiguration der Maschine.
- Repräsentative Muster in Endqualität sowie Material- oder Lieferantenbezeichnung.
- Schichtaufbau, Beschichtung, Klebstoff, Verstärkung, SDB und Oberflächenbeschaffenheit, sofern zutreffend.
- Bauteilabmessungen, Dicke, Form, Markierungsposition sowie Fotos oder Zeichnungen.
- Grafik, Text, Codetyp, minimale Merkmalsgröße und erforderliche Markierungsfläche.
- Zielkontrast, Textur oder Tiefe sowie geschützte Bereiche und unzulässige Schäden.
- Haltbarkeits- oder Lesbarkeitsprüfungen, erwarteter Durchsatz, Beladeverfahren und Absaugbeschränkungen.
FAQ
Fragen zur Laserbeschriftung von Spezialmaterialien
Kann eine Laserbeschriftungsmaschine Stein markieren?
Ausgewählte Stein- und Schieferoberflächen können auf durch Laser erzeugten Kontrast oder Textur geprüft werden, aber Mineralzusammensetzung, Farbe, Politur, Porosität und Bruchverhalten variieren. Der genaue Stein und der Zieleffekt müssen anhand von Mustern getestet werden.
Ist ein Faserlaser die Standardwahl für Stein?
Nein. Die Suchnachfrage nach einer Faserlaser-Beschriftungsmaschine für Stein belegt keine technische Kompatibilität. CO2, UV, Faser/MOPA oder eine andere bestätigte Quelle können nur dann in einen Vergleich einbezogen werden, wenn die Materialreaktion und das Ziel dies rechtfertigen.
Lassen sich Kohlenstofffasern oder Glasfasern sicher mit Laser markieren?
Ein Machbarkeitsversuch muss das Verhalten des Harzes vom Verhalten der Verstärkung trennen und Dämpfe, Partikel, Faserexposition und das SDB prüfen. Sicherheit und Oberflächenabnahme hängen vom genauen Laminat, der Beschichtung und dem Prozess ab.
Warum werden Schaumstoff und EVA als spezielle Materialien zusammengefasst?
Dichte, Zellstruktur, Additive, Pigmente, Klebstoffschichten und Wärmeempfindlichkeit können Schmelzen, Kollabieren, Geruch, Rückstände und Kantenschärfe verändern. Eine allgemeine Harzbezeichnung liefert nicht genügend Informationen.
Kann ein einziger erfolgreicher Coupon das Produktionssetup definieren?
Nein. Ein Teststück kann die Materialreaktion bestätigen, doch das Serienteil kann Krümmung, Höhenvariation, Kantenrisiko, Spannbegrenzungen, größere Beschriftungsfelder, Absauganforderungen und Taktzeitbeschränkungen hinzufügen. Die endgültige Konfiguration sollte am repräsentativen Teil geprüft werden.
Was sollte ich für einen aussagekräftigen Mustertest senden?
Senden Sie repräsentative Teile oder Material in Endqualität, Lieferanten- oder Materialbezeichnung, Schichtaufbau, Sicherheitsdatenblatt (SDS), falls relevant, Teileabmessungen, Artwork, Zielmarkierung, geschützte Bereiche, Anforderungen an Lesbarkeit oder Haltbarkeit und den erwarteten Produktionszyklus.
Bereiten Sie eine aussagekräftige Überprüfung vor
Senden Sie das exakte Material, die Bauteilgeometrie und das Akzeptanzziel
Fügen Sie repräsentative Muster, Lieferanten-/Materialbezeichnung, Sicherheitsdatenblatt (SDS), Beschichtungen oder Klebstoffe, Teileabmessungen und -dicke, Fotos oder Zeichnungen, Artwork, Markierungsposition und -bereich, Code- oder Merkmalsgröße, Zieleffekt, geschützte Bereiche, Haltbarkeits- oder Lesbarkeitsprüfungen, Beschickungsmethode, Zykluszeit-Ziel und Absaugbeschränkungen bei.