
Laserbeschriftung von Ladegeräten und Netzteilen
Typenschild-, Zertifizierungs- und Rückverfolgbarkeitskennzeichnung für Ladegerät- und Netzteilgehäuse — Nennwertangaben, Modell- und Seriennummern, Datumscodes und Markenzeichen, erzeugt ohne Tinte, Tampons oder andere Kennzeichnungsverbrauchsmaterialien.
Diese Seite behandelt die Branchen- und Aufgabenansicht zur Auswahl einer Laserbeschriftungsmaschine für Ladegeräte: warum diese Produkte gekennzeichnet werden, was gekennzeichnet wird, welche Material- und Oberflächenbedingungen das Ergebnis bestimmen, welches Ergebnis angestrebt werden soll, wie das Gehäuse positioniert werden sollte, welche Laserrichtung zuerst getestet werden sollte, was in der Produktion fehlschlagen kann und wie Ergebnisse von Musterprüfungen die endgültige Maschinenkonfiguration bestimmen.
Laserbeschriftung von Ladegeräten und Netzteilen auf einen Blick
Ja — die Laserbeschriftung ist eine etablierte Methode, um Ladegerät- und Netzteilgehäusen eine dauerhafte Identifikation hinzuzufügen. In der Fertigung von Stromversorgungsprodukten können Kunststoff- und Aluminiumgehäuse Nennwertangaben, Zertifizierungs- und Warnsymbole, Markenzeichen, Modellnummern, Seriennummern sowie Datums- oder Chargencodes tragen. Der erzielbare Kontrast und das Erscheinungsbild hängen vom tatsächlichen Material, der Farbe und der Oberflächenbeschaffenheit ab. Die praktische Frage ist nicht, ob ein Ladegerätgehäuse gekennzeichnet werden kann, sondern was markiert werden muss, welches Ergebnis akzeptabel ist, welche Material- und Geometrievariablen dieses Ergebnis beeinflussen, wie das Bauteil in der Produktion positioniert wird und welche Laserrichtung zuerst an einem Muster getestet werden sollte.
Materialverhalten — warum ABS- und Polycarbonat-Typen, schwarze und weiße Gehäuse sowie beschichtete oder eloxierte Oberflächen unterschiedlich reagieren — gehört zu den speziellen Materialseiten, die an verschiedenen Stellen verlinkt sind, nicht zu dieser Seite. Wenn sich Ihre Frage auf PCB-Markierung oder Kabel- und Drahtmarkierung im Inneren des Ladegeräts oder daneben, dabei handelt es sich um separate Anwendungsseiten unter derselben Elektronik & Elektrotechnik Abschnitt.
Warum werden Ladegeräte und Netzteile markiert?
Bei der Markierungsaufgabe geht es nicht nur um kosmetisches Branding. Sie kombiniert üblicherweise Produktidentifikation, Angaben zu Nennwerten oder zur Konformität und Rückverfolgbarkeit in der Produktion — wobei der genau erforderliche Inhalt durch das Produktdesign und die geltenden Markt- oder Zertifizierungsanforderungen festgelegt wird.
Produktinformationen und Identifikation
Gehäuse von Ladegeräten und Adaptern benötigen üblicherweise sichtbare Modellinformationen, elektrische Nennwerte, Warnhinweise, Zertifizierungssymbole und Markenidentifikation. Der Laserprozess kann als Möglichkeit bewertet werden, diese Inhalte zu erzeugen, ohne auf eine oberflächlich aufgebrachte Tintenschicht angewiesen zu sein, während der erforderliche Wortlaut, die Symbole und die Markierungsmethode weiterhin den geltenden Produkt- und Marktanforderungen unterliegen.
Rückverfolgbarkeit und Verifizierung
Seriennummern, Datums- oder Chargencodes und maschinenlesbare Symbole können eine einzelne Einheit mit Produktions-, Qualitäts- oder Verifizierungsunterlagen verknüpfen. Wenn sich der Inhalt pro Einheit ändert, wird die Markierungsaufgabe zugleich zu einem Problem der Datenverarbeitung und Verifizierung: Der richtige Wert muss zum Markiergerät gelangen, in der richtigen Zone platziert werden und, sofern erforderlich, zurückgelesen werden, bevor das Teil freigegeben wird.
Was bei Ladegeräten und Netzteilen typischerweise per Laser markiert wird
Sobald der Markierungszweck klar ist, sind die physischen Teile und der genaue zu markierende Inhalt zu definieren. Projekte für Ladegeräte und Adapter umfassen üblicherweise Kunststoff-Spritzgussgehäuse, Aluminiumgehäuse und ausgewählte Stecker- oder Baugruppenkomponenten, wobei jede Oberfläche unterschiedliche Markierungsinhalte aufweist.
Typenschilder und Zertifizierungsinformationen
Die am leichtesten erkennbare Markierung auf jedem Ladegerät oder Adapter ist sein Typenschild – Eingangsspannung und -strom, Ausgangsspannung und -strom, Nennleistung, Modellnummer sowie die für den Zielmarkt erforderlichen Zertifizierungs- und Warnsymbole. Bei Kunststoff-Spritzgussgehäusen können diese Inhalte andernfalls gedruckt oder eingeformt werden; die Lasermarkierung vermeidet die Abhängigkeit von einer oberflächlich aufgebrachten Tintenschicht, während die endgültige Lesbarkeit und Haltbarkeit weiterhin am tatsächlichen Gehäuse überprüft werden müssen. Was das Typenschild enthalten muss und ob die Lasermarkierung als Markierungsmethode für ein bestimmtes Zertifizierungsschema akzeptabel ist, wird von den Zertifizierungsstellen und den Vorschriften des Zielmarkts festgelegt – nicht vom Laserprozess.
Marken-, Modell- und Rückverfolgbarkeitscodes
Markenlogos und Modellkennzeichnungen werden zur Identifikation auf der am besten sichtbaren Fläche des Gehäuses angebracht. Seriennummern, Datumscodes (üblicherweise im Jahr-Woche-Format), Chargencodes sowie QR- oder Data-Matrix-Symbole werden zur Rückverfolgbarkeit markiert – und zunehmend zur Fälschungssicherheit, wobei ein Code auf dem Gehäuse das Gerät mit einem Verifizierungsdatensatz verknüpft. Wenn der Codewert pro Einheit von einer Datenbank oder einem MES generiert und nach der Markierung verifiziert werden muss, gehört das Datenflussdesign zur Rückverfolgbarkeits- und Datenintegrationslösung und nicht zu dieser Anwendungsseite.
Typische Teile im Anwendungsbereich
Die am häufigsten vorkommenden Werkstücke auf dieser Seite sind spritzgegossene Kunststoffgehäuse für Ladegeräte oder Adapter, Aluminium-Adaptergehäuse sowie ausgewählte Wechselstecker- oder Reiseadapter-Komponenten. Das genaue Gehäusematerial und die Oberflächenbeschaffenheit spielen später im Entscheidungsweg weiterhin eine Rolle, da ABS-/PC-Blends, unterschiedliche Farben, blankes Aluminium, eloxiertes Aluminium und beschichtete Oberflächen nicht dasselbe Markierungsverhalten erzeugen.
| Teilefamilie | Typischer Kennzeichnungsinhalt | Typische Position |
|---|---|---|
| Kunststoffgehäuse (ABS / PC-Blend) | Typenschild, Zertifizierungs- und Warnsymbole, Markenlogo, Modell, Seriennummer, Datumscode, QR / Data Matrix | Hauptfläche oder Unterseite – muss für den Endbenutzer lesbar bleiben |
| Aluminiumgehäuse (roh, eloxiert oder beschichtet) | Typenschild, Markenlogo, Modell, Seriennummer, Datumscode | Flacher Streifen auf der Hauptfläche oder Unterseite |
| Wechselstecker-/Reiseadapter-Komponenten | Teile-ID, Chargencode, Montagemarkierung | Flache Innen- oder Kantenfläche, je nach Produktdesign |
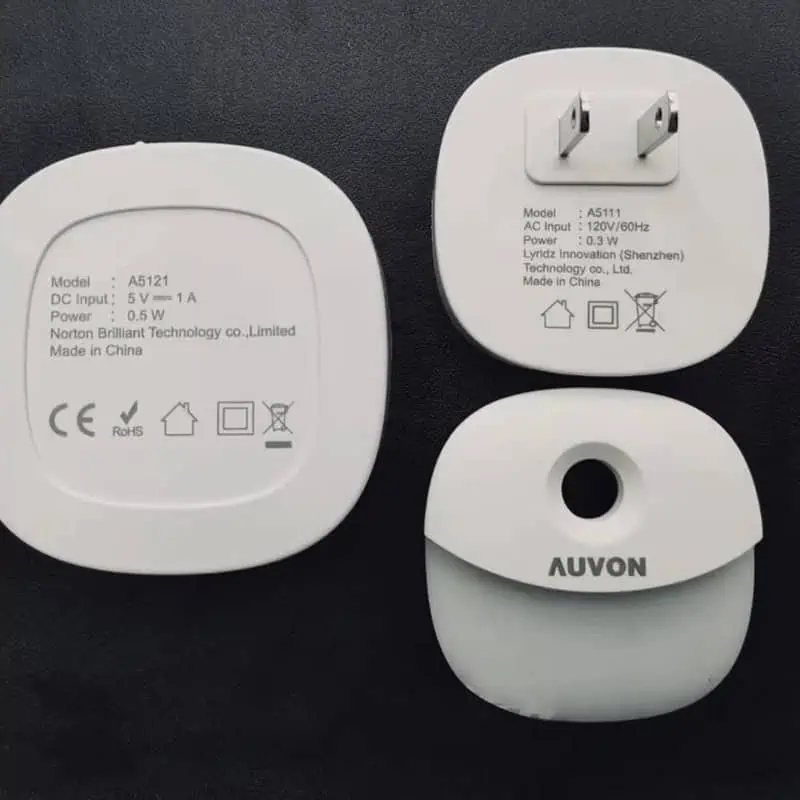
Typenschild und Identifikationskennzeichnungen auf Ladegerätgehäusen
Ladegerätegehäuse tragen üblicherweise Modellinformationen, elektrische Nennwerte, Zertifizierungssymbole und andere Identifikationsinhalte auf einer nach außen gerichteten Oberfläche. Die Lasermarkierung kann geprüft werden, wenn ein dauerhaftes, verbrauchsmaterialfreies Markierungsverfahren erforderlich ist.
Technisches Fazit: Das Typenschild muss sich auf einer nach außen gerichteten, lesbaren Fläche befinden — das ist die praktische Regel für Ladegeräte, im Gegensatz zu Teilen, die in verborgenen Bereichen markiert werden.
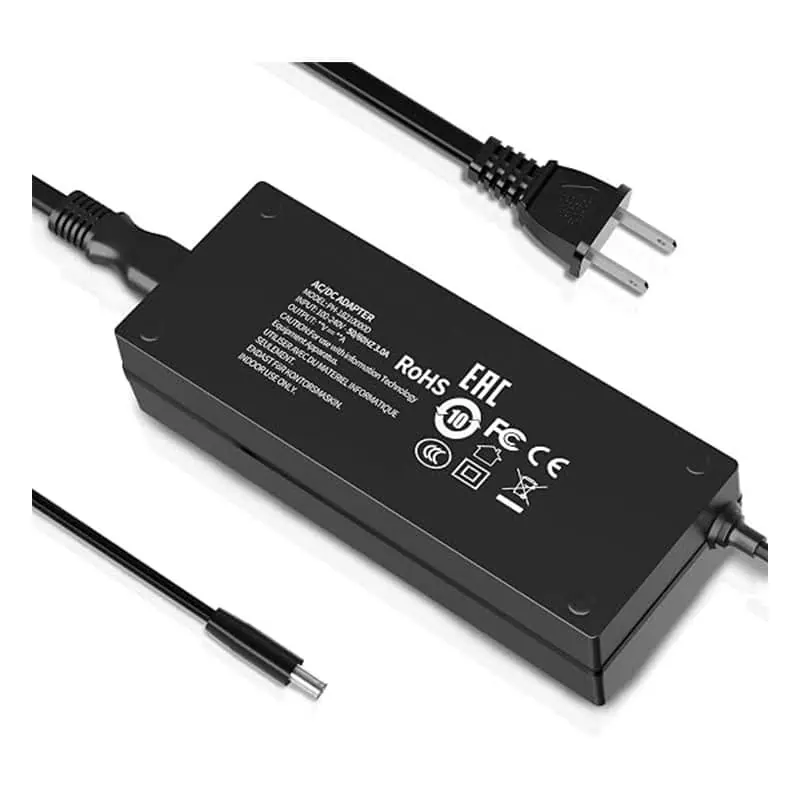
Nennwert- und Identifikationsmarkierungen auf einem Netzadaptergehäuse
Ein Netzadaptergehäuse kann Modell, elektrische Nennwerte, Zertifizierungssymbole und andere Identifikationsinformationen auf einer flachen Außenfläche tragen. Der endgültige Laserkontrast und die Haltbarkeit sollten am tatsächlichen Gehäusematerial und auf der tatsächlichen Oberfläche bestätigt werden.
Technisches Fazit: Gehäusematerial, Farbe, Oberflächenbeschichtung und Zielkontrast wirken sich alle auf das Laserergebnis aus, daher sollte der tatsächliche Adapter vor der Finalisierung des Verfahrens an einem Muster getestet werden.
Was bestimmt die Ergebnisse der Lasermarkierung auf Ladegeräten und Netzadaptern?
Der Name des Gehäusematerials allein reicht nicht aus, um das Verfahren auszuwählen. Das Ergebnis wird durch die Kombination aus Materialformulierung, Farbe und Oberfläche, Markierungsgröße und -inhalt, Oberflächengeometrie, Teilepräsentation und den Abnahmekriterien bestimmt, die die fertige Markierung erfüllen muss.
Material, Farbe und Oberflächenzustand
ABS, Polycarbonat und flammhemmende Blends können unterschiedlich reagieren, selbst wenn die Teile ähnlich aussehen. Farbstoffe, Additive und Oberflächentextur können den Kontrast und das nutzbare Parameterfenster verändern. Aluminium muss ebenfalls nach Oberflächenzustand getrennt werden – blank, eloxiert, lackiert oder anders beschichtet –, weil die Schicht auf der Oberfläche beeinflusst, wie sich die Markierung ausbildet. Das tatsächliche Gehäuse in Produktionsqualität ist daher für Tests nützlicher als ein generisches flaches Testplättchen.
Markierungsgröße, Code-Dichte und verfügbare Fläche
Kleiner Typenschildtext, Seriennummern und QR- oder Data-Matrix-Symbole stellen unterschiedliche Anforderungen an den optischen Aufbau. Das kleinste Zeichen, die Zellgröße des Codes, die gesamte Markierungsfläche und die verfügbare zusammenhängende Fläche auf dem Gehäuse beeinflussen alle die Feldgröße und das Prozessfenster, die bewertet werden sollten. Wenn ein fest montierter Scanner den Code liest, wird die Positionstoleranz Teil der Ergebnisanforderung statt eines separaten nachträglichen Gedankens.
| Variable | Warum es das Ergebnis verändert | Was für Tests zu bestätigen ist |
|---|---|---|
| Gehäusematerial / Formulierung | Verschiedene Harze, Blends und Additive können zu unterschiedlichem Kontrast und unterschiedlicher thermischer Reaktion führen | Tatsächliches Seriengehäuse; Angaben zu Sorte oder Rezeptur, falls verfügbar |
| Farbe | Dunkle, helle und markenfarbene Gehäuse können unterschiedliche Kontrastziele und Parameterfenster erfordern | Repräsentative Produktionsfarben |
| Oberflächenbeschaffenheit / Beschichtung | Textur, Lackierung, Eloxierung oder andere Schichten verändern, wie sich die Markierung ausbildet | Fertige Oberfläche, nicht nur das Grundmaterial |
| Markierungsinhalt und kleinstes Merkmal | Feiner Text und dichte Codes können das nutzbare optische und Prozessfenster einschränken | Finales Artwork, Zeichengröße, Codegröße und Markierungsbereich |
| Geometrie und Höhenvariation | Krümmung und Bauteilhöhenvariation beeinflussen Fokus und Kantenqualität | Vollständige Geometrie von Bauteil, Zeichnung und markierter Fläche |
| Beladung und Positionierung | Die Wiederholbarkeit von Vorrichtung oder Präsentation beeinflusst, wo die Markierung landet | Tray, Vorrichtung, zufällige Platzierung oder Inline-Präsentationsmethode |
| Abnahmeziel | Das Prozessfenster ist nur dann aussagekräftig, wenn Grenzwerte für Kontrast, Code, Haltbarkeit und Position definiert sind | Bestanden-/Nicht-bestanden-Kriterien für die fertige Markierung |
Welches Markierungsergebnis sollten Sie anstreben?
Bevor Sie die Maschine auswählen, definieren Sie, wie eine bestandene Markierung aussehen muss. Ein visuell akzeptables Logo, ein kleines Typenschild und ein maschinenlesbarer Rückverfolgbarkeitscode können selbst bei demselben Gehäuse unterschiedliche Abnahmekriterien erfordern.
Visuelles Ergebnis und Codeergebnis
- Kontrast und Lesbarkeit — Text muss auf der tatsächlichen Gehäusefarbe unter den vorgesehenen Prüfbedingungen lesbar sein.
- Zeichen- und Kantenqualität — kleine Typenschildtexte sollten ausreichend scharf bleiben, um der Zeichnungs- oder Markenvorgabe zu entsprechen.
- Code-Lesbarkeit — QR- oder Data-Matrix-Symbole sollten mit dem vorgesehenen Lesegerät oder Verifizierer getestet werden.
- Position — die Markierung muss innerhalb der zulässigen Zone und innerhalb jeder Scanner- oder kosmetischen Positionstoleranz bleiben.
Ergebnis zu Oberfläche, Funktion und Haltbarkeit
- Oberflächenerscheinung — unzulässiges Verbrennen, Vergilben, Schmelzen, Rauheit oder ungleichmäßige Beschichtungsentfernung vermeiden.
- Gehäuseintegrität — der Prozess darf keine unannehmbaren Schäden an dünnen Wänden, Nähten, Anschlüssen oder anderen funktionalen Bereichen verursachen.
- Beständigkeit der Markierung — definieren Sie die erforderlichen Prüfungen auf Reib-, Wisch-, Feuchtigkeits-, Schweiß-, Reinigungsmittel- oder Temperatureinwirkung für die Anwendung.
- Konsistenz — der akzeptierte Effekt sollte über die vorgesehene Produktionsdarstellung und repräsentative Gehäusechargen hinweg reproduzierbar bleiben.
Ein nützliches Musterprüfungs-Briefing beschreibt das Ergebnis daher in messbaren oder prüfbaren Begriffen — nicht nur “dieses Ladegerätgehäuse markieren”, sondern den erforderlichen Inhalt, die Größe, die Kontrastrichtung, die Code-Leseanforderung, die zulässige Markierungszone, die Oberflächengrenzen, die Haltbarkeitsprüfungen und das Produktionszyklusziel.
Wo die Markierung angebracht wird: Lesbare Flächen vs. Sperrzonen
Die Position ist ebenso eine Designentscheidung wie eine Laserentscheidung. Wo die geltende Produktnorm, das Zertifizierungsschema oder das Produktdesign vorschreiben, dass die Identifikation von außen zugänglich bleiben muss, die erforderlichen Typenschild- oder Zertifizierungsinformationen sollten auf einer dafür vorgesehenen lesbaren Fläche angebracht werden – während Anschlüsse, Kontaktstifte, Lüftungsöffnungen und Nähte frei bleiben.
Lesbare Außenflächen
Für Kennzeichnungen, die nach der geltenden Norm, dem Zertifizierungsschema oder dem Produktdesign von außen lesbar bleiben müssen, ist die Hauptfläche oder die Unterseite ein übliches Ziel. Die genaue Position sollte den Kennzeichnungs- und Prüfanforderungen des Produkts folgen; Rückverfolgbarkeitscodes können dort angebracht werden, wo es das Design zulässt, oft neben dem Leistungsdatenblock oder auf der Unterseite in der Nähe des Modelltexts. Bei Aluminiumadaptern bietet ein flacher Streifen entlang des Gehäuses oder die Unterseite normalerweise eine stabilere Markierungsoberfläche.
Sperrzonen
- Anschlüsse und Pins — USB-, DC- und Netzkontakte sind Funktionsflächen; eine Markierung in ihrer Nähe gefährdet den Steckverbinderbereich und dient nicht der Lesbarkeit.
- Lüftungsschlitze und -löcher — das Unterbrechen des Strahls über einen Schlitz erzeugt gebrochene Zeichen; die Markierung muss in eine massive Materialfläche passen.
- Montagenähte und Schnapplinien — der Fugenbereich erfüllt eine mechanische Funktion und dient der kosmetischen Ausrichtung.
- Gekrümmte Kantenübergänge — starke Krümmung defokussiert den Strahl und verzerrt Zeichen; wenn die einzige massive Fläche gekrümmt ist, muss ein 3D- oder Kleinfeld-Ansatz in die Bewertung einbezogen werden.
Geometrie, Vorrichtungen und Positionierung
Ladegeräte und Adapter sind kleine, meist flache oder leicht gewölbte Gehäuse, die in sehr großen Stückzahlen hergestellt werden. Bei der Geometrie geht es weniger um die Erreichbarkeit als darum, viele kleine Teile präzise und wiederholbar dem Strahl zuzuführen.
Flache Gehäuse und Tray-Markierung
Ein flachseitiges Gehäuse in einem dedizierten Tray ist der einfachste Fall: Das Tray positioniert viele Einheiten in einem Feld, und die Maschine markiert sie in einem oder mehreren Durchgängen. Die Wiederholgenauigkeit der Vorrichtung – nicht der Laser – ist bei der Tray-Markierung üblicherweise das, was die Positionsgenauigkeit begrenzt; daher verdienen das Tray-Design und die Gehäusetoleranz ebenso viel Aufmerksamkeit wie die Markierungsparameter.
Leicht gewölbte Gehäuse
Eine leichte Wölbung über die Markierungszone verkürzt die nutzbare Schärfentiefe: Zeichen am Rand eines gewölbten Bereichs können unscharf werden, während die Mitte scharf bleibt. Ob die Wölbung innerhalb der Fokustoleranz liegt, ist eine Frage von Muster und Berechnung; wenn nicht, werden ein 3D-Markierungsansatz mit dynamischer Fokussierung oder ein kleineres Feld mit Neupositionierung in die Bewertung einbezogen.
Zufällige Platzierung und Vision-Positionierung
Wenn Gehäuse in zufälligen Positionen ankommen – auf einem Zuführer, in losen Schalen oder von Bedienern gehandhabt –, lokalisiert die Vision-Positionierung jedes Teil und korrigiert die Markierungsposition automatisch. Der Vision-Ansatz und seine Integration in den Markierungszyklus werden von der Vision-Positionierungslösung abgedeckt; die Vision-CCD-Maschinenfamilie ist die passende Produktrichtung.
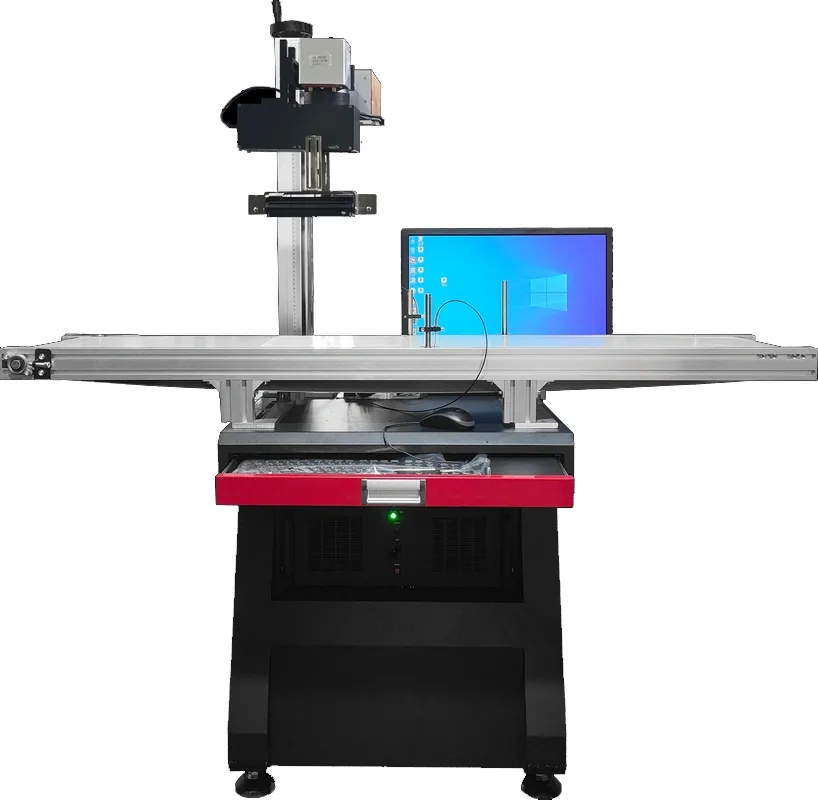
Die visionsgeführte Markierung kann die Abhängigkeit von präzisen X/Y-Positioniervorrichtungen verringern, wenn Bauteilhöhe, Präsentation und Fokus kontrolliert bleiben. Die Kamera lokalisiert jedes Gehäuse und korrigiert Position und Drehung innerhalb des Feldes, bevor der Laser auf die vorgesehene Stelle feuert. Dies ist nützlich für die flexible oder gemischte Markierung von Ladegeräten, wenn Schalenpositionen nicht wiederholbar sind, und für serialisierte Codes, die innerhalb der Positionstoleranz eines Lesegeräts bleiben müssen. Die Vision korrigiert nicht von sich aus unkontrollierte Höhe, Fokus oder Bauteilstabilität.
Technisches Fazit: Technisches Fazit: Vision kann X/Y-Position und Drehung kompensieren, aber die Arbeitsstation muss weiterhin Bauteilhöhe, Fokus und Stabilität kontrollieren. Setzen Sie Vision ein, wenn die seitliche Platzierung nicht wiederholbar ist; betrachten Sie sie nicht als Ersatz für jede Vorrichtungsanforderung.
| Bauteilgeometrie | Typische Vorrichtung | Konfigurationsrichtung |
|---|---|---|
| Flache Gehäusefläche, hohe Dichte | Dedizierter Mehrkammer-Tray | Standard-Desktop- oder Split-Maschine, Tray-Charge |
| Leicht gewölbte Fläche | Ablage oder Aufnahme, die die Tangentialebene präsentiert | Prüfung der Schärfentiefe am Muster; 3D, wenn die Krümmung die Toleranz überschreitet |
| Nur Unterseite (Typenschild) | Wendevorrichtung oder Zweistationen-Präsentation | Indexierwanne / zweites Setup |
| Zufällige Platzierung | Bildgeführte Positionierung | Vision-CCD-Maschine / Vision-Lösung |
Welche Laserrichtung zuerst bewertet werden sollte
Ladegerät-Gehäuse lassen sich sauber nach Material trennen, sodass die Ausgangsrichtung dem Gehäuse folgt, das Sie markieren — und die endgültige Wahl hängt von der Gehäusefarbe, dem Zielkontrast und den Musterergebnissen ab.
Kunststoffgehäuse: ABS und PC
Für geformte ABS- und Polycarbonat-Gehäuse, UV-Laser (etwa 355 nm) sind oft die erste Richtung, die bewertet werden sollte: Die kurze Wellenlänge und der geringe Wärmeeintrag unterstützen feinen, sauberen Text sowohl auf dunklen als auch auf hellen Kunststoffen mit einem geringeren Risiko von Brandspuren an dünnen Wänden. Faserlaser (1064 nm) markieren auch einige Kunststoffformulierungen, doch das Ergebnis ist harz- und farbspezifisch — flammhemmende Additive, Farbstoffe und Oberflächentextur verändern allesamt das Ergebnis, weshalb der realistische Kontrast zu dem Kunststoff-Materialseiten statt zu einer allgemeinen Regel hier.
Aluminiumgehäuse
Für Aluminium-Adaptergehäuse ist ein gütegeschalteter Faserlaser gütegeschalteter Faserlaser (ca. 1064 nm) oft die erste Richtung, die man prüfen sollte. Der endgültige Kontrast und das Aussehen auf blankem Aluminium hängen von der Legierung, dem Oberflächenzustand und dem Parameterfenster ab, daher sollte die tatsächliche Markierung am Gehäusemuster bestätigt werden. Eloxierte und beschichtete Gehäuse verhalten sich anders — die Schicht verändert, wie sich die Markierung ausbildet — und diese Fälle werden auf den eloxiertes Aluminium und beschichtete Oberfläche Materialseiten zu eloxiertem Aluminium und beschichteten Oberflächen behandelt.
Wenn Kontrastziele die Wahl verändern
Wenn das Ziel eine helle Markierung auf einem dunklen Gehäuse, eine dunkle Markierung auf einem hellen Gehäuse oder ein Effekt durch Beschichtungsabtrag ist, können sich die Richtung und das Parameterfenster ändern. Diese Ziele sind material- und farbspezifisch, und der richtige Weg zur Entscheidung ist ein Mustertest am tatsächlichen Gehäuse — nicht eine allgemeine Regel.
| Gehäusematerial / Oberfläche | Startrichtung | Materialseite für Details |
|---|---|---|
| ABS-/PC-Gehäuse, dunkel oder hell | UV (355 nm) oft zuerst | ABS / Polycarbonat |
| Flammhemmende Kunststoffmischung | UV oft zuerst; harzspezifisch | Kunststoffe & Polymere |
| Blankes Aluminiumgehäuse | Gütegeschaltete Faser (1064 nm) | Aluminium |
| Eloxiertes Aluminiumgehäuse | Faser / MOPA, schichtspezifisch | Eloxiertes Aluminium |
| Beschichtetes Kunststoffgehäuse | Bewertung der Beschichtungsentfernung oder Kontraständerung an der Probe | Beschichteter Kunststoff |
| Lackiertes oder beschichtetes Aluminiumgehäuse | Bewertung der Beschichtungsentfernung oder der schichtspezifischen Faser an der Probe | Lackiertes Metall |
Welche häufigen Fehler bei der Kennzeichnung von Ladegeräten und Adaptern sollte der Probentest aufdecken?
Ein Probentest ist am nützlichsten, wenn er darauf ausgelegt ist, Fehlermodi aufzudecken, bevor die Arbeitsstation finalisiert wird. Das Problem ist nicht nur, ob eine Probe markiert werden kann, sondern ob das Ergebnis über das vorgesehene Bauteil- und Prozessfenster hinweg lesbar, korrekt positioniert und produktionssicher bleibt.
| Fehlermodus | Typischer zu untersuchender Treiber | Was der Test entscheiden soll |
|---|---|---|
| Kontrast ist schwach oder inkonsistent | Gehäuseformulierung, Farbe, Additive, Beschichtung oder Parameterfenster | Ob die aktuelle Laserrichtung und das Parameterfenster am realen Gehäuse geeignet sind |
| Kunststoff vergilbt, verbrennt, schmilzt oder wird rau | Übermäßige thermische Belastung für das Gehäuse und den Zieleffekt | Ob ein Prozessfenster mit geringerer Wärme oder eine andere Laserrichtung bewertet werden sollte |
| Kleiner Text wird weich oder verzerrt | Merkmalsgröße, Fokus, Feldauswahl, Krümmung oder Höhenvariation | Ob Optik, Feldgröße, Vorrichtung oder 3D-Fokussteuerung geändert werden muss |
| QR-/Data-Matrix-Codes werden inkonsistent gelesen | Kontrast, Symbolgröße, Oberflächentextur, Fokus oder Positionsvariation | Ob Codegröße, Prozesseinstellungen, Vorrichtung oder Vision-Positionierung angepasst werden muss |
| Die Markierungsposition driftet von Bauteil zu Bauteil. | Toleranz des Trays, Wiederholgenauigkeit der Vorrichtung oder zufällige Platzierung | Ob eine dedizierte Vorrichtung, eine verbesserte Präsentation oder CCD-Vision gerechtfertigt ist |
| Fertige Beschichtung weist ungleichmäßige Markierungen auf | Art der Beschichtung, Dicke oder Oberflächenvariation | Ob die fertige Produktoberfläche ein separates Prozessfenster benötigt |
| Aussehen besteht, aber Haltbarkeit fällt durch | Nur auf den visuellen Effekt optimierte Parameter | Ob der Prozess die erforderlichen Abrieb-, Wisch- oder Umgebungsprüfungen weiterhin besteht |
| Ergebnis ändert sich zwischen Produktionschargen | Variation bei Harz, Pigment, Additivpaket oder Oberflächenbeschaffenheit | Ob die Abnahme repräsentative Produktionschargen vor der Freigabe umfassen sollte |
Durchsatz, Chargenproduktion und Linienintegration
Bei der Kennzeichnung von Ladegeräten und Adaptern in der Produktion ist die entscheidende Frage nicht nur, ob ein Gehäuse gekennzeichnet werden kann, sondern ob der vollständige Zyklus die geforderte Taktzeit mit reproduzierbarer Positionierung, Verifikation und Datenverarbeitung erreichen kann. Die richtige Produktionsmethode hängt vom gemessenen Durchsatzziel und davon ab, wie die Teile der Station zugeführt werden.
Woraus der vollständige Zyklus besteht
Der vollständige Kennzeichnungszyklus besteht aus Beladen, Positionieren, Kennzeichnen, Verifizieren und Entladen – die Laser-Scanzeit ist nur ein Teil davon. Bei Gehäusen mit Tablettzuführung dominieren Beladen und Positionieren oft den Zyklus; bei der Inline-Kennzeichnung geben Fördergeschwindigkeit und Encoder-Synchronisation das Tempo vor. Deshalb garantiert ein schnellerer Scan allein keine schnellere Linie: Der praktische Zyklus muss an der realen Anordnung gemessen werden.
Tray-, Inline- und automatische Optionen
Die Chargenmarkierung mit Tray-Zuführung und manueller oder halbautomatischer Beladung ist ein üblicher Ausgangspunkt, wenn Teile in wiederholbaren Positionen bereitgestellt werden können. Inline- oder Flying-Markierung sowie automatische Beladezellen werden in die Bewertung einbezogen, wenn die geforderte Taktzeit, die Art der Teilehandhabung oder die Linienarchitektur eine Stop-and-Load-Produktion ineffizient machen. Dabei handelt es sich um Themen auf Lösungsebene, die von der Flying- und Online-Lösung sowie der Lösung für automatische Markierungszellen abgedeckt werden, mit der Familie der Flying-Lasermarkierungsmaschinen als eine Produktrichtung.
Daten-, Verifizierungs- und Ausschleusungsablauf
Wenn sich Seriennummern, Datumscodes oder QR-/Data-Matrix-Werte pro Einheit ändern, muss der Produktionsworkflow mehr als nur den Lasertrigger definieren. Das Projekt sollte ermitteln, woher die Daten stammen, wie der korrekte Datensatz dem bereitgestellten Gehäuse zugeordnet wird, ob der markierte Code zurückgelesen wird und was passiert, wenn die Verifizierung fehlschlägt. Ein praktischer Ablauf ist Beladen / Identifizieren → Positionieren → Markierdaten empfangen oder generieren → Markieren → Verifizieren → OK-Teile freigeben oder NOK-Teile zur definierten Ausschleusungs-/Nacharbeitsaktion leiten. Wenn Rückverfolgbarkeitsdatensätze gespeichert oder mit einer Datenbank oder einem MES ausgetauscht werden müssen, ist diese Schnittstelle Teil der Workstation-Konfiguration und keine nachträgliche Ergänzung; die Lösung für Rückverfolgbarkeit und Datenintegration behandelt diese Systemebene ausführlicher.
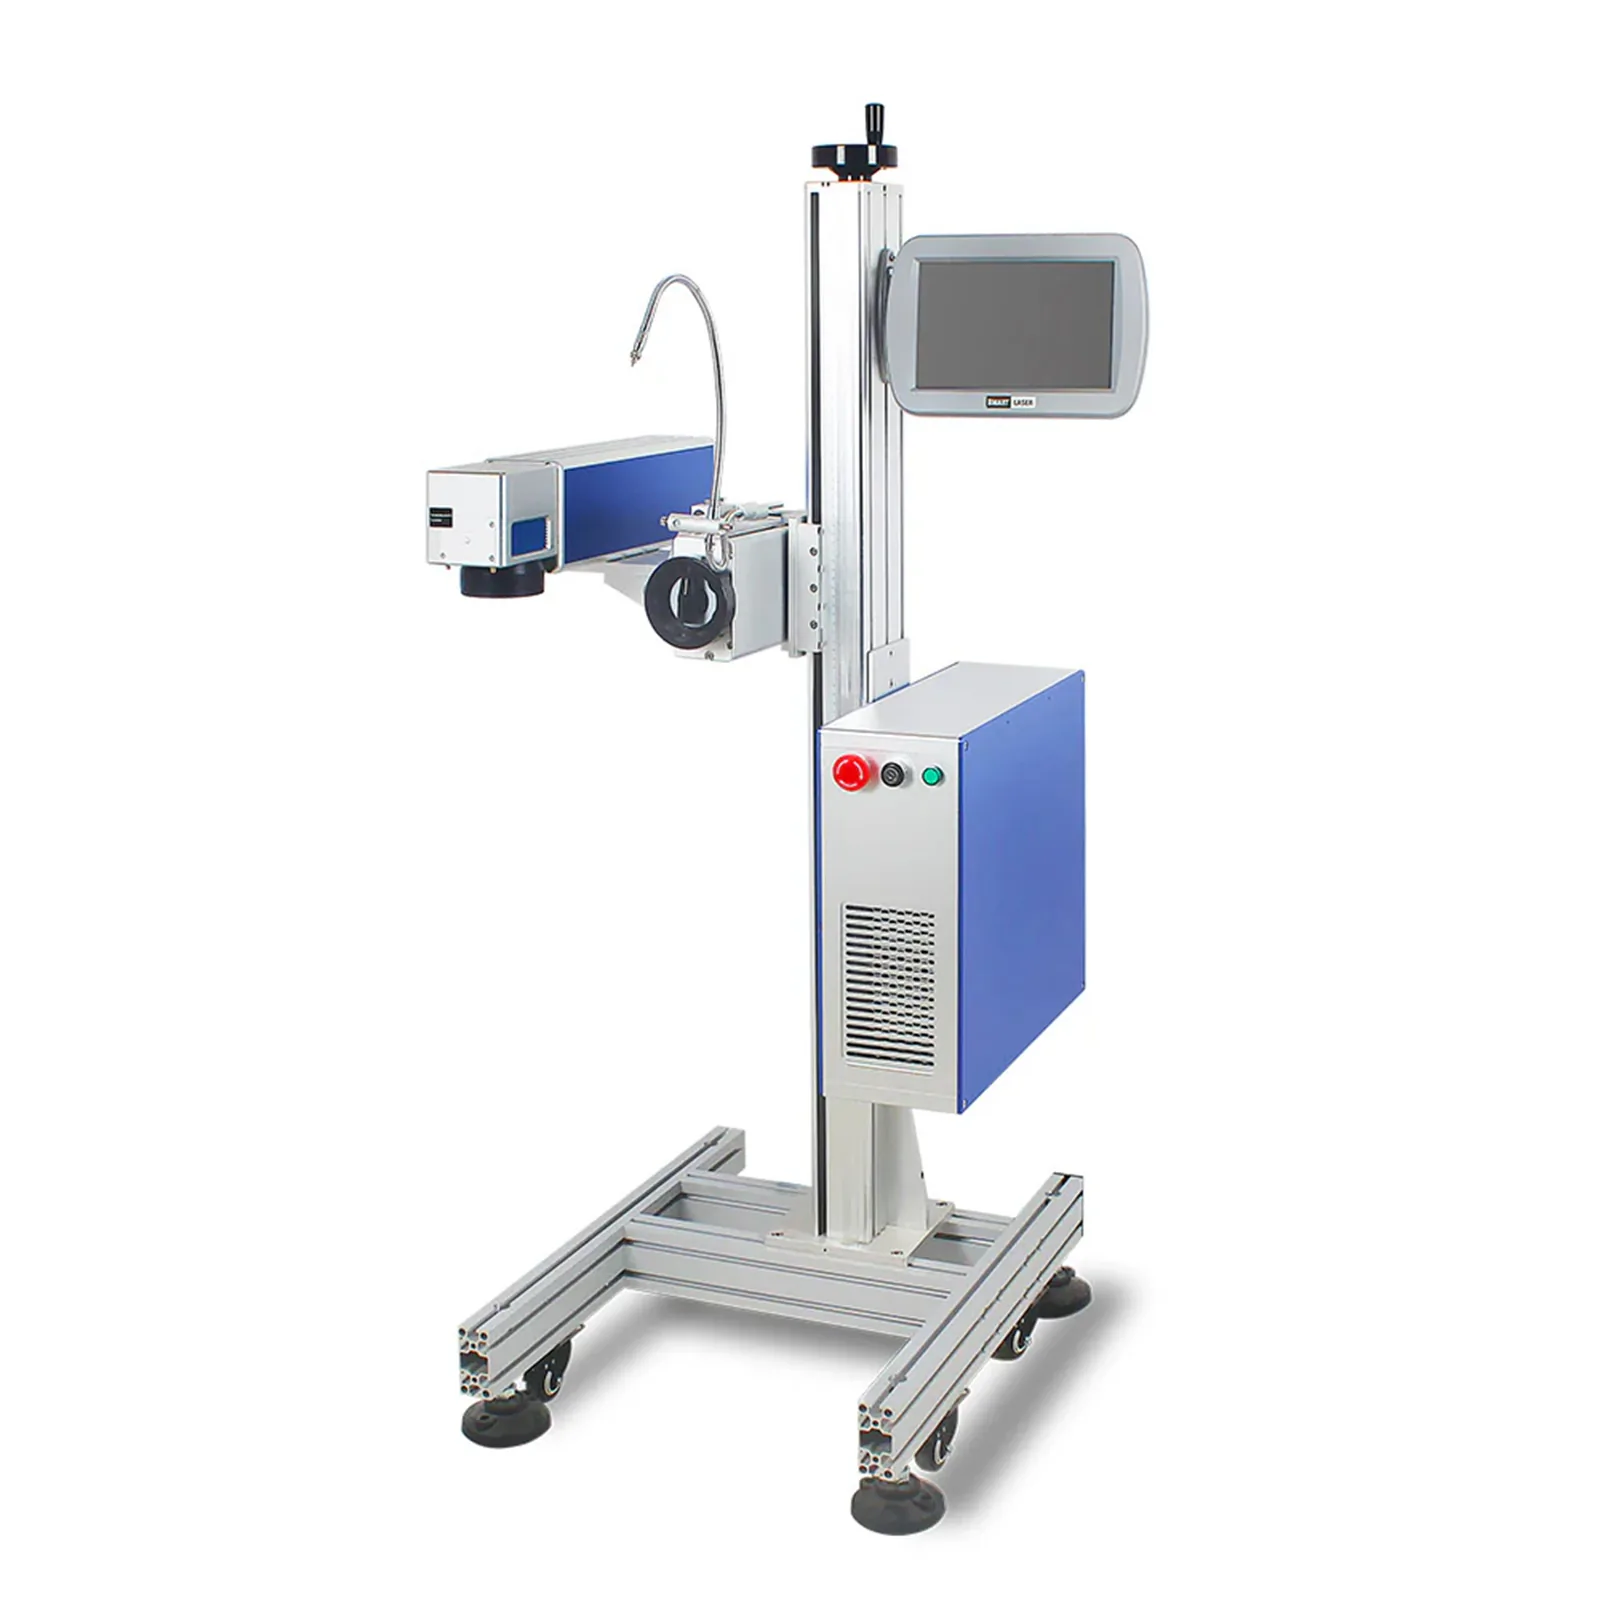
Beim fliegenden bzw. Online-Markieren bewegen sich die Gehäuse kontinuierlich unter dem Strahl, und die Markierung wird im Flug geschrieben, synchron zur Förderbewegung. Dadurch kann ein Stopp-und-Lade-Schritt aus dem Zyklus entfallen, aber es ist nur dann die bessere Richtung, wenn die erforderliche Taktzeit, das Markierfenster, der Teileabstand und die Positioniermethode eine kontinuierliche Markierung unterstützen. Die Integration ist eine Bewertung auf Projektebene und keine Auswahl von der Stange.
Technisches Fazit: Vergleichen Sie Tray-, Inline- und automatische Optionen mit dem gemessenen vollständigen Zyklus — Bestücken, Positionieren, Markieren, Verifizieren und Entladen — statt nur mit der Scangeschwindigkeit.
Haltbarkeit, Validierung und Abnahme
Eine Markierung auf einem Ladegerätgehäuse muss den realen Gebrauch überstehen: tägliches Ein- und Ausstecken, Reiben in Taschen und Hosentaschen, Schweiß und Feuchtigkeit, Reinigungsmittel und Wärme rund um das Gehäuse während des Betriebs. Ob eine bestimmte Markierung hält, hängt vom Gehäusematerial, der Farbe und den Laserparametern ab – deshalb erfolgt die Validierung anhand von Mustern und nicht auf Basis von Annahmen.
Abrieb, Schweiß, Reinigungsmittel und Temperatur
Zu den üblichen Haltbarkeitsprüfungen für Markierungen auf Ladegeräten und Adaptern gehören Reib- und Abriebtests der markierten Oberfläche, Schweiß- und Feuchtigkeitsbelastung, Wischen mit Reinigungsmittel oder Alkohol sowie Temperaturwechselzyklen rund um den Betriebsbereich des Gehäuses. Auch die Gehäuseintegrität ist Teil der Überprüfung: Die Markierung darf eine flammhemmende Wand nicht über die Produktdesigngrenzen hinaus ausdünnen oder schwächen, was ein weiterer Grund dafür ist, dass dünnwandige Gehäuse mit Niedrigtemperatur-Parameterfenstern am realen Bauteil statt auf flachen Prüfkörpern markiert werden.
Musterprüfung: Was vorzubereiten ist und was verifiziert wird
Die Musterprüfung ist der praktische Weg, um Kontrast, Codelesbarkeit, Position der Markierung und Haltbarkeit am tatsächlichen Gehäuse zu bestätigen. Zhuorui Laser bietet Musterbeschriftung, Parametereinrichtung und Prozessüberprüfung als Teil des Standard-Service des Werks – ein reales Gehäuse und eine klare Markierungsspezifikation liefern eine viel nützlichere Antwort als eine mündliche Beschreibung. Für die Musterprüfung senden Sie das Gehäuse- oder Materialmuster, eine Zeichnung oder ein Foto, den erforderlichen Markierungsinhalt und die Markierungsgröße, den Zieleffekt, die vorgesehene Beschickungs- oder Bauteilpräsentationsmethode, die Produktionsrate und das erwartete Volumen sowie alle Anforderungen an variable Daten oder Scanner-Verifizierung.
Abnahmemaße
| Abmessung | Was wird geprüft |
|---|---|
| Kontrast und Lesbarkeit | Nennwerttext unter der angegebenen Beleuchtung auf der tatsächlichen Gehäusefarbe lesbar |
| Zeichen- und Codegröße | Erfüllt die Mindestanforderungen der Zeichnung oder Code-Spezifikation |
| Code-Lesbarkeit | Rücklesen mit dem vorgesehenen Scanner oder Prüfgerät |
| Positionsgenauigkeit | Markierungsposition wiederholbar innerhalb der Toleranz des Lesegeräts |
| Abrieb / Scheuern | Reibtest gemäß den Anforderungen der Marke oder des Kunden |
| Lösungsmittel / Schweiß / Temperatur | Anwendungsabhängig definierter Expositionstest |
| Gehäuseintegrität | Keine Schwächung dünner Wände oder des flammhemmenden Bereichs über die Auslegungsgrenzen hinaus |
| Daten-/Verifizierungsablauf | Korrekte variable Daten erreichen die Markierung; die beabsichtigte Reaktion des vorgesehenen Lesegeräts oder Verifizierers und die NOK-Behandlung werden bei Bedarf bestätigt |
| Zykluszeit | Gemessen am realen Aufbau, einschließlich Beladen, Positionieren, Markieren, Verifizieren und Entladen |
Die Abnahmekriterien selbst werden vom Kunden oder vom Markeninhaber festgelegt — die Rolle von Zhuorui Laser besteht darin, die Einrichtung vorzunehmen und gegen diese Kriterien zu testen, nicht sie zu erfinden. Die Qualitätskontrolle und die Testfähigkeit des Werks werden auf der Seite zur Qualitätskontrolle und Testfähigkeit.
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Der Mustertest sollte mit einer Konfigurationsentscheidung enden, nicht nur mit dem Ergebnis „Markierung funktioniert“. Das akzeptierte Prozessfenster, die Bauteilgeometrie, die Positionierungstoleranz, die Taktzeit und die Verifikationsanforderungen bestimmen gemeinsam die Laserquelle, die Optik, die Vorrichtung und den Automatisierungsgrad, die die Produktionsmaschine benötigt.
| Erkenntnis aus Musterprüfung / Produktion | Konfigurationsentscheidung, die dadurch unterstützt wird |
|---|---|
| Beste akzeptable Markierung erfordert UV-Laser, gütegeschalteten Faserlaser oder einen anderen verifizierten Weg | Laserquellenfamilie und das Prozessfenster für die Übernahme in Produktionsversuche |
| Kleinster Text / Code und gesamte Markierungsfläche sind bestätigt | Ausrichtung von Linse und Markierfeld, Abwägung zwischen nutzbarem Feld und Merkmalsqualität |
| Krümmung oder Höhenvariation bleibt innerhalb / überschreitet die Fokustoleranz | Standard-2D-Setup mit kontrollierter Teilepräsentation oder 3D-Dynamikfokus-Auswertung |
| Die erforderliche Markierungsposition ist mit der aktuellen Beschickungsmethode nicht reproduzierbar. | Dedizierte Vorrichtung, Mehrfachkavitäten-Tray, indexierte Teilebereitstellung oder CCD-Vision-Positionierung |
| Gemessener Gesamtzyklus verfehlt die erforderliche Taktzeit | Tray-Dichte, Indexierung, automatische Beschickung, Inline-/Flying-Auswertung oder eine projektbasierte Automatisierungsüberprüfung |
| Serien- oder Codedaten ändern sich je Einheit | Markierungssoftware plus die erforderliche Datenbank-/MES- oder sonstige Datenschnittstelle |
| Rücklesen ist Bestandteil der Abnahme | Integration von Scannern oder Verifizierern mit der erforderlichen OK-/NOK-Handhabungslogik |
| Material oder Prozess erzeugt eine Anforderung an Sicherheit / Rauchkontrolle | Überprüfung der Maschinenumhausung und Verriegelung sowie, sofern Material oder Prozess es erfordern, geeignete Absaugung oder Belüftung |
Die endgültige Maschine wird daher anhand des kombinierten Testergebnisses ausgewählt. Eine erfolgreiche Markierung auf einem Gehäuse beantwortet nur die Frage der Prozessmachbarkeit; für die Produktionsfreigabe muss die gewählte Konfiguration das akzeptierte Ergebnis außerdem an der geforderten Position und Taktzeit mit dem vorgesehenen Beschickungs-, Daten- und Verifizierungsablauf wiederholen.
Häufig gestellte Fragen
Kann die Laserkennzeichnung Tinten- oder Tampondruck auf Ladegerätgehäusen ersetzen?
Für viele Fabriken ja – das ist ein häufiger Grund, diese Anwendung zu bewerten. Die Lasermarkierung vermeidet die Abhängigkeit von einer auf der Oberfläche aufgebrachten Tintenschicht und entfernt Tinte, Stempelkissen und zugehörige Markierungsverbrauchsmaterialien aus dem Prozess. Ob das Laserergebnis die geforderten Kriterien an Lesbarkeit, Aussehen und Haltbarkeit erfüllt, muss weiterhin am tatsächlichen Gehäuse durch einen Mustertest bestätigt werden.
Warum unterscheidet sich der Kontrast der Kennzeichnung bei schwarzen und weißen Ladegerätgehäusen?
Weil die Kunststoffe unterschiedlich auf den Laser reagieren: Bei vielen schwarzen Gehäusen erscheint die Markierung als heller oder grauer Kontrast, während sie bei weißen oder hellen Gehäusen dunkel erscheint. Harztyp, flammhemmende Additive und Farbstoffe verändern das Ergebnis. Die Mechanismen werden auf den dafür vorgesehenen Kunststoffmaterialseiten erläutert Kunststoff-Materialseiten, und das konkrete Ergebnis für Ihr Gehäuse ist eine Frage des Mustertests.
Können Zertifizierungszeichen und Typenschilder per Laser markiert werden?
Die Lasermarkierung kann anhand der Symbole und Texte bewertet werden, die auf einem Typenschild erscheinen. Was das Schild enthalten muss und ob ein lasermarkiertes anstelle eines geformten oder gedruckten Schilds nach einem bestimmten Zertifizierungsschema oder einer Marktvorschrift zulässig ist, wird von den Zertifizierungsstellen und Vorschriften definiert – klären Sie das mit Ihrer Compliance-Abteilung ab, bevor Sie den Prozess verbindlich festlegen.
Benötigen gebogene Ladegerätgehäuse spezielle Vorrichtungen oder 3D-Markierung?
Eine leichte Krümmung wird zunächst anhand der Schärfentiefe geprüft: Wenn die Markierungszone in die Fokustoleranz passt, funktioniert die Standardmarkierung mit einer Ablage oder Halterung, die die Tangentenebene bereitstellt. Wenn die Krümmung die Toleranz überschreitet, werden ein 3D-Dynamikfokus-Ansatz oder ein kleineres Feld mit Neupositionierung in die Bewertung einbezogen.
Kann die Kennzeichnung tägliche Reibung, Schweiß und Reinigungsmittel überstehen?
Das hängt vom Gehäusematerial, der Farbe und den Laserparametern ab – genau das wird durch einen Mustertest überprüft. Reibprüfungen, Schweiß- und Feuchtigkeitsbelastung, Abwischen mit Alkohol oder Reinigungsmittel sowie Temperaturwechsel sind die üblichen Prüfungen, und die Abnahmekriterien werden vom Kunden oder Markeninhaber festgelegt.
Kann die Kennzeichnung in eine Hochdurchsatz-Montagelinie für Ladegeräte integriert werden?
Ja. Die Chargenmarkierung mit Tray-Zuführung ist ein üblicher Ausgangspunkt, wenn Teile wiederholbar positioniert werden können. Inline- oder Flying-Marking und automatische Beschickung werden bewertet, wenn die geforderte Taktzeit, die Teilehandhabung und das Linienlayout eine kontinuierliche oder automatisierte Zuführung sinnvoll machen. Die Machbarkeit der Integration – Zykluszeit, Positionierung und Datenschnittstelle – wird als Projekt geprüft, und die relevanten Lösungsseiten beschreiben die Ansätze.
Muster testen oder Angebot anfordern
Der schnellste Weg, um zu bestätigen, was auf Ihrem Ladegerät- oder Netzteilgehäuse möglich ist, ist ein Muster-Test mit dem tatsächlichen Material, der tatsächlichen Farbe und der tatsächlichen Oberfläche im Endzustand. Senden Sie das Gehäuse- oder Materialmuster, eine Zeichnung oder ein Foto, den Markierungsinhalt und die -größe, den gewünschten Effekt und die Abnahmekriterien, die vorgesehene Beschickungsmethode, die Produktionsrate sowie alle Anforderungen an variable Daten oder eine Scanner-Verifizierung. Das Testergebnis kann dann genutzt werden, um die Laserstrahlrichtung, die Optik, die Anforderungen an Vorrichtung oder Bildverarbeitung, das Produktionsverfahren und die Verifizierungskonfiguration festzulegen.
Für jede Markierungsstation für Ladegeräte oder Netzteile umfasst die Ausrüstungsprüfung Lasersicherheitssteuerungen für die spezifische Maschinenkonfiguration – Einhausungs- und Verriegelungsoptionen sind besonders relevant, wenn die Station in einem Hochvolumen-Produktionsbereich unbeaufsichtigt betrieben wird.