
Anwendungsleitfaden für Schmuck
Ring-Lasergravur: Innen- und Außenmarkierung
Planen Sie die Ring-Lasergravur vom realen Ring ausgehend: Legierung und Finish, Position der Innen- oder Außenmarkierung, erforderliches Erscheinungsbild, Ringgeometrie, Halteverfahren und Produktionsmodus. Verwenden Sie repräsentative Muster, um den Laserweg zu vergleichen, und lassen Sie dann das akzeptierte Testergebnis die endgültige Maschinenkonfiguration bestimmen.
Ringtypen / Produktspektrum
Welche Ringe und Ringgravur-Aufträge deckt diese Seite ab?
Diese Seite ist für Ringwerkstücke, bei denen die Markierung, die gekrümmte Geometrie und das Oberflächenfinish gemeinsam bewertet werden müssen – nicht für die Schmuckmarkierung im Allgemeinen.
Eheringe & Bandringe
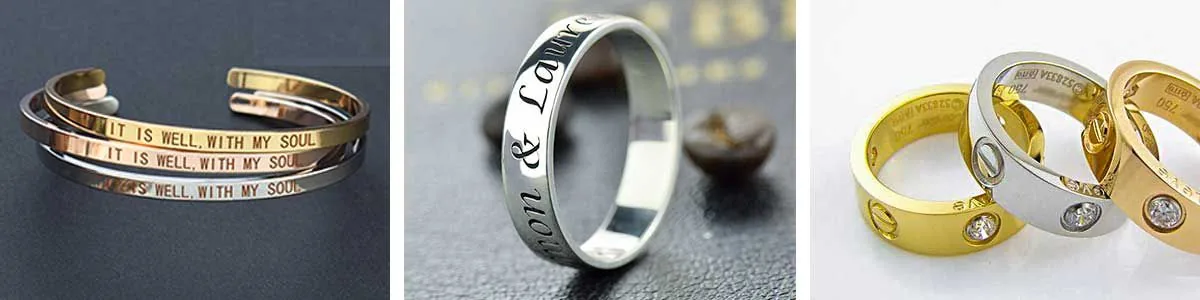
Namen, Daten oder Identifikatoren auf der Innenseite sowie Logos oder Verzierungen auf der Außenseite können selbst bei ein und demselben Ring unterschiedliche Strategien für Zugriff, Fokus und Halterung erfordern.
Siegelringe & breite Ringe
Breitere oder uneinheitliche Profile verändern den nutzbaren Markierungsbereich, die Fokustoleranz, die Ausrichtung und die Kontaktpunkte der Halterung.
Polierte, gebürstete, plattierte oder texturierte Ringe
Die sichtbare Oberflächenbeschaffenheit kann ebenso wichtig sein wie der gravierte Inhalt. Musterprüfungen sollten bestätigen, ob das erforderliche Erscheinungsbild ohne nicht akzeptable Oberflächenveränderung erzeugt werden kann.
Einzelstück- & Serienaufträge für Ringe
Einmalige Personalisierung und wiederholte Serienfertigung können dieselbe Laserroute nutzen, benötigen aber möglicherweise unterschiedliche Workflows für Halterung, Umrüstung, Daten und Verifizierung.
Markierungszweck & Inhalt
Warum werden Ringe markiert, und was wird üblicherweise markiert?
Der Grund für die Markierung und der Inhalt, der markiert wird, sind unterschiedliche Entscheidungen. Definieren Sie beides, bevor Sie entscheiden, wie der Ring gehalten werden soll oder welche Laserroute getestet werden soll.
Warum werden Ringe markiert?
- Personalisierung: Namen, Initialen, Daten oder kurze Botschaften für individuelle Stücke.
- Marken- oder Herstelleridentifikation: Logos, Herstellerzeichen oder kontrollierte Markengrafiken.
- Identifikation und Rückverfolgbarkeit: Seriennummern, Produktionsreferenzen oder andere kleine Identifikatoren, wenn die Anwendung sie erfordert.
- Dekorative Markierung: Muster, Ränder oder Grafiken, die Teil des sichtbaren Ringdesigns werden.
Was wird üblicherweise auf Ringen markiert?
- Namen, Initialen, Daten und kurzer Text.
- Logos, Herstellerzeichen und kleine Grafiken.
- Seriennummern und andere kontrollierte Identifikatoren.
- Dekorative Muster, Symbole und umlaufende Grafiken.
Ergebnisvariablen
Was bestimmt die Ergebnisse der Lasergravur auf Ringen?
Ein Materialname allein reicht nicht aus, um ein Verfahren auszuwählen. Das Ergebnis entsteht durch das Zusammenspiel von Legierung und Oberflächenbeschaffenheit, der erforderlichen Markierung, der Ringgeometrie und der Art und Weise, wie das Teil positioniert wird.
Legierung und Oberflächenbeschaffenheit
Gold-, Silber- und andere Metallringe können sich je nach Legierung, Plattierung oder Beschichtung unterschiedlich verhalten. Polierte, gebürstete, oxidierte und texturierte Oberflächen verändern ebenfalls das akzeptable Prozessfenster und das sichtbare Ergebnis.
Inhalt, Umfang und erforderliche Wirkung
Kleiner Text, Logos, Seriennummern und dekorative Muster stellen unterschiedliche Anforderungen an Detailtreue, Kontrast, Tiefe, Linienbreite und Kantenqualität.
Durchmesser, Ringbreite und Markierungsposition
Innendurchmesser, Außenprofil, Ringbreite, Krümmung und Lage innen/außen/Kante bestimmen die Zugänglichkeit, die Fokustoleranz und ob eine Drehung erforderlich ist.
Fokus, Rotation und Stabilität der Halterung
Konzentrizität der Drehvorrichtung, Steifigkeit der Aufnahmevorrichtung, Ausrichtung des Werkstücks und Fokusabstand beeinflussen Ausrichtung und Konsistenz, selbst wenn Material und Laserquelle gleich bleiben.
Zielergebnis
Welches Ergebnis bei der Ringgravur sollten Sie anstreben?
Bevor Sie Laser vergleichen, definieren Sie, wie ein akzeptabler fertiger Ring aussehen und sich anfühlen soll. Ein Verfahren kann nicht allein danach beurteilt werden, ob eine sichtbare Markierung entsteht.
Visuelles Ergebnis
Legen Sie fest, ob die Markierung einen deutlichen Kontrast, einen subtilen gleichfarbigen Effekt, ein dekoratives Aussehen oder eine kontrollierte gravierte Optik benötigt, die einem freigegebenen Muster entspricht.
Oberflächen- oder Gravurergebnis
Geben Sie an, ob die Aufgabe in erster Linie der Oberflächenidentifikation dient oder ob eine sichtbare/tastbare Gravurtiefe erforderlich ist. Gehen Sie nicht davon aus, dass mehr Tiefe für eine fertige Schmuckoberfläche automatisch besser ist.
Lesbarkeit und Kantenqualität
Verwenden Sie den kleinsten realen Text, das kleinste Logo oder die kleinste Kennung, um zu beurteilen, ob Detail, Abstand und Kanten bei der tatsächlichen Markierungsgröße akzeptabel bleiben.
Erhalt der Oberfläche
Definieren Sie, wie viel Veränderung rund um die Markierung akzeptabel ist, insbesondere bei polierten, plattierten, gebürsteten oder texturierten Oberflächen, bei denen Kratzer, Anlauffarben oder Beschichtungsdurchbrüche nicht akzeptabel sein können.
Position und Kontinuität
Definieren Sie für innenliegenden Text Position und Ausrichtung. Definieren Sie für außenliegende oder umlaufende Grafiken die Ausrichtung, den Abstand und ob der Übergang von Anfang zu Ende kontinuierlich erscheinen muss.
Haltbarkeit, wenn erforderlich
Wenn das Projekt eine Haltbarkeitsanforderung hat, geben Sie den tatsächlichen Test und das Akzeptanzkriterium an, anstatt “haltbar” als allgemeingültige Ergebnisaussage zu behandeln.
Geometrie, Positionierung & Teilehandhabung
Wie wirken sich Ringgeometrie, Positionierung und Teilehandhabung auf die Einrichtung aus?
Innen- und Außenmarkierungen verursachen nicht dieselben Probleme in Bezug auf Zugang, Drehbewegung, Vorrichtung oder Beschickung. Die mechanische Einrichtung sollte bewertet werden, bevor die endgültigen Laserparameter freigegeben werden.
Zugang von innen vs. außen
- Markierungen auf dem Außenband können eine Drehbewegung erfordern, wenn die Markierung dem Umfang folgt oder sich über einen gekrümmten Pfad erstreckt.
- Markierungen an der Bandinnenseite erfordern nutzbaren optischen Zugang, Fokusabstand und eine Ausrichtung der Vorrichtung, die den Markierungspfad nicht blockiert.
- Breite Bänder und ungleichmäßige Profile sollten über den tatsächlichen Markierungspfad hinweg getestet werden, nicht nur an einem einzigen einfachen Fokuspunkt.
Zentrierung, Orientierung und Fixierung
- Ringmittelpunkt und Winkelreferenz sollten reproduzierbar sein, wenn die Ausrichtung der Markierung wichtig ist.
- Das Spannfutter oder die Aufnahme muss den Ring während der Drehung ohne Verrutschen halten.
- Kontaktflächen sollten überprüft werden, damit polierte oder plattierte Bereiche nicht durch die Vorrichtung beschädigt werden.
Laden und Umrüsten
- Die Personalisierung einzelner Stücke begünstigt schnelles Laden und einen einfachen Größenwechsel.
- Chargenarbeit begünstigt wiederholbare Aufnahmen, kontrollierte Orientierung und gleichbleibende Referenzpositionen.
- Ein breiter Ringgrößenbereich kann verstellbare Spannvorrichtungen, austauschbare Aufnahmen oder ein definiertes Fokushöhenverfahren erfordern.
Laser-Route
Welche Laser-Route sollten Sie zuerst testen?
Wählen Sie den ersten Testweg anhand des tatsächlichen Ringmaterials, der Oberflächenbeschaffenheit und des Zielergebnisses. Diese Phase legt fest, was getestet wird; sie finalisiert nicht die komplette Maschine.
Q-Switched-Faser
Für viele Aufgaben mit Text, Logo und Kennzeichnung auf Metallringen ist ein gütegeschalteter Faserlaser ein praktischer Ausgangspunkt für die Probenbewertung. Er kann ausreichend sein, wenn die geforderte Markierungsqualität ohne inakzeptable Oberflächen- oder Wärmeeffekte erreicht wird.
Das korrekte Leistungs- und Prozessfenster sollte anhand der tatsächlichen Legierung, Oberflächenbeschaffenheit, Markierungsgröße und erforderlichen Tiefe bestimmt werden, statt allein anhand des Materialnamens ausgewählt zu werden.
MOPA-Faser
MOPA-Faserquellen bieten ein breiteres, einstellbares Pulssteuerungsfenster und können bewertet werden, wenn Oberflächenbeschaffenheit, Wärmeeintrag oder Prozessabstimmung eine feinere Steuerung erfordern. Die zusätzliche Flexibilität ist nur dann nützlich, wenn Tests einen messbaren Nutzen für den tatsächlichen Ring und das Zielergebnis zeigen.
Führen Sie standardmäßig kein Upgrade auf MOPA durch, wenn eine einfachere Faserkonfiguration bereits die Musterabnahmekriterien erfüllt.
Fehlerarten
Was sind die häufigen Fehlermodi beim Ringlaser-Gravieren?
Nutzen Sie Fehlermodi, um den Mustertest zu konzipieren. Das Ziel ist nicht nur, eine sichtbare Markierung zu erzeugen, sondern die Geometrie-, Oberflächen- und Handhabungsbedingungen offenzulegen, die am wahrscheinlichsten fehlschlagen.
| Fehlerart | Wahrscheinliche Ursache zur Untersuchung | Was im Probentest zu prüfen ist |
|---|---|---|
| Innenmarkierung ist unvollständig oder schwer lesbar | Begrenzter Strahlzugang, Fokusfehler oder ungeeignete Markierungsgröße | Testen Sie den kleinsten Innendurchmesser und die schwierigste Position innerhalb des Bandes. |
| Ungleichmäßige Tiefe oder Kontrast | Krümmung, Fokusvariation oder uneinheitliche Prozessbedingungen | Prüfen Sie den vollständigen realen Markierpfad anstatt eines einzelnen flachen oder zentralen Punkts. |
| Verzerrte Abstände oder Rotationsdrift | Ringexzentrizität, Spannfutterrutsch oder Rotationskalibrierung | Prüfen Sie Zeichenabstand, Ausrichtung und Wiederholbarkeit nach der Rotation. |
| Sichtbare Start-/Endnaht an Umfangsgrafiken | Fehler bei der Druckvorlagenvorbereitung, Rotationssynchronisation oder Positionierung | Prüfen Sie den Übergang, an dem sich die Grafik um den Ring schließt. |
| Vorrichtungsmarken oder Kratzer | Harter Kontakt, übermäßiges Spannen oder ungeeignete Backen-/Aufnahmeflächen | Prüfen Sie alle Vorrichtungskontaktflächen vor und nach der Markierung. |
| Galvanikdurchbruch oder übermäßige Oberflächenveränderung | Prozessenergie oder Gravurtiefe überschreitet das zulässige Oberflächenfenster | Vergleichen Sie den markierten Bereich und die angrenzende Oberfläche mit der freigegebenen Anforderung an das Erscheinungsbild. |
| Wärmeanlaufverfärbung oder unerwünschter Oberflächeneffekt | Prozessfenster stimmt nicht mit der Legierung/dem Finish und dem Zielergebnis überein | Vergleichen Sie alternative Prozesseinstellungen oder Laserwege an repräsentativen Ringen. |
| Kleiner Text oder Logodetail geht verloren | Der Maßstab der Vorlage, die Spot-/Prozesskombination oder der Fokus ist ungeeignet | Verwenden Sie bei der Abnahmeprüfung die kleinste echte Produktionsvorlage. |
Produktionsablauf
Wie gelangt die Ringgravur von einem Muster in die Produktion?
Ein produktionsreifer Prozess umfasst Laden, Positionieren, Datenhandhabung, Markieren und Verifizieren. Die Markierzeit allein ist nicht der vollständige Produktionszyklus.
Auftrag vorbereiten
Laden Sie die korrekten Grafiken oder variablen Daten, wählen Sie das freigegebene Rezept und bestätigen Sie Ringgröße, Material, Oberflächenfinish und Markierungsposition.
Laden und Positionieren
Setzen Sie den Ring in das Spannfutter oder die Aufnahme, schützen Sie kritische Oberflächen, stellen Sie Zentrum/Ausrichtung her und bestätigen Sie das Fokus- bzw. Fokushöhenverfahren.
Markierung
Führen Sie den freigegebenen Prozess aus. Prüfen Sie bei Rotationsarbeiten, dass der Ring sicher fixiert bleibt und der vorgesehene Winkelweg eingehalten wird.
Verifizieren und Freigeben
Prüfen Sie Markierungsposition, Lesbarkeit, Aussehen und alle projektspezifischen Abnahmekriterien. Sondern Sie Ausschuss oder Nacharbeit aus, anstatt einen nicht verifizierten Ring als akzeptierten Output weiterlaufen zu lassen.
Einzelstück-Personalisierung
Wenn jeder Ring unterschiedliche Namen, Daten oder Grafiken trägt, können Dateneingabe und Größenumrüstung den Arbeitsablauf dominieren. Die Einrichtung sollte Beladefehler reduzieren und es einfach machen, die korrekte Auftragsidentität vor dem Markieren zu überprüfen.
Chargenfertigung
Wenn derselbe oder kontrolliert variierende Inhalt über viele Ringe hinweg wiederholt wird, werden Wiederholbarkeit der Vorrichtung, Rezeptsteuerung, Prüfhäufigkeit und Ausschussbehandlung wichtiger als ein einzelnes erfolgreiches Muster.
Musterabnahme
Wie sollten Muster für Ringgravuren abgenommen werden?
Testen Sie repräsentative Ringe, einschließlich der schwierigen Größe oder Oberflächenbeschaffenheit, und vereinbaren Sie, was “Bestanden” bedeutet, bevor die endgültige Maschinenkonfiguration festgelegt wird.
Erscheinungsbild & Details
- Erforderlicher Kontrast oder freigegebener visueller Effekt.
- Kleinster lesbarer Text und akzeptable Logo-/Detailkanten.
- Akzeptable Tiefen- oder Oberflächenwirkung für die angegebene Anforderung.
Geometrie & Oberfläche
- Korrekte Position, Orientierung und Innen-/Außen-Ausrichtung.
- Akzeptable Kontinuität bei gekrümmten oder umlaufenden Markierungen.
- Keine unzulässigen Schäden an Vorrichtungen, Anlassfarben oder Veränderungen der Oberflächenbeschaffenheit.
Prozess & Produktion
- Stabiles Halten und Fokussieren über repräsentative Ringgrößen hinweg.
- Reproduzierbares Ergebnis über die vereinbarte Probenmenge hinweg.
- Handhabung und Verifikation über den gesamten Zyklus, kompatibel mit dem erforderlichen Produktionsmodus.
Testergebnis → Maschinenkonfiguration
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Das endgültige System sollte die einfachste Konfiguration sein, die die vereinbarten Muster- und Produktionsanforderungen erfüllt. Jedes Upgrade sollte einen nachgewiesenen Prozess- oder Handhabungsbedarf lösen.
| Was der Test zeigt | Zu bewertende Konfigurationsrichtung | Entscheidungslogik |
|---|---|---|
| Eine kleine äußere Markierung bleibt innerhalb eines nutzbaren lokalen Bereichs | Eine feste Vorrichtung oder ein Standard-Markierungsaufbau kann ausreichend sein | Fügen Sie keine Rotationshardware hinzu, wenn die akzeptierte Markierung keine Umfangsbewegung benötigt. |
| Die Markierung muss dem Umfang folgen oder sich um den Ring fortsetzen | Rotationsachse + geeignetes Spannfutter oder Vorrichtung | Die Rotation wird zu einer funktionalen Anforderung des akzeptierten Markierungspfads. |
| Ringgrößen variieren stark | Verstellbares Spannfutter, austauschbare Aufnahmen und/oder eine definierte Fokushöhenstrategie | Die Konfiguration sollte eine wiederholbare Zentrierung und Fokussierung über den tatsächlichen Größenbereich hinweg beibehalten. |
| Polierte oder plattierte Oberflächen zeigen Vorrichtungsmarkierungen. | Kontaktgeschützter oder kundenspezifischer Vorrichtungsansatz | Das Vorrichtungsdesign muss den freigegebenen Oberflächenzustand erhalten, während der Ring sicher gehalten wird. |
| Der Zugang zur Bandinnenseite ist eingeschränkt. | Ändern Sie die Ausrichtung der Vorrichtung, den Arbeitsabstand oder die Strategie für den optischen Zugang, bevor Sie zusätzliche Komplexität hinzufügen | Der Strahlzugang ist ein Geometrieproblem; eine fortschrittlichere Laserquelle allein löst das Problem eines blockierten Zugangs nicht. |
| Die Krümmung erzeugt eine nicht akzeptable Fokusvariation, während der optische Zugang weiterhin machbar bleibt | Bewerten Sie die Fokusstrategie, segmentierte Markierung oder dynamische Fokus-/3D-Optionen, falls angemessen | Nutzen Sie das Beispielergebnis, um eine zusätzliche Fokussteuerung zu rechtfertigen, anstatt anzunehmen, dass 3D für jeden Ring erforderlich ist. |
| Q-switched-Faser erfüllt alle Abnahmekriterien | Einfacheren Q-switched-Faser-Weg beibehalten | Eine höher spezifizierte Quelle ist nicht erforderlich, wenn die einfachere Route bereits das akzeptierte Ergebnis erzielt. |
| MOPA-Tests liefern ein deutlich besseres akzeptables Prozessfenster oder Oberflächenergebnis | MOPA-Faser wird gerechtfertigt | Das Upgrade der Quelle ist an ein nachgewiesenes Ergebnis gebunden, nicht allein an Spezifikationspräferenzen. |
| Jeder Ring weist unterschiedliche Namen, Datumsangaben oder Seriennummerndaten auf | Erforderlichen Software-/Daten-Workflow und Methode zur Überprüfung durch den Bediener einbeziehen | Variable Daten werden Bestandteil der Maschinenkonfiguration und der Fehlervermeidungslogik. |
| Manuelles Beladen oder Prüfen ist der wichtigste Produktionsengpass | Vorrichtungsoptimierung, Mehrfachpositionshandhabung oder projektbasierte Automatisierung bewerten | Der Automatisierungsgrad sollte der tatsächlichen Durchsatzanforderung des vollständigen Zyklus folgen. |
Sicherheit
Sicherheitsüberlegungen für das Ringlaser-Gravieren
Die Ringgravur erfordert dieselbe grundlegende Überprüfung der Lasersicherheit, der Abschirmung und der Prozessemissionen wie andere industrielle Lasermarkierungsvorgänge.
Unsichtbarer Strahl und Reflexionen
Bei 1064-nm-Faser-Konfigurationen, die üblicherweise für Metallringe bewertet werden, ist der Bearbeitungsstrahl unsichtbar. Hochpolierte Oberflächen können spiegelnde Reflexionen erzeugen, daher müssen Abschirmung und Exposition des Bedieners vor dem Test überprüft werden.
Gehäuse und Sicherheitsverriegelungen
Ein offener oder halboffener Aufbau sollte nicht standardmäßig als System der Klasse 1 behandelt werden. Die vollständige Maschine muss hinsichtlich Abschirmung, Verriegelungen, Zugang zu Laserstrahlung und Not-Aus-Konzept überprüft werden.
Rauch- und Rückstandskontrolle
Beschichtungen, Rückstände und Poliermittel können bei der Laserbearbeitung Dämpfe oder Partikel erzeugen. Absaugung und Filtration sollten auf das tatsächliche Material und den Oberflächenzustand des Käufers abgestimmt werden, wenn der Prozess dies erfordert.
RFQ-Eingaben
Was für eine Bewertung der Ringgravur einzusenden ist
Senden Sie die Informationen, die das Werkstück, das Zielergebnis und die Produktionsanforderung definieren. Der technische Test sollte klären, ob eine Drehvorrichtung, eine spezielle Vorrichtung, Fokuskontrolle oder eine andere Konfiguration tatsächlich erforderlich ist.
| Artikel | Was bereitzustellen ist | Warum es wichtig ist |
|---|---|---|
| Ringtyp und Größenbereich | Ehe-/Trauring, Mode- oder Siegelring oder anderer Stil; kleinster und größter Durchmesser; Ringbreite/-profil. | Definiert Zugänglichkeit, Spann-/Aufnahmebereich sowie Fokus-/Positionierungsbedingungen. |
| Material und Oberfläche | Gold, Silber oder ein anderes Metall/eine andere Legierung, falls bekannt; polierte, gebürstete, plattierte, beschichtete, oxidierte oder strukturierte Oberfläche. | Verändert die Laserreaktion und das akzeptable Oberflächen-/Prozessfenster. |
| Markierungsposition | Innenseite des Rings, Außenseite des Rings, Kante, Seitenwand oder eine gemischte Route. | Verändert den optischen Zugang, die Notwendigkeit einer Drehung und die Ausrichtung der Halterung. |
| Markierungsinhalt und kleinste Grafik | Name, Datum, Initialen, Logo, Seriennummer oder dekoratives Muster, mit tatsächlichen Markierungsmaßen. | Legt den tatsächlichen Detail-/Lesbarkeitstest fest, anstatt sich auf übergroße Demonstrationsgrafiken zu verlassen. |
| Zielergebnis | Erforderliches Erscheinungsbild, Kontrast, Tiefe, Oberflächenerhalt, Ausrichtung/Kontinuität und jeglicher Haltbarkeitstest. | Erstellt die Abnahmekriterien, die zum Vergleich von Laser-Routen herangezogen werden. |
| Produktionsmodus | Einmalige Personalisierung oder Chargenarbeit; typische Chargengröße, Tagesmenge und erforderliche Zykluszeit, falls zutreffend. | Bestimmt, ob Umrüstung, Wiederholgenauigkeit der Vorrichtung oder Automatisierung einer Bewertung wert sind. |
| Daten und Verifizierung | Festes Artwork oder variable Namen/Seriennummern; Bedienerkontrolle, Scan/Kontrolle oder andere Abnahmemethode, falls erforderlich. | Bestimmt den Software-/Daten-Workflow und den Bedarf an Fehlerkontrolle in der Produktion. |
| Repräsentative Muster | Tatsächlich fertiggestellte Ringe, einschließlich der schwierigsten Größen-/Finish-Bedingungen, sofern möglich. | Ermöglicht es, Laser-, Fokus-, Halte- und Finish-Risiken vor der endgültigen Konfiguration gemeinsam zu testen. |
FAQ
Häufig gestellte Fragen
Kann ein Laser im Inneren eines Rings markieren?
Ja, aber die Markierung auf der Innenseite des Rings muss für optischen Zugang, Fokus, Bandbreite, Ausrichtung der Haltevorrichtung und Haltestabilität bei der tatsächlichen Ringgröße getestet werden.
Brauche ich für jeden Ringauftrag eine Drehachse?
Nein. Eine Drehachse ist vor allem dann relevant, wenn die akzeptierte Markierung dem Umfang folgen oder über einen gekrümmten Verlauf hinweg gleichmäßig bleiben muss. Eine lokale Markierung, die innerhalb eines nutzbaren Bereichs bleibt, benötigt möglicherweise keine Rotation.
Sollte ich für die Ringgravur Q-switched Faser oder MOPA-Faser wählen?
Beginnen Sie mit der Legierung, der Oberflächenbeschaffenheit und dem Zielergebnis. Q-switched Faser kann für viele Metallring-Aufgaben ein praktischer erster Test sein. MOPA ist eine Bewertung wert, wenn ihr breiteres Pulssteuerungsfenster eine nützliche Verbesserung bei Oberflächenerscheinung, thermischer Kontrolle oder Prozessabstimmung am tatsächlichen Ring bewirkt.
Was sollte ich für einen Mustertest zur Ringgravur einsenden?
Senden Sie repräsentative fertige Ringe, die echte Markierungsvorlage und -größe, die kleinsten/größten oder schwierigsten Ringbedingungen, das erforderliche Erscheinungsbild/die erforderliche Tiefe, die Produktionsmenge und alle spezifischen Abnahme- oder Verifizierungsanforderungen.
Bereit für Musterbewertung
Senden Sie den Ring, das Zielergebnis und die Produktionsanforderung
Zhuorui kann die tatsächliche Ringgröße, Material/Oberfläche, den Markierungsinhalt und die Abnahmekriterien nutzen, um die erste Laserroute zu bewerten, den Prozess zu testen und festzustellen, welche Maschinenkonfiguration tatsächlich gerechtfertigt ist.