
Marcado láser en cerámica de zirconia
La zirconia a menudo se puede marcar con láser, pero el resultado depende del grado, el estabilizador, el estado de sinterización, el color, el acabado superficial, el recubrimiento o el esmalte, la geometría de la pieza y la marca que realmente necesita. Utilice esta guía para definir la primera ruta láser que debe probar, los modos de falla que debe vigilar y la información necesaria para convertir una muestra exitosa en una configuración de máquina de producción.
Solicite una revisión de muestra de zirconiaHable sobre su pieza¿Se puede marcar con láser la cerámica de zirconia?
A menudo sí, pero un resultado exitoso depende de las condiciones específicas. La zirconia blanca totalmente sinterizada, un bloque coloreado, un componente de precisión pulido y una pieza esmaltada o recubierta pueden responder de manera muy diferente. La pregunta práctica no es solo “¿se puede marcar la zirconia?”, sino “¿qué superficie, qué resultado y qué ruta láser pueden cumplir los límites de aceptación en esta pieza exacta?”
La marcabilidad es específica del grado
El contenido de estabilizador, los aditivos, la densidad, la porosidad, el pigmento y el historial de sinterización pueden cambiar la absorción, el flujo de calor, la respuesta a la fractura y el contraste visible.
El estado de la superficie cambia el efecto visible
El pulido, el arenado, las líneas de mecanizado, el esmalte, el recubrimiento y la contaminación pueden importar tanto como el cuerpo cerámico. Pruebe la superficie de producción suministrada en lugar de una probeta blanca genérica.
La apariencia por sí sola no es una aprobación
Una marca lista para producción debe cumplir con la legibilidad requerida mientras se mantiene dentro de los límites permitidos de rugosidad, astillado, agrietamiento, cambio dimensional, limpieza y exposición en servicio.
¿Qué cambia la respuesta láser de la zirconia?
“Zirconia blanca” no es una especificación de proceso suficiente. El registro de prueba debe identificar el estado cerámico y la configuración de capas superficiales porque cada variable puede cambiar tanto la marca visible como el riesgo de daño superficial.
Grado y estabilizador
Registre 3Y-TZP, zirconia 4Y/5Y, Mg-PSZ, zirconia reforzada con alúmina u otra formulación cuando se conozca. La composición puede cambiar la respuesta óptica, el comportamiento de fases y la tolerancia al calentamiento láser localizado.
En verde, parcialmente sinterizada o totalmente sinterizada
El material presinterizado no es dimensionalmente equivalente a la pieza acabada. Una marca realizada antes de la sinterización final debe verificarse de nuevo en cuanto a contracción, distorsión, calidad de bordes y contraste final.
Color, pigmento, glaseado y recubrimiento
Determine si el láser interactúa con el cuerpo de zirconia o con una capa superficial. Una superficie pigmentada, glaseada, recubierta o metalizada puede requerir una ruta diferente a la de la zirconia blanca sin recubrimiento.
Acabado pulido, chorreado o mecanizado
La rugosidad superficial y el brillo cambian cómo se percibe el contraste y cómo aparece la textura poco profunda. La misma condición de láser puede verse diferente después del pulido, la limpieza o otro paso de acabado.
Registro útil del proceso: grado del material + estado de sinterización + color + acabado + recubrimiento/glaseado + proveedor/lote cuando sea relevante. Mantenga estos datos de entrada junto con la ventana de proceso aprobada para que los cambios de producción sean visibles.
Dónde las piezas de zirconia necesitan identificación o decoración
La zirconia se selecciona por diferentes razones en productos de precisión, resistentes al desgaste y cosméticos. El requisito de marcado suele provenir de la trazabilidad, el control de ensamblaje, la identificación o la apariencia—no del nombre del material en sí.
Bloques de zirconia dental y superficies controladas
Los bloques, soportes o superficies no funcionales seleccionadas pueden requerir identificación de lote, tonalidad, laboratorio o pieza. Si se propone marcado en una restauración acabada o superficie funcional, la ubicación y los requisitos de aceptación necesitan una revisión específica de la aplicación en lugar de una configuración genérica del material.
Componentes médicos y de laboratorio
Las piezas cerámicas de precisión pueden requerir identificación por número de serie, lote o componente. La integridad superficial, la limpieza y cualquier requisito de validación aplicable deben definirse antes de que la marca se libere para producción.
Piezas industriales resistentes al desgaste
Las guías, los bujes, los sellos y otros componentes de circonia pueden necesitar identificadores de pieza duraderos o marcas de trazabilidad. La marca debe mantenerse dentro de los límites permitidos de profundidad, distancia al borde y vida útil.
Componentes cerámicos de precisión
Los componentes técnicos pequeños pueden necesitar identificadores alfanuméricos, marcas de orientación o códigos legibles por máquina para el ensamblaje y la inspección. La geometría fina hace que el enfoque, la repetibilidad del dispositivo de sujeción y el tamaño del código sean especialmente importantes.
Piezas de joyería, relojería y cosmética
Los logotipos, la personalización y los gráficos decorativos pueden priorizar un tono uniforme, bordes limpios y un daño superficial visible mínimo en circonia pulida o coloreada.
Defina el contenido de la marca antes de elegir el proceso
Un logotipo, un número de serie y un Data Matrix pequeño no crean los mismos requisitos ópticos, de posicionamiento o de inspección. El contenido de la marca es una de las entradas que determina el tamaño del punto, el tamaño del campo, la precisión del dispositivo de fijación y si se necesita verificación por visión o por código.
Trazabilidad
Números de serie, códigos de lote o partida, identificadores de pieza, códigos de fecha y referencias de producción.
Códigos legibles por máquina
Data Matrix, códigos QR o identificadores codificados compactos donde la definición de celdas y la verificación son importantes.
Identificación del producto
Logotipos, marcas distintivas, referencias de modelo, marcas de orientación o identificadores de ensamblaje.
Marcado decorativo
Patrones, personalización y gráficos cosméticos donde la calidad del borde, el tono y la consistencia visual son los principales criterios de aceptación.
¿Qué resultado necesita realmente en la superficie de zirconia?
El efecto objetivo debe definirse antes de seleccionar la longitud de onda o la máquina. La misma pieza puede ser técnicamente marcable mediante varios mecanismos, pero solo uno puede satisfacer los límites requeridos de apariencia, legibilidad e integridad superficial.
Marca superficial de alto contraste
Se utiliza para números de serie, texto pequeño y códigos cuando la legibilidad importa más que la profundidad medible. La aceptación debe incluir el contraste bajo iluminación real y cualquier clasificación de código requerida.
Efecto claro, oscuro o de cambio de color
La zirconia coloreada o con aditivos puede mostrar un cambio de tono visible en determinadas condiciones. Trate el color y la formulación exactos como una variable de prueba, en lugar de asumir que toda la zirconia se comporta de la misma manera.
Eliminación de glaseado o recubrimiento
Si la identificación se crea eliminando una capa superficial, el grosor de la capa, la adherencia, la exposición del sustrato y el aspecto final pasan a formar parte de los criterios de aceptación.
Grabado poco profundo o textura
Cuando se requiere cierto relieve, controle la profundidad, la rugosidad, el material redepositado y la calidad del borde. Más profundo no es automáticamente mejor en una cerámica de precisión frágil.
Código legible por máquina
El tamaño de módulo requerido, la zona de silencio, el contraste y el método de verificación deben definirse antes de fijar el campo óptico y la ventana de proceso.
Marca cosmética
Para piezas pulidas o decorativas, el cambio de brillo, el velo, la limpieza de los bordes y la uniformidad en toda la superficie visible pueden importar más que la mera oscuridad.
Cómo la forma, el grosor y el tamaño cambian la configuración del marcado
La geometría afecta el enfoque, el flujo de calor, la presión de sujeción, el acceso óptico y el campo de marcado utilizable. Un proceso que funciona en una probeta plana puede fallar en una pieza de producción curva, de pared delgada o con tolerancias ajustadas.
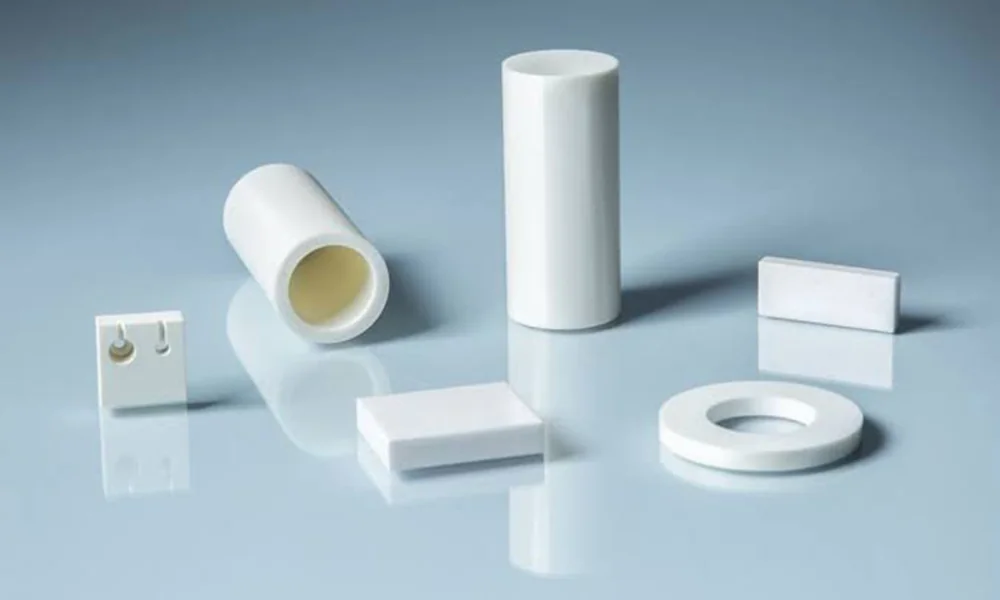
Superficies curvas o cilíndricas
La curvatura puede desplazar la superficie fuera del rango de enfoque utilizable y distorsionar los códigos pequeños. Según la pieza, evalúe un dispositivo giratorio, un posicionamiento Z controlado, una compensación de enfoque 3D o un campo de marcado local más pequeño.
Paredes delgadas, bordes y elementos pequeños
Estas áreas pueden ser más sensibles al calentamiento localizado, al desportillado y a la presión del utillaje. Mantenga una distancia suficiente de los bordes críticos y defina un límite conservador de profundidad o de cambio de superficie.
Componentes pequeños de precisión
La sujeción repetible, la orientación de la pieza, el tamaño del campo y la ubicación del enfoque pueden importar más que la potencia láser bruta. La visión puede ayudar cuando varía la posición de la pieza, pero no sustituye el control del enfoque para la variación de altura.
Piezas grandes o largas
Compruebe si la marca completa cabe dentro de un solo campo. Los campos más grandes pueden cambiar el tamaño del punto y el detalle; puede ser preferible reposicionar, usar una plataforma XY o utilizar varias posiciones de marcado.
Rebajes, agujeros y hombros
Confirme la línea de visión, el acceso del enfoque y si el utillaje o la geometría de la pieza bloquean la trayectoria del haz. Una superficie accesible no es automáticamente una superficie marcable con la calidad requerida.
Tolerancias dimensionales ajustadas
Si la región marcada es funcionalmente crítica, incluya la profundidad admisible, la rugosidad y el cambio dimensional en los criterios de aceptación de la muestra antes de la aprobación de producción.
¿Qué ruta láser debería probar primero?
Parta de la superficie real y del efecto de marcado requerido. La tabla siguiente es un orden de cribado, no una garantía universal: la ruta final aún debe demostrarse en el grado de zirconia, el acabado y la geometría suministrados.
| Pieza / condición objetivo | Primera ruta que evaluar | Qué comparar a continuación | Riesgo principal de aceptación |
|---|---|---|---|
| Texto fino, código pequeño o marca poco profunda en una superficie de zirconia acabada donde sea importante minimizar el efecto térmico visible | UV es una ruta de cribado inicial sensata. | Si el contraste o el tiempo de ciclo son insuficientes, compare otra longitud de onda en la misma pieza en lugar de aumentar la energía sin comprobar si hay daños. | Aun así, pueden aparecer microfisuras, blanqueamiento, rugosidad o cambios de tono/brillo si la ventana de proceso es demasiado agresiva. |
| Superficie pigmentada, esmaltada, recubierta o metalizada donde la capa superior es el verdadero objetivo de marcado | Fibra / MOPA o UV, seleccionado según qué capa debe responder. | Compare la eliminación de capas, el contraste y el daño al sustrato; no transfiera los ajustes de metal directamente a la pila cerámica. | Eliminación incompleta, ataque excesivo al sustrato, bordes rugosos o inconsistencia de color. |
| El esmerilado, un cambio superficial amplio o la ablación controlada son aceptables | CO2 puede evaluarse cuando la superficie proporcionada absorbe de manera efectiva. | Compare con UV si el detalle fino o un resultado visual con menor calor es más importante. | Textura afectada por el calor, astillado, rugosidad y pérdida del acabado estético. |
| Ya está disponible una vía con láser verde o existe evidencia previa para la superficie exacta de zirconia | Verde puede incluirse como una comparación controlada. | Compárelo con la ruta que mejor cumpla los objetivos de contraste e integridad. | No asuma un beneficio solo por la longitud de onda sin evidencia de muestras. |
| Zirconia blanca desnuda con un efecto objetivo indefinido | No congele una máquina todavía. Defina primero el mecanismo visual requerido y el límite de aceptación. | Ejecute un pequeño cribado de rutas en la pieza real en lugar de asumir que un proceso de marcado de metal se transferirá. | Se puede lograr una marca visible mientras la rugosidad, el microfisuramiento o la consistencia siguen siendo inaceptables. |
Durante el cribado de rutas: compare longitud de onda, régimen de pulsos, frecuencia de repetición, potencia/energía, tamaño de punto, enfoque, velocidad y tramado/relleno como una matriz de prueba controlada. Registre contraste, legibilidad del código, rugosidad, desportillado de bordes, partículas sueltas y cualquier indicio de grieta para cada condición.
Formas comunes en que falla el marcado láser de zirconia
El mejor proceso no es la marca más oscura—es el proceso que alcanza el resultado de identificación requerido sin exceder los límites superficiales, dimensionales y de servicio de la pieza.
El contraste es demasiado débil o inconsistente
La longitud de onda o el mecanismo seleccionados pueden no acoplarse bien con el grado, el pigmento o el acabado reales. Revise de nuevo el efecto objetivo y compare rutas antes de simplemente añadir más energía.
Aparecen microfisuras, desportillados o desprendimientos
La carga térmica local excesiva, las pasadas repetidas, las paredes delgadas, los bordes afilados o los defectos preexistentes pueden aumentar el riesgo de daño. Inspeccione tanto la marca como su perímetro.
La superficie se vuelve demasiado rugosa
Una marca puede ser legible pero aun así fallar debido a rugosidad, partículas sueltas, redeposición o una textura inaceptable en una superficie funcional o cosmética.
Cambios de tono, turbidez o brillo
La circonia pulida, coloreada o decorativa puede mostrar un cambio óptico no deseado fuera de la marca prevista. Evalúe el aspecto bajo la misma iluminación utilizada para la aceptación.
Cambios en la marca previa a la sinterización tras la cocción
La contracción y el acabado pueden cambiar el tamaño de la marca, la definición de los bordes y el contraste. Una marca correcta en el cuerpo en verde debe volver a comprobarse después de la ruta final de sinterización y acabado.
El código se lee en el laboratorio, pero falla en producción
La posición de la pieza, la variación de enfoque, la iluminación, la contaminación y los cambios de superficie entre lotes pueden reducir la calidad del código. Valide la repetibilidad en varias piezas representativas de producción.
La seguridad en producción sigue siendo importante: la máquina final debe considerar la longitud de onda del láser seleccionada, la carcasa protectora y los enclavamientos, el acceso a la pieza de trabajo, la extracción y cualquier humo o partícula proveniente del esmalte, recubrimiento, pigmento, adhesivo, contaminación o residuos de aglutinante. Una marca de muestra exitosa no establece por sí sola la clasificación de seguridad de la máquina final.
Cómo validar una muestra de circonia antes de la producción
Una prueba de muestra útil debe pasar de la identificación del material al cribado de la ruta, las pruebas de aceptación y la repetibilidad. El objetivo es congelar una ventana de proceso defendible—no elegir el ajuste que produce la primera muestra más oscura.
- Identifique el material y la superficie. Registre el grado, el estabilizador, el estado de sinterización, el color, la condición de pulido/arenado, el esmalte/recubrimiento y el proveedor/lote cuando sea relevante.
- Defina la marca y el objetivo de aceptación. Especifique el contenido, el tamaño, el contraste o la profundidad, el requisito de código, el límite de rugosidad, el límite de borde/astillado y cualquier prueba de limpieza o de servicio.
- Preseleccione la ruta láser más plausible. Compare una matriz de parámetros controlada en la pieza real o equivalente a producción.
- Inspeccione la integridad de la superficie. Verifique la marca y el perímetro en busca de rugosidad, astillas, grietas, material suelto, cambio de tono/brillo y efecto dimensional.
- Ejecute la prueba de uso relevante. Dependiendo de la pieza, esto puede incluir verificación del código, limpieza, abrasión, esterilización, exposición química u otra comprobación definida por la aplicación.
- Repetir en piezas representativas de la producción. Confirmar la consistencia entre varias piezas y, cuando sea importante, en más de un lote antes de congelar la configuración de producción.
Repetir la prueba cuando: cambien el grado de zirconia, el proveedor, el color, la ruta de sinterización, el recubrimiento/esmalte, el acabado superficial, la geometría, el tamaño de la marca o el resultado de aceptación requerido.
Qué enviar para una prueba útil
- Material: grado, estabilizador, color, proveedor y lote si es relevante.
- Estado: en verde, parcialmente sinterizado o totalmente sinterizado, más los pasos de acabado restantes.
- Superficie: pulido, arenado, glaseado, pigmento, recubrimiento y condición de limpieza.
- Geometría: espesor, curvatura, distancia al borde, orificios, rebajes y tolerancias.
- Objetivo de la marca: logotipo, número de serie, Data Matrix/QR, marca decorativa, eliminación de capa, cambio de color o textura poco profunda.
- Objetivo de producción: cantidad, tiempo de ciclo objetivo, método de carga y requisito de inspección.
Cómo los resultados de las muestras determinan la configuración final de la máquina
Una vez validados la ruta láser y la ventana de aceptación, la tarea restante es configurar la máquina en función de la geometría de la pieza, el campo de marcado, la variación de posicionamiento, el método de producción y los requisitos de seguridad.
| Entrada del proyecto | Qué ayuda a determinar | Por qué es importante |
|---|---|---|
| Longitud de onda y ruta de pulso comprobadas | Familia de fuente láser y rango de parámetros controlables | La máquina debe construirse en torno a la ruta demostrada sobre la superficie real de circonia, no seleccionada antes de la prueba del material. |
| Tamaño de marca, módulo de código y área de trabajo | Lente de escaneo / tamaño de campo y configuración óptica | Un campo más grande puede reducir el detalle; los códigos finos pueden requerir un campo más pequeño y un control de enfoque más preciso. |
| Pieza curva, cilíndrica o multifaz | Rotación, estrategia de eje Z, enfoque 3D o dispositivo de fijación multiposición | La geometría debe permanecer dentro del rango de enfoque utilizable y la marca no debe distorsionarse alrededor de la superficie. |
| Variación de posición entre piezas | Diseño del dispositivo de fijación y, cuando se justifique, posicionamiento por visión | La visión puede compensar la variación de XY/rotación, pero la variación de altura sigue requiriendo una estrategia de enfoque. |
| Tiempo de ciclo objetivo y método de carga | Estación manual, dispositivo de sujeción asistido, transportador o revisión de automatización basada en el proyecto | La velocidad de escaneo es solo una parte del tiempo de ciclo total; la carga, el posicionamiento, la verificación y la descarga también importan. |
| Humos, partículas y acceso del operador | Extracción, cerramiento, enclavamientos y arquitectura de seguridad de la máquina | La configuración de seguridad final debe evaluarse para la máquina en su totalidad y el flujo de trabajo de producción. |
| Números de serie variables o datos legibles por máquina | Opciones de software, entrada de datos, generación de código y verificación | Los requisitos de manejo de datos e inspección pueden cambiar el diseño del controlador y de la estación incluso cuando el proceso láser ya está probado. |
Para obtener un presupuesto preciso: envíe el resultado de la muestra o el objetivo de aceptación junto con los planos/fotos de las piezas, las dimensiones máximas, el área de marcado, el objetivo de tiempo de ciclo, el método de carga, el flujo de trabajo de código/datos requerido, las necesidades de extracción y cualquier característica solicitada de accesorio de sujeción, eje rotativo, visión o cerramiento.
Preguntas frecuentes sobre el marcado láser de cerámica de zirconia
¿Se puede marcar con láser la cerámica de circonia?
A menudo sí, pero el resultado depende de la formulación, el estabilizador, el color, el acabado superficial, el estado de sinterización y el efecto de marcado requerido. El nombre del material por sí solo no es suficiente para predecir el contraste o la integridad superficial.
¿Puede un solo ajuste marcar toda la zirconia blanca?
No. La circonia blanca aún puede diferir en composición, densidad, acabado superficial y proceso del proveedor, por lo que no debe suponerse que una configuración de un grado o proveedor se transfiera sin cambios a otro.
¿La circonia debe marcarse antes o después de la sinterización?
Cualquiera de las dos opciones puede considerarse para un proceso específico. Una marca previa a la sinterización debe sobrevivir a la contracción y al acabado; una marca posterior a la sinterización debe cumplir con los límites de integridad superficial y apariencia de la pieza terminada.
¿La UV es siempre mejor que la fibra para la circonia?
No. La UV es una ruta práctica de cribado inicial para un marcado fino y poco profundo en muchas superficies sensibles de circonia acabada, mientras que puede valer la pena evaluar la fibra/MOPA cuando el objetivo real es un pigmento, recubrimiento, esmalte o capa reactiva. La muestra suministrada debe decidir la ruta.
¿Se pueden marcar las superficies de circonia pulidas o funcionales?
Se pueden evaluar, pero la ubicación aceptable de la marca y los límites de rugosidad, cambio de brillo, daño en los bordes e impacto funcional deben definirse antes de la producción. Las superficies funcionales críticas pueden requerir una aprobación más estricta específica de la aplicación.
¿Una muestra exitosa aprueba automáticamente un uso dental o médico?
No. Una muestra láser exitosa solo demuestra que un material, una superficie y una condición de proceso específicos cumplieron los controles de marcado definidos. Cualquier validación clínica, regulatoria, de biocompatibilidad, de esterilización o de servicio específica del producto sigue siendo un requisito aparte cuando corresponda.
Envíe la pieza real de circonia antes de congelar la configuración de la máquina
Incluya el grado de circonia y el estado de sinterización, el acabado superficial o recubrimiento, la geometría de la pieza, el contenido de la marca, el resultado objetivo, los límites de aceptación, la cantidad de producción y el tiempo de ciclo objetivo. Zhuorui Laser puede entonces evaluar la ruta láser adecuada, validar la muestra y configurar la óptica, el utillaje, las opciones de rotación/visión, el recinto y el flujo de producción requeridos en torno al resultado comprobado.
Solicitar CotizaciónConsulta de OEM y personalizaciónContáctenos