
Marcado láser en aluminio anodizado
Sí. El aluminio anodizado normalmente se puede marcar con láser, pero el resultado aceptado depende de la aleación, el tipo de anodizado, el color, el sellado, la textura superficial, la geometría de la pieza y la marca que necesita. La primera decisión no es simplemente si un láser puede hacer una marca visible, sino si puede producir el contraste, la durabilidad y la repetibilidad requeridos sin dañar de forma inaceptable la superficie anodizada o el aluminio que hay debajo.
Solicitar una prueba de muestra Hablemos de piezas anodizadas¿Se puede marcar con láser el aluminio anodizado?
Sí. El aluminio anodizado suele ser adecuado para el marcado láser, pero la ventana de proceso útil está controlada por el sistema de superficie anodizada y el resultado requerido. Una marca visible es solo el punto de partida; la aprobación de producción también debe considerar la consistencia, la legibilidad, la durabilidad y si el proceso modifica la capa anodizada protectora más de lo que permite la aplicación.
Contraste claro o blanco
Una marca de aspecto claro puede provenir de una modificación dentro de la superficie anodizada, de la eliminación parcial de la capa coloreada o de la exposición del aluminio más claro que hay debajo. La prueba con muestras debe confirmar qué interacción produce la apariencia aceptada.
Contraste oscuro o con cambio de tono
Se pueden obtener resultados más oscuros en determinadas superficies anodizadas, pero el tono depende del sistema de anodizado, la aleación y las condiciones de pulso. No considere el “negro” como un resultado garantizado sin una prueba de igualación de color.
Consistencia de producción
El tono entre piezas, el brillo, la dirección del cepillado, el estado de la capa y el lote de anodizado pueden cambiar el contraste percibido. La aprobación debe utilizar una referencia acordada, iluminación de inspección y muestras equivalentes a las de producción.
Identifique la superficie anodizada antes de elegir los parámetros
“El ”aluminio anodizado” es un sistema de superficie. La aleación, el tipo de anodizado, el colorante, el sellado, la textura y el posprocesamiento influyen en la absorción y en la ventana de proceso utilizable.
Confirme la superficie de producción, no solo el nombre del color
Las imágenes de referencia a continuación ayudan a explicar las variables que se deben inspeccionar, pero el color del anodizado por sí solo no identifica la aleación, el tipo de anodizado, el espesor de la capa, el sellado ni la respuesta al láser. Utilice piezas o cupones equivalentes a los de producción para la decisión final del proceso.
Color y colorante
El anodizado negro, rojo, azul, dorado y natural puede producir diferentes contrastes y respuestas al calor. Pruebe cada color de producción en lugar de extrapolar a partir de una sola muestra.
Capa y sellado
El espesor anódico, el sellado de poros y el tratamiento de anodizado duro cambian la facilidad con que la capa se aclara y la durabilidad de la marca.
Textura y brillo
Las líneas de cepillado, el granallado, las marcas de mecanizado y las zonas pulidas cambian el contraste blanco percibido y pueden exponer falta de uniformidad después del marcado.
Pieza y posprocesado
El enmascaramiento, la limpieza, los recubrimientos transparentes, el ensamblaje y la exposición al desgaste pueden cambiar la apariencia aceptada. Envíe la pieza tal como llegará a producción.
¿Dónde se utilizan las piezas de aluminio anodizado y por qué se marcan?
El aluminio anodizado es común donde una pieza de metal ligero también necesita resistencia a la corrosión, un acabado controlado o una superficie decorativa duradera. El marcado láser se utiliza cuando se debe añadir identificación, trazabilidad o imagen de marca sin etiquetas, tinta ni placas separadas.
Carcasas y paneles electrónicos
Marque identificadores de modelo, números de serie, puertos, etiquetas de control, información de seguridad o imagen de marca mientras conserva el aspecto del metal acabado.
Placas de identificación e instrumentos industriales
Añada números de pieza permanentes, escalas, identificadores de activos, etiquetas de operación o información de la máquina que deben permanecer legibles durante la manipulación y la limpieza.
Componentes mecánicos y de transporte
Utilice números de serie, códigos de lote, identificadores de proveedor o referencias de ensamblaje para la trazabilidad cuando el anodizado ya forma parte del proceso de protección superficial.
Piezas metálicas de consumo y de alta gama
Cree logotipos, identificadores de producto y marcas decorativas donde el contraste, la calidad de los bordes y la consistencia visual importen tanto como la legibilidad básica.
¿Qué se suele marcar en el aluminio anodizado?
El contenido del marcado determina el tamaño de los elementos, los requisitos de verificación y cuánto importa la consistencia visual. Defina el elemento real más pequeño y el formato de datos real antes de la prueba de muestra.
Logotipos e imagen de marca
La apariencia suele ser la prioridad. Evalúe la nitidez de los bordes, la uniformidad del relleno, el contraste y la consistencia entre los colores de anodizado aprobados.
Números de pieza y números de serie
La legibilidad y la repetibilidad importan más que una única muestra atractiva. Confirme la altura de texto más pequeña y la fuente de datos de producción.
Códigos QR y Data Matrix
La definición de celdas, la zona de silencio, el contraste y el rendimiento del verificador deben comprobarse al tamaño real del código en lugar de juzgarse solo a simple vista.
Etiquetas, símbolos y escalas
Los paneles de control, instrumentos y carcasas pueden necesitar iconos, etiquetas de puertos, escalas o marcas funcionales que deben permanecer legibles después de la limpieza y la manipulación.
¿Qué resultado de marcado está tratando de lograr?
Defina el objetivo de aceptación visual y funcional antes de elegir los parámetros. Una marca de aspecto similar puede producirse mediante diferentes interacciones con la superficie anodizada, por lo que no debe utilizarse únicamente la apariencia para suponer si la capa de óxido fue modificada, eliminada parcialmente o penetrada por completo.
| Resultado objetivo | Efecto físico que se debe verificar | Comprobaciones de aceptación |
|---|---|---|
| Marca blanca o clara | El cambio de color de la superficie, la modificación dentro de la capa anodizada, la eliminación parcial de la capa o la exposición del sustrato pueden producir una apariencia clara, dependiendo del sistema de superficie | Contraste, calidad del borde, condición real de la capa, resistencia al desgaste y si la protección contra la corrosión sigue siendo aceptable |
| Marca oscura o con cambio de tono | Modificación controlada del color o de la superficie dentro de la ventana térmica y de pulsos utilizables | Repetibilidad de tonalidad, halo térmico, legibilidad del código y ausencia de distorsión o daño superficial inaceptables |
| Logotipo o código de color consistente | Interacción repetible en el mismo color, textura, apilamiento de capas y lote de proveedor | Delta respecto a la referencia aprobada, variación de lote, dirección de escaneo y método de inspección |
| Código 2D fino o número de serie | Formación de características en o a través de la superficie anodizada mientras se mantiene la definición de celda | Tamaño de celda, zona de silencio, resultado del verificador, repetibilidad del enfoque y tiempo de ciclo |
| Grabado más profundo | Eliminación intencional más allá de la capa anodizada, hacia el interior del sustrato de aluminio | Profundidad, rebaba, rugosidad, exposición a la corrosión, límites estructurales y requisitos de limpieza posteriores |
¿Cómo cambian el proceso la forma, el espesor y el tamaño de la pieza?
La misma superficie anodizada puede necesitar una configuración de máquina diferente cuando la pieza se vuelve curva, delgada, embutida o más grande que el campo de marcado. La geometría afecta el enfoque, la acumulación de calor, el acceso del haz, la sujeción y cómo se debe posicionar la pieza.
Placas y paneles planos
Las piezas planas suelen ser las más sencillas de sujetar. Verifique la planitud, una distancia de trabajo constante y si la marca completa cabe dentro del campo requerido sin reposicionar.
Piezas cilíndricas o curvas
La curvatura cambia el enfoque a lo largo de la marca. El trabajo circunferencial puede necesitar un eje rotatorio; los cambios de altura más complejos pueden requerir una estrategia de enfoque o posicionamiento diferente.
Piezas de pared delgada
La baja masa térmica puede hacer que el calentamiento local, la distorsión o el cambio de brillo sean más visibles. La sujeción, las condiciones de pulso, la estrategia de escaneo y el aporte total de calor adquieren mayor importancia.
Piezas grandes o escalonadas
Las carcasas grandes pueden superar un único campo de marcado, mientras que los rebajes y los escalones de altura pueden sacar la superficie de foco. El tamaño del campo, el punto de referencia de la pieza, el acceso del haz y la repetibilidad del reposicionamiento deben incluirse en la decisión de la máquina.
¿Qué ruta láser vale la pena probar?
Las fuentes de fibra y de fibra MOPA son puntos de partida comunes para el aluminio anodizado porque pueden permitir una modificación superficial controlada, una eliminación selectiva y la formación de contraste. La elección correcta aún depende del color, el espesor del recubrimiento, el ancho de la marca, la sensibilidad al calor y el objetivo de ciclo.
Utilice máquinas de marcado por láser de fibra como la ruta inicial para muchas piezas. Considere MOPA cuando el control del ancho de pulso pueda ampliar la ventana de contraste. UV es una opción selectiva para características finas o ensamblajes sensibles al calor, y debe justificarse con muestras.
| Fuente | Encaje potencial | Límite |
|---|---|---|
| Fibra, alrededor de 1064 nm | Modificación de superficie, eliminación selectiva, formación de contraste, logotipos, números de serie y muchos códigos 2D | El contraste blanco y el efecto de calor varían según el tinte, el sellado y la aleación. |
| Fibra MOPA | Ajuste de pulso para control de tono, detalle fino o menor aporte de calor | Un mayor control no elimina la necesidad de una prueba con una muestra de color coincidente. |
| UV, a menudo 355 nm | Trabajos seleccionados con detalles finos o sensibles al calor | Evalúe el costo, el rendimiento y el contraste real antes de seleccionar. |
| CO2 | Algunos recubrimientos orgánicos o componentes no metálicos en un ensamblaje | No es la ruta normal inicial para el marcado directo de aluminio anodizado. |
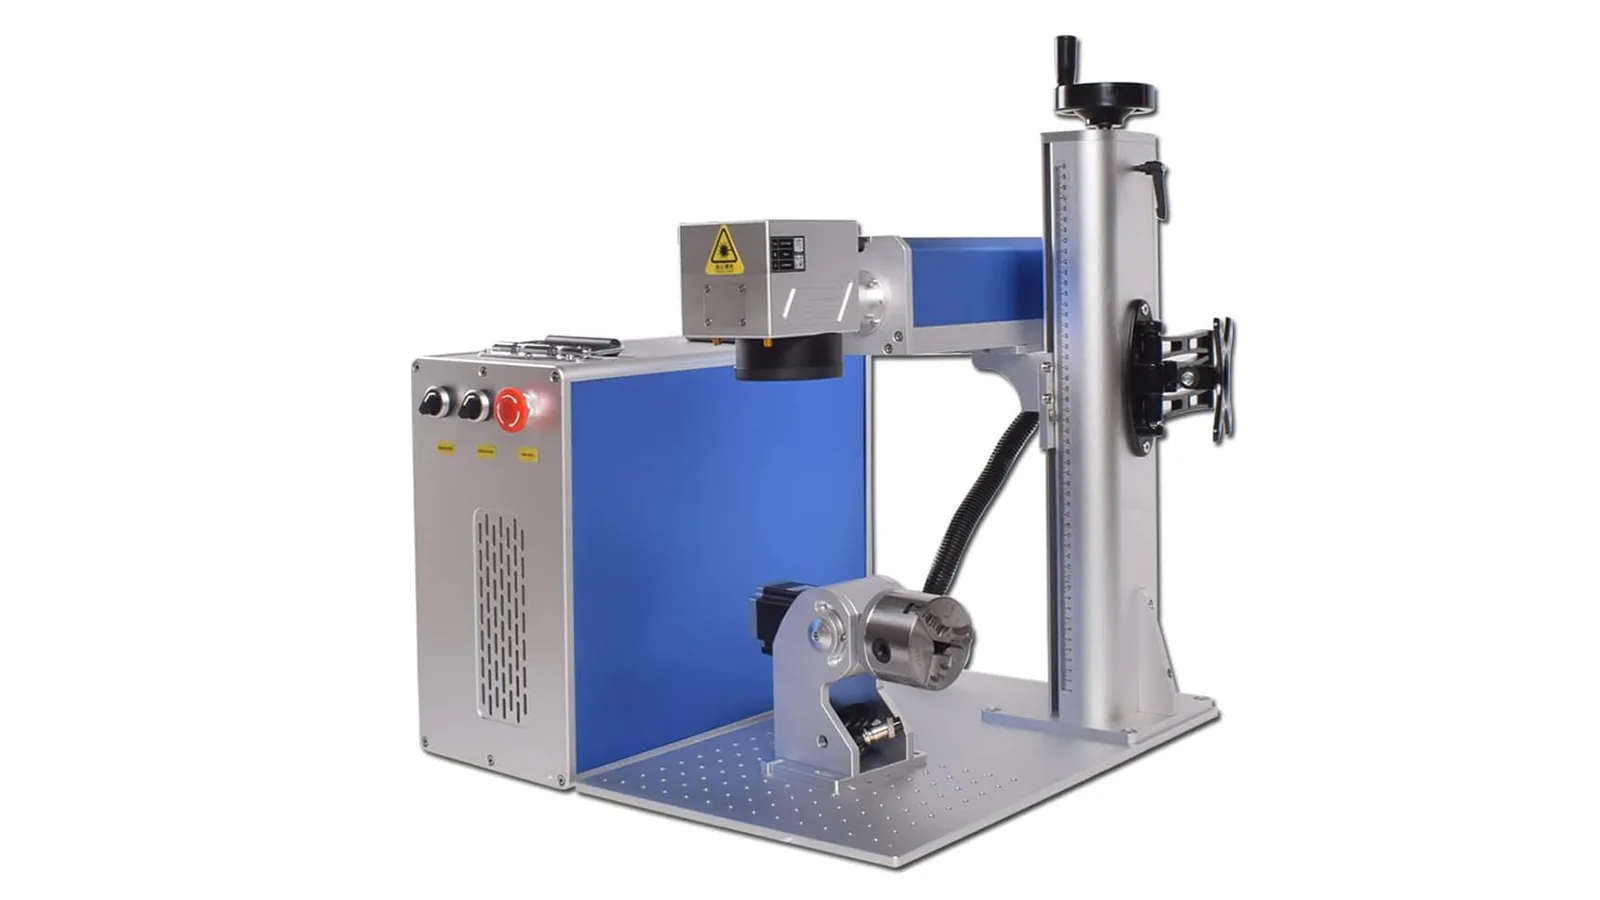
¿Cuáles son los riesgos y modos de fallo comunes?
La mayoría de los fallos no se deben simplemente a “demasiada potencia” o “muy poca potencia”. A menudo provienen de la interacción entre la variación de la superficie, el enfoque, el aporte térmico, la estrategia de escaneo y el objetivo de aceptación. Diagnostique primero el síntoma visible y después revise las variables con mayor probabilidad de causarlo.
| Fallo | Factores contribuyentes comunes | Qué comprobar a continuación |
|---|---|---|
| Contraste débil, gris o inconsistente | Variación de color o de lote del anodizado, sellado, ventana de proceso insuficiente o inestable, variación de enfoque | Compare lotes equivalentes a los de producción, la posición de enfoque y las ventanas de parámetros adyacentes. |
| Nebulosidad en el borde, bandeado o cambio de brillo | Exceso de calor local, estrategia de tramado, dirección de escaneo, dirección de cepillado o superposición de pasadas | Revise las condiciones de pulso, la velocidad, el espaciado del tramado, el orden de las pasadas y la dirección de la textura superficial. |
| Exposición inesperada del sustrato | Eliminación excesiva, capa anódica delgada o pasadas repetidas | Confirme si el resultado aceptado permite la eliminación de óxido y si la protección contra la corrosión sigue siendo adecuada. |
| Verificación deficiente de QR o Data Matrix | Tamaño de la característica, bajo contraste, error de enfoque, deformación de celdas o fondo inconsistente | Verifique el tamaño real del código con un verificador y ajuste el enfoque, la geometría de las celdas y el margen del proceso. |
| Distorsión de la pieza o halo térmico | Geometría de pared delgada, acumulación térmica, disipación de calor deficiente o permanencia excesiva | Revise el soporte del utillaje, la secuencia de escaneo, las condiciones de pulso y el aporte de calor local total. |
| Pérdida de contraste después de la limpieza o el desgaste | La interacción superficial no es lo suficientemente duradera para el entorno posterior | Repita la prueba requerida de abrasión, disolvente, sudor, UV, calor o limpieza en la superficie de producción aprobada. |
Construya una ventana de parámetros, no un único ajuste
Una prueba de viabilidad útil varía un grupo controlado de parámetros a la vez y registra tanto los efectos en la apariencia como los funcionales. Los valores deben desarrollarse en la máquina, la lente, la aleación y el lote anodizado reales, en lugar de copiarse de una muestra no relacionada.
| Grupo de variables | Qué comparar | Qué registrar |
|---|---|---|
| Fuente láser y pulso | Tipo de fuente, ancho de pulso cuando sea ajustable, frecuencia y energía del pulso | Respuesta claro/oscuro, halo térmico, calidad de borde y margen de proceso utilizable |
| Entrega de energía | Potencia promedio, velocidad de escaneo, número de pasadas y espaciado de tramado | Cambio superficial, exposición del sustrato, tiempo de ciclo y repetibilidad |
| Haz y enfoque | Lente/campo, tamaño de punto, posición focal y variación de altura de la pieza | Característica mínima, ancho de borde, calidad del código y tolerancia de enfoque |
| Estrategia de escaneo | Dirección de relleno, tramado cruzado, pasadas de contorno y orden de marcado | Bandas, interacción con la dirección del cepillado, esquinas y uniformidad visual |
| Lote de superficie | Cada aleación, color de anodizado, espesor, sellado y lote del proveedor | Variación de pieza a pieza frente a una referencia aprobada bajo iluminación controlada |
Conserve el registro de aprobación junto con la muestra aprobada
Registre la revisión de parámetros, la máquina y la lente, el material y el lote de anodizado, la iluminación de inspección, la configuración del lector o verificador, el resultado de durabilidad y cualquier evidencia de exposición del sustrato. Esto hace que el resultado aceptado sea reproducible en lugar de depender de una única muestra visual.
Lista de verificación para pruebas de muestras de aluminio anodizado
Una aprobación de producción necesita la misma aleación, color de anodizado, condición de la capa y postprocesado que la pieza final. Las fotos o los cupones sin anodizar son útiles para la discusión, pero no pueden demostrar la consistencia del color.
| Entrada | Proporcione | Comprobar |
|---|---|---|
| Superficie | Aleación, tipo de anodizado, código de tinte/color, espesor, sellado y textura | La muestra coincide con el proveedor de producción y las condiciones del lote. |
| Gráficos | Logotipo, texto, número de serie, QR/Data Matrix, característica más pequeña y ubicación de la marca | Legibilidad y calidad de los bordes al tamaño real. |
| Apariencia objetivo | Resultado blanco, oscuro, con cambio de tono o igualado al color con imágenes de referencia | Delta visual bajo iluminación y ángulo de visión acordados. |
| Durabilidad | Exposición a abrasión, disolventes, sudor, UV, calor, corrosión o montaje | La marca permanece dentro de la ventana de aceptación después de las pruebas. |
| Producción | Tiempo de ciclo, carga, variación de enfoque, utillaje y fuente de datos | Ciclo completo de celda y repetibilidad, no solo la velocidad de escaneo. |
| Seguridad | SDS del recubrimiento, agentes de limpieza, extracción y restricciones del recinto | Las protecciones y los controles de humos se ajustan a la configuración completa. |
Enviar la pieza anodizada final
Incluya piezas representativas o cupones de cada color de producción. Si después del marcado sigue un paso de barniz transparente, enmascarado, ensamblaje o limpieza, incluya esa secuencia en el plan de validación.
¿Cómo se elige la configuración final de la máquina?
El nombre del material por sí solo no determina la máquina. La configuración final debe seguir el resultado de la muestra aprobada y la forma en que la pieza real debe posicionarse, marcarse, verificarse y manipularse en producción.
| Entrada de producción | Consecuencia de la configuración |
|---|---|
| Contraste requerido y ventana de proceso aprobada | Confirma si la fibra estándar, la fibra MOPA u otra ruta de fuente probada es la mejor configuración inicial. |
| Tamaño de marca y característica más pequeña | Determina la selección de lente y tamaño de campo, con una compensación entre cobertura, tamaño de punto, tolerancia de enfoque y detalle requerido. |
| Pieza plana, cilíndrica, curva o de altura variable | Determina si un dispositivo de fijación plano es suficiente o si se deben evaluar posicionamiento giratorio, ejes adicionales, control de altura o una estrategia de enfoque diferente. |
| Variación de posición entre piezas | Puede requerir una sujeción más robusta, control de referencia o posicionamiento asistido por visión cuando la colocación manual no puede mantener la repetibilidad requerida. |
| Arte estático frente a datos variables | Define los requisitos de controlador, software y entrada de datos para números de serie, códigos o integración con la base de datos de producción. |
| Tiempo de ciclo y método de carga | Determina si una estación de trabajo manual es suficiente o si se deben evaluar una manipulación más rápida, indexación, transportador o automatización basada en proyectos. |
| Acceso del operador, reflexión y humos | Impulsa las decisiones sobre carcasa, enclavamiento, extracción y utillaje para el sistema completo, y no solo para la fuente láser. |
Qué incluir en una solicitud de cotización (RFQ)
Envíe la pieza de producción o muestras representativas, información sobre aleación y anodizado, gráficos o código, aspecto objetivo, tamaño y ubicación de la marca, tiempo de ciclo previsto, método de carga, volumen anual o por lote, requisitos de datos, criterios de durabilidad y cualquier restricción de carcasa o extracción. El resultado de la muestra se puede traducir entonces a una configuración de máquina, lente, utillaje y manipulación.
Controles de radiación láser, reflexión y humos
El resultado de la muestra no define la clase de seguridad de la máquina completa. La evaluación de seguridad debe cubrir la longitud de onda de la fuente, la carcasa, los puntos de acceso, los utillajes, la extracción y la forma en que el operador carga o realiza el mantenimiento del sistema.
Radiación láser invisible
Los sistemas de fibra y MOPA suelen utilizar radiación infrarroja cercana invisible. La exposición directa y las reflexiones especulares o difusas del aluminio deben controlarse mediante el diseño óptico y mecánico completo.
Cerramiento y acceso
Una estación de trabajo cerrada debe revisarse en cuanto a enclavamientos, idoneidad de la ventana de visualización, comportamiento de la parada de emergencia y aberturas creadas por utillajes personalizados. Un cerramiento por sí solo no demuestra un sistema Clase 1 final.
Células abiertas o automatizadas
Las configuraciones abiertas pueden requerir un área láser controlada y operadores capacitados. Las células automatizadas también necesitan un estado seguro definido para el acceso, los fallos, el desatasco, el mantenimiento y la pérdida de extracción.
Humos y residuos superficiales
Revise los tintes de anodizado, selladores, recubrimientos transparentes, aceites, limpiadores y adhesivos utilizando la información del proveedor o las hojas de datos de seguridad (SDS). La extracción y filtración locales deben seleccionarse para el conjunto real de superficies y la tasa de eliminación.
Orientación del utillaje
El ángulo de la pieza, los bordes pulidos y los utillajes reflectantes pueden redirigir la energía. Valide la sujeción de la pieza, los topes de haz y los controles de enfoque para cada orientación de producción.
Límite de marcado profundo
Si el marcado continúa hacia el sustrato de aluminio, evalúe la profundidad, la sección estructural, la fatiga, la protección contra la corrosión y el acabado posterior, en lugar de aprobar únicamente la apariencia.
Preguntas frecuentes sobre el marcado láser de aluminio anodizado
¿Puede un láser eliminar la capa anodizada sin penetrar profundamente en el aluminio?
A menudo sí, cuando la energía se controla según el espesor de la capa y el contraste requerido. La profundidad de eliminación, la neblina en los bordes y la exposición del sustrato aún deben verificarse en el color y la aleación finales.
¿Está garantizada una marca blanca en aluminio anodizado negro?
No. El anodizado negro a menudo proporciona un fuerte contraste inicial, pero el tinte, el sellado, la textura y la variación del proceso pueden cambiar el resultado. Apruebe contra una muestra de referencia.
¿Se puede marcar con láser el aluminio anodizado en negro?
Las marcas más oscuras o con cambio de tono pueden ser posibles en superficies seleccionadas, pero dependen del proceso y no deben prometerse sin una prueba con coincidencia de color.
¿Qué láser se evalúa comúnmente primero?
La fibra o la fibra MOPA son una dirección de partida común para el aluminio anodizado. Se puede considerar el UV para trabajos seleccionados de detalles finos o sensibles al calor cuando el resultado de la muestra lo respalde.
¿Una marca de aspecto blanco siempre significa que se ha eliminado la capa anodizada?
No. Una apariencia clara puede provenir de diferentes interacciones con la superficie anodizada. La prueba de muestra debe confirmar si la capa fue modificada, eliminada parcialmente o penetrada hasta el aluminio subyacente, especialmente cuando la protección contra la corrosión o el rendimiento frente al desgaste son importantes.
¿Qué debo enviar para una prueba de muestra?
Envíe el color y la aleación anodizados finales, la información de la capa, el arte, la apariencia objetivo, los criterios de durabilidad, el objetivo de ciclos y cualquier SDS o restricción de seguridad.
Envíe la superficie anodizada final y el requisito de marcado
Incluya la aleación, el color y el espesor del anodizado, el arte o código, la apariencia objetivo, el tamaño y la posición de la marca, las dimensiones y la geometría de la pieza, la expectativa de ciclos, el método de carga, los criterios de durabilidad y las restricciones de seguridad. Zhuorui Laser puede usar el resultado de la muestra para evaluar la ruta láser, la lente, el dispositivo de fijación, el método de manipulación y la configuración de la máquina para el siguiente paso de cotización.
Solicitar CotizaciónConsulta de OEM y personalizaciónContáctenos