
Herramientas manuales · Dados y utillaje · Componentes de herramientas eléctricas
Marcado láser de herramientas
Planifique el marcado láser para herramientas manuales, dados, herramientas de medición y componentes de herramientas eléctricas definiendo el material y la superficie, el resultado de marcado requerido, la geometría de la pieza, el método de manipulación, la tasa de producción y los criterios de aceptación de muestras antes de elegir la configuración final de la máquina.
Alcance de herramientas / pieza de trabajo
¿Qué herramientas y componentes suelen marcarse con láser?
Comience con la pieza de trabajo real, no con el nombre de la máquina. Las familias de herramientas difieren en material, acabado, área de marcado disponible, curvatura, estado de ensamblaje y manipulación en producción, por lo que cada ubicación marcada debe definirse antes de las pruebas con muestras.
Herramientas manuales, calibres y herramientas de taller
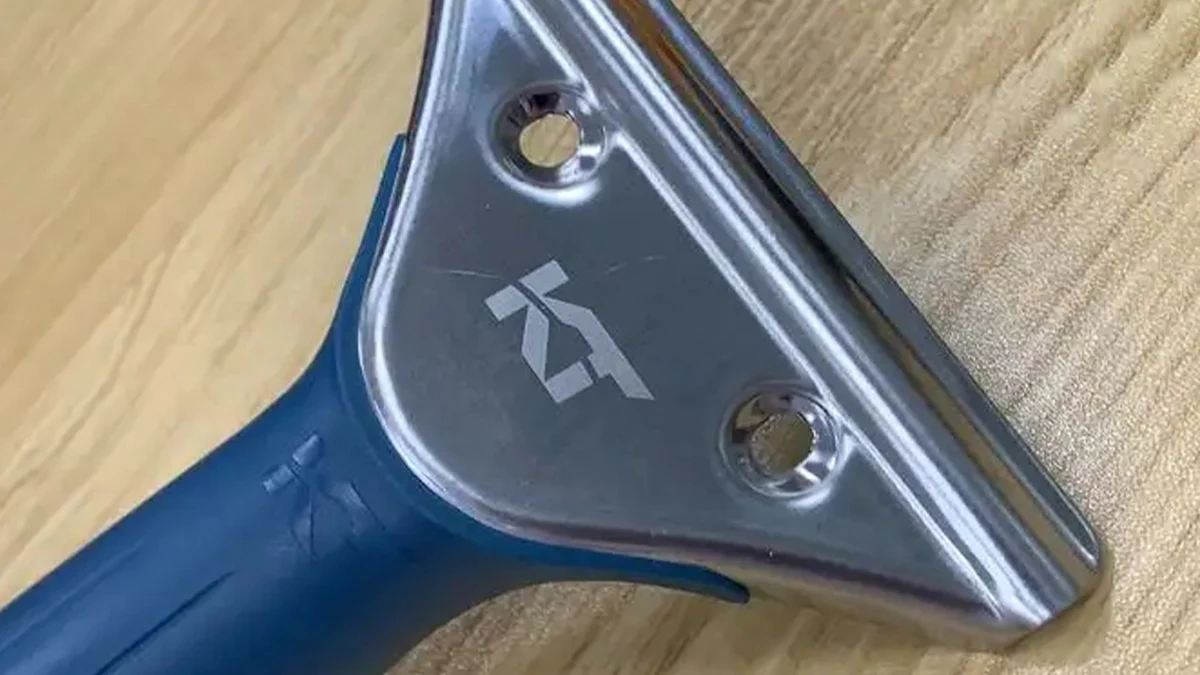
Las llaves, alicates, destornilladores, cortadores, martillos, abrazaderas, reglas, calibres y herramientas similares pueden necesitar una identificación visible que siga siendo legible durante la manipulación y el servicio.
- Zonas de marcado planas, forjadas, estrechas o rehundidas
- Información de tamaño, modelo, marca, número de serie o de inspección
- Superficies desnudas, pulidas, oxidadas, chapadas o recubiertas
Dados, puntas, vástagos, portaherramientas y piezas reemplazables
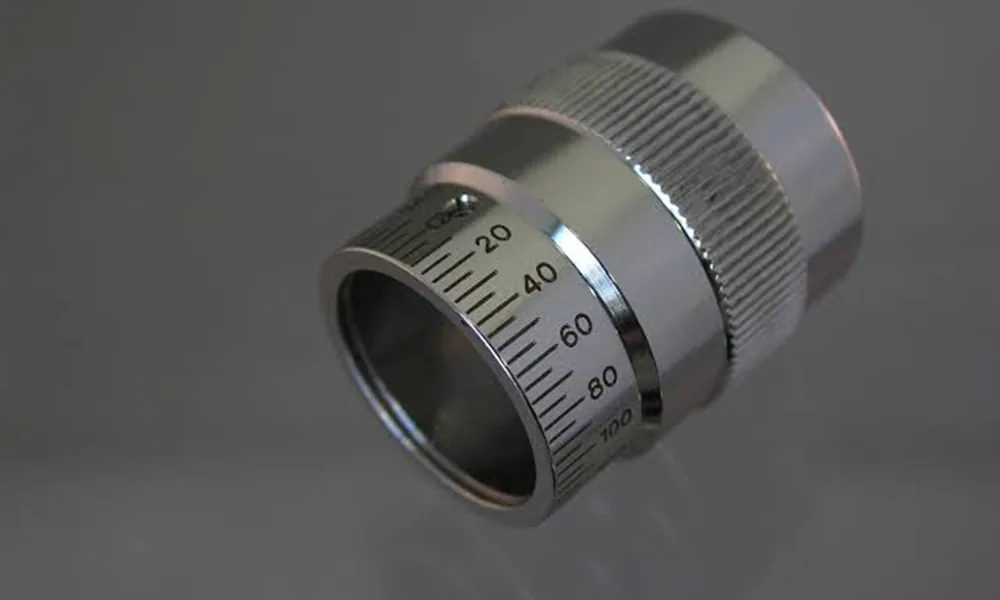
Los componentes cilíndricos pequeños o intercambiables a menudo hacen que el posicionamiento y la orientación de la marca sean tan importantes como el propio proceso láser.
- Áreas de marcado curvas o circunferenciales
- Caracteres pequeños, identificaciones de tamaño o códigos legibles por máquina
- Múltiples diámetros y cambios frecuentes de producto
Componentes y carcasas de herramientas eléctricas
Los taladros, amoladoras, sierras, atornilladores y productos relacionados pueden combinar metal desnudo, metal recubierto, plástico moldeado y etiquetas en un solo conjunto. Cada ubicación de marcado prevista debe evaluarse por separado.
- Información de modelo, especificaciones, cumplimiento y servicio
- Códigos de serie, lote o trazabilidad
- Acceso alrededor de protectores, mangos, insertos y elementos ensamblados
Por qué marcar
¿Por qué se marcan las herramientas?
El motivo del marcado determina qué información se necesita, cuánto tiempo debe permanecer legible y cómo debe aceptarse el resultado. Un logotipo de marca, una marca de tamaño de dado y un código Data Matrix serializado pueden estar todos en “herramientas”, pero crean requisitos de proceso y verificación muy diferentes.
Reconocimiento de producto y tamaño
Las marcas de marca, modelo, tamaño, dirección o especificación ayudan a los operadores y usuarios a identificar rápidamente la herramienta correcta.
Historial de serie, lote y producción
Los datos variables pueden conectar una herramienta o componente físico con registros de fabricación, calidad, servicio o inventario cuando se define el flujo de trabajo de los datos.
Estado de calidad, calibración y mantenimiento
Los calibres, instrumentos de medición y equipos de taller controlados pueden necesitar una identificación de inspección, calibración, activos o mantenimiento que permanezca legible durante el período de servicio requerido.
Contenido de marcado
¿Qué se marca comúnmente en las herramientas?
| Contenido de la marca | Propósito | Información antes de la prueba | Comprobación de aceptación |
|---|---|---|---|
| Marca, logotipo y modelo | Identidad del producto | Arte, tamaño de la marca, ubicación y objetivo visual | Apariencia, colocación y consistencia |
| Tamaño, escala o especificación | Selección y uso correctos de la herramienta | Altura, dirección y tolerancia de los caracteres | Legibilidad a la distancia de visualización esperada |
| Número de serie o código de lote | Trazabilidad de producción y servicio | Formato de datos, origen de numeración y control de duplicados | Datos, posición y asociación de registro correctos |
| Código QR o Data Matrix | Trazabilidad digital o inventario | Tamaño del código, escáner, objetivo de verificación y geometría | Legibilidad antes y después de la prueba de durabilidad requerida |
| ID de inspección o calibración | Estado de calidad y mantenimiento | Flujo de trabajo, reglas de actualización y durabilidad requerida | Estado correcto, revisión y legibilidad |
Variables de resultado
¿Qué determina el resultado del marcado láser en las herramientas?
El nombre de la herramienta por sí solo no selecciona el láser. El resultado proviene de la interacción entre el sustrato y la superficie reales, el efecto de marcado deseado, la zona de marcado disponible y las condiciones de producción.
| Variable | Por qué cambia el resultado | Qué definir antes de las pruebas |
|---|---|---|
| Material base | El acero para herramientas, el acero inoxidable, el aluminio y los plásticos moldeados absorben la energía del láser de manera diferente y admiten distintos mecanismos de marcado. | Aleación, grado o familia de resina conocidos; información del proveedor si está disponible |
| Estado de la superficie | El pulido, el óxido negro, el recubrimiento metálico, la pintura, el recubrimiento en polvo, el anodizado y otros acabados pueden convertirse en la capa real que interactúa con el láser. | Tipo de acabado, color, estado del recubrimiento o revestimiento, y si esa capa debe conservarse |
| Efecto de marcado requerido | Una marca de contraste oscuro, una marca de contraste claro, un grabado o una eliminación controlada de recubrimiento utilizan una ventana de proceso diferente. | Objetivo visual, profundidad aceptable o eliminación de material, y cambios superficiales prohibidos |
| Contenido y tamaño de la marca | Los logotipos grandes son más tolerantes que los caracteres pequeños o los códigos Data Matrix densos que dependen de la resolución y la calidad de los bordes. | Arte, detalle más pequeño, tamaño del módulo del código, tamaño del campo y requisito del escáner |
| Geometría y acceso | La curvatura, los rebajes, los cambios de altura y los elementos cercanos afectan el enfoque, el acceso del haz y la colocación repetible. | Diámetro, variación de altura, ángulo de marcado, espacio libre disponible y etapa de ensamblaje |
| Entorno de desgaste | El aceite, el refrigerante, el rozamiento, la limpieza, la exposición a la corrosión, el calor o los impactos pueden cambiar lo que “durable” debe significar para el proyecto. | Exposición real en servicio y una prueba de durabilidad con criterio de aprobado/rechazado definido |
| Tasa de producción y manipulación | Un proceso que funciona con una muestra cargada a mano puede no cumplir con el tiempo takt requerido, el cambio de formato o la repetibilidad en producción. | Piezas por lote o por hora, objetivo de takt, pasos del operador, cantidad de SKU y expectativa de cambio de formato |
| Datos y verificación | La serialización y los códigos legibles por máquina añaden requisitos de control de datos y verificación más allá de simplemente crear una marca visible. | Fuente de datos, regla de control de duplicados, escáner, asociación de registros y lógica de rechazo |
Resultado objetivo
¿Qué resultado debería fijar como objetivo?
Defina la condición de aprobación antes de optimizar los parámetros del láser. La muestra con mejor aspecto no es automáticamente el mejor resultado de producción si daña la superficie, falla ante el escáner, se desgasta con el uso o tarda demasiado en producirse.
Contraste legible
El texto, las marcas de tamaño y los logotipos deben ser legibles en las condiciones de visualización previstas sin requerir un daño excesivo en la superficie.
El mecanismo de marcado correcto
Acuerde si el objetivo es contraste superficial, cambio de color, grabado o eliminación controlada de un recubrimiento antes de juzgar la muestra.
Sin daño funcional inaceptable
Verifique si hay rebabas, bordes afilados, eliminación no deseada de recubrimiento, rugosidad excesiva o cambios que puedan afectar el ajuste, la protección contra la corrosión o el uso.
Legibilidad humana y para escáner
Los códigos legibles por máquina deben probarse con el escáner o método de verificación previsto, no juzgarse únicamente por su apariencia.
Posición y apariencia estables
La marca debe mantenerse dentro del rango de posición y calidad requerido en piezas, orientaciones y variantes de producto representativas.
Resistencia al desgaste tras exposición real
La resistencia al desgaste es un requisito de aceptación, no una afirmación automática. Pruebe la marca frente a la manipulación, el aceite, el refrigerante, la limpieza, la abrasión o la exposición ambiental que sean relevantes para la herramienta.
Defina “permanente” como una prueba
Especifique el método de exposición, la duración o el número de ciclos, la regla de aprobado/rechazado y si el requisito final es el reconocimiento visual, la legibilidad con escáner o ambos. Compare el resultado antes y después de la exposición definida en lugar de depender de una descripción general de “marca permanente”.
Geometría y manipulación
¿Cómo afectan la geometría, el posicionamiento y la manipulación de piezas al proceso?
La geometría determina más que si el láser puede alcanzar la superficie. La producción también depende de cómo el operador o la automatización establece la misma posición, el foco y la orientación de una pieza a otra.
Áreas planas, estrechas y rebajadas
Confirme que haya una línea de visión despejada, acceso focal y si las nervaduras, protectores, asas o accesorios bloquean la zona de marcado.
Cubos, ejes y piezas cilíndricas
Registre el diámetro, el ancho de la marca, el ángulo y si la marca es local o circunferencial. La curvatura puede crear límites de enfoque y distorsión que deben verificarse en la pieza real.
Evite la carga invertida o desplazada
Defina las superficies de localización y las características de orientación. Un dispositivo de sujeción simple puede ser suficiente para una familia de piezas; las variantes mixtas pueden requerir un posicionamiento más controlado.
Múltiples tamaños y cambios frecuentes
Los tamaños de llave, los diámetros de cubo o las variantes de carcasa pueden requerir dispositivos de sujeción ajustables, múltiples alojamientos, recetas almacenadas u otra estrategia de cambio.
Marcar antes o después del ensamblaje
Evaluar si las manijas, protecciones, insertos o materiales adyacentes restringen el acceso después del ensamblaje y si la marca debe alinearse con las características del producto terminado.
Carga de una sola pieza o por lotes
Comparar la carga manual de una sola pieza con dispositivos de sujeción para varias piezas o la manipulación automatizada frente al tiempo takt, el movimiento del operador, la verificación y los requisitos de cambio de formato.

Ruta láser para la primera prueba
¿Qué ruta láser debería probarse primero?
Elija la primera prueba a partir del material y la superficie superior, luego compare el resultado con el efecto requerido. Las rutas a continuación son indicaciones iniciales para la evaluación de muestras, no prescripciones universales de máquina.
| Superficie de la herramienta / pieza de trabajo | Dirección típica de la primera prueba | Qué debe resolver la muestra |
|---|---|---|
| Acero para herramientas sin recubrimiento, acero al carbono, acero inoxidable y muchos componentes metálicos | Comience con una ruta de láser de fibra de 1064 nm. Compare una fuente de fibra MOPA cuando un control más amplio del ancho de pulso sea útil para el contraste, el efecto superficial o el aporte térmico requeridos. | Contraste frente a grabado, rugosidad superficial, calidad de borde, tiempo de ciclo y durabilidad |
| Metal pavonado, electroplateado, pintado o con recubrimiento en polvo | Primero defina si la capa superior debe conservarse, modificarse o eliminarse. A menudo, la fibra o la fibra MOPA son una ruta práctica para comparar metal/recubrimiento, pero debe tomarse una muestra del acabado real. | Daño al recubrimiento, exposición del sustrato, consistencia del color, implicaciones para la protección contra la corrosión y resistencia al desgaste |
| Piezas de herramientas de aluminio anodizado o con otro tratamiento superficial | Compare rutas según la capa anodizada, el color y el efecto deseado, en lugar de tratar todo el aluminio por igual. La fibra es una ruta de partida común; se puede comparar UV u otra longitud de onda cuando se requieran resultados más finos o de menor impacto térmico. | Contraste, integridad de la capa, resolución de detalles y si la marca deseada se produce en o a través del tratamiento superficial |
| Carcasas de herramientas eléctricas de plástico y componentes moldeados | Pruebe la resina, el pigmento y los aditivos reales. La fibra puede funcionar en algunos plásticos de ingeniería; UV o verde de 532 nm pueden ser rutas de comparación útiles para formulaciones sensibles, de color claro o difíciles. | Cambio de color, comportamiento de espumado o ablación, fusión, halo de calor, contraste, calidad de detalle fino y consistencia entre lotes de material |
| Conjuntos de materiales mixtos o acabados de proveedor desconocidos | Separe cada ubicación marcada e identifique la capa superior antes de seleccionar una ruta. No asuma que un conjunto de parámetros o una dirección de láser servirán para todas las superficies del conjunto. | Respuesta específica del material, acceso, riesgo de piezas adyacentes y si se requieren recetas o estaciones de marcado separadas |
MOPA es un subtipo de láser de fibra, no una familia de longitud de onda separada
La razón práctica para comparar una fuente de fibra MOPA es su rango de control de pulsos, no porque “MOPA” describa una categoría de material diferente. La selección final aún debe basarse en el resultado real de la muestra y en la ventana de producción.
Diagnóstico de fallos
¿Dónde suelen fallar los proyectos de marcado láser de herramientas?
Una muestra fallida es útil cuando el síntoma está relacionado con una causa comprobable. Cambie una variable relevante a la vez y confirme la corrección en piezas representativas en lugar de tratar la potencia como el único ajuste.
| Problema observado | Revisar primero | Cómo verificar la corrección |
|---|---|---|
| El contraste es demasiado bajo o inconsistente | Variación de material/acabado, mecanismo de marcado previsto, enfoque y ventana de proceso | Vuelva a realizar la prueba en los lotes de superficie identificados y compare el contraste bajo la misma condición de visualización |
| La marca cambia a lo largo de un alojamiento o eje curvos | Variación del enfoque, curvatura, ancho de marca, orientación y si se necesita rotación controlada | Verifique toda el área de marcado sobre el diámetro real y repita después de volver a cargar la pieza |
| El plateado, el óxido o el recubrimiento se dañan sin intención | Si el proceso debe conservar o eliminar la capa superior, además de la concentración de energía y la variación del recubrimiento | Inspeccione la capa alrededor y dentro de la marca y repita la prueba de corrosión/desgaste requerida cuando corresponda |
| El grabado deja bordes ásperos o rebabas inaceptables | Objetivo de profundidad, pasadas, distribución de pulsos/energía y si el grabado es realmente necesario | Mida o inspeccione la superficie final según la regla de aceptación funcional |
| El código QR/Data Matrix pequeño no se escanea de forma fiable | Tamaño del código, tamaño del módulo, contraste, definición de bordes, enfoque, curvatura y configuración del escáner | Use el escáner o método de verificación previsto en múltiples piezas marcadas y posiciones |
| La posición de la marca cambia entre piezas | Referencia del dispositivo de fijación, tolerancia de la pieza, dirección de carga del operador y selección de receta | Recargue y marque muestras repetidas, luego compare la posición con la tolerancia definida |
| La muestra visual pasa, pero falla la durabilidad | Mecanismo de marcado, profundidad/efecto, comportamiento del recubrimiento y si la prueba refleja la exposición real en servicio | Repita la prueba definida de desgaste/limpieza/aceite después del ajuste del proceso |
| Diferentes lotes de herramientas reaccionan de manera diferente | Cambio de aleación o resina, tratamiento térmico, proveedor de plateado/revestimiento, color, aditivos o variación en la preparación de la superficie | Registre la identidad del lote y confirme la ventana de proceso en muestras representativas o en el peor de los casos |
Flujo de trabajo de producción
¿Cómo pasa un proceso de marcado de herramientas a la producción?
La planificación de la producción comienza una vez que la marca en sí es viable. El flujo de trabajo debe controlar la pieza de trabajo correcta, la orientación, los datos, la posición de la marca, la decisión de aceptación y el cambio de configuración, sin añadir pasos evitables para el operador.
1. Identifique la pieza
Confirme la familia de herramientas, el SKU, la condición de la superficie, la etapa de ensamblaje y la receta de marcado correcta.
2. Cargue la pieza de trabajo
Use las superficies de posicionamiento definidas o el nido y evite la orientación invertida o incorrecta donde se requiera.
3. Confirme los datos de marcado
Cargue el arte fijo o reciba los datos requeridos de número de serie, lote, código o inspección con reglas de control de duplicados cuando corresponda.
4. Marque la pieza
Ejecute el proceso validado dentro de la ventana aprobada de enfoque, campo, receta y tiempo de ciclo.
5. Verificar el resultado
Realice la verificación visual, de posición o con escáner definida, en lugar de confiar únicamente en que la máquina complete un ciclo.
6. Gestione la no conformidad
Defina qué ocurre con una marca ilegible, mal ubicada o cosméticamente inaceptable y evite la duplicación de datos variables.
7. Registre los datos requeridos
Cuando se necesite trazabilidad, asocie el identificador marcado con el registro de producción, calidad o servicio requerido.
8. Realice el cambio de manera segura
Controle los cambios de dispositivo de sujeción, enfoque, receta y datos entre tamaños de herramienta o familias de productos, y verifique la primera pieza después del cambio.
Aceptación de muestras
¿Cómo deben aceptarse las muestras de marcado de herramientas?
No apruebe una dirección de máquina basándose en una sola muestra atractiva. El plan de muestreo debe representar el material y la gama de acabados reales, las geometrías difíciles y el resultado de producción que debe repetirse.
| Área de aceptación | Qué comprobar | Evidencia de muestra recomendada |
|---|---|---|
| Resultado visual | Contraste, calidad de bordes, apariencia y consistencia frente al objetivo acordado | Piezas representativas observadas bajo la condición de inspección prevista |
| Exactitud del contenido | Logotipo, texto, tamaño, número de serie, lote e información de inspección correctos | Comparación entre el arte/archivo de datos aprobado y la pieza marcada |
| Legibilidad del código | El código QR/Data Matrix u otro código puede leerse con el escáner previsto o el método de verificación | Múltiples escaneos en piezas, ubicaciones y valores de código representativos |
| Integridad de la superficie | Sin rebabas, bordes afilados, fusión, daños en el recubrimiento ni cambios funcionales inaceptables | Inspección visual/con aumento y cualquier verificación dimensional o superficial específica del proyecto |
| Durabilidad | La marca sigue siendo aceptable después del frotamiento, aceite, refrigerante, limpieza, corrosión u otra exposición de servicio definidos | Comparación antes/después usando el método de prueba y la regla de aprobado/rechazado definidos por el proyecto |
| Repetibilidad de producción | La posición, la calidad y el tiempo de ciclo siguen siendo aceptables en recargas, variantes y lotes de superficies representativos | Piezas repetidas que incluyan geometría difícil, el rango de SKU esperado y muestras del peor caso cuando sea práctico |
Configuración final de la máquina
¿Cómo determinan los resultados de las pruebas de muestras la configuración final de la máquina?
Las pruebas con muestras no son solo una verificación de viabilidad. Convierten los requisitos de la pieza, de calidad de la marca y de producción en las opciones ópticas, mecánicas, de software, de seguridad y de automatización necesarias para la aplicación real.
| Lo que muestra la revisión de pruebas o de producción | Decisión de configuración en la que puede influir |
|---|---|
| El material y el acabado responden mejor dentro de una ventana de proceso específica | Familia o subtipo de la fuente láser, rango de potencia y capacidad de control de pulsos |
| La marca requerida es pequeña, densa o cubre un campo definido | Configuración óptica, lente de campo, campo de marcado, distancia de trabajo y requisito de resolución |
| La superficie es cilíndrica o la marca rodea la pieza | Estrategia de posicionamiento rotativo/indexado, diseño del utillaje y secuencia de movimiento |
| La altura de la pieza o el ángulo de la superficie varía más allá de una simple configuración de enfoque fijo | Ajuste en Z, método de control de enfoque o un enfoque 3D/dinámico cuando la geometría lo justifique |
| La posición de la pieza varía o varias variantes similares comparten una estación | Estrategia de utillaje, características poka-yoke y si el posicionamiento asistido por visión es útil |
| Se requieren números de serie o códigos legibles por máquina | Software de marcado, entrada de datos variables, hardware de escaneo/verificación y lógica de registro de datos |
| El objetivo de takt no se puede cumplir con manipulación manual pieza a pieza | Dispositivos de sujeción para múltiples piezas, cambios en el flujo de trabajo del operador o un nivel superior de automatización una vez validado el propio proceso de marcado |
| El marcado elimina el recubrimiento o genera residuos del proceso | Detalles de extracción de humos/polvo y de cerramiento adecuados al material y al proceso reales |
| El operador, la distribución de la planta o la integración requieren acceso controlado | Cerramiento, resguardos, enclavamientos y disposición de la integración basados en la evaluación final de riesgos del sistema |


Siguiente paso
Evalúe su requerimiento de marcado de herramientas
Comparta la herramienta real, la superficie marcada, el resultado objetivo, el arte o código variable, la ubicación de la marca, la geometría, la tasa de producción y el requisito de aceptación. Zhuorui Laser puede revisar la aplicación y definir una ruta de prueba de muestras antes de seleccionar la configuración final del equipo.
Prepare: fotos o planos de la herramienta; información del material y de la superficie; archivo de marcado; tamaño y ubicación de la marca; requisito de código y escáner; tamaño del lote y tiempo takt; método de carga; prueba de durabilidad; destino y voltaje.