
Placas de identificación de metal y plástico · Datos variables · Validación de muestras
Marcado de placas de identificación industriales
Planifique el marcado láser para placas de identificación de equipos, placas de características, etiquetas de activos y placas identificativas definiendo el sustrato y la superficie reales, el contenido de marcado requerido, la geometría de la placa, el método de producción y los criterios de aceptación antes de seleccionar la configuración final del marcado láser.
Alcance de la placa de identificación / pieza de trabajo
¿Qué construcción de la placa de identificación y condiciones de la pieza de trabajo deben definirse?
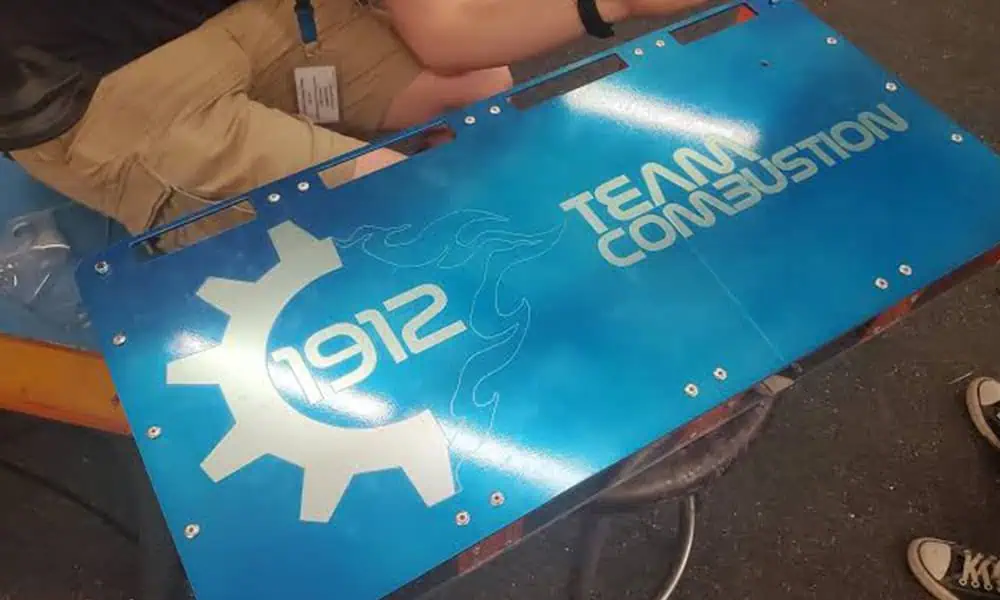
Las aplicaciones típicas incluyen placas de características e identificación fijadas a maquinaria, motores, equipos eléctricos, armarios de control y otros equipos industriales. Comience con la construcción real de la placa de identificación en lugar de con la palabra “placa de identificación” por sí sola: el sustrato, la capa superficial y la condición en la que la placa llega a la estación de marcado pueden cambiar el proceso.
Sustrato metálico con una condición superficial definida
Las placas de aluminio, acero inoxidable y otros metales pueden estar sin recubrimiento, anodizadas, pintadas, recubiertas en polvo, chapadas o con otro acabado. La capa superior visible puede ser tan importante como el metal subyacente.
- Confirme la aleación o el material del proveedor cuando esté disponible
- Registre el anodizado, recubrimiento, pintura o acabado
- Indique si el objetivo es marcado superficial, eliminación controlada o grabado
La resina plástica, el color y la construcción superficial importan
Las placas de identificación de plástico pueden reaccionar de forma muy diferente según la resina, el pigmento, la carga, el aditivo para láser, el recubrimiento y la construcción del laminado. La apariencia por sí sola no basta para seleccionar el láser.
- Proporcione la resina o el grado del proveedor cuando se conozca
- Registre el color, los aditivos, el recubrimiento y las capas del laminado
- Identifique adhesivos cercanos o construcciones sensibles al calor
Chapa, placa cortada, placa ensamblada o placa de identificación instalada
El marcado puede realizarse antes del corte, después del corte, después de la aplicación del adhesivo, después del remachado o después de la instalación en el equipo. Cada etapa cambia el acceso, el posicionamiento y la manipulación.
- Ancho, altura y espesor de la placa
- Planitud, doblado, orificios, bordes y zona de marcado utilizable
- Carga de placa suelta, banda, bandeja, dispositivo de sujeción o equipo instalado
Por qué marcar
¿Por qué se marcan las placas de identificación industriales?
La razón del marcado determina qué información importa, cuánto tiempo debe permanecer legible y cómo debe probarse el resultado.
Identificar el equipo y su información nominal
Los nombres de producto, los modelos, los valores nominales eléctricos, las capacidades y otra información técnica fija ayudan a distinguir el equipo y a comunicar los datos aprobados del producto.
Conectar cada placa con los registros de producción y de ciclo de vida
Los números de serie, los lotes, las fechas y los códigos legibles por máquina pueden conectar el producto físico con los registros de fabricación, servicio o activos cuando el flujo de trabajo de datos está controlado.
Mantenga disponibles las advertencias y la información de servicio
Las placas de identificación pueden contener información de funcionamiento, advertencias, referencias de mantenimiento y otros textos que deben permanecer legibles para el entorno de servicio requerido.
Contenido de marcado
¿Qué información se suele marcar en una placa de identificación industrial?
| Contenido de la placa de identificación | Propósito de producción | Entrada requerida | Comprobación de aceptación |
|---|---|---|---|
| Marca, nombre del producto y modelo | Identidad del equipo | Arte aprobado, fuente, tamaño y ubicación de la marca | Apariencia, colocación y consistencia |
| Datos de voltaje, potencia, capacidad o valores nominales | Identificación técnica | Lista de campos, unidades, control de revisiones y tamaño mínimo de caracteres | Valores correctos y legibilidad |
| Número de serie, fecha y lote | Trazabilidad de fabricación | Fuente de datos, formato, secuencia y regla de control de duplicados | Asociación correcta de datos y registros |
| Código QR o Data Matrix | Consulta digital y registros del ciclo de vida | Contenido del código, tamaño, zona de silencio, escáner y objetivo de grado si es necesario | Legibilidad bajo la condición de inspección definida |
| Texto de advertencia, cumplimiento o servicio | Información de uso, mantenimiento y producto | Redacción aprobada, idioma, revisión y condición de servicio requerida | Integridad del texto y legibilidad conservada |

Variables de resultado
¿Qué determina el resultado del marcado láser?
El resultado no se determina solo por la categoría de la placa de identificación. El material, la construcción de la superficie, la disposición, la geometría, el entorno, el flujo de trabajo de datos y la velocidad de producción deben evaluarse en conjunto.
| Variable | Qué definir | Por qué cambia el resultado |
|---|---|---|
| Sustrato base | Aleación metálica, resina plástica o grado conocido del proveedor | Los distintos sustratos absorben la energía del láser de forma diferente y pueden producir distinto contraste, profundidad, textura y respuesta térmica. |
| Construcción de la superficie | Anodizado, pintura, recubrimiento en polvo, recubrimiento electrolítico, laminado, pigmento o aditivo | La marca visible puede crearse principalmente en la capa superior en lugar de en el sustrato subyacente. |
| Marca objetivo | Marca oscura, marca clara, eliminación de recubrimiento, grabado superficial, texto o código fino | Los diferentes efectos pueden requerir diferentes longitudes de onda del láser, características de pulso y ventanas de proceso. |
| Distribución | Tamaño de carácter, ancho de línea, tamaño de código, zona de silencio y área de marca utilizable | Los caracteres finos y las celdas de código pequeñas exigen un control más estricto del enfoque, la definición de línea y el posicionamiento. |
| Geometría | Dimensiones de la placa, espesor, planitud, orificios, bordes, dato de referencia y condición de instalación | La geometría controla el acceso, la consistencia del enfoque, el diseño del utillaje y la colocación repetible de la marca. |
| Entorno | Uso en interiores o exteriores, limpieza, productos químicos, aceite, abrasión y exposición a la temperatura | Una marca inicial visualmente buena todavía puede no superar las condiciones requeridas de servicio o limpieza. |
| Flujo de trabajo de datos | Campos fijos, campos variables, origen, secuencia, control de duplicados y verificación | Una buena marca física no es aceptable si se asigna a la placa el número de serie, lote o código incorrecto. |
| Rendimiento | Tamaño del lote, tiempo takt, método de carga y frecuencia de cambio | Un proceso que funciona en una muestra también debe cumplir con la tasa de producción requerida sin perder la calidad de la marca. |
Resultado objetivo
¿Qué debe lograr una marca aceptable en la placa de identificación?
Defina la aceptación antes de elegir la máquina. “Se ve bien” no es suficiente cuando la placa también contiene datos variables, códigos legibles por máquina o requisitos de durabilidad.
- Contraste y aparienciaDefina el efecto oscuro/claro requerido, la consistencia y la textura superficial aceptable.
- Legibilidad de texto finoEstablezca el tamaño mínimo de carácter, el ancho de línea y cualquier símbolo crítico que deba permanecer nítido.
- Legibilidad del códigoDefina el tipo de código, el tamaño, la zona de silencio, el escáner previsto y cualquier objetivo de verificación específico del proyecto.
- PosiciónEstablezca el dato de referencia, la zona de marcado utilizable y la tolerancia permitida con respecto a bordes, orificios u otras características de referencia.
- Integridad de la superficieDecida si la eliminación del recubrimiento, el grabado, la decoloración, la fusión o un efecto térmico visible son aceptables.
- Exactitud de los datosExija que el número de serie, el lote, el modelo, la fecha y el contenido codificado coincidan con la fuente aprobada y el registro de producción.
- DurabilidadDefina la limpieza, el desgaste, la exposición química, la temperatura o la intemperie que la marca debe resistir cuando se apliquen esas condiciones.
- Resultado de producciónExija que la calidad aceptada permanezca reproducible con el tamaño de lote representativo, el tiempo takt y la condición de cambio.
Geometría y manipulación
¿Cómo afectan la geometría de la placa, los orificios, los bordes y la carga al marcado?
Define el área utilizable antes de probar el diseño
Registre el ancho, la altura, el grosor y la planitud de la placa, así como la posición de agujeros, ranuras, dobleces y bordes. La zona de marcado debe definirse con respecto a características de referencia estables.
- Distancia desde los agujeros y los bordes de la placa
- Zonas de exclusión alrededor de elementos de montaje o características conformadas
- Variantes máximas y mínimas de la placa
La repetibilidad de la carga importa tanto como el diseño
Si el operador puede colocar la placa de manera diferente en cada ciclo, incluso un proceso láser estable puede producir errores de posición.
- Defina las características de referencia y la orientación
- Confirme si un solo dispositivo de fijación maneja múltiples variantes
- Decidir si se requiere verificación de posición adicional
Las placas sueltas, cargadas en bandeja e instaladas requieren un manejo diferente
Marcar una placa plana suelta es diferente de marcar una placa remachada o instalada en un equipo terminado. El acceso, el tiempo de carga y el control de enfoque deben probarse en el estado real de producción.
- Placa individual, tira, bandeja o equipo terminado
- Carga manual, semiautomática o desde el lateral de la línea
- Tiempo de cambio requerido entre variantes de placas
Ruta láser para la primera prueba
¿Qué ruta láser debería probarse primero?
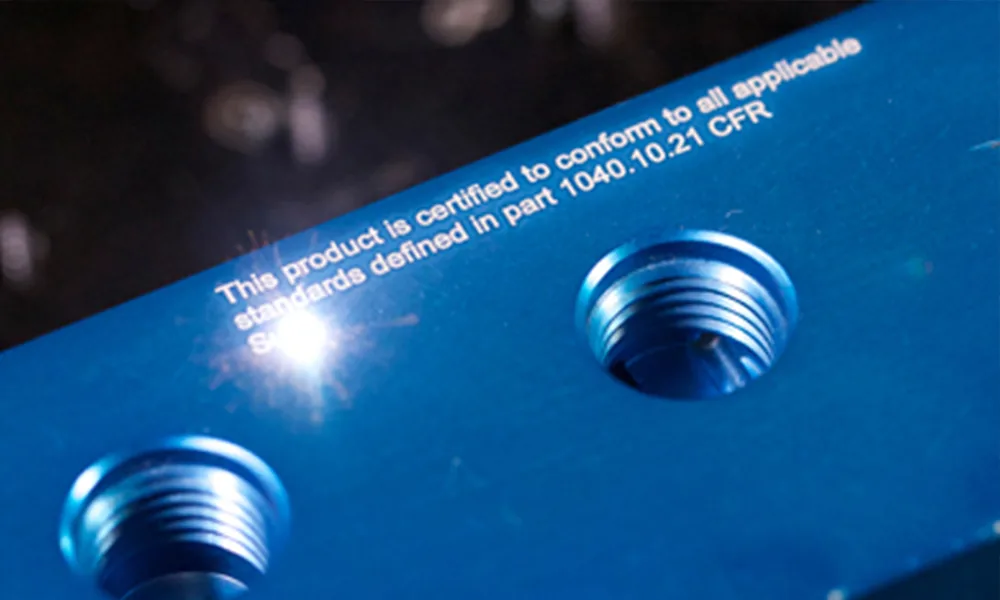
Utilice la tabla como una dirección para la primera prueba en lugar de una regla universal de materiales. La construcción real de la superficie y el resultado requerido aún deben confirmarse en placas representativas.
| Pieza de trabajo / objetivo | Dirección útil para la primera prueba | Por qué empezar por ahí | Cuándo comparar otra ruta |
|---|---|---|---|
| Acero inoxidable sin recubrimiento, acero u otro metal con marcado directo | Láser de fibra | La fibra es una vía práctica de partida para el marcado directo y el grabado en muchos metales industriales. | Compare la fibra MOPA cuando el objetivo requiera un control de pulso más preciso, una respuesta de marca oscura diferente o una ventana de proceso térmico más estrecha. |
| Aluminio anodizado natural con un objetivo oscuro o negro | Fibra MOPA | Las características de pulso ajustables proporcionan una variable de control adicional importante al desarrollar marcas oscuras en aluminio anodizado. | Compare otro proceso de fibra si es aceptable una marca clara o de tipo remoción en lugar de un resultado oscuro. |
| Metal anodizado o recubierto de color donde la marca se crea principalmente mediante un cambio o eliminación controlada de la capa superior | Cribado con fibra / CO₂ | La interacción relevante puede ocurrir principalmente en el recubrimiento o el pigmento en lugar de en el metal base. | Compare ambas rutas cuando la absorción del recubrimiento, la calidad del borde, la profundidad de eliminación o la exposición del sustrato sean inciertas. |
| Plástico termosensible, texto fino o código pequeño legible por máquina | Láser UV | La UV es una primera ruta sólida cuando el objetivo es un marcado fino con deformación térmica reducida en plásticos adecuados. | Compare 1064 nm o CO₂ cuando la resina, el pigmento o el aditivo láser reales respondan mejor a esas longitudes de onda. |
| Laminado plástico laserizable o construcción plástica diseñada para grabado superficial | Láser de CO₂ | El CO₂ puede ser efectivo cuando la construcción del material está destinada a responder mediante grabado superficial o eliminación de capas. | Compare la ruta UV u otra cuando el detalle, el efecto térmico o el material real del proveedor requieran un proceso diferente. |
| Plástico desconocido, recubrimiento desconocido o lotes mezclados de proveedores | Identificar y muestrear primero | La apariencia visual por sí sola no establece la resina, la química del recubrimiento ni la absorción láser. | Evalúe las rutas láser relevantes solo después de definir el material real y el efecto de marcado requerido. |
Diagnóstico de fallos
Modos de fallo comunes en el marcado de placas de identificación industriales
El síntoma visible solo es útil cuando conduce a la siguiente comprobación correcta. Evite corregir todos los defectos simplemente aumentando la potencia del láser.
| Problema observado | Variables que comprobar primero | Siguiente acción útil |
|---|---|---|
| Contraste bajo o desigual | Acabado superficial, espesor del recubrimiento, enfoque, lote de material, ventana de proceso | Compare áreas representativas y lotes del proveedor antes de cambiar la configuración completa de la máquina. |
| Halo de quemadura o decoloración excesiva | Entrada de energía, comportamiento del pulso, estrategia de escaneo, espesor del recubrimiento y acumulación de calor | Reduzca el aporte térmico innecesario y compare una ruta de proceso más adecuada para el efecto superficial requerido. |
| Fusión del plástico, bordes elevados o deformación | Resina, pigmento, sensibilidad al calor, densidad de energía y pasadas repetidas | Comprobar si se debe incluir una ruta de menor impacto térmico, como la UV, en la próxima matriz de muestras. |
| El texto fino pierde definición | Tamaño de los caracteres, espaciado entre líneas, enfoque, tamaño de campo y energía del proceso | Pruebe el ancho mínimo real del texto y de la línea en lugar de aprobar únicamente una muestra de logotipo grande. |
| Los escaneos de QR o Data Matrix son inconsistentes | Definición de celda, tamaño del código, zona de silencio, contraste, reflexión, distorsión y configuración del escáner | Pruebe con el lector previsto y registre la disposición exacta del código y la condición del proceso que pase. |
| Desplazamientos de la posición de la marca alrededor de agujeros o bordes | Tolerancia de la placa, selección de referencia, repetibilidad del dispositivo de sujeción y carga del operador | Separe la repetibilidad del proceso láser del error de posicionamiento de la pieza antes de cambiar los parámetros de marcado. |
| Distintos lotes producen una apariencia diferente | Aleación, resina, pigmento, aditivo, formulación o espesor del recubrimiento | Marque muestras retenidas de cada proveedor o variante de material relevante y compare la ventana de proceso disponible. |
| Marca de apariencia correcta pero número de serie o código incorrectos | Fuente de datos, secuencia, entrada del operador, control de duplicados y asociación de registros | Corrija el flujo de trabajo de datos en lugar de tratar el problema como un defecto de calidad del láser. |
| La calidad de la muestra cumple, pero el tiempo de ciclo es demasiado largo | Contenido del marcado, tiempo de proceso, tamaño de campo, carga, verificación y cambio de formato | Medir el ciclo de producción completo y optimizar conjuntamente el proceso y la manipulación. |
Flujo de trabajo de producción
¿Cómo entra en producción el marcado de placas de características con datos variables?
El marcado con datos variables no es solo una tarea del láser. La selección de datos, el posicionamiento de la pieza, la verificación y los registros de producción deben permanecer conectados a la marca física.
1. Cargar e identificar la placa
Confirme el tipo de placa, la orientación, la variante de material y el trabajo de producción correcto antes de marcar.
2. Seleccionar la receta y los datos
Cargue el diseño aprobado y recupere o introduzca datos de número de serie, lote, fecha, clasificación o código desde la fuente definida.
3. Posicionar la pieza de trabajo
Ubicar la placa contra el datum definido y confirmar que la zona real de marcado sea accesible.
4. Marcar la placa
Aplicar la receta de proceso validada sin mezclar parámetros entre variantes incompatibles de placa o superficie.
5. Verificar el resultado
Comprobar la combinación requerida de apariencia, posición, texto, código legible por máquina y exactitud de los datos.
6. Aceptar, rechazar y registrar
Definir qué sucede con las placas fallidas, cómo se controla el retrabajo y qué registro de producción o trazabilidad se conserva.
Aceptación de muestras
¿Cómo deben probarse y aceptarse las muestras de placas de identificación industriales?
Utilice los criterios de resultado objetivo anteriores como estándar de aprobación o rechazo y, después, valídelos mediante un proceso controlado de muestras. Pruebe la construcción real y las condiciones de producción más difíciles que resulten significativas, en lugar de aprobar una marca de demostración genérica.
- Elabore un conjunto de muestras representativo
Incluya las variantes reales de sustrato y superficie que puedan cambiar de forma realista el resultado: colores relevantes, recubrimientos, lotes de proveedores, tamaños mínimos de características y geometría difícil de agujeros y bordes.
- Congele el arte real y los datos variables
Utilice el diseño de producción, el texto mínimo real, ejemplos de series/lotes y el contenido real del código QR o Data Matrix en lugar de aprobar solo un logotipo grande o un archivo de prueba simplificado.
- Defina una matriz de proceso limitada
Parta de la ruta láser relevante de la primera prueba y compare solo las ventanas de proceso necesarias para distinguir diferencias de longitud de onda, comportamiento de los pulsos o respuesta de la superficie.
- Inspeccione las muestras marcadas
Verifique los criterios ya definidos para contraste, texto fino, legibilidad del código, posición de la marca, integridad de la superficie y exactitud de los datos, y registre qué condición del proceso produjo cada resultado.
- Realice la prueba de exposición requerida
Cuando la aplicación lo requiera, aplique a muestras representativas aceptadas las condiciones acordadas de limpieza, frotamiento, exposición química, exposición al aceite, exposición a la temperatura o exposición a la intemperie.
- Reinspeccionar después de la exposición
Repetir las verificaciones visuales, dimensionales o con escáner pertinentes después de la prueba de exposición, en lugar de asumir que la apariencia inicial demuestra durabilidad.
- Comprobar la repetibilidad de producción
Ejecutar un lote representativo con el método de carga, el posicionamiento, los cambios de datos y la condición de cambio previstos, para confirmar que la calidad y el tiempo de ciclo sigan siendo aceptables.
- Registrar el proceso aceptado
Vincular la variante de material/superficie aceptada con la receta aprobada, el método de verificación, el resultado de aprobado/reprobado y cualquier condición de manipulación o de control de datos que deba reproducirse en producción.
Configuración final de la máquina
¿Cómo determinan los resultados de las pruebas de muestras la configuración final de la máquina?
El propósito de las pruebas de muestras no es meramente demostrar que un láser puede hacer una marca visible. Las pruebas deben identificar una ventana de proceso que cumpla con los requisitos de calidad de marca, datos, durabilidad y producción, y luego definir el hardware y el flujo de trabajo necesarios para reproducirla.
| Qué revela la prueba de muestra | Decisión de configuración en la que influye |
|---|---|
| Qué longitud de onda y comportamiento de pulso producen la marca requerida sin daño superficial inaceptable | Familia de láser y, cuando corresponda, la dirección de fibra frente a fibra MOPA y la ventana de proceso utilizable |
| La característica más pequeña de texto, línea o Data Matrix que debe permanecer clara | Tamaño del campo óptico, requisito de enfoque y elección del campo de marcado |
| Si la calidad de la marca cambia con la altura, la planitud o la condición de instalación | Estrategia del eje Z, control de la altura de trabajo y requisito de sujeción |
| Si la posición cambia con la tolerancia de la placa, los orificios o la carga del operador | Estrategia de referencia, diseño del dispositivo de sujeción y si se debe evaluar la verificación de posición basada en visión |
| Número de tamaños de placa y con qué frecuencia cambia el trabajo | Método de cambio de dispositivo de sujeción, gestión de recetas y flujo de trabajo del operador |
| De dónde provienen los números de serie, los lotes y los códigos | Flujo de trabajo del software y comunicación requerida con escáner, archivo, PLC o base de datos |
| Si los códigos o las posiciones de las marcas deben verificarse automáticamente | Lector de códigos, cámara u otro método de verificación y manejo de rechazos |
| Si el proceso aceptado cumple con el takt time en condiciones reales de carga | Optimización del proceso, configuración del láser, método de carga y grado de automatización; una mayor potencia del láser no es automáticamente la solución correcta |
| Si las variantes de proveedor, color o recubrimiento reducen la ventana de proceso aceptable | Control de recetas, segregación de materiales y el número de conjuntos de parámetros validados necesarios para la producción |
Guías técnicas relacionadas
Revise los detalles del material y de la máquina después de definir la aplicación
Verifique el sustrato y la superficie reales
Use la guía de materiales correspondiente cuando necesite más detalles sobre cómo responde el metal o el plástico real a la energía del láser.
Compare equipos solo después de que la tarea de marcado esté clara
La información de la familia de máquinas se vuelve más útil después de que se hayan definido el sustrato, la superficie, el resultado objetivo, la geometría, los datos variables y los requisitos de aceptación de muestras.
Siguiente paso
Evalúe su requisito de marcado de placas de identificación industriales
Comparta la construcción real de la placa de identificación, el contenido de marcado requerido, la geometría, el flujo de trabajo de datos variables, la tasa de producción y los criterios de aceptación. Zhuorui Laser puede utilizar pruebas con muestras representativas para comparar la ruta láser relevante y determinar la configuración necesaria para reproducir el resultado aceptado.
Prepare: fotos de placas o muestras; aleación o resina plástica; anodizado, recubrimiento, pintura o color; arte final; campos fijos y variables; requisito de QR o Data Matrix; requisito de escáner; dimensiones, espesor, orificios, bordes y referencia; tamaño del lote y tiempo takt; método de carga; prueba de durabilidad requerida; destino y voltaje.