
Marquage laser de plaquettes de silicium
Évaluer l’identification de surface, les marques de bord de tranche et les fines micro-marques à partir du silicium réel, de l’empilement de surface, du côté, de l’épaisseur et des limites d’endommagement — et non du seul mot “ wafer ”. Les voies UV, vert et proche infrarouge doivent être comparées comme des hypothèses d’essai sur échantillon avant qu’un procédé ou une machine ne soit libéré.
Le silicium peut être marqué, mais le résultat approuvé est spécifique à la tranche
Un laser peut créer une modification contrôlée de la surface, un motif ablaté peu profond ou retirer une couche de surface sélectionnée sur certaines tranches de silicium. L’acceptabilité de ce résultat dépend de la construction de la tranche et de ce que le procédé suivant doit protéger.
- Identifier le silicium monocristallin ou polycristallin, le grade du fournisseur, le type et les informations de dopage connues lorsqu’elles sont disponibles.
- Consigner les surfaces polies, rectifiées, texturées ou autrement préparées, ainsi que chaque couche d’oxyde, de nitrure, de résine photosensible, de passivation ou de revêtement dans la zone de marquage.
- Séparez les zones de face avant, face arrière, biseau et bord car la mise au point, la contamination et le risque de fracture peuvent varier.
- Définissez le contraste visible, la lisibilité du code, les limites de retrait et de dommage autorisées avant de choisir une méthode laser.
- Approuvez le résultat après nettoyage et inspection sur des plaquettes représentatives de la production, et non uniquement sur un coupon pratique.
Aucun tableau de paramètres universel
La puissance, la largeur d'impulsion, la fréquence, la vitesse de balayage, la hachure, le décalage de mise au point et le nombre de passes ne se transfèrent pas en toute sécurité d'un empilement de plaquettes à un autre. Une matrice d'essais contrôlée est le point de départ défendable.
Définissez l'état de la plaquette avant de comparer les sources laser
Le nom du matériau de base n'est que la première entrée. La marque interagit avec la surface finale présentée au faisceau.
Identité du silicium
Enregistrez le matériau monocristallin ou polycristallin, la désignation du fournisseur, le type de conductivité, la résistivité ou les informations de dopage lorsqu'elles sont pertinentes et disponibles. Ne déduisez pas une fenêtre de procédé à partir de la couleur seule.
Préparation de surface
Identifiez les surfaces polies, rodées, meulées, texturées, gravées ou autrement préparées. La rugosité et la finition peuvent modifier l'absorption locale, le contraste et le comportement des particules.
Empilement de couches
Énumérez l’oxyde natif ou formé, le nitrure, la passivation, la résine photosensible, le revêtement, la métallisation ou la protection temporaire dans la zone de marquage. Précisez si la cible est le silicium ou une couche située au-dessus.
Géométrie
Indiquez le diamètre, l’épaisseur, les limites de courbure ou de gauchissement, le profil de bord, l’encoche ou le méplat, la zone de marquage et les zones d’exclusion voisines. La géométrie influence le support, la focalisation et la sécurité des bords.
Condition du procédé
Précisez si la tranche est nue, structurée, revêtue, découpée ou assemblée, et si le marquage a lieu avant ou après des étapes sensibles de nettoyage, de collage, de revêtement ou de fabrication du dispositif.
Limite d’acceptation
Définissez le changement optique autorisé, le retrait, la profondeur, le niveau de particules, l’endommagement des bords, l’indication de microfissures, la propreté et les contrôles fonctionnels. “ Lisible ” seul suffit rarement.
Où utilise-t-on le marquage laser des tranches de silicium, et pourquoi ?
Le marquage laser est couramment évalué lorsqu’une tranche nécessite une identification durable ou une traçabilité lisible par machine sans ajout d’encre, d’étiquettes ou d’un identifiant distinct attaché. L’emplacement exact et la méthode de marquage doivent encore s’adapter à la surface de la tranche et à l’étape de fabrication suivante.
Identification des tranches
Utilisez un identifiant permanent pour distinguer les tranches individuelles, les lots ou les enregistrements de process lorsque l’identification doit rester associée à la tranche physique.
Traçabilité des procédés
Le marquage peut faciliter le suivi lors de l’inspection, de la manipulation, du nettoyage, du revêtement, du collage ou d’autres étapes de procédé contrôlées lorsque le schéma d’identification et l’emplacement de la marque sont compatibles avec le flux de travail.
Lecture automatisée
Les symboles lisibles par machine ou les caractères compatibles OCR peuvent faciliter l’identification par caméra, mais la géométrie du code, l’éclairage, le lecteur et la réponse de la surface doivent être validés ensemble.
Ré-identification après traitement
Une marque durable peut aider à préserver l’identité après certaines étapes de traitement, à condition que la marque survive au procédé et ne contamine pas ou n’interfère pas avec la surface de la tranche.
Inspection et mise en correspondance des enregistrements
Une identification lisible de la tranche peut aider à relier une tranche physique aux enregistrements d’inspection, de métrologie ou de production lorsque le flux de données est défini par le système de fabrication.
Identification spécifique à l’emplacement
Les emplacements en face avant, en face arrière et sur le bord ou le chanfrein peuvent répondre à des besoins différents de manipulation et de traçabilité. La position choisie doit rester en dehors des zones protégées et être testée comme une condition de procédé à part entière.
Qu’est-ce qui est habituellement marqué sur une tranche de silicium ?
La question utile n’est pas seulement de savoir si le laser peut produire une marque visible, mais aussi s’il peut reproduire le format d’identification requis à la taille et à l’emplacement prévus, avec une marge suffisante pour la méthode d’inspection choisie.
ID de plaquette alphanumérique
Les références de série, les identifiants de plaquette, les caractères liés au lot ou d'autres données alphanumériques contrôlées peuvent être marqués pour une lecture humaine, au microscope ou assistée par OCR.
Symbole 2D lisible par machine
Les codes 2D compacts peuvent être évalués lorsqu'une identification automatisée est requise. La taille de cellule, la zone de silence, le contraste local, la texture de surface, l'éclairage et la configuration du lecteur affectent tous la marge utilisable.
Microtexte ou caractères compacts
Un petit texte peut être nécessaire lorsque la zone de marquage disponible est restreinte. Spécifiez la hauteur minimale des caractères, l'épaisseur du trait, l'orientation et le grossissement d'inspection réel ou la caméra.
Ne choisissez pas le contenu du marquage indépendamment de l'emplacement sur la tranche
Un code lisible sur une zone plate de la face arrière peut ne pas être transposable sur un biseau ou un bord. Le format des données, la taille et l'emplacement de la marque doivent être définis conjointement avec le dessin de la tranche, les zones d'exclusion et la méthode d'inspection.
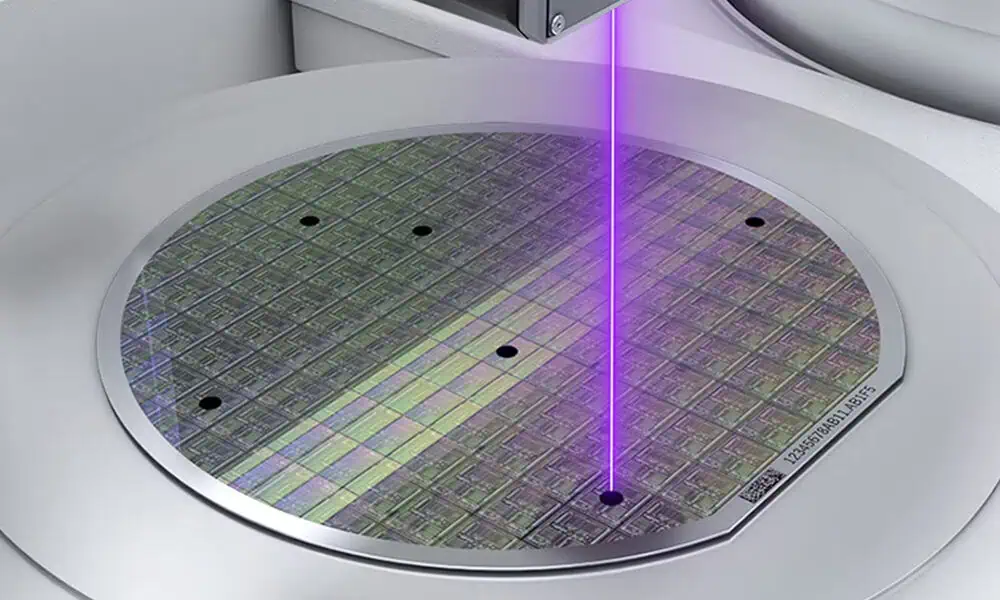
Définissez le résultat dont vous avez besoin avant de choisir le mécanisme de marquage
Commencez par le résultat d’acceptation : identification lisible, profondeur contrôlée, peu de débris, modification de surface limitée ou retrait sélectif de couche. Déterminez ensuite quel mécanisme physique de marquage peut produire ce résultat sur l’empilement de wafers réel.
Contraste optique lisible
Pour une identification visible ou lisible par caméra, définissez le contraste requis dans les conditions d’éclairage et avec le lecteur réels. Le procédé peut reposer sur une modification optique ou de texture contrôlée, mais la lisibilité doit être validée avec le système d’inspection prévu.
Marque de surface à faible endommagement
Lorsque le retrait doit être limité, définissez la modification de texture autorisée, les particules, la refusion, l’indication de microfissures et la réponse au nettoyage. Une marque qui semble suffisamment sombre peut néanmoins dépasser la limite d’endommagement.
Géométrie permanente peu profonde
Si la durabilité dépend d’un relief physique, définissez le profil ou la profondeur acceptables et inspectez la refusion, les débris et les dommages locaux. La micro-ablation peu profonde peut créer une géométrie durable, mais elle exige des preuves de contrôle du procédé plus strictes.
Enlèvement sélectif de couche
Si la cible est un oxyde, une passivation, une résine photosensible, un revêtement ou une couche métallisée, définissez la couche à retirer, la surface d’arrêt et l’exposition admissible en dessous. Il s’agit d’un procédé sélectif de couche, et non d’une marque universelle sur silicium.
Microtexte lisible par l’humain
Définir la hauteur minimale des caractères, la largeur de trait, l’orientation et le microscope ou la caméra utilisés pour l’acceptation. La taille nominale du spot à elle seule ne prouve pas un texte de production fiable.
Code lisible par machine
Définir le contenu, la géométrie des cellules, la zone de silence, l’éclairage, le lecteur et le critère de notation ou de lecture. Libérer le système complet code-et-lecteur plutôt que l’apparence d’un seul échantillon favorable.
Le résultat d’abord, le mécanisme ensuite
Le changement de contraste, la rugosification fine, l’ablation peu profonde et le retrait sélectif de couches sont des mécanismes différents. Le bon mécanisme est celui qui atteint le résultat de lisibilité ou d’identification requis tout en restant dans les limites d’endommagement, de contamination et de processus en aval de la plaquette.
Les marques de face avant, de face arrière et de bord sont des problèmes de test différents
L’emplacement modifie les couches voisines, la géométrie de mise au point, la méthode de support et le risque en aval. Approuver chaque emplacement de marque prévu plutôt que de supposer qu’un résultat se transfère sur toute la plaquette.
Protéger les régions actives ou à motifs
Confirmer la couche exacte sous le faisceau, les zones d'exclusion, les limites de particules et si un changement optique ou thermique peut affecter un processus ultérieur. Un résultat cosmétique ne permet pas d'établir la sécurité du dispositif.
Vérifier la finition, le contact avec le mandrin et la liaison ultérieure
La rugosité de la face arrière, les films, l'état d'amincissement et la méthode de support peuvent modifier la réponse au marquage. Valider la propreté, la planéité et toute interface utilisée par la manipulation ou la liaison en aval.
Contrôler la mise au point et la sollicitation des bords fragiles
Le bord courbe présente un angle et une distance de travail variables près d'une région mécaniquement sensible. Le contact du montage, la profondeur de la marque, les débris, les éclats et les microfissures nécessitent une inspection explicite.
Comment le diamètre, l'épaisseur, le bombé, le gauchissement et la géométrie du bord modifient-ils le procédé ?
La géométrie de la tranche change la façon dont la pièce peut être supportée, la fiabilité avec laquelle la surface reste nette et la marge mécanique disponible près du bord. Ces variables peuvent modifier le montage, la stratégie de focalisation et le plan d'inspection même lorsque l'empilement de surface en silicium reste inchangé.
Diamètre
Des formats de tranche plus grands ou différents modifient la zone de support, la méthode de manipulation, la zone de marque accessible et la conception du montage. Confirmez si la marque doit être atteinte dans une orientation fixe ou après alignement sur l'encoche/le méplat.
Épaisseur
Les tranches minces ou amincies sont plus sensibles aux conditions de support, aux charges ponctuelles et à la déflexion. Le montage doit maintenir la tranche sans créer de contrainte locale ni contaminer les surfaces protégées.
Cambrure et gauchissement
Les variations de hauteur de surface peuvent éloigner le plan de marquage de la mise au point nominale. Les petits motifs et les codes peuvent nécessiter un contrôle de hauteur plus serré, une zone de marquage restreinte ou une stratégie de mise au point automatique et de gestion de la hauteur.
Profil de bord et de biseau
Un biseau courbe modifie l'angle de surface et la distance de travail sur toute la marque, tout en restant proche d'une limite fragile. Le marquage des bords nécessite donc sa propre mise au point, son propre dispositif de maintien et son propre plan d'inspection des fissures/éclats.
Encoche ou méplat
Une encoche ou un méplat peut fournir des informations d'orientation pour un placement reproductible. Définissez la coordonnée du marquage à partir d'une référence approuvée et indiquez la zone d'exclusion et la tolérance de placement.
Taille et emplacement des micro-marques
À mesure que la zone de marquage se réduit, l'erreur de mise au point, l'erreur de placement, la distorsion des cellules ou des traits et la configuration du lecteur occupent une part plus importante de la fenêtre de process. Validez le motif complet, pas seulement son centre.
La géométrie modifie le système, pas seulement les paramètres du laser.
Lorsque l’épaisseur, le bombé, la courbure des bords ou la tolérance de placement deviennent critiques, la solution peut nécessiter des modifications au support, au positionnement, à la vision, au contrôle de hauteur ou à l’inspection, plutôt que simplement davantage de puissance laser ou une recette de balayage différente.
Quelle voie laser devez-vous tester en premier ?
Il n’existe pas de meilleure longueur d’onde universelle pour chaque tranche de silicium. Un premier essai utile restreint la voie en fonction du résultat requis, de la couche sous le faisceau et de la limite d’endommagement, puis compare les sources techniquement plausibles selon l’état final de la tranche.
Commencez par une comparaison UV / vert lorsque la maîtrise des motifs fins est prépondérante
Lorsque la tâche met l’accent sur de petits motifs, une interaction contrôlée avec un film de surface ou une marge d’endommagement étroite, l’UV et le vert constituent des pistes de comparaison initiales utiles. Ils nécessitent toutefois une inspection directe pour les particules, la rugosité, les fissures et la compatibilité en aval.
Incluez tôt le proche infrarouge / la fibre lorsque l’interaction directe avec le silicium ou une ablation peu profonde est acceptable
La fibre proche infrarouge peut être incluse dans le premier essai lorsque l’effet cible permet une interaction directe avec le silicium, une rugosification ou un enlèvement de matière superficiel. L’accumulation thermique, la refonte, les débris et la sensibilité des bords deviennent alors des contrôles d’acceptation explicites.
Pour les tranches revêtues ou métallisées, identifiez d’abord la couche cible
Si le faisceau rencontre d’abord l’oxyde, le nitrure, la passivation, la résine photosensible, le revêtement ou la métallisation, déterminez si l’objectif est de marquer cette couche, de la retirer sélectivement ou d’atteindre le silicium situé en dessous. L’empilement de couches peut modifier la voie à prioriser.
Ne transposez pas directement un résultat obtenu sur une face à un bord ou à un biseau
Une voie qui fonctionne sur une surface plane de tranche ne constitue qu’une hypothèse de départ pour le marquage des bords. L’angle modifié, la distance de travail et la frontière fragile nécessitent un plan d’essai et d’inspection des bords distinct.
| Voie | Pourquoi cela peut faire l’objet d’un essai | Principales mises en garde | Preuves de libération |
|---|---|---|---|
| Laser UV | Criblage de motifs fins, réponses sélectionnées de surface ou de couche et tâches nécessitant un placement contrôlé de l’énergie. | L’UV n’est pas automatiquement « froid ». Une focalisation serrée, des passes répétées et un empilement de couches inadapté peuvent encore créer de la rugosité, des particules ou des dommages. | Géométrie des motifs, résultat de lecture, particules, réponse au nettoyage et inspection de la surface ou des bords sur la plaquette finale. |
| Laser vert | Une voie de comparaison lorsque le silicium ou l’empilement de surface répond de manière plus utile et que le comportement des motifs fins est favorable à la tâche. | La disponibilité et la configuration du projet doivent être confirmées. La longueur d’onde seule ne prouve ni le contraste, ni un faible endommagement, ni l’aptitude à la production. | Preuves directes sur échantillons, en comparaison côte à côte avec d’autres voies techniquement réalisables. |
| Proche infrarouge / fibre | Conditions de silicium sélectionnées, couches de surface ou tâches d’ablation où la réponse réelle démontre une fenêtre de procédé exploitable. | L’accumulation thermique, le comportement de fusion ou de refusion, la rugosité et la sensibilité des bords doivent être inspectés. Un coupon réussi ne libère pas le bord d’une plaquette. | Mécanisme de marquage, profil ou profondeur le cas échéant, débris, inspection des fissures/éclats, lisibilité et acceptation en aval. |
Le choix de la machine suit l’effet approuvé
Une fois un parcours d’essai validé, la source, l’optique, la taille du champ, le contrôle de la mise au point, l’enceinte, le montage, la vision, l’extraction et le logiciel peuvent être configurés autour du marquage réel et du flux de production.
Risques courants et modes de défaillance dans le marquage laser de plaquettes de silicium
Un marquage peut sembler acceptable sur une photographie et pourtant ne pas répondre aux exigences de propreté, de géométrie, de lecture ou des procédés en aval.
Éclats et microfissures
Faites particulièrement attention près du bord, de l’encoche, des zones amincies et des concentrations de contraintes locales. Définissez un grossissement ou une autre méthode d’inspection lorsque l’observation normale est insuffisante.
Particules et résidus
Mesurez ou maîtrisez les débris libres et la réponse au nettoyage lorsque la contamination compte. Le seuil approprié relève du plan d’acceptation du procédé du client.
Refusion et rugosité
Inspecter la matière fondue ou redéposée, la texture poreuse et la modification du profil de surface. Ces éléments peuvent affecter le contact, la liaison, le revêtement ou le nettoyage ultérieur.
Retrait excessif de couche
Lors du retrait d'un film, vérifier les motifs adjacents et la surface d'arrêt. Une ouverture visuellement propre ne prouve pas l'intégrité électrique, optique ou d'adhérence.
Distorsion du code
La croissance des cellules, les cellules manquantes, l'arrondi des bords, un faible contraste local et une dérive de mise au point peuvent réduire la marge de lecture même lorsque le symbole se décode une fois.
Variation entre lots
Comparer des lots, positions et conditions de surface représentatifs. Valider la fenêtre de procédé plutôt que la meilleure plaquette individuelle.
Construire la matrice d'essai autour de la plaquette finale et de la méthode d'acceptation
Un coupon de substitution peut aider à cribler les voies, mais il ne doit pas valider un procédé pour une plaquette en condition finale, un bord ou une surface revêtue.
| Entrée | Ce qu'il faut fournir | Pourquoi c'est important |
|---|---|---|
| Identité du silicium | Mono/poly, grade fournisseur, type, informations de résistivité ou de dopage lorsqu'elles sont disponibles, références de lot | Sépare les matériaux susceptibles de ne pas avoir la même réponse. |
| Empilement de surface | Finition plus oxyde, nitrure, passivation, résine photosensible, revêtement, métallisation ou protection dans la zone de marquage | Définit ce avec quoi le faisceau interagit réellement et si l'enlèvement est autorisé. |
| Géométrie de la plaquette | Diamètre, épaisseur, profil de bord, encoche/plat, limites de courbure/gauchissement, zones de dessin et d’exclusion | Contrôle le support, la focalisation, le positionnement et le risque de bord. |
| Cible de marquage | Emplacement face avant/face arrière/tranche, motif ou données, taille du code, taille de cellule/trait, contraste, texture ou profondeur cible | Convertit la « micro-marque » en une caractéristique mesurable. |
| Inspection | Méthodes de lecture/vérification, d’éclairage, de grossissement, de particules, de fissures/éclats, de profil et de défauts | Définit l’approbation au-delà d’une photographie visuelle. |
| Contrôles en aval | Acceptation des procédés de nettoyage, de collage, de revêtement, de contact, thermique, électrique, optique ou d’un autre procédé pertinent. | Empêche la libération d’une marque qui compromet une opération ultérieure. |
| Production | Volume, cible de cycle, chargement, orientation, automatisation, sérialisation, données et stratégie de rejet | Oriente les questions système vers la bonne application et l’évaluation de la solution. |
Les preuves de libération doivent montrer la décision complète
Enregistrez l'état de la tranche, l'emplacement de la marque, la source et les conditions d'essai, le résultat du code ou de la caractéristique, les constatations d'inspection, le résultat du nettoyage et toute acceptation en aval pertinente. Les valeurs de paramètres sans ce contexte constituent des preuves de transfert faibles.
Comment l'échantillon approuvé détermine-t-il la configuration finale de la machine ?
La machine doit être configurée autour du résultat de marquage validé et des exigences de manutention en production—et non pas sélectionnée uniquement à partir du nom du matériau. L'échantillon approuvé définit quelles fonctions optiques et mécaniques sont réellement nécessaires.
Une longueur d’onde et un effet de marquage validés guident la famille de sources laser. La taille des motifs requise et la zone de marquage guident l’optique et la taille du champ. Le bombé, le gauchissement ou la position du bord peuvent dicter des besoins de mise au point ou de contrôle de hauteur. La tolérance de placement peut justifier la vision ; les limites de contamination peuvent dicter l’extraction ; et le concept de manutention détermine les exigences de fixation, d’enceinte et d’automatisation.
Informations nécessaires pour transformer le résultat de l’échantillon en RFQ
- État du wafer et gamme laser approuvés
- Diamètre, épaisseur, profil de bord et limites de cambrure/gauchissement de la tranche
- Emplacement des marques avant/arrière/bord et zones d'exclusion
- Taille de la marque, format des données, taille des motifs et méthode d'inspection
- Limites autorisées pour le contact, le vide et la propreté
- Tolérance de positionnement et exigence de vision
- Concept de manutention manuelle, sur plateau, en cassette ou automatisée
- Objectif de cycle, sérialisation, retour du lecteur et logique de rejet, le cas échéant
- Enceinte, extraction, sécurité et interface opérateur requises
Maîtriser l’ensemble du procédé laser et du matériau
La sécurité finale dépend de la longueur d’onde, du rayonnement accessible, des optiques, de l’enceinte, du dispositif de fixation, de la surface de la tranche, des revêtements et des exigences locales du lieu de travail.
- Traitez les voies de fibre proche infrarouge — généralement autour de 1064 nm, selon la source — et les voies UV comme des risques de rayonnement invisible. Confirmez la classification laser au niveau système pour la source, les optiques, l’enceinte et le mode de fonctionnement réels.
- Les essais, la focalisation, l’alignement ou la maintenance en configuration ouverte ou accessible peuvent nécessiter des contrôles de classe 4, notamment un accès contrôlé, un confinement du faisceau, des interverrouillages, des mesures d’avertissement et des procédures propres à la tâche. Des lunettes adaptées à la longueur d’onde constituent une protection secondaire, et non un substitut aux mesures de protection techniques.
- Examiner les réflexions spéculaires et diffuses provenant du silicium poli et des zones métallisées ou revêtues ; maîtriser l’orientation du support et confiner les trajets du faisceau direct et réfléchi.
- Confirmer l’enceinte, les interverrouillages de porte, les circuits de sécurité, l’arrêt d’urgence et le comportement au redémarrage pour la configuration finale.
- Utiliser une extraction ou une collecte locale appropriée pour le silicium ablaté, les revêtements, la résine photosensible, l’oxyde, la métallisation ou les résidus de nettoyage.
- Examiner les informations du fournisseur et les FDS pour chaque revêtement, résine photosensible, adhésif ou couche de protection temporaire avant les essais.
- Veillez à ce que le contact avec le montage, l’élimination des débris et le nettoyage soient compatibles avec les contrôles de contamination propres à la tranche.
- Pour les cellules automatisées, définissez un comportement d’arrêt sur défaut sécurisé, un accès du personnel avec interverrouillage et une réinitialisation contrôlée avant la mise en production.
Les déclarations de sécurité dépendent de la configuration
Aucun caisson, source laser, longueur d’onde ou équipement de protection oculaire n’établit automatiquement la classe de sécurité ou la conformité d’un système de marquage complet. La machine finale, les dispositifs de protection, le procédé, les états de maintenance et l’installation nécessitent leur propre évaluation des risques et leur propre acceptation.
Que devrait montrer un rapport d'essai utile sur les tranches de silicium ?
Un résultat utile devrait permettre de juger si la marque testée peut être transposée à la condition de tranche prévue. Une photographie seule ne suffit pas lorsque la lisibilité, les particules, l'endommagement des bords, la profondeur ou la compatibilité en aval font partie des critères d'acceptation.
Éléments utiles à consigner
- Identité de tranche, finition et empilement de surface représentatifs de la production
- Emplacement exact de la marque sur la face avant, la face arrière, le bord ou le biseau
- Parcours laser et relevé des conditions d'essai utilisés pour l'échantillon approuvé
- Vues d'ensemble et vues agrandies de la marque lorsque l'inspection visuelle est pertinente
- Résultat du lecteur, de l'OCR, de la dimension de caractéristique, du profil ou de la profondeur, selon le cas
- Résultats d'inspection : particules, résidus, refusion, éclats et microfissures
- État après nettoyage et tout contrôle pertinent du procédé en aval
- Les critères d'acceptation utilisés pour décider si le résultat est conforme
FAQ sur le marquage laser des plaquettes de silicium
Les tranches de silicium peuvent-elles être marquées au laser ?
Certaines plaquettes de silicium sélectionnées peuvent être évaluées pour un contraste contrôlé, une rugosification de surface, une micro-ablation peu profonde ou le retrait d'une couche superficielle définie. L'homologation dépend de l'état du silicium, de son fini, des couches, de l'emplacement, de la géométrie et des critères d'endommagement ; le procédé final doit donc être testé sur des plaquettes représentatives de la production.
Quel laser est le plus adapté au marquage des tranches de silicium ?
Il n'existe pas de source universelle idéale. Les voies UV, vertes et proche infrarouge peuvent être comparées selon l'effet recherché et l'empilement réel de la plaquette. La longueur d'onde, le comportement des impulsions, le spot, la mise au point, le montage et la réponse du matériau doivent être évalués ensemble.
Peut-on marquer au laser le bord d'une tranche sans l'endommager ?
Un marquage de bord ou de chanfrein peut être évalué, mais la surface courbe, la variation de mise au point et la limite fragile exigent un montage dédié et un plan d'inspection. L'écaillage, les microfissures, les débris et la profondeur doivent être contrôlés sur le profil de bord prévu ; il ne faut pas promettre « sans dommage » avant les essais.
Quelle peut être la taille minimale d'une micro-marque ?
La plus petite caractéristique fiable dépend de l'optique, de la densité de données, de la géométrie du trait ou de la cellule, de la réponse de surface, de la tolérance de placement, de la mise au point, de l'éclairage et du lecteur. Validez l'ensemble du marquage et du système d'inspection plutôt que d'utiliser la taille nominale du spot comme limite d'acceptation.
Que faut-il inspecter après le marquage laser d'une tranche de silicium ?
L'inspection doit être adaptée au risque et au résultat requis. Selon l'application, contrôlez la lisibilité ou la géométrie de la caractéristique ainsi que les particules, les résidus, la matière refondue, la rugosité de surface, les éclats, les microfissures, la profondeur ou le profil, la réponse au nettoyage et tout procédé en aval susceptible d'être affecté par le marquage.
Que dois-je envoyer pour un test sur échantillon de tranche de silicium ?
Envoyez des plaquettes à l'état final ou des échantillons représentatifs avec l'identification du silicium, l'empilement de surface, le plan, l'emplacement face avant/face arrière/bord, les zones d'exclusion, le graphisme ou le code, les limites de caractéristiques et d'endommagement, la configuration d'inspection, les contrôles en aval, le volume, l'objectif de cycle, la manutention et les informations de sécurité pertinentes.