
Guide d'application pour la bijouterie
Gravure laser de bracelets et joncs
Planifiez la gravure laser de bracelets et de joncs en fonction de la pièce réelle, du résultat cible et du procédé de production. Le type de produit, l'alliage et la finition, l'emplacement à l'intérieur ou à l'extérieur du jonc, la courbure, le serrage, le contenu du marquage et les critères d'acceptation déterminent ce qui doit être testé en premier et quel laser, quelle lentille, quel dispositif rotatif, quel montage ou quelle configuration de positionnement est justifié.
Périmètre produit
Quels produits de bracelets et de joncs ces conseils couvrent-ils ?
La première décision n'est pas simplement “ or ou argent ”. La forme du produit, la largeur du jonc, la courbure et l'emplacement du marquage déterminent si le travail se comporte comme un simple marquage localisé, une tâche rotative circonférentielle ou une application difficile à l'intérieur du jonc.
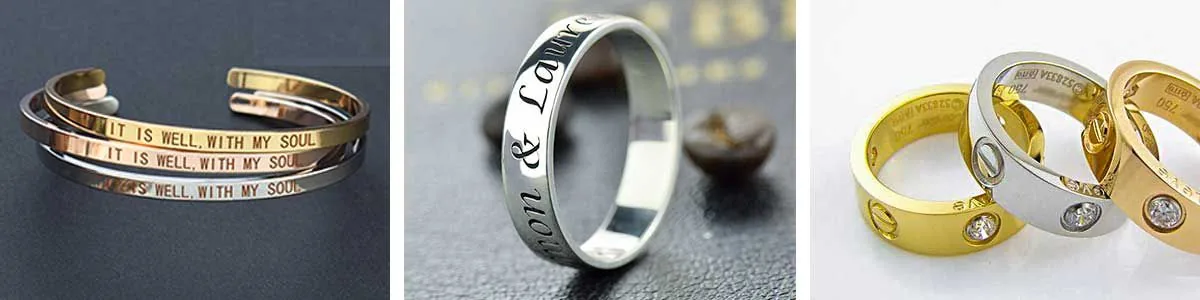
Cette page concerne les joncs rigides, les bracelets manchettes ouverts, les bracelets articulés ou structurés, les bandes métalliques larges ou étroites et d'autres pièces de bijouterie courbes où le marquage est placé directement sur le corps du bracelet. Les bracelets à chaîne avec une plaque plate ou une étiquette séparée peuvent être plus simples, car la surface de marquage peut se comporter davantage comme une pièce de bijouterie plane.
Utilisez la catégorie de géométrie qui correspond le mieux à la pièce réelle avant de discuter de la configuration de la machine. Un anneau circulaire rigide peut nécessiter un mandrin ou un montage rotatif ; une manchette ouverte peut être sensible à la pression de serrage ; une large bande courbée peut entraîner davantage de variation de hauteur de mise au point ; et un marquage à l'intérieur de la bande peut être limité par l'accès optique et le dégagement du montage.
Bracelets rigides
Les bandes circulaires fermées nécessitent généralement un support répétable sur un mandrin, un nid ou un montage rotatif lorsque la position angulaire ou le marquage circonférentiel importe.
Bracelets manchettes
Les formes ouvertes peuvent être plus faciles d'accès, mais peuvent se déformer sous le serrage ; il convient donc de vérifier la pression de maintien et la variation de géométrie lors des essais.
Bandes larges et courbées
Une largeur de surface et une courbure plus importantes peuvent créer une variation de hauteur de mise au point sur toute la zone de marquage et peuvent nécessiter une zone de marquage plus petite, un mouvement rotatif ou une stratégie de mise au point différente.
Personnalisation intérieure
Les noms, dates, symboles ou identifiants à l'intérieur de la bande nécessitent un accès optique suffisant, un dégagement du dispositif de fixation et une mise au point stable avant qu'une configuration machine puisse être verrouillée.
Objectif et contenu du marquage
Pourquoi les bracelets et les joncs sont-ils marqués au laser ?
La raison du marquage détermine comment le résultat doit être jugé. La personnalisation, l'identification de la marque, la traçabilité et les travaux décoratifs ne partagent pas les mêmes critères d'acceptation.
Identification de la marque
Les marques du fabricant, les identifiants d'atelier et les symboles de marque aident à identifier le producteur ou la ligne de produits et exigent généralement un positionnement cohérent et des détails nets.
Personnalisation client
Les noms, les initiales, les dates et les messages courts créent une personnalisation à l'unité ou en petite série, où l'exactitude du visuel et la prévention des erreurs de données peuvent compter autant que la vitesse de marquage.
Identification du produit
Les numéros de série, les identifiants de lot ou les marques de données peuvent prendre en charge les flux de travail d'inventaire ou de traçabilité lorsque le fabricant de bijoux a besoin d'une identification au niveau de l'article ou du lot.
Personnalisation décorative
Les motifs, les traits fins et les détails de surface utilisent le laser comme un processus de conception contrôlé, de sorte que la cohérence visuelle et un effet de surface acceptable deviennent les principaux critères.
Ce qui est généralement marqué
Quel contenu est couramment gravé sur un bracelet ou un bracelet rigide ?
Définissez dès le début le contenu et la taille réels du marquage, car le détail de l'illustration, la taille du champ, la largeur de trait et la gestion des données peuvent modifier la configuration pratique.
Logos et marques de fabricant
Petits logos, symboles d'atelier et marques commerciales nécessitant des bords lisibles et une orientation reproductible.
Noms, initiales et dates
Contenu de personnalisation variable pouvant changer pour chaque pièce et nécessitant donc une saisie et un positionnement de données contrôlés.
Numéros de série et marques de données
Numéros de série, codes de lot et marques QR/données, pour lesquels la taille, la lisibilité et la vérification doivent être définies avant la production.
Motifs et détails fins
Lignes décoratives, motifs et micro-détails où la mise au point, le choix du champ et la réponse de surface déterminent si la qualité visuelle souhaitée est réalisable.
Variables de résultat
Qu'est-ce qui détermine le résultat du marquage laser sur un bracelet ou un jonc ?
Le seul nom du matériau ne suffit pas pour choisir un laser ou prédire la finition. Le résultat provient de la combinaison du substrat, de la surface, de la géométrie, de la création graphique, de la fenêtre de process et de la stabilité de positionnement.
Alliage et substrat
L'or, l'argent et les autres métaux peuvent réagir différemment selon la composition et l'état de l'alliage. Utilisez un matériau de production représentatif pour les essais plutôt que de supposer qu'un seul résultat s'applique à chaque alliage de bijouterie.
Finition et revêtement
Les surfaces polies, brossées, plaquées, revêtues, oxydées ou texturées peuvent modifier le contraste, la réaction à la chaleur, la texture visible et l'ampleur des modifications de la surface environnante.
Courbure et emplacement du marquage
Le diamètre, la largeur de bande, le positionnement à l’intérieur ou à l’extérieur et la courbure locale influent sur la mise au point, l’accès du faisceau, le dégagement du montage et la question de savoir si un support rotatif ou 3D doit être évalué.
Taille et détail du marquage
La hauteur du texte, la largeur de trait, le niveau de détail du logo, la taille des cellules de code et la surface totale de marquage influent sur la lisibilité pratique, le choix du champ et la fenêtre de procédé à tester.
Laser et fenêtre de procédé
Le type de source, la plage de puissance, le comportement des impulsions, la lentille, la mise au point et les paramètres de marquage interagissent avec l’effet cible. Une puissance plus élevée ne garantit pas à elle seule un résultat meilleur ou plus rapide.
Stabilité du montage et du mouvement
La répétabilité du serrage, l’alignement rotatif, le faux rond de la pièce et la constance du chargement déterminent si un bon échantillon peut être reproduit sur plusieurs pièces.
Marquage laser sur or
Utilisez ce guide pour les considérations propres à l’or en matière d’alliage, d’état de surface et de réponse du matériau avant les essais sur échantillon.
Marquage laser de l'argent
Utilisez ce guide pour les considérations propres à l’argent en matière de réflectivité, de réponse de surface et d’essais sur échantillon.
Résultat cible
Quel résultat de marquage devez-vous viser ?
Un échantillon ne peut être accepté tant que l’acheteur n’a pas défini ce que signifie “ bon ”. Séparez les exigences d’apparence, d’effet de surface, de placement, de lisibilité et de durabilité au lieu d’utiliser une cible vague telle que “ gravure nette ”.”
Apparence visuelle
Définissez le contraste requis, la propreté des bords, la cohérence décorative et si la marque doit être subtile ou visuellement proéminente sur la surface finie.
Profondeur et modification de surface
Précisez si la cible est une marque visible peu profonde, une gravure plus profonde ou une modification minimale de la surface environnante. Ces cibles peuvent nécessiter différentes fenêtres de procédé.
Positionnement et orientation
Définissez la position acceptable, le centrage, l’angle et la répétabilité pour les marques situées à l’intérieur de la bande, à l’extérieur de la bande ou circonférentielles.
Lisibilité
Pour les petits textes, les numéros de série ou les marques de données, définissez la taille minimale lisible et si une vérification machine ou un scan de code est nécessaire.
Durabilité
Si la manipulation, le nettoyage ou la résistance à l’usure comptent, définissez la condition après marquage pertinente à laquelle l’échantillon doit résister au lieu de supposer la permanence d’après l’apparence seule.
Objectif de temps de cycle
Définissez un objectif de production réaliste en utilisant le temps de chargement, de positionnement, de marquage, de déchargement et d’inspection plutôt qu’en considérant la vitesse de balayage comme le temps de cycle complet.
Géométrie, accès et maintien
Comment la courbure, l’emplacement du marquage et le système de fixation affectent-ils la préparation ?
Cette section traite de l'accès physique et du positionnement répétable. Le flux des données de production, l'inspection et la gestion des rejets sont traités séparément dans le flux de travail de production.
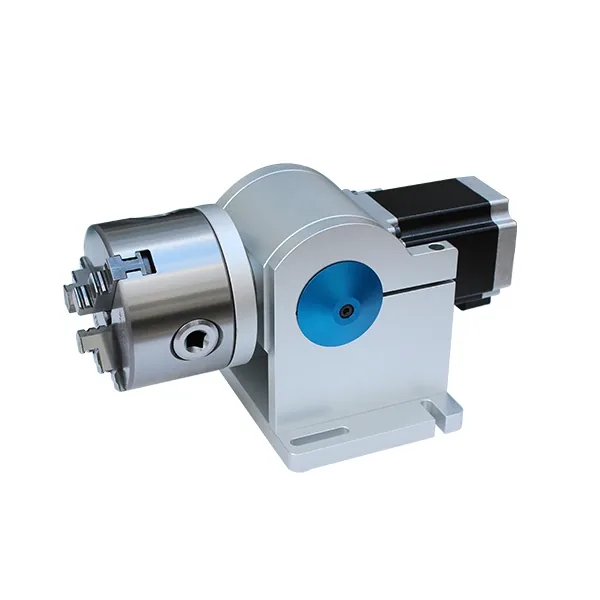
Une marque localisée sur une surface extérieure stable peut ne nécessiter qu'un montage répétable. Une marque qui suit la circonférence peut nécessiter un mouvement rotatif. Le marquage à l'intérieur du bracelet ajoute des contraintes d'accès du faisceau, de mise au point et de dégagement du montage, tandis que les bracelets larges et courbes peuvent créer davantage de variation de hauteur de mise au point sur la zone de marquage.
Le montage doit positionner la pièce sans créer de rayures, de déformation ou de glissement inacceptables. Le test doit donc évaluer non seulement si le laser peut créer la marque, mais aussi si la même position et la même orientation peuvent être reproduites sur des pièces représentatives.
- Bande extérieure : vérifier l'angle de marquage, la courbure locale, l'alignement rotatif et la plage de diamètres.
- Bande intérieure : confirmer l'accès optique, la mise au point, le dégagement du montage et la zone de marquage utilisable.
- Manchette ouverte : vérifier si la pression de serrage modifie la géométrie ou la finition.
- Jonc rigide : évaluer les mandrins, les nids ou les caractéristiques de positionnement répétables pour assurer la régularité des lots.
- Tailles variables : déterminer si un seul dispositif de fixation réglable suffit ou si plusieurs nids offrent une meilleure répétabilité.
Trajet laser
Quelle voie laser doit être testée en premier ?
Choisissez la première voie d'essai en fonction du métal réel, de la finition et du résultat cible. La rotation, les dispositifs de fixation, la vision et le contrôle de focalisation 3D sont des fonctions de configuration ; ils ne remplacent pas le choix du bon procédé laser.
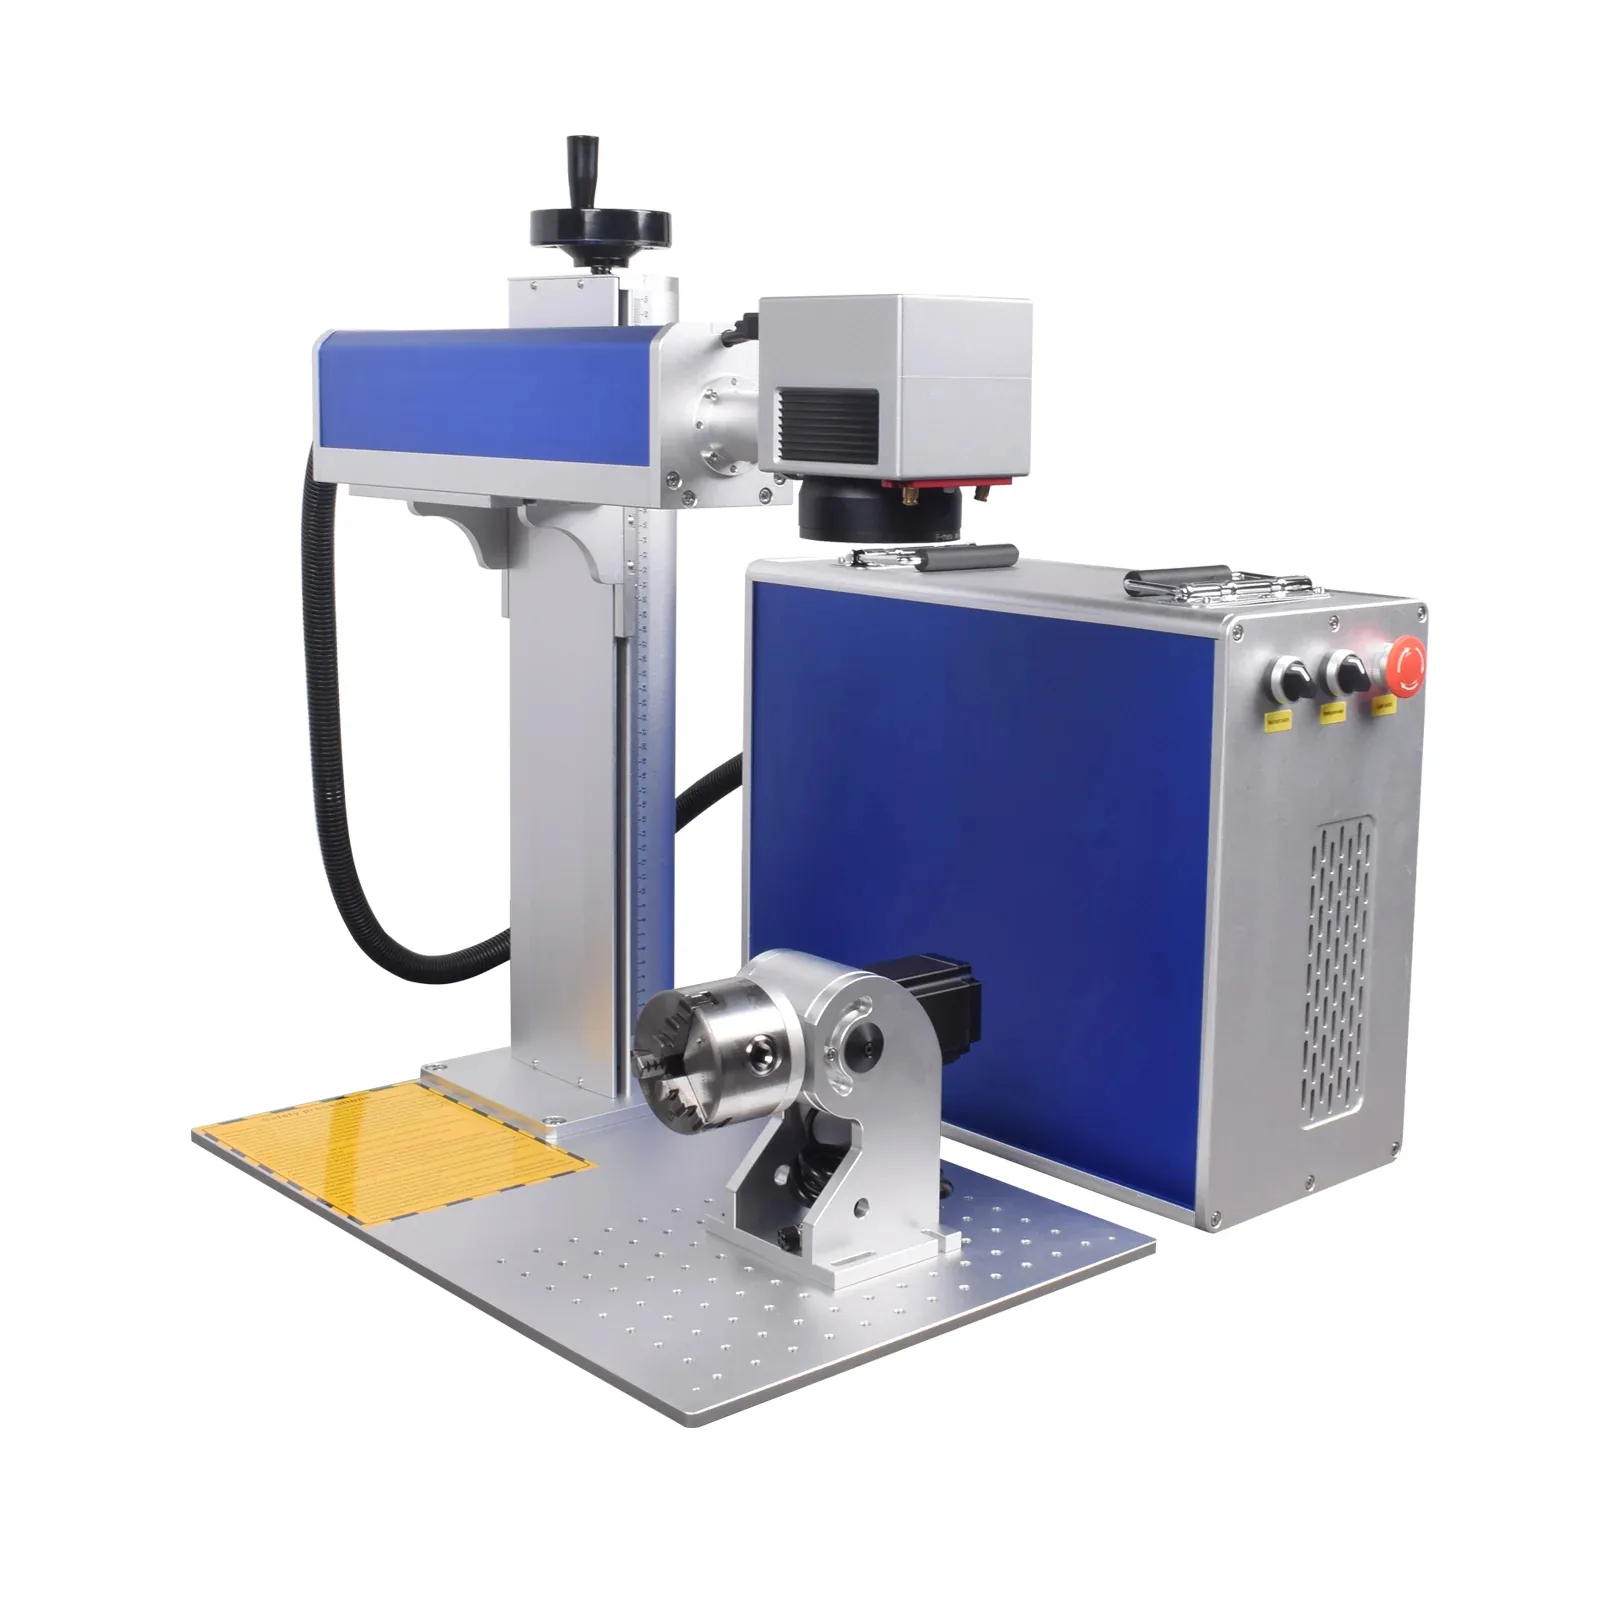
Pour de nombreuses tâches de marquage de bracelets et de joncs en métal, une plateforme de marquage laser à fibre plateforme de marquage laser à fibre est une première direction d’évaluation pratique. La fibre Q-switched et la fibre MOPA peuvent toutes deux être pertinentes, mais le choix doit suivre les résultats d’échantillons, l’effet de surface requis et la fenêtre de processus utile plutôt que le seul nom de la source.
Si la marque doit suivre la circonférence, testez le procédé laser conjointement avec un mouvement rotatif, car la précision du mouvement et le faux-rond de la pièce influent sur le résultat visible. Si la mise au point 2D ordinaire ne peut pas prendre en compte la variation de hauteur requise, une configuration de surface courbe 3D peut être évaluée. La vision ne doit être ajoutée que lorsque la reconnaissance ou la variation de placement constitue un véritable problème de flux de travail.
- Commencez par le résultat requis : l’apparence, la profondeur, la lisibilité, la modification de surface et l’objectif de temps de cycle.
- Testez d’abord la fibre laser le cas échéant : comparez Q-switched et MOPA uniquement lorsque l’application bénéficie de la différence.
- Ajoutez un axe rotatif pour les besoins de mouvement : marquage circonférentiel et positionnement angulaire, et non simplement parce que la pièce est ronde.
- Ajoutez la 3D uniquement pour les besoins de mise au point en hauteur : lorsque la courbure ou la variation de hauteur ne peut pas être gérée de manière fiable par la configuration plus simple.
- Ajoutez la vision pour les besoins de positionnement : identification et variation d’emplacement, et non comme un remède aux problèmes de mise au point ou de courbure.
Modes de défaillance
Qu'est-ce qui va souvent de travers lors du marquage laser de bracelets et de bracelets rigides ?
La plupart des défaillances ne sont pas causées par un seul paramètre. Utilisez le défaut visible pour remonter à la mise au point, au mouvement, au maintien, au graphisme, à l'état de la surface ou aux problèmes de fenêtre de process avant de modifier les spécifications de la machine.
Marquage irrégulier autour de la courbe
Vérifiez la variation de hauteur de mise au point, l'alignement du dispositif rotatif, le faux rond de la pièce et si la zone de marquage dépasse ce que la configuration 2D actuelle peut maintenir de manière constante.
Décalages de position entre les pièces
Vérifiez les éléments de positionnement du montage, la variation de diamètre, un chargement irrégulier et si la pièce peut tourner ou glisser avant le début du marquage.
Glissement rotatif ou graphisme déformé
Une adhérence insuffisante, un ajustement médiocre du mandrin ou une configuration de mouvement incorrecte peuvent étirer, chevaucher ou désaligner le texte et les motifs sur la circonférence.
Le montage marque les bijoux
Des surfaces de contact dures, une pression de serrage excessive ou un logement inadapté peuvent rayer les finitions polies ou déformer les bracelets ouverts.
Défaut de mise au point ou d'accès à l'intérieur du bracelet
Le montage, le trajet optique ou la courbure locale peuvent empêcher le laser d'atteindre la zone prévue avec une mise au point stable sur toute la marque.
Les détails fins deviennent illisibles
Vérifiez la taille du visuel, la largeur du trait, le choix de la lentille/du champ, la mise au point et les paramètres du procédé avant de supposer qu'une puissance laser supérieure résoudra le problème.
Manutention et flux de production
Comment le marquage des bracelets et des joncs passe-t-il en production ?
Une installation prête pour la production doit contrôler le chargement, le positionnement, les données, le marquage, la vérification et la gestion des rejets. L’exposition au laser ne représente qu’une partie du cycle complet.
Charger et identifier la pièce
Confirmez le type, la taille et la finition du bracelet, ainsi que le bon ordre de fabrication ou la bonne fiche de personnalisation avant le serrage.
Positionner et brider
Utilisez le dispositif de fixation, le logement ou le montage rotatif définis afin que l’orientation et la position de la marque soient reproductibles sans endommager la surface du bijou.
Charger le graphisme ou les données variables
Contrôlez les noms, les dates, les numéros de série ou tout autre contenu variable afin que le fichier correct soit associé à la pièce correcte avant le marquage.
Marquage
Exécutez la recette approuvée et la séquence de mouvements établie lors de la validation de l’échantillon pour le matériau, la finition et la géométrie concernés.
Vérifier et accepter
Inspectez l’apparence, la position et la lisibilité ; scannez les marques de données lorsque le flux de travail l’exige ; puis consignez l’acceptation si la traçabilité est nécessaire.
Rejeter, retravailler ou libérer
Définissez ce qui se passe lorsqu’une marque est incorrecte, illisible ou mal placée. Les bijoux qui ne peuvent pas être retravaillés en toute sécurité doivent être séparés avant les étapes en aval d’emballage ou de nettoyage.
Acceptation des échantillons
Comment un échantillon de bracelet ou de jonc doit-il être accepté ?
Les tests sur échantillon doivent aboutir à une décision de conformité ou de non-conformité par rapport à la cible réelle de l’acheteur, et non à une simple pièce de démonstration visuellement attrayante.
| Contrôle d’acceptation | Éléments à examiner | Pourquoi c'est important |
|---|---|---|
| Contenu correct | Le logo, le nom, la date, le numéro de série, le code ou le motif correspondent au fichier approuvé. | Empêche que les erreurs de graphisme et de données variables soient confondues avec des problèmes de traitement laser. |
| Position et orientation | Le marquage est centré/aligné à l'emplacement intérieur, extérieur ou circonférentiel requis. | Confirme la répétabilité du montage, de la rotation et du chargement. |
| Aspect et effet de surface | Le contraste, la qualité des bords, la profondeur et la modification de la surface environnante atteignent la cible indiquée. | Confirme si la trajectoire laser et la fenêtre de procédé sélectionnées sont acceptables. |
| Lisibilité des détails fins | Les petits textes, symboles ou marques de données restent lisibles à la taille de production réelle. | Confirme que le visuel, la lentille/le champ et la mise au point conviennent. |
| Impact du montage | Aucune rayure, bosse, déformation ou marque de serrage inacceptable n’est introduite. | Confirme que la méthode de maintien est sans danger pour la production du bijou fini. |
| Répétabilité | Plusieurs pièces représentatives répondent aux mêmes critères de position et de qualité. | Distingue un bon échantillon isolé d’un processus de production reproductible. |
| Vérification / durabilité si nécessaire | Scannez les codes, inspectez après le nettoyage/la manipulation pertinents, ou appliquez le contrôle défini par l’acheteur. | Confirme les exigences fonctionnelles au-delà de l'apparence visuelle initiale. |
| Temps de cycle complet | Mesurez ensemble le chargement, le positionnement, le marquage, le déchargement et l'inspection. | Montre si le véritable goulot d'étranglement est le traitement laser, la manipulation du montage ou la vérification. |
Résultat de test → Configuration de la machine
Comment les résultats des tests sur échantillon déterminent-ils la configuration finale de la machine ?
La machine finale doit être la configuration la plus simple qui répond de manière répétée au résultat et au flux de travail acceptés. N’ajoutez des fonctions de source, de mouvement, de positionnement ou d’automatisation que lorsque l’essai démontre un besoin réel.
| Constat de test d'échantillon | Conséquence de la configuration | Ce que cela résout |
|---|---|---|
| Le marquage localisé passe sans rotation | Un poste de travail à fibre standard avec un montage adapté peut suffire. | Évite d’ajouter du matériel rotatif lorsque le mouvement n’est pas nécessaire. |
| Le marquage doit suivre la circonférence | Ajoutez un axe rotatif compatible et un mandrin ou un dispositif de fixation. | Contrôle le mouvement angulaire et le positionnement en enroulement. |
| Le diamètre ou la forme de la pièce varie | Utilisez un dispositif de fixation réglable, plusieurs logements dédiés ou une autre stratégie de maintien répétable. | Contrôle la variation de chargement et de positionnement. |
| L'accès à l'intérieur de la bande est limité | Repensez la géométrie du dispositif de fixation/de l'accès avant de verrouiller le poste de travail. | Empêche l'achat d'une machine qui ne peut pas atteindre physiquement la zone de marquage. |
| La mise au point 2D ne peut pas se maintenir sur la zone courbe requise. | Évaluer une configuration de marquage 3D sur surface courbe. | Traite la variation de hauteur de mise au point plutôt qu'un problème de positionnement. |
| La voie fibre standard atteint la cible acceptée | Conserver la source fibre approuvée plus simple et la fenêtre de process. | Évite une complexité ou un coût inutiles de la source. |
| MOPA offre une fenêtre de process acceptée nettement meilleure | Sélectionnez la configuration de fibre MOPA justifiée par le résultat de l’échantillon. | Relie le choix de la source à l’effet de surface requis et à la stabilité du procédé. |
| Un petit détail nécessite un champ utile plus resserré. | Sélectionnez la taille de lentille/champ en fonction de la taille de marque acceptée et de la géométrie de travail. | Équilibre la zone de marquage utilisable et les exigences de détail. |
| Les variations de placement entraînent des rejets. | Améliorez d'abord les éléments de positionnement ; évaluez le positionnement par vision lorsque la reconnaissance ou la variation d'emplacement des pièces reste un problème réel. | Utilise la vision pour l'identification/le positionnement plutôt que pour la correction de la mise au point. |
| La personnalisation variable crée un risque lié aux données | Ajouter le flux de travail logiciel/données, le contrôle des gabarits ou l'étape de vérification requis. | Réduit les erreurs liées à un mauvais nom, un mauvais numéro de série ou un mauvais fichier. |
| La qualité de marquage acceptée est répétable, mais le temps de traitement laser ne respecte toujours pas l'objectif de temps de cycle requis avec une marge de procédé suffisante. | Évaluez la source et la plage de puissance appropriées, puis contrôlez à nouveau l'effet de surface, l'apport thermique, la stabilité du procédé et le temps de cycle complet sur des pièces représentatives. | Fait de la plage de puissance une décision de configuration issue des essais plutôt qu'une spécification présélectionnée. |
| Le chargement ou l'inspection domine le temps de cycle | Améliorez le montage, la manutention multi-pièces ou le flux de travail avant d'augmenter la puissance du laser. | Cible le véritable goulot d'étranglement de la production. |
Préparation de la demande de devis
Que devez-vous envoyer pour les essais d'échantillons de bracelets et de joncs ?
La demande de devis (RFQ) doit reprendre les décisions ci-dessus. Plus la pièce réelle, le résultat visé et le flux de travail sont définis clairement, plus il est facile de planifier un essai d'échantillon utile et d'éviter des options de machine inutiles.
Pièce et surface
Type de bracelet, dimensions, plage de diamètres, matériau/alliage si connu, finition de surface, courbure et photos ou échantillons représentatifs.
Contenu et emplacement du marquage
Logo, texte, nom, date, symbole de type poinçon, marquage de numéro de série ou de données, avec un fichier graphique, taille cible et position exacte à l'intérieur/à l'extérieur/sur la circonférence.
Résultat cible
Aspect, contraste ou profondeur requis, modification acceptable de la surface environnante, tolérance de placement, lisibilité et tout contrôle de durabilité pertinent.
Production et chargement
Personnalisation ponctuelle, petite série ou production répétée ; quantité prévue ; mode de chargement de la pièce ; et si une variation de diamètre ou de finition est attendue.
Données et vérification
Indiquez si le contenu change par pièce, si les codes doivent être scannés et comment l'opérateur doit confirmer que les données sont correctes avant libération.
Norme d’acceptation
Définissez ce qui fait qu'un échantillon est accepté : aspect, position, répétabilité, impact du montage, lisibilité, temps de cycle et toute exigence de manipulation en aval.
FAQ
FAQ sur la gravure laser des bracelets et des joncs
Un laser peut-il marquer des bracelets et des joncs ?
Oui, de nombreuses tâches de marquage de bracelets et de joncs métalliques peuvent être évaluées avec un système de marquage laser à fibre. Le procédé utile et le résultat final dépendent de l’alliage réel, de la finition, de la géométrie, de la taille du marquage et de l’objectif d’acceptation.
Un axe rotatif est-il nécessaire ?
Pas toujours. Un marquage localisé peut ne nécessiter qu’un montage stable. Le support rotatif devient pertinent lorsque le marquage suit la circonférence ou lorsqu’un mouvement angulaire contrôlé est nécessaire.
La machine peut-elle effectuer un marquage à l'intérieur d'un bracelet ou d'un jonc incurvé ?
Cela peut être possible, mais le marquage à l’intérieur de la bande doit être testé pour l’accès optique, la mise au point, le champ utile, le dégagement du montage et la stabilité de maintien avant de finaliser le système.
Les bracelets ouverts et les joncs rigides peuvent-ils utiliser le même dispositif de fixation ?
Pas nécessairement. Les bracelets ouverts peuvent se déformer sous le serrage, tandis que les joncs rigides peuvent nécessiter un positionnement plus contrôlé ou un support sur mandrin. La conception du montage doit suivre la géométrie réelle et la sensibilité de la finition.
Dois-je choisir une fibre MOPA plutôt qu'une fibre standard ?
Ne décidez pas uniquement à partir du nom de la source. Testez le matériau réel, la finition et l’effet cible, puis ne choisissez le MOPA que lorsque l’échantillon accepté montre un avantage significatif en termes de procédé ou de résultat pour l’application.
Le marquage laser peut-il remplacer l'approbation légale de poinçonnage ?
Le marquage laser peut créer des symboles lisibles ou un contenu de style poinçon, mais le processus de marquage lui-même ne constitue pas une approbation légale de poinçonnage.
Quels critères doivent être satisfaits lors de la validation des échantillons ?
Définissez les critères d’acceptation pour le contenu correct, la position, l’apparence, l’effet de surface, la lisibilité, l’impact du montage, la répétabilité et le temps de cycle complet. Ajoutez des contrôles de lecture par scanner ou de durabilité lorsque le flux de travail réel l’exige.
Quelle incidence l'essai sur échantillon a-t-il sur la machine finale ?
Le résultat accepté doit déterminer la source et la plage de puissance, la lentille/le champ, les exigences de rotation ou de 3D, le montage/mandrin, la vision optionnelle, le flux de données et les autres fonctions du poste de travail, au lieu de sélectionner ces options à l'avance.
Examen de la configuration des tests sur échantillon
Utilisez un échantillon représentatif de bracelet ou de jonc pour sélectionner la machine
Envoyez la géométrie réelle du bijou, le matériau et la finition, le visuel de marquage et son emplacement, le résultat cible, la quantité de production et les critères d'acceptation. Zhuorui peut utiliser ces informations pour planifier les tests sur échantillon et évaluer la source, la lentille, la rotation, le montage, le positionnement et la configuration du poste de travail.