
Produits de consommation · Personnalisation · Surfaces mixtes de coques de téléphone
Marquage laser de coque de téléphone
Un processus fiable de marquage de coques de téléphone commence par la couche de marquage réelle et la construction de la coque, puis prend en compte l’apparence requise, la zone de marquage, la géométrie du produit, la composition de la production et le résultat sur échantillon. La machine finale doit être choisie à partir de ces résultats d’essai—pas à partir des termes “ coque en plastique ”, “ coque en cuir ” ou de la puissance laser seule.
Périmètre du produit / de la construction
Quels types de coques de téléphone font l'objet d'un marquage ?
Les pièces typiques comprennent les coques rigides fines, les coques de protection flexibles, les coques transparentes, les coques robustes ou hybrides, les coques en cuir ou de type portefeuille, et les coques à anneau magnétique. Commencez par identifier la forme du produit et la couche de marquage visible, puis notez tout support, toute flexibilité ou tout insert interne sous la zone de marquage prévue.
Coques en PC et autres plastiques rigides
Les coques rigides fines utilisent couramment du PC ou d'autres polymères rigides. Notez si la face de marquage est plate, en relief ou en creux.
Coques en TPU, en silicone et à toucher doux
Les coques de protection flexibles peuvent utiliser du TPU, du silicone ou d'autres polymères souples. Notez si la coque se déforme lors d'une sollicitation normale.
Coques en cuir et en cuir PU
Les coques en cuir, en PU et de type portefeuille peuvent combiner une peau visible, un grain ou un revêtement avec une couche de support. Identifiez la surface réellement marquée.
Coques peintes, imprimées et revêtues
Les coques peintes, imprimées et revêtues utilisent une finition ajoutée sur la coque structurelle. Enregistrez la finition visible et le substrat en dessous lorsqu’ils sont connus.
Coques transparentes ou translucides
Les coques transparentes ou translucides doivent être identifiées séparément, car la teinte, la transparence et la visibilité de la face arrière font partie de l’apparence du produit.
Coques avec anneaux magnétiques, inserts ou couches multiples
Les coques robustes, à anneau magnétique et multicouches peuvent combiner une coque rigide, un pare-chocs souple, une doublure, un adhésif, un anneau métallique ou un insert décoratif. Cartographiez les parties situées sous la zone de marquage prévue.
Objectif de l'application
Pourquoi les coques de téléphone sont-elles marquées au laser ?
La raison du marquage détermine le visuel, la méthode de contrôle et le flux de production. La personnalisation décorative et l’identification de production peuvent utiliser la même station de marquage, mais elles n’ont pas les mêmes critères d’acceptation.
Personnalisation et image de marque
Les noms, monogrammes, logos, illustrations et graphismes en petite série prennent en charge les commandes personnalisées et la présentation de produits de marque. Les changements fréquents de visuel font du contrôle des fichiers et du positionnement une exigence de production.
Identification du produit et du modèle
Les références de modèle, les informations d’édition et le texte produit approuvé aident à distinguer les variantes. Le contenu et l’emplacement requis doivent suivre les spécifications du produit plutôt qu’une mise en page générique.
Traçabilité et contrôle des commandes
Les données de lot, de date, de commande ou de numéro de série peuvent relier une coque marquée à un enregistrement de production ou d’exécution de commande. Lorsque les informations changent d’une pièce à l’autre, la prévention des doublons et la sélection correcte des fichiers/données font partie du contrôle des processus.
Contenu du marquage
Que marque-t-on habituellement sur une coque de téléphone ?
Séparez la finalité du marquage du contenu réel. Un test de production doit utiliser la taille réelle du visuel et les plus petits éléments qui apparaîtront dans les commandes habituelles.
| Type de contenu | Exemples | Ce qu’il faut reproduire lors des tests |
|---|---|---|
| Texte personnalisé | Nom, initiales, monogramme, message court | Plus petit caractère, nom le plus long, police prévue et zone de placement réelle. |
| Graphismes de marque | Logo, icône, illustration, motif décoratif | Lignes fines, zones remplies, définition des contours et le plus grand graphique normal. |
| Identification des produits | Modèle, édition, référence de pièce interne ou de produit | Taille réelle du texte, orientation et cohérence requise entre les UGS. |
| Données variables | Lot, date, commande, numéro de série, QR ou Data Matrix si nécessaire | Source des données, règle de mise à jour, prévention des doublons et taille lisible des éléments. |
Variables de résultat
Qu'est-ce qui détermine le résultat du marquage d'une coque de téléphone ?
Le nom du produit ne détermine pas le marquage. La fenêtre de processus — la plage stable de réglages qui donne de manière répétée un résultat acceptable — est définie par la couche atteinte par le laser, sa formulation et sa finition, la géométrie sous cette couche, le graphisme et l'exigence de production.
1. Couche de marquage
La résine moulée, la peinture, le revêtement au toucher doux, la décoration imprimée, la finition cuir et la peau PU sont des cibles laser différentes, même lorsqu'elles font partie du même ensemble de coque de téléphone.
2. Couleur et formulation
Les pigments, les charges, les additifs et les variations de fournisseur ou de lot peuvent modifier l'absorption, le contraste et le seuil entre un marquage propre et des dommages de surface indésirables.
3. Finition de surface
Le brillant, la texture mate, le grain, la texture moulée et la régularité du revêtement modifient l'aspect du marquage et la facilité avec laquelle les défauts de bord ou les effets thermiques peuvent être vus.
4. Géométrie et construction des parois
La courbure, l'épaisseur de paroi, les îlots de caméra, les renfoncements, les parois flexibles et les couches internes influencent la mise au point, le support de fixation et la fenêtre thermique admissible.
5. Graphisme et zone de marquage
Les textes fins, les remplissages denses, les grands graphismes et la proximité des bords peuvent nécessiter une stratégie de balayage et une marge de procédé différentes. Testez l'illustration la plus difficile, pas seulement un grand logo simple.
6. Exigence de production
La quantité, le rythme de production requis, l'assortiment de SKU, la combinaison de couleurs, la fréquence de changement, ainsi que les exigences de chargement et d'inspection manuels ou automatisés déterminent si un résultat d'échantillon peut être reproduit efficacement.
| État du boîtier | Résultat typique à cribler | Principal risque à vérifier |
|---|---|---|
| Plastique moulé rigide | Changement de couleur à haut contraste, modification contrôlée de la texture de surface ou marque peu profonde, selon la formulation et l’aspect cible. | Contraste faible, halo brillant, fusion, bord irrégulier ou variation d’une couleur à l’autre. |
| TPU / silicone / surface flexible | Contraste lisible avec une distorsion limitée et une modification tactile/cosmétique contrôlée. | Fusion, zones collantes ou brillantes, déformation de la pièce et décalage de positionnement pendant le chargement. |
| Cuir / cuir PU | Contraste tonal, assombrissement, gravure de surface contrôlée ou modification de texture correspondant à l’exigence cosmétique. | Brûlure, assombrissement excessif des bords, odeur/résidu, endommagement du revêtement ou réponse inégale sur l’ensemble du grain. |
| Coque rigide peinte / enduite | Modification contrôlée de la couleur de la couche supérieure ou enlèvement sélectif tout en maintenant le substrat et la finition adjacente dans les limites esthétiques. | Percement irrégulier, dommages au substrat exposé, bords irréguliers ou délamination du revêtement. |
| Coque transparente / translucide | Voile visible, givrage, blanchiment ou contraste subtil lorsqu’acceptable sous un éclairage convenu. | Faible visibilité, opacification indésirable, changement d’aspect de la face arrière ou dommage dû aux contraintes/thermique. |
| Coque hybride ou dotée d’un insert | Modifier uniquement la couche visible prévue tout en protégeant les couches et composants situés en dessous. | Transfert de chaleur vers l’adhésif/la doublure/l’insert, distorsion locale ou réponse incohérente sur une construction changeante. |
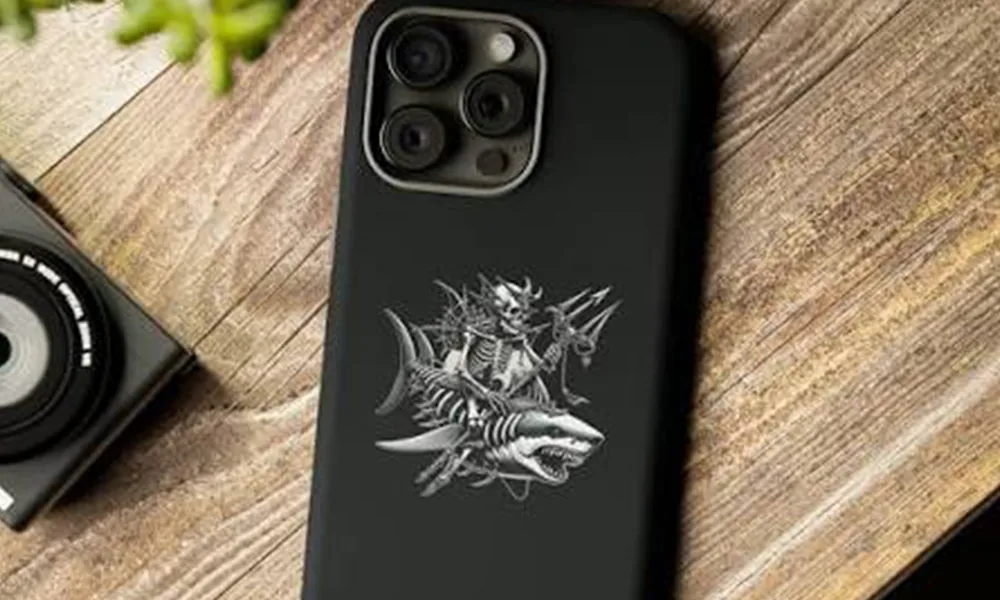
Résultat cible
Que doit accomplir un marquage acceptable sur une coque de téléphone ?
Définissez le résultat requis avant de choisir le laser. “ Un logo visible ” ne suffit pas si le boîtier fini doit aussi satisfaire à des exigences esthétiques, de durabilité et de répétabilité.
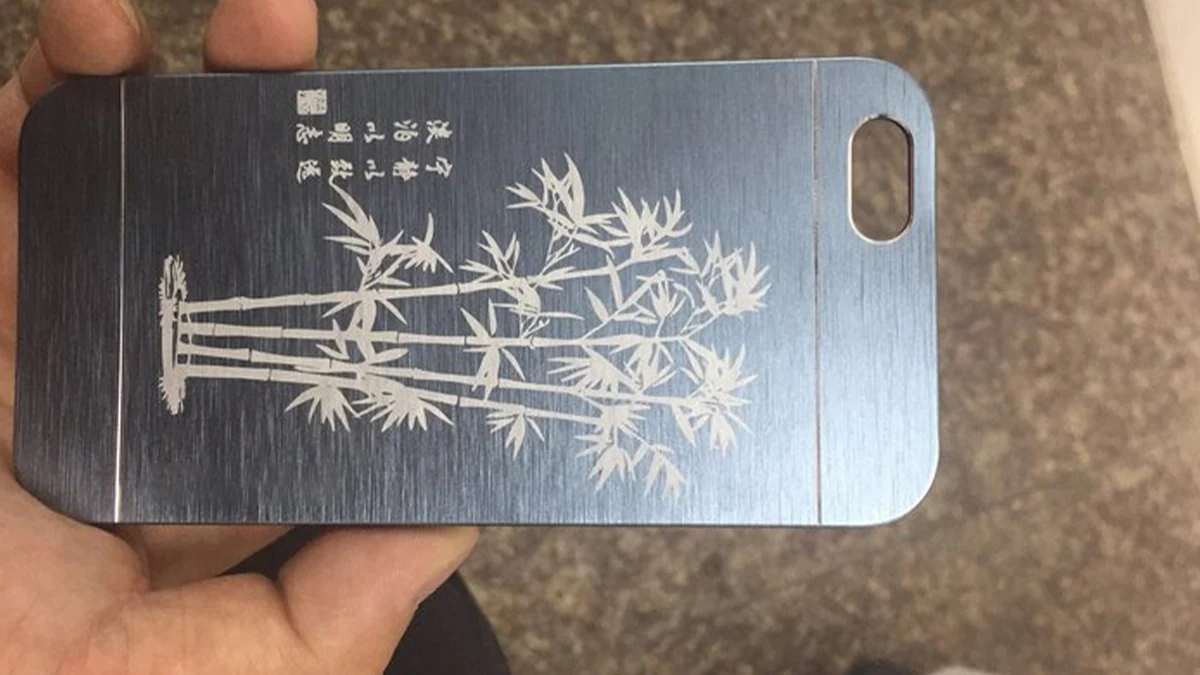
Utiliser le boîtier réel pour approuver l'effet final
Une photo d’échantillon peut montrer un aspect réalisable sur cette pièce photographiée, mais elle ne doit pas être généralisée à différents matériaux, revêtements ou couleurs de coque de téléphone.
Pour une recommandation de production, la preuve utile est un échantillon marqué provenant de la construction réelle du client, accompagné de la zone de marquage, de la taille du visuel, de l’état de surface et du résultat d’acceptation.
Pour les familles de coques mixtes : qualifier au moins les variantes les plus susceptibles de modifier la fenêtre de procédé — couche de surface, couleur, épaisseur, texture, courbure ou construction interne différentes.
Géométrie et chargement
Comment les îlots de caméra, les inserts magnétiques, les parois fines et le chargement affectent-ils le marquage ?
Les coques de téléphone sont rarement une feuille plate continue. Les zones d’exclusion, les changements de hauteur, les parois flexibles et les couches cachées peuvent affecter la mise au point, le risque esthétique et le positionnement reproductible.
Îlots de caméra surélevés
Relevez la différence de hauteur entre la surface arrière principale et le rebord de l'appareil photo. Un marquage proche d'un élément en relief peut perdre la mise au point ou créer des problèmes de dégagement, même lorsque le centre de la coque se marque correctement.
Anneaux MagSafe et autres inserts
Cartographiez les anneaux magnétiques, les plaques métalliques, les inserts adhésifs et décoratifs sous la surface. Ils peuvent modifier la construction locale et doivent être inclus lors de la définition des limites thermiques et des zones interdites.
Zones à parois minces
Les sections minces doivent faire l’objet d’une attention particulière en raison de la fusion locale, de la déformation, de l’aspect de la face arrière et du transfert de chaleur vers la doublure, l’adhésif ou une autre couche.
Zones d’exclusion esthétiques
Protégez les ouvertures de caméra, les zones décoratives brillantes, les jointures, les fenêtres transparentes, les rayons d’arête, les logos qui doivent rester intacts et toute surface définie par le dessin du produit.
Chargement des coques souples
Une coque souple peut s’étirer, se courber ou se déplacer lorsqu’elle est placée à la main. Un support de maintien doit soutenir la pièce sans déformer la surface de marquage ni déplacer la référence du montage (la référence de positionnement utilisée pour positionner le visuel).
Référence de positionnement, mise au point et dégagement
Définissez quelle caractéristique positionne la coque, où la référence de mise au point est prise et de quel dégagement en Z/poste de travail le montage a besoin sur toute la gamme de SKU.
Itinéraire laser du premier essai
Quel itinéraire laser doit être testé en premier ?
Il s’agit d’une matrice de présélection, et non d’un tableau final de sélection de machine. Commencez par la couche de marquage réelle et l’effet requis, puis comparez la voie la plus susceptible de respecter la limite esthétique et thermique sur la coque réelle.
| État de la pièce | Première voie à évaluer | Ce que l'échantillon doit prouver |
|---|---|---|
| Plastique moulé thermosensible ou décor cosmétique fin | UV mérite souvent une comparaison précoce lorsqu'il est important de minimiser les changements thermiques visibles. | Contraste ou modification de surface, qualité des bords fins, distorsion et répétabilité entre les couleurs/lots. |
| Plastique connu pour réagir au marquage dans le proche infrarouge ou aux additifs laser | Comparez Comparez la fibre / la fibre MOPA avec l'UV selon l'apparence cible et la marge thermique. | Contraste requis sans fusion inacceptable, modification de la brillance ou effet thermique environnant. |
| Cuir ou de nombreuses constructions en PU / à surface organique | CO₂ Le CO₂ constitue une première évaluation pratique ; ne comparer une autre source que si la construction ou l'objectif cosmétique le justifie. | Variation tonale ou aspect de gravure, qualité des bords, maîtrise des résidus/odeurs et effet sur la finition/le support. |
| Coque rigide peinte ou revêtue | Choisissez la première voie selon le mécanisme visé : changement de couleur, modification de la couche supérieure ou retrait contrôlé. La fibre/MOPA, l’UV ou le CO₂ peuvent entrer dans la comparaison selon le revêtement et le substrat. | Ne modifiez que la couche visée, gardez la délimitation nette et protégez le substrat ainsi que la finition adjacente. |
| Coque métallique rigide ou zone décorative métallique | La fibre / fibre MOPA est normalement la première famille à tester pour le marquage direct des métaux ou une réponse de surface contrôlée. | Apparence, qualité des bords, effet thermique, état du revêtement/de l’anodisation et acceptation esthétique. |
| Construction inconnue, transparente, multicouche ou équipée d’inserts | Ne choisissez pas uniquement d’après le nom du produit. Réalisez une petite comparaison de sources sur la pièce réelle après avoir identifié la couche visible et la limite thermique/de profondeur. | Quelle voie crée l’effet requis avec la marge de procédé utilisable la plus large et le moins de modifications collatérales. |
Important : La puissance seule ne constitue pas une règle de sélection. La famille de longueur d'onde/source, le comportement des impulsions, le choix du spot/du champ, la stratégie de balayage, la géométrie et la réponse réelle du matériau influencent tous la fenêtre utilisable.
Diagnostic de défaillance
Que peut-il mal se passer lors du marquage laser d’un étui de téléphone ?
Ne considérez pas chaque mauvais résultat comme un “ manque de puissance ”. La défaillance visible indique généralement un ensemble plus restreint de causes liées au matériau, à la mise au point, à la géométrie, au montage ou à la fenêtre de process, qui peuvent être vérifiées systématiquement.
| Défaillance observée | Causes probables à examiner | Vérifier avant de modifier la machine |
|---|---|---|
| Contraste faible ou irrégulier | Formulation de résine/revêtement, pigment, variation de fournisseur ou de lot, source ou fenêtre de process inadaptées. | Comparez les variantes réputées bonnes et celles qui ont échoué avec le même motif et le même montage ; consignez le matériau/la couleur/le lot. |
| Bord fondu ou halo brillant | Apport thermique excessif, chevauchement d'énergie, balayage lent, impulsion/source inadaptée ou mauvaise mise au point. | Réduire systématiquement la charge thermique et comparer une autre voie si la fenêtre acceptable reste trop étroite. |
| Marquage inégal sur une même coque | Courbure, variation de hauteur, variation de texture, mise au point irrégulière ou surface souple non supportée. | Mesurer/inspecter la variation du plan de marquage et répéter avec un support contrôlé et une référence de mise au point. |
| Décalage de la position du logo entre les pièces | Nid de positionnement desserré, déformation de coque souple, référence incohérente, non-correspondance de SKU ou variation de chargement. | Vérifier la répétabilité du montage avant de modifier les paramètres laser ; répéter le même motif sur plusieurs pièces chargées. |
| Le revêtement est traversé de manière irrégulière | Variation d'épaisseur du revêtement, enlèvement agressif, variation de la surface sous-jacente ou mécanisme incorrect. | Inspecter le bord de transition et le substrat ; tester une matrice de procédé plus petite plutôt que d'ajouter simplement des passes. |
| Changements de face arrière / de zone d'insertion | Paroi mince, adhésif, doublure ou insert interne sous la marque ; chaleur locale ou profondeur excessive. | Sectionnez/cartographiez la construction, définissez une limite d'arrêt et vérifiez la face arrière après la même exposition que celle utilisée en production. |
| Une couleur fonctionne et une autre échoue | Réponse des pigments/additifs ou fournisseur/formulation différent. | Traitez la couleur/formulation comme une famille d'échantillons distincte ; ne transférez pas les réglages à partir de l'apparence seule. |
| Le texte fin rend moins bien que le logo de test | Taille des éléments graphiques, choix du champ/spot, stratégie de balayage, mise au point ou texture de surface. | Retestez avec la plus petite largeur de texte/ligne de production au lieu d'approuver à partir d'un grand graphique. |
Flux de production
Que doit inclure le flux de travail de marquage des coques de téléphone en production ?
Dans la personnalisation à forte variété, le risque de production ne concerne pas uniquement l'exposition au laser. Un SKU erroné, un fichier graphique erroné, des données client erronées ou un chargement incohérent peuvent entraîner l'échec d'une commande, même lorsque le marquage lui-même est techniquement propre.
- ChargerConfirmez le bon modèle, la bonne couleur, la bonne construction et la face de marquage approuvée.
- Tâche / DonnéesChargez le fichier graphique correct et les données variables, puis confirmez la tâche active avant le marquage.
- PositionPlacez le boîtier contre la référence de localisation approuvée ou selon la méthode de positionnement approuvée, sans déformer la surface.
- Mise au point / ZoneConfirmez la référence de mise au point, le dégagement de l'îlot caméra, les zones d'exclusion et le champ de marquage correct pour ce SKU.
- MarquageExécutez la fenêtre de procédé qualifiée pour la surface et la variante définies.
- InspecterVérifiez le contenu, la position, l'aspect cosmétique et tout code lisible par machine requis avant la libération.
- Rejet / LibérationAppliquez la décision définie pour des données erronées, des marques décalées, des défauts cosmétiques ou des codes non valides au lieu de vous fier à un jugement ad hoc.
- ChangementChangez de modèle, de couleur, de visuel ou de recette via un changement contrôlé afin que le procédé accepté soit préservé entre les courtes séries.
Qualification des échantillons
Comment qualifier des échantillons représentatifs de coques de téléphone ?
La qualification doit reproduire les parties difficiles du mélange réel des commandes. Approuver une seule couleur de coque pratique avec un seul grand logo ne suffit pas lorsque la production comprend différentes surfaces, des parois minces, du petit texte et des changements fréquents.
Règle de l'échantillon représentatif : l'ensemble d'échantillons doit inclure la variante la plus susceptible d'échouer — comme la paroi la plus fine, la courbure la plus forte, la couleur la moins contrastée, la finition la plus sensible à l'apparence ou le motif le plus difficile — et non seulement un cas moyen.
Résultat de test → Configuration de la machine
Comment les résultats des essais sur échantillons définissent-ils la configuration finale de la machine ?
La configuration finale doit être une réponse directe à ce que le test d'échantillon et le flux de production ont prouvé. Une marque propre n'est qu'un élément parmi d'autres ; la taille du champ, la mise au point, le montage, le logiciel, le dégagement, l'extraction et le chargement doivent encore correspondre au travail réel.
Laser & Optique
Fixation et positionnement
Données et production
Poste de travail & environnement
Décision de configuration : source laser + fenêtre de process + champ de marquage + stratégie de focalisation/Z + fixation + méthode de positionnement + logiciel/données + extraction + sécurité/poste de travail + niveau de chargement/automatisation doivent tous être rattachés aux échantillons de coques de téléphone qualifiés et aux exigences de production.
Discutez de vos exigences en matière de marquage de coques de téléphone
Envoyez la construction réelle de la coque, la surface/finition, les couleurs, les illustrations, la zone de marquage, les dimensions, les inserts internes, la répartition des modèles, le schéma de traitement par lots et les critères d'acceptation. Zhuorui Laser peut utiliser des échantillons représentatifs pour comparer la voie laser pratique et définir la configuration de la machine à partir du résultat d'essai.