
ガラス、クリスタル、セラミックのレーザーマーキング
UV、グリーン、CO2、または確認済みの内部/表面下ルートを選択する前に、ガラスの種類、残留応力、コーティング、釉薬、セラミック組成、焦点位置を切り分けてください。脆性材料では、レーザーマーカーを推奨する前に、クラック制御、表面検査、サンプル検証が必要です。.
お見積り依頼 OEM・カスタムに関するお問い合わせ脆性材料には熱・応力・焦点の制御が必要
ガラス、クリスタル、セラミックスはレーザーマーキングできますが、外観だけで選定することはできません。ソーダ石灰ガラス、強化ガラス、ホウケイ酸ガラス、コーティングガラス、クリスタル、施釉セラミックス、アルミナ、ジルコニアはそれぞれ、吸収、残留応力、表面挙動、割れリスクが異なります。.
生産テストでは、最終部品の状態を使用する必要があります。強化、研磨、施釉、コーティング、または組み立て前に、清浄な平らな試験片にマーキングしても、納入部品を予測できるとは限りません。.
戻る すべてのレーザーマーキング材料.

実際にマーキングしているのはどの脆性材料ですか?
同じアートワークでも、材料、表面処理、応力状態が変わると異なる結果になることがあります。ガラス、クリスタル、セラミックスの各条件を、それぞれ個別の適格性確認ケースとして扱ってください。.
ガラスの種類と応力状態
ソーダ石灰、ホウケイ酸、強化、合わせ、コーティングガラスは異なる反応を示すことがあります。強化ガラスまたは応力が加わったガラスでは、最終状態での割れおよび強度の基準が必要です。.
クリスタルと透明性
透明ブロックやクリスタル製品では、表面マーキングだけが目的でない場合、光学透明度、焦点深度、視野角、内部散乱のレビューが必要です。.
セラミック素地と釉薬
施釉セラミック、無釉セラミック、アルミナ、ジルコニアは、釉薬の変化、顔料反応、アブレーション、または素地との相互作用によってマーキングされることがあります。あるセラミックグレードの承認を別のグレードに流用しないでください。.
表面層構成
塗料、フィルム、機能性コーティング、研磨剤、釉薬、および汚染物質が実際のマーキング対象である可能性があります。基材名だけでなく、積層全体をテストしてください。.
正確なガラス、クリスタル、またはセラミックのルートを選択してください
実際の基板または表面システムに一致するルートを使用してください。各対象には、より具体的な材料挙動、リスク、およびサンプル試験要件があります。.
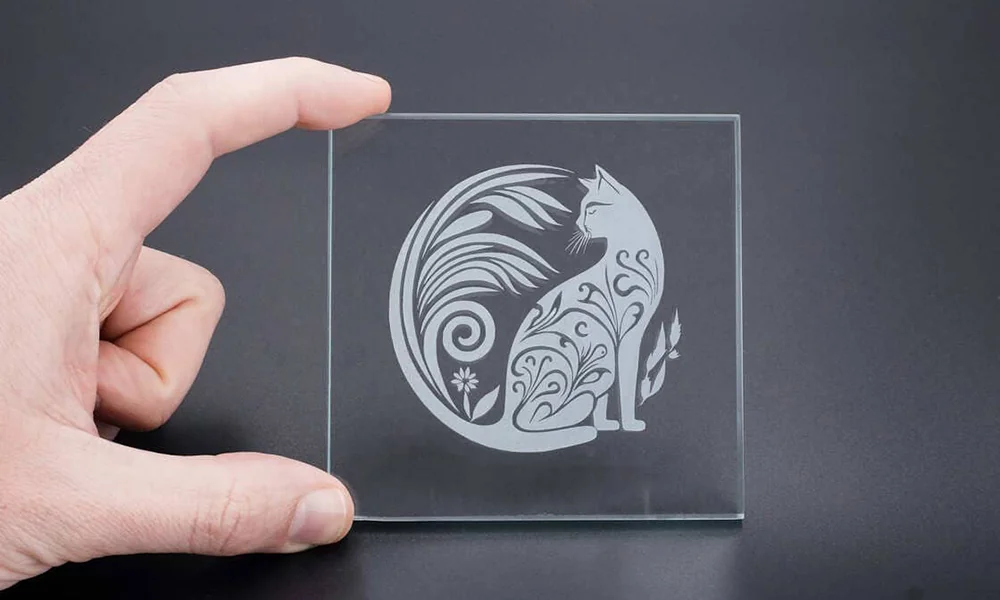
ガラス表面レーザーマーキング
ガラスの種類、厚さ、応力状態に基づいて、曇り加工、マイクロアブレーション、コーティング除去、微細コーディングのいずれかを選択してください。.
このルートを詳しく見る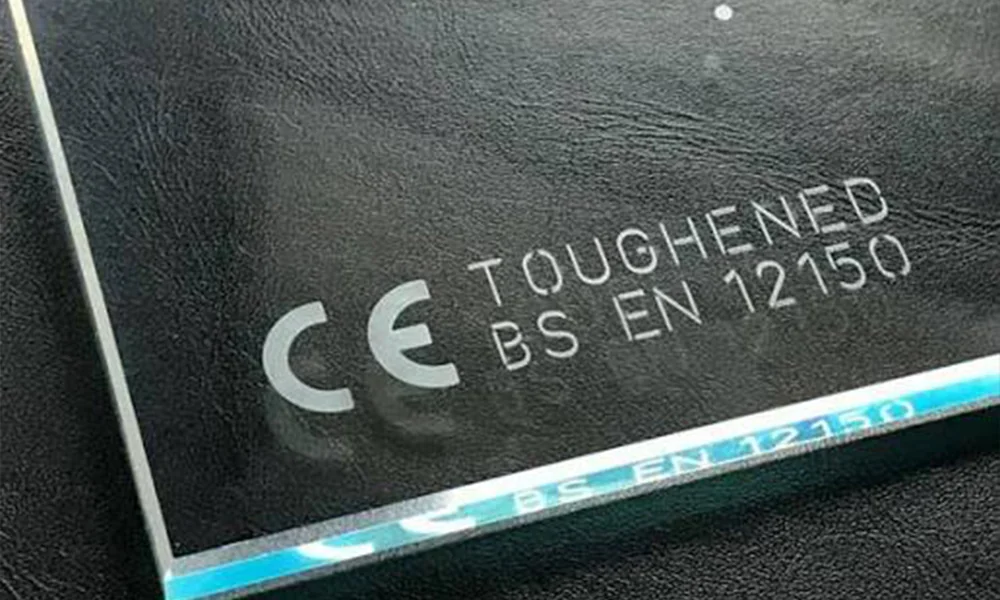
強化ガラスレーザーマーキング
残留応力とひび割れリスクをリリース基準として扱ってください。未処理のガラスではなく、最終的な強化状態をテストしてください。.
このルートを詳しく見る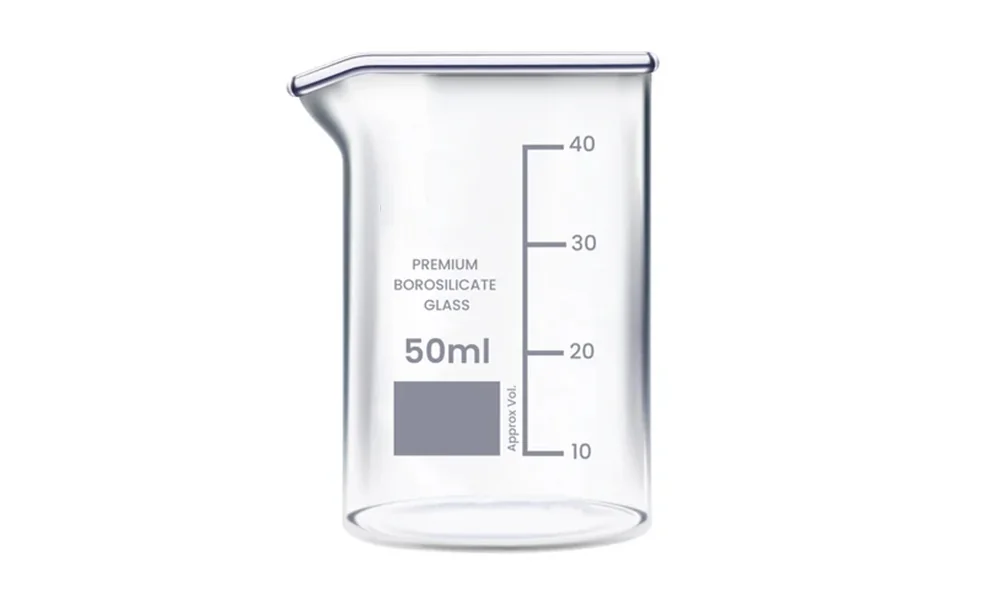
ホウケイ酸ガラスマーキング
実験室用またはテクニカルガラスにおける欠けやマイクロクラックを抑えるために、焦点、パルスエネルギー、熱負荷を制御してください。.
このルートを詳しく見る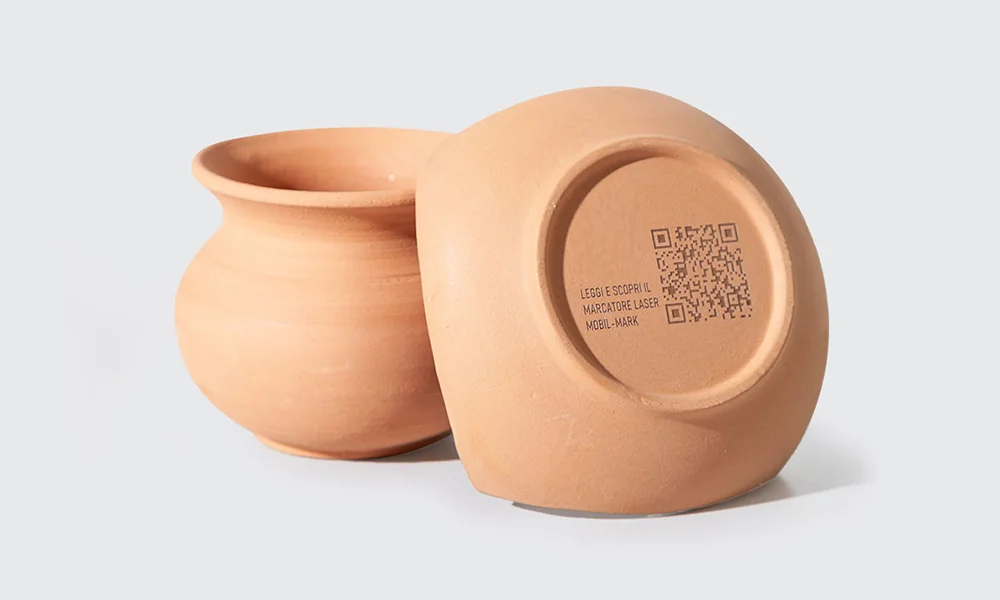
セラミックレーザーマーキング
釉薬あり、釉薬なし、テクニカルセラミックを区別してください。マークによって釉薬、顔料、またはセラミック素地が変化する可能性があるためです。.
このルートを詳しく見る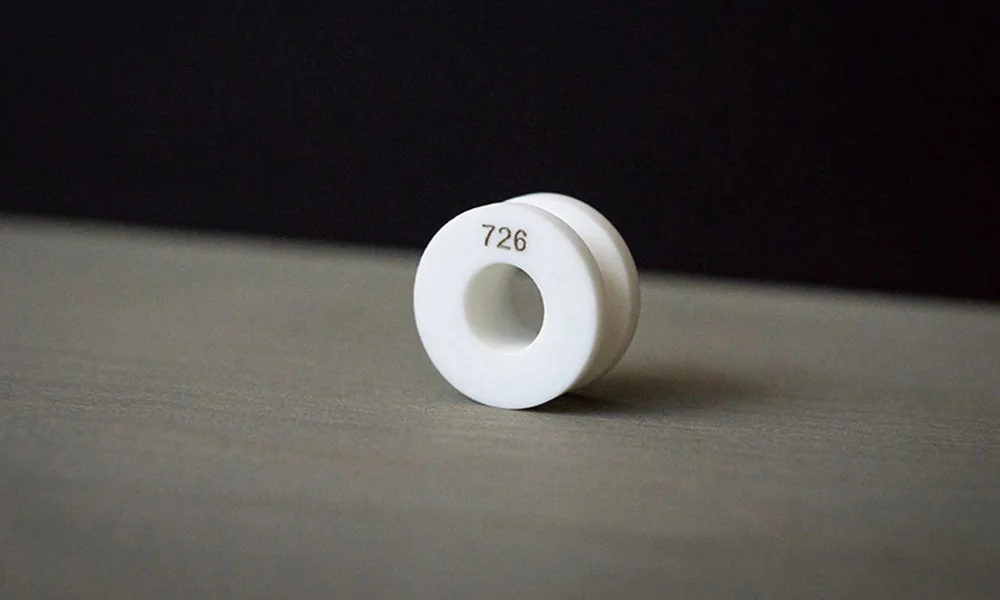
アルミナセラミックのマーキング
実際のアルミナグレードと表面仕上げで、微細コードのコントラスト、アブレーション深さ、エッジ品質を検証してください。.
このルートを詳しく見る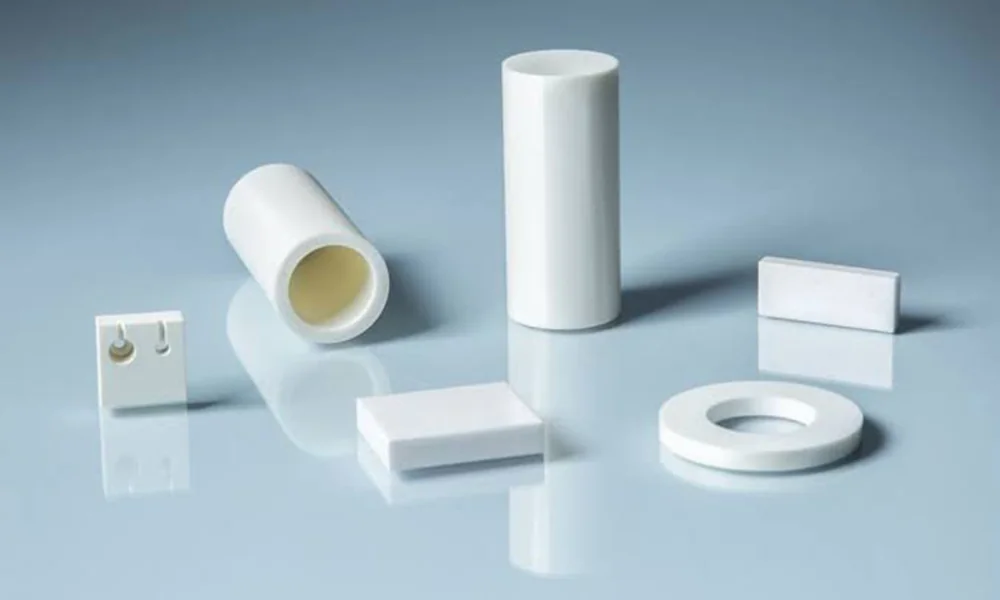
ジルコニアセラミックのマーキング
生産パラメータをリリースする前に、表面色、研磨、熱応答、外観の許容性を評価してください。.
このルートを詳しく見るガラス、クリスタル、セラミックスが使用される場所 — そしてそれらがマーキングされる理由
マーキング要件は通常、製品のタスクから始まります。つまり、恒久的な識別、トレーサビリティ、コーディング、ブランディング、パーソナライゼーション、または機能的な参照マークです。その後、基材によって、その結果をどれだけ安全かつ一貫して作成できるかが決まります。.
ガラス瓶、ジャー、包装容器
日付コード、バッチまたはロット識別、ロゴ、恒久的な製品コーディングが一般的です。生産速度、曲面、コーティング状態、ひび割れリスクはすべてプロセス選択に影響します。.
ディスプレイ、家電、電子機器用ガラス
カバーガラス、パネル、テクニカルウィンドウには、小さな識別マーク、シリアル番号、参照マーク、機械可読コードが必要になる場合があります。一般的に、微細な特徴と外観の許容性は、マークのサイズだけよりも重要です。.
実験室用および技術用ガラス器具
部品の識別、目盛り、校正の参照、シリアル番号、および耐久性のあるトレーサビリティが必要になる場合があります。ガラスの種類、肉厚、局所的な応力は、プロセスをリリースする前に重要です。.
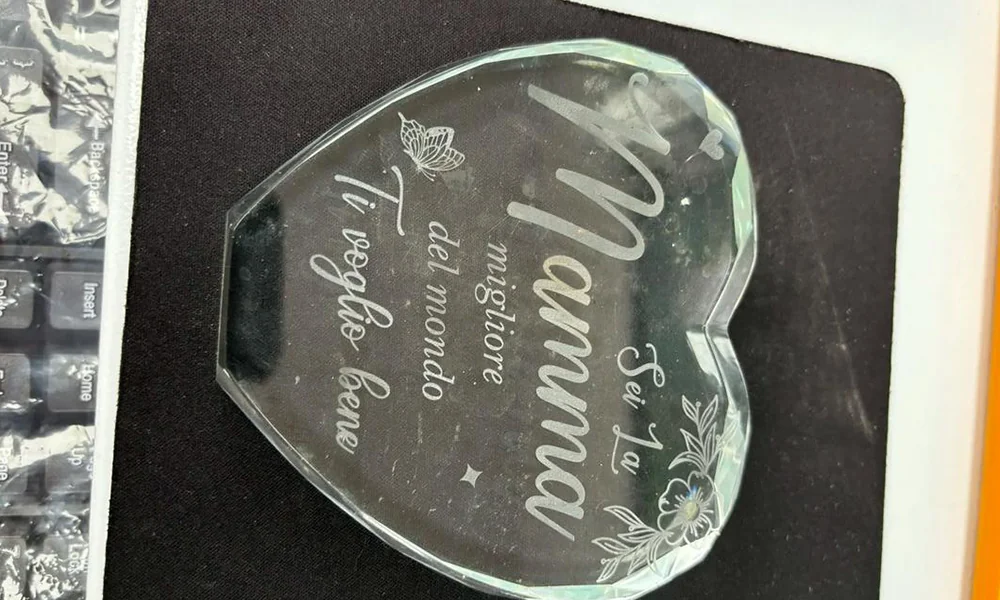
クリスタル製ギフトとパーソナライズ製品
名前、日付、ロゴ、装飾グラフィック、内部効果はよく見られます。これらの用途の多くでは、高いスループットよりも外観品質、視野角、焦点深度の方が重要です。.
電子およびテクニカルセラミックス部品
シリアル番号、ロットコード、Data Matrixコード、部品IDは、組立、テスト、サービスを通じたトレーサビリティを支えます。セラミックのグレード、釉薬、表面仕上げは、コントラストとエッジ品質を変化させる可能性があります。.
民生用および産業用セラミック製品
施釉面または無釉面には、ロゴ、製品識別子、装飾マーク、永久コードが必要になる場合があります。望ましい外観は、釉薬の損傷、アブレーション深さ、バッチの一貫性と照らし合わせて確認する必要があります。.
ガラス、クリスタル、セラミックスには通常何がマーキングされますか?
マーキングする内容によってプロセス要件は変わります。大きな装飾ロゴ、微細なシリアル番号、機械可読のData Matrixコードでは、コントラスト、エッジの鮮明さ、位置決め誤差に対する許容度が同じではありません。.
トレーサビリティと生産コード
製造、検査、サービスを通じて部品を識別する必要がある場合、シリアル番号、バッチコードまたはロットコード、日付コード、QRコード、Data Matrixコード、バーコードは一般的です。.
ブランディングと製品情報
インク、ステッカー、転写ラベルが望ましくない場合、ロゴ、モデル情報、名前、日付、警告文、永久製品ラベルがマーキングされることがあります。.
機能的なマークと装飾的なマーク
目盛り、スケール、位置合わせ基準、装飾グラフィック、パーソナライズ、および適切な内部結晶グラフィックは、通常の文字マーキングとは異なる光学基準と品質基準を必要とする場合があります。.
機械可読コードには独自の受入基準が必要です
プロセスを最終決定する前に、コードサイズ、クワイエットゾーン、コントラスト、エッジ品質、照明、リーダー検証を定義します。目視で見えるコードが、生産スキャンで自動的に信頼できるとは限りません。.
どのようなマーキング結果が必要ですか?
ユーザーまたは生産ラインが受け入れなければならない結果から始め、次にレーザー方式と検査方法を選択します。「目に見えるマーク」は、脆性材料に対する完全な要件ではありません。.
| 望ましい結果 | 一般的な用途 | 何が問題になり得るか | 承認すべき項目 |
|---|---|---|---|
| つや消しまたはマットな表面マーク | ガラスのロゴ、文字、装飾マーク、およびより大きな可視識別子 | 欠け、マーク外のかすみ、粗いエッジ、微小亀裂、または不均一な曇り加工 | 外観、エッジ品質、亀裂状態、洗浄結果、および再現性 |
| 微細な文字または機械可読コード | シリアル番号、データマトリックス、QRコード、および小さなトレーサビリティマーク | コントラスト不足、壊れたモジュール、ぼやけたエッジ、焦点変動、またはリーダー読み取り失敗 | 文字の鮮明さ、コードの可読性、照明条件、配置、およびサイクル安定性 |
| 選択的コーティング除去 | 塗装、コーティング、鏡面加工、または機能性のガラス/セラミック層 | 過剰除去、基板損傷、残留物、不均一な露光、または層間剥離 | 層選択性、露出外観、残留物、基板保護、およびエッジの輪郭 |
| 色、顔料、または釉薬の変化 | 施釉陶磁器および選択されたテクニカルセラミック表面 | 色ムラ、釉薬の損傷、過剰なアブレーション、光沢変化、またはロットばらつき | コントラスト、外観の許容性、釉薬の完全性、可読性、洗浄後の状態 |
| 内部または表面下の効果 | 透明クリスタル、ガラスブロック、および選択された透明部品 | 焦点感度、内部クラック、散乱、気泡、または視認性の低下 | 焦点深度、光学的透明性、視野角、ドット品質、部品の応力状態 |
形状、厚さ、部品サイズはレーザーマーキングにどのように影響しますか?
平坦なクーポンで機能するプロセスも、実際の部品が曲面、薄肉、厚肉、エッジ付近、またはマーキングフィールドより大きい場合には変化する可能性があります。形状は焦点、局所応力、治具設計、機械構成に影響します。.
平坦面と曲面
ボトル、チューブ、曲面セラミック部品では、マーク全体にわたって作業距離が変化します。不均一な焦点は線幅、コントラスト、エネルギー密度を変化させる可能性があるため、回転治具、制御された配向、または3Dフォーカスを評価する必要がある場合があります。.
薄肉壁と薄板ガラス
低質量および局所応力は、熱蓄積、割れ、欠けをより敏感にさせる可能性があります。最終的な壁厚は、サンプル試験に含める必要があります。.
厚肉透明部品
内部マーキングでは、ビームを材料の表面ではなく内部に集光させるため、焦点深度、屈折、光路、内部応力がより重要になります。
エッジ、穴、コーナー
エッジ、穴、切り欠き、コーナーの近くのマークは、応力集中の影響を受けやすくなる場合があります。配置は、パネル中央の試験片から推測するのではなく、実際の形状でテストする必要があります。
大型部品と大きなマーキング領域
部品またはアートワークが実用的な単一フィールドを超える場合、システムにはより大きなフィールド、XY移動、インデックス送り、または制御された再位置決めが必要になることがあります。スポットサイズと品質要件を確認することなく、フィールドサイズを大きくしないでください。
高さ変動と治具の再現性
段差のある部品、反った部品、または不均一な部品は、表面を焦点から外す可能性があります。高さ変動が安定したプロセスウィンドウより大きい場合、治具の一貫性、オートフォーカス、高さ補正、または3Dフォーカスが必要になることがあります。
どのレーザールートを最初にテストすべきか?
ガラスまたはセラミック用のレーザーマーキング機をワット数だけで選定しないでください。有用なルートは、材料の吸収、応力状態、目標とする効果、マーク位置、フィーチャサイズ、表面層、およびプロセスが前面、裏面、コーティング界面、透明材料内部のいずれで行われるかによって決まります。
製品カテゴリ別のルートを比較してください: UVレーザーマーカー、グリーンレーザーマーキング機、 CO2レーザーマーキング装置 およびより広範な レーザーマーカー サンプル応答が判明した後で。
| レーザー経路 | 評価できる場所 | 維持すべき境界 |
|---|---|---|
| UVレーザー | 微細な表面マーク、選択したコーティングガラス、セラミックス、小さなコード、およびより低い可視熱入力要件 | コントラスト、サイクルタイム、ひび割れリスクは、依然として実際の材料、コーティング、フォーカスに依存します。 |
| グリーンレーザー | サンプル応答がこのルートを支持する、透明・反射・脆性材料を対象とした選定試験 | 確認済みの試験ルートとしてのみ使用し、ガラスやセラミック全般に通用する解決策として提示しないでください。 |
| CO2レーザー | ガラス表面のつや消し加工、より大きなマーク、コーティング除去、および一部のセラミック表面加工 | 熱応力、エッジ品質、微細コードの可読性、煙およびコーティング屑を制御する必要があります。 |
| 内部/サブサーフェスシステム | 透明なクリスタル、ガラス、またはクリアブロックで、マークを素材内部に形成する必要があるもの | 専用の光学系、制御された焦点深度、および確認済みの装置対応範囲が必要です。通常の表面マーキング装置で自動的に利用できるものではありません。 |
実用的な初回テストの方向性
| 典型的なタスク | 最初に評価する価値のある手法 | まだ確認が必要な事項 |
|---|---|---|
| ガラス表面の全般的な曇り、または目視できる大きなマーク | CO2 | 最終的なガラス状態における割れリスク、エッジ品質、ヘイズ、熱負荷、サイクルタイム。 |
| 微細なマーク、小さなコード、または特定のコーティングガラス | UV | コントラスト、コーティング選択性、コード可読性、および表面損傷。 |
| 吸収が有利な場合における、選択された透明材料または脆性材料の応答 | グリーン | 実サンプルの応答、光路、熱影響、および生産安定性。 |
| ファインセラミックのマーキング | UVまたはサンプルで実証済みの別ルート | セラミックのグレード、釉薬、顔料の反応、コントラスト、表面の健全性。 |
| 透明なクリスタルまたはガラスの内部へのマーキング | 専用の内部/表面下システム | 焦点深度、内部クラックリスク、光学透明度、および確認済みの装置範囲。 |
サンプルルートが実証される前に、装置構成を確定しないこと
レーザー源、フィールドサイズ、焦点方式、治具、ビジョン、3Dフォーカス、排気、およびモーション構成は、実際の基板上で必要なマーク効果が安定した後に選定すべきです。ワット数だけでは、ガラス、クリスタル、セラミックスの信頼できる選定基準にはなりません。
出荷判定検査に、ひび割れ、欠け、ヘイズ、強度の基準を含める
脆性材料の不具合は、簡単に撮影した写真では明確でない場合があります。洗浄、熱サイクル、組立時の圧力、通常の取扱いの後に、マイクロクラック、欠け、釉薬の損傷、強度低下が現れることがあります。
- マイクロクラック、欠け、ヘイズ、散在する点、エッジの粗さ、ガラス片がないか検査します。
- 未処理、強化、研磨、コーティング、組立て済みの各状態を別々のサンプルとして比較します。
- 表面側、裏面側、内部の焦点位置を個別に確認します。
- 応力集中を避けるため、治具の圧力、接触点、部品の支持方法を見直してください。
- 通常の目視検査で十分か、拡大観察または強度試験が必要かを明確にしてください。
- 特に表面仕上げ、コーティング、またはセラミック顔料がロット間で変化する場合は、コントラストが弱い、または不安定でないか確認してください。
- QRコードまたはData Matrixコードについては、目視だけで合格とせず、使用するリーダーと照明条件下で読み取り可能か検証してください。
- マークが見えていても許容できない可能性がある、過度のアブレーション、不均一なコーティング除去、コーティングの剥離、光沢変化に注意してください。.
- 焦点高さ、治具支持、強化状態、コーティング、釉薬、サプライヤーグレード、または最終組立条件が変化した場合は再試験してください。.

試験前に放射、反射、エンクロージャ、ヒューム制御を確認する
ガラス、クリスタル、セラミックのマーキングには、UV、可視光グリーン、赤外CO2、その他のレーザー方式が関係する場合があります。安全な装置形態は、レーザー光源やキャビネットが存在するという事実だけでなく、システム全体の構成に依存します。.
ビームおよび反射の制御
透明、光沢、曲面、または釉薬仕上げの表面は、ビーム経路と反射挙動を変える可能性があります。直接ビームおよび反射ビームのリスク、ビームストップ、アクセス制御、および選択した光源に対して作業領域を囲い込むべきかどうかを確認してください。.
エンクロージャおよび操作者の保護
レーザークラスはシステムレベルの結果です。実際のUV、グリーン、CO2、または内部マーキング構成について、エンクロージャ設計、ドアインターロック、非常停止、観察窓のフィルタリング、および波長に適した保護メガネを確認してください。.
ヒューム、粉塵、およびコーティング残留物
コーティング、釉薬、塗料、フィルム、およびアブレーションされたセラミックまたはガラスの残留物は、局所排気と適切なろ過が必要になる場合があります。反復試験または生産リリースの前に、SDSまたはコーティング情報を確認してください。.
安全情報は構成によって異なります
このページは材料選択のガイダンスのみを提供します。最終的な安全対策は、実際の機械レイアウト、レーザー光源、エンクロージャ、光学系、治具、材料スタック、および現地の職場要件に合わせて確認する必要があります。.
脆性材料サンプル試験マトリクス
最終承認は、材料名や代表的な試験片のみに基づくのではなく、生産グレードのサンプルと定義された検査基準に基づくべきである。.
| 入力 | 定義すべき項目 | 重要な理由 |
|---|---|---|
| 材料状態 | ガラスの種類、クリスタルの種類、セラミック素地、強化、釉薬、コーティング、研磨、および最終組立状態 | 実際の応力、吸収、および表面状態を表す。. |
| 焦点位置 | 前面、背面、コーティング界面、釉薬層、または内部焦点位置 | マーク位置、エネルギー密度、および光路を制御します。 |
| 目標結果 | すりガラス状マーク、マイクロアブレーション、コーティング除去、色/釉薬変化、読み取り可能なコード、または内部効果 | 各効果には、それぞれ異なる光源、パラメータ、検査要件があります。 |
| 品質限界 | 欠け、ひび割れ、ヘイズ、異物、エッジの鮮明度、釉薬損傷、外観の許容性 | 生産承認済みマークが何を意味するかを定義する。. |
| 可読性 | 文字サイズ、データマトリックスまたはQRコードのサイズ、照明、コントラスト、リーダー設定 | 目視できるマークだけでなく、実際の識別タスクを検証する。. |
| 取り扱いと耐久性 | 治具圧力、洗浄、摩耗、ヒートサイクル、薬品曝露、または強度チェック | 壊れやすい、または耐久性のない単発サンプルに基づくリリースを防ぐ。. |
最終承認には代替サンプルを使用しないでください
生産部品が強化、コーティング、釉薬仕上げ、研磨、ラミネート、接着、または組み立てられている場合、提出サンプルはその状態と一致している必要があります。平らな未処理のクーポンは、誤った装置またはパラメータの推奨につながる可能性があります。.
サンプル試験から量産承認まで
実際の量産サンプル → 小規模なパラメータマトリクス → 目視または拡大検査 → 該当する場合はコード可読性チェック → 必要な場合は洗浄/摩耗/熱/強度チェック → 最終組立状態の確認 → 承認されたプロセスウィンドウと機械構成を固定。.
承認後に材料グレード、サプライヤー、調質、コーティング、釉薬、厚さ、治具サポート、またはマーク位置が変更された場合は、元の結果が自動的に引き継がれると想定するのではなく、その変更を再試験の理由として扱うこと。.
サンプル結果から最終機械構成まで
最終的な機械は、実証済みのサンプルプロセスと実際の生産条件に基づいて構成する必要があります。同じマークでも、部品形状、位置決め公差、目標スループット、または検査方法が変わると、異なるシステムが必要になることがあります。.
| 制作インプット | それが決定するのに役立つ構成 | 重要な理由 |
|---|---|---|
| 材料およびサンプルの応答 | レーザー光源 / 波長および使用可能なプロセスウィンドウ | そのルートはまず、許容できないひび割れ、欠け、釉薬の損傷、コーティング不良を起こさずに、必要なマークを作成できなければならない。. |
| マークサイズとフィーチャサイズ | レンズ、マーキングフィールド、および光学セットアップ | より大きなフィールドは、微細コードに必要なスポットやフィーチャの品質を低下させる場合、自動的に優れているわけではない。. |
| 治具、ビジョン、リーダー検証、制御ワークフロー | 微細コードまたは位置決め要件 | 読み取り可能なコードには、目に見えるコントラストだけでなく、安定した配置、焦点、検証が必要である。. |
| 曲面または高さが一定でない部品 | 回転式治具、カスタムネスト、オートフォーカス、または3Dフォーカス | 焦点変動は、部品全体でコントラスト、線幅、プロセスの安定性を変化させる可能性があります。 |
| 大型部品または広いマーク領域 | より広いフィールド、XY動作、インデックス送り、または制御された再位置決め | システムは、必要なマーク品質を損なうことなく、要求される領域をカバーする必要があります。. |
| 目標サイクルタイム / 1時間あたりの部品数 | 手動、半自動、マルチステーション、またはインライン構成 | スキャン速度だけでは生産サイクル全体の時間は決まりません。ローディング、位置決め、焦点合わせ、マーキング、検証のすべてが寄与します。. |
| 粉塵、コーティング残渣、または異物 | 排出とろ過 | 繰り返し生産では、実際のコーティング、釉薬、またはアブレーションされた材料に適した局所排出が必要になる場合があります。. |
| オペレーターとシステムの安全要件 | 筐体、インターロック、視認保護、アクセス制御 | 最終的な安全レベルは、レーザー光源単独のものではなく、機械全体の構成のものである。. |
有用な推奨と見積もりを得るために送付すべきもの
- 材料の種類、既知の場合はグレード、調質、コーティングまたは釉薬、厚さ、表面仕上げ。.
- 実際の部品寸法、形状、マーク位置、および対象が表面、裏面、コーティング界面、内部のいずれであるか。.
- アートワークまたはコードファイル、最小フィーチャー、目標のコントラスト/テクスチャ、および可読性要件があればその内容。.
- クラック、欠け、ヘイズ、デブリ、釉薬の損傷、外観、耐久性に関する品質限界。.
- 目標サイクルタイムまたは1時間あたりの部品数、ロード方法、治具の制約、オペレーターの作業フロー。.
- 位置決め / ビジョンのニーズ、検査方法、排気制約、エンクロージャ / 安全要件。.
- 可能な限り量産グレードのサンプルを用意し、代替試験片ではなく実部品に基づいてルートと機械構成を決定できるようにします。.
ガラス、クリスタル & セラミックスのレーザーマーキングFAQ
レーザーマーキングでガラスにひびが入ることはありますか?
はい、熱、焦点、残留応力、または部品の支持が制御されていなければ、発生する可能性があります。強化ガラス、合わせガラス、コーティングガラス、応力がかかったガラスは、明確なひび割れ基準と強度基準を定めたうえで、最終状態で試験する必要があります。
ガラスへのマーキングには、どのレーザーが使用されますか?
CO2、UV、グリーン、専用の内部システムは、ガラスの種類、コーティング、目標とする効果、マーク位置に応じて適切な場合があります。最適な方式は、実際のサンプルで検証する必要があります。
同じ機械でセラミックスやガラスにマーキングすることはできますか?
一部の構成では、選択したガラスおよびセラミックのタスクを処理できますが、安定したプロセスウィンドウ、光学系、治具、検査要件は大きく異なる場合があります。
内部彫刻は、ガラス表面へのマーキングと同じものですか?
いいえ。内部または表面下の効果には、専用の光学系、透明材料内部への制御された焦点合わせ、および確認済みの装置範囲が必要です。通常のガラス表面マーキング構成で内部彫刻を実行できると想定しないでください。
どのようなサンプルを送ればよいでしょうか?
最終的な材料または部品を送付してください。ガラスの種類、クリスタルの種類、セラミックのグレード、強化処理、コーティング、釉薬、厚み、マーキング面、目標とする効果、アートワーク、品質限界、耐久性試験、安全情報を含めてください。
実際のガラス、クリスタル、またはセラミック部品と、必要なマーキング効果を送付してください
最終基材、コーティングまたは釉薬、厚さ、応力または強化状態、マーク面、内部または表面の加工対象、図案またはコード、品質許容範囲、耐久性要件、サイクル目標、治具の制約、およびSDSまたは安全に関する注意事項を含めてください。Zhuorui Laserは、UV、グリーン、CO2による表面ルートを検討でき、プロジェクト範囲に対して専用の内部設備が確認された場合に限り、サブサーフェスルートを評価すべきかどうかを検討できます。
お見積り依頼 OEM・カスタムに関するお問い合わせ お問い合わせ