
レーザーマーカーの用途 · 消費財
消費財向けのレーザーマーキングとパーソナライゼーション
ブランド品、カスタマイズ品、小ロットの消費財を生産している場合、役立つ問いは単にレーザーが製品にマーキングできるかどうかではありません。製品の素材と表面、アートワークまたはデータ、希望する外観、部品をどのように位置決めするか、デザインがどのくらい頻繁に変わるか、そして機械を設定する前に合格サンプルが何を証明しなければならないかを定義する必要があります。.
このページでは、タンブラーとカップ、ペン、スマートフォンケース、眼鏡フレーム、ギフト、販促品を扱います。最終的には、「この製品をパーソナライズしたい」を実用的なテストブリーフに変えられるようになるはずです: 素材と表面 → マーク内容 → 目標結果 → 形状とローディング → 最初のレーザー方式 → 合格基準 → 最終的な機械構成.
- 多素材製品の適用範囲
- パーソナライゼーションとブランディングのタスク
- 形状と治具の決定
- サンプル試験から機械構成まで
製品スコープ
レーザーマーキングとパーソナライゼーションが一般的に使用される消費財はどれですか?
この用途グループは、1つの固定された産業用部品ではなく、多くの製品スタイルにマーキングする工場、カスタマイズショップ、ブランドサプライヤー、販促品メーカーを対象としています。製品名は取り扱い上の課題を定義するのに役立ちますが、レーザーがどのようにマークを形成できるかは、依然として素材と表面によって決まります。.
| 製品グループ | 一般的な素材/表面の例 | 一般的なマーキング作業 | 製造上の主な検討事項 |
|---|---|---|---|
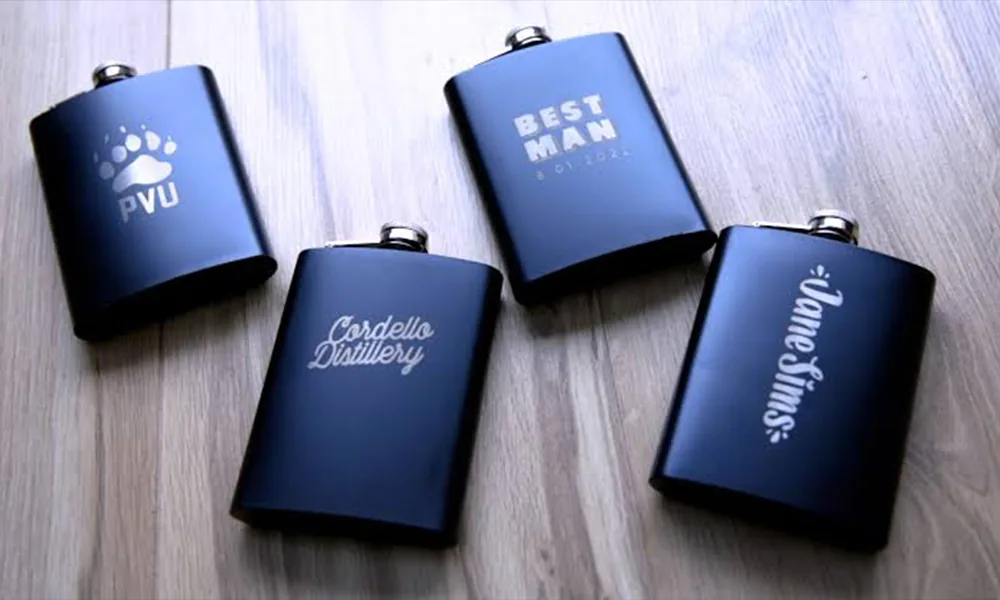
| タンブラー、カップ、飲料用容器 | ステンレス鋼、塗装または粉体塗装金属、陽極酸化処理面、特定のプラスチックとガラス | 名前、ロゴ、モノグラム、グラフィック、バッチまたは製品情報 | 丸型、テーパー型、または取っ手付きの製品をどのように回転させ、ピントを合わせ続けますか? |
| ペンおよび小型円筒製品 | 金属、コーティングされた金属、プラスチックの本体 | ブランドロゴ、名前、モデル表記、販促用パーソナライズ | 小さな円筒を、回転や滑りを起こさずに素早く位置決めするにはどうすればよいですか? |
| スマートフォンケースと小型の身の回り品 | プラスチック、コーティング表面、皮革、金属インサート、複合構造 | ロゴ、名前、アートワーク、装飾パターン、および選択された可変データ | 溶融、ハロー、不要な表面損傷を起こさずに、外観マークをシャープに保つにはどうすればよいですか? |
| アイウェアフレームと幅の狭い湾曲部品 | 金属、コーティング金属、アセテート、選択されたエンジニアリングプラスチック | 小さな文字、ロゴ、モデル識別、ブランディング | 薄いまたは湾曲したフレームを、正しい角度と焦点高さで保持するにはどうすればよいですか? |
| ギフトと販促品 | 金属、木材、皮革、アクリル、プラスチック、ガラス、コーティング製品 | 名前、ロゴ、グラフィック、イベントテキスト、シリアル、小ロットのカスタマイズ | 多くのSKUにわたって、治具、アートワーク、プロセスレシピを効率的に切り替えるにはどうすればよいですか? |
カテゴリ名ではなく、実際の製品から始めましょう。. 2つの「ギフト製品」でも、一方が粉体塗装されたステンレス鋼で、もう一方が木材であれば、まったく異なるレーザー処理ルートが必要になることがあります。製品タイプは形状とハンドリングを規定し、材料と表面はプロセス応答を規定します。.
なぜマーキングするのか
なぜ消費者向け製品にレーザーマーキングが施されるのか?
消費者向け製品のマーキングは通常、美的価値と柔軟な生産を組み合わせたものです。マークは装飾的、識別用、またはデータ駆動型である場合がありますが、生産上の利点は、デザインごとに物理的な印刷版やスタンプを変更することなく、デジタルアートワークを変更できることにあります。.
- パーソナライゼーション一点物または小ロット製品向けの名前、イニシャル、モノグラム、日付、顧客固有のアートワーク。.
- ブランディング製品表面に統合された、永続的または耐久性のあるロゴ、ブランドマーク、デザイン要素。.
- SKUとバリアントの差別化異なるモデル名、カラーシリーズのテキスト、限定版グラフィック、またはキャンペーン固有のアートワーク。.
- 製品識別シリアル番号、バッチ参照、製品情報、または業務プロセスで必要な場合に選択される機械可読コード。.
- 迅速なアートワーク切り替えデジタルファイルはジョブ間で切り替えることができ、注文が少量でデザインが頻繁に変更される場合に便利です。.
- 非接触加工ツールは製品表面に物理的に押し付けられるわけではありませんが、材料に応じて熱、アブレーション、焦点を依然として制御する必要があります。.
レーザーマーキングを使う最善の理由は、抽象論としての「永久だから」ではありません。必要な外観、耐久性、切り替え方法、生産量を、許容できるプロセスウィンドウで実製品上に再現できるときです。.
マーキング内容
通常、何がマーキングまたはパーソナライズされますか?
内容によって、必要なフィーチャーサイズ、視覚品質、データ処理、検査方法が決まります。40 mm の装飾ロゴと 2 mm のモデルテキスト1行では、レンズ、焦点、アートワーク準備、治具に求められる要件は同じではありません。.
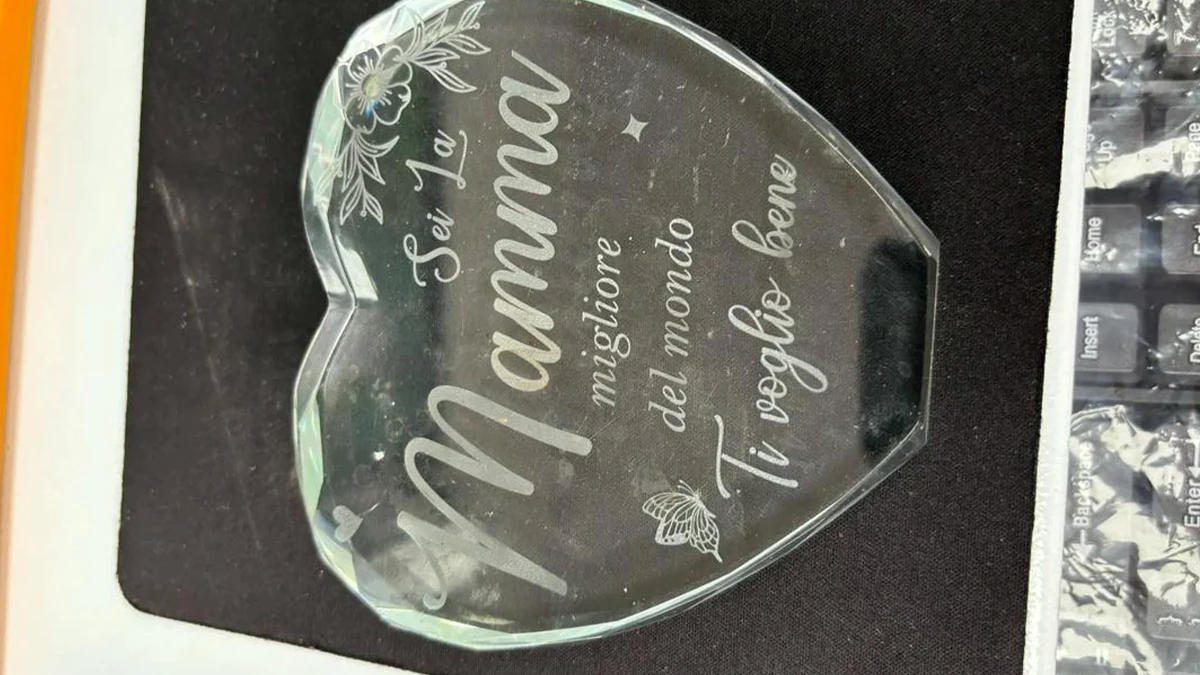
名前、イニシャル、モノグラム
パーソナライズされたドリンクウェア、ペン、ギフト、アクセサリーに使用されます。.
テスト前に定義する
フォント、最小ストローク、マークサイズ、配置公差、目標コントラスト。.
ロゴまたはブランドマーク
小売製品、販促品、プライベートブランド商品に使用されます。.
テスト前に定義する
ベクターアートワーク、細部、塗りつぶし領域、エッジ品質、色/コントラスト目標。.
装飾グラフィックまたはパターン
ギフト用品、ケース、ドリンクウェア、ライフスタイルアクセサリーに使用されます。.
テスト前に定義する
全体のフィールドサイズ、曲面歪みリスク、塗りつぶし密度、許容可能な表面テクスチャ。.
シリアル、バッチ、または可変テキスト
限定版、保証参照、または製造識別に使用されます。.
テスト前に定義する
データソース、数値形式、更新方法、可読性要件。.
QRコードまたはデータマトリックスコード
必要な場合、製品情報、キャンペーンリンク、またはトレーサビリティに使用されます。.
テスト前に定義する
コードサイズ、モジュールサイズ、データ長、リーダー/検証方法、表面コントラスト。.
アートワークは、以下でテストする必要があります: 実際の生産サイズ. 。大きなスケールできれいに見えるサンプルは、小さなロゴ、細い線、または高密度コードが実際の製品上で読み取り可能であり続けることを証明するものではありません。.
結果の変動要因
レーザーマーキングの結果を決定するものは何か?
同じ製品カテゴリでも、レーザーが実際の基材と仕上げに作用するため、結果は大きく異なることがあります。一方、治具と生産方法が、その結果を部品ごとに再現できるかどうかを左右します。.
材料
記録
金属合金、プラスチックグレード、木材の樹種、皮革の種類、ガラスの種類、その他の基板。.
材料は、エネルギーがどのように吸収されるか、およびどのマーキング機構が実用的かを決定します。.
表面と色
記録
塗料、粉体塗装、陽極酸化、めっき、テクスチャ、研磨、染料、色、および任意の最上層。.
表面は、そのプロセスがコントラストを生み出すのか、層を除去するのか、色を変化させるのか、それとも仕上げを損なうのかを左右します。.
目標とする外観
記録
明暗コントラスト、コーティング除去、色変化、浅い彫刻、触覚的な深さ、またはほぼ平坦な外観上のマーク。.
機械は、単に目に見えるマークを作るのではなく、要求される効果を再現する必要があります。.
アートワークと最小特徴
記録
マークの寸法、線幅、フォントサイズ、コードモジュール、充填密度、グラフィックの複雑さ。.
これらの詳細が、光学フィールド、解像度、焦点許容範囲、および実際のマーキング時間を左右します。.
形状とマーキング位置
記録
平らな面、円筒面、テーパー面、湾曲面、凹面、狭い面、柔軟な面、高さが変化する面。.
形状は、治具、ロータリー / 3D の必要性、焦点高さ制御、使用可能なフィールドを決定します。.
生産要件
記録
バッチあたりの個数、年間数量、設計変更、SKU数、投入方法、目標サイクル、自動化レベル。.
生産要件は、承認されたマークを実用的なワークステーション、段取り替え方法、ハンドリングシステムにつなげます。.
これらの変数が判明する前に、機械仕様を確定しないでください。. “ギフト用30 Wレーザー”はアプリケーション定義ではありません。有用なブリーフには、製品が何でできているか、その表面に何があるか、マークがどのように見えるべきか、その大きさ、部品をどのように保持するか、生産がどのように運営されるかが記載されています。.
目標結果
テスト前に定義すべきマーキング結果は何ですか?
“見た目が良い”は、再現可能なパーソナライズプロセスには曖昧すぎます。レーザー光源やパラメータセットを比較する前に、視覚的および機能的な受入基準を定義してください。.
- コントラスト / 色の方向性暗色、明色、露出した基材、色調変化、またはその他の定義された視覚的結果。.
- 表面状態ほぼ平坦なマーク、制御されたコーティング除去、浅いテクスチャ、または意図的な彫刻深さ。.
- エッジ品質精密なアートワークの周囲に、許容できないハロー、欠け、溶融リッジ、焦げ縁、バリ、または粗いエッジがあってはならない。.
- 細部の再現小さな文字、細い線、ロゴ、コードは、最終サイズで必要なディテールを保持しなければならない。.
- 配置の再現性マークは、バッチ全体を通して指定されたゾーンと向きに位置しなければならない。.
- 製品固有の耐久性摩耗、洗浄、洗濯、取り扱い、汗、風化、その他の曝露は、最終製品に関連する場合にのみ確認される。.
同じSKUで複数の色、コーティング、またはサプライヤーが使用される場合、受け入れ基準が以下をカバーする必要があるかどうかを定義する すべてのバリアント. 1つの黒色コーティングで承認されたプロセスが、白いコーティング、異なる樹脂色、または異なるバッチを自動的に適格にするわけではない。.
形状 & ローディング
製品の形状、位置決め、ローディングはマークにどのような影響を与えるか?
良好なサンプル結果だけでは、量産部品を同じ焦点高さと向きに位置決めできなければ十分ではありません。消費者向け製品では、円形、テーパー、薄型、曲面、不規則な形状が混在することが多いため、治具と装着方法はマーキング工程の一部です。.
| 形状 / 生産条件 | 代表的な製品例 | 評価すべき項目 |
|---|---|---|
| 安定した平面 | スマートフォンケースパネル、平らなギフトタグ、銘板、カード | シンプルな受け台または治具、再現可能なXY基準、固定焦点高さ |
| 円形または円筒面 | ペン、ボトル、ストレートウォールカップ、円筒形ギフト | 回転 / 円周マーキング、チャックまたは支持方法、回転位置合わせ、継ぎ目位置 |
| テーパーまたは輪郭面 | タンブラー、取っ手付き飲料容器、曲面ケース | 回転方式、焦点変動、使用可能なマーキング幅、および~かどうか 3D / 動的フォーカス が必要 |
| 薄い、細い、または不規則な形状の部品 | 眼鏡フレーム、クリップ、小さなアクセサリー、または不規則なギフト品 | カスタムネスト、サポートポイント、クランプ力、マーキング面角度、再現可能なデータム |
| 部品ごとに位置が変動する | 手作業で装填される混在アクセサリー、または配置がルーズな部品 | ビジョン位置決め、または変動をより簡単に除去する治具 |
| 多数のSKUと頻繁な段取り替え | パーソナライズショップおよび販促品の生産 | クイックチェンジ治具、レシピ管理、調整可能なZ高さ、明確なオペレーター用セットアップ参照情報 |

短ロット作業では、素早く装着できる簡単な治具が、複雑な自動セルよりも価値があることがあります。大量反復製品では、治具の再現性、割り出し、自動化がより重要になる場合があります。正しい方向性は、実際のバッチサイズと段取り替えのパターンから導かれます。.
初回テストのレーザールート
どのレーザーを最初に評価すべきか?
最初のテスト経路は、対象が「ギフト」や「消費者製品」であるという理由ではなく、材料、表面、目標とする効果から選んでください。以下の表はサンプル作業のための出発方向であり、万能な機械の処方ではありません。.
| 材料 / 表面状態 | 最初に評価するルート | 典型的なターゲット | サンプルが証明すべきこと |
|---|---|---|---|
| ベアメタルまたは金属製付属品 | ファイバーレーザー; パルス制御が有用な場合のMOPAファイバー | コントラスト、彫刻、細かいロゴ、シリアル、装飾マーク | 外観、必要に応じた深さ、エッジ品質、サイクルタイム、許容できない表面損傷がないこと |
| 塗装、粉体塗装、陽極酸化、またはその他の仕上げが施された金属 | ファイバー / MOPAファイバーを一般的な初回テストとして用い、その後、コーティングと所望の層応答に合わせてルートを調整します | コーティング除去、露出した基材、制御されたコントラストまたは装飾効果 | きれいなエッジ、制御された除去深さ、不要なハローや基材の損傷なし、仕上がり全体にわたる一貫した結果 |
| エンジニアリングプラスチックまたは成形ポリマー | UV またはファイバー / MOPA(ポリマー、色、添加剤、目標とする効果に応じて) | 制御された熱入力による色変化、コントラスト、細かい文字やロゴ | 実際のグレードと色におけるコントラスト、細部、溶融 / 発泡 / 燃焼挙動、表面テクスチャ、再現性 |
| 木材、皮革、紙、および多くの有機ギフト材料 | CO₂レーザー 一般的な開始ルートとして | 暗色化、彫刻、装飾グラフィックス、ブランディング | エッジ品質、焦げの程度、残留物、臭気/排気要件、深さと表面の手触り |
| ガラスまたは透明な装飾製品 | UVまたはCO₂:ガラスの構造、所望の効果、装置構成に依存 | 表面マーキング、霜のような効果、精細なグラフィック、またはその他の制御された外観 | ひび割れ/欠けのリスク、コントラスト、エッジ品質、焦点許容度、および実際のガラス上で許容できる外観仕上げ |
MOPAはファイバーレーザーの構成であり、別個の材料カテゴリーではありません。. 光源ファミリー、波長、パルス挙動、出力クラス、レンズ、プロセスパラメータは別々の決定事項です。最初の試験では、実際の表面と所望の結果に対して技術的に実現可能なルートを比較する必要があります。.
故障モード
コンシューマー製品のレーザーマーキングでよくある問題とは?
マーク不良は、問題が材料応答、プロセスエネルギー、焦点、形状、治具の再現性、または生産ばらつきのどこに起因するかを示してくれるなら、有用な情報です。機械仕様を変更する前に、目に見える症状を診断してください。.
| 観察された問題 | 区別すべき考えられる原因 | 最初に確認 |
|---|---|---|
| マークが薄すぎる、またはコントラストが低い | 材料/添加剤の不一致、誤ったプロセス経路、相互作用不足、速度過大、または表面の焦点ずれ | 正確な材料と表面を確認し、出力を上げるだけでなく、管理されたパラメータマトリクスを比較する |
| プラスチックが溶ける、過度に発泡する、またはハローが生じる | 局所的な熱過多、不適切なパルス条件、遅いスキャン、繰り返しの重なり、または熱に敏感な樹脂 | 熱蓄積を低減し、ポリマーと目標効果を確認し、その特定の材料 / 表面に対して技術的に実行可能なレーザー方式のみを比較してください。必要に応じて、UV 対 ファイバー / MOPA を含めることがあります |
| コーティング除去部のエッジがギザギザになる、または基材に焼けが生じる | エネルギー密度が高すぎる、コーティング厚みのばらつき、焦点誤差、または走査 / フィル方式が層に適合していない | コーティングと露出した基材をクローズアップ表示で検査し、損傷境界から遠ざけるようにプロセスウィンドウを縮小してください |
| 丸型製品の片側はシャープで、もう一方の側は弱い | 曲率、テーパー、回転芯出し、焦点高さの変動、またはアートワークマッピング | レーザー出力を変更する前に、中心線、直径 / テーパー、回転アライメント、焦点位置を確認してください |
| 回転アートワークがきれいに閉じない、または製品周囲で間隔が変わる | 直径/円周が不正確、スリップ、回転キャリブレーションのずれ、または形状の不一致 | 再現可能な基準マークを使用して、実際のワーク寸法、把持方法、回転キャリブレーションを検証する |
| マーク位置が個体間で変動する | 治具の緩み、ローディング基準のばらつき、製品公差、または作業者による変動 | 治具の誤差と部品のばらつきを切り分け、不必要にビジョンを追加する前に機械的な位置決めを改善する |
| 同じレシピでも、別の色やロットでは異なる結果になる | 顔料、添加剤、コーティング厚さ、樹脂ロット、表面仕上げ、またはサプライヤーが異なる | 材料/ロットの識別情報を記録し、機械の故障として扱うのではなく、そのバリアントを再認定する |
| 微細なテキストやロゴのディテールが潰れる、または消える | 選択したフィールド/スポットに対してフィーチャサイズが小さすぎる、アートワーク品質、フォーカスエラー、過剰な熱、または高密度のハッチ設定 | サンプルを承認する前に、最終サイズのアートワークをテストし、光学系/フォーカス/ハッチ戦略を比較する |
生産ワークフロー
パーソナライゼーションプロセスはどのように生産に移行するのか?
消費者向け製品の生産は、多くの場合、リピートSKUと変化するアートワークが混在しています。したがって、信頼できるワークフローでは、物理的な部品とデジタルジョブファイルの両方を管理する必要があります。.
- SKUと材料状態を特定する製品バージョン、材料、色、コーティング/仕上げ、およびプロセスに影響するすべてのバッチ情報を確認する.
- アートワークまたは可変データのプリフライト部品がマーキングステーションに到達する前に、ファイル形式、マーク寸法、最小フィーチャ、向き、テキストフィールド、およびシリアル / QR データを確認する。.
- 製品をロードして位置決めする承認済みのネスト、V ブロック、回転治具、カスタムサポート、またはビジョン方式を使用し、マーキング面が同じ位置と焦点高さに到達するようにする。.
- 承認済みのプロセスレシピをロードする材料 / 表面およびアートワーククラスに関連付けられたレシピを選択し、レンズ、フォーカス、回転設定、および治具参照を確認する。.
- 製品をマーキングする目視による場当たり的な設定ではなく、承認されたプロセスウィンドウで実行する。.
- 結果を検査する該当する場合は、外観、位置、細部、コードの可読性を確認します。不合格基準は生産開始前に定義する必要があります。.
- 記録と段取り替え承認されたレシピ、治具設定、検査ルールをSKUに紐づけて保持し、次のバッチまたはアートワーク変更が管理されたベースラインから開始できるようにします。.
- ハンドリング、再現性、スループットがそれを必要とする場合は自動化を追加します手作業のハンドリング、位置変動、検査要件、生産速度が制約要因となる場合は、インデックス、ビジョン、複数治具、自動マーキングセルを検討します。.
サイクルタイムには、アートワーク / データ変更、ローディング、位置決め、マーキング、検査、アンロードを含める必要があります。短ロットのパーソナライズでは、レーザースキャン時間をわずかに短縮するよりも、セットアップと段取り替え時間を短縮する方が価値が高い場合があります。.
サンプル受入
代表的な製品サンプルはどのように適格性確認すべきですか?
有用なサンプルテストは、見栄えの良いマークを1つ作るだけではありません。何をテストしたかを記録し、望ましい結果の周辺の境界を探り、選択したプロセスが実際の製品および販売予定のバリエーションで再現できるかどうかを確認します。.
量産を代表するサンプルを使用する
- 実際の素材と仕上げ(色、コーティング、めっき、テクスチャ、その他の表面処理を含む)を送付してください。.
- 実際の製品形状、または同じマーキング面と焦点条件を再現するサンプルを含めてください。.
- 実際に製造するアートワークサイズ、最小の文字/線、および任意のコードモジュールをテストしてください。.
- 複数の色、バッチ、サプライヤーが重要な場合は、1つのサンプルで認定して残りは同一とみなすのではなく、代表的なバリエーションを含めてください。.
テスト前に受け入れチェックを定義する
- 外観コントラスト/色、エッジ品質、塗りつぶしの一貫性、表面テクスチャ、外観上の欠陥。.
- ディテール小さな文字、細い線、ロゴ、高密度のアートワークが最終製造サイズで判読可能であること。.
- 位置繰り返される部品において、配置と向きが規定の公差内に維持される。.
- 機能面許容できない溶融、割れ、バリ、コーティング損傷、変形、または製品機能の喪失があってはならない。.
- 該当する場合の耐久性摩耗、清掃、洗浄、取扱い、または環境曝露は、実際の最終用途要件に照らして確認される。.
- 量産再現性複数の連続する部品を同じ治具とレシピでマーキングし、結果が単品での成功ではないことを確認する。.
見た目の良い単一の試験片は、適格性確認の終わりではない。. 承認されたプロセスは、通常の材料、負荷、および作業者のばらつきが生産を直接故障条件に追い込まないだけの十分な余裕を持つべきである。.
有用なサンプルテストのために送るべきもの
| 入力 | 提供する情報 | 重要な理由 |
|---|---|---|
| 製品 | 製品タイプ、写真/図面、寸法、マーキング位置 | 形状、治具、使用可能フィールド、焦点高さの要件を定義します |
| 材料と表面 | 材料グレード/系統、色、コーティング、仕上げ、判明している場合はサプライヤーまたはバッチ情報 | 技術的に実現可能なレーザー経路と、対応すべきプロセス変動を定義します |
| アートワーク/データ | 実生産サイズのベクターロゴ、テキスト、グラフィック、シリアル形式またはコードファイル | 解像度、フィールド、マーキング時間の要件を設定します |
| 目標結果 | コントラスト、色、深さ、エッジ品質、表面状態に関する参照写真または書面による合格基準 | 「目に見えるマーク」が、実際に販売したい結果と混同されるのを防ぐ |
| 生産コンテキスト | バッチサイズ、年間生産量、SKU数、段取り替え頻度、投入方法、目標サイクル | サンプル結果を、ワークステーション構成、治具戦略、自動化レベルに結び付ける |
| 合格基準/耐久性 | 検査方法、および摩耗、クリーニング、洗浄、コード可読性、環境に関するあらゆる要件 | 魅力的なデモンストレーションではなく、何が承認済みサンプルと見なされるかを定義する |
テスト結果 → 装置構成
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
機械は、必要なサイズ、投入方法、生産速度で、実製品上に承認済みサンプルを再現できるべきである。したがって、最終構成は、好みのワット数や機枠から出発するのではなく、試験証拠に従う。.
| テストまたは生産レビューによって確認済み | 構成上の決定 | 重要な理由 |
|---|---|---|
| 承認されたレーザールートと使用可能なプロセスウィンドウ | レーザー光源ファミリー、適切なパワークラス、およびパルス/パラメータ制御範囲 | 機械は、脆弱な単一設定の限界で動作するのではなく、プロセスマージンを持って承認された効果を再現できなければならない |
| マークサイズと最小フィーチャー | レンズ、マーキングフィールド、フォーカス戦略、および解像度要件 | フィールドサイズと細部性能は、独立に選択されるのではなく、実際のアートワークに一致しなければならない |
| 円形、テーパー状、または湾曲した製品 | 回転軸、チャック/支持方法、作業高さ、または正当化される場合の3D/動的フォーカスオプション | 形状は、マークが焦点内に留まり、表面全体に正しくマッピングされるかどうかを決める |
| 製品寸法、オペレーターのアクセス、およびローディングクリアランス | 作業高さ/Z移動量、エンクロージャまたはワークステーション形式、ドア開口部、回転クリアランス、およびローディングアクセス | 採用されたプロセスは、背の高い部品、ハンドル、治具、およびオペレーターまたはローディング方法を含む実際の製品を物理的に収容できなければならない |
| 配置公差とローディングのばらつき | シンプルな治具、カスタムネスト、クイックチェンジツーリング、またはビジョン位置決め | ばらつきをシンプルに解決できる場合は機械的制御を使用すべき;位置を治具だけでは確実に制御できない場合はビジョンを追加する |
| 多数のSKU、または頻繁なアートワーク変更 | レシピ管理、可変データワークフロー、クイックチェンジ治具、オペレーター向けセットアップリファレンス | レーザースキャン時間が短くても、パーソナライズ作業では段取り替えが生産性の大部分を占めることがある |
| 必要なバッチアウトプット/サイクルタイム | 適切な光源とスキャン戦略、治具数、ロータリーインデックス、多位置ローディング、または自動化レベル | スループットには、レーザーのマーキング速度だけでなく、ローディングと検査も含める必要がある |
| テスト中に観察された煙、臭気、または粉塵 | 排気、ろ過、およびワークステーションの気流要件 | 承認されたプロセスは、材料と生産環境に対して十分にクリーンかつ安全に実行できなければならない |
| コードまたは検査要件 | ジョブで必要とされるリーダー、カメラ、検査インターフェース、またはデータ接続 | 機械可読マークと可変データには、目に見えるレーザーマークだけでなく、検査とデータのワークフローが必要です |
有用なエンドポイントは、代表的なサンプルに裏付けられた構成決定である. サンプルが光源、光学系、プロセスウィンドウ、形状処理、サイクル、および合否判定方法を実証するなら、見積もりは一般的な機械の推奨ではなく、それらの確認済み要件に基づいて作成できる.
次のステップ
製品をテスト可能なマーキングブリーフに変える
実製品または代表サンプルを、材質 / 表面情報、アートワーク、目標とする外観、マーキング範囲、バッチサイズ、生産方法と併せて送付してください。Zhuorui Laser はこれらの入力を使って、実用的なレーザールート、サンプル結果、装置構成を比較できます。.
より迅速なレビューのために準備する: 製品写真 / 図面 · 材質と表面 · アートワークまたはコードファイル · マークサイズと最小特徴 · 目標結果 · 製品形状 · バッチ / 年間生産量 · 段取り替え頻度 · サンプル数量 · 耐久性 / 検査要件.