
材料応答 · コーティング境界
ソルダーマスクのレーザーマーキング:色変化とアブレーション境界の制御
はい—レーザーマーキングは硬化済みソルダーマスク上で評価できますが、判読可能なマークが自動的に許容できるものになるわけではありません。使用可能な結果は、実際のマスク配合と色、硬化状態、厚さ、表面状態、およびその下の銅または積層板によって決まります。最初の判断は、マスクを機能的に損なわずに可視コントラストが必要か、それとも規定の停止層まで意図的にマスクを除去するかです。.
停止境界を定義する
代表的なエンジニアリング図 — 試験済み基板の断面ではありません。.
プロセスウィンドウ変数
完成した表面スタック—基板名ではなく—が応答を左右する
「緑色PCB」と記載された2枚の基板でも、異なる反応を示すことがある。レーザー光源やパラメータウィンドウを比較する前に、実際のソルダーマスク製品またはファミリー、色、硬化、厚さ、表面状態、下地層を記録すること。.
マスクの化学的性質と色
樹脂、顔料、充填剤、およびサプライヤーの処方変更は、吸収、コントラスト、プルーム、残留物を変化させる。色はスクリーニングの手がかりであり、プロセス仕様ではない。.
硬化と厚さ
硬化不足、過硬化、厚さ変動、再加工は、色応答、アブレーション閾値、エッジ品質、層貫通までのマージンを変化させ得る。.
下層
銅、表面処理、積層板、ビア、周辺導体は、熱拡散と貫通の影響を変化させる。露出してよいものとよくないものを定義する。.
レジェンドインクは別個の層である
レジェンド/シルクスクリーンインク、コンフォーマル材料、汚染、洗浄残留物、テクスチャ、光沢は、最表面の相互作用を変化させ得る。ソルダーマスク上に印刷された白または黒のレジェンドを、それ自体がソルダーマスクであるかのように扱ってはならない。マークが両方にまたがる場合は、それらの層を別々に記録し試験する。.
| 変動要因 | 変化し得るもの | 故障シグナル | 試験対照 |
|---|---|---|---|
| マスク処方または色 | 吸収、コントラスト、プルーム、残留物 | 低コントラスト、焦げ、色調ムラ、再付着 | サンプルは供給元、製品、色ごとに分け、結果を統合しないでください。. |
| 硬化と厚さ | 貫通前の閾値とマージン | ピンホール、予期しない露光、ギザギザのエッジ、不完全な除去 | 量産で硬化済みの基板を使用し、既知の厚み変動を含めてください。. |
| 銅/表面処理/下層ラミネート | 熱流と停止層の応答 | 銅の侵食、変色、エッジ浮き、ラミネート損傷 | アートワークを実際の積層に対応させ、下層を検査してください。. |
| レジェンド/オーバープリント/コンタミネーション | 最上層の吸収、局所コントラスト、除去シーケンス | むらのある結果、偽エッジ、レジェンド優先除去、洗浄依存の外観 | アートワーク内に両方が存在する場合は、露出したソルダーマスク領域とレジェンドで覆われた領域を別々にテストしてください。. |
用途のコンテキスト
ソルダーマスクのレーザーマーキングはどこで使われ、なぜ使われるのか?
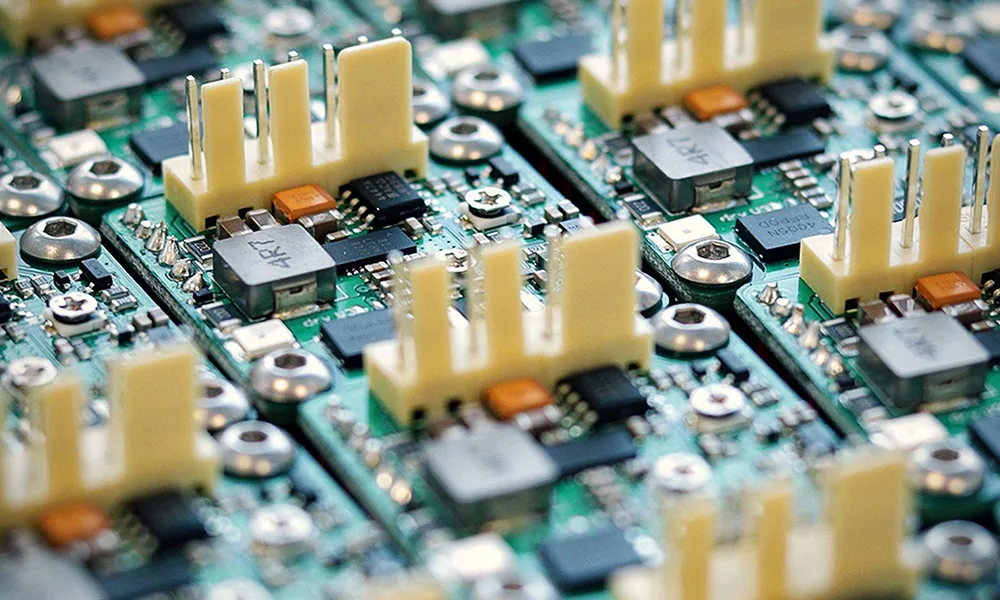
レーザーマーキングは、PCBまたはPCBAの生産済み基板表面に直接、恒久的な識別情報が必要な場合に検討される。材料上の課題は、ソルダーマスクの機能やその下の層を損なわずに、必要なコントラストまたは除去を形成できるかどうかである。.
PCBおよびパネルの識別
基板メーカーや電子機器メーカーは、個片化前の個々の基板またはパネルに恒久的な識別子を必要とする場合がある。マーク位置は、パッド、ビア、銅フィーチャー、および後続の組立作業と互換性を保つ必要がある。.
製品および工程のトレーサビリティ
シリアル化されたマークまたはロット固有のマークは、基板を生産、検査、サービス記録に結び付けることができる。材料ページは、その表面がマークを保持できるかどうかを決める。データバインディング、リーダー、MESロジックは、別個の生産システム上の決定事項である。.
追加ラベルなしで読み取れる情報
ラベル、追加の印刷工程、または取り外し可能な識別子が望ましくない場合、直接マーキングを評価できる。それでも要件は、見た目だけでなく、読みやすさ、耐久性、基板機能の制約によって定義されるべきである。.
マーキング内容
ソルダーマスクには通常何がマーキングされるのか?
アートワークは光学要件と位置決め要件を変える。大きな人可読テキストは、小さなモジュールと厳しいクワイエットゾーン要件を伴う高密度の機械可読コードとは異なるプロセス課題である。.
2Dコードとシリアル化識別情報
Data Matrix、QRコード、およびその他のプロジェクト指定の機械可読識別子は、トレーサビリティに使用できます。最終的な視野と光学系を選択する前に、コードサイズ、モジュールまたはセルサイズ、クワイエットゾーン、必要なリーダー、および検証方法を定義してください。.
テキスト、部品情報、記号
部品番号、リビジョン識別子、シリアル番号、検査識別子、記号、その他の人間可読情報は、基板レイアウトが許す場合に評価できます。細いストローク、高密度のグラフィック、およびレジェンド/ソルダーマスクが混在する領域では、より慎重なフォーカスとエッジ制御が必要です。.
内容と表面の識別情報を混同しないこと: 印刷されたレジェンドには、すでに参照指定子や記号が含まれている場合がありますが、ソルダーマスクへのレーザーマーキングは別のプロセスです。レーザー用アートワークがレジェンドのインクと重なる場合は、そのスタックを別個の条件として試験してください。.
まず回答
レーザーを選定する前に、マーキング結果を定義する
レーザーマーキングプロジェクトでは、通常の最初の目標は、ソルダーマスクを機能的に無傷に保ちながら、制御された可視コントラストを得ることです。意図的なソルダーマスクのアブレーションは、異なるストッピング層と検査要件を伴う別個の処理目標です。.
制御された可視コントラスト
ソルダーマスクを意図的に開口せずに、読み取り可能な光学コントラストを作り出す。承認には、コントラストまたはコードの読み取りやすさに加えて、ハロー、光沢変化、粗さ、薄化、ピンホール、意図しない銅の露出のチェックを含める必要があります。.
制御されたソルダーマスクアブレーション
マスクを除去し、規定された領域または停止層を露出させることが要件である場合、通常の識別マーキングではなくアブレーションタスクとして扱います。エッジ位置、アンダーカット、残留物、露出面積、および銅または積層板の状態が主要な合格判定基準となります。.
基板の状態と形状
PCBの構造、サイズ、平坦度はどのように結果を変えるのか?
同じソルダーマスクでも、焦点高さ、支持条件、下層の銅パターン、またはマーク位置が変わると、異なる挙動を示すことがあります。これらの要因は、単純なマーキングステーションで十分か、それともZ制御、ビジョン、カスタム治具を評価すべきかも決定します。.
マスクの厚さ
厚さは、有用な表面応答と望ましくない貫通との間のマージンを変化させます。量産で硬化済みの基板を使用し、通常の厚さ変動をテストマトリクスに含めてください。.
基板の平坦度と反り
高さの変動により、表面が校正済みの焦点から外れます。細かいコードや小さな文字は、通常、大きく単純なマークよりも焦点誤差に耐えられません。.
パネルサイズとマーキングフィールド
より大きな基板またはパネルでは、より大きなフィールド、インデックス位置決め、または複数のマーキング位置が必要になる場合があります。より大きなフィールドであっても、同じスポットサイズと微細形状の性能が維持されると想定してはなりません。.
下層の銅、ビア、エッジ
グランドプレーン、トレース、パッド、ビア、基板エッジ、切り欠きは、局所的な熱流と貫通の結果を変える可能性があります。実際のマーク位置を実際のレイヤスタックに対応付けてください。.
ベアPCBと実装済みPCBA
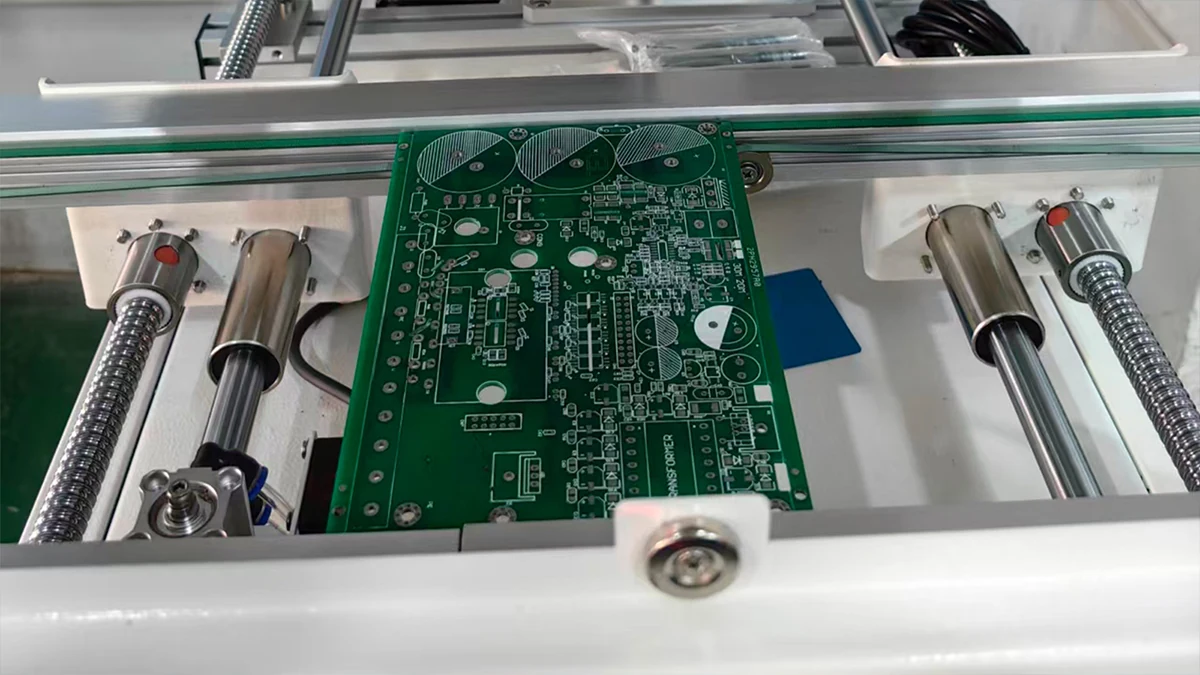
部品は高さの変化、影、アクセス制限、衝突制約をもたらす可能性があります。そのため、固定具による支持と利用可能な作業距離は、実装後に変化する場合があります。.
パネルと個片化された基板
パネル全体と個々の基板では、支持、フィデューシャル使用、再現可能な位置決め、ローディング、サイクルタイムに対する要件が異なります。生産でマーキングされるのと同じ物理的形態を検証してください。.
条件付きの光源スクリーニング
どのレーザー方式を最初にテストすべきですか?
UVは、選択されたソルダーマスク上の微細形状に対して、特にエッジ制御と限定的な熱影響変化が重要な場合に、実用的な最初のスクリーニング経路となることがよくあります。使用可能なウィンドウは依然として、実際の配合、パルス挙動、スポットサイズ、焦点、スキャン戦略に依存します。1064 nmのファイバーまたはMOPAは、マスク配合、顔料、またはターゲットとの相互作用がそれを正当化する場合に、条件付きの比較として扱うべきです。経路を決めるのは、マスクの色だけではなく、比較サンプルの証拠であるべきです。.
- マスクの色だけに基づいて波長を承認してはならない。.
- 平均的な装置出力は、1つのフィーチャに届けられるエネルギーを規定するものではない。.
- スポットサイズ、パルス挙動、フォーカス、フィールド位置、およびスキャン戦略が境界に影響する。.
- 有用なパラメータウィンドウは、通常の材料および位置決めの変動を許容すべきである。.
| 方向性 | スクリーニング対象となる理由 | 主な境界 | 承認の根拠 |
|---|---|---|---|
| UV | 実際のマスクが有用に吸収し、光学系が要求されるエッジを解像できる場合は、最初のスクリーニングとして微細フィーチャ、色変化、または制御された除去の試験を行う。. | UV は自動的に「コールド」ではない。過剰なフルエンス、不適切なフォーカス、または不適切な配合は、依然として残渣、アンダーカット、ブレークスルー、または低コントラストを生じさせ得る。. | フィーチャ忠実度、コントラスト/除去、エッジ状態、下層検査、および代表的な基板全体にわたる再現可能なプロセスウィンドウ。. |
| ファイバー / MOPA | マスク吸収、顔料、または所望の相互作用が1064 nm処理をサポートする場合の条件付き試験。. | 露出した金属に強く結合したり、所望以上の熱/コントラスト変動を生じたりする可能性があります。. | マスクの完全性、金属との相互作用、ハロー、ロット間変動、再現性。. |

選択ルール: 同じアートワークと検査方法を使用して、完成した基板上で光源の方向性を比較します。見た目が最良の単一設定だけでなく、安定したウィンドウを承認します。.
リスク&故障モード
読み取り可能なマークでも、安全なプロセスウィンドウの外にある可能性があります。
試験前に不合格限界を定義してください。読み取りやすさだけでは、ソルダーマスクの完全性、導体保護、許容可能な残留物、または下流の基板機能よりも優先することはできません。.
承認された材料結果
アートワーク、コントラストまたは除去領域、エッジ位置、および表面状態が、意図しない層変化なしに合意された要件を満たしています。.
判読可能だが、自動的に許容可能とは見なされない
ハロー、光沢変化、粗さ、小さな残留物、エッジのずれ、または局所的な薄化は、顕微鏡検査、洗浄、または機能レビューが必要となる場合があります。.
機能的または境界部の損傷
意図しない銅の露出、導体の侵食、マスクの剥離、絶縁損失、積層板の損傷、または基板機能の変化は承認を妨げます。.
材料試験から生産まで
ソルダーマスクの実現可能性は、いつ生産システムの決定事項になるのか?
再現性があり、損傷のないソルダーマスクマーキングウィンドウが実証されたら、基板支持、位置決め、検証、ローディング、サイクルの要件が機械設計への入力となります。次のステップは、そのウィンドウを代表的な生産基板で検証し、それを最終的な機械構成に反映することです。.
代表的な検証
実際のソルダーマスクサンプルはどのように検証すべきか?
見た目の良いクーポンが1枚あるだけでは、生産ウィンドウを証明できない。重要なマスク、サプライヤー、硬化条件、厚さ、表面仕上げのグループから、生産工程を経た基板を使用し、実際の基板が受ける後工程の後にマークを再度検査する。.
ターゲットを確定する
色変化とアブレーションを区別する。アートワーク、最小フィーチャー、エッジ公差、許容される停止層を提供すること。.
材料をグループ化する
入手可能な場合は、マスク製品、色、サプライヤー、硬化条件、厚さ、レジェンド、基板仕上げ、ロットを記録する。.
ウィンドウを比較する
検査方法を一定に保ち、単一の中心点だけでなく、代表的な変動にわたって安定した設定をマッピングする。.
後工程の後に再確認する
合意された洗浄工程の後に検査し、実際の製造ルートに関連する場合は、リフロー後または指定されたその他の後工程曝露後にも検査する。コントラストまたはコードの読み取りやすさ、残留物、エッジ状態、ブリスター、クラック、浮き、およびソルダーマスクの完全性の変化を再確認する。.
承認されたウィンドウを生産に展開する
完全な装置構成を選択する前に、焦点公差、フィールド位置、治具の再現性、ローディング、検証、取出し、およびサイクル目標を追加する。.
| 記録 | 最低限の詳細 | 理由 |
|---|---|---|
| 表面の識別 | マスク製品/色、硬化、厚さ、レジェンド、基板表面処理、および下地層 | 異なる表面スタックを1つの材料として扱うことを防ぐ。. |
| 目標結果 | 色変化またはアブレーション;アートワーク;最小フィーチャ;マーク位置 | メカニズムと検査境界を定義する。. |
| 視覚的境界 | コントラスト、ハロー、光沢、粗さ、エッジドリフト、残留物、および洗浄方法 | 読み取り可能なものと外観上許容できるものを区別する。. |
| 層境界 | 許容される銅露出、ストッピング層、アンダーカット、およびピンホール限界 | 導体および絶縁要件を保護する。. |
| 機能チェック | 洗浄結果;該当する場合はリフローまたはその他の後工程チェック;必要な場合は電気的、密着性、環境、またはプロジェクト固有の試験 | レーザー加工直後に許容可能に見えるマークが、実際の基板プロセスでも許容可能なままであることを確認する。. |
| 生産入力 | 基板/パネルサイズ、平坦度、フィールド、焦点変動、治具、ビジョン、ローディング、排気、データ/検証、サイクル目標 | 承認済みの材料ウィンドウを、実際の機械およびワークフロー要件に変換します。. |
重要: 事前洗浄またはリフロー前の合格は、自動的に生産合格になるわけではありません。マーキングされた基板が洗浄、リフロー、コーティング、または別の定義された下流プロセスに曝される場合は、その条件を受入計画に含めてください。.
装置構成 & RFQ
サンプル結果は、最終的な装置構成をどのように決定しますか?
承認された材料結果は、使用可能なレーザ経路とプロセスマージンを定義します。最終的な装置は、フィーチャサイズ、基板形状、位置決め公差、生産量、検証ニーズ、排気、安全性に合わせてサイズ設定されます—レーザ出力だけで決まるのではありません。.
レーザ源とプロセスウィンドウ
比較基板テストから光源ファミリーを選択し、見た目に魅力的な1つの設定をコピーするのではなく、代表的なマスクおよび基板のばらつきにわたって安定した動作ウィンドウを確認します。.
レンズ、フィールド、焦点戦略
小さなモジュールおよび微細なストロークでは、スポットサイズ、フィールド選択、焦点安定性の重要性が増します。大きなパネル、複数のマーク位置、または反った基板では、インデックス、Z調整、または追加の焦点管理が必要になる場合があります。.
治具、位置決め、ビジョン
実際の基板フォーマットに合わせて支持部と位置決めフィーチャを選択します。マーク位置がフィデューシャル、基板のばらつき、または複数の位置に追従する必要がある場合は、治具だけで必要な公差を維持できると仮定するのではなく、ビジョン補正を評価してください。.
抽出、検証、およびサイクル
プルーム捕集、ろ過、清掃アクセス、リーダー/ベリファイヤ要件、装填方法、および完全な生産サイクルは、材料の実現可能性が証明された後に、最終的な筐体と自動化の範囲を変える可能性があります。.
材料およびマーキングの入力情報
- 量産完成品のPCBまたはPCBAサンプル
- ソルダーマスクの製品/ファミリー、色、硬化、厚さ(入手可能な場合)
- マークが重なる場合のレジェンド/シルクスクリーンの詳細
- マーク位置の下地銅 / 表面処理 / 積層板
- アートワーク、コードタイプ、最小形状、マーク位置
- 目標結果および許容される銅露出 / 損傷限界
生産および受け入れの入力条件
- 基板またはパネルの寸法、平坦度/反り、および投入形式
- 要求スループットまたは全サイクル目標
- 治具、フィデューシャル、ビジョン、または位置補正の要件
- 該当する場合は、リーダー/ベリファイアおよびデータバインディング要件
- 洗浄、リフロー、またはその他の後工程の受け入れ検査
- 筐体、排気・排出、およびライン統合の制約
よくある質問
ソルダーレジストのレーザーマーキングに関するFAQ
レーザーは銅を露出させずにソルダーレジストにマーキングできますか?
評価は可能ですが、結論はサンプル依存です。必要なコントラストを定義し、実際の基板でマスクの薄化、ピンホール、エッジのずれ、意図しない銅の露出を検査してください。読み取れるマークがあるだけでは承認にはなりません。.
ソルダーレジストにとってUVは常に最良の光源ですか?
いいえ。UVは、選択したマスクに微細なマークを付ける際の一般的な一次スクリーニングの方向性ですが、使用可能なプロセスは配合、硬化、厚み、下地の表面処理、光学系、目標とする結果によって決まります。比較サンプルによる証拠で判断すべきです。.
1つの設定をPCBサプライヤー間で再利用できますか?
自動的にはできません。マスクの配合、顔料、硬化、厚み、レジェンド、表面仕上げは変わり得ます。材料、サプライヤー、基板スタックが変わるときは、管理された再認定計画を使用してください。.
色変化とアブレーションの違いは何ですか?
色変化は、マスクの機能を損なわずに光学的コントラストを生み出すことを目的としています。アブレーションは、定義された領域または停止層まで意図的にマスクを除去します。両者の合格基準と故障リスクは異なります。.
ソルダーマスクはシルクスクリーンやレジェンドインクと同じものですか?
いいえ。ソルダーマスクはPCB表面を覆う機能性保護コーティングであり、レジェンド/シルクスクリーンインクは、硬化したソルダーマスクの上に通常配置される別個の印刷マーキング層です。レーザー用アートワークが両方にまたがる場合は、2つの表面状態を別々に記録し、検証してください。
サンプルテストには何を送ればよいですか?
量産仕上げ済み基板、ソルダーマスクおよび基板積層情報、必要に応じてレジェンドの詳細、アートワーク、最小フィーチャー、目標結果、マーク位置、銅露出の許容限度、洗浄および後工程条件、受入検査、ロット間ばらつき、基板寸法、生産状況をお送りください。
次のステップ
完成基板、目標とするマーク、および許容限界をお送りください
量産仕上げ済みサンプル、ソルダーマスクの識別情報と色、入手可能な場合は硬化/膜厚情報、マーク位置にあるレジェンド層(ある場合)、下地の積層構成、アートワーク、最小フィーチャー、目標結果、許容される露出または損傷、後工程チェック、基板寸法、位置決め要件、サイクル目標をご提供ください。その後、Zhuorui Laser がサンプル比較を計画し、承認された加工ウィンドウを装置構成に変換して見積もりを行えます。
お見積り依頼OEM・カスタムに関するお問い合わせお問い合わせ