
Zhuorui Laser / технический справочник
Руководства по технологиям лазерной маркировки
Используйте это руководство, чтобы сравнить маршруты лазерной маркировки на волоконном, УФ, CO2 и зелёном лазере, понять, когда важен волоконный MOPA, и определить, какую технологию стоит протестировать первой для реального материала и целевой маркировки. Затем используйте длину волны, поведение импульсов, фокусирующую оптику F-theta и гальваносканирование, чтобы понять, почему изменяется окно процесса.
Как пользоваться этим руководством: Начните с материала и целевого эффекта. Используйте матрицу быстрого подбора для первого маршрута, затем карту технологий и взаимосвязи параметров, чтобы понять переменные, лежащие в основе этого выбора. Проверьте соответствующую страницу продукта для конфигурации оборудования, руководство по материалам для отклика подложки и страницу решения, если решение затрагивает интеграцию или производственный рабочий процесс.
Пять переменных
Технология лазерной маркировки: пять переменных, которые следует понимать
Спецификация лазера полезна только тогда, когда её переменные рассматриваются вместе. Начните с материала и целевого эффекта, затем используйте эти пять линз, чтобы определить правильный тест.
Лазерный источник
Определяет семейство излучаемого света и практическое окно процесса, доступное для материала.
Длина волны
Изменяет поглощение, отражательную способность и то, как поверхность преобразует оптическую энергию в метку.
Поведение импульса
Длительность импульса, частота и пиковая мощность формируют подвод тепла, удаление материала и качество кромки.
Размер пятна & фокусирующая оптика
F-theta-линза и фокусное расстояние формируют сфокусированное пятно, рабочее расстояние и рабочее поле, что, в свою очередь, влияет на масштаб элементов и локальную плотность энергии.
Гальво-сканирование
Гальво-сканирующая головка направляет луч по X-Y-полю и управляет положением луча и скоростью сканирования. Фокусировка обеспечивается F-theta-оптикой, а не гальво-сканером.
От энергии к маркировке
Как эти переменные становятся видимой лазерной маркировкой
Лазерная маркировка начинается только тогда, когда поверхность поглощает достаточно оптической энергии, чтобы изменить материал полезным и контролируемым образом. Длина волны и состояние поверхности влияют на количество поглощаемой энергии; поведение импульсов и оптика фокусировки F-theta формируют сфокусированное пятно и локальную плотность энергии; а гальванометрическая сканирующая головка позиционирует и перемещает этот сфокусированный луч по поверхности. Таким образом, видимый результат — это конец цепочки взаимодействий, а не эффект одной характеристики, взятой в отдельности.
На металлах процесс может создавать тёмную поверхностную реакцию или оксидный слой при минимальном удалении материала, удалять тонкий поверхностный слой для более светлой маркировки или удалять больше материала для гравировки. На полимерах и органических материалах поглощённая энергия может вызывать вспенивание, карбонизацию, химическое изменение цвета или контролируемое удаление. Покрытия можно избирательно удалять, чтобы обнажить контрастный слой под ними. Стекло и другие хрупкие или прозрачные материалы могут реагировать посредством локальной модификации поверхности или матирования, при этом допустимое технологическое окно сильно зависит от состава, покрытия и термической чувствительности.
Именно поэтому две детали с одинаковым общим названием материала могут вести себя по-разному. Марка сплава, пигменты, добавки, анодирование, краска, гальваническое покрытие, качество отделки поверхности и толщина слоя — всё это может смещать полезное технологическое окно. Технологическое руководство может помочь определить механизм, который стоит проверить, но всё равно нужен представительный образец, чтобы подтвердить контраст, глубину, повреждение поверхности, читаемость и повторяемость на реальной детали.
Длина волны, материал и состояние поверхности определяют, как оптическая энергия попадает в деталь.
Поглощённая энергия вызывает нагрев, химическое изменение, окисление, вспенивание или удаление материала.
Поведение импульсов, сфокусированное пятно, скорость гальванометрического сканирования, шаг и количество проходов определяют перекрытие, накопление тепла и форму элемента.
Проверьте реальный образец на контраст, глубину, качество краёв, повреждения, читаемость и стабильность процесса.
Каталог исходного семейства
Технологии волоконной, УФ, CO2 и зелёной лазерной маркировки
Эти четыре маршрута — это технические отправные точки, а не универсальные обещания для материалов. Реальная поверхность, цель маркировки и приёмка образца определяют окончательную конфигурацию.
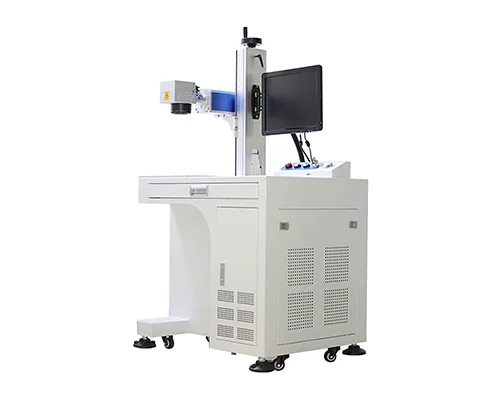
Ближний инфракрасный диапазон / обычно около 1064 нм
Технология волоконного лазера
Обычный стартовый маршрут для металлов и отдельных инженерных материалов. Архитектуры с модуляцией добротности (Q-switched) и MOPA различаются управлением импульсом и технологическим окном.
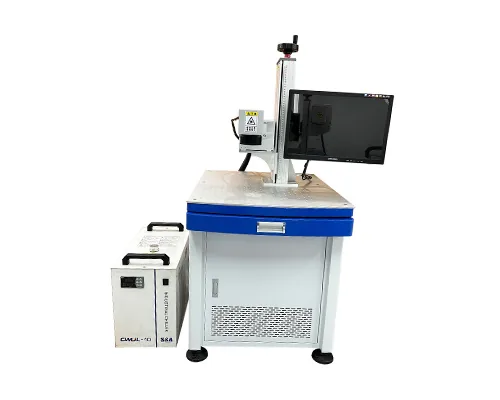
Ультрафиолетовый диапазон / обычно 355 нм
Технология УФ-лазера
Часто оценивается для высокой детализации и чувствительных поверхностей, где более короткая длина волны может обеспечить полезное технологическое окно.
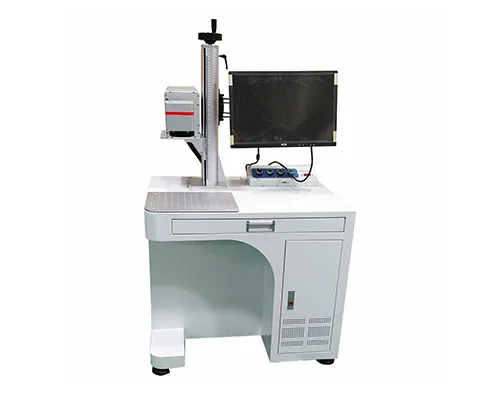
Инфракрасный / обычно 10,6 мкм
Технология CO2-лазера
Более длинноволновый подход для выбранных органических материалов, покрытий и упаковки, с учетом вытяжки и поведения дымового шлейфа.
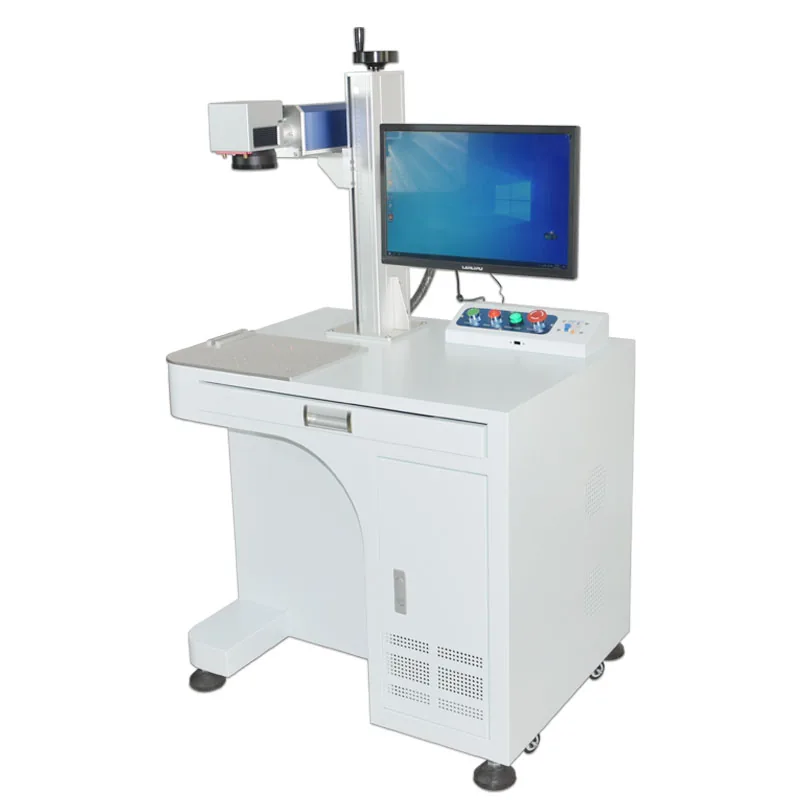
Видимый зелёный / обычно 532 нм
Технология зелёного лазера
Зелёные источники могут быть актуальны там, где поглощение или тепловая реакция делают испытание на видимой длине волны целесообразным. Подтвердите доступность источника с учётом предлагаемой конфигурации станка.
Быстрый предварительный выбор
Какую лазерную технологию стоит протестировать первой?
Используйте это как матрицу выбора маршрута, а не как гарантию совместимости. Первый маршрут следует выбирать исходя из реального материала, структуры поверхностных слоёв и целевого эффекта, а затем подтверждать на репрезентативном образце.
| Материал / цель | Технология, которую стоит протестировать первой | Почему это часто становится отправной точкой | Что может изменить решение |
|---|---|---|---|
| Непокрытые металлы, долговечная идентификация, гравировка или тёмные метки | Волоконный; рассмотрите MOPA-волокно, когда важно более широкое окно управления импульсами | Ближнеинфракрасные волоконные источники — распространённый промышленный подход для металлов и прочных деталей. | Сплав, состояние поверхности, покрытие, целевой цвет, требуемая глубина, тепловложение и размер поля. |
| Термочувствительные пластики, плёнки или мелкие высококонтрастные метки | UV часто стоит проверять на раннем этапе | Более короткая длина волны и локализованное взаимодействие могут открыть полезное технологическое окно на чувствительных или сложных подложках. | Рецептура полимера, пигмент, добавки, цвет, толщина, мутность, остаток и допустимое тепловое воздействие. |
| Дерево, бумага, кожа, картон и многие органические поверхности | CO2 | CO2 — распространённый вариант для органических и многих неметаллических материалов. | Влажность, покрытие, допустимость обугливания, качество кромки, требуемый контраст, фокусировка и вытяжка. |
| Стекло, прозрачные или хрупкие поверхности | УФ или CO2, в зависимости от материала и целевого эффекта | Оба варианта могут быть применимы, но желаемое матирование, изменение поверхности или отклик покрытия могут сильно различаться. | Состав стекла, покрытие, толщина, риск растрескивания, глубина маркировки, оптический внешний вид и термочувствительность. |
| Окрашенные, анодированные, покрытые гальваническим слоем или многослойные поверхности | Зависит от того, заключается ли цель в изменении цвета, удалении покрытия или гравировке подложки | Лучший маршрут определяется тем, какой слой должен поглощать или быть удалён без повреждения нижележащего слоя. | Химия покрытия, толщина слоя, подложка, селективность, качество кромок и допустимая зона термического влияния. |
| Особые случаи поглощения или строго контролируемые тепловые режимы | Зеленый или другой специализированный источник может быть целесообразно оценить | Другая длина волны может достаточно изменить поглощение и тепловой отклик, чтобы создать рабочее окно процесса. | Фактическое поглощение, доступность источника, стабильность, охлаждение, геометрия и подтверждение на образце. |
Важно: MOPA — это не отдельное семейство длин волн от волоконного лазера; это архитектура волоконного лазера, используемая, когда важна более широкая гибкость управления импульсами.
Взаимосвязи параметров
Как параметры лазерной маркировки влияют на результат
Используйте эту матрицу, чтобы определить, какие характеристики важны и какие доказательства следует запросить. Окончательные детали оборудования следует сверять с предложенной конфигурацией станка, а результаты маркировки следует подтверждать на представительном образце.
| Переменная | Что это контролирует | Что может измениться на детали | Запрашиваемые подтверждения |
|---|---|---|---|
| Источник | Семейство излучаемого света и доступная архитектура процесса | Путь поглощения, механизм маркировки, граница охлаждения и обслуживания | Модель источника, технические характеристики, установленная конфигурация и объем обслуживания |
| Длина волны | Взаимодействие с материалом и стеком поверхностных слоев | Контраст, отражательная способность, мутность, остаток, удаление или термический отклик | Образец реальной поверхности на предлагаемой длине волны |
| Длительность импульса и частота | Энергия, подаваемая за импульс, и синхронизация импульсов | Подвод тепла, качество кромки, цветовое окно, глубина и производительность | Окно параметров, диапазон импульсов и данные о повторяемости |
| Фокусировка F-theta / размер пятна | Геометрия фокусировки, размер сфокусированного пятна, рабочее расстояние и оптическое поле | Ширина линии, детализация, локальная плотность энергии, глубина и устойчивость к смещению фокуса | F-theta-объектив, фокусное расстояние, рабочее расстояние, поле маркировки и измеряемая детализация метки |
| Гальво-сканирование | Управление лучом, позиционирование по осям X-Y и скорость сканирования по заданному оптическому полю | Точность траектории, поведение в углах, расположение линий, скорость сканирования и время включения лазера | Модель сканирующей головки, заданная и измеренная скорость, калибровка поля и проверка геометрической точности |
Конфигурация против настройки
Системные переменные и регулируемые параметры лазерной маркировки — не одно и то же
Конфигурация станка определяет доступное вам технологическое окно; регулируемые параметры настраивают то, как эта доступная энергия доставляется к реальной поверхности. Точный набор доступных элементов управления зависит от архитектуры источника и контроллера. Например, длительность импульса не является независимо регулируемой пользователем настройкой для каждого лазерного источника, и её следует считать регулируемой только тогда, когда установленная конфигурация предоставляет такой элемент управления. Разделение этих двух понятий предотвращает распространённую ошибку: попытку решить проблему длины волны, оптики или размера поля только изменением мощности или скорости. В цепочке доставки пучка гальваносканирующая головка управляет пучком, а F-тета объектив фокусирует его и отображает это отклонение по всему рабочему полю; это связанные компоненты, но они выполняют разные задачи.
| Слой | Типичные переменные | Что они определяют | Что записывать во время тестирования |
|---|---|---|---|
| Системная / оптическая конфигурация | Семейство источников, длина волны, импульсная архитектура, линза, фокусное расстояние, поле маркировки и размер пятна | Определяет физический маршрут взаимодействия, доступное поведение импульсов, геометрию фокусировки и практический диапазон плотности энергии. Обычно они выбираются при конфигурировании станка. | Модель источника, длина волны, импульсные возможности, линза, размер поля, дистанция фокусировки и установленная конфигурация. |
| Настраиваемые параметры процесса | Мощность, скорость сканирования, частота, длительность импульса, шаг штриховки, количество проходов и смещение фокуса | Изменяет энергию на единицу площади, перекрытие импульсов, накопление тепла, скорость удаления, внешний вид линий и время цикла в пределах доступного окна процесса. | Набор параметров, размер маркировки, стратегия заполнения, положение фокуса, количество проходов, измеренный результат и повторяемость по образцам. |
Полезное окно параметров — это комбинация, а не единственное “правильное” число. Более высокая мощность может быть компенсирована более быстрым сканированием, другим временным режимом импульсов, более широким шагом или меньшим числом проходов, тогда как замена линзы или длины волны может перевести процесс в совершенно другое рабочее окно.
Как использовать руководства
Что включить в бриф по тестированию лазерной маркировки
Хороший бриф делает следующий эксперимент измеримым. Зафиксируйте деталь, маркировку и рабочие границы, прежде чем запрашивать рекомендацию по мощности.
- Определите поверхность: сплав, полимер, стекло, покрытие, чернила, ламинат, клей, отделка и вариация партии.
- Определите эффект: контраст, тёмная маркировка, цвет, матирование, удаление поверхностного слоя, глубина, читаемость кода или косметическая деталь.
- Определите геометрию: плоская, изогнутая, ступенчатая, углублённая, цилиндрическая, прозрачная, тонкостенная или многоуровневая.
- Определите производство: подача детали, приспособление, целевое время цикла, ввод данных, контроль и допустимые отклонения.
- Определите критерии приёмки: контраст, глубина, читаемость, косметические ограничения, допустимое тепловое воздействие, долговечность или требование по времени цикла — условия, определяющие, проходит ли образец.
- Определите границу: источник, длина волны, импульс, пятно, поле, фокус, вытяжка, охлаждение, защита и требования к месту назначения.
Связанные технические руководства
Связанные руководства и справочные материалы по лазерной маркировке
Выберите тему, соответствующую вопросу, который вам нужно решить. Ссылки на руководства по конкретным источникам — волоконным, УФ, CO2 и зелёным — приведены выше; эти связанные справочные материалы охватывают основы, управление импульсами, конфигурацию, оптику и безопасность.
Как работает лазерная маркировка
Энергия, поглощение, сканирование и отклик материала с позиций первых принципов.
Открыть руководство по основам >Технология MOPA-лазера
Как архитектуры MOPA и Q-switched создают разные окна параметров.
Открыть руководство по MOPA >Мощность, размер поля и конфигурация
Почему мощность, линзу, поле, частоту и импульс следует рассматривать вместе.
Открыть справочник по конфигурации >Размер поля, фокусное расстояние и плотность энергии
Как фокусное расстояние, размер пятна и выбор поля влияют на маркировку.
Открыть руководство по оптике >Безопасность и соответствие
Траектория луча, ограждение, вытяжка, техническое обслуживание и требования к месту установки.
Открыть справочник по безопасности >Вопросы покупателей
Часто задаваемые вопросы по технологии лазерной маркировки
Какой лазерный источник выбрать в первую очередь?
Начните с материала, структуры поверхностных слоёв и целевого эффекта. Используйте матрицу быстрого подбора, чтобы определить первый маршрут, затем сравните длину волны, поведение импульсов, F-theta-фокусировку / размер пятна и требования к гальванометрическому сканированию. Подтвердите окончательный источник и окно процесса на реальной поверхности.
Длина волны — это то же самое, что и лазерный источник?
Нет. Источник описывает архитектуру или семейство лазера; длина волны описывает излучаемый свет. Семейство источников может иметь определённый диапазон длин волн, но и источник, и длину волны следует подтверждать в фактической конфигурации изделия.
Всегда ли более высокая мощность обеспечивает более быструю или лучшую маркировку?
Нет. Мощность — лишь одна из переменных. Длительность импульса, частота, размер пятна, поле сканирования, поглощение материалом, эффект маркировки и полный цикл могут изменить результат сильнее, чем заявленная мощность.
Всегда ли меньшее пятно даёт лучшую маркировку?
Нет. Меньшее пятно может обеспечивать более высокую детализацию и более высокую локальную плотность энергии, но допуск на фокусировку, размер поля, неоднородность поверхности, требуемая глубина и стабильность производства всё ещё имеют значение.
В чём разница между скоростью сканирования и временем производственного цикла?
Скорость сканирования описывает перемещение луча во время маркировки. Производственный цикл также включает загрузку, позиционирование, фокусировку, передачу данных, контроль, выгрузку и любую синхронизацию с линией.
Могут ли эти руководства подтвердить результат для материала?
Нет. Они объясняют технические переменные. Страницы материалов и применений могут обозначить вопрос осуществимости, тогда как документированное испытание образца подтверждает фактическую маркировку, критерии приёмки и ограничения.
Следующий шаг
Включите реальную деталь в техническое обсуждение
Отправьте деталь или чертёж, материал и структуру поверхностных слоёв, макет, целевой эффект, размер маркировки, геометрию, целевое время цикла и любые требования к данным или безопасности. Zhuorui может проанализировать эти входные данные и на их основе сформировать план испытаний с первоочередной проверкой образца, отразив в нём требования к источнику, длине волны, поведению импульсов, оптике F-theta-фокусировки и гальванометрическому сканированию.