
Применения · Электроника и электротехника
Лазерная маркировка PCB и PCBA
Коды прослеживаемости уровня платы, идентификация паяльной маски и производственная маркировка для электронного производства. Эта страница поможет вам определить, почему маркируется плата, какой результат требуется, какие переменные и условия обращения влияют на результат, какое направление лазера следует проверить первым, как принять образец и как результат испытания определяет окончательную конфигурацию станка.
- Прослеживаемость на уровне платы по QR / Data Matrix / серийному номеру
- Дисциплина позиционирования по паяльной маске, FPC, металлическому основанию и собранной PCBA
- Направление UV-холодной обработки оценивается первым и подтверждается испытанием образца
Краткий ответ: лазерная маркировка PCB и PCBA — краткий обзор
Да — лазерная маркировка является устоявшимся методом нанесения постоянной идентификации на печатные платы. В электронном производстве на платы обычно наносят QR-коды, символы Data Matrix, серийные номера, коды даты и партии, а также идентификаторы уровня панели, которые выдерживают оплавление, отмывку и обращение. Практический вопрос не в том, можно ли это сделать, а в том, что нужно именно вашей плате, где может располагаться маркировка и какое направление лазера следует оценить первым.
Эта страница описывает задачу на уровне платы, стоящую за решением о выборе машины для лазерной маркировки PCB : почему платы маркируют, что наносится на голые PCB, гибкие платы, платы с металлическим основанием, керамические платы и собранные PCBA, какие переменные поверхности и геометрии определяют результат, где может располагаться маркировка, какое лазерное направление следует проверить первым, как станция встраивается в производство, как следует принимать образцы и как эти результаты определяют итоговую конфигурацию машины. Подробные сведения о реакции покрытий и подложек по-прежнему доступны в руководстве по материалам электронных подложек.
Примечание к области применения: Примечание об области охвата: эта страница посвящена самой плате. Маркировка отдельных электронных компонентов (корпусов ИС, конденсаторов, реле) описана на странице маркировки электронных компонентов, а маркировка соединителей / клемм — на странице маркировки соединителей и клемм., а маркировка соединителей / клемм — на странице «Маркировка соединителей и клемм».
Почему PCB и PCBA маркируют лазером?
Маркировка обычно является частью производственной системы и системы прослеживаемости, а не украшением. Её задача — поддерживать связь идентификатора платы с соответствующими производственными записями, записями испытаний и обслуживания.
- Прослеживаемость единицы изделия — присваивайте каждой печатной плате (PCB) или собранной печатной сборке (PCBA) уникальный идентификатор, который можно связать с записями о партии, рабочем заказе и процессах.
- Прослеживаемость панели — сохраняйте связь между отдельной платой и панелью или массивом, из которых она была получена до депанелизации.
- Связь процессов и тестирования — связывайте физическую плату с данными контроля, тестирования, переделки или принятия решения о дальнейшем использовании в производственной системе.
- Управление ревизиями и изменениями — различайте артикулы, ревизии плат, состояния ECO или версии для конкретного заказчика во время производства и обслуживания.
- Предотвращение перепутывания — снизить риск того, что неправильная плата, ревизия или производственная партия перейдут на следующий процесс или в заказ клиента.
- Идентификация доработки, возврата и сервисного обслуживания — обеспечивать наличие постоянного идентификатора, когда плата впоследствии ремонтируется, возвращается или по ней проводится расследование.
Требуемый формат кода и структура данных определяются вашими производственными, качественными или клиентскими требованиями. Лазерная система должна воспроизвести эту информацию в требуемом положении и с требуемым качеством, не вызывая неприемлемого повреждения платы.
Что обычно маркируется на PCB или PCBA
Маркировка на уровне платы придаёт каждой плате, панели или готовой сборке уникальный идентификатор, который можно отсканировать и связать обратно с производственными данными.
Коды прослеживаемости на уровне платы
Основой прослеживаемости PCB обычно является QR-код или символ Data Matrix. Код может нести уникальный идентификатор и, где требуется, выбранные структурированные производственные данные. Во многих производственных системах прослеживаемости этот идентификатор используется для извлечения из MES или базы данных истории партии, рабочего заказа, проверок и испытаний платы, а не для хранения полной производственной истории в самом коде. Серийный номер или номер партии в читаемом текстовом виде часто размещают рядом с кодом, чтобы операторы могли идентифицировать плату без сканера.
Идентификация панели и массива
Платы обычно изготавливаются в виде панели, содержащей несколько единиц. Каждая единица обычно получает собственный код, а панель или массив часто имеет отдельный идентификатор уровня панели, поэтому историю изготовления можно отследить как на уровне единицы, так и на уровне панели. Положение маркировки зависит от того, наносится ли код до или после разделения панели.
Идентификация сборки, заказчика и UID
Помимо прослеживаемости, на платы наносят идентификаторы, связанные со сборкой, номера деталей заказчика, логотипы, идентификаторы версии или ECO, а в некоторых регулируемых или управляемых программами цепочках поставок — уникальные идентификационные данные, определяемые покупателем или применимой программой. Поэтому требуемая терминология, структура данных, формат кода, размер и расположение определяются заказчиком или руководящей спецификацией, а не маркировочной машиной.
Форматы кодов и источники данных
| Содержимое маркировки | Типичный формат | Типичное назначение |
|---|---|---|
| Серийный номер платы / номер партии | Читаемый текст | Идентификация единицы, доработка и обработка возвратов |
| Код прослеживаемости | QR / Data Matrix / GS1 DataMatrix | Ссылка на полную историю: партия, дата, рабочий заказ, данные тестирования |
| Идентификатор панели / массива | QR / Data Matrix + текст | История на уровне панели до разделения |
| Дата / ECO / версия | Текст | Управление ревизиями и изменениями |
| Номер детали заказчика / логотип | Текст / графика | Идентификация продукта и соответствие требованиям бренда |
| Уникальный идентификатор, заданный программой / код прослеживаемости | Data Matrix или формат, указанный заказчиком | Прослеживаемость в рамках программы / нормативных требований |
В типичном потоке прослеживаемости MES или база данных серийных номеров предоставляет уникальный идентификатор или закодированные данные программному обеспечению для маркировки, код наносится на плату, и камера может проверить, что нанесенный код читается и соответствует ожидаемым данным, прежде чем плата перейдет к следующему этапу. При необходимости результат проверки или статус прохождения/непрохождения также может быть возвращен в производственную базу данных. Как строится этот поток данных — и нужен ли он вашей линии — это вопрос проекта, рассматриваемый в рамках решения по интеграции прослеживаемости, а не на этой странице приложения.
Что определяет результаты лазерной маркировки на печатных платах и печатных узлах?
“PCB” — это недостаточно информации для выбора процесса. Результат меняется в зависимости от точной поверхности, того, что находится под ней, требований к коду, геометрии платы и производственных этапов, которые маркировка должна выдержать.
Целевая поверхность, цвет и состав
Большинство маркировок на голых платах наносится на паяльную маску, но разные цвета маски, составы чернил, толщины покрытия, поставщики и партии могут по-разному реагировать на одни и те же настройки лазера. Не следует предполагать, что рецепт, работающий на одной зеленой маске, будет без изменений применим к другому цвету или поставщику. Открытая медь, алюминий, металлизированное покрытие, керамика и полиимид — это разные лазерные задачи, и они могут указывать на другую длину волны или окно параметров.
Что находится под поверхностью маркировки
Маркировка по паяльной маске наносится на тонкое покрытие над стеком слоев печатной платы. Лежащий в основе медный рисунок, ламинат, локальная структура слоев и доступная толщина маски влияют на то, какой запас по процессу у вас есть, прежде чем нежелательное удаление или термическое повреждение станет риском. Функциональные дорожки, контактные площадки и переходные отверстия следует рассматривать как запретные зоны, если только конструкция намеренно не предусматривает проверенную зону маркировки.
Размер кода, контрастность и требование к проверке
Большой читаемый серийный номер и небольшой машиночитаемый Data Matrix не предъявляют одинаковых требований к технологическому окну. Размер модуля, требуемые размеры кода, цвет фона, сканер или верификатор, целевой класс, если он указан, и допустимое визуальное изменение — всё это влияет на оптическое поле, размер пятна и разработку параметров.
Тип платы и термическая чувствительность
Жёсткие платы FR-4, FPC, платы с металлическим основанием, керамические подложки и собранные PCBA не представляют одинакового риска. Гибкие схемы более чувствительны к теплу и перемещению; собранные платы добавляют близость компонентов и разброс по высоте; платы с металлическим основанием и керамические платы изменяют как тепловой поток, так и отклик поверхности. Эти различия влияют как на лазерную траекторию, так и на способ поддержки детали.
Плоскостность, коробление и стабильность фокуса
Прогиб панели, изгиб, допуск оснастки и высота собранных компонентов могут смещать поверхность маркировки от заданной фокальной плоскости. Система технического зрения может корректировать положение X-Y при смещении платы, но сама по себе не корректирует изменение высоты или фокуса. Там, где разброс по Z значителен, может потребоваться оценка конструкции оснастки, контролируемой поддержки, автофокусировки или другой стратегии управления высотой.
Последующие процессы и разброс между партиями
Оплавление, очистка, конформное покрытие, обращение и последующие сборочные операции могут изменить то, как считывается метка, или останется ли она доступной. Если используются несколько цветов паяльной маски, поставщиков или ревизий платы, план выборки должен включать значимые варианты, а не проверять только одну удобную плату.
Как геометрия платы, панелизация и обращение с платами влияют на маркировку?
Хороший режим лазерной обработки всё равно не сработает в производстве, если плату нельзя подать в повторяемое положение и на повторяемую высоту фокуса. Поэтому область маркировки, поддержка платы и метод обращения с платой должны входить в решение о выборе станка.
Практическое правило — использовать выделенную зону маркировки с достаточным зазором от функциональных элементов. Функциональные дорожки, контактные площадки, переходные отверстия, паяные соединения и чувствительные компоненты следует рассматривать как запретные зоны, если только конструкция печатной платы намеренно не предусматривает отдельную мишень для маркировки из открытого металла, проверенную для лазерной обработки.
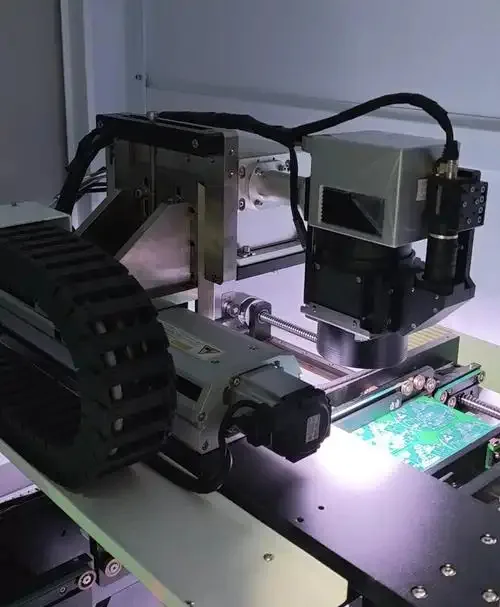
Вывод для инженеров: расположение платы и доступная область маркировки должны быть проверены перед маркировкой; окончательная контрастность и настройки процесса по-прежнему зависят от фактической паяльной маски, финишного покрытия платы и требований к маркировке.
Безопасные зоны и запретные зоны
- Выделенная свободная область паяльной маски — распространённая цель для кодов на голой плате, когда имеется достаточный зазор от функциональной меди и других элементов.
- Пустая зона панели, технологическая рейка или краевая область — полезно для идентификаторов уровня панели и для кодов, наносимых до разделения панели.
- Область без компонентов на собранной PCBA — наносите метку только там, где конструкция обеспечивает зазор от близлежащих компонентов и паяных соединений.
- Функциональные дорожки, контактные площадки, переходные отверстия и элементы заземления — обычно держите их вне зоны маркировки, если только конструкция явно не определяет и не валидирует другую цель.
- Зоны многократного изгиба — избегайте размещения метки там, где изгиб впоследствии может привести к растрескиванию или отслоению маркированной поверхности.
- Области, закрываемые позднее — для конформного покрытия определите, должен ли код оставаться читаемым после нанесения покрытия; для заливки компаундом установите, должна ли проверка выполняться до того, как плата станет недоступной.
Отдельная плата, панель или массив
Для стабильной одиночной платы может потребоваться только механическое приспособление. Панель или массив добавляют шаг между платами, коробление панели, расположение реперных меток, допуск на разделение и повторяющиеся позиции маркировки. Если эти позиции варьируются сильнее, чем позволяет повторяемость приспособления, выравнивание с помощью камеры становится полезным для коррекции по X-Y.
Жесткие PCB, FPC и собранные PCBA
Жесткие платы обычно проще поддерживать в плоском состоянии. Для FPC может потребоваться вакуумная поддержка или специальное гнездо, чтобы поверхность не смещалась и не прогибалась во время маркировки. Собранные PCBA добавляют высоту компонентов и возможное отклонение по оси Z, поэтому лазерная головка, рабочее расстояние и приспособление должны сохранять фокус без риска столкновения с высокими компонентами.
Загрузка, переналадка и боковой доступ
Ручная загрузка, лотки, конвейеры для панелей и автоматизированная передача предъявляют разные требования к оснастке и доступной рабочей зоне. Если на одной станции используются несколько размеров плат или вариантов изделий, время переналадки, выбор рецепта и повторяемость оснастки должны быть частью оценки, а не рассматриваться как второстепенная мысль.
О методах совмещения см. в решении для позиционирования машинным зрением.
На какой результат маркировки следует ориентироваться для PCB или PCBA?
“Видимая маркировка” не является полезным критерием приемки. Определите, что должен делать код, какие изменения поверхности допустимы и какие повреждения запрещены, прежде чем сравнивать настройки лазера или оборудование.
- Надежная считываемость — текст должен оставаться разборчивым, а машиночитаемые коды должны считываться предполагаемым сканером или верификатором.
- Заданное качество кода — если ваша система качества устанавливает метод оценки или минимальный класс качества, используйте это требование как часть критериев приемки образца, а не предполагайте, что визуального контраста достаточно.
- Контролируемое изменение поверхности — маркировка должна создавать требуемый контраст без недопустимого обугливания, ореола, чрезмерного удаления маски или других косметических изменений.
- Отсутствие недопустимых функциональных повреждений — испытываемый процесс не должен обнажать или повреждать функциональную медь, контактные площадки, переходные отверстия, ламинат, паяные соединения или близлежащие компоненты.
- Точность позиционирования — полный код должен оставаться внутри предназначенной зоны маркировки с требуемым зазором от запретных элементов.
- Технологическая стойкость — читаемость должна оставаться приемлемой после последующих операций, важных для вашего процесса, таких как оплавление, очистка, обращение или нанесение конформного покрытия.
- Повторяемость при реальных отклонениях — результат должен оставаться приемлемым для всех цветов платы, поставщиков, партий или вариантов изделия, включенных в проект.
- Цикл, пригодный для производства — качества маркировки недостаточно, если загрузка, позиционирование, маркировка и верификация не могут обеспечить требуемый цикл станции.
Определите цель перед тестированием: формат и размер кода, требуемый метод считывания или оценки, допустимое визуальное изменение, запрещённые повреждения, допуск по положению, проверки сохранности после последующих операций и целевое время цикла. Эти критерии превращают образец из визуальной демонстрации в инженерное решение.
УФ-лазер против волоконного лазера для маркировки PCB и PCBA
Для поверхностей, встречающихся на платах, два лазерных направления охватывают большинство случаев. Выбор зависит от условий — а окончательный результат на вашей конкретной плате необходимо подтвердить на реальном образце.
УФ (~355 нм) — обычный первый вариант для оценки паяльной маски, FPC и керамики
УФ-лазеры обычно рассматриваются в первую очередь для маркировки печатных плат по одной причине: короткая длина волны сильно поглощается многими паяльными масками и полимерными поверхностями, обеспечивая чистую, высококонтрастную маркировку с меньшей зоной термического влияния, чем у инфракрасных источников. Это важно для мелких кодов на плотно скомпонованных платах, для термочувствительных гибких схем и для керамических подложек, на которых требуется тёмная, разборчивая маркировка. “Холодная маркировка” описывает эффект, а не полное отсутствие термического воздействия — рабочий диапазон параметров всё ещё приходится подбирать для каждого цвета и толщины маски и подтверждать на образцах.
Волоконный лазер (~1064 нм) — для открытых металлических поверхностей, с оговоркой по паяльной маске
Волоконные лазеры — стандартный инструмент для маркировки металла, и они являются разумным направлением, когда целью служит открытая поверхность меди или алюминия, металлический усилитель жёсткости, экранирующая крышка или металлическая рамка в сборке. Однако на поверхностях с паяльной маской инфракрасная длина волны поглощается менее эффективно, и тепло может накапливаться — повышая риск повреждения маски, ламината или расположенных рядом элементов. Если волоконный источник рассматривается для поверхности с маской, его следует оценивать на реальном материале платы, а не принимать на веру.
MOPA, CO₂ и зелёный — условно, в зависимости от поверхности
Волоконные лазеры MOPA обеспечивают более широкий диапазон длительности импульса и частоты, что может помочь на некоторых покрытых или металлических поверхностях, где важны контраст или контроль нагрева. CO₂-лазеры не являются обычным первым выбором для мелких кодов высокой плотности на печатных платах, но могут появляться для более крупных задач на органических поверхностях. Зелёные лазеры появляются в отдельных случаях по материалу — например, на некоторых покрытых или гальванизированных поверхностях, где оценивается поглощение, зависящее от длины волны. Каждый из них — это условная оценка, определяемая реальной поверхностью платы и целевой маркировкой, а не выбор по умолчанию.
Выбор параметров — почему недостаточно просто выбрать мощность
Одна лишь средняя мощность не определяет качественную маркировку печатной платы. Рабочий технологический диапазон должен обеспечивать баланс контраста, качества краёв кода, удаления поверхности и тепловой нагрузки на реальной плате. Энергия импульса, частота повторения, скорость сканирования, штриховка, число проходов, фокус и размер поля — всё это может изменить этот баланс, а полезная комбинация зависит от маркируемой маски или подложки. Вот почему рецепт параметров для вашей платы разрабатывается в ходе тестирования образцов, а не копируется из каталога и не сводится к одному значению мощности.
Каковы распространённые виды отказов при лазерной маркировке PCB и PCBA?
Образец с отказом не всегда означает, что лазерная технология выбрана неверно. Характер отказа помогает определить, что следует изменить в следующий раз: длину волны, окно процесса, оптику, позиционирование, оснастку, верификацию или производственную архитектуру.
| Неисправность | Что проверить далее |
|---|---|
| Слабый или нестабильный контраст | Фактический состав или цвет маски, длина волны, фокус, окно параметров, загрязнение поверхности и разброс между поставщиками / партиями. |
| Код виден, но не декодируется надёжно | Размер модуля, чёткость краёв, равномерность контраста, свободная зона, оптика / размер поля, настройка верификатора и качество генерации кода. |
| Чрезмерное удаление маски, ореол или обугливание | Тепловая нагрузка, стратегия импульсов/сканирования, фокусировка, выбор длины волны и то, реалистичен ли требуемый контраст на данной поверхности. |
| Обнажение или повреждение меди либо ламината | Проектирование зоны маркировки, структура нижележащих слоёв, энергия процесса и зазор до запретной зоны. Не решайте эту проблему, просто соглашаясь на более тёмную метку. |
| Смещение положения между платами или панелями | Повторяемость приспособления, стратегия использования реперных меток, деформация панели, совмещение камеры и проверки наличия / ориентации компонентов. |
| FPC смещается, изгибается или маркировка наносится нестабильно | Способ поддержки, конструкция вакуумного стола или гнезда, плоскостность поверхности и стабильность фокусировки. |
| Маркировка сначала проходит проверку, но ухудшается после производства | Последовательность операций оплавления, очистки, нанесения покрытия и обработки, а также проверялась ли приемка на правильном этапе процесса. |
| Значение MES, нанесенный код и запись проверки не совпадают | Квитирование данных, логика сериализации, обратное считывание камерой, логика «годен/негоден» и связывание записей. |
| Качество маркировки соответствует норме, но станция не выдерживает время такта | Полное время цикла: загрузка, позиционирование, маркировка, верификация, выгрузка, передача конвейером и переналадка — а не только скорость сканирования. |
Как лазерная маркировка печатных плат вписывается в производство?
Архитектура станции определяется тем, где идентификация должна находиться в вашем процессе, как обрабатываются платы, как назначаются и проверяются данные и какое время цикла может принять линия.
Автономная настольная маркировка
Автономная установка подходит для малых и средних объемов, частых переналадок и смешанных типов плат. Платы загружает оператор, они позиционируются с помощью оснастки или небольшой системы машинного зрения, маркируются, проверяются и выгружаются. Это самый простой способ начать маркировку PCB, и она всё ещё может поддерживать подключение к MES через ПО для маркировки, даже когда платы перемещаются вручную.
Встроенный вариант на заданном этапе производства
Когда платы движутся в непрерывном производственном потоке, встроенную станцию можно разместить на том этапе производства, где должен быть создан и проверен идентификатор. В зависимости от того, является ли целевой объект голой PCB или собранной PCBA, эта точка может находиться до сборки, после определенного технологического этапа или позже на линии. Станция может получать значение кода из MES или базы данных, позиционировать плату, маркировать её, проверять результат и возвращать запись о соответствии/несоответствии до передачи на следующую операцию.
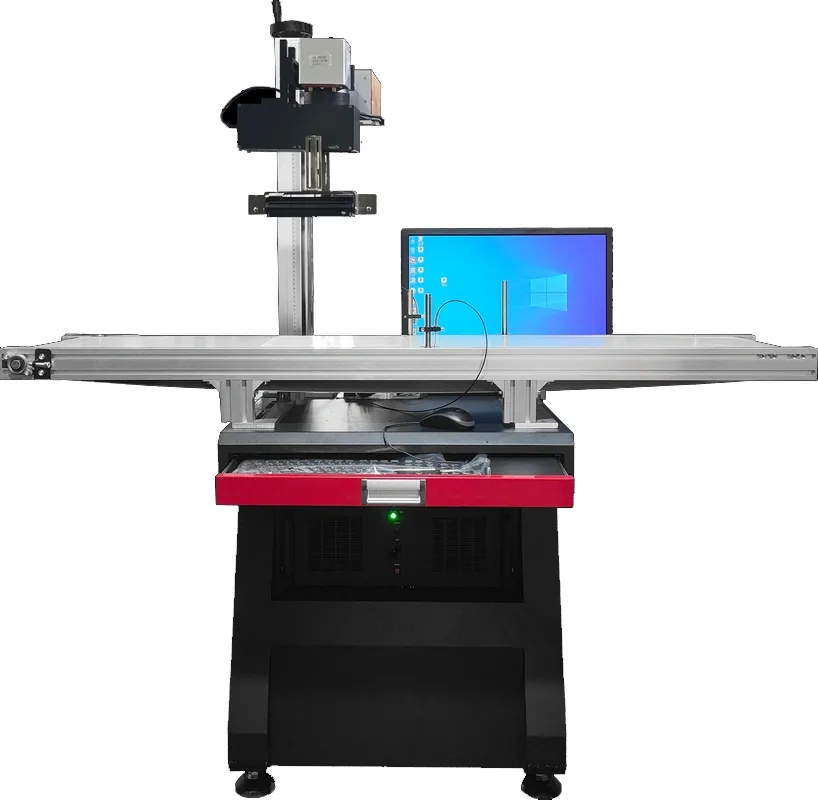
Вывод для инженеров: конвейерная подача — лишь одна из частей встроенной маркировочной станции; позиционирование платы, генерация кода, проверка и требования к такту линии всё ещё должны быть определены для конкретного процесса PCB.
Вопросы производительности и переналадки
Реальный цикл включает загрузку, позиционирование, маркировку, проверку и выгрузку — а не только время лазерного сканирования. Встроенные системы добавляют к этому общему времени синхронизацию конвейера, переналадку между панелями и согласование со скоростью линии. Оценка проекта должна подтвердить, что маркировочная станция сможет успевать за линией, не становясь узким местом, а также что интерфейс MES или базы данных совместим с вашей существующей средой управления. Эти вопросы интеграции оцениваются в рамках проекта; страницы решений для маркировки «на лету» / онлайн, автоматической загрузки и интеграции прослеживаемости объясняют системные методы.
Как следует принимать образцы маркировки PCB и PCBA?
Согласуйте критерии «годен/не годен» до тестирования образца. В противном случае визуально привлекательная маркировка может быть одобрена, даже если она не соответствует реальным производственным требованиям.
Приемка по читаемости и качеству кода
Подтвердите фактический размер текста, QR-кода или Data Matrix с помощью сканера или верификатора, который важен для вашего процесса. Если ваша система качества требует конкретного метода оценки или минимального класса, определите это требование заранее и запишите результат на маркированном образце.
Приемка по поверхности и повреждениям
Определите, какие визуальные изменения допустимы, а какие запрещены. Проверьте наличие чрезмерного удаления паяльной маски, ореола, обугливания, оголенной меди, повреждения ламината и любого влияния на близлежащие контактные площадки, переходные отверстия, паяные соединения или компоненты. Правило приемки должно основываться на функциональных и косметических требованиях к плате, а не только на том, виден ли код.
Приемка по положению и повторяемости
Проверьте, что вся маркировка остается внутри заданной зоны маркировки и сохраняет требуемый зазор от функциональных элементов. Повторите тест на достаточном количестве плат или позиций панели, чтобы выявить проблемы с оснасткой, совмещением или деформацией панели, а не одобрять один лучший образец.
Приемка для последующих процессов
Проверяйте маркировку после производственных этапов, которые могут изменить её читаемость или доступ к ней. К ним могут относиться оплавление, очистка, обращение с платой и нанесение конформного покрытия. Если плата позднее будет залита компаундом или иным способом станет недоступной, решите, должен ли идентификатор быть проверен до этого этапа или требуется другой внешний идентификатор.
Приёмка вариантов и времени цикла
Включите цвета паяльной маски, поставщиков, варианты или ревизии платы, которые существенно изменяют процесс. Затем измерьте полный цикл станции — загрузку, позиционирование, маркировку, проверку и выгрузку или передачу — чтобы положительный результат оптического контроля не был ошибочно принят за процесс, пригодный для производства.
Полезная запись об испытаниях образцов должна содержать: идентификацию платы / поверхности, содержимое и размер маркировки, целевые критерии приёмки, проверенный маршрут лазерной обработки, метод контроля, последующие проверки, наблюдаемые виды отказов и требование к полному циклу. Точные коммерческие рецепты параметров могут оставаться специфичными для проекта; результат приёмки всё равно должен быть достаточно ясным, чтобы выбрать окончательную архитектуру оборудования.
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Итоговый станок должен быть следствием принятого образца и производственных условий. Лазерный источник, оптика, позиционирование, оснастка, перемещение изделий, верификация и функции работы с данными выбираются исходя из того, что доказывает тест, — а не только из слова «PCB».
| Результат анализа образца или продукции | Влияние на конфигурацию |
|---|---|
| УФ обеспечивает требуемый контраст на паяльной маске или FPC при допустимом изменении поверхности | Сохраните УФ как маршрут источника и определите окно источника / оптики / параметров исходя из принятого образца, а не меняйте технологию только из-за номинальной мощности. |
| Открытая медная, алюминиевая или другая металлическая мишень лучше обрабатывается волоконным лазером | Используйте проверенный волоконный маршрут для этой зоны намеренной маркировки металла и рассматривайте допущения для поверхности маски отдельно. |
| Требуемый код очень мал, или чёткость краёв снижается при увеличении поля маркировки | Пересмотрите линзу / размер поля, размер пятна и оптическую схему. Самое большое поле не обязательно является лучшим полем для мелкого кода. |
| Положение платы или панели по осям X-Y варьируется за пределами повторяемости приспособления | Добавьте реперную метку или выравнивание по машинному зрению и определите логику распознавания / коррекции. |
| FPC не может оставаться плоской, или коробление панели выводит поверхность из фокуса | Улучшите приспособление / вакуумную поддержку и оцените требования к высоте по Z или к управлению фокусом; только система машинного зрения не корректирует перепады высоты. |
| У собранной PCBA есть высокие компоненты или переменная высота маркировки | Проверьте рабочее расстояние, зазор для предотвращения столкновений, стратегию регулировки по Z / автофокусировки и то, может ли выбранная компоновка головки безопасно получить доступ к метке. |
| Качество маркировки проходит, но полное время цикла не укладывается | Проанализируйте поле маркировки, рецепт, загрузку, передачу конвейером, позиционирование и архитектуру верификации, прежде чем просто увеличивать мощность лазера. |
| Значения кода должны поступать из MES, и для каждой платы требуется подтверждение обратного считывания | Добавьте требуемый интерфейс обмена данными, управление сериализацией, проверку камерой, обработку результатов «годен/не годен» и журналирование результатов. |
| На одной машине используются платы нескольких размеров или происходит частая смена продукции | Предусмотрите регулируемую или сменную оснастку, управление рецептами, машинное зрение при необходимости и диапазон конвейера / рабочей зоны для семейства изделий. |
Информация, которую следует отправить вместе с образцом или запросом (RFQ)
С этими входными данными проект может перейти от “нам нужен лазерный маркер для печатных плат” к конкретному маршруту источника, оптическому полю, стратегии оснастки / технического зрения, методу обработки, методу верификации и автономной или встроенной в линию конфигурации станка.
- Тип платы, размеры и является ли она платой без компонентов, гибкой, с металлическим основанием, керамической или собранной
- Точная поверхность маркировки, цвет / покрытие паяльной маски и соответствующие варианты поставщика или партии
- Содержимое маркировки, формат кода, целевой размер кода и любые требования к оценке / читаемости
- Доступная область маркировки, нижележащие / близлежащие элементы и правила запретных зон
- Панелизация, проблемы плоскостности / коробления и метод загрузки
- Требуемая пропускная способность или цикл станции и схема переналадки
- Производственный этап для маркировки, последующие процессы и момент проверки
- Требования к интерфейсу MES / базы данных / камеры / годен-не годен
- Образцы, представляющие фактические варианты, подлежащие квалификации
Часто задаваемые вопросы
Может ли лазер наносить маркировку на зелёную паяльную маску, не повреждая плату?
Да — зелёная паяльная маска — наиболее распространённая поверхность для лазерной маркировки печатных плат, и при правильных параметрах обычно удаётся получить чистую, читаемую маркировку. Результат зависит от цвета маски, толщины и партии платы, поэтому его следует подтвердить на реальном образце платы.
Почему для маркировки печатных плат часто рекомендуется УФ-лазер?
УФ-излучение сильно поглощается многими красками для паяльной маски и полимерными поверхностями, что обеспечивает чистую маркировку с высоким контрастом и меньшей зоной термического влияния, чем у инфракрасных источников. Поэтому его обычно первым рассматривают для поверхностей паяльной маски, гибких и керамических поверхностей — окончательный рецепт всё ещё требует подтверждения на образцах.
Может ли волоконный лазер наносить маркировку на медные печатные платы или платы с алюминиевым сердечником?
Волоконные лазеры хорошо маркируют открытые металлические поверхности, поэтому они могут быть разумным направлением для объектов из меди, с алюминиевым сердечником или с металлическим усилителем. На поверхностях паяльной маски инфракрасная длина волны поглощается менее эффективно, и может накапливаться тепло, поэтому волоконный источник для маски следует оценивать на реальной плате, а не предполагать.
Какой наименьший QR-код или код Data Matrix можно нанести на печатную плату?
Минимальный читаемый размер кода зависит от размера пятна, оптики маркировки, контраста поверхности и используемого сканирующего оборудования — это зависит от конфигурации. Для требуемого размера и класса кода практический ответ подтверждается маркировкой и считыванием образцов на вашей фактической плате.
Сохраняется ли лазерная маркировка после оплавления и отмывки?
Лазерные метки — это постоянные изменения поверхности, а не печатные слои, поэтому они обычно выдерживают процессы пайки и очистки — но точная сохранность зависит от поверхности, глубины или контраста метки и температур процесса. Читаемость следует проверять после ваших реальных производственных этапов.
Можно ли интегрировать лазерную маркировку с MES для прослеживаемости в линии?
Да — станция в линии может получать значения кода из MES или базы данных, маркировать каждую плату, проверять код и возвращать результат в систему. Это интеграция уровня проекта, которая зависит от компоновки вашей линии, среды управления и требований к данным.
Готовы оценить лазерную маркировку PCB и PCBA для вашей линии?
Отправьте тип вашей платы, цвет паяльной маски, содержание маркировки и целевой размер кода, и мы рассмотрим применение, подтвердим направление лазерной обработки и подготовим тестовую маркировку образца.