
Vergleichsleitfäden zur Lasermarkierung
Vergleichen Sie Laserbeschriftungstechnologien, Markierungsmechanismen und Nicht-Laser-Alternativen, bevor eine Maschinenspezifikation erstellt wird. Beginnen Sie mit dem Material, der erforderlichen Markierung, der Produktionsmethode und der Abnahmeprüfung und nutzen Sie dann den relevanten Leitfaden, um die Optionen im Detail zu vergleichen.
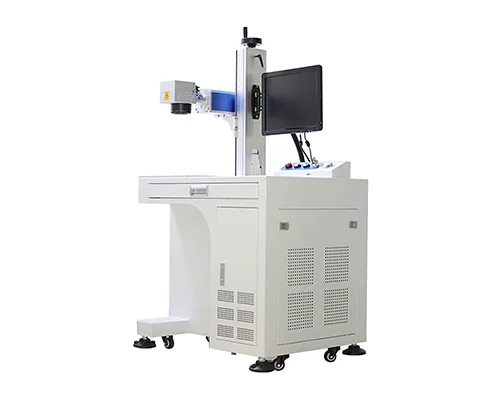
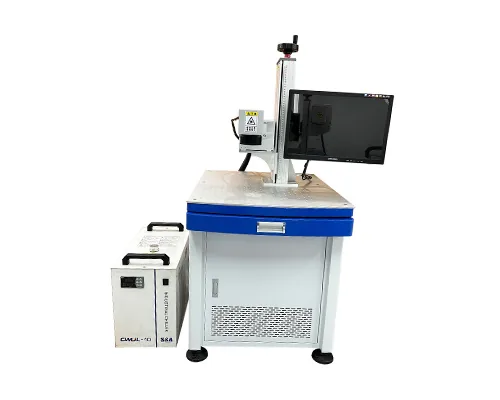
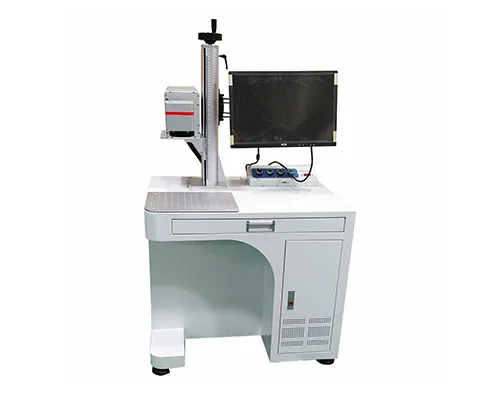
Repräsentative Bilder von Faser-, UV- und CO2-Geräten. Sie zeigen nur die Gerätefamilien; tatsächliche Markierungsergebnisse hängen weiterhin von der Probe und der Maschinenkonfiguration ab.
Wählen Sie Ihren Vergleichspfad für die Lasermarkierung
Beginnen Sie nicht mit Wattzahl oder Maschinenpreis. Entscheiden Sie zuerst, ob die ungeklärte Frage die Laserquelle, die physische Markierung oder ein anderes Codierverfahren betrifft. Jeder der folgenden Pfade führt zu einem fokussierten technischen Leitfaden.
Wählen Sie eine Laserquelle
Vergleichen Sie Wellenlängenfamilie, Materialreaktion, Wärmeeintrag, Pulsverhalten, Markierungseffekt und praktische Betriebsbedingungen.
Vier Laserquellen-Vergleiche ansehenDefinieren Sie das physische Ergebnis
Trennen Sie Oberflächenmarkierung von materialabtragender Gravur sowie chemischem oder elektrochemischem Ätzen, bevor Sie Ausrüstung diskutieren.
Vergleichen Sie Markieren, Gravieren und ÄtzenWeiteren Codierprozess vergleichen
Bewerten Sie Beständigkeit, Kontakt, Verbrauchsmaterialien, Wartung, Linienintegration und Inspektion im Vergleich zu Nadelprägung oder Tintenstrahl.
Leitfäden zu alternativen Verfahren ansehenFaser, MOPA, UV oder CO2: Wo sollten Sie beginnen?
Verwenden Sie dies als Screening-Tabelle, nicht als Materialfreigabe. Derselbe Materialname kann unterschiedlich reagieren – abhängig von Sorte, Additiven, Beschichtung, Farbe, Geometrie und der erforderlichen Markierung.
| Entscheidungspunkt | Faser | MOPA-Faser | UV | CO2 |
|---|---|---|---|---|
| Technologieposition | Gepulster Faserlaser-Ansatz, der üblicherweise für die industrielle Markierung auf Metallen und ausgewählten Kunststoffen bewertet wird. | Eine gepulste Faserarchitektur mit größerer Flexibilität bei der Pulssteuerung als viele herkömmliche gütegeschaltete Quellen; sie ist keine separate Wellenlängenfamilie. | Kurzwelliger Ansatz, der üblicherweise bewertet wird, wenn feine Merkmale, Oberflächenempfindlichkeit oder geringerer thermischer Einfluss von Bedeutung sind. | Längerwellige Route, die häufig für viele organische, Verpackungs- und andere nichtmetallische Oberflächen geprüft wird, die CO2-Strahlung gut absorbieren. |
| Gute erste Frage | Benötigt das Teil eine dauerhafte Metallkennzeichnung, Gravur oder Hochdurchsatzmarkierung? | Ist eine Faserroute bereits geeignet, aber müssen Pulsbreite, Wärmeeintrag oder Oberflächeneffekt noch besser kontrolliert werden? | Ist das Substrat wärmeempfindlich, fein strukturiert, beschichtet oder mit einer Faserroute schwer sauber zu markieren? | Ist das Ziel Papier, Holz, Leder, Polymer, Beschichtung oder Verpackungsoberfläche, bei denen die CO2-Absorption günstig ist? |
| Was kann die Antwort verändern? | Legierung, Oberflächenfinish, Beschichtung, Additive, erforderliche Tiefe, Feldgröße und Zyklusziel. | Quellenarchitektur, verfügbarer Pulsbreitenbereich, Frequenz-/Energiefenster, Oberflächenfinish und erforderlicher visueller Effekt. | Tatsächliche Formulierung, Transparenz, Beschichtungsstapel, Strukturgröße, Schadensschwelle und Zyklusanforderung. | Exaktes Substrat oder Beschichtung, Absorption, Markierungsmechanismus, Absaugung, Liniengeschwindigkeit und Wartungskontext. |
| Hauptwarnung | “Metall” oder “Kunststoff” allein reicht nicht aus, um den Prozess freizugeben. | Gehen Sie nicht davon aus, dass MOPA bei jedem Bauteil automatisch Farbe, besseren Kontrast oder weniger Wärme erzeugt. | “Kaltmarkierung” ist keine wärmefreie Bearbeitung, und UV ist nicht automatisch der beste Weg für jedes Kunststoff- oder Glasbauteil. | Gehen Sie nicht von einer Markierung auf blankem Metall oder einem bestimmten Kontrastergebnis aus, ohne die reale Oberfläche zu testen. |
Verwenden Sie die Tabelle, um eine Testrichtung auszuwählen. Die endgültige Auswahl sollte weiterhin auf dem realen Bauteil, der Markierungsdatei, dem Produktionsziel und den Abnahmekriterien basieren.
Vier Fertigungsaufgaben und die zuerst zu öffnende Vergleichsroute
Dies sind praktische Ausgangspunkte, keine garantierten Maschinenauswahlen. Ihr Zweck ist es, technische Variablen in wiedererkennbare Produktionssituationen zu übersetzen.

Beginnen Sie mit Faserlaser. Vergleichen Sie MOPA, wenn Pulsflexibilität, Farbentwicklung, Wärmeeintrag oder ein breiteres Prozessfenster wichtig sind. Validieren Sie Lesbarkeit, Oberflächenzustand und Zykluszeit am realen Bauteil.

Vergleichen Sie Faser und UV an der tatsächlichen Polymerformulierung. Pigmente, Füllstoffe, Additive und Farbe können Absorption, Kontrast und Schadensrisiko verändern, daher reicht der Harzname allein nicht aus.

Vergleichen Sie UV und CO2, wo das Substrat auf beide Verfahren ansprechen kann. Wenn die Linie auch Tintenstrahl verwendet, beziehen Sie Verbrauchsmaterialien, Reinigung, Belüftung, Code-Verifizierung und Umrüstung in den Vergleich ein.

Vergleichen Sie Lasergravur mit Dot-Peen, wenn Tiefe und Dauerhaftigkeit wichtig sind. Prüfen Sie zulässige Verformung, Bauteilsteifigkeit, Markierungstiefe, Geräuschentwicklung, Werkzeugzugang, Zykluszeit und Anforderungen an die Codequalität.
Vergleichen Sie Optionen für Faser-, MOPA-, UV- und CO2-Lasermarkierung
Die Wahl einer Quellenfamilie schränkt die Optionen ein, bestätigt aber nicht, dass das Verfahren bei einem bestimmten Bauteil funktioniert. Oberflächenbeschaffenheit, Additive, Beschichtungen, Geometrie, Feldgröße, Fokus, Pulsparameter und die Abnahmeprüfung können das praktische Ergebnis verändern.
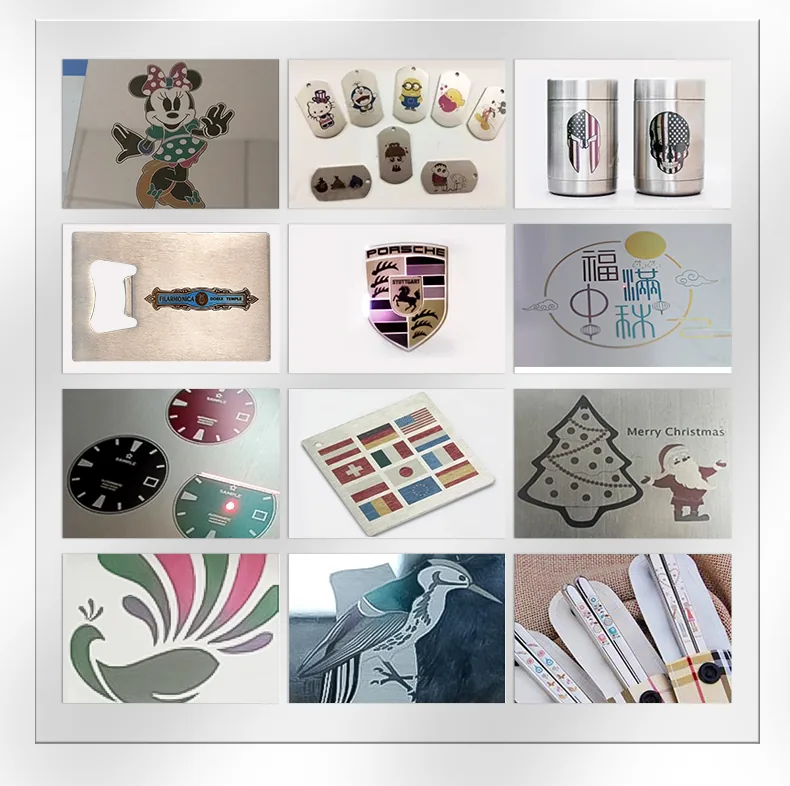
Lasermarkierung mit Gravur, Ätzung, Nadelprägen und Tintenstrahl vergleichen
Zwei Systeme können lesbare Zeichen erzeugen und dabei ganz unterschiedliche Oberflächenveränderungen, Wartungsaufgaben und Validierungsanforderungen mit sich bringen. Bevor Sie Geräte vergleichen, definieren Sie, welche Anforderungen die Markierung nach Reinigung, Verschleiß, Hitze oder chemischer Belastung noch erfüllen muss.
Prozessvergleich beim ersten Durchlauf
Bevor Sie Maschinenmodelle vergleichen, unterscheiden Sie, wie die Markierung erzeugt wird. Oberflächenmarkierung, gezielter Materialabtrag, mechanische Einprägung und aufgetragene Tinte führen zu unterschiedlichen Haltbarkeits-, Wartungs- und Prüfanforderungen.
| Entscheidungspunkt | Oberflächen-Lasermarkierung | Lasergravur / Laserätzung | Nadelprägen | Tintenstrahlkodierung |
|---|---|---|---|---|
| Wie die Markierung erzeugt wird | Berührungslose Laser-Wechselwirkung verändert Farbe, chemische Beschaffenheit oder Oberflächenerscheinung mit geringer oder keiner beabsichtigten Tiefe. | Laserenergie entfernt oder verändert absichtlich Material, um eine vertiefte oder texturierte Markierung zu erzeugen; die genaue Terminologie für “Ätzen” sollte für die Anwendung definiert werden. | Ein Stift drückt mechanisch in die Oberfläche ein. | Tinte wird auf die Oberfläche aufgebracht. |
| Bauteilverformung / Materialabtrag | Normalerweise gering, aber thermische oder Oberflächeneffekte müssen dennoch validiert werden. | Materialabtrag oder eine messbare Oberflächenveränderung ist Teil des beabsichtigten Ergebnisses. | Mechanische Verformung ist dem Prozess inhärent. | Kein absichtlicher Substratabtrag; Haftung und Trocknung werden zu Schlüsselvariablen. |
| Verbrauchsmaterialien / Verschleißteile | Am Markierungspunkt werden weder Tinte noch Stift verbraucht; Absaugfilter und normale Wartung können weiterhin erforderlich sein. | Ähnliche Wartung wie bei Lasersystemen, mit zusätzlichem Augenmerk auf Ablagerungen und Absaugung, wenn Material abgetragen wird. | Stift-/Werkzeugverschleiß und mechanische Wartung sind Teil des Prozesses. | Tinte, Make-up/Lösungsmittel und Reinigungsanforderungen sind zentrale Betriebsvariablen. |
| Öffnen Sie diesen Vergleich, wenn… | Sie benötigen eine dauerhafte, berührungslose Kennzeichnung mit kontrollierter visueller oder Oberflächenveränderung. | Tiefe, fühlbares Ergebnis, Rauheit oder Materialabtrag sind Teil der Spezifikation. | Eine dauerhafte vertiefte Kennzeichnung kann eine kontrollierte mechanische Eindrückung rechtfertigen. | Hochgeschwindigkeitscodierung kann eine aufgebrachte Markierung verwenden, und die Verwaltung von Verbrauchsmaterialien ist akzeptabel. |
Klären Sie, ob das Ziel eine Änderung der Oberflächenfarbe oder -textur, ein absichtlicher Materialabtrag oder ein Ätzmechanismus ist. Tiefe, Rauheit, Abtragsrückstände, Korrosionsverhalten und Maßgrenzen sind unterschiedliche Fragestellungen.
Öffnen Sie den Leitfaden für Terminologie und MechanismenVergleichen Sie berührungslose Bearbeitung mit dauerhafter mechanischer Eindrückung. Bauteilsteifigkeit, Oberflächenverformung, Geräuschentwicklung, Werkzeugverschleiß, Datenanforderungen und lesbare Tiefe gehören in die Entscheidung.
Leitfaden Laser vs. Nadelprägen öffnenVergleichen Sie eine lasererzeugte Markierung mit aufgetragener Tinte. Substratreaktion, Kontrast, Liniengeschwindigkeit, Umrüstzeiten, Verbrauchsmaterialien, Reinigung, Belüftung und Codeverifizierung sollten gemeinsam bewertet werden.
Leitfaden Laser vs. Tintenstrahl öffnenWählen Sie den richtigen Vergleichsleitfaden für die Lasermarkierung
| Ausgangsbedingung | Öffnen Sie zuerst diesen Leitfaden | Diese Variablen bereithalten |
|---|---|---|
| Metalle und ausgewählte Kunststoffe; UV wird ebenfalls geprüft | Faser vs. UV | Legierungs- oder Polymergüte, Oberflächenfinish, Kontrastziel, Merkmalsgröße, Wärmegrenze und Durchsatz. |
| Metallfokussierte Route im Vergleich zu organischen oder beschichteten Oberflächen | Faser vs. CO2 | Materialfamilie, Beschichtungsstapel, erforderlicher Mechanismus, Feldgröße, Absaugung und Wartungskontext. |
| Feine oder wärmeempfindliche Bearbeitung im Vergleich zu CO2-reaktiven Materialien | UV vs. CO2 | Oberflächenabsorption, Schadensschwelle, Markierungsdetail, Zustand von Verpackung oder organischem Material und Zyklusziel. |
| Eine Faserroute wurde gewählt, aber die Pulsflexibilität ist ungeklärt | MOPA vs. gütegeschaltet | Erforderliche Farbe oder Kontrast, Pulsbreitenbedarf, Markierungsgeschwindigkeit, Quellenbereich und Musterabnahmeverfahren. |
| Das angeforderte Ergebnis wird inkonsistent beschrieben | Markieren vs. Gravieren vs. Ätzen | Zieltiefe, Rauheit, Materialabtrag, Oberflächenintegrität, Korrosions- oder Reinigungsanforderung. |
| Dauerhafte industrielle Identifikation kann mechanische Einprägung verwenden | Laser vs. Nadelprägung | Bauteilsteifigkeit, zulässige Verformung, erforderliche Tiefe, Lärm, Werkzeugzugang, Daten und Wartung. |
| Eine Produktionslinie verwendet derzeit aufgebrachte Tinte oder zieht deren Einsatz in Betracht | Laser vs. Tintenstrahl | Substrat, Tintenhaftung, Verbrauchsmaterialien, Reinigung, Liniengeschwindigkeit, Codeverifizierung und Belüftung. |
Verwenden Sie eine einzige Nachweismethode für jeden Vergleich
Ein nützlicher Vergleich hält die Probe und den Abnahmetest konstant. Andernfalls könnte das Ergebnis eine andere Materialbeschaffenheit, Markierungsdatei oder Produktionsziel widerspiegeln statt einer besseren Prozessroute.
- 1
Fixieren Sie den Teilezustand
Erfassen Sie Werkstoffsorte, Farbe, Oberfläche, Beschichtung, Verunreinigung, Wandstärke und Geometrie.
- 2
Definieren Sie die erforderliche Markierung
Geben Sie die Datei, Größe, Linienbreite, Codetyp, Kontrast, Tiefe, Textur und geschützte Bereiche an.
- 3
Vergleichen Sie das Produktionssystem
Berücksichtigen Sie Beladung, Vorrichtung, Fokuskontrolle, Zyklusziel, Entnahme, Absicherung, Software und Verifizierung.
- 4
Mit einem wiederholbaren Test freigeben
Legen Sie die Prüfbeleuchtung, das Lesegerät, die Reinigung, die Abrieb-, Hitze-, Chemikalien- oder Dimensionsabnahmemethode fest.

Vergleichsfragen zur Lasermarkierung
Betrachten Sie diese Antworten als Ausgangspunkt. Der detaillierte Leitfaden und ein kontrollierter Probetest sollten die endgültige Wahl bestätigen.
Welche Lasermarkierungstechnologie ist die beste?
Es gibt keine universell beste Quelle. Die praktische Wahl richtet sich nach Material- und Oberflächenreaktion, erforderlichem Markierungseffekt, Geometrie, Zyklusziel, Integration, Sicherheitskontrollen und dem Abnahmetest. Nutzen Sie die Quellenvergleiche, um die Testroute einzugrenzen.
Ist MOPA eine separate Laserfamilie, getrennt von Faserlasern?
MOPA ist eine Art gepulster Faserlaser-Architektur, keine unabhängige Wellenlängenfamilie. Vergleichen Sie sie mit einer herkömmlichen gütegeschalteten Faserquelle, wenn Pulsbreitenflexibilität oder ausgewählte Farb- und Kontrasteffekte wichtig sind.
Macht eine höhere Wattzahl einen Weg besser?
Nein. Die Nennleistung allein definiert nicht Absorption, Spitzenleistung, Pulsverhalten, Spotgröße, Wärmeeintrag, Markierqualität oder Zykluszeit. Vergleichen Sie die vollständige Quelle, Optik, Einstellungen und das Probenergebnis.
Wann sollte das Nadelprägen mit der Lasermarkierung verglichen werden?
Vergleichen Sie sie, wenn eine dauerhafte industrielle Kennzeichnung eine mechanische Einprägung akzeptieren könnte. Erforderliche Tiefe, Oberflächenverformung, Bauteilsteifigkeit, Lärm, Werkzeugverschleiß, Zugänglichkeit und Datenworkflow sind zentrale Variablen.
Wann sollte Tintenstrahl mit der Lasermarkierung verglichen werden?
Vergleichen Sie sie, wenn eine Linie aufgetragene Tinte oder eine lasererzeugte Markierung verwenden kann. Prüfen Sie Substratverträglichkeit, Kontrast, Verbrauchsmaterialien, Reinigung, Umrüstung, Liniengeschwindigkeit, Belüftung, Wartung und Verifizierung gemeinsam.
Kann ein Vergleichsleitfaden Musterprüfungen ersetzen?
Nein. Ein Leitfaden kann die am besten geeignete Route für den ersten Test identifizieren, aber er kann Kontrast, Schäden, Haftung, Tiefe, Haltbarkeit, Codegüte oder Zykluszeit an einem nicht gesehenen Produktionsteil nicht bestätigen.
Ein prüfbares Briefing für die Lasermarkierung erstellen
Zhuorui Laser liefert Standardmaschinen, unterstützt Funktionserweiterungen und kundenspezifische Maschinenkonfigurationen und kann projektbasierte Automatisierungsanforderungen bewerten. Eine Empfehlung ist zuverlässiger, wenn Sie das tatsächliche Bauteil, die Markierungsanforderung, die Produktionsbedingungen und die Abnahmekriterien vor der Angebotserstellung bereitstellen.
Testen Sie die Prozessroute, bevor Sie die Maschine auswählen
Teilen Sie das Material, den Oberflächenzustand, die Markierungsdatei, das Produktionsziel und die Gut-/Schlecht-Prüfmethode mit. Zhuorui Laser kann dann eine Laserquelle, eine Konfiguration und einen Muster-Testplan auf Basis der realen Anwendung empfehlen und nicht nur anhand der Vergleichstabelle.