
ANWENDUNG FÜR DRAHT, KABEL & SCHLÄUCHE
Wärmeschrumpfschlauch-Lasermarkierung
Definieren Sie die Schlauchrezeptur, den Schrumpfzustand, den Code, die Geometrie, die Handhabung und die Produktionsrate, bevor Sie eine Laserroute auswählen. Ein gutes Muster muss nach dem erforderlichen Schrumpfen, der Montage und der nachgelagerten Verwendung lesbar und akzeptabel bleiben.
WERKSTÜCKUMFANG
Welchen Zustand des Schrumpfschlauchs markieren Sie?
Definieren Sie zwei separate Dimensionen, bevor Sie Laserquellen oder Maschinenlayouts vergleichen: wie der Schlauch zugeführt und gehandhabt wird, und wann die Markierung im Verhältnis zum Schrumpfen angebracht wird.
Zuführ- / Handhabungszustand
Endlosschlauch oder Spule
Von der Spule zugeführter Schlauch wird vor dem Schneiden oder der Rückstellung kontinuierlich bereitgestellt. Erfassen Sie das Zufuhrformat und ob sich Codes in einer festen Teilung wiederholen.
Vorgeschnittene Hülsen
Einzelne Hülsen werden nacheinander bereitgestellt. Erfassen Sie die Hülsenabmessungen und ob die Beschickung manuell oder automatisiert erfolgt.
Markierungsphase
Vor dem Schrumpfen
Die Markierung wird bei den gelieferten Abmessungen angebracht und anschließend nach dem festgelegten Rückstellprozess bewertet.
Nach dem Schrumpfen oder der Installation
Der endgültig zurückgestellte oder installierte Schlauch wird in seiner Einsatzgeometrie markiert; dokumentieren Sie den Zugang zur vorgesehenen Markierungszone.
WARUM MARKIEREN
Warum werden Wärmeschrumpfschläuche markiert?
Der Zweck des Codes bestimmt, was nach dem Schrumpfen sichtbar bleiben muss und was das Produktionssystem steuern muss.
Bauteil- und Kabelbaumidentifikation
Identifizieren Sie einen Draht, ein Kabel, eine Hülse, eine Baugruppe oder einen Verbindungspunkt, damit Produktions- und Serviceteams das richtige Teil unterscheiden können.
Montagehinweis
Verwenden Sie Polarität, Nennwert, Ausrichtung, Spezifikation oder Kundentext, um Mehrdeutigkeiten bei Installation und Wartung zu reduzieren.
Rückverfolgbarkeit
Bringen Sie Charge, Datum, Schicht, Rolle, Seriennummer oder andere variable Daten an, wenn der Prozess Produktionshistorie oder Identifikation auf Artikelebene erfordert.
WAS WIRD MARKIERT
Was wird üblicherweise auf Wärmeschrumpfschlauch markiert?
Das Codeformat sollte gemeinsam mit der verfügbaren Markierungsfläche, der endgültigen Schlauchkrümmung und der nach dem Schrumpfen oder der Installation verwendeten Prüfmethode ausgewählt werden.
| Markieraufgabe | Typischer Inhalt | Anwendungsvariablen | Abnahmefokus |
|---|---|---|---|
| Identifikationstext | Teilenummer, Draht-ID, Größe, Spannung oder Kundenwortlaut | Zeichenhöhe, verfügbare Länge, Schlauchdurchmesser und Kontrast | Klare Lesbarkeit unter der endgültigen Betrachtungsbedingung |
| Chargen- oder Datumscode | Los-, Datums-, Schicht-, Rollen- oder Produktionsreferenz | Variable Daten, Wiederholabstand, Umrüst- und Neustartverhalten | Korrekte Daten und konsistente Platzierung |
| Polarität oder Spezifikation | +, −, Nennwert, Farbreferenz oder Montageanweisung | Ausrichtung, Abstand, endgültige Einbauposition und Betrachtungsabstand | Eindeutige Interpretation nach Schrumpfen und Installation |
| Barcode oder 2D-Code | Barcode, QR- oder Data-Matrix-Code, sofern die Geometrie es zulässt | Modulgröße, Krümmung, Ruhezone, Beleuchtung und Geometrie des Lesegeräts | Verifizierte maschinelle Lesbarkeit im erforderlichen Endzustand |
ERGEBNISVARIABLEN
Was bestimmt das Ergebnis der Lasermarkierung?
Wärmeschrumpf ist eine Produktform, kein einzelnes Materialrezept. Das Markierungsfenster ergibt sich aus dem Zusammenspiel zwischen dem Schlauchaufbau, der erforderlichen Markierung und der Art und Weise, wie das Teil verarbeitet wird.
Polymer und Formulierung
Basispolymer, Pigmente, Füllstoffe, Flammschutzpakete und andere Additive können Absorption, Kontrastmechanismus und das Ausmaß der sichtbaren oder thermischen Oberflächenveränderung verändern.
Farbe und Oberflächenbeschaffenheit
Dunkle, helle, undurchsichtige, glänzende, matte oder bedruckte Oberflächen können unterschiedlich reagieren. Oberflächenverunreinigungen oder vorhandener Aufdruck können ebenfalls den nutzbaren Kontrast verändern.
Wandstärke und Schlauchaufbau
Dünne Wandungen lassen üblicherweise weniger Toleranz für übermäßige lokale Energie. Mehrschichtige oder Spezialschläuche sollten als die tatsächlich gelieferte Konstruktion getestet werden, anstatt als generisches Polymer behandelt zu werden.
Durchmesser und Schrumpfverhältnis
Gelieferter Durchmesser, rückgestellter Durchmesser und Schrumpfverhältnis beeinflussen die verfügbare Markierungsbreite, die Krümmung und wie sich Text oder Codes während der Rückstellung ändern.
Code-Geometrie
Zeichenhöhe, Zeilenlänge, Strichbreite, Modulgröße und Ausrichtung des 2D-Codes bestimmen, wie viel Maßänderung der Code tolerieren kann.
Produktionsbedingung
Liniengeschwindigkeit, Wiederholabstand, Verweilzeit, Fokusstabilität, Trigger-Timing sowie nachgelagertes Schrumpfen oder Handhabung können aus einer guten statischen Probe ein inkonsistentes Produktionsergebnis machen.
ZIELERGEBNIS
Was soll eine akzeptable Wärmeschrumpf-Markierung erreichen?
Definieren Sie die Akzeptanz vor dem Test. Das Ziel ist nicht einfach “eine sichtbare Markierung”; es ist eine Markierung, die den erforderlichen Prozess übersteht, während der Schlauch für seinen vorgesehenen Gebrauch geeignet bleibt.
Codequalität
- Korrekter Text oder korrekte variable Daten.
- Lesbare Zeichengröße und ausreichender Kontrast.
- Scannbarer Barcode oder 2D-Code, wo erforderlich.
- Platzierung bleibt innerhalb der zulässigen Markierungszone.
Schlauch- und Prozessintegrität
- Keine unzulässige Perforation, Verzerrung, Verkohlung oder Rückstände.
- Markierung bleibt nach dem spezifizierten Schrumpfzyklus akzeptabel.
- Erforderliche Biege-, Reib-, Wärme-, Handhabungs- oder Installationsbeanspruchung macht die Markierung nicht ungültig.
- Das Ergebnis bleibt bei der geforderten Produktionsrate reproduzierbar.
GEOMETRIE & HANDHABUNG
Wie verändern Rohrgeometrie, Positionierung und Produktionshandhabung die Einrichtung?
Sobald der Werkstückzustand festgelegt ist, übertragen Sie ihn in die Einrichtungsanforderungen, die Fokus, Positionierung, Vorschub, Auslösung und Produktionswiederholbarkeit steuern.
| Werkstück- oder Produktionszustand | Was sich ändert | Was vor dem Testen festzulegen ist |
|---|---|---|
| Kontinuierlicher von der Rolle zugeführter Schlauch | Teilungsgenauigkeit, Vorschubspannung, Liniensynchronisation und Konsistenz beim Wiederanlauf werden kritisch. | Nominale/minimale/maximale Liniengeschwindigkeit, Wiederholungsteilung, Schlauchbewegung, Verfügbarkeit von Encoder/Trigger und Schnittposition. |
| Vorgeschnittene lose Hülse | Bauteilorientierung und wiederholte Platzierung können die Konsistenz der Markposition dominieren. | Hülsenlänge, Durchmesserbereich, Beladeverfahren, Vorrichtungskonzept und erforderliche Teile pro Minute. |
| Runder oder installierter Schlauch | Krümmung verändert den Fokus, die nutzbare Markierungsbreite und die Codeverzerrung über die Oberfläche. | Außendurchmesser, zugänglicher Bogen, Ausrichtung der Markierung, Fokustoleranz und ob das Teil gedreht oder neu positioniert werden kann. |
| Vor dem Schrumpfen markieren | Der Code kann während der Rückstellung seine Größe, seinen Abstand und seine Krümmung ändern. | Maße im gelieferten und im rückgestellten Zustand, Schrumpfverhältnis, endgültige Position der Markierung und Prüfverfahren nach dem Schrumpfen. |
| Nach dem Schrumpfen markieren | Zugänglichkeit bei der Endmontage und Freiraum für Vorrichtungen werden zu vorrangigen Randbedingungen. | Einbaugeometrie, umgebende Komponenten, verfügbares Markierungsfenster, Be- und Entladen sowie Position der Endprüfung. |
| Produktion mit höherem Volumen | Ein Musterergebnis muss über den geforderten Arbeitszyklus hinweg wiederholbar sein und nicht nur an einzelnen Teilen. | Teile/Hülsen pro Minute, Stunden pro Schicht, Schichten pro Tag, Rüsthäufigkeit und akzeptable Verifizierungs-/Ausschussmethode. |
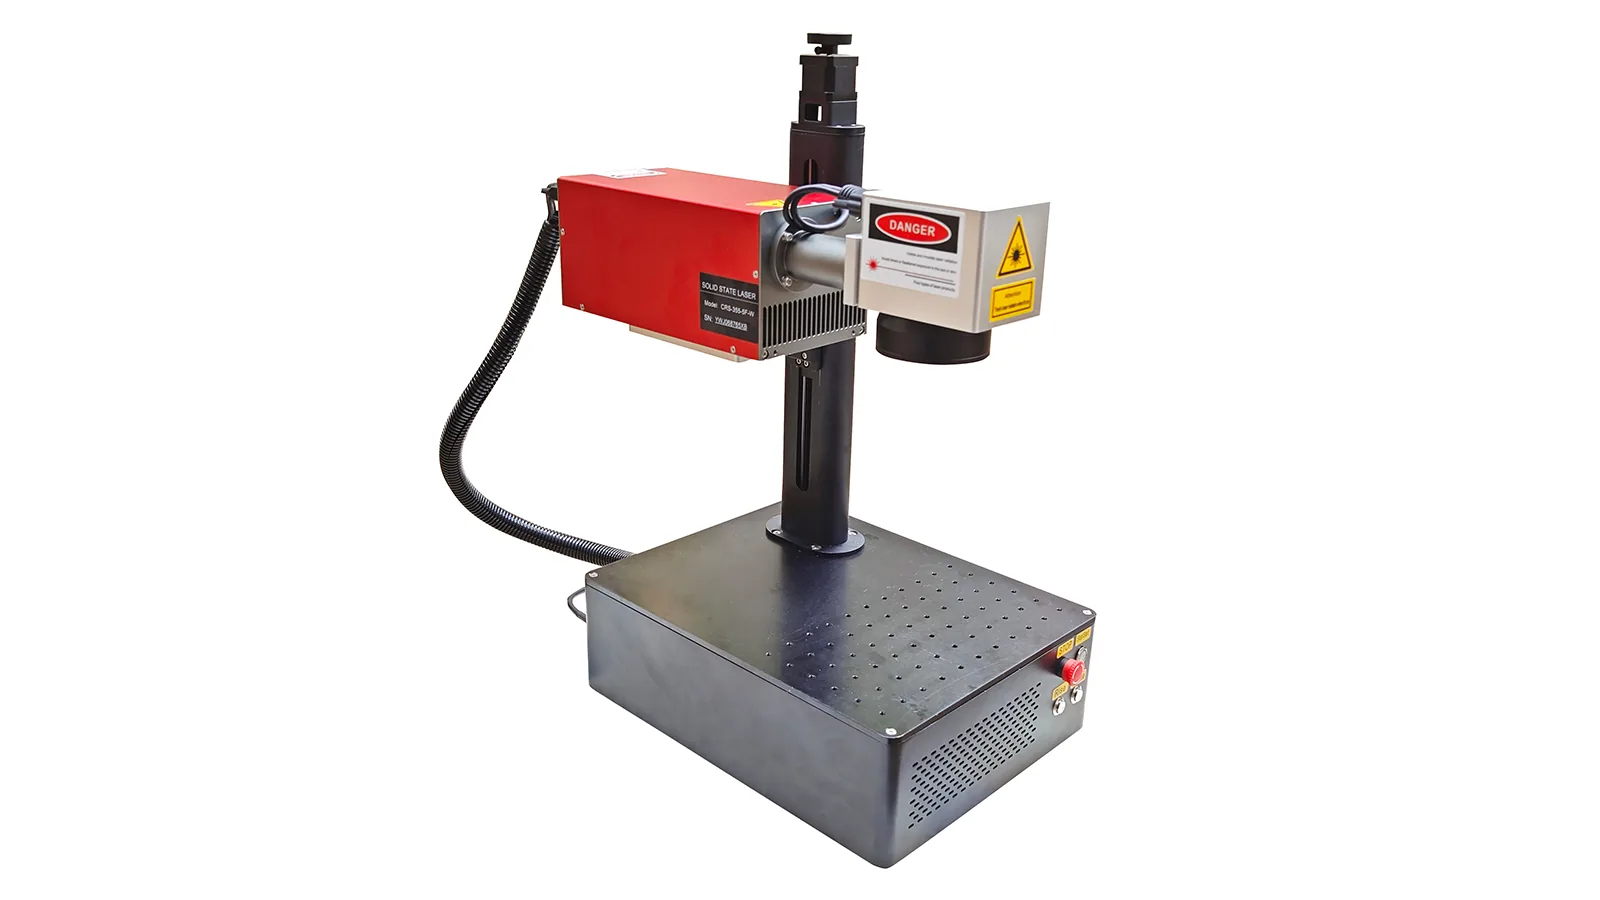

Nur Architekturbeispiele: Diese Maschinenbilder veranschaulichen die Offline-Handhabung im Vergleich zur automatisierten Handhabung. Sie belegen weder die Laserkompatibilität noch ein Markierungsergebnis bei einer bestimmten Wärmeschrumpf-Rezeptur.
ERSTTEST-LASERROUTE
Welcher Laserweg sollte zuerst getestet werden?
Wählen Sie keine Quelle allein anhand der Wörter “heat-shrink tube” aus. Verwenden Sie die tatsächliche Formulierung, das Markierungsziel und den zulässigen beeinflussten Bereich, um die erste Screening-Route festzulegen, und vergleichen Sie dann das Probenergebnis unter den erforderlichen Schrumpf- und Produktionsbedingungen.
| Ausgangsbedingung | Zuerst zu bewertende Route | Was der Test beweisen muss |
|---|---|---|
| Feiner Code, kleine Markierungsfläche oder thermisch empfindliches Polymer, bei dem die beeinflusste Zone streng kontrolliert werden muss | UV kann ein früher Kandidat bei Formulierungen sein, die auf diese Wellenlänge ansprechen. | Kontrast, Kantenqualität, Oberflächenveränderung, Lesbarkeit nach dem Schrumpfen und erreichbare Zykluszeit. |
| Polymeraufbau, der auf kontrollierte CO₂-Oberflächenwechselwirkung anspricht und bei dem die erforderliche Markierung diesen Mechanismus tolerieren kann | CO₂ kann gescreent werden. | Kontrast, Verzerrung, Durchdringungsrisiko, Rückstands-/Rauchverhalten, Integrität nach dem Schrumpfen und Geschwindigkeit. |
| Pigmentiertes, gefülltes oder additivmodifiziertes Polymer, das ein nutzbares Nahinfrarot-Ansprechverhalten zeigt | Faser, einschließlich MOPA-Varianten, bei denen Pulssteuerung relevant ist, kann bewertet werden. | Kontrastmechanismus, Wärmeeffekt, Wiederholbarkeit, erforderliches Pulsfenster und Integrität nach dem Schrumpfen. |
| Unbekannte Formulierung, mehrschichtiger Schlauch oder inkonsistente Lieferanteninformationen | Materialidentifikation plus vergleichendes Proben-Screening ist sicherer als die Annahme einer einzigen universellen Quelle. | Welche Quelle erzeugt eine akzeptable Markierung ohne inakzeptable Beschädigung, und dann, welches Prozessfenster nach dem Schrumpfen und bei Produktionsgeschwindigkeit stabil bleibt. |
FEHLERMODI
Wo schlägt die Kennzeichnung von Schrumpfschläuchen üblicherweise fehl?
Die Fehlerdiagnose sollte die Materialreaktion von Problemen mit Geometrie, Schrumpfung und Produktionskontrolle trennen.
| Beobachtetes Problem | Wahrscheinliche Einflussfaktoren | Zuerst prüfen |
|---|---|---|
| Vor dem Schrumpfen lesbar, nach dem Schrumpfen schlecht | Schrumpfverhältnis, Codeausrichtung, Modul-/Zeichengröße, Rückstellkrümmung oder Markierungsmechanismus. | Vergleichen Sie die gelieferten und die zurückgewonnenen Abmessungen und prüfen Sie denselben markierten Bereich nach dem angegebenen Rückgewinnungszyklus. |
| Schlauch verformt sich, erweicht, verkohlt oder perforiert | Übermäßige lokale Energie, ungeeignetes Wellenlängenverhalten, dünne Wandung, wiederholte Exposition oder schlechte Fokussierung. | Untersuchen Sie den betroffenen Bereich, reduzieren Sie unnötigen Energieeintrag und vergleichen Sie eine andere Route, wenn der erforderliche Kontrast nicht sicher erreicht werden kann. |
| Gutes Ergebnis bei einer Charge, schwacher Kontrast bei einer anderen | Abweichungen bei Formulierung, Pigment, Additiv, Oberfläche oder Lieferantencharge. | Vergleichen Sie Materialidentität, Farbe und Lieferzustand; gehen Sie nicht allein aufgrund des visuellen Erscheinungsbilds von einer identischen Reaktion aus. |
| 2D-Code ist sichtbar, lässt sich aber nicht zuverlässig scannen | Modulgröße, Krümmung, Verformung nach dem Schrumpfen, geringer Kontrast, Beleuchtung oder Lesegerät-Geometrie. | Mit dem vorgesehenen Lesegerät im endgültigen Schlauchzustand verifizieren, statt sich nur auf die Sichtprüfung zu verlassen. |
| Statische Proben sind gut, Produktionsmarkierungen driften | Vorschubvariation, Trigger-Zeitpunkt, Wiederholungsteilung, Fokus, Schlauchrotation, Änderung der Liniengeschwindigkeit oder Neustartlogik. | Führen Sie die reale oder simulierte Produktionsdarstellung aus und zeichnen Sie Position, Codequalität und Timing über wiederholte Zyklen auf. |
PRODUKTIONSWORKFLOW
Wie gelangt ein validiertes Muster in die Produktion?
Der Prozessweg hängt davon ab, ob der Schlauch vor der Rückstellung oder nach der Montage markiert wird, aber beide Wege erfordern kontrollierte Positionierung, Daten, Verifizierung und eine definierte Reaktion auf Ausschuss.
Typischer Produktionsablauf
Schlauch zuführen oder einlegen → Position und Ausrichtung festlegen → die korrekten festen oder variablen Daten auslösen → Lasermarkierung vornehmen → eine Erstprüfung durchführen → bei Bedarf schneiden/montieren → unter dem spezifizierten Prozess schrumpfen → die endgültige Markierung verifizieren → annehmen oder verwerfen.
Typischer Produktionsablauf
Montieren und schrumpfen → die endgültige Geometrie bereitstellen → die Markierungszone lokalisieren → die korrekten Daten auslösen → Lasermarkierung vornehmen → Lesbarkeit und Zustand des Schlauchs prüfen → annehmen oder verwerfen → das Ergebnis erfassen, wenn Rückverfolgbarkeit erforderlich ist.
MUSTERABNAHME
Wie sollten Schrumpfschlauchmuster abgenommen werden?
Eine nützliche Musterprüfung erfasst die Schlauchidentität, die Prozessbedingung und das endgültige Abnahmeergebnis, sodass dieselben Nachweise zur Auswahl der Produktionskonfiguration verwendet werden können.
Den Schlauch definieren
Erfassen Sie Material/Formulierung, falls verfügbar, Farbe, Wandstärke, gelieferten und rückgestellten Durchmesser, Schrumpfverhältnis, Oberflächenbeschaffenheit sowie Lieferanten-/Chargeninformationen, sofern relevant.
Den Code definieren
Verwenden Sie den tatsächlichen Text oder die tatsächliche Datenstruktur, Mindestzeichen- oder Modulgröße, Ausrichtung, Markierungsbereich, Wiederholungsabstand und die vorgesehene Prüfmethode.
Führen Sie die reale nachgelagerte Bedingung durch
Prüfen Sie vor und nach dem angegebenen Schrumpfzyklus und fügen Sie dann erforderliche Biege-, Reib-, Wärme-, Handhabungs-, Installations- oder andere projektspezifische Beanspruchungen hinzu.
Abnahme dokumentieren
Dokumentieren Sie die Codekorrektheit, Lesbarkeit/Scanbarkeit, Platzierung, Oberflächenintegrität, Wiederholbarkeit und das Zykluszeitergebnis anhand der vereinbarten Projektkriterien.
ENDGÜLTIGE MASCHINENKONFIGURATION
Wie bestimmen die Ergebnisse der Musterprüfung die endgültige Maschinenkonfiguration?
Die endgültige Maschine sollte anhand des validierten Prozessfensters und der Produktionsmethode konfiguriert werden — nicht ausgewählt werden, bevor die Tube, der Code und die Handhabungsbedingungen nachgewiesen sind.
| Validiertes Testergebnis oder Produktionsinput | Konfigurationsentscheidung, die dadurch unterstützt wird |
|---|---|
| Welche Wellenlänge/welches Verfahren liefert einen akzeptablen Kontrast bei akzeptablem Röhrenwechsel | Laserquellenfamilie und erforderlicher Prozesssteuerungsbereich. |
| Erforderliche Zeichengröße, 2D-Code-Größe und Markierfeld | Optik, Fokusanordnung und Arbeitsfeld. |
| Liefer-/Schrumpfdurchmesser, Krümmung und zugängliche Markierungszone | Vorrichtung, Positionierungsmethode, mögliche Anforderung an Dreh-/3D-Handling und Arbeitsabstand. |
| Endlosrolle, geschnittene Hülse oder installierte Baugruppe | Online-Integration, Offline-Arbeitsplatz oder dedizierte Lade-/Teilehandhabungsarchitektur. |
| Linengeschwindigkeit, Teile pro Minute, Wiederholungsteilung und Taktzeit-Testergebnis | Leistungsanforderung an Quelle/Scanner, Encoder-/Trigger-Design und Automatisierungsgrad. |
| Quelle für variable Daten und Häufigkeit der Codeänderungen | PC/SPS-Kommunikation, Datenbank- oder Liniensteuerungsschnittstelle und Rezeptverwaltung. |
| Erforderliche maschinenlesbare Verifizierung | Barcode-Leser- oder Vision-Verifizierung und Ausschleuslogik. |
| Beobachteter Rauch, Rückstände oder Prozessnebenprodukte | Absauganforderung sowie Gehäuse-/Luftstromplanung. |
| Stunden pro Schicht, Schichten pro Tag, Umrüsthäufigkeit und Produktionsvolumen | Einschaltdauer-Reserve, Arbeitsplatzlayout, Beschickungsstrategie und finaler Automatisierungsgrad. |
| Bedienerzugang und Installationsbeschränkungen | Schutzvorrichtungen, Gehäuse, Steuerungen, Werkstückaufnahmen und Layout der Linienintegration. |
VERWANDTER ANWENDUNGSKONTEXT
Siehe die übergeordnete Produktionsroute für Draht, Kabel & Schläuche
Verwenden Sie die übergeordnete Anwendungsseite für Szenarien der Kabel-, Draht- und Schlauchproduktion und nutzen Sie dann diese Seite, um wärmeschrumpfspezifisches Materialverhalten, Rückstellverhalten und Abnahme zu definieren.
NÄCHSTER SCHRITT
Validieren Sie den Schlauch, den Code, die Schrumpfbedingung und die Produktionsmethode
Ein nützlicher Test sollte die endgültige Markierung nachweisen und die Informationen liefern, die für die Auswahl der Laserquelle, der Optik, der Handhabung, der Verifizierung und des Automatisierungsgrads erforderlich sind.
Besprechen Sie Ihre Anwendung