
Guía de viabilidad y riesgo de materiales
Piedra, compuestos y materiales especiales
Estos sustratos no pueden seleccionarse solo a partir de una etiqueta amplia de material. La estructura mineral, la resina o el aglutinante, el refuerzo, los rellenos, los recubrimientos, la densidad, el acabado superficial y la marca requerida pueden cambiar la ruta láser viable, el riesgo de partículas y humos, y la ventana de proceso aceptable.
Respuesta rápida
¿Se pueden marcar con láser la piedra, los materiales compuestos y los materiales especiales?
Sí: muchos materiales pétreos, compuestos de fibra de carbono y fibra de vidrio, espuma/EVA y superficies cauchutadas pueden producir marcas láser útiles. La limitación importante es que la compatibilidad no puede decidirse solo a partir del nombre amplio del material. La estructura mineral, la resina o el aglutinante, el refuerzo, los aditivos, los recubrimientos, la densidad, el color y el acabado pueden cambiar tanto el resultado alcanzable como el modo de fallo.
Comience por identificar cada capa a la que llega el haz, defina la marca requerida y el daño inaceptable, y luego pruebe la pieza representativa. Una frase de búsqueda como “máquina de marcado láser de fibra para piedra” es una consulta de compra, no una prueba de que la fibra sea la fuente correcta; la respuesta observada del material y los criterios de aceptación deciden la ruta.
Familias de materiales
Elija la ruta que coincida con el sustrato real
La piedra, el compuesto de fibra de carbono, la fibra de vidrio, la espuma/EVA y los recubrimientos cauchutados responden de forma diferente porque el mineral, la resina, el refuerzo, la estructura celular o el recubrimiento expuestos controlan la interacción. Use la familia de materiales más cercana como punto de partida y luego pruebe la pieza exacta.
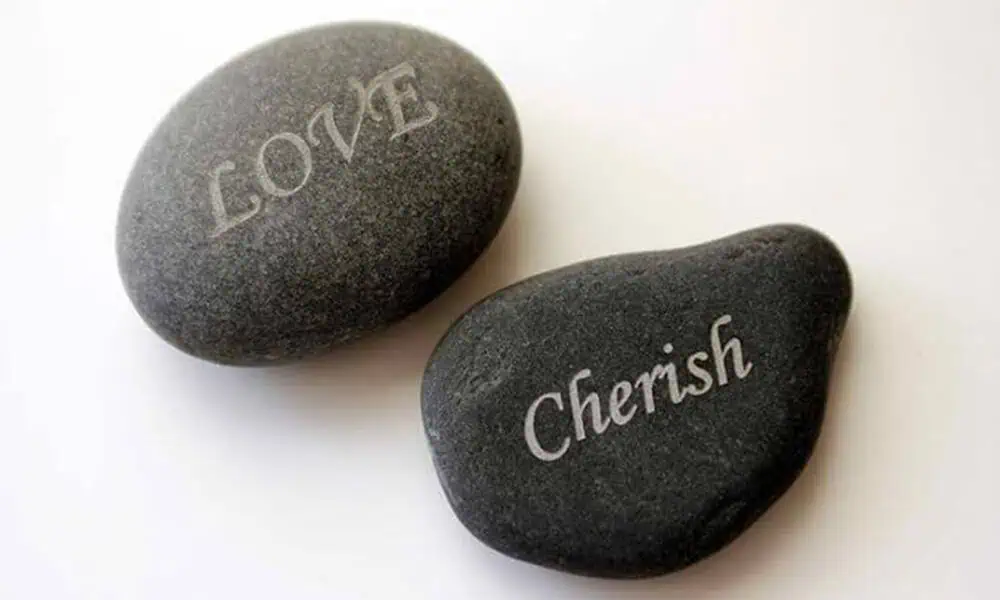
Piedra y pizarra
Evaluar la composición mineral, porosidad, color, pulido, variación natural y el efecto superficial previsto. La ablación, el blanqueamiento, la microfractura, el desprendimiento de bordes y el polvo mineral pertenecen a la evaluación específica de la piedra.
Revisar piedra y pizarra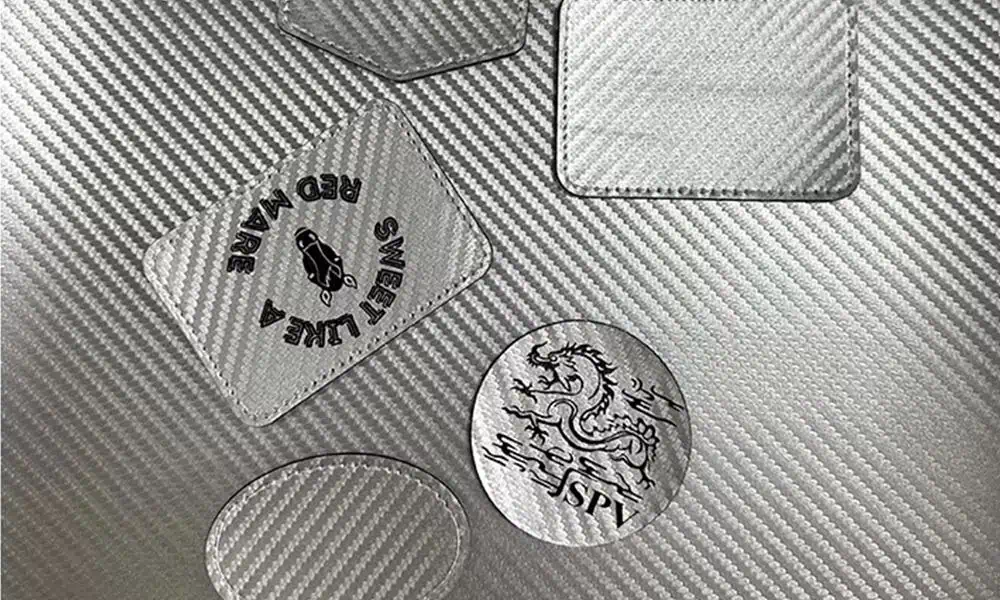
Compuesto de fibra de carbono
Separe la matriz de resina del refuerzo de carbono. El proceso puede eliminar o decolorar la resina, exponer las fibras y generar vapores o partículas; el laminado y el acabado exactos determinan el ensayo.
Revisar compuesto de fibra de carbono
Compuesto de fibra de vidrio
Identifique la resina, el refuerzo de vidrio, el gel coat, la pintura y el esquema de laminado. El contraste, el polvo, la exposición de las fibras y los efectos del calor requieren un plan de aceptación específico del material.
Revisar compuesto de fibra de vidrio
Espuma y EVA
La densidad, la estructura celular, el color, los aditivos y las capas adhesivas pueden cambiar la fusión, el colapso, el olor, la definición de bordes y el residuo. Pruebe la construcción final de la espuma, no solo el nombre de una resina.
Revisar espuma y EVARecubrimiento cauchutado
Las superficies con tacto suave y cauchutadas pueden ser recubrimientos finos sobre un material base diferente. La química del recubrimiento, la adhesión, el curado, el espesor y los productos de descomposición definen la ruta.
Revisar recubrimiento cauchutadoProductos, finalidades y contenido del marcado
¿Dónde se utilizan los materiales especiales y qué se marca habitualmente?
El uso final le indica qué debe hacer la marca. Un logotipo decorativo, un número de serie y un código legible por máquina pueden colocarse en la misma familia de materiales, pero no requieren el mismo tamaño de característica, contraste, durabilidad o método de verificación.
Piedra y pizarra
Las placas, baldosas, piezas arquitectónicas, productos conmemorativos y piedra decorativa comúnmente utilizan nombres, logotipos, gráficos, identificadores de activos o códigos simples cuando la superficie permite una legibilidad fiable.
Compuesto de fibra de carbono
Los artículos deportivos, las piezas de automoción, los drones, los paneles estructurales y las carcasas compuestas pueden necesitar identificadores de piezas, números de serie, marcas comerciales, referencias de montaje o marcas de trazabilidad.
Compuesto de fibra de vidrio
Las cubiertas moldeadas, los paneles, las carcasas eléctricas y las piezas estructurales pueden llevar números de pieza, identificadores de lote o de serie, información funcional y trazabilidad de producción.
Espuma y EVA
Los insertos protectores, las juntas, los acolchados, los componentes de calzado y los organizadores pueden usar etiquetas de ubicación, logotipos, identificación de piezas, marcas de alineación o información de control de empaque.
Superficies gomadas
Los agarres, las carcasas, los controles y las piezas recubiertas pueden necesitar iconos, logotipos, números de serie o identificadores funcionales, preservando la sensación y la adhesión del recubrimiento.
Defina el éxito antes de las pruebas
¿Qué resultado de marcado debería tener como objetivo?
Un resultado láser útil tiene dos partes: el cambio físico creado en la superficie y el resultado de aceptación requerido en producción. Defina ambos antes de comparar fuentes láser; de lo contrario, una marca visualmente obvia aún puede rechazarse por daños, escasa legibilidad o baja durabilidad.
1. Efecto físico del marcado
Describa lo que el láser debe crear físicamente en la superficie acabada.
- Oscurecimiento, blanqueamiento u otro cambio de contraste controlado.
- Grabado poco profundo o una textura superficial definida.
- Recubrimiento selectivo o modificación superficial sin daños no deseados en el sustrato.
- Texto, gráficos o elementos de código nítidos con la definición de bordes requerida.
2. Resultado de aceptación
Defina cómo se evaluará la pieza marcada después del procesamiento.
- Contraste visual, consistencia y legibilidad de las características requeridos.
- Sin grietas, delaminación, exposición de fibras, colapso por fusión ni halo inaceptables.
- Residuo y respuesta de limpieza dentro del límite acordado.
- Adherencia del recubrimiento, sensación superficial, verificación del código o durabilidad conservadas cuando la aplicación lo requiera.
Entradas de viabilidad
Seis entradas controlan la primera decisión de cribado
Estas son las seis entradas que se deben registrar antes de comparar fuentes de láser. Se presentan como una secuencia de cribado en lugar de otra cuadrícula de tarjetas porque cada elemento alimenta la siguiente decisión.
Identidad del material
Nombre comercial más la especificación exacta de piedra, polímero, resina, caucho o espuma, el proveedor y el lote cuando estén disponibles.
Construcción de capas
Refuerzo, aglutinante, gel coat, pintura, adhesivo, piel, forro o respaldo que el haz pueda alcanzar.
Estado de la superficie
Color, pulido, textura, porosidad, curado, contaminación, humedad y tratamiento previo.
Resultado objetivo
Defina el efecto físico y el resultado de aceptación de producción; utilice la sección anterior para los criterios de aceptación detallados.
Límite de riesgo
Daño por calor, fusión, colapso, fractura, fibras expuestas, polvo, humos, residuos y potencial de ignición.
Método de aceptación
Límites visuales, legibilidad del código, adherencia, limpieza, desgaste, manipulación y consistencia del lote.
Geometría y manipulación de la pieza
¿Cómo cambian el proceso la forma, el espesor y el tamaño de la pieza?
El material puede ser compatible con láser en una probeta plana y aun así volverse difícil en la pieza real. La variación de altura, la distancia al borde, la flexibilidad, el espesor y el área de marcado afectan el enfoque, el flujo de calor, la sujeción y la estructura de la máquina que se necesitan para una producción repetible.
| Condición de la pieza | Por qué cambia el proceso | Qué confirmar |
|---|---|---|
| Superficie plana y rígida | Por lo general, proporciona la condición más sencilla de enfoque y sujeción, pero la textura natural o la variación de la superficie aún pueden cambiar el contraste local. | Área de marcado, planitud, referencia repetible y ventana de enfoque utilizable. |
| Superficie curva o irregular | Diferentes puntos pueden salir del rango focal aceptable, cambiando el tamaño del punto, la densidad de energía y la uniformidad de la marca. | Variación de altura, curvatura, ángulo de marcado y si se deben evaluar rotación, reposicionamiento o enfoque dinámico. |
| Sección delgada o sensible al calor | La baja masa térmica puede aumentar la distorsión, la fusión, el colapso local o los efectos en el reverso antes de que se alcance la marca deseada. | Espesor mínimo, método de sujeción, reverso protegido y zona afectada por el calor aceptable. |
| Piedra cerca de bordes, agujeros o grietas naturales | La concentración local de tensiones y la variación mineral pueden aumentar el riesgo de astillado, desprendimiento o fractura. | Distancia al borde, defectos preexistentes, espesor y si la zona marcada es estructuralmente sensible. |
| Espuma / elastómero flexible o compresible | La sujeción puede cambiar la altura o la forma de la superficie, por lo que una compresión inconsistente puede crear inconsistencia en el enfoque y en la geometría de la marca. | Superficie de soporte, presión de sujeción, recuperación de la pieza y presentación repetible al láser. |
| Pieza grande o campo de marcado grande | Un área útil más grande puede cambiar la elección de lente, la distorsión del campo, la uniformidad del enfoque, el acceso a la pieza y si la pieza debe indexarse o moverse. | Dimensiones generales, posición de la marca, tamaño de campo requerido, espacio libre para la carga y estrategia de movimiento. |
Primera prueba guiada por el material
¿Qué ruta láser debería probarse primero?
Comience con la familia de materiales, la capa expuesta y el efecto requerido—no con una palabra clave de la máquina. La primera ruta es la familia de fuente con mayor probabilidad de crear la marca objetivo sobre el constituyente expuesto mientras mantiene el calor, la fractura, la exposición de la fibra o el daño por fusión dentro del límite de aceptación. Use la secuencia a continuación para decidir qué entra en la primera comparación, luego cambie de ruta cuando el modo de falla observado indique que la ventana de proceso es demasiado estrecha.
| Familia de materiales | Primera ruta a considerar | Por qué entra temprano | Cuándo comparar otra ruta |
|---|---|---|---|
| Piedra / pizarra | El CO2 comúnmente entra en la primera comparación para el grabado superficial o el contraste visible en muchas superficies minerales. | La interacción de onda larga puede producir un cambio visible útil en la superficie de piedras seleccionadas sin asumir que la piedra se comporta como un metal. | Si el contraste es débil, la fractura o el desprendimiento de grano es excesivo, o el requisito de detalle es demasiado fino, compare otra fuente confirmada contra la piedra exacta. |
| Compuesto de fibra de carbono | Comience desde la resina expuesta, el recubrimiento o la superficie acabada en lugar de asumir que el refuerzo de carbono selecciona el láser. | UV o CO2 pueden entrar temprano en superficies ricas en resina; fibra/MOPA solo deben entrar cuando el acoplamiento de infrarrojo cercano produzca un contraste aceptable sin una recesión inaceptable de la resina ni exposición de la fibra. | Cambie de ruta cuando la matriz esté dañada antes de que la marca sea aceptable, las fibras queden expuestas, o el contraste no pueda estabilizarse en todo el acabado del laminado. |
| Compuesto de fibra de vidrio | Pruebe primero la capa de gel, la resina o la capa superficial coloreada; UV o CO2 a menudo pertenecen a la comparación temprana. | La superficie visible normalmente gobierna la primera interacción más directamente que el refuerzo de vidrio subyacente. | Compare otra ruta si la superficie se carboniza, se decolora, expone fibras, pierde adherencia o no puede mantener la calidad de característica requerida. |
| Espuma / EVA | El CO2 a menudo entra en la primera comparación; la UV cobra importancia cuando se necesitan detalles más finos o un menor impacto térmico visible. | Muchos polímeros celulares responden con fuerza a la energía de onda larga, mientras que la UV puede ser útil cuando el colapso térmico o la definición de bordes se convierte en el factor limitante. | Cambie de ruta cuando la fusión, el colapso, el olor, los residuos o un contraste insuficiente impidan una ventana aceptable. Fibra/MOPA solo debería entrar cuando el pigmento o los aditivos proporcionen una respuesta útil en el infrarrojo cercano. |
| Recubrimiento cauchutado | Comience con la química del recubrimiento; el CO2 o la UV suelen entrar en la primera comparación para capas orgánicas de tacto suave. | El recubrimiento puede ser mucho más fino y químicamente diferente del sustrato que está debajo, por lo que el primer objetivo es modificar el recubrimiento sin perder adherencia ni exponer la pieza base. | Compare otra ruta cuando el recubrimiento se embarra, se carboniza, se despega, se vuelve pegajoso o el contraste requerido no se puede lograr sin dañar el sustrato. |
CO2: útil para comparar en muchas superficies minerales, de espuma y ricas en resina, pero el calor, la carbonización, la fusión y la fractura pueden estrechar la ventana de proceso.
UV: útil cuando importan los detalles finos o un menor impacto térmico visible, pero no es automáticamente “frío” y aún depende de la química y la respuesta superficial.
Fibra / MOPA: solo entra cuando la superficie expuesta, el pigmento, el recubrimiento o el relleno responde de manera útil a la energía de infrarrojo cercano; la palabra “fibra” en una consulta de búsqueda no es evidencia de compatibilidad.
Mapa de riesgos
Los materiales especiales fallan de diferentes maneras
Aumentar la potencia sin diagnosticar la pila de materiales puede agrandar la zona dañada mientras reduce la calidad de la evidencia. Inspeccione primero el modo de falla.
Fractura y desprendimiento de grano
La piedra y la pizarra pueden astillarse, blanquearse de forma desigual o seguir la variación mineral natural.
Eliminación de matriz y exposición de fibras
La resina compuesta puede retroceder antes que el refuerzo, cambiando la apariencia y la integridad de la superficie.
Fusión, colapso y redondeo de bordes
Las capas de espuma y elastómero pueden ablandarse, encogerse, colapsar o dejar residuo pegajoso.
Polvo, humos y depósitos
Las partículas minerales, los productos de descomposición de la resina y los aditivos desconocidos requieren una revisión de extracción y filtración guiada por la SDS.
Falso positivo de una sola muestra
Una marca limpia en un cupón no aprueba otro lote, acabado, proveedor o programa de laminación.
Límite de seguridad del láser y de la celda
La evaluación de peligros de materiales no reemplaza la seguridad de la celda láser
Los humos y las partículas de los materiales son solo una parte de la revisión de riesgos. La máquina y la celda de trabajo finales también deben controlar la radiación láser, las trayectorias no intencionadas del haz, el acceso y las paradas anómalas para la fuente y el proceso confirmados.
Incorpore los peligros de los materiales en el diseño de la celda
El polvo, los humos, los depósitos, la exposición a fibras y el riesgo de ignición detectados durante las pruebas deben orientar las decisiones sobre extracción, filtración, limpieza y cerramiento.
Revise la celda de trabajo láser completa
La configuración final también debe controlar la radiación, las trayectorias del haz, el acceso protegido, los enclavamientos, el comportamiento de la parada de emergencia y el acceso seguro para la fuente, el dispositivo de sujeción y el nivel de automatización reales.
Validación de muestra
¿Cómo se debe probar y evaluar una muestra real?
La secuencia de prueba y la evidencia devuelta deben leerse en conjunto. Un programa de muestra útil registra lo que se introdujo, lo que se cambió, lo que falló, lo que pasó la prueba y lo que aún debe confirmarse en la pieza de producción.
Secuencia de prueba
Identificar
Utilizar material de grado final, datos del proveedor, construcción de capas, acabado, geometría y SDS.
Definir
Proporcionar arte, código, tamaño de la característica, efecto objetivo, límites de aceptación y zonas protegidas.
Comparar
Comparar ventanas controladas de fuente y parámetros en lugar de aprobar una única marca aislada.
Verificación
Verificar apariencia, residuos, fractura, exposición de fibras, limpieza, legibilidad del código y durabilidad requerida.
Transferir
Repetir en piezas o lotes representativos, luego trasladar la ventana aceptada a la revisión de dispositivos de fijación, extracción, enfoque y ciclo.
Del resultado de la muestra a la especificación de la máquina
¿Cómo se elige la configuración final de la máquina de marcado láser?
La prueba de material satisfactoria define una dirección de proceso, no la máquina completa. La configuración se construye en secuencia en torno al resultado aprobado, la pieza real y el requisito de producción.
Fuente láser y clase de potencia
Parta de la ruta de muestra aceptada y luego dimensione la potencia práctica y la capacidad de pulso en torno a la ventana del proceso de trabajo, en lugar de asumir que una potencia mayor es automáticamente mejor.
Lente, campo y distancia de trabajo
El tamaño de la marca, el tamaño de la característica, el acceso a la pieza y la variación de enfoque determinan la configuración óptica. Un campo más grande puede sacrificar el tamaño del punto y el margen de proceso.
Presentación y enfoque de la pieza
Traduzca la geometría real en control de altura, rotación, reposicionamiento, indexación o una configuración fija sencilla; luego defina un dispositivo de sujeción que presente la pieza de forma repetible.
Extracción y seguridad
El polvo, los humos, los depósitos y el riesgo de ignición encontrados durante las pruebas determinan los requisitos de extracción, filtración, aberturas de la carcasa, enclavamientos y acceso seguro.
Ciclo, visión y automatización
El tiempo de carga, el rendimiento, la posición variable, la verificación de códigos, la conexión de datos y la integración en línea determinan si la visión, las E/S, el movimiento o la automatización aportan un valor real.
Prepare la revisión de producción
¿Qué debe enviar para una prueba de muestra y cotización?
Cuanto más coincida la entrada de prueba con la pieza de producción, menos incertidumbre quedará cuando se configure la máquina.
- Muestras representativas de grado final y designación del material o del proveedor.
- Construcción por capas, recubrimiento, adhesivo, refuerzo, SDS y acabado superficial cuando corresponda.
- Dimensiones de la pieza, espesor, forma, posición de marcado y fotos o dibujos.
- Arte, texto, tipo de código, tamaño mínimo de elemento y área de marcado requerida.
- Contraste, textura o profundidad objetivo, además de zonas protegidas y daños inaceptables.
- Comprobaciones de durabilidad o legibilidad, rendimiento esperado, método de carga y restricciones de extracción.
Preguntas frecuentes
Preguntas sobre el marcado láser de materiales especiales
¿Puede una máquina de marcado láser marcar piedra?
Las superficies seleccionadas de piedra y pizarra se pueden evaluar para detectar contraste o textura creados por láser, pero la composición mineral, el color, el pulido, la porosidad y el comportamiento de fractura varían. La piedra exacta y el efecto objetivo requieren pruebas con muestras.
¿Es un láser de fibra la opción predeterminada para piedra?
No. La demanda de búsqueda de una máquina de marcado láser de fibra para piedra no establece compatibilidad técnica. CO2, UV, fibra/MOPA u otra fuente confirmada pueden entrar en una comparación solo cuando la respuesta del material y el objetivo lo justifiquen.
¿Se pueden marcar con láser de forma segura la fibra de carbono o la fibra de vidrio?
Una prueba de viabilidad debe separar el comportamiento de la resina del comportamiento del refuerzo y revisar los humos, las partículas, la exposición a las fibras y la SDS. La seguridad y la aceptación de la superficie dependen del laminado, el recubrimiento y el proceso exactos.
¿Por qué la espuma y el EVA se agrupan como materiales especiales?
La densidad, la estructura celular, los aditivos, los pigmentos, las capas adhesivas y la sensibilidad al calor pueden cambiar la fusión, el colapso, el olor, los residuos y la definición de bordes. Una etiqueta amplia de resina no proporciona suficiente información.
¿Puede un cupón exitoso definir la configuración de producción?
No. Un cupón puede confirmar la respuesta del material, pero la pieza de producción puede añadir curvatura, variación de altura, riesgo en los bordes, límites de sujeción, campos de marcado más grandes, requisitos de extracción y limitaciones del tiempo de ciclo. La configuración final debe comprobarse en la pieza representativa.
¿Qué debo enviar para una prueba de muestra útil?
Envíe piezas o material representativos de grado final, la designación del proveedor o del material, la construcción de capas, SDS cuando sea relevante, las dimensiones de la pieza, el diseño gráfico, la marca objetivo, las zonas protegidas, los requisitos de legibilidad o durabilidad y el ciclo de producción previsto.
Prepare una revisión útil
Envíe el material exacto, la geometría de la pieza y el objetivo de aceptación
Incluya muestras representativas, designación del proveedor/material, SDS, recubrimientos o adhesivos, dimensiones y espesor de la pieza, fotos o planos, diseño gráfico, posición y área de la marca, tamaño del código o de la característica, efecto objetivo, zonas protegidas, comprobaciones de durabilidad o legibilidad, método de carga, objetivo de ciclo y restricciones de extracción.