
Guía de superficies recubiertas en polvo
Marcado de metal recubierto en polvo
El marcado láser sobre acero o aluminio recubiertos en polvo comienza con el recubrimiento curado, no solo con el nombre del metal. El proceso puede eliminar selectivamente la capa de polvo, cambiar su apariencia o exponer el sustrato, por lo que la condición del recubrimiento, la marca objetivo, la geometría de la pieza, los controles de seguridad y la validación con muestras reales importan antes de especificar una máquina de marcado láser.
- Comience con el recubrimiento: química del polvo, curado, espesor, color, textura y adherencia.
- Defina la marca: identificación, código, logotipo, eliminación selectiva o contraste de metal expuesto.
- Valide la pieza final: calidad del borde, legibilidad, exposición a la corrosión, polvo/humos y ajuste a la producción.
Respuesta rápida
¿Se puede marcar con láser el metal recubierto en polvo?
El metal recubierto en polvo a menudo puede evaluarse para el marcado láser, pero la marca puede realizarse eliminando o cambiando la capa de polvo en lugar de marcar directamente el acero o el aluminio desnudos.
Registre el tipo de polvo, el estado de curado, el espesor, el color, el brillo, la textura, la adherencia y el sustrato metálico antes de elegir una fuente. Una marca por eliminación del recubrimiento puede revelar metal recién expuesto, cambiar la protección contra la corrosión de la pieza o dejar un borde que no cumpla un requisito cosmético. Si el objetivo es un código legible, defina el tamaño del código, el escáner y el método de verificación al mismo tiempo.
Regla práctica: no elija la máquina basándose únicamente en el nombre del metal. Primero defina el conjunto final recubierto en polvo y la marca aceptada; luego utilice pruebas con muestras para decidir si la ventana de proceso es limpia, repetible y compatible con los requisitos de corrosión, cosméticos y de legibilidad de la pieza.
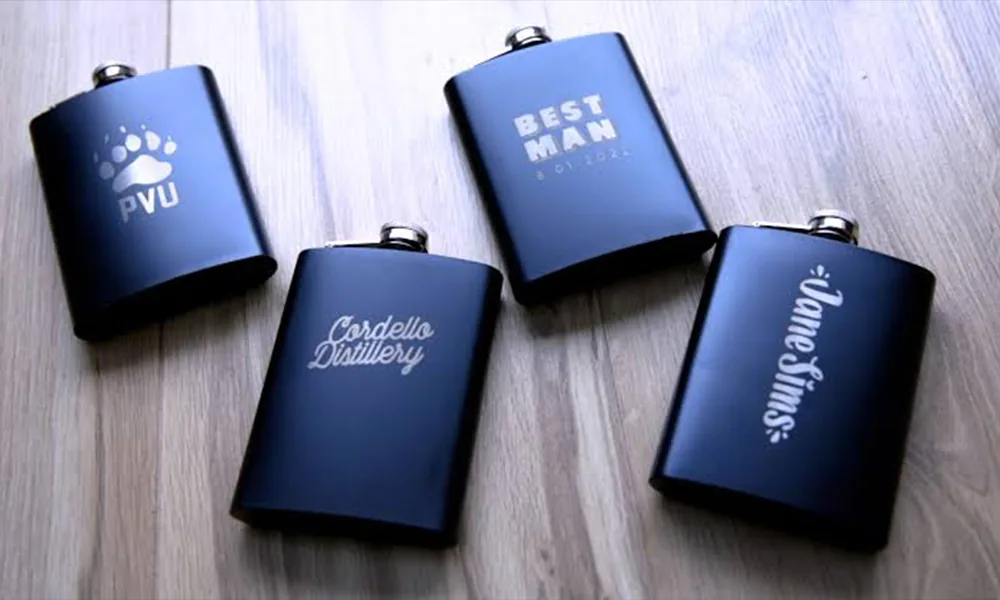
Diagnóstico de superficie
Identificar la pila completa de la superficie con recubrimiento en polvo
Dos piezas pueden llamarse ambas metal con recubrimiento en polvo y aun así necesitar direcciones de prueba diferentes. La respuesta del láser cambia cuando cambian el recubrimiento, el curado, el sustrato o la preparación.
Tipo de polvo y curado
Registre la familia de termoestables cuando se conozca, como poliéster, epoxi o híbrido, además del programa de curado, el historial de recubrimientos y si el recubrimiento está completamente curado.
El material sin curar o parcialmente curado puede ablandarse, embadurnarse o generar un residuo diferente al de una superficie acabada de producción.
Espesor y adhesión
El espesor del recubrimiento, la acumulación en bordes, la adhesión y la textura afectan la selectividad con la que se puede eliminar la capa sin sobrecalentar el sustrato.
Mida o documente el acabado donde se requiera una línea estrecha, un código pequeño o una ventana de eliminación controlada.
Color, pigmento y brillo
Los polvos oscuros, claros, metálicos, texturizados y de alto brillo pueden absorber y dispersar la energía de manera diferente.
No suponga que un resultado obtenido en un color se transfiere a otro color, formulación de proveedor o nivel de brillo.
Metal y preparación
El acero, el acero inoxidable, el aluminio y otros metales pueden quedar expuestos tras la eliminación del recubrimiento. La rugosidad superficial, el pretratamiento y la protección contra la corrosión siguen formando parte del conjunto.
El sustrato expuesto puede necesitar su propio contraste, profundidad y prueba de corrosión.
Rutas de recubrimiento relacionadas
Utilice la ruta de material más cercana cuando su superficie real no sea únicamente recubrimiento en polvo: metal pintado, aluminio anodizado o metal recubierto.
Piezas típicas y motivos de marcado
¿Dónde se utilizan las piezas recubiertas en polvo y por qué se marcan?
El recubrimiento en polvo es común en piezas metálicas duraderas que necesitan protección contra la corrosión, resistencia al desgaste o una apariencia acabada. El marcado láser suele añadirse cuando la superficie acabada aún necesita identificación permanente, trazabilidad, datos legibles por máquina o identificación de marca sin aplicar una etiqueta por separado.
Envolventes eléctricos y armarios de control
Los paneles, puertas y carcasas de acero o aluminio recubiertos en polvo pueden necesitar información del modelo, identificación del número de serie, referencias de panel o trazabilidad de servicio después del recubrimiento.
Carcasas, resguardos y bastidores de máquinas
Las piezas de equipos industriales pueden requerir números de pieza, IDs de activo, referencias de ensamblaje o identificación de mantenimiento que permanezca en la superficie metálica acabada.
Componentes automotrices y de movilidad
Los soportes, cubiertas, carcasas y componentes estructurales recubiertos en polvo pueden marcarse para la identificación de piezas, la trazabilidad de lotes o números de serie y la inspección posterior.
Electrodomésticos, herramientas y productos duraderos
Los productos metálicos terminados pueden utilizar marcado láser para la designación de modelo, logotipos, identificación de producto o trazabilidad de fabricación cuando no se desean etiquetas adhesivas.
Por qué es importante la aplicación: el mismo recubrimiento puede necesitar una ventana de proceso muy diferente para un logotipo cosmético grande que para un pequeño código Data Matrix. El contexto del producto define el tamaño de la marca, las condiciones de visualización o escaneo, la durabilidad y el cambio superficial aceptable.
Contenido de marcado
¿Qué se suele marcar en el metal recubierto en polvo?
El contenido de la marca afecta el tamaño de las características, el contraste, el método de inspección y la cantidad de recubrimiento que debe cambiarse o eliminarse. Defina primero la información para que la prueba de muestra se construya en torno al requisito de producción real.
Identificación y trazabilidad
Los números de pieza, números de serie, ID de modelo, códigos de lote o partida, códigos de fecha e identificadores de activos son comunes cuando cada componente terminado debe identificarse a lo largo de la producción o el servicio.
Códigos QR y Data Matrix
Los códigos legibles por máquina necesitan un tamaño de módulo definido, zona de silencio, distancia de lectura y método de aceptación. Las características finas hacen que la textura del recubrimiento, los residuos, el enfoque y el contraste sean más críticos.
Marcado funcional y de servicio
Los ID de inspección, las referencias de ensamblaje, las leyendas de panel y la información de mantenimiento pueden priorizar la legibilidad y la durabilidad sobre la apariencia decorativa.
Branding y gráficos cosméticos
Los logotipos, los nombres de producto y las ventanas decorativas suelen poner más énfasis en la calidad del borde, la eliminación uniforme, el ángulo de visión y la consistencia estética lote a lote.
El contenido del marcado se convierte en un insumo de ingeniería: la altura de caracteres, el ancho de línea, el tamaño del módulo del código, el área de marcado, la holgura de borde y la legibilidad requerida influyen en la lente, la ventana de proceso, el dispositivo de sujeción y el método de inspección.
Resultados del marcado
Defina qué desea que cambie el láser
“El marcado” puede significar eliminación de capas, cambio de color o una segunda operación sobre el sustrato expuesto. Nombrar el mecanismo evita que una respuesta genérica de máquina se confunda con un proceso calificado.
| Resultado objetivo | Qué puede cambiar | Riesgo principal o límite | Validar en la pieza final |
|---|---|---|---|
| Eliminación selectiva de polvo | Una ventana controlada expone acero o aluminio debajo del recubrimiento. | Espesor desigual, residuo, halo, levantamiento del borde o calor no deseado en el sustrato. | Ancho de eliminación, nitidez del borde, limpieza, área expuesta y apariencia posterior a la limpieza. |
| Cambio de color o brillo del recubrimiento | El recubrimiento se modifica sin exponer completamente el metal. | El cambio de color puede variar según el pigmento, el brillo, el ángulo de visión y el lote. | Uniformidad, sensación táctil, brillo, diferencia de color y legibilidad del código, si corresponde. |
| Contraste del metal expuesto | La eliminación del recubrimiento crea contraste con la capa de polvo restante. | El metal recién expuesto puede tener un comportamiento frente a la oxidación o la corrosión diferente al del área recubierta. | Contraste después de la limpieza, manipulación, humedad, sal o acabado posterior. |
| Interacción superficial con el sustrato | Después de la eliminación, el láser también modifica el metal subyacente. | La profundidad, las rebabas, la decoloración por calor y la protección contra la corrosión pueden superar el límite aceptado. | Profundidad, rugosidad, integridad del sustrato y requisitos del plano funcional. |
| Código QR o Data Matrix | Las líneas finas eliminadas o el sustrato expuesto forman un código legible por máquina. | La textura del recubrimiento, la curvatura, los residuos, la reflectividad y el bajo contraste pueden reducir la calidad de lectura o verificación. | Aprobación del lector a la distancia definida; cuando se requiere una calificación de calidad, resultado del verificador usando el método, la iluminación, el tamaño de módulo, la zona de silencio y la regla de rechazo especificados. |
| Ventana decorativa o logotipo | La eliminación de recubrimiento en áreas grandes o el cambio de color controlado crea una marca visual. | La variación cosmética, la suavidad de los bordes y la deposición de penacho pueden ser visibles. | Distancia de visualización, iluminación, limpieza, resistencia a rayaduras y consistencia entre lotes. |
El lector y el verificador son herramientas de aceptación diferentes: un lector confirma que un símbolo se puede decodificar en una configuración definida. Un verificador evalúa la calidad del símbolo usando un método especificado y una geometría de iluminación. Registre qué resultado se requiere; una prueba de lector exitosa por sí sola no es una calificación de calidad DPM.
No prometa un color ni una profundidad universales: el proveedor del recubrimiento, la química del polvo, el curado, el sustrato, la estrategia de escaneo y la limpieza pueden cambiar el resultado. Un cupón de buen aspecto no es por sí solo un estándar de aceptación de producción.
Geometría y tamaño de la pieza
¿Cómo modifican el proceso la forma de la pieza, el espesor del recubrimiento y el tamaño?
El recubrimiento controla la primera interacción, pero la geometría determina si el haz permanece enfocado, si la pluma se puede extraer limpiamente y si el resultado de prueba aceptado se puede repetir en la pieza real.
Espesor del recubrimiento y acumulación en los bordes
Para la eliminación selectiva, el espesor del recubrimiento suele ser más directamente importante que el espesor del metal base. El polvo grueso o irregular, la acumulación en los bordes y los acabados texturizados pueden requerir más pasadas o una ventana de proceso más amplia y pueden aumentar el residuo o la variación del borde.
Superficies curvas o cilíndricas
La curvatura cambia la distancia y el ángulo entre la superficie y el haz enfocado. Una marca pequeña puede caber dentro de la tolerancia focal; una marca envolvente más grande puede requerir rotación controlada, compensación de enfoque 3D o múltiples posiciones indexadas.
Lámina delgada y baja masa térmica
Los paneles delgados pueden responder más rápido al calor local que las secciones gruesas. Cuando la planitud cosmética o los recubrimientos cercanos son sensibles, verifique la decoloración, la distorsión local y la interacción con el sustrato en lugar de asumir que los mismos ajustes se transferirán desde una probeta gruesa.
Piezas grandes, altas o empotradas
Las carcasas grandes, las características profundas y los conjuntos altos pueden limitar la cobertura del campo, la distancia de trabajo, el acceso del haz, la holgura de sujeción y la extracción. La máquina debe acomodar la envolvente real y la posición de marcado, no solo el tamaño nominal de la marca.
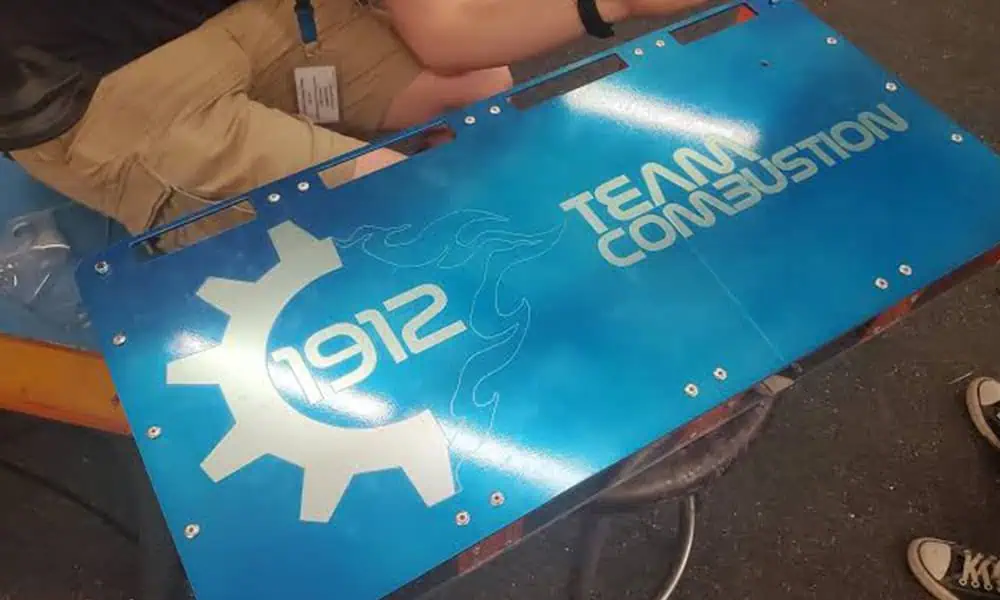
La geometría cambia la decisión sobre el equipo: la altura de la pieza y su variación afectan el recorrido en Z y el enfoque; las piezas redondas pueden requerir una solución de marcado rotativo solución de marcado rotativo; la colocación aleatoria puede justificar el posicionamiento por visión posicionamiento por visión; una gran variación de altura puede requerir un enfoque 3D o de múltiples posiciones.
Dirección del láser
Evaluar el láser frente al conjunto recubrimiento-metal
Un equipo de marcado láser de fibra de 1064 nm máquina de marcado láser de fibra suele ser una primera ruta práctica de evaluación cuando el objetivo es la eliminación selectiva del recubrimiento y el contraste con el metal expuesto. Ese punto de partida es condicional: el aglutinante del polvo, el pigmento, el color, la textura y el espesor pueden dominar la absorción, mientras que el metal recién expuesto cambia la reflexión y el flujo de calor.
Las etiquetas de la fuente y la potencia en vatios no definen la ventana de proceso. La evaluación inicial debe comparar la duración del pulso, la energía del pulso, la potencia pico y media, la frecuencia de repetición, la velocidad de escaneo, el espaciado de líneas y el número de pasadas. El tamaño de punto, la posición de enfoque y la lente de campo afectan la fluencia, el ancho de línea y la tolerancia focal; cambiar una variable puede alterar la calidad del borde, los residuos, el calor del sustrato y el tiempo de ciclo.
La fibra MOPA puede considerarse cuando la duración de pulso y la frecuencia de repetición ajustables resultan útiles para explorar una ventana de eliminación más estrecha, pero un control adicional no garantiza menos calor, una eliminación más limpia ni un mejor grado de código. La UV y el CO2 deben tratarse como rutas independientes: la UV puede evaluarse cuando la absorción del recubrimiento, el detalle fino o una propagación de calor limitada son importantes; el CO2 puede evaluarse cuando el recubrimiento orgánico responde con fuerza a su longitud de onda. En ambos casos, la respuesta del metal expuesto, los residuos, la transmisión del haz, la velocidad y el soporte de la máquina completa todavía requieren validación con muestras.
Si el proceso aceptado también necesita rotación de piezas, alineación por cámara, compensación de altura, manipulación en línea o integración de datos, trate esos factores como entradas de configuración de la máquina después de que se haya validado la respuesta del recubrimiento.
| Ruta | Cuándo merece la pena evaluar | Límite | Verificación |
|---|---|---|---|
| Fibra de 1064 nm | La eliminación selectiva del recubrimiento o el contraste del metal expuesto es el objetivo en una pila compatible de recubrimiento y metal. | La formulación del polvo puede dominar la absorción; el metal expuesto cambia la reflexión y el flujo de calor. Los ajustes para metal desnudo no se transfieren automáticamente. | Equilibrio entre energía de pulso y potencia media, punto/enfoque, selectividad de eliminación, calor del sustrato, residuo, ancho de línea, contraste y tiempo de ciclo. |
| Fibra MOPA | La duración de pulso y la frecuencia de repetición ajustables justifican evaluar una ventana de proceso más amplia para la calidad del borde o la interacción con el sustrato. | Un mayor control de los parámetros no garantiza una eliminación limpia, menor calor, menos polvo ni mejor grado del código. | Duración de pulso, frecuencia de repetición, equilibrio de potencia pico/media, enfoque, repetibilidad, borde del recubrimiento, sustrato expuesto y carga de humos. |
| UV | La respuesta del recubrimiento, el objetivo de detalle fino o el límite de propagación del calor justifican evaluar una longitud de onda más corta. | No asuma que el UV sea automáticamente más fino o más seguro; la absorción, los residuos, la velocidad, el tamaño de campo y la respuesta del sustrato siguen dependiendo de la muestra. | Respuesta de absorción del recubrimiento, punto/enfoque, área afectada por el calor, residuos, tamaño del detalle y repetibilidad. |
| CO2 | El recubrimiento orgánico muestra una absorción útil y la marca requerida puede producirse sin una interacción inaceptable con el metal expuesto. | La exposición del metal, la entrega del haz, el tamaño de las características, los desechos, la velocidad y la disponibilidad de la máquina completa pueden limitar esta vía. | Integridad de la eliminación, borde y residuos, sustrato expuesto, polvo/humo, tamaño del detalle y repetibilidad de producción. |
Riesgos y modos de fallo
¿Qué suele salir mal al marcar con láser metal recubierto en polvo?
Una marca puede parecer aceptable a primera vista y, aun así, fallar porque el recubrimiento no se eliminó de forma limpia, el sustrato se sobrecalentó, el código es inestable o la zona expuesta no cumple con la durabilidad requerida. Utilice el modo de fallo visible para decidir qué debe cambiarse en la siguiente prueba.
| Modo de fallo | Lo que podría ver | Qué investigar | Por qué es importante |
|---|---|---|---|
| Eliminación incompleta | Metal expuesto de forma irregular, islas de recubrimiento o residuos dentro de la marca. | Espesor del recubrimiento, enfoque, energía de pulso, velocidad de escaneo, espaciado del tramado y número de pasadas. | Reduce el contraste, el control dimensional y la legibilidad del código. |
| Halo quemado u oscuro | Decoloración o un borde suavizado alrededor de la marca deseada. | Aporte excesivo de calor, estrategia de escaneo, eliminación del penacho y pasadas repetidas. | Puede incumplir los límites estéticos e indicar una zona afectada por el calor innecesariamente amplia. |
| Levantamiento o desconchado del borde | El recubrimiento se levanta, se descama o desarrolla un borde irregular junto a la marca. | Adhesión, estado de curado, apilamiento de capas, espesor local y condición del pulso. | Puede ampliar el área expuesta y crear defectos de durabilidad o de apariencia. |
| Demasiada interacción con el sustrato | Coloración térmica del metal, rugosidad, profundidad no deseada o rebaba después de retirar el recubrimiento. | Energía después de la penetración, enfoque, número de pasadas y si realmente se requiere una segunda etapa de marcado del sustrato. | Puede superar los límites del plano, de corrosión o táctiles. |
| Legibilidad deficiente del código | El código es visible, pero se lee de forma inconsistente o no supera el método de verificación especificado. | Tamaño del módulo, textura del recubrimiento, curvatura, contraste, residuos, enfoque, zona de silencio e iluminación de inspección. | Un símbolo visualmente claro no es automáticamente un código de producción verificado. |
| Redeposición y contaminación | El humo o el recubrimiento retirado se vuelve a depositar sobre la marca, la lente, el dispositivo de fijación o la superficie cercana. | Posición de extracción, flujo de aire, filtración, método de limpieza y geometría de la pieza. | Puede reducir el contraste, aumentar el mantenimiento y crear riesgo de contaminación. |
| Exposición a la corrosión | La marca deja al descubierto el metal desnudo e interrumpe el recubrimiento protector original. | Sustrato, pretratamiento, profundidad de eliminación, entorno de servicio y cualquier protección posterior al marcado. | Una marca legible puede seguir siendo inaceptable si la resistencia a la corrosión se reduce más de lo exigido. |
| Variación entre lotes | Un ajuste aceptado previamente cambia cuando cambian el color, el lote de polvo, el curado o el espesor del recubrimiento. | Formulación del proveedor, color/brillo, registro de curado, espesor y variación del material entrante. | La estabilidad de la producción depende de controlar la pila de recubrimiento, no solo de fijar los parámetros del láser. |
No solucione todos los fallos aumentando la potencia: un resultado más limpio puede provenir de cambiar las características del pulso, el enfoque, la estrategia de escaneo, el número de pasadas o la extracción. El ajuste correcto depende de si el fallo es una eliminación incompleta, un exceso de calor, una mala calidad del borde o una contaminación.
Límite de polvo y humos
Controle tanto las emisiones de polvo como la radiación láser
Cuando un láser ablaciona un recubrimiento en polvo curado, el proceso puede producir partículas removidas, humo, olor y productos de descomposición. La solución correcta de cerramiento, extracción y filtración depende del polvo, el sustrato, la entrada de energía, la disposición de la máquina y las normas locales.
Identifique las emisiones
- Conserve la hoja de datos de seguridad (SDS) del proveedor del polvo y la información sobre la formulación del recubrimiento junto con la solicitud de prueba.
- Tenga en cuenta el aglutinante del polvo, el pigmento, el aditivo metálico, la imprimación, el aceite o la contaminación, no solo el sustrato metálico.
- Compruebe si el proceso elimina partículas secas, genera humo o calienta el metal expuesto.
Captura y filtración
- Utilice una zona de marcado cerrada o protegida con extracción localizada dimensionada para el penacho real y la geometría de la pieza.
- Seleccione la filtración y la recolección después de revisar la FDS y la configuración completa de la máquina.
- Evite que el polvo asentado se acumule en las ópticas, los utillajes, las mesas de trabajo o en la trayectoria de extracción.
Control de la radiación láser
- La radiación de las fuentes comunes de fibra y MOPA de 1064 nm es invisible; el acero o el aluminio expuestos pueden generar riesgos de reflexión directa, especular y difusa.
- Prefiera un sistema totalmente cerrado y protegido, con enclavamientos de puerta adecuados, circuito de seguridad y parada de emergencia. Una configuración abierta de Clase 4 requiere un área láser controlada en el sitio y una evaluación de riesgos realizada por personal cualificado.
- Oriente los dispositivos de sujeción y las superficies reflectantes de modo que queden alejados de aberturas y personas. Las celdas automatizadas necesitan parada por anomalía, protección de acceso y disposiciones para el reinicio controlado.
Orden y limpieza y revisión de incendios
- Los residuos de polvo pueden requerir recolección controlada y limpieza; no sople el polvo hacia el área de trabajo.
- Pida al equipo de seguridad del sitio que revise, cuando corresponda, las condiciones de polvo combustible, ignición, electricidad estática y manejo de residuos.
- Defina los pasos para el cambio de filtros, la limpieza y la eliminación de residuos antes del marcado repetido en producción.
Límite de seguridad: el cerramiento final, los enclavamientos y circuitos con clasificación de seguridad, la arquitectura de parada de emergencia, la extracción, la filtración, el EPP, y las decisiones eléctricas y de orden y limpieza requieren el diseño completo de la máquina, la ficha de datos de seguridad (SDS) del polvo, la evaluación de riesgos del sitio y los requisitos locales aplicables. Un resultado de cribado de material por sí solo no es una certificación de límite de exposición ni una determinación de polvo combustible.
Lista de verificación de prueba de muestra
Envíe la pieza final con recubrimiento en polvo, no solo una probeta de metal desnudo
El resultado del marcado sobre recubrimiento en polvo debe confirmarse en el recubrimiento y el sustrato de producción. El contraste, la profundidad de eliminación, el grado del código, el comportamiento frente a la corrosión, la limpieza y el tiempo de ciclo no pueden inferirse solo de las palabras “metal con recubrimiento en polvo”.
Recubrimiento y sustrato
- Polvo: proveedor, familia de aglutinante, color, brillo, textura, estado de curado y espesor, si se conocen.
- Apilamiento de capas: imprimación, pretratamiento, recubrimiento posterior, contaminación o película protectora.
- Metal: acero, acero inoxidable, aluminio u otro sustrato; grado, rugosidad y protección contra la corrosión.
Marca y aceptación
- Contenido: logotipo, texto, número de serie, QR/Data Matrix, ID de inspección o ventana decorativa.
- Tamaño: área de marcado, altura de caracteres, ancho de línea, distancia al borde y curvatura.
- Aceptación: ancho de remoción, contraste, lectura correcta del lector y/o grado del verificador, iluminación especificada, tamaño de módulo, zona de silencio, profundidad, límite táctil, residuo y estándar cosmético.
Durabilidad y producción
- Exposición: limpieza, disolventes, fricción, humedad, sal, calor, servicio a la intemperie o recubrimiento posterior.
- Flujo de trabajo: tamaño del lote, referencia del dispositivo de fijación, método de carga, automatización, inspección y fuente de datos.
- Seguridad: SDS, extracción, filtración, recogida, limpieza y restricciones del emplazamiento.
| Resultado de la revisión | Qué puede incluir | Límite |
|---|---|---|
| Registro de cribado | Fuentes y ventanas de parámetros evaluadas, supuestos de enfoque y escaneo, además de un resultado documentado de no viabilidad cuando no se encuentra ninguna ventana aceptable. | Una ventana de cribado es específica del conjunto de recubrimiento y metal suministrado y no es una receta de producción universal. |
| Evidencia visual y de proceso | Imágenes y observaciones de antes/después sobre la completitud de la eliminación, el borde, el halo, los residuos, el estado de limpieza y el sustrato expuesto. | La evidencia visual no sustituye las pruebas de corrosión, adhesión, desgaste o procesos posteriores requeridas por el cliente. |
| Código o resultado de medición | Comprobaciones dimensionales definidas, resultados del lector y, cuando se incluyan en el alcance, grado del verificador utilizando el método y la iluminación acordados. | Un resultado de aprobación del lector no es un grado del verificador, ni una aprobación del producto ni una declaración de cumplimiento normativo. |
| Traspaso a producción | Tiempo observado de marcado en laboratorio y los supuestos sobre el dispositivo de fijación, la extracción, la manipulación y la inspección que afectan a la próxima revisión del sistema. | El tiempo de marcado de laboratorio no es un ciclo de línea garantizado hasta que se validen las secuencias de carga, movimiento, extracción, verificación y seguridad. |
Mejor práctica: incluya controles sin marcar y varias piezas representativas. Una sola probeta plana y sencilla puede ocultar variaciones de espesor, geometría curva, acumulación en los bordes o diferencias de color entre lotes.
Configuración de la máquina
¿Cómo se elige la configuración final de la máquina?
Primero, valide la marca en la pieza real con recubrimiento en polvo. Después, traslade la ventana de proceso aceptada, el tamaño de la marca, la geometría de la pieza, los controles de seguridad y el método de producción a la configuración de la máquina. Esto evita que la cotización se base únicamente en el nombre del recubrimiento o en la potencia del láser.
Fuente láser y control de pulsos
La ruta de la fuente debe seguir el resultado de la muestra: la ventana aceptada de eliminación, contraste e interacción con el sustrato determina si se justifica una fibra estándar, una fibra MOPA u otra ruta evaluada.
Lente, campo y rango de enfoque
El área de marcado, la característica más pequeña, el ancho de línea, el tamaño del módulo de código y la variación de altura de la pieza determinan la elección de la lente de campo, la distancia de trabajo, la tolerancia de enfoque y el recorrido Z requerido.
Sujeción, rotación, visión o 3D
El dato de referencia de la pieza, la curvatura, la colocación aleatoria y la variación de altura determinan si basta con un dispositivo de sujeción simple o si el sistema necesita rotación, alineación por cámara, control de enfoque 3D o múltiples posiciones indexadas.
Recinto, extracción y controles de producción
El penacho real, la ficha de datos de seguridad (SDS), el método de carga, el requisito de inspección, la fuente de datos y el tamaño del lote determinan el acceso al recinto, la extracción de humos, la filtración, la integración del lector/verificador y el nivel de automatización.
| Entrada confirmada | Lo que cambia en la máquina | Qué proporcionar para la RFQ |
|---|---|---|
| Ventana aceptada de eliminación de recubrimiento o de contraste | Ruta de la fuente láser, requisito de control de pulsos y rango de potencia práctico a evaluar. | Piezas recubiertas representativas, apariencia objetivo, interacción permitida con el sustrato y resultado de aceptación de la muestra. |
| Tamaño de marca y característica más pequeña | Lente de campo, campo de marcado, requisitos de punto/enfoque y si un solo campo puede cubrir la marca completa. | Arte gráfico, altura de carácter, ancho de línea, tamaño del módulo de código y área total de marcado. |
| Tamaño de la pieza, altura y curvatura | Espacio libre de la mesa de trabajo, recorrido en Z, diseño del utillaje, estrategia de enfoque y posible marcado rotativo o requisito 3D. | Plano o dimensiones de la pieza, fotografías, peso, ubicación del marcado y referencia admisible. |
| Variación de posición e inspección | Utillaje fijo versus posicionamiento por visión, además de la integración del lector o verificador cuando los códigos requieren inspección. | Tolerancia de colocación, regla de aceptación de código, método de escáner/verificador y lógica de rechazo. |
| Requisitos de seguridad de polvo, humos y sitio | Disposición del cerramiento, punto de extracción, filtración, recolección y arquitectura de control de seguridad. | FDS del polvo, restricciones del sitio, expectativas de extracción y requisitos eléctricos del destino. |
| Tamaño del lote y flujo de producción | Carga manual, dispositivo de fijación indexado, celda automática, manipulación en línea e integración de datos de trazabilidad. | Piezas por turno, método de carga, objetivo de ciclo, interfaz aguas arriba/aguas abajo y fuente de datos. |
Secuencia del presupuesto: Confirme primero el resultado de la muestra, luego congele el campo óptico, la manipulación de la pieza, la extracción, la seguridad y los requisitos de inspección. Solo después de definir esas entradas cobra sentido una especificación completa de la máquina.
Preguntas frecuentes
Preguntas sobre el marcado láser de metal recubierto en polvo
¿Se puede marcar con láser el metal recubierto en polvo?
Muchas superficies de acero y aluminio recubiertas en polvo se pueden evaluar para el marcado láser. El resultado depende de la química del polvo, el curado, el espesor, el color, la adherencia, el sustrato y el efecto deseado. La calidad final de la remoción, el contraste y la durabilidad se deben probar en piezas de producción.
¿El marcado láser elimina siempre el recubrimiento en polvo?
No. Una prueba puede tener como objetivo la remoción selectiva, un cambio de color/brillo del recubrimiento o una marca en el sustrato expuesto. El mecanismo previsto debe definirse antes de elegir los parámetros y los criterios de aceptación.
¿Se oxidará el metal expuesto después de eliminar el recubrimiento en polvo?
Puede cambiar la condición de corrosión porque la capa protectora ya no es continua en la zona marcada. El riesgo depende del sustrato, la profundidad de remoción, la limpieza, la humedad, la sal, el recubrimiento posterior y la exposición en servicio. Valide la pieza aceptada y el tratamiento posterior al marcado.
¿Qué láser se utiliza para el metal con recubrimiento en polvo?
Una fuente de fibra de 1064 nm suele ser una primera dirección de evaluación para la eliminación del recubrimiento sobre metal compatible. La fibra MOPA puede ampliar la ventana de duración de pulso y tasa de repetición; el UV puede evaluarse para la absorción del recubrimiento, el detalle fino o la propagación limitada del calor; el CO2 puede evaluarse cuando el recubrimiento orgánico responde con fuerza a su longitud de onda. La ruta correcta sigue dependiendo de la muestra y no puede seleccionarse solo por potencia o longitud de onda.
¿El polvo generado por el recubrimiento en polvo es un riesgo de seguridad?
La eliminación con láser puede producir partículas de polvo, humo, olor y productos de descomposición. Revise la hoja de datos de seguridad (SDS) del recubrimiento, el cerramiento, la extracción local, la filtración, la recolección, el orden y limpieza, y las normas específicas del sitio sobre polvo combustible o residuos antes de realizar trabajos de producción repetidos.
¿Qué información se necesita para elegir la configuración final de la máquina?
Proporcione piezas representativas con recubrimiento en polvo, detalles del recubrimiento y del sustrato, el diseño y el tamaño de la marca, el resultado requerido, las dimensiones de la pieza y la ubicación del marcado, el requisito de código o inspección, el tamaño del lote, el método de carga, las restricciones de extracción y los requisitos eléctricos del destino. Las pruebas con muestras deben establecer la ventana de proceso aceptable antes de cotizar las opciones finales de fuente, lente, dispositivo de sujeción, cerramiento y automatización.
¿Necesito enviar muestras con recubrimiento en polvo?
Sí, cuando importan el ancho de eliminación, la legibilidad del código, la calidad del borde, la exposición a la corrosión, el control de polvo, la consistencia cosmética o la repetibilidad de producción. Envíe piezas recubiertas representativas junto con los detalles del recubrimiento y de aceptación. Acuerde el alcance de la revisión con antelación para que el resultado pueda indicar la ventana de proceso evaluada, las observaciones antes/después, las verificaciones de código o dimensionales y los supuestos de producción sin presentar los tiempos de laboratorio como un ciclo de línea garantizado.
Siguiente paso
Iniciar una revisión de muestras de metal con recubrimiento en polvo
Comparta los detalles del recubrimiento en polvo, el sustrato metálico, el diseño de marcado, la eliminación objetivo o el contraste, las restricciones de polvo/humos y el requisito de producción. Zhuorui Laser puede revisar la combinación de materiales y recomendar la siguiente prueba de marcado láser o la ruta de cotización.
Prepare lo siguiente para una evaluación más rápida: proveedor de polvo o SDS · color, brillo y espesor del recubrimiento · sustrato y pretratamiento · fotos o plano de la pieza · arte de marcado y tamaño · eliminación/contraste/profundidad objetivo · prueba de durabilidad o corrosión · requisito del escáner · tamaño de lote · fijación/automatización · extracción y destino/voltaje.