
Marcado láser de cargador y adaptador de corriente
Marcado de placa de características, certificación y trazabilidad para carcasas de cargadores y adaptadores de alimentación — información de valores nominales, números de modelo y de serie, códigos de fecha y logotipos de marca producidos sin tinta, tampones ni otros consumibles de marcado.
Esta página cubre la vista de tareas del sector para seleccionar una máquina de marcado láser para cargadores: por qué se marcan estos productos, qué se marca, qué condiciones de material y superficie controlan el resultado, qué resultado se debe alcanzar, cómo debe posicionarse la carcasa, qué dirección del láser probar primero, qué puede fallar en producción y cómo los resultados de las pruebas con muestras determinan la configuración final de la máquina.
Marcado láser de cargadores y adaptadores de alimentación de un vistazo
Sí — el marcado láser es un método consolidado para añadir identificación duradera a carcasas de cargadores y adaptadores de alimentación. En la fabricación de productos de alimentación eléctrica, las carcasas de plástico y aluminio pueden llevar información de valores nominales, símbolos de certificación y advertencia, logotipos de marca, números de modelo, números de serie y códigos de fecha o de lote. El contraste y la apariencia alcanzables dependen del material, el color y el acabado superficial reales. La pregunta práctica no es si se puede marcar una carcasa de cargador, sino qué debe marcarse, qué resultado es aceptable, qué variables de material y geometría controlan ese resultado, cómo se posicionará la pieza en producción y qué dirección del láser debe probarse primero con muestras.
El comportamiento de los materiales — por qué los grados de ABS y policarbonato, las carcasas negras y blancas, y las superficies recubiertas o anodizadas responden de manera diferente — corresponde a las páginas dedicadas a materiales enlazadas a lo largo del texto, no a esta página. Si su pregunta es sobre Marcado de PCB o marcado de cables y alambres dentro del cargador o junto a él, esas son páginas de aplicación separadas bajo la misma Electrónica y electricidad sección.
¿Por qué se marcan los cargadores y adaptadores de alimentación?
El trabajo de marcado no es solo branding cosmético. Por lo general, combina identificación del producto, información sobre valores nominales o relacionada con el cumplimiento, y trazabilidad de producción — con el contenido exacto requerido definido por el diseño del producto y los requisitos aplicables del mercado o de certificación.
Información del producto e identificación
Las carcasas de cargadores y adaptadores suelen necesitar información visible del modelo, valores eléctricos nominales, advertencias, símbolos de certificación e identificación de marca. El proceso láser puede evaluarse como una forma de crear este contenido sin depender de una capa de tinta aplicada en la superficie, mientras que la redacción, los símbolos y el método de marcado requeridos siguen sujetos a los requisitos aplicables del producto y del mercado.
Trazabilidad y verificación
Los números de serie, los códigos de fecha o de lote y los símbolos legibles por máquina pueden vincular una unidad individual con los registros de producción, calidad o verificación. Cuando el contenido cambia por unidad, la tarea de marcado también se convierte en un problema de gestión de datos y verificación: el valor correcto debe llegar al marcador, colocarse en la zona correcta y, cuando sea necesario, leerse de nuevo antes de liberar la pieza.
Qué suelen llevar marcado con láser los cargadores y adaptadores de alimentación
Una vez que el propósito del marcado está claro, defina las piezas físicas y el contenido exacto que debe marcarse. Los proyectos de cargadores y adaptadores suelen incluir carcasas de plástico moldeado, carcasas de aluminio y determinados componentes de enchufe o ensamblaje, con contenido de marcado diferente en cada superficie.
Placas de características e información de certificación
La marca más reconocible en cualquier cargador o adaptador es su placa de características: voltaje y corriente de entrada, voltaje y corriente de salida, potencia nominal, número de modelo y los símbolos de certificación y advertencia requeridos para el mercado objetivo. En carcasas de plástico moldeado, este contenido podría imprimirse o moldearse de otro modo; el marcado láser evita depender de una capa de tinta aplicada en la superficie, aunque la legibilidad y durabilidad finales aún deben verificarse en la carcasa real. Lo que debe contener la placa, y si el marcado láser es aceptable como método de marcado para un esquema de certificación determinado, lo definen los organismos de certificación y las regulaciones del mercado objetivo, no el proceso láser.
Códigos de marca, modelo y trazabilidad
Los logotipos de marca y las marcas de modelo se marcan en la cara más visible de la carcasa para identificación. Los números de serie, códigos de fecha (comúnmente en formatos año-semana), códigos de lote y símbolos QR o Data Matrix se marcan para trazabilidad — y cada vez más para la lucha contra la falsificación, donde un código en la carcasa vincula la unidad con un registro de verificación. Cuando el valor del código se genera por unidad mediante una base de datos o MES y debe verificarse después del marcado, el diseño del flujo de datos pertenece a la solución de trazabilidad e integración de datos, más que a esta página de aplicación.
Piezas típicas dentro del alcance
Las piezas de trabajo más comunes en esta página son carcasas de cargador o adaptador de plástico moldeado, carcasas de adaptador de aluminio y determinados componentes de enchufe intercambiable o adaptador de viaje. El material y acabado exactos de la carcasa siguen importando más adelante en la ruta de decisión, porque las mezclas de ABS / PC, los distintos colores, el aluminio desnudo, el aluminio anodizado y las superficies recubiertas no producen la misma respuesta de marcado.
| Familia de piezas | Contenido típico de la marca | Ubicación típica |
|---|---|---|
| Carcasa de plástico (mezcla de ABS / PC) | Placa de características, símbolos de certificación y advertencia, logotipo de marca, modelo, número de serie, código de fecha, QR / Data Matrix | Cara principal o cara inferior — debe permanecer legible para el usuario final |
| Carcasa de aluminio (sin recubrimiento, anodizada o recubierta) | Placa de características, logotipo de marca, modelo, número de serie, código de fecha | Banda plana en la cara principal o inferior |
| Componentes de enchufe intercambiable / adaptador de viaje | ID de pieza, código de lote, marca de ensamblaje | Cara plana interna o de borde, según el diseño del producto |
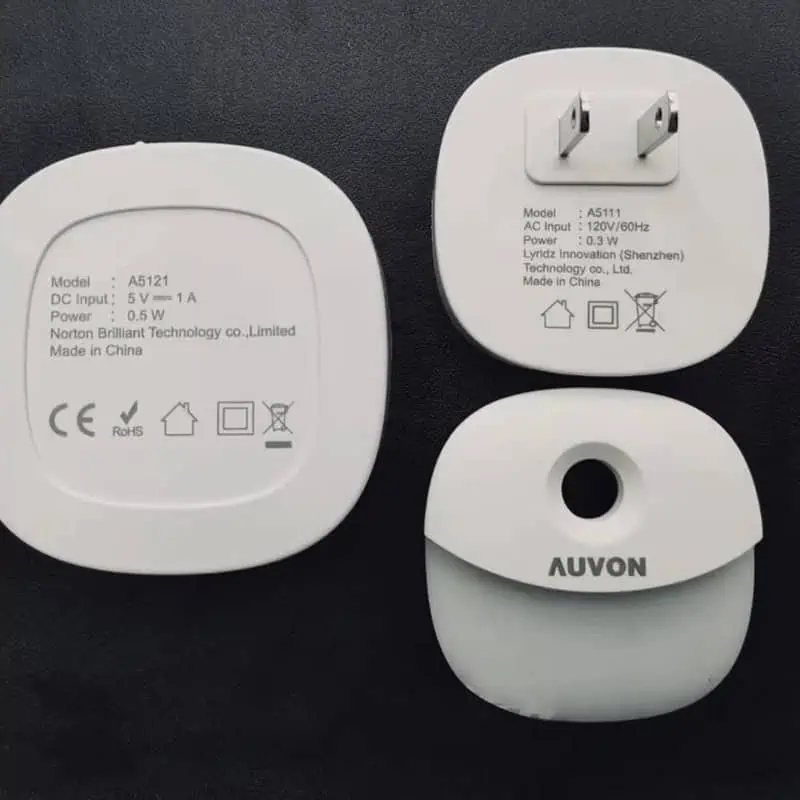
Placa de características y marcas de identificación en carcasas de cargadores
Las carcasas de los cargadores suelen llevar información del modelo, valores nominales eléctricos, símbolos de certificación y otro contenido de identificación en una superficie orientada hacia el exterior. El marcado por láser puede evaluarse cuando se requiere un proceso de marcado permanente y sin consumibles.
Conclusión de ingeniería: la placa de características debe situarse en una cara orientada hacia el exterior y legible — esa es la regla de trabajo para los cargadores, a diferencia de las piezas marcadas en zonas ocultas.
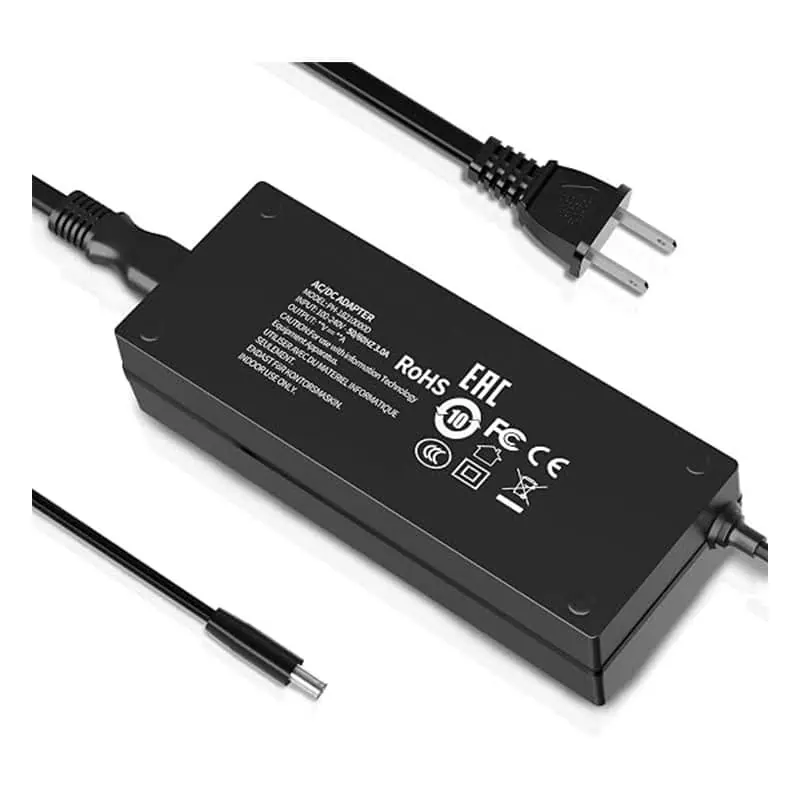
Marcas de características e identificación en una carcasa de adaptador de corriente
La carcasa de un adaptador de corriente puede llevar el modelo, los valores nominales eléctricos, los símbolos de certificación y otra información de identificación en una cara exterior plana. El contraste y la durabilidad finales del láser deben confirmarse en el material y la superficie reales de la carcasa.
Conclusión de ingeniería: el material de la carcasa, el color, el recubrimiento superficial y el contraste objetivo afectan al resultado del láser, por lo que el adaptador real debe someterse a pruebas con muestras antes de finalizar el proceso.
¿Qué determina los resultados del marcado por láser en cargadores y adaptadores de corriente?
El nombre del material de la carcasa por sí solo no basta para seleccionar el proceso. El resultado está controlado por la combinación de la formulación del material, el color y el acabado, el tamaño y el contenido de la marca, la geometría de la superficie, la presentación de la pieza y los criterios de aceptación que debe cumplir la marca terminada.
Material, color y condición de la superficie
ABS, el policarbonato y las mezclas ignífugas pueden responder de manera diferente incluso cuando las piezas parecen similares. Los colorantes, los aditivos y la textura de la superficie pueden cambiar el contraste y la ventana de parámetros utilizables. El aluminio también debe separarse según el estado de la superficie —desnudo, anodizado, pintado o recubierto de otra forma— porque la capa sobre la superficie cambia cómo se forma la marca. Por lo tanto, una carcasa real de grado de producción es más útil para las pruebas que un cupón plano genérico.
Tamaño de la marca, densidad del código y área disponible
El texto de clasificación pequeño, los números de serie y los símbolos QR o Data Matrix imponen distintas exigencias a la configuración óptica. El carácter más pequeño, el tamaño de celda del código, el área total de marcado y la superficie sólida disponible en la carcasa influyen en el tamaño de campo y la ventana de proceso que deben evaluarse. Cuando un escáner fijo leerá el código, la tolerancia de posición pasa a formar parte del requisito del resultado en lugar de ser una consideración posterior aparte.
| Variable | Por qué cambia el resultado | Qué confirmar para la prueba |
|---|---|---|
| Material de la carcasa / formulación | Diferentes resinas, mezclas y aditivos pueden producir diferente contraste y respuesta térmica | Carcasa de producción real; información sobre el grado o la formulación, si está disponible |
| Color | Las carcasas oscuras, claras y de color de marca pueden requerir distintos objetivos de contraste y ventanas de parámetros | Colores de producción representativos |
| Acabado superficial / recubrimiento | La textura, la pintura, el anodizado u otras capas cambian cómo se forma la marca | Superficie acabada, no solo el material base |
| Contenido de la marca y característica más pequeña | El texto fino y los códigos densos pueden reducir la ventana óptica y de proceso utilizable | Arte final, tamaño de carácter, tamaño de código y área de marcado |
| Geometría y variación de altura | La curvatura y la variación de altura de la pieza afectan el enfoque y la calidad de los bordes | Pieza completa, plano y geometría de la cara marcada |
| Carga y posicionamiento | La repetibilidad del dispositivo de sujeción o de la presentación afecta dónde queda la marca | Bandeja, dispositivo de sujeción, colocación aleatoria o método de presentación en línea |
| Objetivo de aceptación | La ventana de proceso solo es significativa cuando se definen los límites de contraste, código, durabilidad y posición | Criterios de aprobado/rechazado para la marca terminada |
¿Qué resultado de marcado debería tener como objetivo?
Antes de elegir la máquina, defina cómo se ve una marca aprobada. Un logotipo visualmente aceptable, una pequeña placa de características y un código de trazabilidad legible por máquina pueden requerir criterios de aceptación diferentes incluso en la misma carcasa.
Resultado visual y de código
- Contraste y legibilidad — el texto debe ser legible sobre el color real de la carcasa en las condiciones de inspección previstas.
- Calidad de los caracteres y de los bordes — el texto pequeño de valores nominales debe permanecer lo suficientemente nítido para el requisito del plano o de la marca.
- Legibilidad del código — los símbolos QR o Data Matrix deben probarse con el lector o verificador previsto.
- Posición — la marca debe permanecer dentro de la zona permitida y dentro de cualquier tolerancia de posición del escáner o de posición cosmética.
Resultado de superficie, funcional y de durabilidad
- Aspecto superficial — evite niveles inaceptables de quemaduras, amarilleamiento, fusión, rugosidad o eliminación desigual del recubrimiento.
- Integridad de la carcasa — el proceso no debe crear daños inaceptables en paredes delgadas, costuras, puertos u otras zonas funcionales.
- Durabilidad — defina las comprobaciones requeridas de frote, limpieza, humedad, sudor, exposición a agentes de limpieza o a temperatura para la aplicación.
- Consistencia — el efecto aceptado debe seguir siendo repetible en la presentación de producción prevista y en lotes representativos de carcasas.
Un brief útil para la prueba de muestras describe, por tanto, el resultado en términos medibles o inspeccionables — no solo “marcar esta carcasa del cargador”, sino el contenido requerido, el tamaño, la dirección del contraste, el requisito de lectura de código, la zona de marca permitida, los límites de superficie, las comprobaciones de durabilidad y el objetivo de ciclo de producción.
Dónde va la marca: caras legibles frente a zonas de exclusión
La posición es una decisión de diseño tanto como una decisión de láser. Cuando la norma de producto aplicable, el esquema de certificación o el diseño del producto exigen que la identificación permanezca accesible desde el exterior, la información requerida de la placa de características o de certificación debe colocarse en una cara legible designada — mientras que los puertos, pines, ventilaciones y juntas permanecen despejados.
Caras exteriores legibles
Para la identificación que la norma aplicable, el esquema de certificación o el diseño del producto requieren que permanezca legible desde el exterior, la cara principal o la cara inferior son objetivos comunes. La ubicación exacta debe seguir los requisitos de marcado e inspección del producto; los códigos de trazabilidad pueden colocarse donde el diseño lo permita, a menudo junto al bloque de valores nominales o en la cara inferior cerca del texto del modelo. En adaptadores de aluminio, una banda plana a lo largo del cuerpo o la cara inferior suele proporcionar una superficie de marcado más estable.
Zonas de exclusión
- Puertos y pines — los contactos USB, de CC y de red son superficies funcionales; marcar cerca de ellos pone en riesgo la zona del conector y no sirve a ningún propósito de legibilidad.
- Ranuras y orificios de ventilación — interrumpir el haz sobre una ranura produce caracteres incompletos; la marca debe caber en un área sólida.
- Juntas de ensamblaje y líneas de encaje — la zona de unión cumple una función mecánica y de alineación estética.
- Transiciones de bordes curvos — una curvatura pronunciada desenfoca el haz y distorsiona los caracteres; si la única zona sólida es curva, entra en evaluación un enfoque 3D o de campo pequeño.
Geometría, sujeción y posicionamiento
Los cargadores y adaptadores son carcasas pequeñas, en su mayoría planas o ligeramente curvas, producidas en cantidades muy grandes. La cuestión geométrica tiene menos que ver con el alcance que con presentar muchas piezas pequeñas al haz de forma precisa y repetible.
Carcasas planas y marcado en bandeja
Una carcasa de cara plana en una bandeja dedicada es el caso más sencillo: la bandeja posiciona muchas unidades en un solo campo y la máquina las marca en una o varias pasadas. La repetibilidad del dispositivo de sujeción —no el láser— suele ser lo que limita la precisión de posición en el marcado en bandeja, por lo que el diseño de la bandeja y la tolerancia de la carcasa merecen tanta atención como los parámetros de marcado.
Carcasas ligeramente curvas
Una curvatura suave a lo largo de la zona de marcado acorta la profundidad de enfoque utilizable: los caracteres en el borde de un área curva pueden volverse borrosos mientras el centro permanece nítido. Determinar si la curva se ajusta a la tolerancia de enfoque es una cuestión de muestreo y cálculo; cuando no lo hace, entra en evaluación un enfoque de marcado 3D con enfoque dinámico o un campo más pequeño con reposicionamiento.
Colocación aleatoria y posicionamiento con visión
Cuando las carcasas llegan en posiciones aleatorias —en un alimentador, en bandejas sueltas o manipuladas por operarios—, el posicionamiento por visión localiza cada pieza y corrige automáticamente la posición de marcado. El enfoque de visión y su integración con el ciclo de marcado están cubiertos por la solución de posicionamiento por visión; la familia de máquinas de visión CCD es la dirección de producto correspondiente.
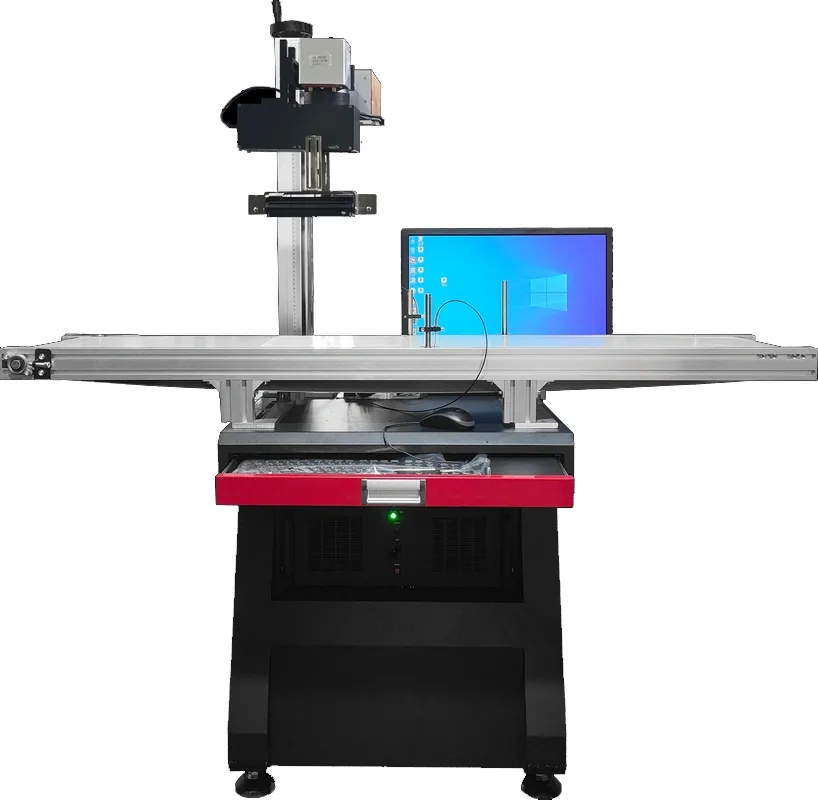
El marcado guiado por visión puede reducir la dependencia de utillajes de posicionamiento X/Y de precisión cuando la altura de la pieza, la presentación y el enfoque permanecen controlados. La cámara localiza cada carcasa y corrige la posición y la rotación dentro del campo antes de que el láser se dispare en el punto previsto. Esto es útil para el marcado de cargadores flexibles o con piezas mixtas cuando las posiciones de la bandeja no son repetibles, y para códigos serializados que deben mantenerse dentro de la tolerancia de posición de un lector. La visión por sí sola no corrige la altura no controlada, el enfoque ni la estabilidad de la pieza.
Conclusión de ingeniería: La visión puede compensar la posición en X/Y y la rotación, pero la estación de trabajo aún debe controlar la altura de la pieza, el enfoque y la estabilidad. Use la visión cuando la colocación lateral no sea repetible; no la trate como un sustituto de todos los requisitos de utillaje.
| Geometría de la pieza | Utillaje típico | Dirección de configuración |
|---|---|---|
| Cara plana de la carcasa, alta densidad | Bandeja multicavidad dedicada | Máquina de sobremesa estándar o dividida, lote en bandeja |
| Cara ligeramente curvada | Bandeja o cuna que presenta el plano tangente | Verificación de profundidad de enfoque en la muestra; 3D si la curva excede la tolerancia |
| Solo la cara inferior (placa de características) | Dispositivo de volteo o presentación de dos estaciones | Bandeja de indexación / segundo montaje |
| Colocación aleatoria | Posicionamiento guiado por visión | Máquina de visión CCD / solución de visión |
Qué dirección de láser evaluar primero
Las carcasas de cargador se dividen claramente por material, así que la dirección inicial sigue la carcasa que está marcando — y la elección final depende del color de la carcasa, el contraste objetivo y los resultados de las muestras.
Carcasas de plástico: ABS y PC
Para carcasas moldeadas de ABS y policarbonato, Láseres UV (alrededor de 355 nm) suelen ser la primera dirección a evaluar: la longitud de onda corta y el bajo aporte térmico permiten texto fino y limpio tanto en plásticos oscuros como claros, con menor riesgo de marcas de quemadura en paredes delgadas. Los láseres de fibra (1064 nm) también marcan algunas formulaciones de plástico, pero el resultado depende de la resina y del color — los aditivos ignífugos, los colorantes y la textura superficial cambian el resultado, por lo que el contraste realista corresponde a la páginas de materiales plásticos en lugar de a una regla general aquí.
Carcasas de aluminio
Para carcasas adaptadoras de aluminio, un Láser de fibra con conmutación Q (aproximadamente 1064 nm) suele ser la primera dirección a evaluar. El contraste y la apariencia finales en aluminio desnudo dependen de la aleación, el estado de la superficie y la ventana de parámetros, por lo que la marca real debe confirmarse en la muestra de la carcasa. Las carcasas anodizadas y recubiertas se comportan de manera diferente — la capa cambia cómo se forma la marca — y esos casos se tratan en las aluminio anodizado y superficie recubierta páginas de materiales.
Cuando los objetivos de contraste cambian la elección
Si el objetivo es una marca clara sobre una carcasa oscura, una marca oscura sobre una carcasa clara o un efecto de eliminación de recubrimiento, la dirección y la ventana de parámetros pueden cambiar. Estos objetivos son específicos del material y del color, y la forma correcta de decidir es una prueba de muestra en la carcasa real — no una regla general.
| Material de la carcasa / superficie | Dirección inicial | Página de material para más detalles |
|---|---|---|
| Carcasa de ABS / PC, oscura o clara | UV (355 nm) a menudo primero | ABS / Policarbonato |
| Mezcla de plástico ignífugo | UV a menudo primero; específico de la resina | Plásticos y polímeros |
| Carcasa de aluminio sin recubrimiento | Fibra con conmutación Q (1064 nm) | Aluminio |
| Carcasa de aluminio anodizado | Fibra / MOPA, específico de capa | Aluminio anodizado |
| Carcasa de plástico recubierto | Evaluación de eliminación de recubrimiento o cambio de contraste en muestra | Plástico recubierto |
| Carcasa de aluminio pintado o recubierto | Evaluación de eliminación de recubrimiento o de fibra específica de capa en muestra | Metal pintado |
¿Qué fallos comunes de marcado de cargadores y adaptadores debería detectar la prueba de muestra?
Una prueba de muestra es más útil cuando está diseñada para exponer los modos de fallo antes de que se finalice la estación de trabajo. El problema no es solo si se puede marcar una muestra, sino si el resultado permanece legible, correctamente posicionado y seguro para la producción en la pieza y la ventana de proceso previstas.
| Modo de fallo | Factor típico que se debe investigar | Qué debe decidir la prueba |
|---|---|---|
| El contraste es débil o inconsistente | Formulación de la carcasa, color, aditivos, recubrimiento o ventana de parámetros | Si la dirección actual del láser y la ventana de parámetros son adecuadas en la carcasa real |
| El plástico se amarillea, se quema, se funde o se vuelve rugoso | Carga térmica excesiva para la carcasa y el efecto sobre el objetivo | Si se debe evaluar una ventana de proceso de menor calor o una dirección de láser diferente |
| El texto pequeño se vuelve borroso o distorsionado | Tamaño de la característica, enfoque, elección de campo, curvatura o variación de altura | Si es necesario cambiar la óptica, el tamaño del campo, el utillaje o el control de enfoque 3D |
| La lectura de QR / Data Matrix es inconsistente | Contraste, tamaño del símbolo, textura de la superficie, enfoque o variación de posición | Si es necesario ajustar el tamaño del código, la configuración del proceso, el utillaje o el posicionamiento de visión |
| La posición de la marca se desplaza entre piezas | Tolerancia de la bandeja, repetibilidad del dispositivo de fijación o colocación aleatoria | Si se justifica un dispositivo de fijación dedicado, una presentación mejorada o visión CCD |
| El recubrimiento acabado marca de forma desigual | Tipo de recubrimiento, espesor o variación de la superficie | Si la superficie de producción acabada necesita una ventana de proceso separada |
| La apariencia pasa pero la durabilidad falla | Parámetros optimizados solo para el efecto visual | Si el proceso aún pasa las comprobaciones requeridas de frotado, limpieza o ambientales |
| El resultado cambia entre lotes de producción | Variación en resina, pigmento, paquete de aditivos o acabado superficial | Si la aceptación debe incluir lotes de producción representativos antes de la liberación |
Rendimiento, producción por lotes e integración de línea
Para el marcado de cargadores y adaptadores de producción, la pregunta útil no es solo si se puede marcar una carcasa, sino si el ciclo completo puede cumplir con el tiempo takt requerido con posicionamiento repetible, verificación y gestión de datos. El método de producción correcto depende del objetivo de velocidad medido y de cómo se presentan las piezas a la estación.
Qué compone el ciclo completo
El ciclo completo de marcado consta de carga, posicionamiento, marcado, verificación y descarga — el tiempo de escaneo láser es solo una parte de él. Para carcasas alimentadas por bandeja, la carga y el posicionamiento a menudo dominan el ciclo; en el marcado en línea, la velocidad de la cinta transportadora y la sincronización del codificador marcan el ritmo. Por eso, un escaneo más rápido por sí solo no garantiza una línea más rápida: el ciclo práctico debe medirse en la disposición real.
Opciones de bandeja, en línea y automáticas
El marcado por lotes con alimentación por bandeja y carga manual o semiautomática es un punto de partida habitual cuando las piezas pueden presentarse en posiciones repetibles. El marcado en línea o en movimiento y las celdas de carga automática entran en la evaluación cuando el tiempo de ciclo requerido, el método de manipulación de piezas o la arquitectura de la línea hacen ineficiente la producción con parada y carga. Estos son temas a nivel de solución cubiertos por la solución de marcado en movimiento y en línea y la solución de celda de marcado automático, con la familia de máquinas de marcado láser en vuelo como una dirección de producto.
Flujo de datos, verificación y rechazo
Cuando los números de serie, los códigos de fecha o los valores de QR / Data Matrix cambian por unidad, el flujo de producción debe definir más que el disparo del láser. El proyecto debe identificar de dónde provienen los datos, cómo se asocia el registro correcto con la carcasa presentada, si el código marcado se vuelve a leer y qué sucede cuando falla la verificación. Un flujo práctico es cargar / identificar → posicionar → recibir o generar datos de marcado → marcar → verificar → liberar las piezas OK o dirigir las piezas NOK a la acción definida de rechazo / retrabajo. Si los registros de trazabilidad deben almacenarse o intercambiarse con una base de datos o MES, esa interfaz forma parte de la configuración del puesto de trabajo en lugar de una idea de último momento; la solución de trazabilidad e integración de datos cubre esa capa del sistema con más detalle.
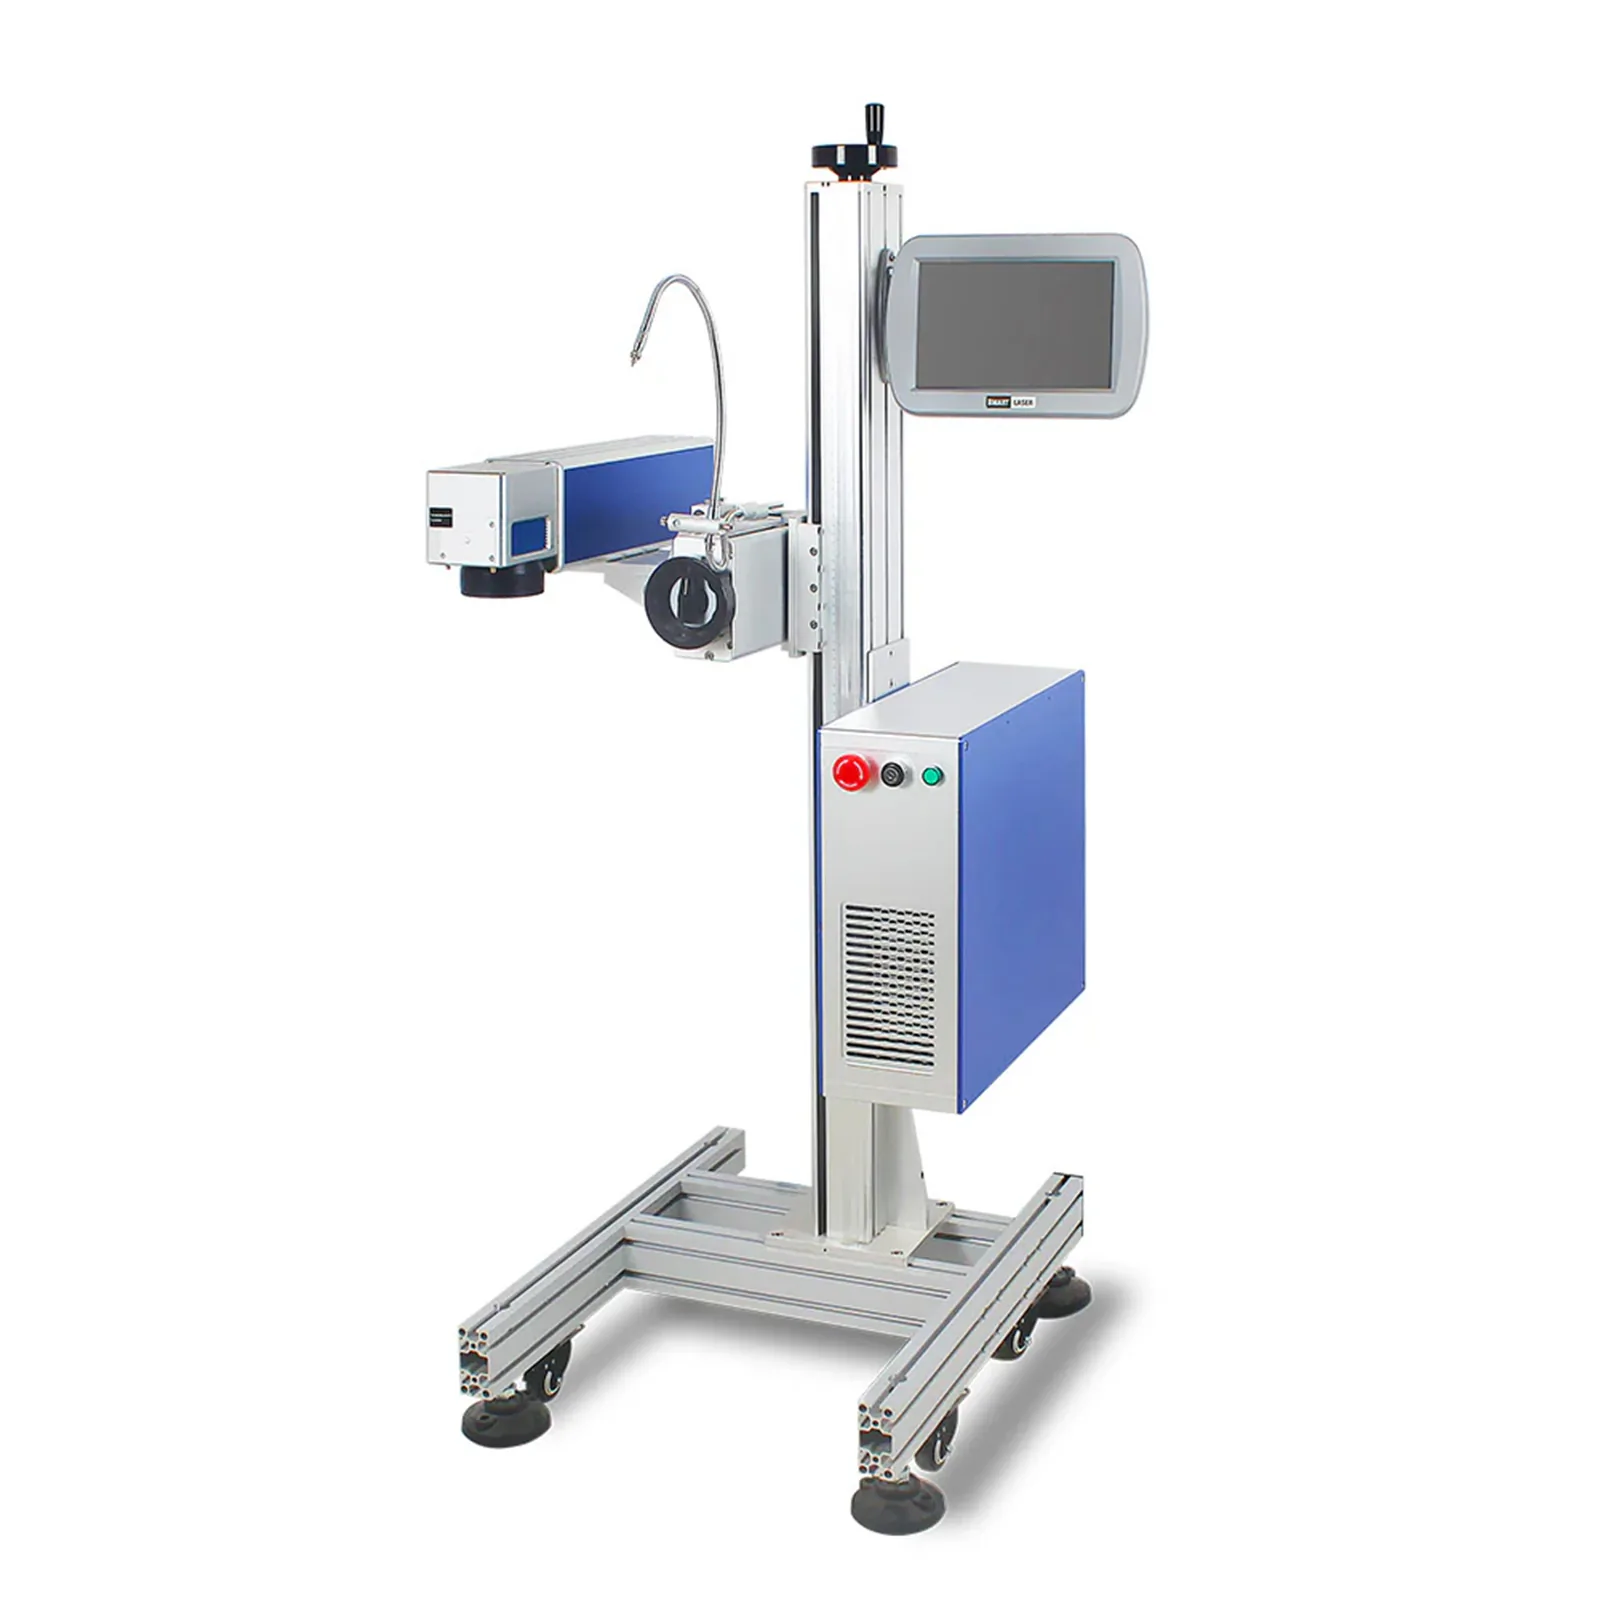
En el marcado en movimiento o en línea, las carcasas se mueven continuamente bajo el haz y la marca se escribe sobre la marcha, sincronizada con el movimiento del transportador. Esto puede eliminar un paso de detención y carga del ciclo, pero solo es la dirección más adecuada cuando el tiempo takt requerido, la ventana de marcado, el espaciado entre piezas y el método de posicionamiento admiten el marcado continuo. La integración es una evaluación a nivel de proyecto, no una elección de catálogo.
Conclusión de ingeniería: compare las opciones de bandeja, en línea y automáticas con el ciclo completo medido —carga, posicionamiento, marcado, verificación y descarga— en lugar de basarse únicamente en la velocidad de escaneo.
Durabilidad, validación y aceptación
Una marca en la carcasa de un cargador debe resistir el uso real: conexiones y desconexiones diarias, roces en bolsos y bolsillos, sudor y humedad, agentes de limpieza, y calor alrededor de la carcasa durante el funcionamiento. Que una marca determinada resista depende del material de la carcasa, el color y los parámetros del láser, por lo que la validación se basa en muestras, no se da por supuesta.
Abrasión, sudor, agentes de limpieza y temperatura
Las comprobaciones de durabilidad habituales para las marcas de cargadores y adaptadores incluyen pruebas de frotamiento y abrasión de la cara marcada, exposición al sudor y la humedad, limpieza con agentes de limpieza o alcohol, y ciclos de temperatura alrededor del rango de funcionamiento de la carcasa. La integridad de la carcasa también forma parte de la revisión: la marca no debe adelgazar ni debilitar una pared ignífuga más allá de los límites de diseño del producto, lo que es una razón más por la que las carcasas de pared delgada se marcan con ventanas de parámetros de bajo calor en la pieza real en lugar de en probetas planas.
Pruebas de muestras: qué preparar y qué se verifica
Las pruebas de muestras son la forma práctica de confirmar el contraste, la legibilidad del código, la posición de la marca y la durabilidad en la carcasa real. Zhuorui Laser ofrece marcado de muestras, configuración de parámetros y revisión de procesos como parte del servicio estándar de la fábrica; una carcasa real y una especificación de marcado clara producen una respuesta mucho más útil que una descripción verbal. Para la prueba de muestra, envíe la carcasa o muestra de material, un plano o foto, el contenido y tamaño de marca requeridos, el efecto objetivo, el método previsto de carga o presentación de la pieza, la tasa de producción y el volumen esperado, y cualquier requisito de datos variables o verificación por escáner.
Dimensiones de aceptación
| Dimensión | Qué se comprueba |
|---|---|
| Contraste y legibilidad | Texto de características nominales legible bajo la iluminación especificada, sobre el color real de la carcasa |
| Tamaño de carácter y código | Cumple con los mínimos del dibujo o de la especificación del código |
| Legibilidad del código | Lectura de retorno con el escáner o verificador previstos |
| Precisión de posición | Posición de la marca repetible dentro de la tolerancia del lector |
| Abrasión / frotamiento | Prueba de frotamiento según el requisito de la marca o del cliente |
| Disolvente / sudor / temperatura | Prueba de exposición definida por la aplicación |
| Integridad de la carcasa | Sin debilitamiento de paredes delgadas ni de la sección retardante de llama más allá de los límites de diseño |
| Flujo de datos / verificación | Los datos variables correctos llegan a la marca; la respuesta prevista del lector o verificador y la gestión de NOK se confirman donde se requiera |
| Tiempo de ciclo | Medido en la disposición real, incluidos carga, posicionamiento, marcado, verificación y descarga |
Los propios criterios de aceptación los define el cliente o el propietario de la marca — el papel de Zhuorui Laser es configurar y probar según esos criterios, no inventarlos. El control de calidad y la capacidad de prueba de la fábrica se describen en la página de control de calidad y capacidad de prueba.
¿Cómo determinan los resultados de las pruebas de muestras la configuración final de la máquina?
La prueba de muestra debe terminar con una decisión de configuración, no solo con una conclusión de que “el marcado funciona”. La ventana de proceso aceptada, la geometría de la pieza, la tolerancia de posicionamiento, el tiempo takt y los requisitos de verificación determinan en conjunto la fuente láser, la óptica, el utillaje y el nivel de automatización que necesita la máquina de producción.
| Hallazgo de prueba de muestra / producción | Decisión de configuración en la que influye |
|---|---|
| La mejor marca aceptable requiere UV, fibra Q-switched u otra ruta verificada | Familia de fuente láser y la ventana de proceso que se llevará a las pruebas de producción |
| Se confirman el texto / código más pequeño y el área total de marcado | Dirección de la lente y del campo de marcado, equilibrando el campo utilizable frente a la calidad de la característica |
| La curvatura o variación de altura permanece dentro / excede la tolerancia de enfoque | Configuración 2D estándar con presentación controlada, o evaluación 3D de enfoque dinámico |
| La posición de marcado requerida no es repetible con el método de carga actual | Dispositivo de sujeción dedicado, bandeja multicavidad, presentación por indexación o posicionamiento por visión CCD |
| El ciclo completo medido no cumple con el tiempo takt requerido | Densidad de bandeja, indexación, carga automática, evaluación en línea / al vuelo o una revisión de automatización basada en proyectos |
| Los datos de número de serie o de código cambian por unidad | Software de marcado más la base de datos / MES requerida u otra interfaz de datos |
| La relectura es parte de la aceptación | Integración de escáner o verificador con la lógica de manejo de OK / NOK requerida |
| El material o el proceso genera un requisito de seguridad / control de humos | Revisión del cerramiento y los enclavamientos de la máquina y, cuando el material o el proceso lo requieran, extracción de humos o ventilación adecuadas |
Por lo tanto, la máquina final se selecciona a partir del resultado combinado de las pruebas. Una marca correcta en una sola carcasa solo responde a la cuestión de la viabilidad del proceso; la liberación a producción también requiere que la configuración elegida repita el resultado aceptado en la posición y el tiempo de ciclo requeridos, con el flujo previsto de carga, datos y verificación.
Preguntas frecuentes
¿Puede el marcado láser reemplazar la impresión con tinta o la tampografía en las carcasas de cargadores?
Para muchas fábricas, sí; esa es una razón habitual por la que se evalúa esta aplicación. El marcado láser evita depender de una capa de tinta aplicada en la superficie y elimina la tinta, los tampones y los consumibles de marcado relacionados del proceso. Aún debe confirmarse mediante una prueba con muestras en la carcasa real si el resultado del láser cumple los criterios requeridos de legibilidad, aspecto y durabilidad.
¿Por qué difiere el contraste del marcado entre carcasas de cargador negras y blancas?
Porque los plásticos responden de manera diferente al láser: en muchas carcasas negras la marca aparece como un contraste claro o gris, mientras que en carcasas blancas o claras aparece oscura. El grado de resina, los aditivos ignífugos y los colorantes modifican el resultado. Los mecanismos se explican en las páginas dedicadas de materiales plásticos páginas de materiales plásticos, y el resultado específico para su carcasa es una cuestión de prueba con muestras.
¿Se pueden marcar con láser las marcas de certificación y las placas de características?
El marcado láser se puede evaluar para los símbolos y el texto que aparecen en una placa de características. Lo que debe contener la placa, y si una placa marcada con láser en lugar de moldeada o impresa es aceptable bajo un esquema de certificación o una regulación de mercado determinados, lo definen los organismos de certificación y las regulaciones — confirme eso con su función de cumplimiento antes de comprometer el proceso.
¿Las carcasas de cargador curvas necesitan utillaje especial o marcado 3D?
La curvatura leve se comprueba primero frente a la profundidad de foco: si la zona de marcado cabe dentro de la tolerancia de enfoque, el marcado estándar funciona con una bandeja o un soporte que presenta el plano tangente. Cuando la curva supera la tolerancia, entran en la evaluación un enfoque dinámico 3D o un campo más pequeño con reposicionamiento.
¿Puede la marca resistir el roce diario, el sudor y los agentes de limpieza?
Depende del material de la carcasa, el color y los parámetros del láser — esto es exactamente lo que verifica una prueba con muestras. Las pruebas de frotamiento, la exposición al sudor y la humedad, la limpieza con alcohol o agentes de limpieza y los ciclos de temperatura son las comprobaciones habituales, y los criterios de aceptación los define el cliente o el propietario de la marca.
¿Se puede integrar el marcado en una línea de ensamblaje de cargadores de alto volumen?
Sí. El marcado por lotes con alimentación por bandeja es un punto de partida común cuando las piezas se pueden ubicar de forma repetible. El marcado en línea o al vuelo y la carga automática se evalúan cuando el tiempo de ciclo requerido, la manipulación de piezas y la distribución de la línea hacen que valga la pena la presentación continua o automatizada. La viabilidad de integración —tiempo de ciclo, posicionamiento e interfaz de datos— se revisa como un proyecto, y lo relevante páginas de soluciones describen los enfoques.
Prueba de muestra o cotización
La forma más rápida de confirmar qué se puede lograr en la carcasa de su cargador o adaptador es una prueba de muestra sobre el material, el color y la superficie acabada reales. Envíe la carcasa o la muestra de material, un plano o una foto, el contenido y el tamaño de la marca, el efecto objetivo y los criterios de aceptación, el método de carga previsto, la tasa de producción y cualquier requisito de datos variables o de verificación por escáner. El resultado de la prueba se puede utilizar entonces para definir la dirección del láser, la óptica, el requisito de utillaje o visión, el método de producción y la configuración de verificación.
Para cualquier estación de trabajo de marcado de cargadores o adaptadores, la revisión del equipo incluye controles de seguridad láser para la configuración específica de la máquina; las opciones de cerramiento y enclavamiento son especialmente relevantes cuando la estación funciona sin supervisión en un área de producción de gran volumen.