
Applications d’emballage et de codage
Marquage et codage laser pour l'emballage
Le codage laser mérite d’être évalué lorsque des cartons, des étiquettes, des films, des sachets, des bouteilles, des récipients, des bouchons, des fermetures ou d’autres emballages finis nécessitent un marquage répétable de date, de batch, de lot, d’expiration, d’identification, de code-barres, de code 2D ou de graphique simple.
Ne choisissez pas la machine à partir du seul nom de l’emballage. Commencez par l’emballage fini réel, le contenu du code, la construction de la surface, le résultat cible, la géométrie, le flux de données, le mode de production et les critères d’acceptation. Ces éléments d’entrée déterminent la première voie laser à tester, ce qui doit être validé et comment la machine finale doit être configurée.
Quels formats d’emballage doivent être évalués ?
Le format d’emballage définit le problème de manipulation ; le matériau fini et la construction de surface déterminent si un procédé laser est techniquement adapté. Un carton, une bouteille, un bouchon, une étiquette ou un sachet n’est pas une recette laser. Le même format d’emballage peut utiliser différents substrats, pigments, revêtements, stratifiés, encres, vernis ou couches barrières qui réagissent différemment à la même longueur d’onde.
| Format d’emballage | Considérations typiques de marquage | Ce qu’il faut confirmer avant les essais |
|---|---|---|
| Cartons, carton plat et carton ondulé | Panneaux plats ou pliés, surfaces imprimées, revêtements, contraste, densité de code, présentation sur ligne en mouvement | Construction du carton, couche d’impression/revêtement, zone de code, vitesse de ligne, décoloration ou ablation admissible |
| Étiquettes et étiquettes couchées | Réaction de la couche supérieure, effets de la doublure ou de l’adhésif, texte fin, codes-barres, codes 2D, manipulation de bande | Matériau de face, revêtement/encre, construction adhésive, taille du code, méthode d’inspection, bande fixe ou mobile |
| Films, pochettes et sachets | Parois minces, stratifiés, couches barrières, sensibilité à la chaleur, distorsion, risque de perforation, matériau en mouvement | Empilement de couches, épaisseur, exigences de scellage/barrière, modification de surface admissible, présentation en ligne |
| Bouteilles en plastique et récipients rigides | Formulation polymère, pigment, épaisseur de paroi, courbure, mise au point, orientation, mouvement de la pièce | Résine/couleur réelle, revêtement ou étiquette, zone de marquage, courbure, méthode de support, exigence d’inspection |
| Bouchons et fermetures | Petites surfaces courbes, texture moulée, pigment, orientation répétée, cadence élevée des pièces | Matériau/couleur, zone de marquage supérieure ou latérale, répétabilité de l’orientation, fixation ou présentation en ligne |
| Surfaces d’emballage métalliques ou en verre | Réponse du métal nu ou revêtu, couches de laque/peinture, intégrité de la surface du verre, présentation courbe | Selon que la cible est le substrat ou la couche supérieure, le résultat visuel requis, l'effet de surface admissible, la méthode de manipulation |
Voies d'application des emballages par secteur
Le routage sectoriel intervient après la compréhension du format d'emballage et des conditions de procédé. Les projets agroalimentaires, de boissons, de cosmétiques et pharmaceutiques peuvent utiliser des formats d'emballage similaires, mais ont des exigences différentes en matière de code, d'inspection, d'aspect, de validation et de contrôle de production.
Emballage alimentaire
Évaluez la construction de l'emballage fini, les informations de date/lot, la modification de surface admissible, l'exigence d'inspection et le cycle de ligne réel pour le format d'emballage alimentaire spécifique.
Bouteilles et bouchons de boissons
Les surfaces courbes, l'orientation du bouchon, la couleur du contenant, le mouvement de l'emballage et la position du marquage peuvent modifier le problème de manipulation et de focalisation tout autant que la source laser elle-même.
Emballage cosmétique
Les emballages sensibles à l'aspect exigent que le code soit évalué conjointement avec le revêtement, la finition, la qualité de la surface côté marque, les données variables et le changement visible acceptable.
Emballage pharmaceutique
Partez du contenu d'identification requis, de la construction de l'emballage, de la méthode d'inspection, des contrôles de production et des exigences de validation ou réglementaires propres au projet avant de sélectionner le processus de marquage.
Pourquoi les emballages sont-ils marqués ou codés ?
L’exigence de marquage doit être claire avant de décider si le laser est le bon procédé. Les emballages sont couramment codés afin que la production, la distribution, l’inspection ou l’utilisateur final puissent identifier ce qu’est l’emballage, quand ou où il a été produit, et comment il doit être suivi ou vérifié.
Qu’est-ce qui est habituellement marqué sur les emballages ?
Le contenu type d’un codage d’emballage comprend les dates de fabrication ou de péremption, les numéros de lot et de batch, les identifiants d’équipe ou de ligne, les données de numéro de série ou de variante de produit, du texte, des logos, des codes-barres et des codes 2D. Certains champs restent fixes pour un produit, tandis que d’autres changent selon le lot, le moment, la ligne ou l’article individuel ; l’analyse de l’application doit donc définir à la fois le contenu visible et le flux de données variables.
Informations de production et de traçabilité
Les données variables telles que la date, le lot, le batch, l’équipe, la ligne, le numéro de série, la variante de produit ou d’autres données peuvent relier un emballage physique à l’enregistrement de production correct et aider à distinguer une campagne de production d’une autre.
Informations sur la durée de conservation et l’utilisation
Les informations de péremption, de date limite d’utilisation optimale, de date de fabrication ou similaires peuvent devoir rester lisibles dans les conditions de manutention et de stockage prévues pour l’emballage. L’exigence exacte dépend du projet et du marché.
Identification lisible par l’humain et par machine
Du texte, des logos, des codes-barres et des codes 2D peuvent être utilisés pour l’identification, la lecture optique, la vérification, l’inventaire, la sérialisation ou d’autres flux de production. Une marque visiblement sombre n’est pas automatiquement une marque lisible par machine.
Pourquoi évaluer le laser après avoir défini le besoin ?
Une solution laser mérite d’être testée lorsque le projet bénéficie d’un marquage numérique sans contact, de données variables, d’un mécanisme de marquage sans consommable au point de codage, ou d’une intégration directe à un processus de production fixe ou en mouvement. Ces avantages comptent uniquement si l’emballage réel réussit les tests de qualité et de cycle requis.

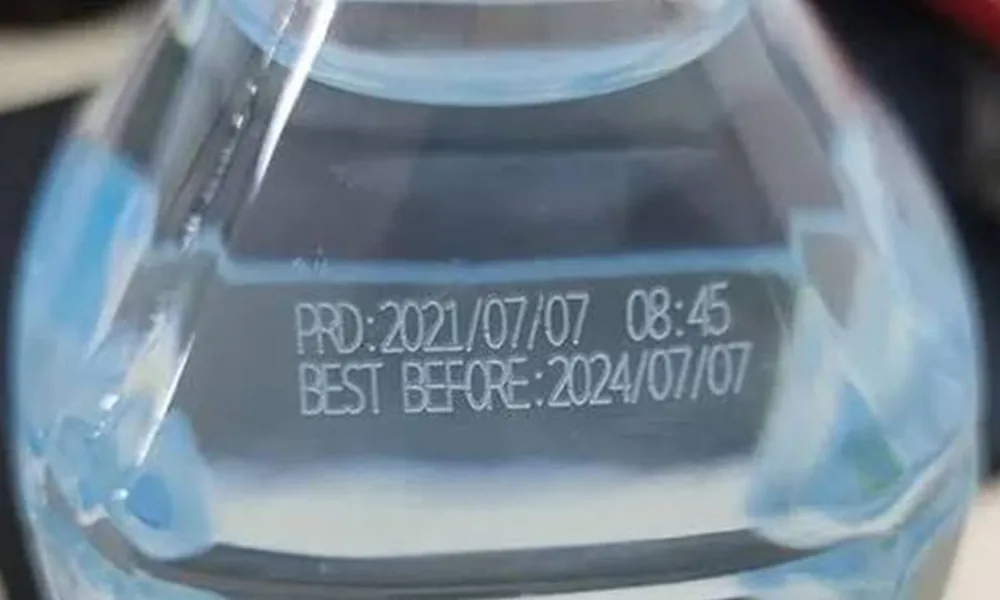
Qu'est-ce qui détermine le résultat du codage laser ?
Les résultats du codage laser sont déterminés par bien plus que le nom du matériau d'emballage. La donnée d'entrée utile pour le test est la combinaison du code, de la surface finie, du mécanisme de marquage souhaité, de la géométrie, de la présentation, de la méthode d'inspection et du cycle de production.
| Variable | Ce qu'il faut fournir | Pourquoi cela modifie le résultat |
|---|---|---|
| Contenu du code | Date, lot de fabrication, lot, date d'expiration, texte, logo, code-barres, code 2D, champs fixes et champs variables | La densité de caractères, les zones remplies, la taille des modules et les changements de données affectent le temps de marquage, la définition des bords, le flux de travail logiciel et l'inspection. |
| Taille de la marque et zone disponible | Dimensions hors tout, plus petite caractéristique significative, zone de marquage disponible et orientation requise | La taille du champ, la condition de focalisation, la tolérance de positionnement et la quantité de travail laser par emballage dépendent de la géométrie réelle du code. |
| Construction de l'emballage fini | Substrat de base, pigment, couleur, revêtement, encre, vernis, stratifié, adhésif, couche métallisée ou finition protectrice lorsque connus | Le laser interagit avec la couche qui reçoit réellement le faisceau. Un matériau de base similaire peut marquer différemment après impression, revêtement, laminage ou modifications de formulation. |
| Mécanisme de marquage cible | Changement de couleur, ablation/enlèvement de surface, gravure/morsure, moussage ou tout autre effet visible acceptable | Différentes longueurs d'onde et conditions d'impulsion peuvent créer différents mécanismes, contrastes, résidus et charges thermiques. |
| Limites de l'emballage | Décoloration, fusion, déformation, perte de revêtement, résidus, perforation, dommage à la barrière ou effet sur la surface adjacente autorisés | La fenêtre de processus utilisable est délimitée à la fois par la qualité du code et par l'intégrité de l'emballage. |
| Géométrie et présentation | Surface plane ou courbe, épaisseur de paroi, orientation, fixation, position indexée, mouvement de bande, mouvement de convoyeur ou présentation libre | La géométrie affecte la mise au point et l'utilisation du champ ; la présentation affecte la répétabilité de position, le cadencement du déclenchement et la nécessité de synchroniser le mouvement. |
| Inspection et vérification | Lecture humaine, lecteur de codes-barres/2D, contrôle par vision, méthode de conformité/non-conformité requise et logique de rejet | La méthode d'acceptation détermine les niveaux de contraste, de qualité de bord, de position et d'exactitude des données qui doivent réellement être atteints. |
| Objectif de production | Taille de lot, changements de série, méthode de chargement, vitesse de ligne, cycle cible de pièces acceptées et rendement attendu | Le système doit satisfaire au cycle de production complet, et pas seulement à la vitesse de balayage nominale ou au temps d'activation du laser. |
Les données variables font partie du processus, pas seulement de la maquette
Confirmez quels champs sont fixes et lesquels changent selon le produit, le lot, la date, l'équipe, le numéro de série ou une entrée de production en amont. Les données variables modifient la sélection du travail, la logique de déclenchement, la vérification, le changement de série et les exigences de contrôle des erreurs, ainsi que la marque elle-même.
Quel résultat de marquage d'emballage devez-vous viser ?
La qualité du marquage est un problème d'acceptation, pas un simple réglage laser. Le processus doit créer les informations requises tout en maintenant l'emballage dans les limites de surface et fonctionnelles convenues.
Contraste et lisibilité
Évaluez le contraste dans les conditions de visualisation ou d’inspection qui comptent en production. Les textes fins, les petits éléments et les codes denses doivent être évalués à leur taille réelle plutôt que déduits d’une marque de démonstration plus grande.
Intégrité de l’emballage et aspect de surface
Un code à fort contraste n’est pas acceptable si le même réglage déforme une paroi fine, endommage une barrière ou un revêtement, crée un résidu indésirable, perfore un film ou produit une autre modification de surface en dehors des limites convenues.
Codes lisibles par machine lorsque requis
Si l’emballage utilise un code-barres ou un code 2D, validez-le avec la méthode d’inspection réelle de l’utilisateur et des échantillons de production représentatifs. L’apparence visible seule ne doit pas être considérée comme une preuve de la qualité vérifiée du code.
Quel itinéraire laser doit être testé en premier ?
La voie de premier essai doit découler de la surface finie et du mécanisme de marquage souhaité, et non du seul nom de l’emballage. Le tableau ci-dessous est un guide de présélection pour les essais sur échantillons, et non une garantie qu’une longueur d’onde fonctionnera pour toutes les formulations, tous les revêtements, toutes les couleurs, tous les stratifiés ou toutes les lignes de production.
| Emballage / état de surface | Première voie pratique à évaluer | Pourquoi commencer par là | Ce qui peut changer la voie |
|---|---|---|---|
| Carton plat, cartons, carton ondulé ou papier imprimé/couché réactif au laser | Le CO₂ est souvent un premier essai pratique ; l’UV mérite d’être comparé lorsqu’un contraste fin ou une charge thermique plus faible est important. | Le papier et de nombreuses surfaces d’emballage organiques/couchées peuvent bien réagir au traitement infrarouge à ondes longues, tandis que l’UV peut créer une réponse de surface à contraste élevé différente sur certains papiers et revêtements. | Chimie de l’encre/du revêtement, couleur du carton, profondeur d’ablation souhaitée, exigence de code fin, vitesse de ligne, résidus et décoloration admissible. |
| Films flexibles minces, pochettes, sachets ou constructions d’étiquettes sensibles à la chaleur | L’UV est souvent la première voie à examiner lorsqu’il est prioritaire de minimiser la déformation thermique ou le risque de perforation ; le CO₂ reste pertinent lorsque le film ou la couche supérieure est conçu pour y réagir. | Les emballages multicouches minces peuvent avoir une fenêtre thermique étroite, de sorte que l’essai doit trouver un équilibre entre le contraste du code et la déformation, l’endommagement de la barrière ou les piqûres. | Chimie du film, épaisseur, empilement de stratifiés, couches métallisées, mécanisme cible, exigences d’étanchéité/barrière et vitesse de bande en mouvement. |
| Bouteilles en plastique, récipients rigides ou bouchons en plastique | L’UV est une première comparaison utile pour les marques thermosensibles ou les marques fines à contraste élevé ; le CO₂ ou la fibre/MOPA à 1 064 nm peut être plus adapté aux formulations, pigments, additifs ou revêtements qui réagissent à ces longueurs d’onde. | La réponse du plastique varie fortement selon la formulation de la résine, le pigment, les additifs, l’épaisseur de paroi et l’état de surface. | Résine/couleur réelles, transparence, additifs de marquage, épaisseur de paroi, revêtement, contraste souhaité, courbure et effet thermique acceptable. |
| Bouchons en métal nu, boîtes métalliques, feuilles métalliques ou composants d’emballage métalliques. | La fibre/MOPA est normalement la première voie à évaluer sur la surface métallique exposée. | Les systèmes à fibre proche infrarouge sont couramment utilisés pour le marquage direct des métaux et peuvent prendre en charge différents mécanismes de marquage de surface selon l’alliage et la finition. | Alliage métallique, anodisation, laque, peinture, revêtement protecteur, couleur/profondeur souhaitée et si la cible est le métal ou uniquement la couche supérieure. |
| Surfaces peintes, laquées, imprimées, laminées ou métallisées. | Testez la couche supérieure comme un problème de procédé à part entière. Le CO₂, l’UV ou la fibre/MOPA peuvent être la bonne première voie selon la couche qui doit changer et celle qui doit rester protégée. | Le faisceau interagit d’abord avec la couche exposée ; le substrat de base seul ne permet pas de prédire la marque. | Épaisseur de la couche, absorption, couleur, adhérence au substrat, profondeur d’enlèvement, résidus et quantité d’exposition de la couche sous-jacente autorisée. |
| Bouteilles ou récipients en verre. | Le CO₂ ou l’UV peuvent être évalués selon la marque de surface souhaitée et la tolérance aux dommages. | Le marquage du verre est limité par la contrainte de surface, l’effet thermique local, le risque de fissure/éclat, la texture de la marque et les exigences de détail du code. | Composition du verre, épaisseur de paroi, revêtement, courbure, contraste/texture requis et micro-dommages admissibles. |
Modes de défaillance courants et ce qu'il faut vérifier en premier
Lorsqu'un essai échoue, l'étape suivante doit être le diagnostic plutôt qu'une augmentation automatique de la puissance. Consignez le symptôme, distinguez les effets de matériau/surface des problèmes de mise au point, de géométrie, de mouvement et de flux de données, et ne modifiez qu'un groupe de variables à la fois.
| Défaillance observée | À vérifier en premier | Éléments de preuve à recueillir | Orientation du prochain test |
|---|---|---|---|
| Contraste faible ou irrégulier | Lot d'emballages, revêtement/encre de surface, couleur, mise au point, contamination, et si la longueur d'onde choisie crée le mécanisme de marquage prévu | Échantillons non marqués et marqués provenant de plusieurs emballages/lots, description de la surface, géométrie de code identique et paramètres d'essai enregistrés | Exécutez une matrice de paramètres contrôlée ; si la fenêtre acceptable reste étroite, comparez une autre longueur d'onde ou un autre mécanisme de marquage au lieu de simplement ajouter de l'énergie. |
| Déformation du film, piqûres, bords fondus ou déformation de paroi mince | Apport thermique, temps de maintien/chevauchement, focalisation, paroi de boîtier non supportée et épaisseur du matériau | Inspection des surfaces avant/arrière, déformation autour du code, épaisseur du film, méthode de support, et échantillons sur la plage de vitesse prévue | Réduire la charge thermique locale, modifier la stratégie de balayage ou la vitesse, améliorer le support, et comparer une voie à moindre impact thermique telle que l'UV lorsque la réponse du matériau le permet. |
| Endommagement du revêtement ou exposition du substrat au-delà de la marque prévue | Épaisseur/variation de la couche supérieure, mécanisme d'enlèvement, condition d'impulsion/d'énergie, et réponse du substrat sous-jacent | Échantillons bons et défaillants, informations sur le revêtement lorsqu'elles sont connues, qualité des bords, résidus, et si la couche de base a été attaquée | Réduire la fenêtre d'enlèvement, diminuer l'agressivité du procédé, ou tester une longueur d'onde qui se couple plus sélectivement à la couche cible. |
| Le code-barres ou le code 2D semble visible mais se lit mal | Plus petit module/élément, définition des bords, uniformité du contraste, distorsion géométrique, position du marquage, et configuration du vérificateur/lecteur | Résultat réel du lecteur/vérificateur, image de code en échec, taille réelle du code, courbure de l’emballage et résultats répétés sur plusieurs échantillons | Corrigez d’abord la géométrie et le positionnement du code, puis optimisez le procédé de marquage. Ne jugez pas la réussite à la seule noirceur visuelle. |
| La position de marquage dérive entre les emballages | Présentation de la pièce, répétabilité du montage/butée, synchronisation du capteur ou du déclenchement, mouvement du convoyeur, codeur/synchronisation et variation de mise au point | Motif d’erreur de position, orientation de l’emballage, synchronisation du signal de déclenchement, vitesse de ligne et échantillons marqués répétés | Stabilisez la présentation ou le déclenchement ; n’ajoutez détection, vision ou mouvement synchronisé que lorsque la variation mesurée le justifie. |
| L’échantillon statique réussit, mais le résultat en ligne échoue | Vitesse de production, synchronisation du mouvement, temps de maintien, mise au point changeante, vibration de l’emballage, moment de la mise à jour des données et moment de l’inspection | Échantillons statiques vs en mouvement, chronométrage complet du cycle, plage de vitesse de ligne, journaux de déclenchement/de données lorsqu'ils sont disponibles, et échantillons acceptés/rejetés | Refaire les tests dans des conditions de ligne réelles et dimensionner le champ de marquage, le flux de données, la méthode de déclenchement et l'architecture de mouvement en fonction du résultat accepté en mouvement. |
| Qualité de marquage correcte mais données variables erronées | Sélection de tâche, source de données en amont, logique de déclenchement, mappage des champs, contrôle des changements de production et logique de vérification | Contenu de code attendu vs réel, chronologie des événements, enregistrement du travail/de la recette et résultat d'inspection | Validez le chemin de données indépendamment des paramètres laser avant d'augmenter la vitesse de production. |
Comment le codage laser s'intègre-t-il dans le flux de production ?
Le chiffre de production utile est le débit de pièces acceptées. Il comprend le changement de production, la présentation des emballages, le positionnement, le chargement des données variables, le déclenchement, le marquage, la vérification, la gestion des rejets, le transfert en aval et l'extraction ou la ventilation lorsque le procédé testé l'exige.
| Étape du flux de travail | Questions à tester |
|---|---|
| Configuration et changement de série | Comment le produit, le code, la recette, la zone de marquage et les critères d'acceptation sont-ils modifiés entre les séries, et comment les erreurs liées à une tâche incorrecte sont-elles évitées ? |
| Présentation de l'emballage | L'emballage est-il chargé manuellement, maintenu par un montage, indexé, alimenté en bande ou en mouvement continu ? Quelles variations d'orientation et de mise au point le procédé doit-il tolérer ? |
| Données variables et déclenchement | D'où proviennent les données du code, quand sont-elles mises à jour, quel événement déclenche le marquage, et qu'est-ce qui empêche un emballage de recevoir le mauvais enregistrement ? |
| Exécution du marquage | Comment la zone du code, la densité, les changements de contenu, les passes, l'utilisation du champ, la mise au point et le mouvement modifient-ils le temps d'allumage du laser et la stabilité du procédé ? |
| Vérification | Le projet a-t-il besoin d'une inspection par l'opérateur, d'une lecture de code-barres/2D, d'une confirmation par vision, d'une vérification de position ou d'une autre méthode de type réussite/échec ? |
| Rejet / retouche / enregistrement | Que se passe-t-il avec un emballage défectueux, comment est-il séparé du produit conforme, et quelles données de production ou de qualité doivent être conservées ? |

Une vitesse de balayage nominale plus élevée ne garantit pas davantage d'emballages acceptés par heure. Comparez des cycles complets testés au même standard de qualité, de données, de positionnement et d'inspection.
Que doit-on considérer comme un test d'échantillon d'emballage réussi ?
Testez le véritable emballage fini, et non pas seulement un échantillon de matériau générique ou une seule démonstration dans le meilleur cas de figure. Incluez une variation représentative de la couleur, du revêtement, de la finition, de l'épaisseur, de la géométrie, du lot du fournisseur et de la présentation de l'emballage, partout où ces facteurs peuvent modifier le résultat.
| Zone d'acceptation | Critère de réussite | Ce qu'il faut consigner |
|---|---|---|
| Qualité du marquage | Le contraste, la lisibilité, la définition des caractères, la définition des codes et la cohérence visuelle convenus sont obtenus à la taille réelle du marquage. | Échantillons marqués représentatifs, dimensions des codes, conditions d'observation et paramètres de test. |
| Exactitude des données | Les champs fixes et variables requis correspondent aux données de production prévues pour chaque emballage test. | Données attendues/réelles, identification du travail/de la recette, condition de déclenchement et séquence d'échantillons. |
| Intégrité de l’emballage | La fusion, la déformation, la perforation, l'endommagement du revêtement, les résidus, la décoloration ou les effets sur les surfaces adjacentes restent dans les limites convenues. | Échantillons conformes/non conformes, inspection recto/verso le cas échéant, et tout contrôle fonctionnel de l'emballage requis par le projet. |
| Vérification du code | Les codes-barres ou les codes 2D satisfont à la méthode d’inspection ou de vérification réelle de l’utilisateur lorsque la lisibilité par machine est requise. | Résultat du lecteur/vérificateur, taille du code, position et échantillons représentatifs couvrant la variation attendue. |
| Répétabilité de position | La marque reste à l’intérieur de la zone approuvée et conserve une mise au point acceptable sur des emballages représentatifs et des variations de présentation. | Mesures de position ou référence visuelle, orientation, état du gabarit/de la ligne et échantillons répétés. |
| Résultat de production | Le cycle complet chargement/présentation → données/déclenchement → marquage → vérification → acceptation/rejet atteint le taux requis de pièces acceptées. | Cadencement du cycle complet, condition de vitesse de ligne, temps d'inspection, rejets/reprises et rendement des pièces acceptées. |
| Répétabilité | Plusieurs boîtiers représentatifs et, le cas échéant, plus d'un lot de production normal passent la même logique d'acceptation. | Nombre d'échantillons, identité du boîtier/du lot, résultat conforme/non conforme, et la fenêtre de process utilisable plutôt qu'un seul réglage d'apparence optimale. |
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
Le test sur échantillon doit répondre à des questions de configuration, et pas simplement prouver qu'un boîtier peut être marqué. Chaque résultat de test accepté doit être traduit en exigence système afin que la machine finale reflète la fenêtre de process et la méthode de production éprouvées.
| Ce que le test prouve | Ce qu'il détermine dans la configuration finale |
|---|---|
| Quelle longueur d'onde et quelle fenêtre de process produisent le marquage accepté sans endommagement inacceptable du boîtier | Famille de source laser et, le cas échéant, sens de réglage de l'impulsion/de l'énergie ; la plage de fonctionnement finale doit rester à l'intérieur de la fenêtre d'acceptation testée. |
| Taille de code requise, plus petite caractéristique, couverture du champ et marge de mise au point | Choix de l'objectif / du champ de marquage, configuration optique, distance de travail, et si un seul champ suffit ou si une indexation/un mouvement coordonné est nécessaire. |
| Courbure du boîtier, variation de hauteur, orientation et besoins de support | Dispositif de fixation, butée de boîtier, stratégie de hauteur Z, mouvement rotatif ou coordonné le cas échéant, et si un positionnement assisté par vision est justifié. |
| Variation de position mesurée sur une ligne stationnaire ou en mouvement | Positionnement mécanique, agencement des capteurs/déclencheurs, exigence de codeur ou de synchronisation, et besoin de vision ou de compensation de mouvement. |
| Source de données variables et vérification de l'exactitude du code | Flux de travail logiciel, gestion des tâches/recettes, interface de données en amont, logique de déclenchement, lien d'inspection et exigences de prévention des erreurs. |
| Résultat réel de l'inspection des codes-barres/codes 2D | Si le système nécessite une station de lecture ou de vérification par vision, comment la vérification est déclenchée, et comment les emballages défectueux sont identifiés ou rejetés. |
| Fumées, émanations, résidus ou odeurs observés pendant le processus de marquage accepté | Si une extraction ou une ventilation locale est nécessaire et comment elle doit être positionnée sans interférer avec la présentation ou le marquage des emballages. |
| Résultat accepté pour le temps de cycle complet et la vitesse de ligne | Poste de travail manuel, station indexée, convoyeur ou architecture de ligne mobile synchronisée, capacité de manutention et niveau d’automatisation requis pour atteindre le débit de pièces acceptées. |
Éléments à envoyer pour l’examen d’une application d’emballage
Une recommandation de machine utile commence par suffisamment d’informations pour reproduire le véritable problème de décision d’emballage. Vous n’avez pas besoin de choisir le laser à l’avance ; fournissez les données d’application nécessaires pour réaliser un essai sur échantillon significatif :
- le véritable emballage fini ou des échantillons de production représentatifs ;
- format d’emballage, dimensions, géométrie, orientation et mode de présentation ;
- matériau, pigment/couleur, revêtement, impression, stratifié, vernis ou informations sur le fournisseur lorsqu'elles sont connues ;
- la date requise, le lot de fabrication, le lot, la date d'expiration, le texte, le logo, le code-barres, le code 2D ou tout autre contenu fixe/variable ;
- dimensions globales de la marque, zone de marquage disponible et plus petite caractéristique significative ;
- contraste cible, lisibilité, inspection des codes, tolérance de position et exemples de modifications d'emballage inacceptables ;
- source des données variables, méthode de déclenchement, méthode d'inspection et exigence de rejet/retouche ;
- cycle cible des pièces acceptées, vitesse de ligne le cas échéant, taille de lot et attentes de changement de série ;
- contraintes de manutention, de vision, d'extraction/ventilation, de sécurité, d'interface de ligne ou d'automatisation déjà connues.
Pour la manutention, le mouvement, l'intégration de ligne synchronisée ou toute autre automatisation non standard spécifiques au projet, utilisez le Demande OEM et personnalisée voie. Les parcours standard d'application et de devis restent dans l'appel à l'action final.
Questions fréquentes
Le codage laser peut-il être utilisé sur tous les matériaux d'emballage ?
Aucune affirmation de compatibilité universelle n'est sûre. L'emballage fini, la couche exposée, la couleur, la géométrie, le marquage requis et toute modification de surface ou fonctionnelle autorisée doivent être examinés et testés avant la sélection de l'équipement.
Quelles informations peuvent être codées au laser sur un emballage ?
Selon l'application, les utilisateurs peuvent avoir besoin de dates, d'informations de lot ou de fabrication, de dates d'expiration, de texte, de logos, de codes-barres, de codes 2D, de numéros de série ou d'autres identifiants. Le contenu exact, la source des données variables et la plus petite caractéristique requise doivent être inclus dans le brief d'application.
Quel laser faut-il tester en premier pour l'emballage ?
Partez de la surface finie et du mécanisme de marquage souhaité. Le CO₂ est souvent évalué en premier sur le carton et de nombreuses surfaces d'emballage organiques/revêtues ; l'UV est souvent utile sur les films et plastiques thermosensibles ; la fibre/MOPA est couramment la première voie sur le métal à nu et peut aussi fonctionner sur les plastiques ou revêtements réactifs. L'emballage réel doit encore confirmer la voie.
Le réglage de balayage le plus rapide est-il le meilleur réglage de production ?
Non. La mesure pertinente est le débit de pièces acceptées sur l'ensemble du cycle, y compris la présentation de l'emballage, le chargement des données, le déclenchement, le marquage, la vérification, les rejets, la reprise et la manutention en aval.
Comment l'essai sur échantillon affecte-t-il la configuration finale de la machine ?
L'essai établit le procédé laser utilisable, les exigences de champ et de mise au point, la méthode de positionnement, le flux de données/déclenchement, le besoin d'inspection, l'exigence d'extraction le cas échéant, et le temps de cycle que l'architecture de manutention ou d'automatisation doit prendre en charge.
Que faut-il envoyer pour un test de codage d’emballage ?
Envoyez des emballages finis représentatifs, les informations de surface/matériau lorsqu’elles sont connues, le contenu réel du code, les dimensions du marquage, les critères d’acceptation, le mode de production, le cycle cible, ainsi que toute contrainte de positionnement, de données, d’inspection ou d’intégration.