
Guide des surfaces thermolaquées
Marquage sur métal thermolaqué
Le marquage laser sur acier ou aluminium thermolaqué commence par le revêtement polymérisé, et non par le seul nom du métal. Le processus peut retirer sélectivement la couche de poudre, modifier son aspect ou exposer le substrat, donc l’état du revêtement, le marquage cible, la géométrie de la pièce, les contrôles de sécurité et la validation sur échantillon réel sont tous importants avant de spécifier une machine de marquage laser.
- Commencez par le revêtement : chimie de la poudre, cuisson, épaisseur, couleur, texture et adhérence.
- Définissez le marquage : identification, code, logo, retrait sélectif ou contraste du métal à nu.
- Validez la pièce finale : qualité des contours, lisibilité, exposition à la corrosion, poussières/fumées et compatibilité avec la production.
Réponse rapide
Le métal thermolaqué peut-il être marqué au laser ?
Le métal thermolaqué peut souvent être évalué pour le marquage laser, mais le marquage peut être réalisé en retirant ou en modifiant la couche de poudre plutôt qu’en marquant directement l’acier ou l’aluminium à nu.
Enregistrez le type de poudre, l’état de cuisson, l’épaisseur, la couleur, la brillance, la texture, l’adhérence et le substrat métallique avant de choisir une source. Une marque d’enlèvement de revêtement peut révéler du métal à nu, modifier la protection anticorrosion de la pièce ou laisser un bord qui ne satisfait pas à une exigence esthétique. Si la cible est un code lisible, définissez en même temps la taille du code, le scanner et la méthode de vérification.
Règle pratique : ne choisissez pas la machine uniquement d’après le nom du métal. Définissez d’abord l’empilement fini revêtu de poudre et la marque acceptée ; utilisez ensuite des essais sur échantillons pour décider si la fenêtre de process est propre, répétable et compatible avec les exigences de corrosion, d’esthétique et de lisibilité de la pièce.
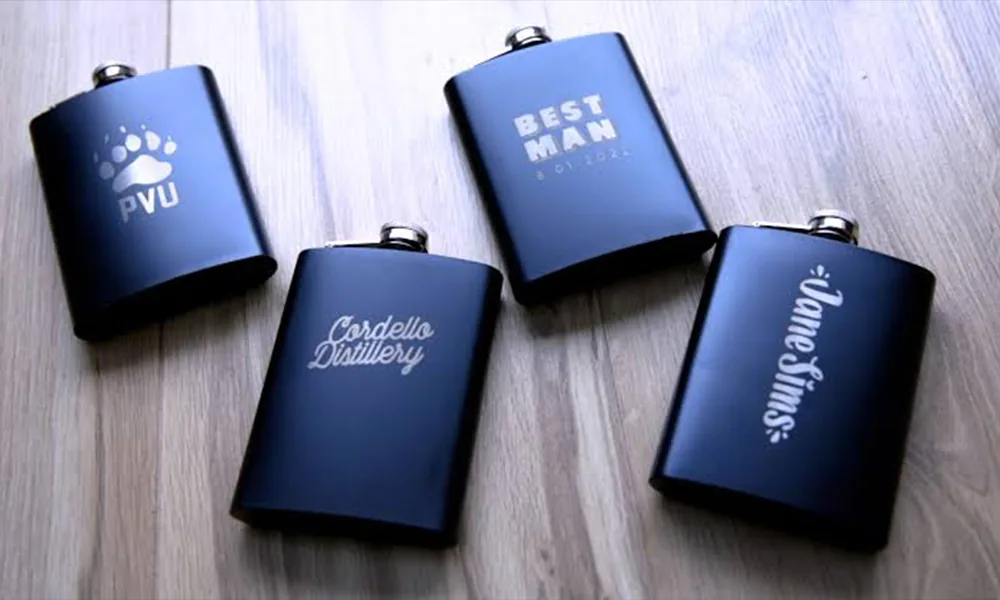
Diagnostic de surface
Identifier l’empilement complet de la surface revêtue de poudre
Deux pièces peuvent toutes deux être appelées métal revêtu de poudre et nécessiter malgré tout des directions d’essai différentes. La réponse au laser change lorsque le revêtement, la cuisson, le substrat ou la préparation changent.
Type de poudre et cuisson
Consigner la famille de thermodurcissables lorsqu'elle est connue, comme le polyester, l'époxy ou l'hybride, ainsi que le programme de durcissement, l'historique des réapplications et si le revêtement est entièrement durci.
Un matériau non durci ou partiellement durci peut se ramollir, s'étaler ou produire un résidu différent de celui d'une surface finie de production.
Épaisseur et adhérence
L'épaisseur du revêtement, la surépaisseur sur les bords, l'adhérence et la texture influent sur la sélectivité avec laquelle la couche peut être retirée sans surchauffer le substrat.
Mesurer ou documenter la finition lorsque sont nécessaires une ligne étroite, un petit code ou une fenêtre d'enlèvement contrôlée.
Couleur, pigment et brillance
Les poudres sombres, claires, métallisées, texturées et à haut brillant peuvent absorber et diffuser l’énergie différemment.
Ne supposez pas qu’un résultat obtenu sur une couleur soit valable pour une autre couleur, une autre formulation de fournisseur ou un autre niveau de brillance.
Métal et préparation
L'acier, l'acier inoxydable, l'aluminium et d'autres métaux peuvent être exposés après élimination du revêtement. La rugosité de surface, le prétraitement et la protection contre la corrosion restent partie intégrante de l'empilement.
Le substrat exposé peut nécessiter son propre test de contraste, de profondeur et de corrosion.

Voies de revêtement associées
Utilisez le parcours matériau le plus proche lorsque votre surface réelle n’est pas uniquement thermolaquée : métal peint, aluminium anodisé ou métal plaqué.
Pièces typiques et raisons du marquage
Où sont utilisées les pièces thermolaquées et pourquoi sont-elles marquées ?
Le thermolaquage est courant sur les pièces métalliques durables qui ont besoin d'une protection contre la corrosion, d'une résistance à l'usure ou d'un aspect fini. Le marquage laser est généralement ajouté lorsque la surface finie a encore besoin d'une identification permanente, d'une traçabilité, de données lisibles par machine ou d'une image de marque sans apposer d'étiquette séparée.
Coffrets électriques et armoires de commande
Les panneaux, portes et boîtiers en acier ou en aluminium thermolaqués peuvent nécessiter des informations sur le modèle, une identification par numéro de série, des références de panneau ou une traçabilité des interventions après revêtement.
Cartes, protecteurs et châssis de machines
Les pièces d'équipements industriels peuvent nécessiter des numéros de pièce, des identifiants d'actif, des références d'assemblage ou une identification de maintenance qui reste sur la surface métallique finie.
Composants automobiles et de mobilité
Les supports, capots, boîtiers et composants structurels thermolaqués peuvent être marqués pour l'identification des pièces, la traçabilité des lots ou des numéros de série et l'inspection en aval.
Appareils électroménagers, outils et produits durables
Les produits métalliques finis peuvent faire appel au marquage laser pour la désignation du modèle, les logos, l'identification du produit ou la traçabilité de fabrication lorsque les étiquettes adhésives ne sont pas souhaitables.
Pourquoi l'application compte : le même revêtement peut nécessiter une fenêtre de procédé très différente pour un grand logo esthétique que pour un petit code Data Matrix. Le contexte du produit définit la taille de la marque, les conditions de visualisation ou de lecture, la durabilité et la modification de surface acceptable.
Contenu du marquage
Que marque-t-on habituellement sur du métal thermolaqué ?
Le contenu de la marque influence la taille des éléments, le contraste, la méthode d'inspection et la quantité de revêtement qui doit être modifiée ou retirée. Définissez d'abord les informations afin que l'essai sur échantillon soit construit autour du besoin réel de production.
Identification et traçabilité
Les numéros de pièce, les numéros de série, les identifiants de modèle, les codes de lot ou de batch, les codes de date et les identifiants d’actif sont courants lorsque chaque composant fini doit être identifié tout au long de la production ou de la durée de service.
Codes QR et Data Matrix
Les codes lisibles par machine nécessitent une taille de module définie, une zone de silence, une distance de lecture et une méthode d’acceptation. Les détails fins rendent la texture du revêtement, les résidus, la mise au point et le contraste plus critiques.
Marquage fonctionnel et de maintenance
Les identifiants d’inspection, les références d’assemblage, les légendes de panneaux et les informations de maintenance peuvent privilégier la lisibilité et la durabilité plutôt que l’aspect décoratif.
Image de marque et graphismes esthétiques
Les logos, les noms de produits et les fenêtres décoratives mettent généralement davantage l’accent sur la qualité des bords, l’enlèvement uniforme, l’angle de vision et la cohérence esthétique d’un lot à l’autre.
Le contenu du marquage devient une donnée d’entrée pour l’ingénierie : la hauteur des caractères, la largeur de ligne, la taille des modules de code, la zone de marquage, le dégagement des bords et la lisibilité requise ont tous une influence sur la lentille, la fenêtre de procédé, le dispositif de fixation et la méthode d’inspection.
Résultats du marquage
Définissez ce que vous voulez que le laser modifie
Le “marquage” peut signifier un retrait de couche, un changement de couleur ou une seconde opération sur le substrat exposé. Nommer le mécanisme évite qu’une réponse générique d’une machine soit confondue avec un procédé qualifié.
| Résultat visé | Ce qui peut changer | Risque principal ou limite | Valider sur la pièce finale |
|---|---|---|---|
| Retrait sélectif de la poudre | Une fenêtre contrôlée expose l'acier ou l'aluminium sous le revêtement. | Épaisseur irrégulière, résidus, halo, décollement des bords ou échauffement indésirable du substrat. | Largeur de retrait, netteté des bords, propreté, surface exposée et aspect après nettoyage. |
| Changement de couleur ou de brillance du revêtement | Le revêtement est modifié sans exposer complètement le métal. | Le décalage de couleur peut varier selon le pigment, la brillance, l'angle d'observation et le lot. | Uniformité, ressenti au toucher, brillance, différence de couleur et lisibilité du code, le cas échéant. |
| Contraste du métal exposé | L'élimination du revêtement crée un contraste par rapport à la couche de poudre restante. | Le métal nu peut avoir un comportement d'oxydation ou de corrosion différent de celui de la zone revêtue. | Contraste après nettoyage, manutention, humidité, sel ou finition en aval. |
| Interaction peu profonde avec le substrat | Après retrait, le laser modifie également le métal sous-jacent. | La profondeur, les bavures, la coloration thermique et la protection contre la corrosion peuvent dépasser la limite acceptée. | Profondeur, rugosité, intégrité du substrat et exigences fonctionnelles du plan. |
| Code QR ou Data Matrix | De fines lignes retirées ou un substrat exposé forment un code lisible par machine. | La texture du revêtement, la courbure, les résidus, la réflectivité et un faible contraste peuvent réduire la qualité de lecture ou de vérification. | Réussite du lecteur à la distance définie ; lorsqu'une classe de qualité est exigée, résultat du vérificateur selon la méthode, l'éclairage, la taille de module, la zone de silence et la règle de rejet spécifiés. |
| Fenêtre décorative ou logo | L'élimination de revêtement sur une grande surface ou une modification contrôlée de la couleur crée une marque visuelle. | Des variations esthétiques, un adoucissement des bords et un dépôt de panache peuvent être visibles. | Distance d'observation, éclairage, nettoyage, résistance aux rayures et cohérence des lots. |
Le lecteur et le vérificateur sont des outils d'acceptation différents : un lecteur confirme qu'un symbole peut être décodé dans une configuration définie. Un vérificateur évalue la qualité du symbole à l'aide d'une méthode et d'une géométrie d'éclairage spécifiées. Consignez le résultat requis ; un test de lecture réussi ne constitue pas, à lui seul, une note de qualité DPM.
Ne promettez pas une couleur ou une profondeur universelle : le fournisseur de revêtement, la chimie de la poudre, le durcissement, le substrat, la stratégie de balayage et le nettoyage peuvent modifier le résultat. Un coupon d'aspect soigné ne constitue pas, à lui seul, une norme d'acceptation en production.
Géométrie et dimensions de la pièce
Comment la forme et la taille de la pièce ainsi que l’épaisseur du revêtement modifient-elles le processus ?
Le revêtement contrôle la première interaction, mais la géométrie détermine si le faisceau reste focalisé, si le panache peut être extrait proprement et si le résultat de test accepté peut être reproduit sur la pièce réelle.
Épaisseur du revêtement et accumulation sur les bords
Pour le retrait sélectif, l’épaisseur du revêtement est souvent plus directement importante que l’épaisseur du métal de base. Une poudre épaisse ou irrégulière, une accumulation sur les bords et des finitions texturées peuvent nécessiter plus de passes ou une fenêtre de procédé plus large et peuvent augmenter les résidus ou la variation des bords.
Surfaces courbes ou cylindriques
La courbure modifie la distance et l'angle entre la surface et le faisceau focalisé. Une petite marque peut tenir dans la tolérance de focalisation ; une marque enveloppante plus grande peut nécessiter une rotation contrôlée, une compensation de mise au point 3D ou plusieurs positions indexées.
Tôle mince et faible masse thermique
Les panneaux minces peuvent réagir plus rapidement à la chaleur locale que les sections épaisses. Lorsque la planéité esthétique ou les revêtements à proximité sont sensibles, vérifiez la décoloration, la déformation locale et l'interaction avec le substrat plutôt que de supposer que les mêmes réglages se transposeront à partir d'une éprouvette épaisse.
Pièces grandes, hautes ou encastrées
Les grands boîtiers, les éléments profonds et les ensembles hauts peuvent limiter la couverture du champ, la distance de travail, l'accès du faisceau, le dégagement du montage et l'extraction. La machine doit prendre en compte l'enveloppe réelle et la position de marquage, et pas seulement la taille nominale de la marque.
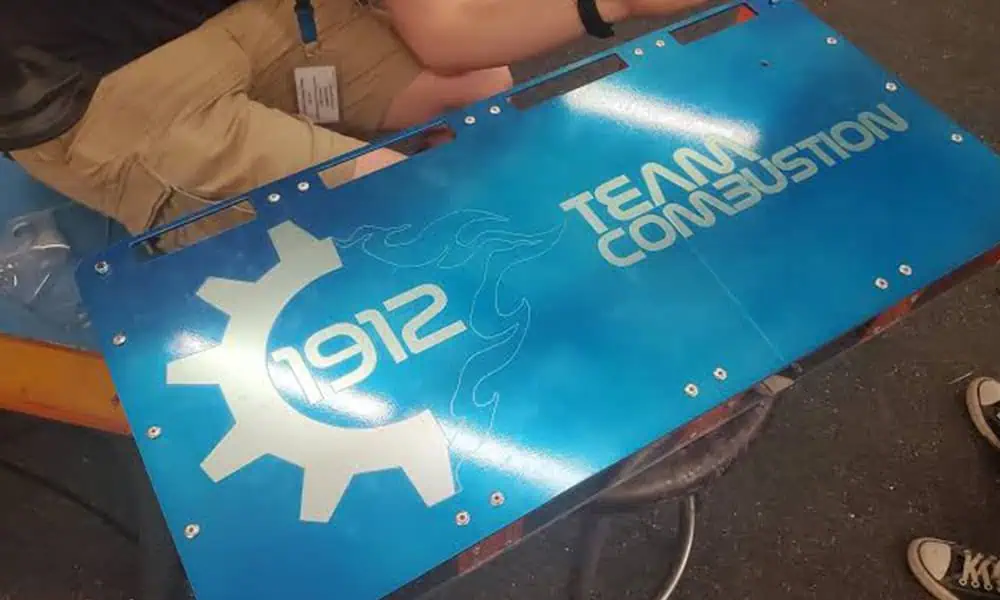
La géométrie modifie le choix de l'équipement : La géométrie change le choix de l'équipement : la hauteur des pièces et ses variations influent sur la course Z et la focalisation ; les pièces rondes peuvent nécessiter une solution de marquage rotative solution de marquage rotatif; un placement aléatoire peut justifier un positionnement par vision positionnement par vision; une forte variation de hauteur peut nécessiter une approche 3D ou multi-position.
Direction du laser
Évaluer le laser face à l'empilement revêtement-métal
Une machine de marquage laser à fibre de 1064 nm machine de marquage laser à fibre Une machine de marquage laser à fibre de 1 064 nm constitue souvent une première voie de criblage pratique lorsque l'élimination sélective du revêtement et le contraste du métal exposé sont visés. Ce point de départ est conditionnel : le liant de la poudre, le pigment, la couleur, la texture et l'épaisseur peuvent dominer l'absorption, tandis que le métal nouvellement exposé modifie la réflexion et le flux thermique.
Les libellés de source et la puissance nominale ne définissent pas la fenêtre de process. Le criblage doit comparer la durée d'impulsion, l'énergie d'impulsion, la puissance crête et moyenne, la fréquence de répétition, la vitesse de balayage, l'espacement des hachures et le nombre de passes. La taille du spot, la position de focalisation et la lentille de champ affectent la fluence, la largeur de ligne et la tolérance focale ; modifier une variable peut altérer la qualité des bords, les résidus, la chaleur du substrat et le temps de cycle.
La fibre MOPA peut être examinée lorsque la durée d'impulsion et la fréquence de répétition réglables sont utiles pour explorer une fenêtre d'enlèvement plus étroite, mais un contrôle supplémentaire ne garantit pas une chaleur plus faible, un enlèvement plus propre ou une meilleure qualité de code. L'UV et le CO2 doivent être traités comme des voies distinctes : l'UV peut être évalué lorsque l'absorption du revêtement, les détails fins ou une propagation de chaleur limitée sont importants ; le CO2 peut être évalué lorsque le revêtement organique réagit fortement à sa longueur d'onde. Dans les deux cas, la réponse du métal exposé, les débris, l'acheminement du faisceau, la vitesse et la prise en charge complète de la machine nécessitent toujours une qualification sur échantillon.
Si le procédé accepté nécessite également une rotation de la pièce, un alignement de la caméra, une compensation de hauteur, une manutention en ligne ou une intégration des données, traitez ces éléments comme des entrées de configuration de la machine après que la réponse du revêtement a été qualifiée.
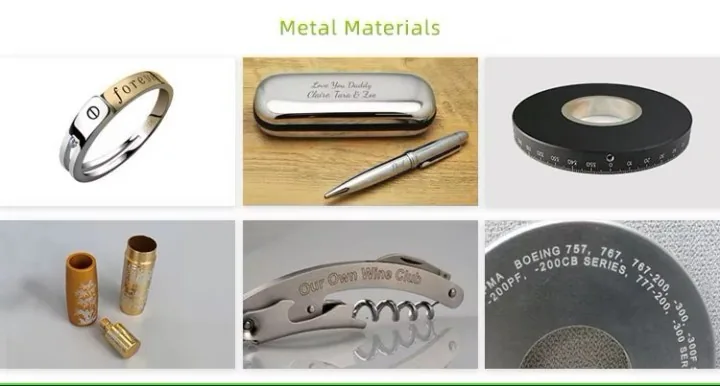
| Voie | À tester en priorité lorsque | Limite | Vérification |
|---|---|---|---|
| Fibre 1064 nm | L'enlèvement sélectif du revêtement ou le contraste du métal exposé est la cible sur un empilement revêtement-métal compatible. | La formulation de la poudre peut dominer l'absorption ; le métal mis à nu modifie la réflexion et le flux thermique. Les réglages pour métal nu ne se transposent pas automatiquement. | Équilibre entre l'énergie d'impulsion et la puissance moyenne, spot/focalisation, sélectivité de l'enlèvement, échauffement du substrat, résidus, largeur de ligne, contraste et temps de cycle. |
| Laser à fibre MOPA | Une durée d'impulsion et une fréquence de répétition réglables justifient l'évaluation d'une fenêtre de procédé plus large pour la qualité des bords ou l'interaction avec le substrat. | Un contrôle accru des paramètres ne garantit pas un enlèvement propre, une chaleur plus faible, moins de poussière ou une meilleure qualité de code. | Durée d'impulsion, fréquence de répétition, équilibre entre puissance crête et puissance moyenne, mise au point, répétabilité, bord du revêtement, substrat exposé et charge de fumées. |
| UV | La réponse du revêtement, une cible à détails fins ou une limite de diffusion thermique justifie de tester une longueur d'onde plus courte. | Ne partez pas du principe que l'UV est automatiquement plus fin ou plus sûr ; l'absorption, les débris, la vitesse, la taille du champ et la réponse du substrat restent dépendants de l'échantillon. | Réponse d'absorption du revêtement, spot/focalisation, zone affectée thermiquement, résidus, taille des détails et répétabilité. |
| CO2 | Le revêtement organique présente une absorption utile et la marque requise peut être produite sans interaction inacceptable avec le métal exposé. | L'exposition du métal, l'acheminement du faisceau, la taille des motifs, les débris, la vitesse et la disponibilité d'une machine complète peuvent limiter cette voie. | Complétude de l'enlèvement, bord et résidus, substrat exposé, poussière/fumées, taille des détails et répétabilité de production. |
Risques et modes de défaillance
Quels sont les problèmes fréquents lors du marquage laser du métal thermolaqué ?
Une marque peut sembler acceptable au premier coup d'œil et pourtant être non conforme parce que le revêtement n'a pas été retiré proprement, le substrat a été surchauffé, le code est instable ou la zone exposée ne répond pas à la durabilité requise. Utilisez le mode de défaillance visible pour déterminer ce qu'il faut modifier lors du prochain essai.
| Mode de défaillance | Ce que vous pouvez observer | Ce qu'il faut examiner | Pourquoi c'est important |
|---|---|---|---|
| Retrait incomplet | Métal exposé par plaques, îlots de revêtement ou résidus à l'intérieur de la marque. | Épaisseur du revêtement, focalisation, énergie d'impulsion, vitesse de balayage, espacement des hachures et nombre de passes. | Réduit le contraste, le contrôle dimensionnel et la lisibilité du code. |
| Halo brûlé ou sombre | Décoloration ou bord adouci autour de la marque prévue. | Apport de chaleur excessif, stratégie de balayage, évacuation du panache et passes répétées. | Peut ne pas respecter les limites esthétiques et indiquer une zone affectée thermiquement inutilement large. |
| Soulèvement ou écaillage des bords | Le revêtement se soulève, s'écaille ou développe une bordure rugueuse à côté du marquage. | Adhérence, état de durcissement, empilement des couches, épaisseur locale et condition d'impulsion. | Peut agrandir la zone exposée et créer des défauts de durabilité ou d'aspect. |
| Trop d'interaction avec le substrat | Coloration thermique du métal, rugosité, profondeur indésirable ou bavure après élimination du revêtement. | Énergie après percée, focalisation, nombre de passes et nécessité réelle d'une seconde étape de marquage du substrat. | Peut dépasser les limites de dessin, de corrosion ou tactiles. |
| Mauvaise lisibilité du code | Le code est visible mais se lit de façon incohérente ou ne passe pas la méthode de vérification spécifiée. | Taille du module, texture du revêtement, courbure, contraste, résidus, mise au point, zone de silence et éclairage d'inspection. | Un symbole visuellement clair n'est pas automatiquement un code de production vérifié. |
| Redéposition et contamination | La fumée ou le revêtement enlevé se redépose sur la marque, la lentille, le dispositif de fixation ou une surface voisine. | Position d'extraction, débit d'air, filtration, méthode de nettoyage et géométrie de la pièce. | Peut réduire le contraste, augmenter la maintenance et créer un risque de contamination. |
| Exposition à la corrosion | La marque expose le métal à nu et interrompt le revêtement protecteur d'origine. | Substrat, prétraitement, profondeur d'enlèvement, environnement d'utilisation et toute protection après marquage. | Une marque lisible peut néanmoins être inacceptable si la résistance à la corrosion est réduite au-delà de l'exigence. |
| Variation d'un lot à l'autre | Un réglage accepté auparavant change lorsque la couleur, le lot de poudre, la cuisson ou l'épaisseur du revêtement changent. | Formulation du fournisseur, couleur/brillance, relevé de cuisson, épaisseur et variation à réception. | La stabilité de la production dépend du contrôle de l’empilement des revêtements, et pas uniquement du verrouillage des paramètres laser. |
N’essayez pas de résoudre chaque défaillance en augmentant la puissance : un résultat plus propre peut être obtenu en modifiant les caractéristiques d’impulsion, la mise au point, la stratégie de balayage, le nombre de passes ou l’extraction. Le réglage correct dépend de la nature de la défaillance : enlèvement incomplet, chaleur excessive, mauvaise qualité des bords ou contamination.
Limite des poussières et des fumées
Maîtriser à la fois les émissions de poudre et le rayonnement laser
Lorsqu’un laser réalise l’ablation d’un revêtement en poudre durci, le procédé peut produire des particules arrachées, de la fumée, des odeurs et des produits de décomposition. La bonne approche en matière d’enceinte, d’extraction et de filtration dépend de la poudre, du substrat, de l’apport d’énergie, de la configuration de la machine et des règles locales.
Identifier l’émission
- Conservez la FDS du fournisseur de poudre et les informations sur la formulation du revêtement avec la demande d’essai.
- Tenez compte du liant de la poudre, du pigment, de l’additif métallique, du primaire, de l’huile ou de la contamination, et pas seulement du substrat métallique.
- Vérifiez si le procédé enlève des particules sèches, produit de la fumée ou chauffe le métal exposé.
Captage et filtration
- Utilisez une zone de marquage fermée ou protégée avec une extraction locale dimensionnée pour le panache réel et la géométrie de la pièce.
- Sélectionnez la filtration et la collecte après avoir examiné la FDS et l'agencement complet de la machine.
- Empêchez la poudre déposée de s'accumuler sur les optiques, les fixations, les établis ou dans le circuit d'évacuation.
Maîtrise du rayonnement laser
- Le rayonnement des sources courantes à fibre et MOPA de 1064 nm est invisible ; l'acier ou l'aluminium exposés peuvent introduire des risques de réflexion directe, spéculaire et diffuse.
- Préférez un système entièrement fermé et protégé, doté de verrouillages de porte appropriés, d'un circuit de sécurité et d'un arrêt d'urgence. Une installation ouverte de classe 4 nécessite une zone laser contrôlée sur site et une évaluation des risques réalisée par une personne qualifiée.
- Orientez les fixations et les surfaces réfléchissantes à l'écart des ouvertures et des personnes. Les cellules automatisées nécessitent des dispositions d'arrêt sur anomalie, de protection d'accès et de redémarrage contrôlé.
Entretien des locaux et examen des risques d'incendie
- Les résidus de poudre peuvent nécessiter une collecte contrôlée et un entretien des locaux ; ne pas souffler la poussière dans la zone de travail.
- Demandez à l'équipe de sécurité du site d'examiner les conditions relatives aux poussières combustibles, à l'inflammation, à l'électricité statique et à la gestion des déchets, le cas échéant.
- Définissez les étapes de changement de filtre, de nettoyage complet et d'élimination des déchets avant tout marquage répété en production.
Limite de sécurité : l'enceinte finale, les verrouillages et circuits certifiés de sécurité, l'architecture d'arrêt d'urgence, l'extraction, la filtration, les EPI, ainsi que les décisions relatives à l'électricité et à l'entretien des locaux nécessitent la conception finale de la machine, la FDS de la poudre, l'évaluation des risques du site et les exigences locales applicables. Un résultat de criblage des matières à lui seul ne constitue pas une certification de limite d'exposition ni une détermination de poussière combustible.
Liste de contrôle du test d'échantillon
Envoyez la pièce finale revêtue de poudre, et non seulement une éprouvette en métal nu
Un résultat de marquage sur revêtement en poudre doit être confirmé sur le revêtement et le substrat de production. Le contraste, la profondeur d'enlèvement, la qualité du code, le comportement à la corrosion, le nettoyage et le temps de cycle ne peuvent pas être déduits des seuls termes “ métal revêtu de poudre ”.
Revêtement et substrat
- Poudre : fournisseur, famille de liant, couleur, brillance, texture, état de durcissement et épaisseur si connus.
- Empilement des couches : primaire, prétraitement, recouvrement, contamination ou film protecteur.
- Métal : acier, acier inoxydable, aluminium ou autre substrat ; nuance, rugosité et protection contre la corrosion.
Marquage et acceptation
- Contenu : logo, texte, numéro de série, QR/Data Matrix, identifiant d'inspection ou fenêtre décorative.
- Taille : zone de marquage, hauteur des caractères, largeur de trait, dégagement de bord et courbure.
- Acceptation : largeur de retrait, contraste, validation par lecteur et/ou note du vérificateur, éclairage spécifié, taille du module, zone de silence, profondeur, limite tactile, résidu et norme esthétique.
Durabilité et production
- Exposition : nettoyage, solvants, frottement, humidité, sel, chaleur, utilisation en extérieur ou revêtement en aval.
- Flux de travail : taille de lot, référence de montage, méthode de chargement, automatisation, inspection et source de données.
- Sécurité : FDS, extraction, filtration, collecte, nettoyage et contraintes du site.
| Vérifier le résultat | Ce qu’il peut inclure | Limite |
|---|---|---|
| Enregistrement de criblage | Sources et fenêtres de paramètres évaluées, hypothèses de focalisation et de balayage, ainsi qu'un résultat de non-validation documenté lorsqu'aucune fenêtre acceptable n'est trouvée. | Une fenêtre de criblage est spécifique à l'empilement revêtement-métal fourni et ne constitue pas une recette de production universelle. |
| Preuves visuelles et de procédé | Images et observations avant/après pour l'exhaustivité de l'élimination, le bord, le halo, les résidus, l'état de nettoyage et le substrat exposé. | Les preuves visuelles ne remplacent pas les essais de corrosion, d'adhérence, d'usure ou de procédé en aval exigés par le client. |
| Résultat de code ou de mesure | Contrôles dimensionnels définis, résultats du lecteur et, lorsque cela entre dans le périmètre, note du vérificateur selon la méthode et l’éclairage convenus. | Une lecture réussie ne constitue pas une note de vérificateur, une approbation de produit ni une déclaration de conformité réglementaire. |
| Transfert à la production | Temps de marquage observé en laboratoire et hypothèses relatives au montage, à l'extraction, à la manutention et à l'inspection qui influent sur la prochaine revue du système. | Le temps de marquage en laboratoire ne constitue pas un temps de cycle garanti tant que les séquences de chargement, de mouvement, d'extraction, de vérification et de sécurité n'ont pas été validées. |
Bonne pratique : inclure des témoins non marqués et plusieurs pièces représentatives. Un simple coupon plat facile à traiter peut masquer les variations d'épaisseur, la géométrie courbe, l'accumulation de matière sur les bords ou les différences de couleur d'un lot à l'autre.
Configuration de la machine
Comment la configuration finale de la machine est-elle choisie ?
Qualifiez d'abord le marquage sur la pièce réelle thermolaquée. Traduisez ensuite la fenêtre de procédé acceptée, la taille du marquage, la géométrie de la pièce, les dispositifs de sécurité et la méthode de production dans la configuration de la machine. Cela évite que le devis soit basé uniquement sur le nom du revêtement ou sur la puissance du laser.
Source laser et contrôle des impulsions
La voie de source doit suivre le résultat de l’échantillon : la fenêtre acceptée d’enlèvement, de contraste et d’interaction avec le substrat détermine si une fibre standard, une fibre MOPA ou une autre voie présélectionnée est justifiée.
Lentille, champ et plage de focalisation
La zone de marquage, l’élément le plus petit, la largeur de ligne, la taille des modules de code et la variation de hauteur des pièces déterminent le choix de la lentille de champ, la distance de travail, la tolérance de focalisation et la course Z nécessaire.
Fixation, rotation, vision ou 3D
La référence de la pièce, la courbure, le placement aléatoire et la variation de hauteur déterminent si un dispositif de fixation simple suffit ou si le système a besoin d'une rotation, d'un alignement par caméra, d'un contrôle de focalisation 3D ou de plusieurs positions indexées.
Enceinte, extraction et contrôles de production
Le panache réel, la FDS, la méthode de chargement, l'exigence d'inspection, la source de données et la taille du lot déterminent l'accès à l'enceinte, l'extraction des fumées, la filtration, l'intégration du lecteur/vérificateur et le niveau d'automatisation.
| Entrée confirmée | Ce que cela change dans la machine | Ce qu'il faut fournir pour une demande de devis |
|---|---|---|
| Fenêtre acceptée pour l'enlèvement de revêtement ou de contraste | Voie de source laser, exigence de contrôle des impulsions et plage de puissance pratique à évaluer. | Pièces revêtues représentatives, aspect cible, interaction autorisée avec le substrat et résultat d'acceptation de l'échantillon. |
| Taille de la marque et plus petite caractéristique | Lentille de champ, champ de marquage, exigences de spot/focalisation et si un seul champ peut couvrir la marque complète. | Fichier graphique, hauteur de caractère, largeur de trait, taille des modules de code et surface totale de marquage. |
| Taille, hauteur et courbure de la pièce | Dégagement de la table de travail, course Z, conception du montage, stratégie de focalisation et éventuel marquage rotatif marquage rotatif ou une exigence 3D. | Dessin de pièce ou dimensions, photos, poids, emplacement du marquage et référence autorisée. |
| Variation de position et inspection | Montage fixe versus positionnement par vision, plus l'intégration d'un lecteur ou d'un vérificateur lorsque les codes exigent une inspection. | Tolérance de placement, règle d'acceptation du code, méthode de scanner/vérificateur et logique de rejet. |
| Exigences en matière de poussières, de fumées et de sécurité du site. | Agencement de l'enceinte, point d'extraction, filtration, collecte et architecture de contrôle de sécurité. | FDS de poudre, contraintes du site, attentes en matière d'extraction et exigences électriques de destination. |
| Taille de lot et flux de production | Chargement manuel, montage indexé, cellule automatique, manutention en ligne et intégration des données de traçabilité. | Pièces par poste, méthode de chargement, objectif de cycle, interface amont/aval et source de données. |
Séquence de devis : confirmer d'abord le résultat de l'échantillon, puis figer les exigences relatives au champ optique, à la manutention des pièces, à l'extraction, à la sécurité et à l'inspection. Ce n'est qu'une fois ces données définies qu'une spécification complète de machine devient pertinente.
FAQ
Questions sur le marquage laser des métaux thermolaqués
Le métal thermolaqué peut-il être marqué au laser ?
De nombreuses surfaces en acier et en aluminium thermolaqués peuvent être criblées pour le marquage laser. Le résultat dépend de la chimie de la poudre, de la cuisson, de l'épaisseur, de la couleur, de l'adhérence, du substrat et de l'effet recherché. La qualité finale d'élimination, le contraste et la durabilité doivent être testés sur les pièces de production.
Le marquage laser élimine-t-il toujours le revêtement de poudre ?
Non. Un test peut viser une élimination sélective, un changement de couleur/brillance du revêtement ou une marque dans le substrat exposé. Le mécanisme prévu doit être défini avant de choisir les paramètres et les critères d'acceptation.
Le métal exposé rouillera-t-il après l'élimination de la poudre ?
Cela peut modifier les conditions de corrosion, car la couche protectrice n'est plus continue dans la zone marquée. Le risque dépend du substrat, de la profondeur d'élimination, du nettoyage, de l'humidité, du sel, du revêtement en aval et de l'exposition en service. Validez la pièce acceptée et le traitement après marquage.
Quel laser est utilisé pour le métal thermolaqué ?
Une source à fibre de 1 064 nm constitue souvent une première piste de sélection pour l'élimination du revêtement sur un métal compatible. La fibre MOPA peut élargir la plage de durée d'impulsion et de fréquence de répétition ; l'UV peut être évalué pour l'absorption du revêtement, les détails fins ou une propagation thermique limitée ; le CO2 peut être évalué lorsque le revêtement organique réagit fortement à sa longueur d'onde. La bonne approche dépend toujours de l'échantillon et ne peut pas être choisie sur la seule base de la puissance ou de la longueur d'onde.
La poussière de thermolaquage présente-t-elle un risque pour la sécurité ?
L'élimination au laser peut produire des particules de poudre, de la fumée, des odeurs et des produits de décomposition. Passez en revue la FDS du revêtement, l'enceinte, l'extraction locale, la filtration, la collecte, l'entretien des locaux et les règles propres au site en matière de poussières combustibles ou de déchets avant tout travail de production répété.
Quelles informations sont nécessaires pour choisir la configuration finale de la machine ?
Fournissez des pièces représentatives thermolaquées, les détails du revêtement et du substrat, le visuel de marquage et sa taille, le résultat requis, les dimensions des pièces et l'emplacement du marquage, le code ou l'exigence d'inspection, la taille du lot, la méthode de chargement, les contraintes d'extraction et les exigences électriques du lieu de destination. Des essais sur échantillons doivent établir la fenêtre de process acceptable avant que les options finales de source, de lentille, de fixation, d'enceinte et d'automatisation ne soient chiffrées.
Dois-je envoyer des échantillons de pièces thermolaquées ?
Oui, lorsque la largeur d'enlèvement, la lisibilité du code, la qualité des bords, l'exposition à la corrosion, la maîtrise des poussières, l'uniformité esthétique ou la répétabilité de production ont de l'importance. Envoyez des pièces revêtues représentatives ainsi que les détails du revêtement et les critères d'acceptation. Convenez à l'avance du périmètre de l'évaluation afin que le résultat puisse indiquer la fenêtre de procédé criblée, les observations avant/après, les vérifications de code ou dimensionnelles et les hypothèses de production, sans présenter les temps de laboratoire comme un cycle de ligne garanti.
Étape suivante
Démarrer une évaluation d'échantillon de métal thermolaqué
Partagez les détails du thermolaquage, le substrat métallique, le visuel de marquage, l'enlèvement ou le contraste cible, les contraintes de poussière/fumées et l'exigence de production. Zhuorui Laser peut examiner l'empilement des matériaux et recommander le prochain test de marquage laser ou la voie de devis.
Pour accélérer l’évaluation, préparez : fournisseur de poudre ou FDS · couleur, brillance et épaisseur du revêtement · substrat et prétraitement · photos ou dessin de la pièce · visuel et taille du marquage · enlèvement/contraste/profondeur cible · test de durabilité ou de corrosion · exigence de scanner · taille de lot · montage/automatisation · extraction et destination/tension.