
Marquage des composites à fibres de carbone
Le marquage des composites à fibres de carbone est un problème de résine et de renfort, et non un réglage générique de matériau noir. Le laser peut provoquer l'ablation ou la décoloration de la matrice de résine, exposer les fibres de carbone, modifier la texture de surface et générer de la fumée ou des particules. Confirmez le stratifié, la finition et l'effet visé avant de choisir une machine de marquage.
Demander une analyse d’échantillon Discuter du risque lié aux compositesUn composite à fibres de carbone peut-il être marqué au laser ?
Souvent oui, mais le résultat dépend de la matrice, de l’architecture des fibres et de l’empilement de surface. Le processus peut créer un contraste clair ou foncé en retirant la résine, peut révéler le motif de renfort, ou peut endommager le stratifié si la chaleur est forcée dans la pièce. Une recommandation de production nécessite un échantillon de stratifié réel et une limite d’acceptation définie.
La matrice et la finition de surface déterminent la première réponse visible
Les matrices époxy et thermoplastiques, ainsi que les revêtements et les finitions de surface, peuvent se ramollir, se décolorer, se carboniser, se vaporiser ou laisser des résidus à différents seuils. La marque visible peut provenir d’une modification contrôlée de la surface, d’un retrait sélectif de résine ou d’une zone brûlée inacceptable.
L’exposition des fibres est un mode de défaillance du matériau
L’exposition des fibres peut être l’effet recherché pour une texture technique, mais elle peut aussi réduire la qualité esthétique, exposer des filaments libres ou affecter l’étanchéité et le collage en aval.
Les fumées et les particules font partie de la qualification
La décomposition de la résine, l’élimination du revêtement et la poussière de carbone peuvent affecter l’extraction, l’optique, la propreté et la sécurité des opérateurs. Consultez la FDS et le circuit de filtration avant des essais répétés.
Qu’est-ce qui détermine les résultats du marquage laser sur un composite en fibre de carbone ?
“La fibre de carbone” décrit le renfort, et non une réponse laser unique. La matrice de résine, l’architecture des fibres, l’empilement de surface, les pigments, les charges et les additifs peuvent tous modifier l’élément avec lequel le laser interagit en premier, le niveau de contraste obtenu et l’ampleur des modifications thermiques ou de surface qui restent acceptables.
Matrice résineuse
Consigner l'époxy, l'ester vinylique, le PA, le PEEK, le PPS, le PEI ou une autre matrice, y compris l'état de durcissement, la charge et le système ignifuge.
Architecture des fibres
Les stratifiés tissés, unidirectionnels, à fibres coupées, tressés et hybrides exposent différents trajets de fibres et peuvent créer un contraste directionnel ou des filaments libres.
Empilement de surface
Identifier le vernis de finition, la peinture, le gel-coat, l’apprêt, le tissu d’arrachage, l’encre imprimée, les résidus d’adhésif, ainsi que la texture de ponçage et de moule. Le laser peut cibler une couche plutôt que le corps du stratifié.
Pigments, charges et additifs
Les colorants, le noir de carbone, les retardateurs de flamme, les charges minérales et les additifs sensibles au laser peuvent modifier l’absorption, le contraste, les résidus et la réponse thermique, même lorsque la résine de base est similaire.
Où sont utilisées les pièces en composite à fibres de carbone et pourquoi sont-elles marquées ?
Les composites en fibre de carbone sont utilisés là où une faible masse, une grande rigidité, une résistance à la corrosion ou un aspect haute performance sont importants. Le marquage laser est généralement demandé pour identifier la pièce, assurer la traçabilité, ajouter des informations de maintenance ou appliquer une image de marque permanente sans ajouter d’étiquette séparée.
| Contexte produit | Pièces typiques | Pourquoi le marquage est nécessaire |
|---|---|---|
| Automobile et véhicules électriques | Garnitures intérieures, caches légers, supports, boîtiers et panneaux composites | Identification des pièces, traçabilité des lots, suivi d’assemblage, informations de maintenance ou marquage de marque |
| Aérospatiale et mobilité avancée | Panneaux, caches, structures intérieures, composants de drones et sous-ensembles légers | Identification contrôlée, numéros de pièce, référence de maintenance et traçabilité de fabrication lorsque la spécification de la pièce permet le marquage |
| Articles de sport et produits de consommation | Composants de vélo, raquettes, casques, équipements de protection et équipements de performance | Image de marque, identification du modèle, numérotation de série et graphismes esthétiques |
| Robotique et équipements industriels | Capots de robots, bras, fixations, panneaux de machines et composants structurels légers | Numéros de série, identifiants d'actifs, marques de service et identification d'assemblage |
| Électronique et boîtiers légers | Boîtiers d’appareils, capots d’instruments, pièces de drones et coques structurelles compactes | Numéros de pièce, codes QR/Data Matrix, repères d’orientation et suivi de production |
Périmètre d'application : si la pièce est structurelle, collée, soumise à pression, critique pour la sécurité ou soumise à une réglementation stricte, la zone de marquage autorisée et la modification de surface doivent provenir des spécifications de la pièce et de la validation d’échantillons — et non de l’apparence seule.
Qu’est-ce qui est généralement marqué sur les pièces en composite à fibres de carbone ?
Le contenu influe sur la taille des motifs requis, le contraste, la lisibilité et le temps de cycle. Définissez le plus petit motif critique avant de choisir la taille du champ et la configuration du laser.
Codes de traçabilité
Numéros de série, codes de lot ou de fabrication, codes de date, codes QR et codes Data Matrix utilisés pour associer la pièce aux dossiers de production ou d’entretien.
Identification des pièces et des assemblages
Numéros de pièce, numéros de modèle, identifiants d’assemblage, marques de position, marques d’orientation et identifiants de maintenance ou d’entretien.
Graphismes de marque et esthétiques
Logos, noms de produits, graphismes décoratifs et textures contrôlées lorsque l'apparence et la répétabilité font partie des critères d'acceptation.
Quel résultat de marquage devez-vous viser ?
Définissez à la fois l'effet physique de surface et le résultat d'acceptation. Une marque peut sembler sombre ou claire mais échouer malgré tout en raison de fibres exposées, de résidus, d'une mauvaise lisibilité du code, d'une rugosité ou de problèmes de revêtement et de collage en aval.
Modification ou retrait contrôlé de la résine
Créez un contraste en modifiant ou en retirant sélectivement la résine de surface tout en protégeant le renfort là où cela est nécessaire. Vérifiez la propreté des bords, les résidus, la profondeur et si la zone marquée reste adaptée au scellement, au collage ou au revêtement.
Texture de fibres visible lorsqu'elle est acceptable
Certaines pièces esthétiques ou techniques non critiques peuvent accepter un tissage visible ou une texture contrôlée. Définissez la zone exposée maximale, la limite de filaments libres et si une étape de scellement ou de revêtement suit.
Identification lisible et durable
Pour les logos, les numéros de série et les codes 2D, évaluez le contraste sous l’éclairage de production, la netteté des détails, la lisibilité des codes et la résistance aux conditions de nettoyage ou d’abrasion qui importent pour la pièce finie.
Règle d’acceptation : Ne validez pas un réglage sur la seule apparence. Consignez le résultat visible avec l’état de surface, tout dommage évident du stratifié, les résidus, la lisibilité et les exigences de fonctionnalité de surface en aval.
Comment la forme, l’épaisseur et la taille de la pièce modifient-elles le processus ?
Le même stratifié peut exiger une configuration de marquage différente lorsque la pièce devient courbe, fine, grande ou difficile à fixer. La géométrie modifie le contrôle de la mise au point, le flux thermique, l’accès et la manière dont la pièce doit être maintenue pendant le marquage.
Panneaux plats et éprouvettes
Les surfaces planes constituent la condition la plus simple pour la mise au point, le remplissage des hachures et la comparaison de paramètres côte à côte. Une éprouvette plate est utile pour la présélection, mais une pièce finie reste nécessaire pour la validation.
Surfaces courbes ou profilées
La variation de hauteur modifie la mise au point et les conditions du spot sur l’ensemble du marquage. Les graphiques ou codes plus grands sur un contour peuvent nécessiter un contrôle de champ plus strict, un repositionnement ou une configuration capable de compenser la variation de hauteur Z.
Parois minces, bords et zones collées
Les sections minces et les bords peuvent moins bien tolérer la chaleur concentrée. Tenez les marques d’essai à l’écart des joints critiques, sauf si la spécification de la pièce les autorise, et inspectez pour détecter toute déformation locale, tout retrait de résine et tout délaminage.
Pièces de grande taille et positions de marquage multiples
À mesure que la taille de la pièce augmente, la décision se déplace vers l’accessibilité, le champ de marquage, le repositionnement, la répétabilité du montage, la course de l’axe Z et la question de savoir si plusieurs positions de marquage doivent être atteintes dans un cycle de production.
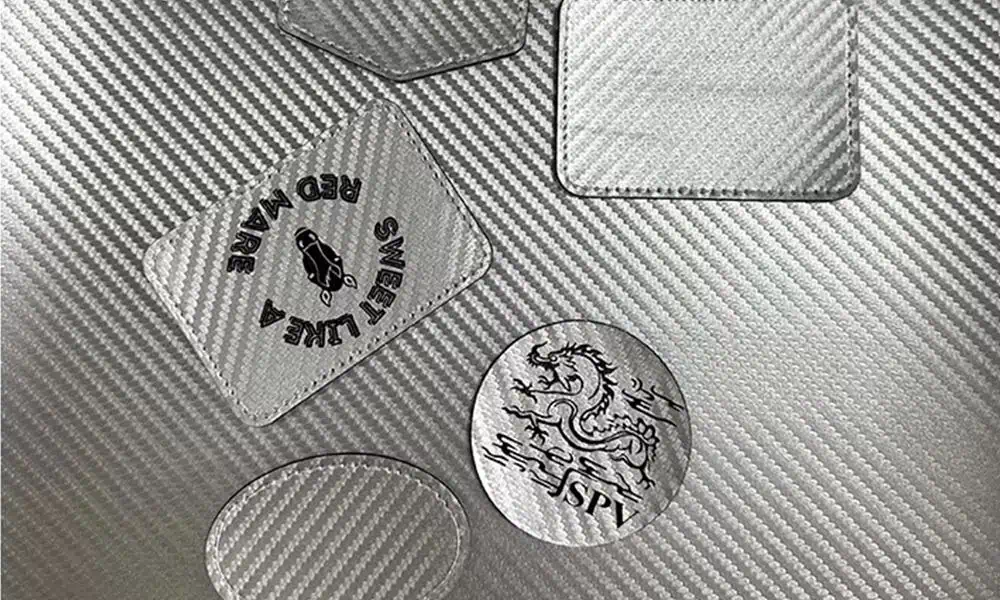
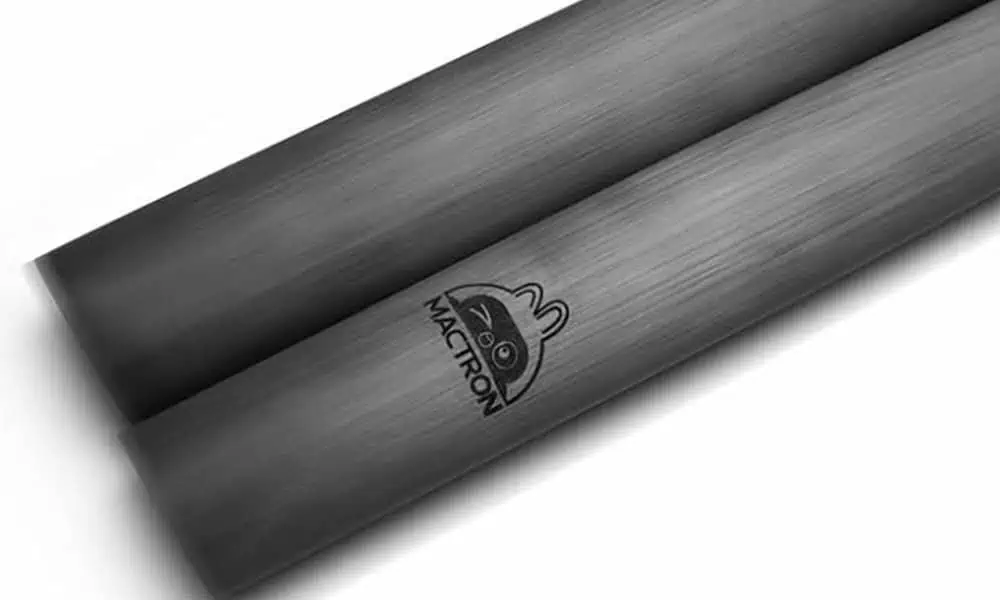
Remarque sur l’épaisseur : L'épaisseur totale du stratifié ne permet pas à elle seule de prédire la réponse de surface. La résine de surface, la construction des plis, le trajet thermique local et la distance par rapport aux bords ou aux joints sont généralement des paramètres d'essai plus utiles.
| Voie | Quand le tester en premier ou tôt | Ce qui doit être vérifié |
|---|---|---|
| UV à 355 nm | Les codes fins, les petits logos, une interaction de surface peu profonde ou un contrôle thermique plus strict sont des priorités sur une surface composite finie. | Contraste, réponse de la résine, débit, comportement du revêtement, exposition des fibres et capacité de la voie UV à fournir un effet thermique acceptable avec une fenêtre de procédé suffisamment large pour la production. |
| Laser CO2 | L'élimination de la résine ou du revêtement est acceptable, la marque cible est relativement large et le stratifié peut tolérer un procédé d'ablation plus thermique. | Carbonisation, délaminage, fusion des bords, élimination excessive de résine, exposition des fibres, charge de fumée et besoin de nettoyage. |
| Fibre 1064 nm / MOPA | La surface finie contient un revêtement, un pigment, une charge ou un additif qui réagit à 1064 nm, ou un essai initial démontre un effet sombre ou texturé stable. | Faible contraste sur résine nue, échauffement localisé, rugosité de surface et la tentation de réutiliser des paramètres pour métal sur un composite. |
| 532 nm vert | Un projet spécifique montre une absorption utile ou un comportement thermique utile à 532 nm et le bénéfice est démontré sur la pièce fournie. | Cela reste une voie conditionnelle ; comparez-la aux options plus simples UV, CO2 ou fibre/MOPA avant de vous engager sur une plateforme machine. |
Règle d'ordre des essais : commencez par la voie la plus susceptible d'obtenir l'effet de surface requis avec le moins de modification inacceptable du stratifié, puis comparez la fenêtre de process pratique. Enregistrez la longueur d'onde, le régime d'impulsion, la vitesse, la taille du spot, la mise au point et les conditions de remplissage ainsi que le résultat après nettoyage.
Quels sont les risques et modes de défaillance courants ?
La plupart des essais infructueux ne sont pas simplement dus à “ trop de puissance ”. Ils proviennent d'une inadéquation entre la longueur d'onde, les conditions d'impulsion, l'empilement de surface, la mise au point, la stratégie de remplissage et la limite d'acceptation du stratifié.
| Mode de défaillance | À quoi cela ressemble | Pourquoi c'est important | Ce qu'il faut examiner |
|---|---|---|---|
| Carbonisation de la résine | Halo brûlé brun ou noir, bords roussis ou résidu persistant | Peut réduire la qualité esthétique, contaminer la surface et masquer les détails fins du code | Densité d'énergie, régime d'impulsion, vitesse, hachage, nombre de passes et extraction |
| Élimination excessive de résine | Renfoncement profond, texture rugueuse ou exposition involontaire du renfort | Peut violer les exigences de surface, d'étanchéité, de revêtement ou de collage | Nombre de passes, mise au point, chevauchement et nécessité réelle d’enlever de la matière pour le contraste |
| Exposition des fibres ou filaments détachés | Trame visible, brins en relief ou fibres de carbone lâches dans la zone marquée | Peut être inacceptable pour l’aspect, la manipulation, l’étanchéité ou les exigences structurelles | Limite de profondeur de marquage, cible de couverture de résine et inspection après marquage |
| Délamination ou dommages thermiques | Cloquage local, couches soulevées, résine ramollie ou dommages près des bords et des joints | Peut indiquer que le processus a dépassé une fenêtre de sécurité pour le stratifié | Accumulation de chaleur, temps de maintien, géométrie, distance aux bords et construction du stratifié |
| Contraste faible ou irrégulier | Faible lisibilité, changement uniquement de brillance ou variation clair/foncé dépendant du tissage | Peut échouer aux critères visuels ou de lecture de code même lorsque la surface n’est pas visiblement endommagée | Réponse à la longueur d'onde, revêtement/pigment, sens de remplissage, mise au point et éclairage d'inspection |
| Fumée et résidus redéposés | Poussière, suie, film ou contamination autour de la marque et sur les optiques ou fixations à proximité | Affecte la propreté, la maintenance optique et parfois la lisibilité du code | Captage par extraction, filtration, méthode de nettoyage et durée de l'essai |
Comment maîtriser les fumées, les poussières de fibres et les risques laser ?
Le marquage des composites peut libérer des produits de décomposition de la résine, des fumées de revêtement et des particules de carbone. La matrice exacte, les additifs et la profondeur de marquage déterminent les exigences d'extraction et de filtration.
Confirmer l'ensemble des matériaux
Demandez le grade de résine, la FDS, les informations sur le revêtement ou la peinture, les retardateurs de flamme, la teneur en matières recyclées et tout adhésif ou encre présents sur la pièce fournie.
Maîtrisez les fumées et les particules
Planifiez l’aspiration locale, la filtration, la gestion des résidus et la protection optique avant les essais répétés. La poussière de carbone peut contaminer les lentilles et les montages ainsi que l’espace de travail.
Confinez la source laser
Les faisceaux de 1064 nm, UV et CO2 peuvent être invisibles ou en dehors de la réponse visuelle normale. Maîtrisez le faisceau direct, la réflexion spéculaire et la réflexion diffuse, y compris les trajets créés par des pièces courbes, revêtues ou inclinées. Protégez la cellule, vérifiez les interverrouillages et l'arrêt d'urgence, et arrêtez le mouvement automatique avant tout accès ou toute récupération anormale.
Sécurité d'installation : la machine finale et la cellule installée nécessitent encore un examen documenté de la classification laser, des protections, de l'extraction et des risques liés au lieu de travail. Documentez les trajets du faisceau, les contrôles de lumière réfléchie, les conditions d'accès, l'arrêt automatique en cas de défaut et la manipulation des filtres/résidus pour la cellule installée.
Comment un échantillon en fibre de carbone doit-il être testé et évalué ?
Utilisez une éprouvette représentative pour le criblage de la voie de fabrication, puis confirmez le procédé sur une pièce de production finie présentant la même surface, la même géométrie et les mêmes limites d'acceptation. Le compte rendu d'essai doit être suffisamment détaillé pour expliquer pourquoi une configuration machine particulière est sélectionnée.
| Étape | Ce dont Zhuorui a besoin | Résultat de la décision |
|---|---|---|
| 1. Identifier la construction | Résine, type de fibre, architecture, séquence d'empilement si disponible, épaisseur, état de durcissement, informations sur le fournisseur/la nuance et état de surface en production | Cartographie des risques liés au matériau et indication de l’élément avec lequel le laser interagit principalement : un revêtement, une couche riche en résine ou la surface du composite elle-même |
| 2. Définir le marquage | Logo, numéro de série, QR/Data Matrix, référence de pièce, plus petite caractéristique, zone de marquage et contraste ou aspect requis | Exigence de taille des caractéristiques et effet physique cible sur la surface |
| 3. Évaluer les voies laser | Tests candidats UV, CO2, fibre/MOPA ou vert, avec enregistrement de la longueur d'onde, du régime d'impulsion, de la vitesse, de la focalisation et des conditions de remplissage | Présélection d'une voie laser et d'une fenêtre de paramètres stables |
| 4. Évaluer la surface visible et les dommages du stratifié | Modification/élimination de résine, profondeur du marquage, exposition des fibres, filaments libres, délaminage visible, zone affectée thermiquement, carbonisation, rugosité, fumée et résidus | Preuves de conformité/non-conformité pour l'état de surface et le dépistage des dommages visibles ; l'acceptation structurelle nécessite la méthode d'inspection ou d'essai spécifiée pour la pièce finie |
| 5. Vérifier la lisibilité et la durabilité | Lecture du code ou inspection visuelle, ainsi que les contrôles pertinents d'essuyage, d'abrasion, d'agents de nettoyage, d'humidité, d'exposition thermique ou aux UV | Preuve que le marquage répond toujours aux critères d’acceptation réels de l’utilisateur après manipulation ou exposition environnementale |
| 6. Transférer le procédé éprouvé en production | Géométrie de la pièce, dispositif de fixation, positions de marquage, objectif de temps de cycle, besoin de vision, extraction, nettoyage, méthode de chargement et flux de données | Source de la machine, lentille/champ, mouvement, dispositif de fixation, enceinte, extraction et configuration d’automatisation pour le devis |
Règle d'approbation : Règle d'approbation : la machine finale doit être basée sur la fenêtre de process testée, ainsi que sur l'exigence réelle de manipulation des pièces. Une éprouvette visuellement acceptable ne suffit pas à elle seule pour verrouiller la configuration de production.
Comment la configuration finale de la machine de marquage laser est-elle choisie ?
L'essai sur échantillon identifie un procédé laser exploitable. La pièce finie et les exigences de production déterminent ensuite la taille du champ, le contrôle de la mise au point, le dispositif de fixation, l'extraction, la structure de sécurité et toute solution de vision ou d'automatisation nécessaire autour de ce procédé.
| Entrée de production | Décision de configuration concernée | Ce qui doit être confirmé avant le devis |
|---|---|---|
| Longueur d’onde et fenêtre de process validées | UV, CO2, fibre/MOPA ou une autre voie de source vérifiée ; comportement des impulsions et plage de puissance pratique | La voie doit reproduire le résultat requis sans carbonisation, délamination ni dommage aux fibres inacceptables sur la pièce réelle |
| Taille de la marque et plus petite caractéristique | Lentille, champ de marquage, exigence de spot/caractéristique et acceptabilité d’un repositionnement | Zone de marquage réelle, plus petit module de texte ou de code et critères de lisibilité |
| Forme de la pièce et variation de hauteur | Course de l'axe Z, montage d'usinage, orientation de la pièce, exigence d'axe rotatif ou de compensation de mise au point | Dessin, dimensions, emplacement du marquage, courbure et accès autour de la zone marquée |
| Fumées, poussières et charge de nettoyage | Captage par extraction, filtration, protection de l’enceinte et plan de maintenance optique | Informations sur le matériau/FDS, empilement de revêtements et quantité d’ablation démontrée lors des essais |
| Chargement, positionnement et inspection | Fixation manuelle, fixation sur mesure, alignement par vision, postes multiples ou étude d'automatisation | Présentation de la pièce, tolérance d'orientation, fréquence de changement et nécessité d'inspecter automatiquement la marque |
| Cadence de production et flux de données | Stratégie de marquage, interface contrôleur/données, concept de chargement et niveau d'automatisation | Production horaire requise, contenu du marquage, nombre de positions marquées et quelles données doivent être envoyées au système de marquage ou reçues de celui-ci |
Pour une demande de devis : Pour une demande de prix : envoyez la pièce finie ou un échantillon représentatif, les informations sur le matériau/la résine si disponibles, le revêtement de surface, les dimensions de la pièce, l’emplacement et le contenu du marquage, la plus petite caractéristique requise, les critères d’acceptation, la quantité prévue ou l’objectif de temps de cycle, la méthode de chargement, ainsi que toute exigence en matière de vision, de données ou d’automatisation.
FAQ sur le marquage laser des composites en fibre de carbone
La fibre de carbone peut-elle être marquée au laser ?
De nombreux composites en fibre de carbone peuvent être évalués, mais la réponse est déterminée par la matrice de résine, l’architecture des fibres, les revêtements et l’effet recherché. Un véritable échantillon de stratifié constitue le point de validation.
Le marquage laser va-t-il exposer les fibres de carbone ?
C’est possible. L’ablation de la résine peut révéler le tissage ou les fibres individuelles, surtout lorsque la profondeur ou la chaleur augmente. La question de savoir si cela est acceptable dépend de la fonction de la pièce, des spécifications de surface et de la limite d’acceptation du client.
Le CO2 ou l'UV est-il plus adapté au composite en fibres de carbone ?
Le CO2 peut convenir à un enlèvement plus large de résine ou de revêtement, tandis que l’UV peut convenir à des travaux de surface plus fins ou sensibles à la chaleur. Ni l’un ni l’autre n’est universel ; la matrice, la finition, la vitesse et la charge de fumée doivent être comparées sur la pièce fournie.
Un laser à fibre peut-il marquer la fibre de carbone ?
Parfois, en particulier lorsqu’un revêtement, un pigment ou un additif réagit à 1064 nm. La résine nue peut présenter un faible contraste ou des dommages thermiques localisés, de sorte que les réglages pour le métal ne doivent pas être réutilisés sans essais.
À quelles fumées et poussières faut-il s'attendre ?
Une décomposition de la résine, un enlèvement du revêtement et des particules de carbone peuvent être générés. Fournissez la FDS et examinez l’aspiration locale, la filtration, la gestion des résidus et la maintenance optique avant des essais répétés.
Le marquage laser peut-il affaiblir une pièce en composite de fibres de carbone ?
Cela peut se produire si le procédé élimine trop de résine, expose ou endommage les fibres, crée une délamination ou chauffe une zone critique au-delà de la limite admissible de la pièce. Les pièces structurelles ou critiques pour la sécurité doivent être évaluées par rapport au plan réel, aux restrictions de zone marquée et aux résultats des essais sur échantillons avant l'approbation de la production.
Envoyez la pièce réelle avant de verrouiller la configuration de la machine
Fournissez la pièce finie ou un échantillon représentatif, les informations sur la résine ou le matériau si disponibles, le revêtement, les dimensions, la position et le contenu du marquage, la plus petite caractéristique, les critères d'acceptation, la cadence de production attendue, la méthode de chargement et toute exigence de vision, de données ou d'automatisation. Zhuorui Laser peut utiliser ces éléments pour planifier l'essai sur échantillon et affiner la configuration finale de la machine.