
UGS mixtes / Contenu de marque / Changements de série rapides
Marquage laser de cadeaux et produits promotionnels
Planifiez le marquage laser pour des commandes mixtes de cadeaux et de produits promotionnels en définissant la gamme de produits, l’objectif du marquage, l’état de surface, le résultat cible, la géométrie, les éléments graphiques, la composition de la production et les critères d’acceptation avant que les tests sur échantillons ne déterminent la configuration finale de la machine et de la manutention.
Domaine d’application
Quels cadeaux et produits promotionnels nécessitent un marquage laser ?
Articles pour boissons
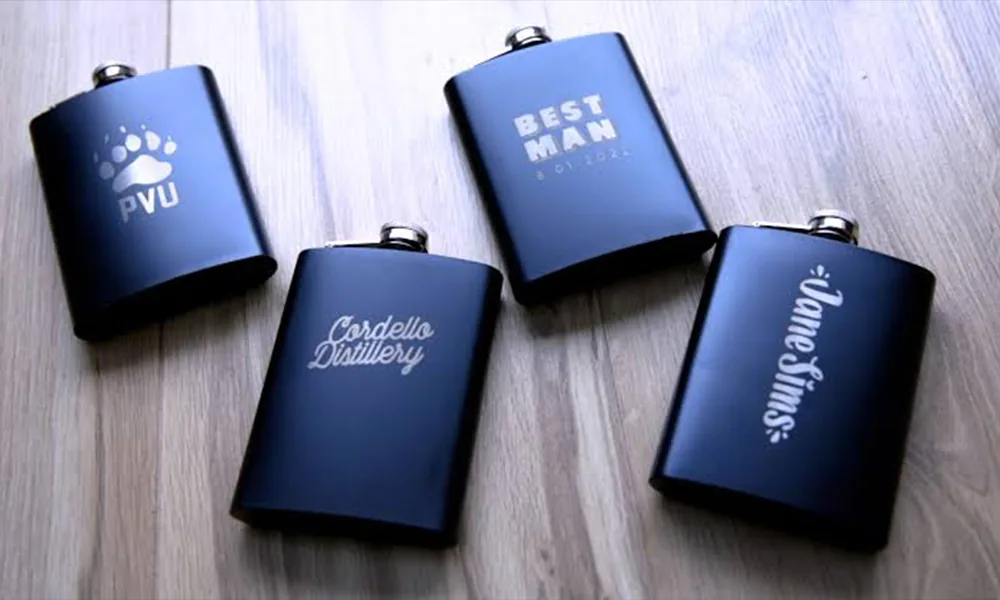
Gobelets, bouteilles et tasses peut nécessiter un retrait de revêtement, un logo localisé ou un marquage circulaire partiel à complet.
Stylos et petits cadeaux
Stylos, les porte-clés, étiquettes et accessoires compacts nécessitent une orientation contrôlée, une lisibilité des petits détails et un contact sans rayures.
Accessoires technologiques
Coques de téléphone, les batteries externes et les accessoires électroniques peuvent combiner plastiques, revêtements, inserts métalliques et composants assemblés.
Récompenses et jetons
Médailles, plaques, pièces et articles de présentation peuvent privilégier une apparence haut de gamme, un centrage exact et une protection de la finition.
Emballages et ensembles
Le bois, le similicuir, le carton couché et les boîtes cadeaux ajoutent des exigences de mise en page grand format, de contrôle des fumées et de correspondance au niveau de l'ensemble.
Objectif de l'application
Pourquoi les cadeaux et les produits promotionnels sont-ils marqués au laser ?
Le marquage laser est particulièrement utile lorsque les commandes de cadeaux combinent des visuels changeants, des surfaces finies et de fréquents changements de SKU. La raison de l'utiliser doit venir de la tâche de production, et non de l'hypothèse que chaque cadeau bénéficie d'un laser.
Modifier les noms, messages et codes à partir du fichier de travail
Le contenu personnalisé et les identifiants variables peuvent changer d'un article à l'autre. Cela intègre l'exactitude des données, la correspondance des SKU et l'approbation de la première pièce au processus de marquage.
Apposer une décoration ou une identification approuvée sur le produit fini
Les logos et les identifiants peuvent être marqués directement sur des surfaces appropriées en métal, revêtement, plastique, bois, cuir ou présentation. L'apparence et la durabilité requises doivent encore être validées sur la finition réelle.
Prendre en charge les petites séries et les changements fréquents de produits
Les commandes de cadeaux passent souvent d'une couleur, d'une hauteur, d'un diamètre et d'un fournisseur à l'autre. Un processus utile doit retrouver le bon montage, la bonne mise au point, le bon fichier graphique et la bonne norme d'acceptation après chaque changement significatif.
Contrôle du contenu
Qu'est-ce qui est couramment marqué sur les produits promotionnels ?
| Tâche de marquage | Utilisation typique | Entrée de production |
|---|---|---|
| Logo de marque | Cadeaux d'entreprise et produits dérivés de campagne | Illustration vectorielle, taille approuvée, variante de couleur/finition et référence de placement |
| Nom ou message court | Cadeaux personnalisés et objets de reconnaissance | Source de l'orthographe, police de caractères, règle de retour à la ligne, zone utilisable et orientation |
| Texte d'événement ou de campagne | Lancements, conférences et promotions limitées | Contrôle de version, date, langue, allocation des produits et responsable de l'approbation |
| Code QR ou identifiant court | Pages de destination de campagne, inventaire ou échange | Source de données, taille du code, zone de silence, lecteur prévu et règle de vérification |
| Décoration enveloppante | Articles de boisson, bagues, anneaux et cadeaux cylindriques | Diamètre, conicité, couverture angulaire, point de départ et tolérance d'assemblage |
Variables de résultat
Qu'est-ce qui détermine le résultat du marquage laser sur les cadeaux ?
Le matériau n'est qu'un seul paramètre d'entrée. Le résultat dépend aussi de la surface finie, de l'effet cible, du détail du visuel, de la géométrie, de la variation entre lots et du flux de production/de données.
| Variable | Définir avant le test | Pourquoi c'est important |
|---|---|---|
| Matériau, finition et lot | Substrat, revêtement/placage/anodisation, couleur, fournisseur et lots représentatifs | Modifie l'interaction laser, le contraste, le comportement d'enlèvement, la sensibilité à la chaleur et la régularité d'un lot à l'autre. |
| Effet cible et détail | Marquage foncé/clair, enlèvement du revêtement, gravure, taille du logo, hauteur du texte, taille du QR/module | Modifie la fenêtre de procédé requise, l'optique et la taille de champ acceptable. |
| Géométrie et position | Surface plate/cylindrique/conique/en creux, diamètre, hauteur, zone de marquage et tolérance de position | Détermine les exigences en matière de contrôle de la mise au point, de fixation, de rotation ou de vision. |
| Limites esthétiques | Teinte thermique, résidus, rayures, dommages au revêtement ou déformation autorisés | Définit ce qui est considéré comme un résultat techniquement utilisable sur un cadeau fini. |
| Mix de production | Taille de lot, SKU par commande, objectif de cycle/changement de série et méthode de chargement | Indique si le débit est limité par le temps laser, la manutention, l'inspection ou le changement de série. |
| Données fixes et variables | Source du visuel, champs variables, règle d'approbation et méthode de vérification | Détermine le logiciel, le contrôle des travaux, la prévention des doublons et les contrôles opérateur. |
Résultat cible
Que doit accomplir la marque du cadeau fini ?
Définissez le critère d'acceptation avant de régler le procédé. L'échantillon doit satisfaire à la fois à l'exigence de marquage visible et à l'état du produit fini.
Qualité du marquage
- Contraste validé, qualité des bords et finition apparente
- Texte lisible, éléments fins et codes à la taille requise
- Positionnement, orientation et couverture d'enroulement/d'arc corrects
Qualité du produit et de la production
- Aucune fusion, fissuration, rayure, décollement du revêtement ou dommage inacceptable aux composants voisins
- Durabilité requise au nettoyage, à la manipulation ou à l'abrasion lorsqu'elle est spécifiée
- Résultat reproductible sur des pièces représentatives et après un changement de série significatif
Géométrie et chargement
Comment la forme du produit, le chargement et les changements de série affectent-ils la configuration de marquage ?
Un bon premier échantillon ne suffit pas si la pièce ne peut pas être positionnée, mise au point et rechargée de manière constante. Testez la géométrie conjointement avec la méthode de chargement en production.
Commencez par un nid de positionnement ou une butée simple
Utilisez un nid fixe lorsque la pièce présente un bord répétable et une zone de marquage plane accessible.
- Utilisez un contact sans risque de rayures
- Définissez une seule référence d'orientation
- Revérifiez la mise au point après chaque changement de nid
Évaluez la manipulation indexée ou rotative
La manipulation rotative mérite d'être évaluée lorsque le champ plat pratique est insuffisant ou que la continuité d'enroulement importe. Voir la solution de marquage rotatif et circonférentiel.
- Mesurez le diamètre et la conicité
- Définissez la tolérance de début/jonction
- Vérifiez le glissement et le faux-rond
N'utilisez la vision que lorsqu'elle supprime une contrainte de positionnement réelle
Positionnement par vision peut être utile lorsque l’orientation varie, que plusieurs articles partagent un champ ou que l’illustration suit une caractéristique détectée.
- Définir le contraste de reconnaissance
- Indiquer la plage de position/orientation autorisée
- Planifier la gestion des rejets

Contrôle des changements de série
Récupérer la configuration physique
Un changement de série doit rétablir la même relation physique entre le cadeau, la référence de positionnement, le montage ou le support rotatif, et la position de mise au point qualifiée.
Séparer uniquement lorsque la configuration physique change réellement
Une hauteur, un diamètre, une conicité, une épaisseur de revêtement ou une zone de marquage utilisable différents peuvent nécessiter un nid, un support rotatif ou une position de mise au point différents.
Remettre la pièce sur la même référence de positionnement
Utilisez des butées, des nids ou des supports rotatifs répétables qui rétablissent l’orientation approuvée sans rayer ni déformer le cadeau fini.
Retrouver la position de travail qualifiée
Restaurez la hauteur de pièce et la distance de travail approuvées, et revérifiez la mise au point chaque fois que la hauteur du montage, le diamètre ou la géométrie du support changent.
Laser de premier essai
Quelle direction de laser doit être testée en premier ?
Choisissez la première route de criblage à partir de la couche marquée et de l'effet cible, et non du seul nom du produit. Les cadeaux peints ou thermolaqués doivent être testés comme un système revêtement-substrat plutôt que d'être orientés en fonction du seul substrat métallique.
| Surface/tâche | Commencez par évaluer | L'échantillon doit prouver |
|---|---|---|
| Métal nu/anodisé/plaqué | Fibre; fibre MOPA lorsqu'un contrôle plus large des impulsions est pertinent pour la finition testée et l'effet cible | Aspect cible, qualité des bords, intégrité de surface et répétabilité |
| Métal peint/thermolaqué | Revêtement + substrat comme un seul système fini | Retrait contrôlé, aspect de la base exposée et stabilité du lot |
| Plastique/polymère à toucher doux | UV précoce pour de nombreuses pièces sensibles à la chaleur ou au contraste | Contraste, qualité des caractéristiques, fusion/moussage, décoloration et état des pièces voisines |
| Bois/cuir/papier/tissu | CO2 | Aspect, comportement de roussissement/fumée et besoins d'extraction |
| Article de présentation en verre/céramique | Tests spécifiques au substrat en premier | Uniformité, risque de fissuration/écaillage et pression du montage |

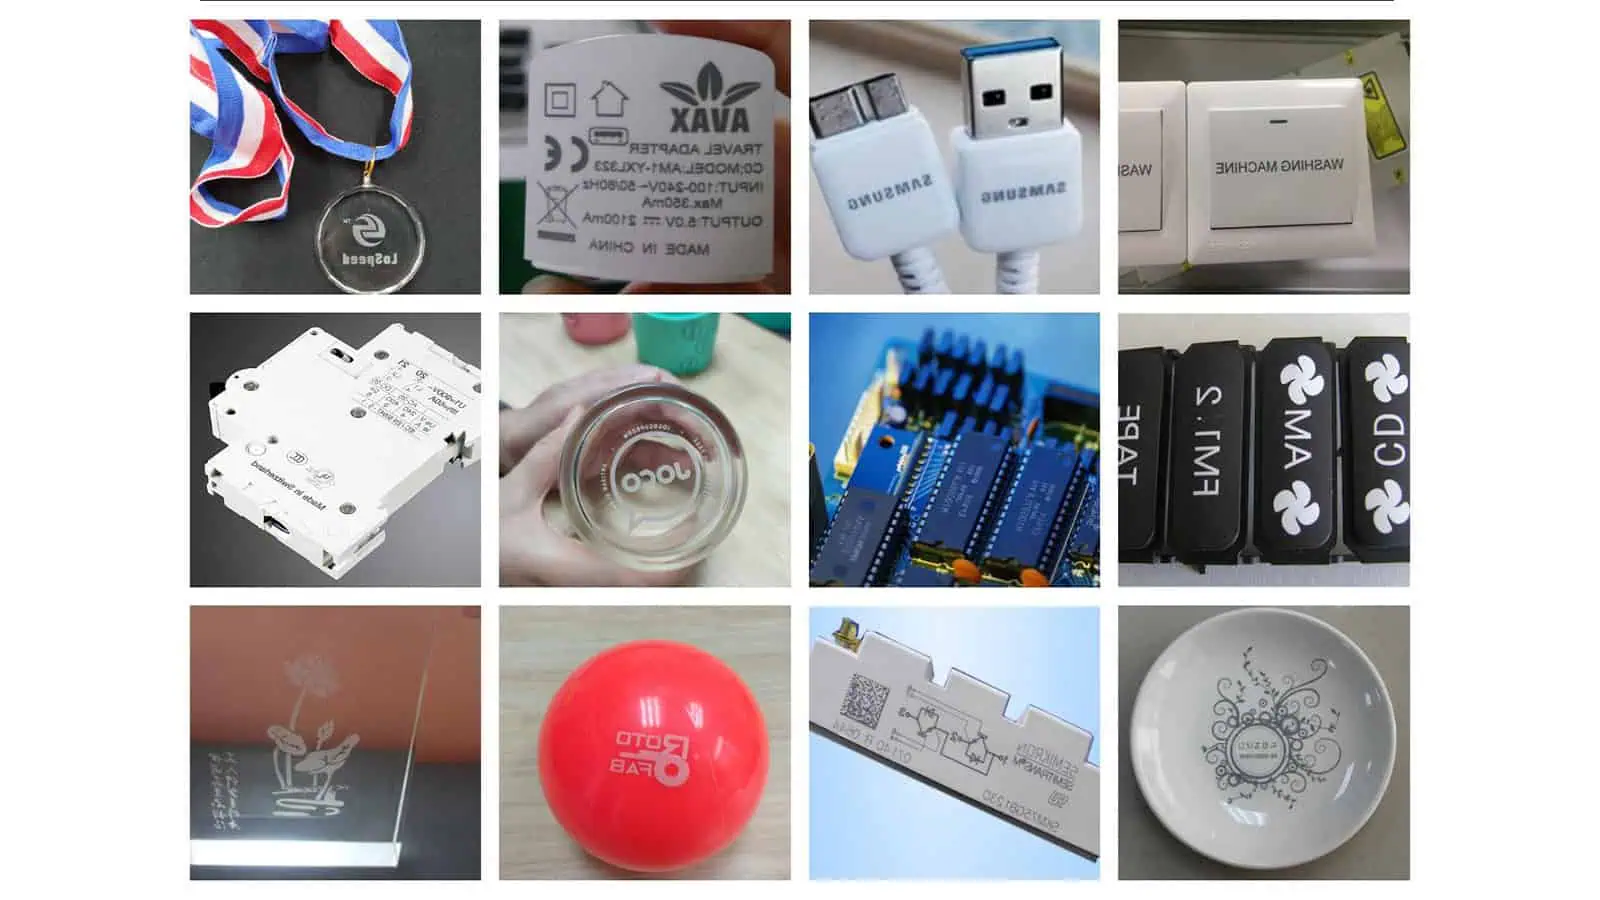
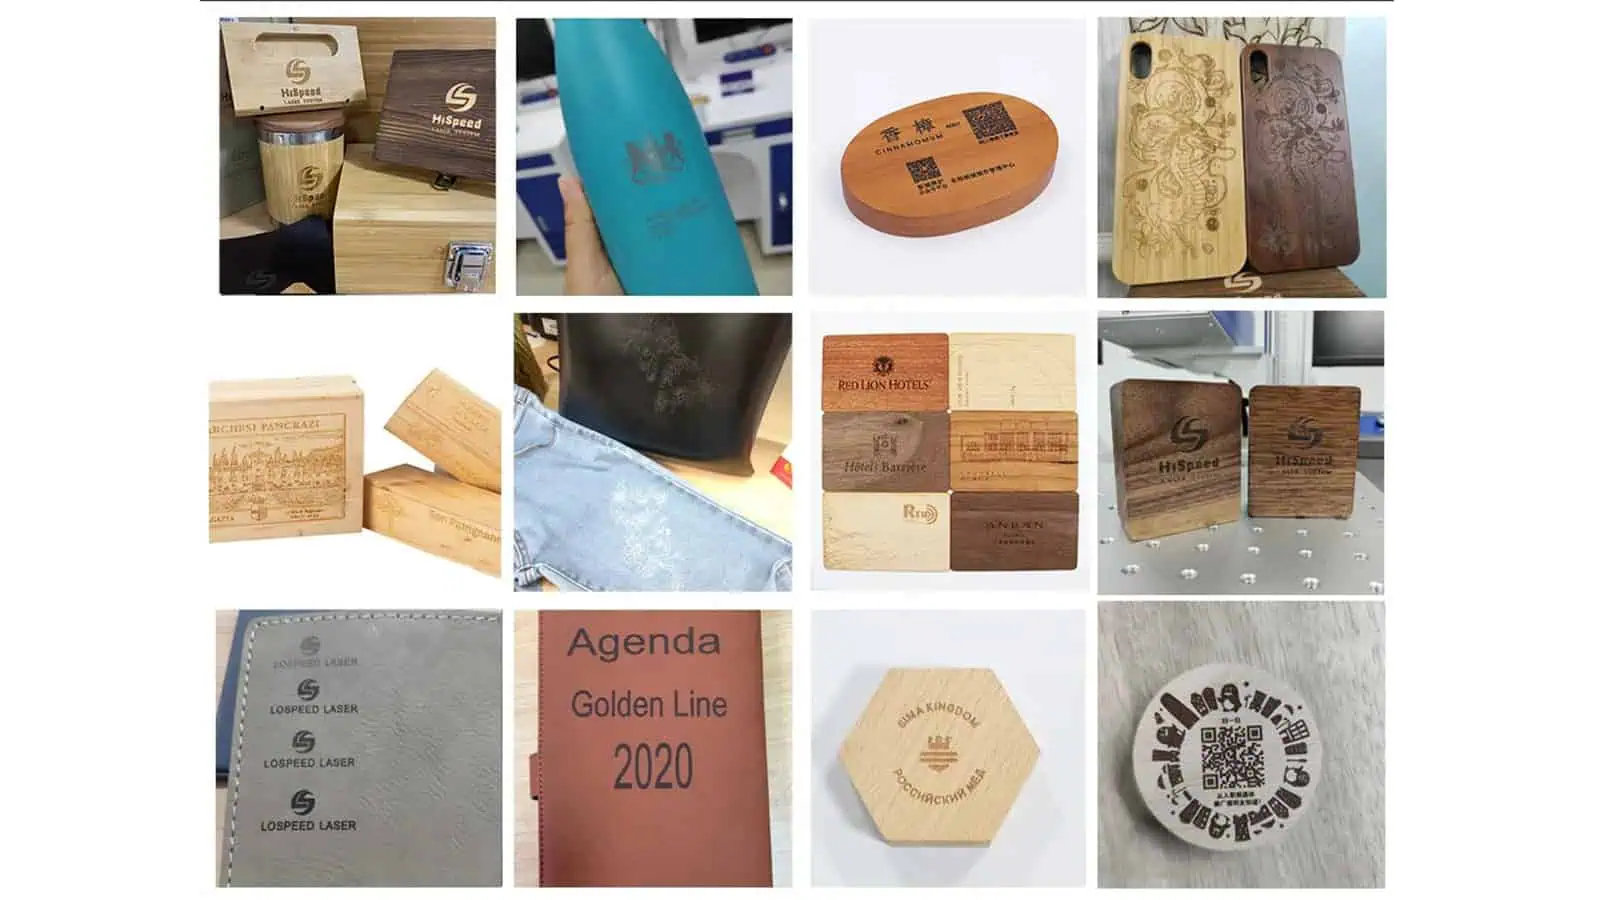
Les galeries d'échantillons de référence illustrent uniquement la logique d'acheminement ; les produits clients représentatifs nécessitent encore leur propre qualification.
Diagnostic de défaillance
Qu'est-ce qui peut mal se passer lors du marquage laser de cadeaux ?
Diagnostiquez le symptôme visible avant de modifier l'hypothèse liée à l'équipement. De mauvais résultats peuvent provenir de la surface, de la mise au point/géométrie, du montage ou du flux de travail des données.
| Problème | Variables probables | Vérification suivante |
|---|---|---|
| Contraste faible ou irrégulier | Variation de finition/couleur/lot, mise au point, fenêtre de process étroite | Comparez des SKU/lots représentatifs et revérifiez la mise au point avant d'élargir les conclusions. |
| Halo de brûlure, roussissement ou teinte thermique | Apport de chaleur excessif, passes répétées, fenêtre de process inadaptée | Réduire l'accumulation de chaleur inutile et comparer une voie plus appropriée lorsque cela est justifié. |
| Fusion ou déformation du plastique | Résine sensible à la chaleur, densité d'énergie, inadéquation de longueur d'onde/procédé | Tester les variantes moulées réelles et évaluer les procédés à moindre impact thermique tels que les UV lorsque cela est approprié. |
| Décapage du revêtement incomplet/irrégulier | Épaisseur/composition du revêtement, focalisation, fenêtre d'enlèvement | Tester plusieurs pièces finies et évaluer à la fois l'enlèvement et le substrat exposé. |
| Erreur de joint de recouvrement ou de position | Diamètre, conicité, faux-rond, glissement, échelle du visuel ou référence | Mesurez la pièce réelle et répétez après déchargement/rechargement. |
| Nom, code ou données SKU erronés | Sélection du travail, séquence d'enregistrement ou flux de vérification | Tracez les données et la liaison au travail plutôt que de modifier les paramètres laser. |
Flux de production
Que doit inclure le flux de travail de marquage de production ?
La production doit reproduire le marquage qualifié tout en contrôlant le chargement, la sélection du travail/des données, l'approbation de la première pièce et les rebuts.
Identifiez le SKU et le travail
Confirmez la variante du produit, la finition, le visuel et la quantité.
Charger et orienter
Utiliser le nid, le support rotatif ou le repère de localisation approuvés sans dommage esthétique.
Récupérer le réglage et les données
Rappeler la mise au point/hauteur, le champ, la recette et la source de données variables approuvés.
Approuver la première pièce
Vérifier l'aspect, la position, l'exactitude des données et l'état du produit avant libération.
Vérifier pendant le lot
Appliquer les contrôles visuels/code requis et le traitement défini des rebuts.
Clôturer et changer de série
Enregistrez la tâche terminée et réapprouvez après le prochain changement de configuration significatif.
Qualification des échantillons
Comment les échantillons de cadeaux représentatifs doivent-ils être qualifiés ?
La qualification doit prouver le processus sur l’ensemble de la gamme réelle de produits, et pas seulement produire un échantillon attrayant.
Sélectionnez des échantillons représentatifs
Incluez les matériaux, les couleurs, les revêtements, les fournisseurs et les géométries qui peuvent modifier le résultat.
Utilisez des fichiers graphiques réels et des données réelles.
Testez la taille réelle du logo, le plus petit détail, la règle de placement et des données variables représentatives.
Exécuter une matrice d'essais contrôlée
Maintenir la pièce/la méthode d'inspection constante tout en modifiant systématiquement les variables de process pertinentes.
Inspecter par rapport à la cible
Vérifier la qualité du marquage, son placement et l'état du produit ; ajouter les tests convenus de nettoyage/abrasion/utilisation lorsque nécessaire.
Répéter les pièces et le changement de configuration
Confirmer la répétabilité sur plusieurs pièces représentatives et retrouver le résultat après un changement de configuration significatif.
Consigner la fenêtre acceptée
Documenter le groupe de produits qualifié, la recette, les règles de fixation/focalisation, les critères d'inspection et les variantes nécessitant des essais distincts.
Configuration finale
Comment les résultats d'échantillons déterminent-ils la configuration finale de la machine ?
Ne verrouillez la machine qu'après que les essais sur échantillons et en production ont montré quelles fonctions de source, d'optique, de mouvement, de positionnement, de données et de poste de travail sont réellement nécessaires.
| Constat issu des essais | Décision de configuration | Confirmer avant le devis |
|---|---|---|
| Seule une interaction spécifique donne un résultat cible stable | Source laser ; capacité de contrôle des impulsions dans le trajet de la fibre lorsque le MOPA est justifié | Finition représentative, effet acceptable et marge de procédé reproductible |
| Le texte fin/QR perd sa définition dans un grand champ | Lentille de champ, champ de marquage et optique | Plus petite caractéristique, champ utilisable et tolérance focale |
| Les changements de hauteur/position dépassent la tolérance de mise au point | Axe Z, distance de travail ou évaluation 3D/dynamique de mise au point plus poussée | Hauteur min/max, évidement et méthode de chargement |
| Les pièces cylindriques/enroulées ne peuvent pas être qualifiées à plat | Type rotatif, mandrin/support et plage de diamètres | Diamètre, conicité, battement, glissement et tolérance d'assemblage |
| Le chargement manuel ne respecte pas la tolérance de position | Montage dédié ou positionnement par vision | Référence, tolérance de position, caractéristique de reconnaissance et gamme de SKU |
| Les erreurs de personnalisation/code prédominent | Logiciel, import de données, liaison des tâches et vérification | Source de données, prévention des doublons et logique de rejet |
| Le marquage est acceptable mais le takt ne l'est pas | Montage à changement rapide, indexage/station double/convoyeur ou automatisation de projet selon justification | Temps de marquage mesuré, de chargement/déchargement, d'inspection et de changement |
| Fumée/odeur/résidu affecte le fonctionnement | Extraction/filtration | Matériau/finition réels, volume de production et contraintes du site |
| Les cadeaux hauts/grands/irréguliers dépassent l'enveloppe testée | Dégagement du poste de travail, plage de levage, armoire/ouverture et espace de fixation | Enveloppe maximale de la pièce, accès opérateur et disposition de sécurité |



Liste de contrôle RFQ
Quelles informations devez-vous envoyer pour l’évaluation ?
Envoyez les éléments d’entrée qui définissent le test, et non seulement un type de machine.
Produit et cible
- Produits représentatifs, fournisseur/modèle, matériau, couleur et finition
- Photos/dessins montrant l’emplacement du marquage et la zone utilisable
- Exemples de graphismes/données, taille de marque et plus petite caractéristique
- Aspect requis et limites éventuelles de durabilité/esthétique
Géométrie et production
- Dimensions, diamètre/conicité, hauteur et contraintes de fixation/dégagement
- Taille de lot, mélange de SKU et variations attendues
- Source des données variables et règle de vérification
- Cible de cycle/changement, méthode de chargement, extraction et contraintes d’enceinte
Tests d’échantillons
Envoyez des cadeaux représentatifs, des fichiers graphiques et les exigences d'acceptation
Incluez des produits représentatifs, des détails sur la surface/finition, les emplacements de marquage, l'aspect cible, des exemples de données variables, la géométrie, la composition du lot et les critères d'acceptation afin que les tests d'échantillons puissent déterminer à la fois le procédé de marquage et la configuration finale de la machine/de manutention.