
Zhuorui Laser / Guides technologiques / Technologie de marquage au laser UV
Guide de la technologie laser
Technologie de marquage au laser UV
Le marquage au laser UV est particulièrement utile lorsqu’un problème de marquage ne peut pas être résolu simplement en augmentant la puissance du laser.
Les systèmes industriels de marquage UV fonctionnent généralement à 355 nm, une longueur d’onde sensiblement plus courte que la sortie proche infrarouge utilisée par les lasers de marquage à fibre conventionnels. Cette différence peut modifier la façon dont un matériau absorbe le faisceau, la finesse avec laquelle le faisceau peut être focalisé, la manière dont l’énergie est déposée près de la surface et, en fin de compte, si le procédé produit un contraste utile, une ablation propre, une chaleur excessive ou aucune marque acceptable du tout.
Pour les polymères thermosensibles, les matériaux électroniques, les revêtements, les films minces, le verre, la céramique et les très petites caractéristiques de traçabilité, ces différences peuvent créer une fenêtre de procédé utile. Pour la gravure profonde du métal, les tâches à fort enlèvement de matière ou de nombreux travaux courants d’identification des métaux, le même système UV peut offrir peu d’avantage pratique par rapport à un laser à fibre.
La question d’ingénierie pertinente n’est pas de savoir si l’UV est plus avancé que le laser à fibre ou le CO2. Il s’agit de savoir si 355 nm crée une interaction meilleure et plus stable avec le matériau réel, tout en satisfaisant aux exigences requises en matière de qualité de marque, de temps de cycle et de conditions de production.
Qu’est-ce que le marquage au laser UV ?
Le marquage au laser UV utilise un rayonnement laser ultraviolet pour créer une modification optique, chimique, thermique ou physique contrôlée dans un matériau.
Dans de nombreux systèmes UV industriels à l'état solide, la lumière à 355 nm n'est pas générée directement à la longueur d'onde d'origine du laser. Un laser à l'état solide proche infrarouge peut produire une longueur d'onde fondamentale d'environ 1064 nm, qui est ensuite convertie via des cristaux optiques non linéaires. Le doublement de fréquence produit une lumière à 532 nm, tandis qu'une étape supplémentaire de mélange non linéaire peut produire le troisième harmonique à 355 nm. Coherent décrit cette architecture de triplement de fréquence dans sa documentation technologique sur les lasers UV industriels. Coherent : Cristaux non linéaires
Ce détail est important car l'UV n'est pas simplement un laser à fibre de plus faible puissance. Il s'agit d'une architecture optique différente qui délivre une longueur d'onde différente à la pièce.
Une fois que le faisceau atteint la pièce, la marque peut résulter de plusieurs mécanismes. Selon le matériau et les conditions du procédé, le laser peut modifier la chimie des pigments, modifier la structure moléculaire, retirer un fin revêtement, ablater une couche superficielle, produire une décoloration localisée ou créer un enlèvement de matière peu profond.
TRUMPF, par exemple, distingue des mécanismes de marquage laser des plastiques tels que le changement de couleur et l'ablation de couches, et note que le résultat dépend du plastique, de la longueur d'onde et des additifs plutôt que du seul nom de la famille de matériaux. TRUMPF : Marquage laser des plastiques
Le marquage laser UV est principalement un problème d'interaction longueur d'onde-matière, et non un problème de puissance.
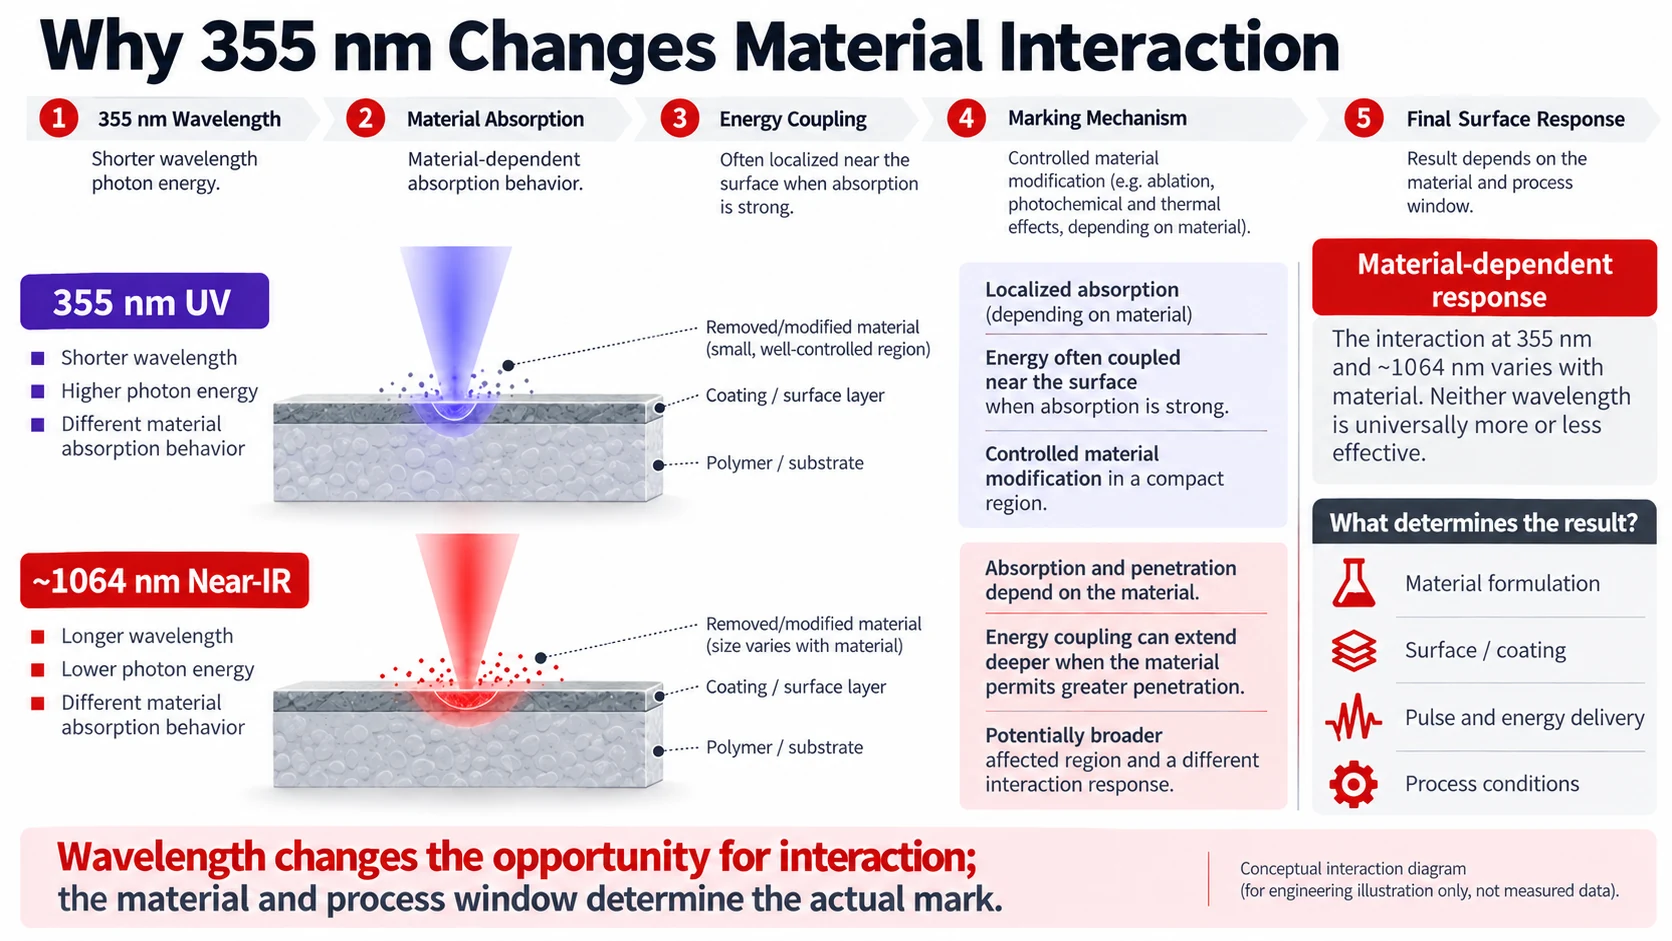
Pourquoi la longueur d'onde de 355 nm modifie-t-elle l'interaction avec la matière ?
Un laser ne peut produire le procédé voulu que lorsque suffisamment de son énergie se couple dans le matériau cible au bon endroit. Lorsque la lumière atteint une pièce, une partie de l'énergie peut être réfléchie, transmise, diffusée ou absorbée. C'est la partie absorbée qui pilote la réponse du matériau.
Le changement de longueur d'onde modifie ces proportions.
Cela est particulièrement important pour les polymères. TRUMPF note que la structure macromoléculaire des plastiques tend à absorber dans certaines régions spectrales, tandis que les pigments, le noir de carbone, les colorants et d'autres additifs peuvent présenter des spectres d'absorption différents. Elle identifie spécifiquement les sources à 532 nm et 355 nm comme des longueurs d'onde susceptibles d'élargir la gamme de plastiques pouvant être marqués efficacement par rapport aux longueurs d'onde de marquage conventionnelles dans le proche infrarouge. TRUMPF : Marquage laser des plastiques
Cela explique pourquoi deux pièces portant toutes deux la désignation PC ou ABS peuvent ne pas réagir de manière identique. L'une peut contenir un pigment ou un ensemble d'additifs qui se couple fortement à la longueur d'onde de 355 nm et génère un contraste net. Une autre formulation nominalement similaire peut nécessiter un niveau d'énergie différent, voire une longueur d'onde différente.
L'absorption n'est que le début
Il est tentant d'expliquer le marquage UV en disant que les photons UV rompent les liaisons moléculaires au lieu de chauffer le matériau. C'est trop absolu.
Les recherches sur le traitement du polyimide à 355 nm montrent que des mécanismes photochimiques et photothermiques peuvent coexister. Des expériences et des modèles sur le traitement du polyimide à 355 nm décrivent différentes contributions relatives selon le matériau et le régime de traitement. Des travaux antérieurs avertissent également que les effets thermiques dans le traitement UV des polymères ne peuvent pas être simplement négligés. ScienceDirect : étude sur le traitement du polyimide à 355 nm
Cela change la façon dont le marquage à froid doit être compris. Cela ne signifie pas une absence totale de chaleur. Une interprétation d'ingénierie plus utile est que 355 nm peut, pour des matériaux et des conditions de fonctionnement appropriés, produire le changement de surface requis avec moins d'influence thermique indésirable sur le matériau environnant qu'un procédé qui repose davantage sur un chauffage volumique.
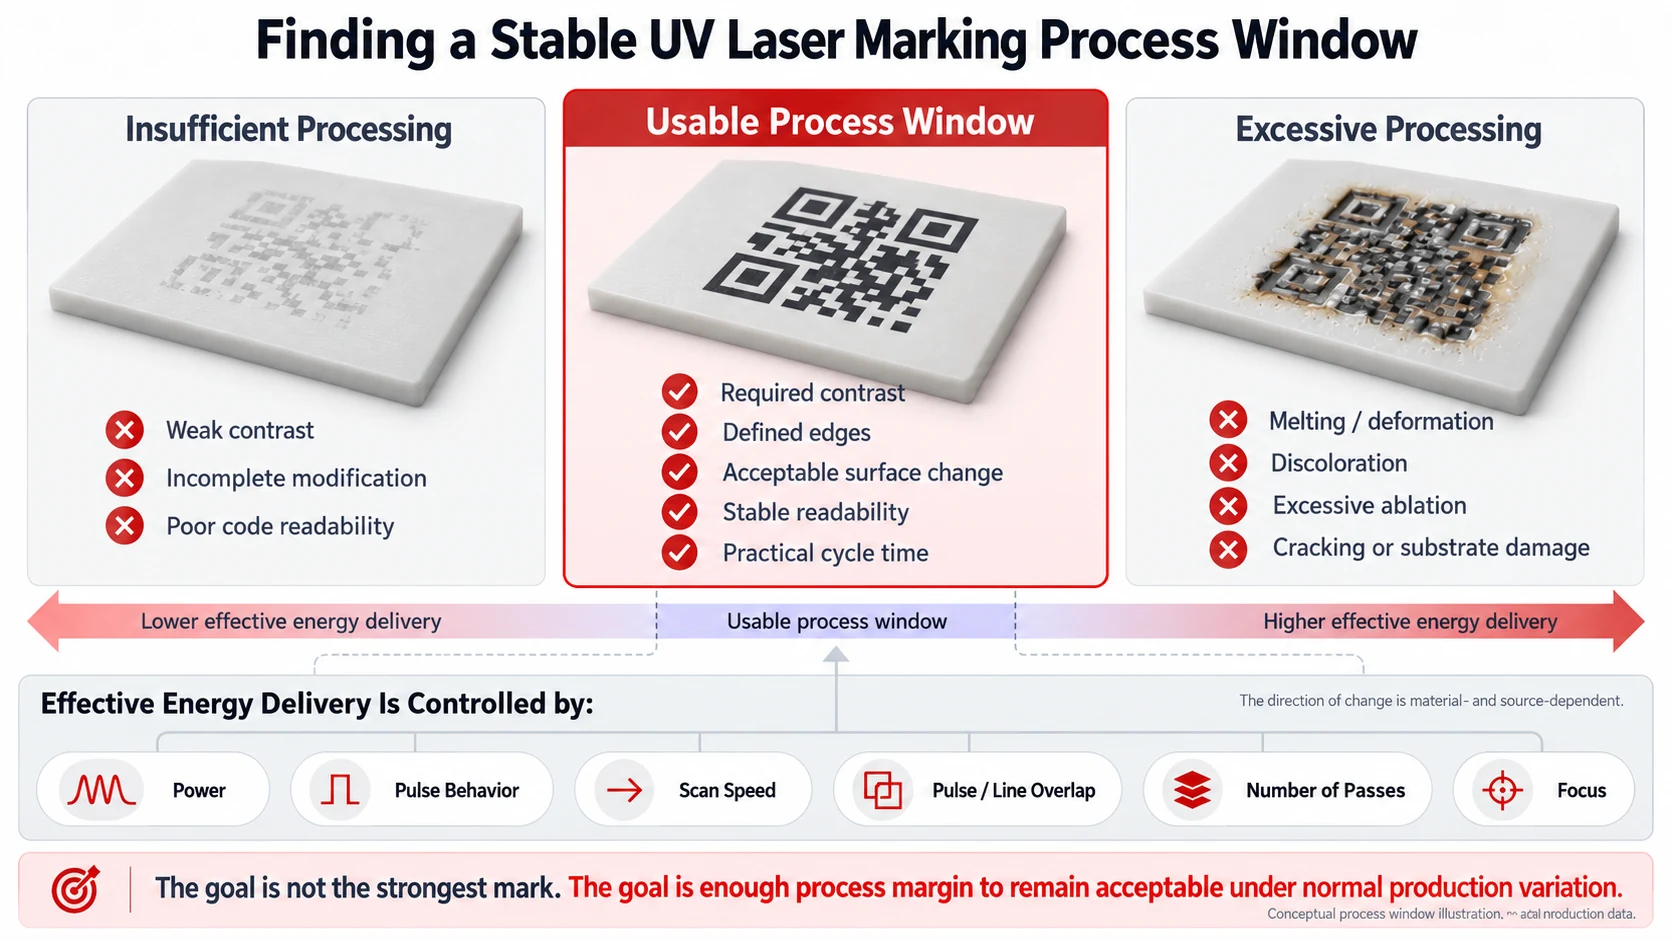
Si la densité d'énergie par impulsion, le recouvrement, les passes répétées ou l'énergie accumulée deviennent trop élevés, le même procédé UV peut encore provoquer une fusion, une carbonisation, une déformation, une fissuration, des débris ou une zone affectée inutilement grande.
La bonne question n'est donc pas de savoir si l'UV est froid. Elle est de savoir si la combinaison de la longueur d'onde et des conditions de traitement produit l'interaction requise avant que ne commencent des dommages thermiques ou d'ablation inacceptables. Cet intervalle constitue la fenêtre de traitement utile.
Pourquoi les UV peuvent-ils permettre un marquage fin avec un impact thermique plus faible ?
La capacité des UV à réaliser un marquage fin est souvent réduite à une seule affirmation : une longueur d'onde plus courte signifie un spot plus petit. La direction est correcte, mais la véritable relation optique est plus utile.
Pour un faisceau laser focalisé, la contribution de la diffraction à la taille du spot dépend de la longueur d'onde, de la qualité du faisceau (M2), de la distance focale et du diamètre du faisceau incident. Les aberrations optiques introduisent une limitation supplémentaire. Edmund Optics décrit explicitement cette relation : une longueur d'onde plus courte et une distance focale plus courte peuvent réduire le spot limité par diffraction, tandis que la qualité du faisceau, le diamètre du faisceau et les aberrations influent également sur le résultat final. Edmund Optics : Relations entre l'expandeur de faisceau laser et la focalisation
Ainsi, 355 nm offre un avantage optique, mais ne définit pas à lui seul la résolution.
Considérez deux systèmes. L'un utilise 355 nm, mais un grand champ de marquage, une distance focale plus longue, une qualité de faisceau imparfaite et un contrôle de focalisation peu précis. L'autre utilise une longueur d'onde plus longue, mais un petit champ bien conçu, une bonne qualité de faisceau et une hauteur de pièce contrôlée avec précision. Il n'est pas valable de conclure à partir de la seule longueur d'onde que le premier système doit produire le marquage de production plus fin.
Il existe également une seconde distinction : la taille optique du spot n'est pas identique à la taille finale de la caractéristique dans le matériau.
Même lorsque le faisceau focalisé est petit, la zone affectée peut s'élargir si le matériau reçoit une énergie excessive ou si la chaleur s'accumule en raison d'impulsions rapprochées ou de balayages répétés.
Pour les cellules fines de Data Matrix, le microtexte, l'élimination de revêtements minces ou les lignes étroites, le résultat de production dépend donc de deux conditions liées : le système optique doit concentrer l'énergie dans une région suffisamment petite, et le processus matériau doit maintenir la région affectée proche de cette échelle optique.

Quels sont les principaux avantages du marquage laser UV ?
Le plus grand avantage de l'UV n'est pas la haute précision en soi. Sa véritable valeur apparaît lorsque la courte longueur d'onde, le comportement d'absorption, le potentiel de focalisation optique et les dommages matériels admissibles sont en adéquation avec l'application.
Pour les polymères thermosensibles, cela peut signifier produire un contraste avant que le matériau environnant ne commence à fondre, mousser, se carboniser ou se déformer.
Pour les composants revêtus, cela peut signifier retirer ou modifier la couche supérieure tout en maintenant une séparation de procédé suffisante par rapport au substrat sous-jacent.
Pour les composants électroniques compacts, cela peut signifier créer un identifiant lisible tout en limitant la zone affectée autour des structures sensibles.
Pour les codes de traçabilité à haute densité, cela peut signifier conserver une géométrie de motif plus petite sans agrandir la marque simplement pour la rendre lisible.
Les UV peuvent créer une séparation supplémentaire entre le mécanisme de marquage souhaité et un mécanisme d'endommagement indésirable.
Cette séparation n'est pas garantie. Elle doit exister pour le matériau réel. Une formulation polymère qui absorbe mal à 355 nm peut ne présenter aucun avantage de ce type. Un revêtement et un substrat ayant un comportement d'ablation similaire peuvent offrir une marge trop faible pour une élimination sélective. Un objectif de production à grande vitesse peut forcer le procédé à sortir de la fenêtre de qualité.
Un avantage n'existe que s'il résiste aux contraintes réelles de production.
Quels matériaux sont les mieux adaptés au marquage laser UV ?
L’adéquation des matériaux ne doit pas se réduire à une liste de coches vertes.
| Matériau / Surface | Pourquoi l'UV est souvent évalué | Objectif typique | Principale limite de validation |
|---|---|---|---|
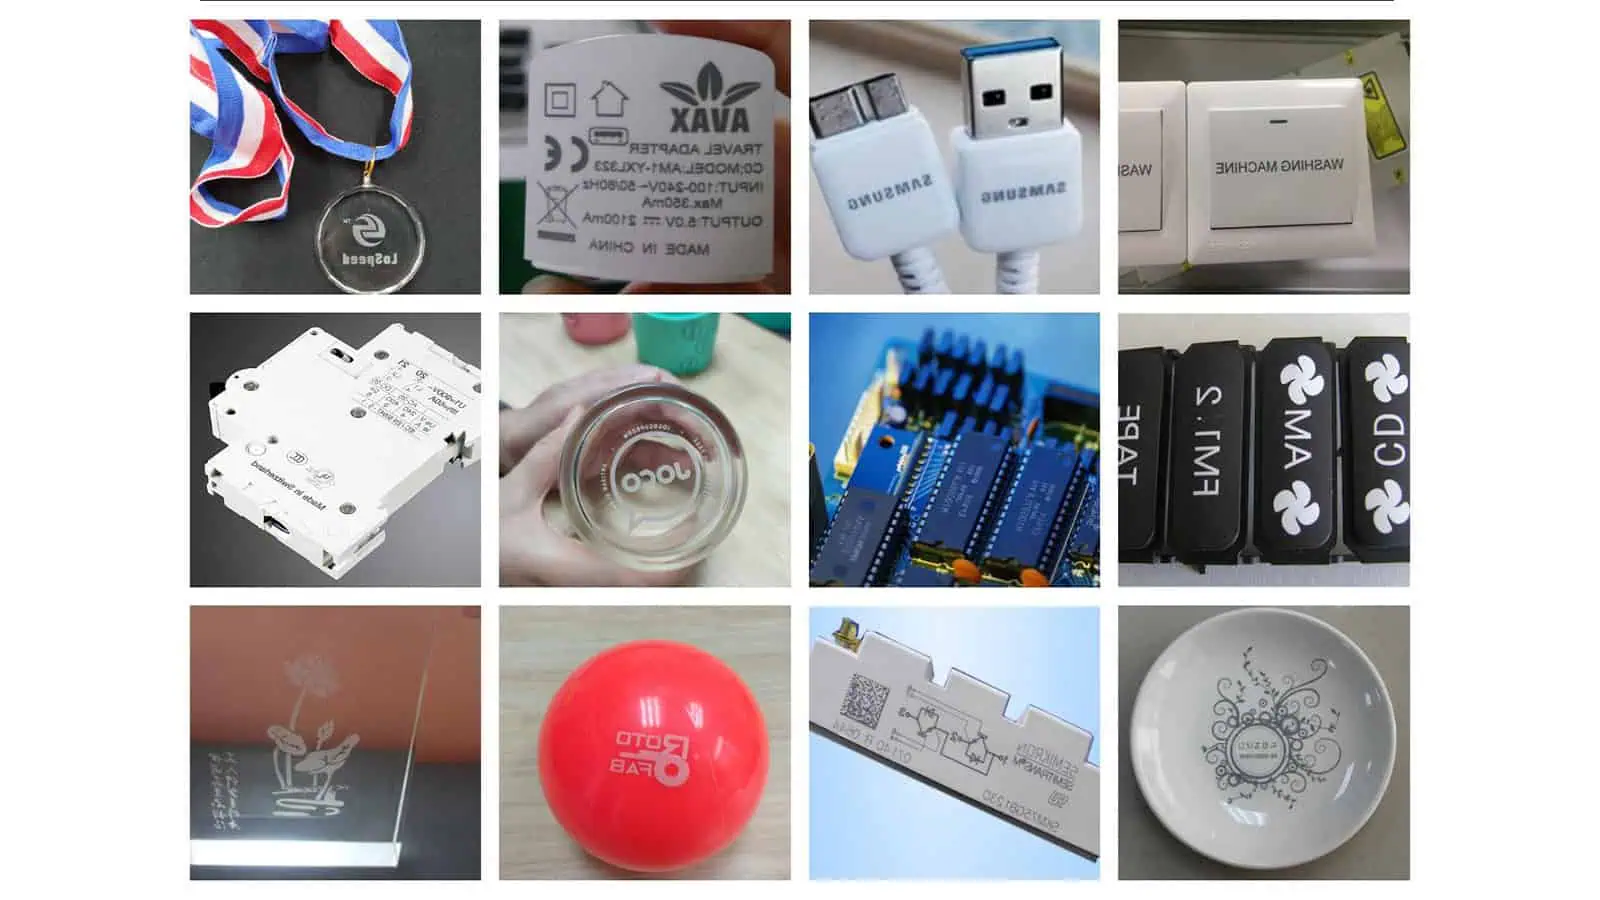
| Plastiques / polymères | 355 nm peut se coupler plus efficacement avec le polymère ou ses additifs et peut offrir une fenêtre de procédé à moindre endommagement. | Marquage contrasté, texte fin, Data Matrix, petits logos | Résine, pigment, charge, système d'additifs et couleur exacts |
| PCB / matériaux électroniques | Potentiel pour les petites structures, ainsi qu'une interaction utile avec les polymères, les masques de soudure et les empilements de matériaux minces. | Traçabilité, codage, traitement sélectif des couches | Empilement, cuivre sous la surface, encapsulant, masque de soudure |
| Verre | Les UV peuvent favoriser le traitement localisé de la surface et les motifs fins. | Identification, codes, modification de surface | Chimie du verre, état de contrainte, énergie accumulée, formation de fissures |
| Céramiques | L'interaction localisée peut produire un contraste ou une modification contrôlée de la surface. | Identification et traçabilité | Composition céramique, glaçure, finition de surface |
| Surfaces revêtues | Potentiel de modifier ou de retirer sélectivement le revêtement. | Élimination de couches, génération de contraste | Épaisseur du revêtement, différence d’absorption et endommagement du substrat |
| Films minces / emballage | Codage fin avec une distorsion thermique admissible limitée. | Codes de lot/date, données variables, traçabilité | Structure de couches, couche barrière, vitesse de ligne |
| Métaux | Peut être utile pour des applications spécifiques fines ou sensibles à la surface. | Identification fine, marques liées au revêtement | Alliage, finition, profondeur et débit requis |
| Gravure profonde du métal | Normalement peu adapté à l'avantage principal des UV. | Enlèvement de matière important | La fibre mérite généralement d'être évaluée en premier |
Les plastiques nécessitent une réflexion au niveau de la formulation
Il s'agit de l'une des leçons les plus importantes sur les matériaux de cette page. TRUMPF note que l'absorption varie selon les additifs tels que le noir de carbone et les colorants, et que différentes formulations de plastique nécessitent des solutions de marquage individualisées. TRUMPF : Marquage laser des plastiques
Les UV fonctionnent bien sur les plastiques n'est pas encore une décision d'ingénierie.
Une entrée plus utile est : PC, noir, chargé de fibres de verre, grade ignifuge, fournisseur X, surface moulée, Data Matrix gris clair requis. Cette description contient des variables qui peuvent réellement changer le résultat.
L'électronique est souvent un empilement de matériaux, pas un seul matériau.
Les applications électroniques illustrent aussi pourquoi les tables de compatibilité génériques ont des limites. Une zone de marquage peut inclure un masque de soudure, de l'époxy, du polyimide, du cuivre, un revêtement conforme, un encapsulant, ou plusieurs de ces couches.
Des recherches utilisant 355 nm sur des films de polyimide et de cuivre ont révélé un comportement de traitement différent dans les couches polymère et métallique, ce qui démontre pourquoi on ne peut pas supposer que le même faisceau UV interagit de manière identique avec chaque couche d'un empilement. ScienceDirect : étude sur le traitement du polyimide à 355 nm
La question pertinente pour le marquage de PCB ou de produits électroniques est de savoir si la couche supérieure visée peut être modifiée suffisamment pour créer la marque avant que le procédé n'atteigne ou n'endommage la couche fonctionnelle sous-jacente.
Le verre a besoin d'une limite de fissuration, pas seulement d'une vérification de compatibilité
Le verre est un autre domaine où l'affirmation simpliste « les UV conviennent au verre » est risquée.
Une étude picoseconde à 355 nm sur du verre sodocalcique a révélé que la morphologie de surface et la formation de fissures variaient avec l'énergie laser accumulée. Les chercheurs ont identifié des régimes où des rainures sans fissure étaient possibles et d'autres où des dommages survenaient. Ces valeurs exactes appartiennent à ce matériau, ce régime d'impulsions, cette optique et ce montage d'essai particuliers et ne doivent pas être transposées comme une recette universelle. ScienceDirect : Étude sur le traitement du verre sodocalcique à 355 nm
Pour le verre, évaluez non seulement si les UV peuvent marquer la surface, mais aussi à quel point le procédé acceptable est proche du seuil de fissuration ou d'endommagement.
Quelles applications bénéficient le plus du marquage laser UV ?
L’UV apporte le plus de valeur lorsque la caractéristique requise est petite et que la tolérance aux modifications involontaires du matériau est également faible.
Un exemple typique est un code Data Matrix compact sur un polymère moulé. Le marquage doit créer suffisamment de contraste optique pour une lecture fiable, tandis que les cellules individuelles doivent rester géométriquement distinctes. L’augmentation de l’énergie peut rendre le marquage plus sombre, mais peut aussi agrandir la zone affectée ou déformer la surface. L’optimum n’est donc pas simplement le marquage le plus sombre.
Une autre application de choix est l’élimination sélective du revêtement. Ici, la fenêtre de procédé utile se situe entre deux seuils : une énergie suffisante pour modifier ou retirer la couche supérieure, mais pas assez pour provoquer des dommages inacceptables dans le matériau sous-jacent.
L’identification électronique fine suit le même principe. Le marquage souhaité peut être superficiel, tandis que la profondeur des dommages est limitée par l’épaisseur d’une couche d’encapsulation ou de revêtement.
L’emballage mince présente une autre version du problème. Le contraste du marquage, l’intégrité du film, la performance barrière et la vitesse de la ligne de production peuvent tous compter simultanément.
Ces applications semblent différentes, mais leur structure d’ingénierie est similaire : la réponse de surface souhaitée doit se produire avant que le mécanisme de défaillance indésirable ne devienne significatif.
Quelles sont les limites du marquage laser UV ?
L'UV ne doit pas être interprété comme la version premium de toutes les autres technologies de marquage.
L'UV n'offre pas automatiquement le meilleur taux d'enlèvement.
Les mécanismes qui rendent l'UV attrayant pour le traitement fin et sensible ne le rendent pas automatiquement efficace pour l'enlèvement profond de matière.
Si l'exigence est une gravure profonde dans l'acier inoxydable ou un enlèvement substantiel de matière sur un autre métal, une plateforme à fibre conventionnelle méritera normalement une première évaluation, car l'application est guidée par le taux d'enlèvement et la productivité de traitement du métal plutôt que par la minimisation d'une petite empreinte thermique.
Le fait que l'UV puisse ablater un matériau ne prouve pas qu'il s'agit du meilleur procédé de production.
La haute qualité peut entrer en conflit avec le temps de cycle
Un marquage peut sembler excellent au microscope tout en étant inutilisable commercialement.
Si l'obtention de ce résultat nécessite une vitesse de balayage faible, de nombreux passages ou une délivrance d'énergie très prudente, le temps de takt de production peut devenir la variable limitante.
Ne qualifiez pas l'UV en fonction de la seule apparence du marquage ; qualifiez la qualité et le temps de cycle ensemble.
L'architecture de la source UV mérite une prise en compte par le service
De nombreux systèmes à l'état solide à 355 nm reposent sur une conversion de fréquence non linéaire. Coherent décrit les cristaux non linéaires et les exigences d'accord de phase dans la génération UV par triplement de fréquence. Coherent : Cristaux non linéaires
La conclusion correcte n'est pas que les lasers UV ont une durée de vie universellement courte. La conclusion utile est que l'architecture de la source, la conception de la conversion UV, la gestion thermique, l'environnement d'exploitation et la stratégie de service du fabricant doivent être intégrées à l'évaluation d'un système de production.
La durée de vie réelle et les intervalles de maintenance doivent provenir de la configuration exacte de la source et de la machine.
Quand le marquage laser UV est-il le mauvais choix ?
Le premier signe d'alerte est lorsque l'application n'a aucune raison claire d'exiger la fenêtre de procédé à 355 nm.
Si l'exigence est un marquage en série ordinaire sur de l'acier inoxydable nu et qu'il n'y a aucune contrainte inhabituelle de taille de caractéristique, de revêtement, de finition de surface ou thermique, un technologie de marquage laser à fibre peut obtenir le même résultat commercial avec un procédé plus simple.
Si l’exigence est une gravure profonde, l’UV s’éloigne généralement encore davantage de son principal atout.
Si la pièce à usiner est en bois, en papier, en carton, en cuir ou dans un autre matériau organique courant sans contrainte de précision particulière, Technologie de marquage laser CO2 mérite souvent d’être évaluée avant l’UV.
Un autre mauvais cas d’usage consiste à choisir une machine UV simplement parce que le plan indique « plastique ». Sans le grade réel, la couleur, les additifs, l’état de surface et l’exigence de marquage, la description du matériau peut ne pas fournir suffisamment d’informations pour déterminer l’adéquation de la longueur d’onde.
Si vous ne pouvez pas identifier quel problème précis de matériau, d’optique, de thermique ou de taille de caractéristique le 355 nm est censé résoudre, l’UV ne doit pas être automatiquement le choix par défaut.
Quelles erreurs et quels risques courants de marquage laser UV faut-il éviter ?
Plusieurs erreurs récurrentes découlent du fait de considérer une variable comme la réponse.
- Considérer le marquage à froid comme une absence de chaleur. Les UV peuvent réduire les effets thermiques indésirables, mais les études sur les polymères à 355 nm montrent que les contributions photothermiques peuvent rester importantes et varier selon les conditions de traitement. ScienceDirect : étude sur le traitement du polyimide à 355 nm
- Supposer qu’une longueur d’onde plus courte garantit la plus petite marque de production. La taille du spot optique dépend toujours de M2, de la distance focale, du diamètre du faisceau, des aberrations et de la conception du système, tandis que la zone affectée dans le matériau dépend du procédé lui-même. Edmund Optics : Relations entre l'expandeur de faisceau laser et la focalisation
- Choisir la puissance avant de confirmer l’adéquation de la longueur d’onde. Une puissance disponible plus élevée n’est utile que si le matériau présente une fenêtre de procédé exploitable. Sinon, l’énergie supplémentaire peut simplement augmenter l’ablation, l’accumulation de chaleur ou les dommages.
- Approuver un polymère à partir du nom générique de la résine. Les pigments, les charges et les additifs peuvent modifier l’absorption, donc la formulation réelle de production importe. TRUMPF : Marquage laser des plastiques
- Ignorer la couche située sous un revêtement. Une marque de surface d'apparence propre peut rester inacceptable si le procédé a atteint un substrat, un conducteur, un film barrière ou un revêtement fonctionnel situé en dessous.
- Ne valider qu'un seul paramètre parfait. Un réglage réussi prouve qu'une marque peut être réalisée. Il ne prouve pas que le procédé est robuste face aux variations normales de mise au point, de position de la pièce, de lot de matériau, d'état de surface ou de cadence demandée.
- Ignorer les émissions parce que le procédé n'utilise ni encre ni consommable chimique. L'interaction laser-matière peut elle-même générer des particules et des produits de décomposition gazeux. Une évaluation menée par le NIOSH sur le marquage laser a mis en évidence des émissions dépendant du matériau et a démontré qu'une ventilation par extraction locale permettait de les maîtriser efficacement. Cette étude portait sur un procédé CO2, de sorte que ses concentrations mesurées ne doivent pas être transposées à un système UV ; sa pertinence ici tient au besoin plus large d'évaluer les émissions issues de la combinaison réelle matériau/procédé. NIOSH : Évaluation de l'exposition au marquage laser
L'absence de consommables ne signifie pas l'absence d'émissions de procédé.
UV vs Fibre vs CO2 : en quoi ces technologies diffèrent-elles ?
Une première comparaison devrait expliquer pourquoi une technologie mérite d'être testée en premier, plutôt que de prétendre qu'une longueur d'onde l'emporte toujours.
| Exigence | UV | Fibre | CO2 |
|---|---|---|---|
| Plastique formulé thermosensible | Souvent un candidat solide | Dépend fortement de la formulation | Dépend de l'absorption du polymère |
| Code très petit / motif fin | Candidat solide lorsque l’optique et la réponse du matériau le permettent | Peut également réaliser un marquage fin | Généralement non choisi en priorité pour une taille minimale de motif |
| Marquage courant sur métal nu | Possible, mais souvent pas le premier choix | Habituellement un excellent premier choix | Habituellement mal adapté |
| Gravure profonde du métal | Adéquation généralement faible | Habituellement le candidat le plus solide | Mauvaise adéquation |
| Travaux sur revêtement mince / couche sélective | Vaut souvent la peine d'être testé | Dépend de l'application | Dépend de l'application |
| Usinage fin du verre / de la céramique | Vaut souvent la peine d'être testé | Dépend du matériau et du procédé | Dépend du matériau et du procédé |
| Bois / papier / cuir | Cas spécialisés | Généralement pas le premier choix | Premier choix courant |
Ce tableau n'est volontairement pas une comparaison complète. Pour une décision comparative plus approfondie, voir Marquage laser à fibre vs UV et Marquage laser UV vs CO2. Ces guides devraient porter la comparaison plus approfondie plutôt que de la dupliquer ici.
Comment décider si l'UV est adapté à votre application ?
Une séquence de sélection utile commence par la défaillance que vous devez éviter, et non par le catalogue des lasers.
- Identifiez le matériau réel et la structure de surface. Le plastique, le verre ou le métal revêtu ne suffisent que rarement lorsque les exigences de marquage sont élevées.
- Définissez le résultat requis en termes mesurables. Le procédé doit-il créer un contraste, retirer un revêtement, produire un creux peu profond, atteindre une taille minimale de cellule de code, ou préserver un aspect de surface particulier ?
- Identifiez le résultat inacceptable. Les exemples incluent la fusion, la déformation, la fissuration, l’exposition du substrat, la perte de lisibilité du code, une profondeur de gravure excessive, un temps de cycle médiocre ou l’endommagement d’une couche fonctionnelle.
- Demandez-vous si 355 nm crée davantage de séparation entre la réponse requise et la réponse inacceptable. Si c’est le cas, l’UV a une raison technique d’être retenu dans la sélection. Si ce n’est pas le cas, une autre longueur d’onde peut fournir le même résultat de production plus simplement.
- Ne finalisez la configuration du système qu’à ce moment-là. La classe de puissance, le champ de marquage, les optiques, le refroidissement, la manutention, la vision, l’automatisation et la configuration de la machine doivent découler de la décision relative à l’application, et non la précéder.
Cet ordre permet d’éviter une erreur courante : choisir d’abord une machine UV de 3 W, 5 W ou 10 W, puis tenter d’adapter l’application à la classe de puissance achetée.
Comment tester une application de marquage laser UV ?
Un test sur échantillon utile doit permettre d’établir une fenêtre de process, et non de produire une seule photographie attrayante.
Le test doit commencer avec le matériau de production réel chaque fois que possible. Pour les polymères, cela signifie le grade et la couleur réels. Pour les composants revêtus, cela signifie l'empilement réel revêtement/substrat. Pour les emballages, cela signifie la construction multicouche réelle.
Avant de modifier les paramètres du laser, définissez la cible et les critères de défaillance.
Pour un marquage Data Matrix, par exemple, les résultats utiles peuvent inclure le contraste, la géométrie des cellules, la lisibilité par scanner, la qualité des bords, les dommages de surface et le temps de cycle.

Les variables peuvent ensuite être modifiées de manière contrôlée. Le point important n’est pas de transformer la page en une recette de paramètres universelle. Différentes sources UV ont des caractéristiques d’impulsion différentes, et différents matériaux peuvent déplacer considérablement le seuil pertinent.
Au lieu de cela, le test doit établir des relations telles que :
- l'augmentation de l'énergie déposée améliore le contraste jusqu'à un certain point, mais au-delà de ce point, l'endommagement de la surface commence ;
- la réduction de la vitesse de balayage améliore l'enlèvement, mais la chaleur accumulée ou le temps de cycle devient inacceptable ;
- modifier la mise au point altère suffisamment la densité d'énergie pour que la qualité de la marque devienne sensible aux variations normales de hauteur de pièce.
Un test robuste recherche délibérément les deux côtés de la fenêtre.
Région acceptable : le procédé satisfait à l'exigence de marquage.
Frontière de défaillance : le procédé commence à produire des dommages inacceptables, une mauvaise lisibilité, une instabilité ou un temps de cycle.
La distance entre eux est souvent plus informative que l'apparence du meilleur échantillon individuel.
Que faut-il vérifier avant qu'un procédé de marquage UV soit approuvé ?
L'approbation finale doit répondre à trois questions différentes.
Le laser a-t-il créé la marque requise ? Cela inclut le contraste, les dimensions, la lisibilité du code, l'aspect de la surface, la profondeur le cas échéant, et toute exigence visuelle définie par le client.
A-t-il évité des effets secondaires inacceptables ? Cela inclut la fusion, la fissuration, l'endommagement du substrat, la déformation, les résidus, l'ablation excessive, la percée du revêtement, la contamination ou des changements susceptibles d'affecter la fonction.
Le résultat peut-il rester stable en production ? Cela signifie qu’il faut vérifier plusieurs pièces et une variation réaliste du lot de matière, de la position de la pièce, de la hauteur focale, de l’état de surface, de la manutention et de la vitesse de production.
La durabilité doit également correspondre à l’environnement réel de service. Une marque qui passe l’inspection visuelle initiale peut encore échouer après abrasion, nettoyage, exposition chimique, chaleur, stérilisation ou d’autres conditions spécifiques à l’application.
Pour l’identification lisible par machine, la scannabilité doit être mesurée plutôt que jugée visuellement.
Pour la transformation des polymères, des revêtements, des adhésifs ou des films, l’extraction des fumées et des particules doit être évaluée comme partie intégrante du système plutôt que d’être ajoutée uniquement après le début de la production.
La décision d’approbation ne consiste donc pas simplement à déterminer si le laser UV peut réaliser la marque. Elle consiste à déterminer si le procédé UV peut réaliser de manière répétée une marque acceptable à la vitesse de production tout en préservant la pièce et en restant dans les limites requises de procédé et de sécurité.
Foire aux questions sur le marquage laser UV
Le marquage laser UV ne produit-il vraiment aucune chaleur ?
Non. Le marquage à froid est un raccourci utile pour désigner un procédé qui peut réduire les influences thermiques indésirables dans les applications appropriées. Il ne doit pas être interprété comme une absence totale de chaleur. Des études publiées sur des polymères à 355 nm montrent que des mécanismes photochimiques et photothermiques peuvent tous deux contribuer, selon le matériau et le régime de traitement. ScienceDirect : étude sur le traitement du polyimide à 355 nm
Un laser UV peut-il marquer du métal ?
Oui, mais la capacité et l'adéquation sont deux questions différentes. Le laser UV peut traiter certains métaux et des surfaces métalliques revêtues, mais l'identification conventionnelle sur métal nu, et surtout la gravure en profondeur, font souvent des lasers à fibre un choix plus judicieux pour la production.
Une puissance UV plus élevée est-elle toujours préférable ?
Non. Une puissance disponible plus élevée peut augmenter le débit lorsque l'application peut l'exploiter, mais elle n'améliore pas automatiquement la définition des motifs et ne réduit pas les dommages. La classe de puissance correcte doit être choisie après avoir compris la fenêtre de traitement exploitable du matériau.
Le laser UV est-il toujours plus précis que le laser à fibre ?
Non. La courte longueur d’onde de 355 nm confère à l’UV un avantage fondamental de focalisation dans des conditions optiques comparables, mais la taille réelle du spot dépend aussi de la qualité du faisceau, du diamètre du faisceau, de la distance focale et de l’aberration, tandis que la marque finale dépend en outre de la réponse du matériau. Edmund Optics : Relations entre l'expandeur de faisceau laser et la focalisation
Pourquoi deux pièces fabriquées à partir du même plastique peuvent-elles présenter des marques différentes ?
Parce que la famille nominale de polymère ne décrit pas la réponse optique complète. Le pigment, le colorant, la charge, le noir de carbone, le système ignifugeant, l’additif laser et d’autres modifications de formulation peuvent modifier l’absorption et donc changer le résultat de marquage. TRUMPF : Marquage laser des plastiques
La raison principale de choisir le marquage laser UV n’est pas que 355 nm soit plus récent, plus froid, plus précis ou plus coûteux.
La raison est qu’une longueur d’onde plus courte peut modifier simultanément trois aspects du procédé : la façon dont le matériau absorbe le faisceau, la précision avec laquelle l’énergie peut être délivrée et la mesure dans laquelle la réponse souhaitée du matériau peut être séparée d’un mécanisme d’endommagement indésirable.
Cet avantage est le plus marqué lorsque l’application combine des caractéristiques fines avec une faible tolérance aux dommages thermiques ou structurels. Il s’affaiblit lorsque la tâche consiste principalement en un enlèvement profond de matière, en un marquage conventionnel des métaux ou en un autre procédé où une longueur d’onde différente offre déjà une fenêtre de fonctionnement plus large et plus productive.
La décision finale doit suivre ce chemin : matériau réel → marque requise → défaillance inacceptable → interaction longueur d’onde/matériau → exigence optique → validation de la fenêtre de procédé → temps de cycle → approbation de production.
Examen de l'application
Besoin de confirmer si l’UV à 355 nm convient à votre matériau ?
Envoyez le matériau réel, le marquage requis, les conditions de défaillance inacceptables et l'objectif de production pour une revue technique avant de finaliser la configuration du laser.