
Zhuorui Laser / Ressources / Guides technologiques / Technologie de marquage laser CO₂
Guide de la technologie laser
Technologie de marquage laser CO₂
Le marquage laser CO₂ utilise l’énergie d’un laser infrarouge à ondes longues pour créer une modification permanente à la surface d’un matériau ou à proximité de celle-ci, sans contact physique. Les systèmes CO₂ industriels fonctionnent le plus souvent autour de 10,6 μm, bien que des sources à 9,3 μm et 10,2 μm soient aussi utilisées lorsque leurs caractéristiques d’absorption correspondent mieux à un substrat particulier.
La question d’ingénierie importante n’est donc pas simplement de savoir si une machine utilise un laser CO₂. La question utile est de savoir si la longueur d’onde sélectionnée se couple efficacement au matériau réel, quelle modification physique cette interaction crée, et si le marquage obtenu peut répondre aux exigences de l’application sans dommages inacceptables.
C’est pourquoi la technologie CO₂ est largement associée au bois, au papier, au carton, au cuir, aux textiles, à l’acrylique, au caoutchouc, au verre, aux revêtements, aux matériaux d’emballage et à certains plastiques. Selon le substrat, la marque visible peut résulter d’une carbonisation, d’un enlèvement localisé de matière, d’une fusion ou d’un moussage, d’un enlèvement de revêtement ou d’une modification contrôlée de surface. C’est la réponse du matériau — et non le seul nom du laser — qui détermine le résultat.
Qu’est-ce que le marquage laser CO₂ et comment fonctionne-t-il ?
Un laser CO₂ est un laser à gaz qui produit un rayonnement infrarouge invisible. Dans une machine de marquage galvo typique, la source laser génère le faisceau, des miroirs galvanométriques le dirigent sur le trajet de marquage programmé, et l’optique de focalisation amène le faisceau au point requis sur la pièce. Le galvanomètre assure la fonction de balayage ; la lentille de focalisation concentre le faisceau sur le champ de marquage utilisable.
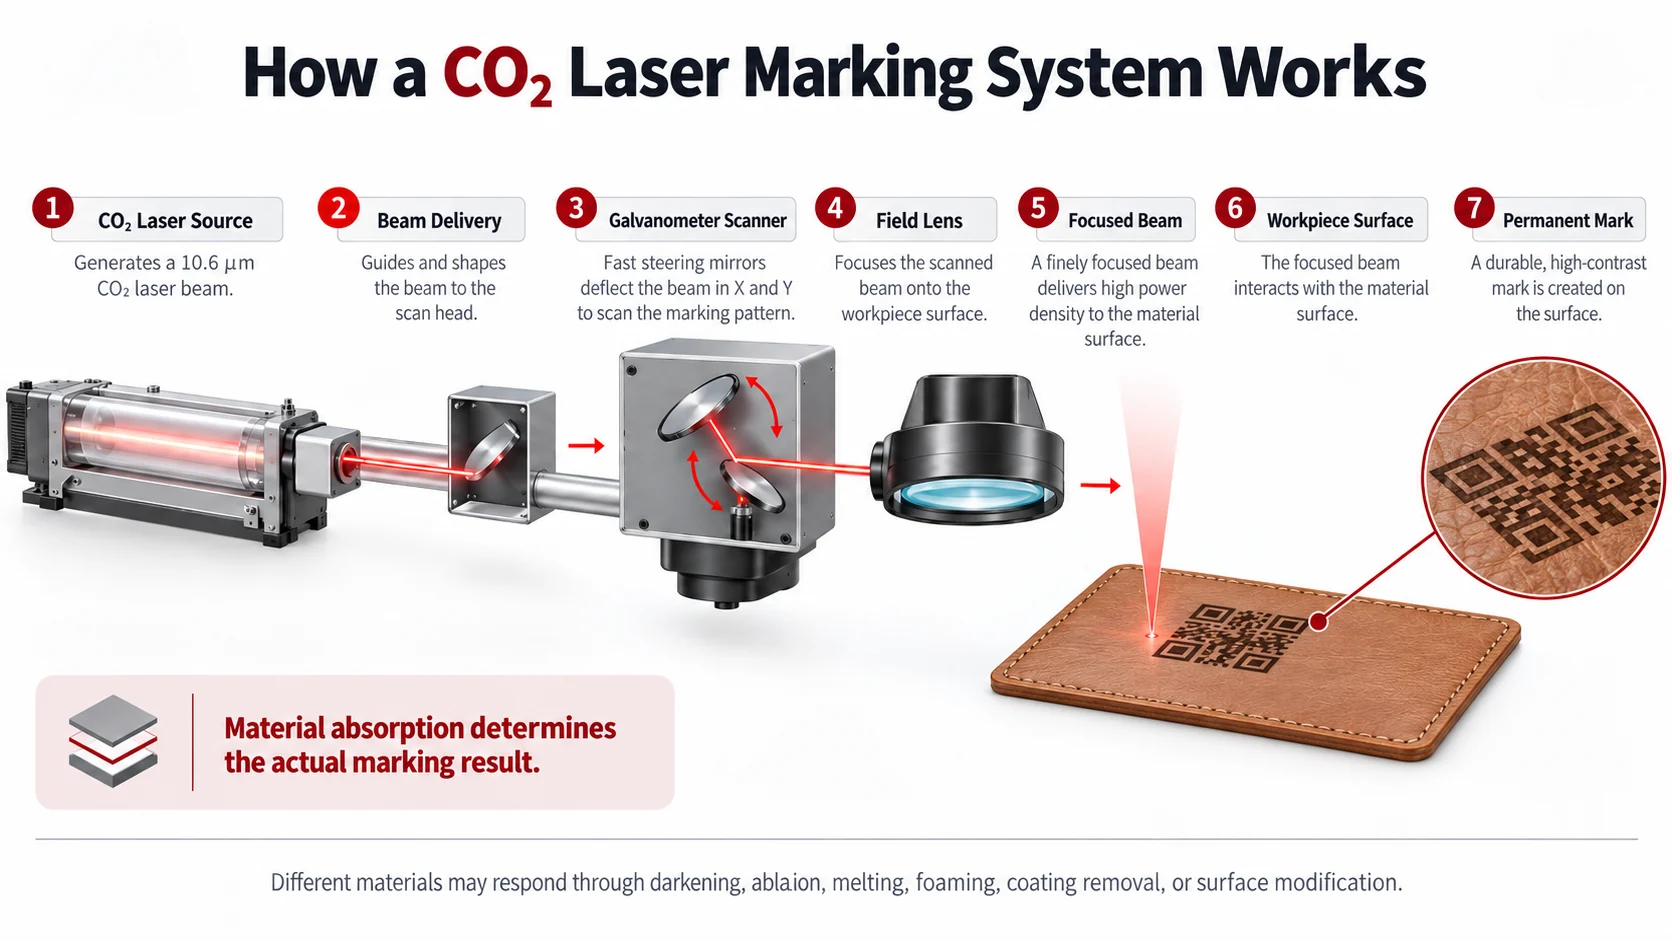
Lorsque le faisceau atteint la pièce, son énergie ne se transforme pas automatiquement en une marque. Une partie de l’énergie peut être réfléchie, une autre peut traverser le matériau, et une autre peut être absorbée. La portion absorbée est ce qui peut provoquer le changement physique. Pour de nombreuses applications CO₂, cette énergie absorbée produit un échauffement localisé, mais le résultat dépend fortement du substrat.
Le bois et le papier peuvent foncer par décomposition thermique localisée. Un polymère peut fondre, mousser, se décolorer ou perdre une fine couche superficielle. Un revêtement peut être enlevé pour exposer un matériau contrastant en dessous. Le verre peut développer un aspect blanc ou dépoli par modification contrôlée de surface et microfissuration.
Cette distinction est importante parce que Le marquage laser CO₂ est une technologie de source laser, pas un mécanisme de marquage universel. La même famille de lasers peut créer des marques très différentes sur différents matériaux.
Les systèmes CO₂ sont également largement utilisés pour la gravure et la découpe, mais ces procédés ont des objectifs différents. Ce guide se concentre sur le marquage, le codage, la modification de surface et l'enlèvement de matière relativement peu profond plutôt que sur la découpe traversante. Pour une explication plus large de la chaîne complète d'interaction, voir comment fonctionne le marquage laser.
Pourquoi le marquage laser CO₂ convient-il bien à de nombreux matériaux non métalliques ?
La raison principale est la relation entre la longueur d'onde du laser et l'absorption du matériau. Une puissance laser élevée à elle seule ne rend pas un procédé adapté. Le matériau doit absorber suffisamment de la longueur d'onde choisie, et cette énergie absorbée doit créer une réponse de surface utile plutôt qu'un endommagement excessif.
La longueur d'onde CO₂ à usage général la plus courante est d'environ 10,6 μm. De nombreux matériaux organiques et non métalliques absorbent l'énergie infrarouge à ondes longues suffisamment fortement à cette longueur d'onde ou autour de celle-ci pour permettre un marquage, une gravure ou une modification de surface pratiques. C'est l'une des raisons pour lesquelles les systèmes CO₂ sont couramment appliqués au bois, au papier, au carton, au cuir, au caoutchouc, à l'acrylique, au verre, aux substrats d'emballage et à certains polymères.
Toutefois, le nom de catégorie d’un matériau ne définit pas entièrement sa réponse optique. Le « plastique », par exemple, peut désigner des polymères dont la chimie de la résine, les charges, les pigments, les retardateurs de flamme, les revêtements et les structures en couches sont très différents. Deux pièces en plastique visuellement similaires peuvent donc réagir différemment à la même source CO₂.
C’est aussi pourquoi la technologie industrielle au CO₂ ne se limite pas à 10,6 μm. Des sources à 9,3 μm et 10,2 μm sont utilisées dans certaines applications, car changer de longueur d’onde peut modifier la force avec laquelle une résine, un film, un revêtement ou un matériau transparent spécifique absorbe l’énergie laser. Les informations techniques d’application de KEYENCE et KEYENCE et Novanta documentent le comportement en fonction de la longueur d’onde sur des matériaux tels que les résines transparentes, le PET, le polypropylène, le polycarbonate et les films d’emballage.
Ces résultats ne doivent pas être interprétés comme un classement universel dans lequel une longueur d’onde CO₂ serait toujours meilleure qu’une autre. La conclusion correcte est plus restreinte : la longueur d’onde CO₂ la plus appropriée dépend du comportement d’absorption du matériau réel et de l’effet de surface requis par l’application..
Pour de nombreuses applications ordinaires sur le bois, le papier, le cuir, le caoutchouc, l’acrylique et les non-métaux en général, 10,6 μm reste le point de départ naturel. Les longueurs d’onde alternatives deviennent plus importantes lorsqu’un polymère, un film, un emballage multicouche, un revêtement ou un substrat transparent spécifique ne répond pas de manière acceptable à la longueur d’onde par défaut.
Quels sont les principaux avantages du marquage laser au CO₂ ?
Le principal avantage de la technologie CO₂ est son utilité pour un large éventail de matériaux organiques et non métalliques. Un fabricant travaillant avec des cartons, des produits en bois, des articles en cuir, des composants en acrylique, du caoutchouc, du verre, des films ou d'autres substrats appropriés peut réaliser de nombreuses tâches de marquage et de codage au sein de la même famille de sources laser.
Le procédé est également sans contact. Le laser ne nécessite ni outil de coupe ni tête d'impression à presser contre la pièce, de sorte que l'opération de marquage n'introduit aucune force mécanique de marquage. Cela peut être utile lorsque la surface pourrait être rayée, déformée, contaminée ou difficile à traiter par des méthodes de contact.
Lorsque la marque est formée directement en modifiant ou en enlevant de la matière, elle peut devenir une partie permanente de la surface plutôt qu'une couche d'encre distincte. Cela rend le marquage au CO₂ utile pour l'identification des produits, les codes de date et de lot, les numéros de série, les codes-barres, les codes 2D, les logos, les graphiques et d'autres informations variables sur des substrats appropriés.
Le marquage laser direct peut également réduire la dépendance aux encres, aux rubans, aux étiquettes ou aux plaques d'impression au stade du marquage. Cet avantage ne doit pas être surestimé : un système complet peut encore nécessiter des filtres d'extraction, du nettoyage, des composants de maintenance, de l'air comprimé ou d'autres ressources de production. L'avantage plus limité est que la marque elle-même peut souvent être créée sans déposer de consommables d'impression classiques sur la pièce.
La technologie CO₂ est également compatible avec les postes de travail fixes et la production automatisée. La même famille de lasers peut être configurée pour des pièces chargées manuellement, des feuilles, des cartons, des bouteilles, des films ou des produits en mouvement, bien que l'architecture finale de la machine dépende des exigences de manutention et de production.
Ces avantages sont les plus marqués lorsque trois conditions sont réunies : le matériau absorbe efficacement la longueur d'onde, la modification de surface qui en résulte est acceptable et le système de production peut reproduire cette modification de manière constante.
Quels matériaux les lasers CO₂ peuvent-ils marquer ?
Une liste de compatibilité n'est utile que lorsqu'elle aide le lecteur à prendre une décision. La question plus utile est de savoir comment un matériau réagit généralement à l'énergie CO₂, quel type de marque cette réaction peut créer, et quelle limite doit être vérifiée avant que le processus soit accepté.
| Famille de matériaux | Interaction typique avec le CO₂ | Résultat courant | Point principal à valider |
|---|---|---|---|
| Bois | Chauffage localisé et carbonisation | Marquage sombre ou gravure peu profonde | Grain, résine, humidité et carbonisation excessive |
| Papier / Carton | Noircissement thermique ou enlèvement localisé | Codes, textes et graphiques | Brûlure traversante, décoloration et variation du revêtement |
| Cuir | Carbonisation ou enlèvement de surface | Contraste, logos et gravure décorative | Construction, revêtement, roussissement et odeur |
| Textile | Fusion, carbonisation ou enlèvement selon la fibre | Motifs, étiquettes et marques de contraste | Type de fibre, support, fusion et effilochage |
| Acrylique / PMMA | Absorption et ablation | Aspect givré ou gravé | Effets thermiques et qualité des bords |
| Caoutchouc | Modification thermique ou ablation | Contraste ou enlèvement superficiel | Formulation, fumée et résidus |
| Plastiques sélectionnés | Fusion, moussage, changement de couleur ou ablation | Codage, contraste ou modification de surface | Résine, additifs, pigments et longueur d'onde |
| Films | Interaction dépendante de la longueur d'onde et de la couche | Codage ou modification sélective de la surface | Épaisseur du film, structure multicouche et dommages thermiques |
| Verre | Contrainte thermique localisée et microfissuration de surface | Marque blanche ou givrée | Fissuration et dommages de surface acceptables |
| Revêtements / Encres | Enlèvement ou modification sélective de la couche supérieure | Couche contrastante exposée | Sélectivité et dommages au matériau de base |
| Substrats d'emballage | Réponse de surface spécifique au matériau | Dates, lots, codes-barres, codes 2D et graphiques | Lisibilité, intégrité de l’emballage et régularité de la production |
Le tableau doit être considéré comme une carte d’orientation plutôt que comme une garantie de compatibilité universelle. Pour des conseils propres aux matériaux concernant le bois, le cuir, le papier, le carton et les textiles, passez au guide de marquage des matériaux organiques.
Le bois, le papier et le carton figurent parmi les applications du CO₂ les plus intuitives, car le chauffage localisé peut facilement produire un contraste visible ou un enlèvement contrôlé. Leur simplicité apparente peut toutefois être trompeuse. L’essence du bois, le grain, la teneur en résine, l’humidité, le revêtement du papier, la teneur en matière recyclée et la construction du carton peuvent tous modifier la façon dont la surface réagit. Un échantillon attractif ne définit donc pas une fenêtre de procédé pour chaque lot ou fournisseur.
L’acrylique est un autre matériau bien établi pour le CO₂, car il peut absorber suffisamment fortement l’énergie infrarouge à ondes longues pour produire un aspect givré ou gravé caractéristique. Même ici, “ acrylique ” ne constitue pas une spécification d’ingénierie complète. La qualité, l’épaisseur, le pigment, les additifs et la voie de fabrication peuvent influencer le résultat.
Le caoutchouc introduit une préoccupation différente. Le matériau peut accepter relativement facilement une marque visible, tandis que le problème de production devient la fumée, l’odeur, les résidus carbonés, la variation de formulation ou un endommagement thermique excessif. La question d’ingénierie n’est donc pas simplement de savoir si le caoutchouc peut être marqué, mais si la marque et les sous-produits qui en résultent sont acceptables.
Les plastiques et les films exigent une prudence particulière lorsqu’on formule des allégations de compatibilité générale. Deux produits tous deux décrits comme “ film plastique ” peuvent avoir une chimie des polymères, des charges, des pigments, des retardateurs de flamme, des revêtements ou des structures en couches différentes. Les travaux techniques sur d’autres longueurs d’onde du CO₂ démontrent pourquoi cela importe : le PET, le polypropylène, le polycarbonate et d’autres substrats peuvent réagir différemment lorsque la longueur d’onde change.
La réponse des textiles dépend elle aussi en premier lieu de la composition des fibres, mais la construction complète compte. Le tissage, les teintures, les revêtements, les couches de support, les adhésifs, l’humidité et la tension de production peuvent modifier la façon dont la chaleur se développe à la surface et donc affecter la fusion, la qualité des bords, le contraste et la répétabilité. Un résultat propre sur un textile en polyester ne doit pas être considéré comme la preuve que le même procédé se transposera sans changement à une autre construction textile.
Le cuir doit également être traité comme un système de matériaux complet plutôt que comme une simple catégorie de substrat. Les constructions naturelles et synthétiques peuvent réagir différemment, tandis que les pigments, les finitions protectrices, les couches de support et l’épaisseur peuvent modifier le contraste, l’enlèvement de matière, le comportement au brûlage et l’odeur. Le cuir de production réel constitue donc une preuve plus significative qu’une affirmation générique selon laquelle une machine est « compatible avec le cuir ».
Le verre peut être marqué au CO₂, mais son mécanisme exige une approche d’acceptation différente. Les recommandations de KEYENCE en matière de marquage au CO₂ décrivent un résultat blanc ou dépoli associé à une microfracturation localisée de la surface. Ce même mécanisme explique pourquoi une marque visuellement bonne ne prouve pas automatiquement que l’état de surface est acceptable pour un composant en verre sensible à la résistance.
Quels types de marques un laser CO₂ peut-il produire ?
Comprendre le mécanisme physique de marquage est plus utile que de mémoriser une liste de matériaux compatibles, car la marque visible n'est que la conséquence finale de la façon dont le substrat a réagi à l'énergie absorbée.

Carbonisation et assombrissement thermique
Le bois, le papier, le carton, le cuir et certains autres matériaux organiques peuvent s'assombrir lorsque l'énergie laser absorbée élève suffisamment la température locale pour modifier la surface. Le résultat utile est un contraste contrôlé. Le mode de défaillance découle du même processus thermique : un assombrissement utile peut évoluer vers une carbonisation excessive, un étalement des bords, une décoloration à l'extérieur de la marque ou une détérioration du matériau. Une plus grande quantité d'énergie ne produit donc pas automatiquement un meilleur résultat.
Ablation et enlèvement de matière
Lorsque suffisamment d'énergie est absorbée pour retirer une fine couche de matière, le résultat devient un motif gravé ou buriné plutôt qu'un simple changement de couleur. Le même principe peut être utilisé pour éliminer des peintures, des encres ou des revêtements et exposer une couche contrastante en dessous. Dans ces applications, la sélectivité devient critique : le processus doit retirer suffisamment de la couche visée sans causer de dommages inacceptables au substrat situé en dessous.
Moussage, fusion et modification de surface des polymères
Certains polymères développent un contraste par fusion localisée, moussage, restructuration ou changement de couleur plutôt que par une simple carbonisation. C'est une autre raison pour laquelle l'affirmation “ le CO₂ peut marquer le plastique ” est trop générale. Deux polymères peuvent tous deux recevoir une marque visible tout en obtenant ce résultat par des changements physiques différents et donc avoir des limites de qualité différentes.
Marquage dépoli sur verre
Le verre se comporte encore différemment. Une contrainte thermique localisée peut créer de très petites fractures superficielles qui diffusent la lumière et apparaissent blanches ou dépolies. Cela peut produire une marque visible permanente, mais le mécanisme visuel souhaité et le mécanisme d'endommagement sont étroitement liés. Une interaction excessive peut pousser la surface au-delà des limites esthétiques ou mécaniques acceptables.
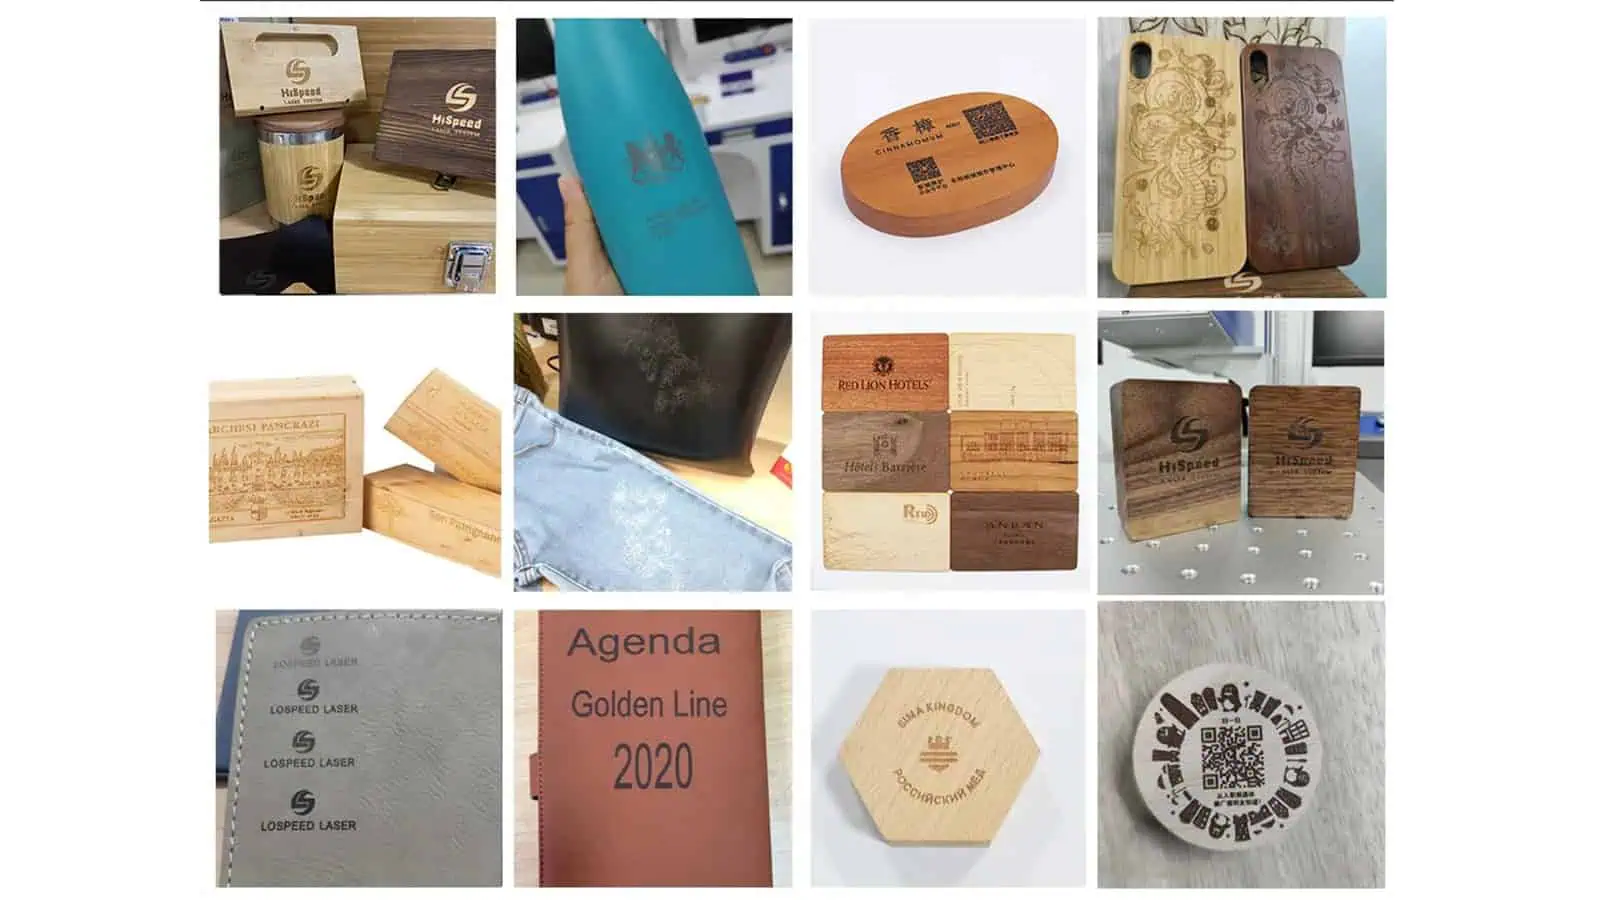
Pour tous ces mécanismes, le principe utile est le même : la marque est créée par la réponse du matériau, et non par la source laser seule. Une photographie portant uniquement la mention « échantillon laser CO₂ » ne fournit donc qu'une preuve technique limitée, à moins que le substrat et le mécanisme de surface résultant soient également compris.
Où le marquage laser au CO₂ est-il couramment utilisé ?
L’emballage et le codage de données variables figurent parmi les utilisations industrielles les plus établies de la technologie CO₂. Les cartons, étiquettes, bouteilles, films, feuilles, emballages couchés et autres substrats peuvent porter des dates de fabrication, des dates de péremption, des numéros de lot, des codes de traçabilité, des codes-barres, des codes 2D ou des éléments de marque créés directement par le laser. Pour des exemples propres à des applications, voir applications d’emballage et de codage.
L’emballage montre aussi pourquoi une mention générale “ compatible CO₂ ” ne suffit pas. Le carton, le PET, le film de polypropylène, les cartons couchés et les récipients en verre constituent des systèmes de matériaux très différents. Des études d’application spécifiques à la longueur d’onde montrent que le changement de longueur d’onde du CO₂ peut modifier sensiblement la réponse d’applications particulières en PET ou en polypropylène ; le substrat d’emballage réel reste donc un élément de la décision technologique.
Les produits en bois utilisent couramment le marquage CO₂ pour l’image de marque, l’identification, les graphiques, les motifs décoratifs et la gravure peu profonde. Les variations naturelles comptent ici : le grain, la résine, l’état de surface et l’humidité peuvent provoquer des différences visibles même lorsque l’équipement lui-même est stable.
Les applications sur cuir et textile comprennent des logos, des étiquettes, des motifs décoratifs, des effets de surface et l’identification. Ce sont des applications CO₂ valides, mais leur réussite dépend fortement de la construction réelle plutôt que des simples mots “ tissu ” ou “ cuir ”. Le type de fibre, la finition, le support, les revêtements, la tension, les brûlures, l’effilochage et la manipulation restent des variables d’application importantes sans définir la technologie CO₂ dans son ensemble.
L’acrylique, le caoutchouc et certains plastiques sélectionnés peuvent prendre en charge l’image de marque, les codes, les graphiques et la modification de surface lorsque leur comportement d’absorption est approprié. Les bouteilles en verre, les récipients et les produits en verre plat constituent un autre groupe d’applications courant où une marque givrée permanente est acceptable.
Le facteur unificateur entre ces industries n’est pas la catégorie de produit. C’est la présence d’une surface qui absorbe l’énergie du CO₂ suffisamment fortement pour créer un changement contrôlé, utile et reproductible.
Quelles sont les principales limites du marquage laser CO₂ ?
Le CO₂ donne de bons résultats sur de nombreux matériaux non métalliques, mais cela ne fait pas de lui le laser par défaut pour toute application non métallique.
La limite la plus nette est le marquage direct sur métal nu. Pour les métaux industriels courants tels que l'acier inoxydable, l'acier au carbone, l'aluminium et le titane, la technologie laser à fibre est généralement la voie de départ la plus naturelle. Une surface métallique peinte, revêtue, anodisée ou réactive au laser peut se comporter différemment, car le laser peut interagir principalement avec la couche supérieure plutôt que directement avec le métal nu. L'interaction avec le métal nu et l'interaction avec le revêtement ne doivent donc pas être considérées comme une même application.
La sensibilité à la chaleur crée une autre limite. Le marquage au CO₂ repose généralement sur une interaction thermique. Si l'exigence d'acceptation n'autorise pratiquement aucune fusion, déformation, décoloration, gonflement ou effet thermique environnant, une source UV peut mériter d'être évaluée, même lorsque le substrat pourrait techniquement produire une marque au CO₂.
La variabilité des matériaux peut également réduire la fenêtre de process. Cela concerne particulièrement les polymères, les textiles, le cuir, les revêtements, les matériaux naturels et les emballages multicouches. Un process qualifié sur une formulation peut ne pas se transposer de manière fiable à une autre, même lorsque les deux produits portent la même description commerciale générale.
Le verre est un autre exemple de matériau qui peut être marqué mais qui nécessite toujours une limite d'acceptation claire. Une marque dépolie peut être visuellement correcte tout en introduisant davantage de microfissuration ou de dommages de surface que le produit particulier ne peut en tolérer.
La dernière limitation est commerciale plutôt que purement physique : marquable ne signifie pas nécessairement fabricable. Un échantillon visible peut encore échouer si sa lisibilité varie, si le marquage prend trop de temps, si les lots de matériau modifient le contraste, si un résidu excessif se développe, si l'extraction devient impraticable, ou si le résultat ne peut pas être reproduit dans les conditions de production prévues.
Une décision de faisabilité utile doit donc aller au-delà de la question de savoir si le laser peut produire une marque visible.
Quels risques et précautions doivent être pris en compte avec le marquage laser au CO₂ ?
L'adéquation technique et la sécurité du traitement sont deux questions différentes. Un substrat peut recevoir une marque CO₂ de haute qualité alors que le procédé crée néanmoins des émissions inacceptables, un risque d'incendie, une contamination, un risque d'accès au laser ou des dommages au produit.
Identification des matériaux et émissions de procédé
Les plastiques inconnus, le cuir synthétique, les films, les revêtements, les adhésifs, les mousses et les produits multicouches ne doivent pas être identifiés sur leur seule apparence. Les produits de décomposition thermique dépendent de la chimie réelle du matériau.
Les recherches du NIOSH sur le traitement au laser CO₂ des tissus et des polymères ont détecté des émissions particulaires et volatiles dépendant du matériau et ont constaté qu'une ventilation par extraction locale était importante pour la maîtrise des contaminants dans le système évalué. Cette recherche portait sur la découpe laser plutôt que sur le marquage ordinaire à faible enlèvement de matière ; ses concentrations mesurées ne doivent donc pas être transposées directement à chaque procédé de marquage. La conclusion utile est plus restreinte : les émissions générées par laser dépendent à la fois du matériau et de l'intensité du procédé, de sorte que la sécurité d'un polymère inconnu ne doit pas être devinée.
L'extraction doit donc être considérée comme faisant partie de la conception du procédé. Outre la maîtrise des contaminants en suspension dans l'air, une extraction efficace peut éliminer la fumée et les odeurs, réduire les résidus sur la pièce et aider à limiter la contamination des optiques et des équipements environnants. La capacité d'extraction requise dépend encore de la nature de ce qui est traité et de l'agressivité avec laquelle le matériau est modifié. Pour des conseils de mise en œuvre plus approfondis, consultez le guide d'extraction des fumées.
Chaleur, matières combustibles et risque d'incendie
Le bois, le papier, le carton, les textiles, les mousses, le cuir et certains polymères peuvent se carboniser ou s’enflammer si l’échauffement localisé devient excessif. Il ne s’agit pas simplement d’un défaut esthétique. Cela influe sur la conception de l’enceinte, la surveillance, la gestion des résidus, l’extraction, l’arrêt d’urgence et la manière dont la machine complète est exploitée.
Un matériau qui se marque correctement dans une condition donnée peut aussi devenir moins stable lorsque la densité de traitement, le temps de maintien, la contamination ou l’accumulation de résidus changent. La validation de production doit donc déterminer si le processus reste maîtrisé dans des variations de fonctionnement prévisibles, et pas seulement si un échantillon paraît acceptable.
Rayonnement laser et protection au niveau de la machine
Les sources laser industrielles peuvent présenter des risques optiques élevés, mais la classification de la source et le danger accessible d’une machine complète ne sont pas automatiquement identiques. Une source à haut risque peut être intégrée dans une machine fermée et équipée de verrouillages qui empêche l’accès au faisceau dangereux pendant le fonctionnement normal.
Directives de l'OSHA en matière de sécurité laser décrit les mesures de confinement et d’interverrouillage comme faisant partie de l’approche de maîtrise technique pour les sources laser à danger plus élevé intégrées. Le jugement de sécurité pertinent relève donc du niveau du système complet et doit tenir compte de l’enceinte, des ouvertures d’accès, des interverrouillages, du trajet du faisceau, de l’accès pour l’entretien, des commandes d’urgence, des procédures d’exploitation et des exigences locales applicables.
Les dommages au produit sont aussi un risque
L’analyse des risques doit inclure la pièce ainsi que l’opérateur. Un marquage visuellement acceptable peut tout de même être rejeté parce qu’il a fragilisé le verre, fait fondre un bord de textile, roussi le papier en dehors du code, déformé un film mince, pénétré trop profondément un revêtement ou généré des résidus excessifs. Ces conditions de défaillance doivent être définies avant les essais afin qu’un échantillon d’apparence correcte ne soit pas pris pour un procédé qualifié.
Marquage laser CO₂ vs fibre vs UV : quelle est la différence ?
CO₂, Fibre et UV ne doivent pas être considérés comme trois niveaux de puissance du même outil de marquage. Leurs différentes longueurs d’onde modifient la manière dont les matériaux absorbent l’énergie laser, ce qui explique pourquoi leurs domaines d’application les plus naturels diffèrent.
| Famille de lasers | Point de départ typique | Pourquoi il est couramment considéré |
|---|---|---|
| CO₂ | Bois, papier, cuir, textile, acrylique, caoutchouc, verre, emballages et plastiques sélectionnés | Absorption utile et interaction thermique sur de nombreuses surfaces organiques et non métalliques |
| Fibre | Acier inoxydable, acier, aluminium, titane et de nombreux autres métaux industriels | Première voie courante pour le marquage industriel direct des métaux |
| UV | Plastiques sélectionnés, substrats sensibles, détails fins et applications soumises à des contraintes thermiques strictes | Une longueur d'onde courte peut offrir une forte absorption tout en réduisant l'influence thermique indésirable dans les matériaux adaptés |
Il s'agit d'une carte de sélection initiale, et non d'un tableau de compatibilité universel.
Le plastique illustre pourquoi une classification simple échoue. Selon la formulation de la résine et le résultat requis, le CO₂, la fibre ou l'UV peuvent tous être des candidats crédibles. Le verre franchit également les frontières technologiques, car différentes applications peuvent privilégier le dépoli, une modification fine de la surface, le contraste ou un endommagement de surface réduit. Les métaux revêtus en fournissent un autre exemple : le laser peut interagir principalement avec le revêtement plutôt qu'avec le métal situé en dessous.
La première décision consiste donc à déterminer quelle famille de lasers fournit le point de départ le plus crédible. La seconde décision, plus importante encore, est de savoir si cette source produit le résultat requis sur le substrat réel sans enfreindre les limites de qualité ou de sécurité de l’application.
Pour une comparaison technologique plus approfondie, poursuivez avec le marquage laser à fibre vs CO₂ ou ou le marquage laser UV vs CO₂. Pour les besoins de cette page, le principe important est que la longueur d’onde, la réponse du matériau et le marquage requis doivent être évalués ensemble.
Comment savoir si le CO₂ est adapté à votre application ?
Un processus de sélection utile commence par la pièce à usiner plutôt que par la fiche technique du laser.
Tout d’abord, identifiez le matériau aussi précisément que le permet le projet. « Plastique », « tissu », « cuir » ou « revêtement » peuvent suffire à une discussion initiale, mais ils sont rarement suffisants pour une décision d’ingénierie finale. La famille de résine, la composition des fibres, la finition de surface, le pigment, le revêtement, le support, l’adhésif et la construction des couches peuvent tous modifier la réponse.
Ensuite, définissez le résultat physique dont l’application a réellement besoin. Un logo sombre, un code blanc dépolé, une gravure peu profonde, l’élimination d’un revêtement, un motif décoratif et un DataMatrix à haute lisibilité sont des objectifs de processus différents. Un substrat peut en permettre plusieurs, mais pas nécessairement avec la même famille de lasers ou le même mécanisme de marquage.
Les critères de rejet sont tout aussi importants. Un projet qui tolère un noircissement modéré présente une fenêtre de processus très différente de celle d’un projet qui n’autorise ni fusion, ni fissuration, ni halo, ni résidu, ni brûlure traversante, ni gonflement, ni changement de couleur visible autour du code. Sans ces limites, un échantillon techniquement impressionnant peut malgré tout échouer dans l’application réelle.
À ce stade, le choix de la famille de lasers devient plus pertinent. Les matériaux organiques et de nombreuses surfaces non métalliques font souvent du CO₂ un solide candidat de départ. Le marquage direct sur métal nu oriente généralement l’évaluation initiale vers le laser à fibre. Les matériaux très sensibles à la chaleur, les détails fins ou les applications dans lesquelles les modifications thermiques environnantes doivent être minimisées peuvent justifier une évaluation UV.
Les conditions de production déterminent ensuite le niveau de confiance que l’on peut accorder à un échantillon de laboratoire. Une plaque plane chargée manuellement, une bouteille courbe, un carton en mouvement, un film continu et une bande textile sous tension peuvent créer des exigences différentes de mise au point, de positionnement, de manipulation, d’extraction et de répétabilité, même lorsque le matériau lui-même a déjà montré qu’il peut être marqué avec succès.
Une fois que le CO₂ apparaît techniquement crédible, la question suivante ne devrait donc pas être “ quelle puissance dois-je acheter ? ” Elle devrait être :
Le substrat réel peut-il produire le marquage requis, dans les limites de rejet définies, dans des conditions représentatives de la production ?
C’est à ce stade que la compatibilité générale des matériaux devient une décision d’application fondée sur des preuves.
Que faut-il vérifier dans un test d'échantillon au laser CO₂ ?
Un test d'échantillon utile doit répondre à une question de production définie plutôt que de simplement prouver que le laser peut créer une marque visible. Le test le plus robuste utilise un matériau représentatif de la production, définit l'effet requis avant le test, consigne ce qui constitue un rejet et évalue si le résultat est pertinent pour la condition de fabrication visée.

Pour un examen significatif, le dossier d'échantillon devrait idéalement établir cinq éléments :
- Le matériau réel : le grade ou la formulation pertinente, la couleur, le revêtement, la finition, l'épaisseur, le support, l'adhésif ou la construction en couches.
- La véritable exigence de marquage : le visuel, le type de code, la taille de la marque, la plus petite caractéristique critique, l'aspect souhaité, le contraste et toute exigence de lisibilité.
- Critères de rejet : brûlure superficielle, fusion, fissuration, percée par brûlure, résidu, gonflement, endommagement du revêtement, changement de couleur, déformation ou perte d’intégrité mécanique inacceptables.
- La condition de production prévue : si le produit est fixe ou en mouvement, chargé manuellement ou automatisé, et si une variation normale du matériau ou une variation de lot doit être représentée.
- La méthode d’acceptation : comment le succès sera réellement jugé, comme l'apparence visuelle, la lisibilité machine, la durabilité, l'état dimensionnel, ou un autre critère d'inspection convenu.
Le test lui-même doit répondre à une décision réelle plutôt que de produire un ensemble aléatoire de réglages. Si la préoccupation est de savoir si 10,6 μm provoque un gonflement excessif sur une résine particulière, une comparaison de longueurs d'onde appropriée peut tester cette hypothèse. Si la préoccupation est de savoir si une marque sur verre produit des fissures inacceptables, l'inspection doit évaluer la limite d'endommagement plutôt que le contraste seul. Les données d'application du fabricant peuvent aider à définir ces questions, mais les réglages démontrés sur un autre matériau ou une autre machine ne doivent pas être copiés comme des recettes universelles.
Un examen d'échantillon réussi doit en fin de compte établir trois choses : la marque requise peut être produite, elle peut l'être sans conséquences inacceptables pour le matériau ou la sécurité, et les preuves sont suffisamment pertinentes au regard de l'environnement de production prévu pour justifier l'étape suivante de la sélection de la machine.
Cette distinction est importante. Un échantillon d'apparence agréable établit bien moins qu'une application validée. Le but des essais est de passer de “ Le CO₂ semble adapté ” à l'une des trois conclusions utiles : Le CO₂ est adapté dans les conditions testées, une validation supplémentaire est nécessaire, ou une autre famille de lasers doit être évaluée.
Si le CO₂ semble être la technologie de départ appropriée, incluez le matériau réel, la marque cible, les critères de rejet et la condition de production prévue dans votre demande afin que l'application puisse être examinée avant la sélection de la machine. Demander un devis.