
Guide d'application pour la bijouterie
Gravure laser de bijoux personnalisés
Définissez le type de bijou, le matériau et la surface, le contenu de la gravure, le résultat cible, la méthode de positionnement et le flux des commandes avant de choisir une configuration laser. Des essais sur échantillons représentatifs doivent ensuite confirmer le résultat et déterminer la source finale, l’optique, le maintien de pièce et la configuration de production.
Périmètre du produit et de la pièce
Quels produits de bijouterie sont couramment personnalisés par laser ?
Cette page s’applique aux pièces de bijouterie finies ou semi-finies qui nécessitent un texte ou un graphisme propre au client et qui disposent d’une zone de marquage accessible pouvant être positionnée et testée sur échantillon en toute sécurité.
Bagues et anneaux
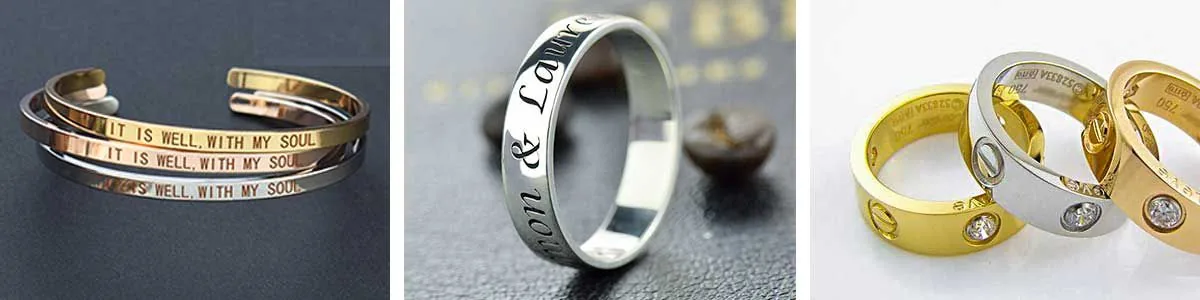
Des noms, des dates, des symboles ou de courts messages peuvent être placés sur une face extérieure, sur la face interne d’une bague ou sur une autre zone définie. La courbure, l’accès et l’orientation déterminent si un dispositif de fixation seul suffit ou si une évaluation en rotation est nécessaire.
Pendentifs, plaques, médaillons et breloques
Les surfaces planes ou localement planes sont souvent plus faciles à localiser, mais de petites zones utilisables font que la taille du texte, le dégagement des bords et un positionnement répétable restent importants.
Bracelets et joncs
Les inserts plats, les surfaces intérieures et les surfaces extérieures courbes peuvent nécessiter différents modes de maintien de la pièce. La position de marquage doit être définie avant de décider si un logement, un dispositif de serrage ou un montage rotatif est approprié.
Petits composants de bijoux personnalisés
Les petites plaques, jetons et autres composants de bijoux peuvent également convenir à ce flux de travail lorsque le matériau, la construction de surface, la zone de marquage accessible et la méthode de manipulation sont connus.
Pourquoi marquer
Pourquoi les bijoux sont-ils personnalisés au laser ?
L’objectif n’est généralement pas seulement la traçabilité industrielle. Les bijoux personnalisés utilisent le processus de marquage pour créer une valeur propre au client tout en gardant le contenu, le placement et l’apparence suffisamment répétables pour la production.
Pièces spécifiques au client
Les noms, dates, messages et symboles transforment une pièce de bijouterie standard en un produit spécifique à la commande sans nécessiter un nouvel outil de gravure mécanique pour chaque design.
Différenciation décorative et de marque
Les motifs, les petits logos et les créations artistiques personnalisées peuvent enrichir des collections de cadeaux, des éditions limitées ou des bijoux de marque lorsque la finition requise peut être reproduite sur la surface réelle.
Variation fréquente des commandes
Le traitement laser est particulièrement utile lorsque le contenu change fréquemment et que le flux de production nécessite des modifications de fichiers rapides, un positionnement répétable et une gestion contrôlée des petites séries.
Ce qui est marqué
Qu'est-ce qui est habituellement gravé sur les bijoux personnalisés ?
Le contenu du marquage doit être défini avant l'échantillonnage, car la taille des caractères, la densité des lignes, les motifs remplis et la zone de marquage disponible peuvent modifier à la fois la qualité visuelle et les exigences de traitement.
Noms et initiales
Les noms personnels, les initiales et les monogrammes nécessitent une taille lisible, un espacement correct et une mise en page qui s'adapte à la zone utilisable sans surcharger les bords ni les transitions courbes.
Dates et messages courts
Les dates d'anniversaire, les coordonnées et les messages courts nécessitent souvent un contrôle plus strict de la mise en page, car une même pièce peut avoir besoin de plus de caractères qu'un simple nom.
Symboles, motifs et illustrations personnalisées
Les motifs décoratifs, les dessins au trait et les graphiques remplis doivent être testés à l'échelle réelle, car les détails fins et les remplissages denses peuvent se comporter différemment d'un simple texte.
Modèles enregistrés et créations répétées
Les mises en page fréquemment commandées à nouveau bénéficient de modèles contrôlés, d'un nommage des travaux et de contrôles de version afin que le contenu correct puisse être rappelé sans reconstruire la configuration à chaque fois.
Variables de résultat
Qu'est-ce qui détermine le résultat de la gravure sur bijoux personnalisés ?
Le résultat visible est déterminé par bien plus que le nom du matériau du bijou. La construction de la surface, la géométrie, l'illustration, le positionnement et la fenêtre de procédé sélectionnée interagissent entre eux.
Alliage, placage et revêtement
L'alliage de base, les couches plaquées, les revêtements et les surfaces décoratives mixtes peuvent réagir différemment. Un résultat acceptable sur métal nu ne doit pas être présumé transposable aux versions plaquées ou revêtues.
Polissage, texture et état de surface
Un polissage poussé, un brossage, une oxydation, des résidus ou une finition antérieure peuvent modifier l’absorption, le contraste visible et l’ampleur de la modification de surface que le client juge acceptable.
Taille des caractères et densité graphique
Les petits textes, les lignes fines, les zones remplies denses et les illustrations fines imposent des exigences différentes quant à la taille du spot, à la stratégie de balayage et à la stabilité de la fenêtre de process sélectionnée.
Courbure et constance de la mise au point
Une marque qui traverse une surface courbe peut s'éloigner de la meilleure condition de mise au point. La zone utilisable et la variation de hauteur doivent être connues avant de finaliser les exigences optiques ou de mouvement.
Répétabilité du montage et du positionnement
Même un bon process laser ne peut pas compenser une pièce qui se décale, tourne ou est chargée différemment d'une commande à l'autre. La tolérance de positionnement doit correspondre à l'exigence d'acceptation visuelle.
Trajectoire laser et fenêtre de paramètres
Le comportement de la source, l'optique, la mise au point, la stratégie de balayage, les conditions d'impulsion et le nombre de passes affectent le contraste, la profondeur, la qualité des bords et l'apport thermique. La combinaison acceptable doit être trouvée par des essais contrôlés sur échantillons.
Résultat cible
Quel résultat de gravure de bijoux personnalisés devez-vous viser ?
Avant de tester un laser, traduisez “ graver ce nom ou ce motif ” en un objectif d'acceptation que l'ingénierie et la production peuvent réellement comparer.
Correct et lisible
Le texte ou le motif approprié doit rester lisible à la taille requise, avec les détails fins et l’espacement préservés suffisamment bien pour la distance d’observation prévue.
Effet visuel défini
Indiquez si l’objectif est un contraste visible, un effet de surface clair ou sombre, une gravure peu profonde, une gravure plus profonde ou un autre aspect approuvé, plutôt que d’utiliser “ bonne qualité ” comme critère.
Placement contrôlé
Définissez la zone de gravure, l’orientation et le décalage acceptable par rapport aux bords, aux caractéristiques ou aux lignes médianes, afin que le montage et la méthode de positionnement puissent être évalués par rapport à une tolérance réelle.
Finition environnante acceptable
Confirmez le degré acceptable, après marquage, de coloration thermique visible, de changement de texture, de rugosité des bords ou de perturbation du poli, du placage ou des éléments décoratifs à proximité.
Géométrie, positionnement et manutention
Comment la forme du bijou, le positionnement et la manipulation de la pièce influent-ils sur la gravure ?
La bonne méthode de maintien en position dépend de l’endroit où se situe la marque, de la manière dont le bijou est chargé et du fait que la surface de marquage reste ou non dans une plage acceptable de mise au point et d’orientation.
Surfaces plates ou localement plates
Les pendentifs, étiquettes et inserts plats peuvent ne nécessiter qu’un logement, une butée ou un plateau répétable lorsque la zone de marquage peut être présentée de manière constante sous le champ de scan.
Surfaces courbes et circonférentielles
Bagues et bracelets ou joncs doivent être évalués à partir de l’arc de gravure réel. Un support rotatif est utile lorsqu’une rotation est nécessaire pour maintenir la trajectoire de marquage correctement présentée ; il n’est pas automatique pour chaque travail sur bijou courbe.
Chargement et changement manuels
Les commandes ponctuelles nécessitent une configuration qui permet à l’opérateur de charger une nouvelle pièce, de l’orienter correctement et de modifier le motif sans reconstruire l’ensemble du montage ou la configuration de la machine.
Quand la vision mérite d’être évaluée
La vision peut aider lorsque le placement des pièces varie ou que la tolérance d’alignement est serrée, mais elle ne remplace pas un maintien stable de la pièce et ne résout pas à elle seule les problèmes de hauteur et de courbure non maîtrisées.
Route laser et essai sur échantillon
Quelle route laser doit être testée en premier sur échantillon ?
Partez du substrat réel, de la construction de surface et de l’effet cible. La première route d’essai doit être celle qui a le plus de chances d’atteindre le résultat avec le moins de complexité de processus inutile ; les alternatives pourront ensuite être comparées si l’objectif d’acceptation n’est pas atteint.
| Route à évaluer | Quand il s’agit d’un point de départ raisonnable | Ce que l'échantillon doit prouver | Ne pas supposer |
|---|---|---|---|
| Fibre pulsée conventionnelle | Route de départ courante pour de nombreux substrats de bijoux métalliques lorsque l’objectif est la gravure ou un marquage de surface contrôlé sur une zone métallique accessible. | Lisibilité, contraste ou profondeur requis, qualité des bords, finition environnante et répétabilité sur l’alliage et l’état de surface réels. | Ne sélectionnez pas la puissance ni la configuration finale à partir du seul mot “ métal ”. |
| Laser à fibre MOPA | À comparer lorsqu’une fenêtre de contrôle d’impulsion plus large peut aider à régler l’effet de surface, l’apport thermique, les détails fins ou l’équilibre entre l’apparence et l’enlèvement de matière. | Si le contrôle d’impulsion supplémentaire produit un résultat accepté mesurablement meilleur ou une fenêtre de process plus stable sur la pièce réelle de l’acheteur. | Ne considérez pas le MOPA comme une mise à niveau automatique si une voie fibre plus simple satisfait déjà le critère d’acceptation. |
| UV ou une autre voie justifiée | Évaluer lorsque la surface réelle est sensible à la chaleur, revêtue, constituée de matériaux mixtes ou présente autrement une raison claire de comparer une interaction différente entre longueur d’onde et procédé. | Déterminer si la marque requise peut être produite sans modification inacceptable de la couche superficielle, de la finition à proximité ou de la construction décorative. | Ne présumez pas que l’UV est plus sûr pour chaque assemblage de bijoux, pierre précieuse, adhésif ou revêtement ; des tests représentatifs restent nécessaires. |
Tests des matériaux et des surfaces
Quand le matériau ou la surface doit-il faire l’objet de tests séparés ?
Les tests séparés sur les matériaux deviennent importants lorsque l'incertitude principale ne porte plus sur le flux de personnalisation lui-même, mais sur la manière dont l'alliage réel, le placage, le revêtement, le polissage ou un autre état de surface réagit au procédé laser sélectionné.
Définissez d'abord le travail de personnalisation
Définissez d'abord le type de bijou, le contenu de gravure, la position du marquage, le résultat cible, le mode par lots, les exigences de fixation ou de rotation, le flux de changement et les critères d'acceptation des échantillons.
Hub Bijoux et métaux précieux · Marquage des bijoux en or, en argent et en métaux précieux
Testez séparément le matériau réel et la surface réelle
Lorsque la réponse de l'alliage, le comportement du placage, la sensibilité du revêtement ou la préservation de la finition constituent l'incertitude principale, testez séparément le matériau réel et l'état de surface réel et utilisez les recommandations pertinentes sur le matériau pour encadrer le test d'échantillon.
Modes de défaillance
Quels sont les problèmes courants en gravure de bijoux personnalisés ?
Les défaillances les plus coûteuses ne sont pas toujours des marques faibles. La production personnalisée peut aussi échouer parce que le mauvais visuel est chargé, qu'une petite pièce se décale, qu'une surface courbe sort de la condition de procédé acceptée ou que le premier échantillon ne peut pas être reproduit.
Nom, visuel ou version du travail erronés
Une marque techniquement bonne reste un rebut si le contenu client, l'orientation ou le modèle enregistré est erroné. Les données de commande et la version du fichier doivent être vérifiées avant le marquage.
Dérive de position ou d'orientation
Les petites pièces de bijouterie peuvent tourner ou se loger différemment dans le montage, produisant des erreurs de placement visibles même lorsque les paramètres laser restent inchangés.
Résultat inégal selon la courbure
La mise au point et la géométrie d'incidence peuvent varier sur les bagues, les bracelets rigides ou les surfaces irrégulières, entraînant un contraste, une profondeur ou une qualité de bord incohérents le long du visuel.
Modification de surface inacceptable
La marque peut être lisible mais malgré tout ne pas être conforme en raison d'une coloration thermique visible, de bords rugueux, d'un polissage altéré, de dommages au revêtement ou d'une finition environnante qui ne correspond plus à l'échantillon approuvé.
Marques de fixation ou déplacement de la pièce
Des brides trop agressives peuvent endommager les bijoux ; des fixations trop lâches peuvent permettre un mouvement pendant le cycle. La manipulation et la qualité du marquage doivent toutes deux être évaluées ensemble.
Bon premier échantillon, faible répétabilité
Un échantillon réglé manuellement n'est pas prêt pour la production, à moins que les mêmes conditions de chargement, de mise au point, de fichier et de procédé puissent être reproduites sur les pièces ultérieures et les commandes récurrentes.
Flux de production
Comment une commande de bijoux personnalisés passe-t-elle en production stable ?
Le flux de production doit contrôler à la fois le processus laser et les données spécifiques à la commande, afin qu'un nouveau nom ou motif ne transforme pas chaque tâche en une réinitialisation incontrôlée.
Vérifier les données de commande
Confirmer le texte ou l’illustration du client, le type de bijou, la position du marquage, l’orientation et la tâche ou le modèle correct avant que la pièce n’entre dans la configuration de marquage.
Charger et positionner la pièce
Utiliser le nid, le plateau, le dispositif de serrage, le dispositif rotatif ou toute autre méthode de positionnement approuvée afin que la pièce soit présentée dans la même orientation et le même état de mise au point que ceux utilisés pour l’échantillon accepté.
Exécuter le processus approuvé
Rappeler la tâche et la fenêtre de procédé correctes, vérifier la mise au point ou la hauteur si nécessaire, puis marquer sans introduire de modifications non approuvées du fichier ou de la configuration.
Inspecter et acheminer le résultat
Vérifiez les critères visuels et de positionnement requis. Acceptez la pièce, retravaillez-la uniquement lorsque le processus le permet, ou rejetez-la selon la règle de production convenue.
Sécurité et préparation à la production
Quelles questions de sécurité et de contrôle des fumées faut-il inclure dans la configuration de production ?
Les petites pièces de joaillerie n'éliminent pas la nécessité de contrôler l'exposition au laser, les surfaces réfléchissantes, le maintien de la pièce et les fumées de procédé. Le poste de travail complet doit être examiné en fonction du matériau et du procédé testés.
Contrôle du faisceau et des réflexions
De nombreuses évaluations de bijoux en métal utilisent des trajets à fibre proche infrarouge, de sorte que les risques de réflexion directe, spéculaire et diffuse doivent être pris en compte lors du choix d'un poste de travail ouvert, protégé ou fermé. La seule enceinte ne doit pas être supposée établir une classe de sécurité laser finale.
Maintien des petites pièces
Les anneaux, pendentifs et breloques doivent être maintenus de sorte que l'opérateur n'ait pas à stabiliser à la main les pièces réfléchissantes pendant le marquage. Les gabarits, plateaux ou dispositifs rotatifs doivent assurer à la fois la répétabilité et un fonctionnement sûr.
Examen des fumées et des résidus
Les pâtes à polir, les huiles, les revêtements, les couches de placage, les adhésifs ou les matériaux décoratifs mélangés peuvent modifier le comportement des fumées. Confirmez les besoins de ventilation ou d'extraction à partir du matériau réel et du procédé testé avant toute production répétée.
Acceptation des échantillons
Comment les échantillons de bijoux personnalisés doivent-ils être acceptés ?
Un échantillon approuvé doit prouver à la fois le résultat visible et les conditions nécessaires pour le reproduire. Les critères d'acceptation doivent être suffisamment explicites pour distinguer un résultat prêt pour la production d'un échantillon à l'aspect réussi mais ponctuel.
| Élément d’acceptation | À vérifier | Ce que cela vous indique |
|---|---|---|
| Exactitude du contenu | Exactitude du nom, du visuel, de l'orthographe, de l'orientation et de la version du travail. | Fiabilité suffisante du contrôle des données de commande pour la production personnalisée. |
| Lisibilité et qualité des détails. | Netteté des caractères, lignes fines, zones remplies, définition des bords et plus petit détail requis. | Si le procédé testé et le champ optique répondent à l’exigence réelle du visuel. |
| Position | Décalage, rotation et dégagement par rapport aux bords ou aux éléments de conception. | Si la stratégie de fixation, de rotation ou de vision assure une répétabilité de positionnement suffisante. |
| Effet visuel et profondeur | Vérifier le contraste et l’effet de surface approuvés. Si la profondeur de gravure est une exigence spécifiée, définir la profondeur convenue et la méthode de vérification plutôt que de la juger uniquement à l’apparence. | Si la trajectoire laser et la fenêtre de procédé sélectionnées répondent à l’apparence souhaitée et, le cas échéant, à l’exigence de profondeur spécifiée. |
| Surface environnante | Polissage, placage, revêtement, éléments décoratifs à proximité et décoloration ou rugosité inacceptables. | Si le processus est compatible avec la construction réelle de la surface. |
| Répétabilité | Plusieurs pièces ou des chargements répétés dans la même configuration approuvée. | Si le résultat est suffisamment stable pour aller au-delà d’un échantillon unique. |
| Manutention et flux de travail | Méthode de chargement, effort de changement, étape d’inspection et toute exigence de nettoyage ou de manutention après marquage. | Si le processus peut convenir au mode de production prévu : pièce unique, petit lot ou commande répétée. |
Résultat du test → Configuration finale
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
L’échantillon accepté doit déterminer la configuration. Le type de source, les optiques, le maintien de pièce, le positionnement et les fonctions de flux de travail doivent être conservés parce que le test a montré qu’ils sont nécessaires—et non parce qu’il s’agit d’accessoires standard sur une machine à bijoux générique.
| Observation issue d'un test sur échantillon | Décision de configuration | Raison |
|---|---|---|
| La cible d'acceptation n'est atteinte que par une seule voie laser testée ou un seul comportement de contrôle des impulsions. | Utilisez cette voie source testée comme base pour la sélection finale de la source. | La décision concernant la source est liée à l'effet de surface accepté, à la profondeur, à la qualité des bords et à la stabilité du processus. |
| Un texte fin est acceptable dans un champ de marquage, mais perd des détails lorsque le champ est agrandi. | Choisissez la lentille / le champ de marquage en fonction du détail accepté et des exigences de la zone de travail. | Un champ plus grand ne doit pas être sélectionné s'il compromet la cible d'acceptation réelle du motif. |
| Les pièces plates se répètent de manière fiable dans un nid ou un plateau. | Utilisez le concept validé de dispositif de fixation, de nid ou de plateau. | Un mouvement ou une vision supplémentaires ne sont pas nécessaires lorsqu'une simple localisation satisfait déjà à l'exigence de positionnement. |
| Les marques courbes ou circonférentielles nécessitent une rotation contrôlée pour rester acceptables. | Incluez l'agencement rotatif validé et le dispositif de fixation correspondant. | La rotation ne devient une exigence de processus que parce que l'échantillon a démontré que la géométrie l'exige. |
| Le positionnement des pièces varie au-delà de la tolérance propre au dispositif de fixation. | Évaluer le positionnement par vision conjointement avec un maintien de pièce stable. | La vision peut réduire les variations de placement en XY / en rotation, mais elle ne doit pas servir de substitut à une hauteur non maîtrisée ou à un bridage défaillant. |
| La hauteur ou la forme de la surface entraîne une variation de mise au point qui ne peut pas être maîtrisée par le montage approuvé. | Évaluer le réglage Z nécessaire, la méthode de maîtrise de la hauteur ou une approche de marquage 3D adaptée. | L'ajout de cette capacité ne se justifie que si les tests de géométrie démontrent un véritable besoin de contrôle de la mise au point. |
| Les changements fréquents de noms et de créations graphiques monopolisent le temps de l'opérateur ou créent des erreurs de version. | Incluez le workflow requis pour les modèles, la gestion des fichiers, la saisie des données ou le rappel des travaux. | Pour la personnalisation, les logiciels et la gestion des travaux peuvent faire partie de la configuration de production, et non être un ajout de dernière minute. |
| Les essais réels sur les matériaux/le procédé montrent des risques de fumées, de résidus ou de réflexion nécessitant des contrôles supplémentaires. | Prévoir des protections / une enceinte adaptées et, lorsque le matériau ou le procédé l'exige, une extraction des fumées ou une ventilation. | Les exigences de sécurité et de maîtrise des fumées doivent être fondées sur le procédé complet testé, plutôt que sur une hypothèse générique de machine de bijouterie. |
| Le temps de cycle et de chargement accepté ne peut pas répondre au volume de commandes requis. | Évaluer les gabarits multipièces, les plateaux, un changement d'outillage plus rapide ou une manutention plus automatisée uniquement dans la mesure justifiée par l'objectif de production. | Les fonctionnalités de débit doivent résoudre un goulot d'étranglement mesuré dans le flux de travail, et non être ajoutées automatiquement. |
Données d'entrée RFQ
Ce qu'il faut envoyer pour une évaluation de gravure de bijoux personnalisés
Une demande de devis (RFQ) utile doit décrire la pièce, le résultat visé et les conditions de production de manière suffisamment claire pour que les essais sur échantillon puissent répondre aux questions restantes de sélection de la machine.
| Champ | Ce qu'il faut fournir | Pourquoi c'est important |
|---|---|---|
| Type et géométrie du bijou | Bague, pendentif, bracelet, breloque ou autre pièce ; surface de marquage plate / courbe / intérieure / extérieure ; dimensions et photos. | Définit la zone de marquage accessible, le concept de fixation et si un contrôle rotatif ou de hauteur doit être évalué. |
| Matériau et surface | Alliage ou substrat connu, placage/revêtement, poli ou texture, couches décoratives et tout matériau mixte près du marquage. | Définit ce qui doit être testé sur échantillon et évite les suppositions fondées sur la seule catégorie de bijou. |
| Contenu de personnalisation | Noms réels, texte, illustrations vectorielles, fichiers de motifs et le contenu le plus petit / le plus dense attendu en production. | Permet à l'échantillon de représenter le niveau de détail réel et les exigences de changement de fichier. |
| Position du marquage et résultat cible | Zone de gravure, orientation, taille lisible, contraste souhaité / effet de surface / profondeur et limites de finition environnantes. | Transforme une demande de gravure vague en critères d'acceptation d'échantillon mesurables. |
| Mode de lot et de changement de série | Commandes uniques, en petit lot ou répétées ; pièces par commande ; fréquence de changement des noms ou des illustrations. | Détermine si la production doit privilégier un changement manuel simple, des gabarits, des plateaux ou une manipulation de niveau supérieur. |
| Positionnement et chargement | Méthode de fixation actuelle, s’il y en a une, temps de chargement acceptable, variation de placement et si l’opérateur doit fréquemment réorienter les pièces. | Aide à décider si un positionnement uniquement par fixation, rotatif ou assisté par vision doit être testé. |
| Acceptation et disponibilité des échantillons | Pièces représentatives, critères d’inspection attendus, manipulation/nettoyage après marquage et toute exigence de répétabilité. | Permet de lier la configuration finale de la machine à un échantillon réel accepté plutôt qu’à une spécification générique. |
FAQ
Questions fréquentes
Ces questions couvrent les décisions pratiques qui influent le plus souvent sur les tests d’échantillons de bijoux personnalisés et la configuration finale de la machine.
La gravure laser peut-elle prendre en charge les commandes de bijoux personnalisés à l’unité et en petites séries ?
Oui. Le flux de travail est plus pratique lorsque le changement de motif, le chargement des pièces, le positionnement et l’inspection sont conçus pour des commandes courtes plutôt que de traiter chaque nouveau nom comme une réinitialisation complète de la machine.
Les travaux sur bijoux personnalisés nécessitent-ils toujours un marquage rotatif ?
Non. Le support rotatif dépend de l’arc de gravure et de la géométrie de la pièce. Les pendentifs plats ou les zones localement plates peuvent utiliser un gabarit de positionnement, tandis que les configurations courbes ou circonférentielles doivent être testées sur des échantillons pour déterminer si une rotation contrôlée est réellement nécessaire.
Ai-je besoin d'un positionnement par vision pour la gravure de noms ou de motifs ?
La vision mérite d’être évaluée lorsque la variation de placement ou la tolérance d’alignement ne peut pas être contrôlée de manière fiable par le gabarit seul. Elle ne remplace pas un maintien stable de la pièce et ne résout pas automatiquement les changements de hauteur ou de courbure.
Dois-je choisir la source laser avant d'envoyer des échantillons ?
Non. Définissez d’abord le matériau et la surface réels, le résultat cible, le motif, la géométrie et les critères d’acceptation. Comparez ensuite la voie laser la plus pertinente sur des pièces représentatives et utilisez le résultat accepté pour guider la sélection finale de la source.
Quand dois-je passer à une page de matériau ?
Utilisez les recommandations relatives aux matériaux lorsque l’incertitude principale porte sur la réponse de l’alliage, le comportement du placage ou du revêtement, l’état de polissage ou une autre limite de procédé propre au substrat. Gardez sur cette page les décisions concernant la personnalisation, la géométrie, le changement de production et l’acceptation des échantillons.
Que dois-je envoyer pour obtenir un devis ?
Envoyez le type de bijou, les détails du matériau et de la surface, le contenu de gravure réel, la position de la marque, le résultat cible, le mode de lot, la méthode de chargement, des échantillons représentatifs ou des photos, ainsi que les critères que vous utiliserez pour accepter l’échantillon.
Étape suivante
Transformez votre besoin de personnalisation en une configuration de gravure de bijoux testable
Envoyez le type de bijou, le matériau et la surface, le texte ou le visuel réel, la position de la marque, le résultat cible, le mode de lot et des échantillons représentatifs. Zhuorui pourra alors évaluer le procédé laser, le maintien de la pièce, le positionnement et les exigences d’acceptation des échantillons avant la confirmation de la configuration finale de la machine.