
コネクタおよび端子のレーザーマーキング
コネクタハウジング、端子、クリンプ端の永久マーキング — ブランド、部品番号、極性、バッチ、およびデータマトリクスコードを、接触部や導電領域に触れることなく読み取り可能な状態を保てる場所に配置します。.
このページは、コネクタまたは端子のマーキング要件を、テスト可能な生産ブリーフに変換するのに役立ちます。部品とマーキングの目的を特定し、必要な視覚的、コード、機能的な結果を定義し、表面、形状、負荷を考慮し、サンプル試験用のレーザー方向を選択し、その受け入れ結果を使用して、治具、検証、最終的な機械構成を決定します。.
一目でわかるコネクタと端子のレーザーマーキング
はい — レーザーマーキングは、コネクタや端子に永続的な識別情報を付与するための確立された方法です。電子・電気製造では、コネクタハウジングには通常、ブランド、部品番号、日付、ロットコード、およびデータマトリクスシンボルがマーキングされ、端子やピンには端子番号、極性マーク、トレーサビリティコードが付与されます。実用的な問題は、それができるかどうかではなく、 あなたの部品に何が必要か、マークを安全に配置できる場所、部品形状をどのように保持すべきか、そして最初に評価すべきレーザー方向はどれかです.
材料の挙動 — 銅、真鍮、めっき、プラスチックグレードが異なる反応を示す理由 — は、このページではなく、随所にリンクされている専用の材料ページに属します。あなたの質問が次に関するものである場合は PCB または 個別の電子部品, これらは同じ電子・電気セクション内の別個のアプリケーションページです。.
一般的にマーキングされるコネクタおよび端子部品はどれですか?
まず、正確な部品ファミリ、利用可能なマーク面、および触れてはならない機能領域を特定します。コネクタハウジング、端子、ピン、クリンプバレル、端子台は、サイズ、アクセス、形状、およびマーキングステーションへの提示方法が異なります。.
コネクタハウジング
コネクタハウジングはプラスチックまたは金属製で、通常は利用可能な中で最大のマーキング領域を提供します。実用的な問題は、組み立て後にどの外面が見えるままか、リブ、ラッチ、シールがアクセスを妨げるか、および部品をトレイまたは治具内で再現可能に位置決めできるかどうかです。.
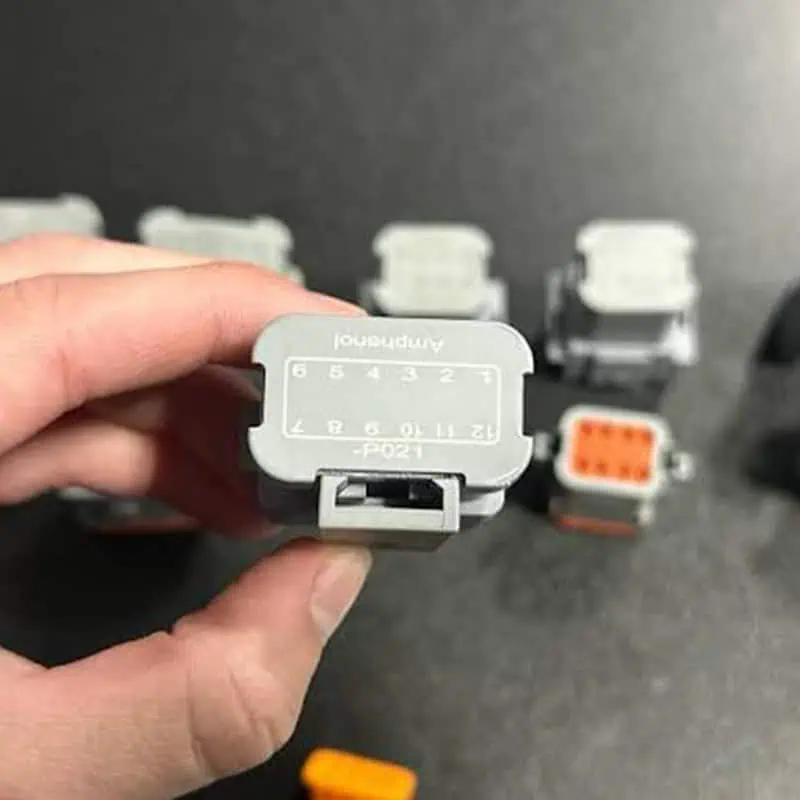
端子とピン
端子とピンは、ハウジングよりもマーキング領域がはるかに少なく、平ら、成形品、または円筒形の場合があります。使用可能な面は通常、嵌合/接触領域の上にある見える側面であるため、挿入後の向きとレーザーへの再現可能な提示がアプリケーション設計の一部になります。.
ケーブルクリンプおよび電線側端部
クリンプバレルおよび電線側端部は、平坦な面積が限られた小さな成形形状です。適合性は、ワイヤ、導体、クリンプ機能に影響を与えずに側面を露出できるかどうか、および部品が緩い状態、ストリップ、リール、または組立品で供給されるかどうかによって決まります。.
コネクタと端子はなぜマーキングされるのですか?
マーキング要件は、レーザー工程を決定する前に定義する必要があります。コネクタには、目視可能な組立識別子、機械可読なトレーサビリティコード、またはその両方が必要な場合があり、それぞれの目的によって、読み取り可能なままにする必要があるもの、マークを配置できる場所、およびサンプルの受け入れ方法が変わります。.
| 部品がマーキングされる理由 | 一般的な内容 | マーキング要件で変わる点 |
|---|---|---|
| 部品識別 | ブランド、部品番号、顧客部品番号 | 組立後の視認可能な位置、判読性、一貫性 |
| 組立と配向 | 端子位置、極性、キャビティまたは接続識別子 | マーク位置と視認方向が重要になる |
| ロットおよび製造トレーサビリティ | デートコード、ロットコード、バッチ識別子 | データ精度と耐久性のある可読性が生産フロー全体で重要になる |
| ユニット単位のシリアル化 | シリアル番号、データマトリックスまたはQRコード | フィーチャサイズ、リーダー性能、データ転送、マーク後検証を評価する必要がある |
| 下流での検査、サービス、または取り扱い | 図面/プログラムで要求される場合の定格、ステータス、サービスまたはプロセス識別子 | マークは、下流の検査またはサービス時点でアクセス可能かつ読み取り可能な状態を保たなければならない |
すべてのコネクタがすべての種類のマークを必要とするわけではありません。図面、顧客仕様、またはトレーサビリティ要件から始め、その目的に沿ってマーク内容と受入基準を定義します。.
通常、何がマークされますか?
| 部品ファミリ | 代表的なマーク内容 | 典型的な位置 |
|---|---|---|
| コネクタハウジング(プラスチック/金属) | ブランド、部品番号、日付/ロットコード、Data Matrix / QR | 平らな外面、上面または側面 |
| 端子 / ピン | 端子番号、極性、バッチコード | 端子側、コンタクトゾーンの上方 |
| 圧着バレル / 電線側端部 | ロットまたはトレーサビリティコード | クリンプ領域の平らな側面 |
| 端子台 / ねじ端子 | 位置番号、電圧/定格のマーキング | 絶縁ボディ、可視面 |
内容が顧客の図面、業界標準、または社内トレーサビリティ規則のいずれによって定義されているかによって、マーキングステーションに求められる機能は変わります。コード値がシリアル番号データベースまたはMESによって生成され、マーキング後に検証する必要がある場合、データフロー設計はこのアプリケーションページではなく、トレーサビリティおよびデータ統合ソリューションに属します。.
コネクタおよび端子のレーザーマーキング結果を決めるものは何か?
材料名だけではプロセスを選択するのに十分ではありません。結果は、材料と表面、マークサイズ、目標とする効果、光学アクセス、位置決めの再現性、および生産時にマークがどのように検査されるかの組み合わせによって決まります。.
材料、色、めっき、表面状態
プラスチックハウジングは、樹脂グレード、色、フィラーまたは添加剤パッケージによって応答が変化し得る。端子は、合金、めっき、表面仕上げによって応答が変化し得る。したがって、銅、黄銅、めっき金属、エンジニアリングプラスチックは、一般的な材料名としてだけでなく、実際の表面として評価する必要がある。材料の詳細な挙動は、以下で説明されています。 銅, 黄銅, めっき金属 および プラスチック ページで説明しています。.
マーク内容、使用可能面積、最小フィーチャサイズ
広いハウジング面のロゴは、狭い端子側面のコンパクトなデータマトリックスとは異なる光学タスクである。文字高さ、コードモジュールサイズ、データ密度、線幅、および使用可能なマーク領域が、バッチ全体でプロセスをどの程度細かく維持する必要があるかを決定する。有用な限界は、一度だけ作製できる最小フィーチャではなく、意図した検査方法で再現性と可読性を維持できる最小フィーチャである。.
目標とする効果と許容可能な表面変化
明るい背景上の暗色コントラスト、暗い表面上の明色マーキング、浅い色変化、焼なまし、またはより深い彫刻は、それぞれ異なる目標である。許容できる入熱量、表面除去量、またはめっき変化量も定義する必要があり、特に接触部、シール部、または機械的応力がかかる領域の近くでは重要である。.
形状、焦点、光学アクセス
曲率、キャビティ深さ、高さ変動、リブ、多面形状は、マークを意図した焦点条件から外したり、光学アクセスを妨げたりする可能性があります。これらの変数によって、部品を単純な治具で対応できるか、回転インデックス、Z調整、ビジョン、その他のカスタム配置が必要かが決まります。.
位置決め、検証、耐久性
治具の再現性と部品の向きが、マーク位置の一貫性を決定します。内容が機械可読である場合、本番用リーダー、照明、必要な検証方法も結果の一部になります。マークが摩耗、溶剤、熱、繰り返しの取り扱いに耐える必要がある場合、それらの曝露条件は外観だけから推測するのではなく、サンプル承認に含める必要があります。.
どのようなマーキング結果を目標にすべきですか?
レーザーを比較する前に、許容できる結果を定義してください。コネクタや端子にとって、良いマークとは単に暗く見えたりシャープに見えたりするものではありません。実部品の視覚、コード、位置、機能、耐久性の要件を満たす必要があります。.
| 結果の評価項目 | 定義すべき項目 | 重要な理由 |
|---|---|---|
| 外観結果 | 必要なコントラスト、文字の明瞭さ、視認方向 | 人可読の識別子は、組み立て後も明瞭に読み取れる必要がある |
| コード結果 | コードサイズ、リーダー、照明、および必要に応じた検証またはグレード評価方法 | 見た目が許容できるコードでも、生産時の読み取りで不合格となることがある |
| 表面結果 | 色変化、焼なまし、浅いマークまたは彫刻深さ(該当する場合) | 要求される外観は、発生源およびパラメータの方向を変える |
| 位置決め結果 | 許容されるマーク位置公差および最終的な視認アクセス | 治具、トレイ、ビジョンまたは割り出し要件は、この公差から導かれる |
| 機能的な結果 | 接触、めっき、シール、壁強度または嵌合機能に許容できない変化がないこと | 機能面およびキープアウトゾーンは外観より優先される |
| 耐久性結果 | 取り扱い、摩耗、溶剤、熱、湿度または嵌合サイクルに対する必要な耐性 | 合格判定は、実際の使用条件または下流工程を反映していなければならない |
| バッチ結果 | 部品、トレイ、ロット、シフトにわたる一貫性 | プロセスは再現可能でなければならず、1つのサンプルで成功するだけでは不十分です |
顧客図面、プログラム要件、または社内品質計画が存在する場合は、合格基準を提供する必要があります。正式な基準が存在しない場合でも、サンプル試験では、機械構成が確定される前に、合意された外観、機能、生産上の受入条件を記録する必要があります。.
マークを付ける場所と付けてはいけない場所
位置は、レーザーの判断であると同時に設計上の判断でもあります。コネクタと端子に関する実務ルール: 平らで目に見える非機能面にマークし、マークによって電気的または機械的挙動が変わる可能性がある接触部や導電領域には決してマークしないこと。.
接触部および導電部はキープアウトゾーンです
端子接触面 — 嵌合領域、バネ接触部、導電経路、および電流を流すか電気的接続を行うあらゆる領域 — は、部品仕様がそこでの工程を明示的に許可していない限り、レーザーマーキングを避けなければなりません。レーザー加工は、めっき、表面仕上げ、粗さ、または局所的な形状を変化させる可能性があります。機能上の接触領域では、これらの変化が電気的接触や嵌合挙動に影響を与えることがあります。したがって、正確なキープアウトの定義は、部品図面および適用される仕様によって定まります。.
安全ゾーン
- 平坦なハウジング面 — ブランド、部品番号、コードの標準的な対象;マーキングしやすく、組立後のスキャンも容易です。.
- 接触ゾーンより上の端子側壁 — 挿入後も見え、嵌合面を避けています。.
- クリンプバレル側面 — 小さなコードをマーキングするのに十分な平坦さがあり、電線の素線領域から離れています。
キープアウトゾーン
- 接触面および導電経路 — マーキングによって表面仕上げ、めっき、または接触抵抗が変化する可能性があります。
- 密閉型コネクタのシール部およびガスケット部 — シール面を損なうマークは、IP保護等級に影響を与える可能性があります。
- 高い応力がかかる領域または屈曲する領域 — 薄いプラスチック壁やケーブル移行部では、深いマークが構造を弱める可能性があります。
- 後からオーバーモールドやポッティングで覆われる領域 — マークが覆われる場合は、被覆材料を通した判読性を確認してください。
位置決めとワークのセッティング
マークをどこに付けるかは、部品をどのようにレーザーに提示するかによっても変わります。トレイ内のハウジングは、シンプルな治具で位置決めできます。円筒端子は、レーザーが正しい面に届くように割り出す必要があります。ストリップやリールに入った小さな端子では、送りシステムが必要になる場合があります。位置合わせと位置決めの方法については、ビジョン位置決めソリューションを参照してください。 ビジョン位置決めソリューション円筒部品の場合は、ロータリーマーキングソリューションを参照してください。 回転マーキングソリューション。.
形状、治具、位置決め
コネクタや端子には、レーザーの下で平らに置けない形状があります。円筒端子、深いハウジング、複数面を持つボディ、トレイやリールに入った小さな部品などです。部品の形状によって、シンプルな卓上治具で十分か、ロータリー、ビジョン、または送りシステムが必要かが決まります。
円筒端子とロータリーマーキング
ピン、ポスト、円筒端子は通常、円周に沿って1つ以上の面にマーキングされます。回転軸が部品を割り出し、1回の段取りでレーザーが各面に順に到達できるようにすることで、部品間の位置再現性を保ちます。単一の平坦面にマーキングする部品では、簡単なストッパーまたはV溝治具で十分な場合があります。回転マーキングのシステム手法 — 軸の選択、割り出し、部品の保持 — については、 回転式 & 円周マーキングソリューションで説明しています。.
異形ハウジング、トレイ、カスタム治具
リブ、ラッチ、または平坦でない外面を持つハウジングには、部品を繰り返し位置決めし、マーキング面を露出させる治具が必要です。小さな部品ではトレイベースのローディングが一般的です。トレイは所定のポケットに数十個のハウジングを保持し、マーキングステーションがトレイを順にステップ送りします。複数面へのマーキングでは、部品を再位置決めするか、ステーションにさらに多くの軸が必要です。治具の再現性はマーキング位置の一貫性に直接影響するため、これは利便性ではなく、生産品質に関わる判断です。
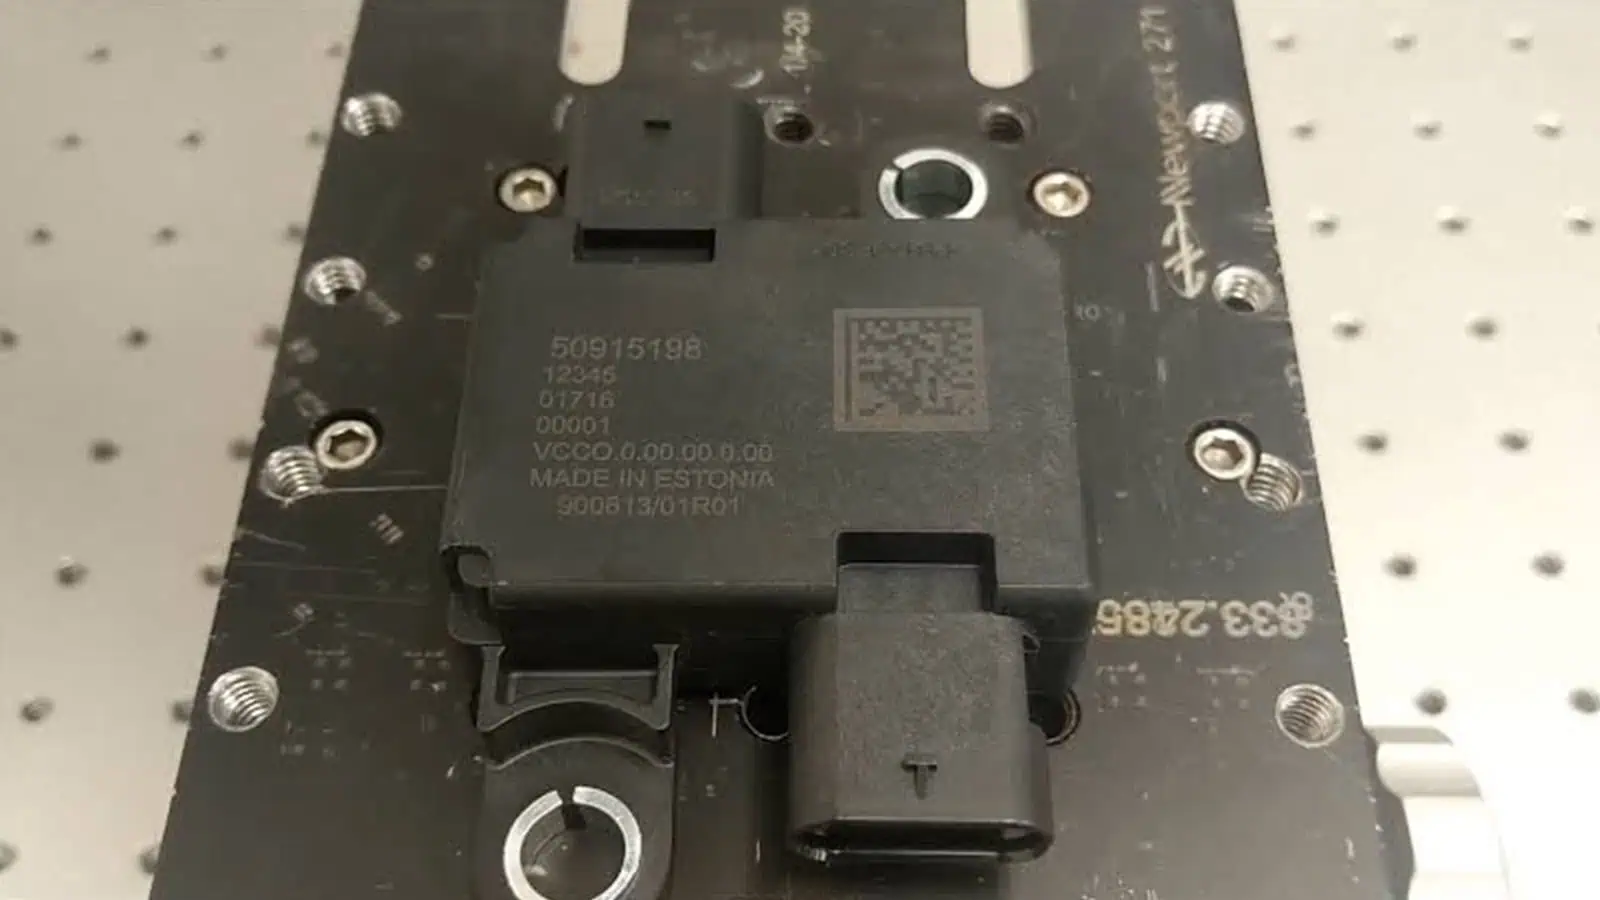
ランダム配置とビジョン位置決め
部品がXY位置や回転にばらつきがある状態で到着する場合 — たとえばコンベア上や精密トレイを使用しない場合 — カメラはレーザー照射前にマーク位置を特定し、利用可能なフィールド内で補正できます。これにより精密なXY治具への依存を減らせますが、高さの変動、焦点、傾き、光路の遮断をそれ自体で解決するものではありません。システムの方法は、ビジョン位置決めソリューションで説明しています。 ビジョン位置決めソリューション.
治具と構成の決定
| 部品形状 | 一般的な保持方法 | 構成の方向性 |
|---|---|---|
| 平型ハウジング、片面 | 簡易治具 / トレイポケット | ベンチ機、手動ロード |
| 円筒形端子、多面 | 回転軸 / インデックス | ロータリー構成 |
| コンベア上でランダムな姿勢 | カメラ+レーザー位置決め | ビジョン構成 |
| 大量・小型部品 | トレイ供給/振動供給 | 自動供給/セル |
| 深いキャビティまたは急な抜き勾配 | アングルヘッド/より長い焦点位置 | カスタムワークテーブル / 評価 |
この表は方向性を示すものであり、完成した答えではありません — 適切な構成は、お客様の部品、お客様のレート、サンプルテストによって確認されます。.
最初に評価すべきレーザーの方向性
コネクタおよび端子向けのレーザー選択は、多くの金属部品やめっき部品では一般に1064 nm付近のファイバー/MOPAから始まり、熱に敏感なプラスチックでは355 nm付近のUVから始まります。高反射性の銅表面はより条件付きです:適切なIR/MOPA、UV、またはグリーン光源は、表面状態、必要なコントラスト、熱限界に応じて比較する必要がある場合があります。最終的な方向性は、実際の部品で確認する必要があります。.
金属ハウジング、端子、めっき部品
真鍮、青銅、鋼、および多くのめっき端子では、ファイバー/MOPAが一般に最初に評価すべき方向の1つです。銅は、従来の1064 nmにおける応答が表面状態とパルス特性に強く影響されるため、より条件付きの判断が必要です。適切なパルス制御IR/MOPA光源は銅に使用できますが、吸収、コントラスト、熱制御の点でより適している場合は、UVまたはグリーンも関連する可能性があります。銅端子の場合、1つのレーザーファミリーが常にデフォルトであると仮定するのではなく、実際の表面と目標とする効果からルートを選択してください。詳細な材料挙動は、銅、真鍮、めっき金属の材料ページの範囲です。.
プラスチックハウジングと熱に敏感な部品
プラスチックハウジング — PA、ABS、PC、PBT、およびガラス充填グレード — では、熱に敏感な樹脂または暗色樹脂にきれいで低熱のマークを付けることが目的の場合、UVが最初に評価すべき方向であることがよくあります。暗色プラスチックのファイバーマーキングは、炭化や発泡を引き起こす可能性があり、場合によってはコントラストのために許容されることもありますが、サンプルテストで確認する必要があるプロセスです。プラスチックグレードが白くマークされるか、暗くマークされるか、まったくマークされないかは、樹脂とその添加剤によって決まり、これはプラスチック材料ページで扱われている材料挙動です(以下を含む ナイロン/PA およびガラス繊維強化グレード)。
コントラストと深さの目標が選択を変えるとき
目標とする効果によって方向性は変わります。暗い筐体上の明るく高コントラストなマーク、金属上の暗い焼鈍マーク、浅い表面マークとより深い彫刻マーク、または摩耗に耐える必要があるマーク——それぞれが異なる設定、時には異なる光源を示します。目標とする効果を先に定義することで、誤った目的に合わせて機械を選んでしまうのを避けられます。
方向性テーブル
| 部品の材質/表面 | 最初に評価すべき方向 | 理由(条件付き) | 材質ページ |
|---|---|---|---|
| 真鍮 / 青銅端子 | ファイバー / MOPA | 1064 nmでの吸収は表面状態によって異なる | 真鍮のマーキング |
| 銅端子 / 導体 | ケース別: IR/MOPA、UVまたはグリーン | 高反射性の銅では、応答が波長、パルス特性、表面状態に強く依存する;サンプルで比較すること | 銅マーキング |
| スズ / 銀 / ニッケルめっき | ファイバー / MOPA | めっき層が反応を左右する | めっき金属のマーキング |
| PA / ABS / PC / PBT ハウジング | UV優先、ファイバーは条件付き | 熱に敏感な樹脂;添加剤依存 | プラスチックおよびポリマー |
| 陽極酸化アルミニウムハウジング | ファイバー / MOPA | 陽極酸化層の反応は色によって異なります | 陽極酸化アルミニウムのマーキング |
お客様の部品に適合するレーザーファミリーと、その周辺の機械構成は、サンプルテストによって確認されます。マシンファミリーと仕様範囲は、以下に記載されています ファイバーレーザーマーカー および UVレーザーマーカー 製品ページ。.
コネクタおよび端子のマーキングにおける一般的な故障モードとは何ですか?
サンプル試験は、見た目に魅力的なサンプルを1つ作ることだけでなく、生産現場で重要となる故障モードを明らかにするように設計されるべきです。.
| 故障モード | 典型的な原因または条件 | 確認項目 |
|---|---|---|
| 低いまたは不安定なコントラスト | 材料の配合、色、めっき、または表面状態が変動する | 代表的なロットを比較し、許容可能なコントラスト/可読性の範囲を定義する |
| めっきまたは表面の損傷 | 薄い機能層への過剰なエネルギー、または不適切なターゲット効果 | マーキングされた領域を検査し、明示的に承認されていない限り、機能接触ゾーンをプロセスから外しておく |
| プラスチックの溶融、過度な発泡、または変形 | 樹脂、肉厚、または目標結果に対して熱入力が高すぎる | 実際の成形グレードでレーザー経路とパラメータを比較する |
| コードを確実に読み取ることができない | モジュールが小さすぎる、コントラストが弱い、歪みが大きい、またはリーダー条件が異なる | 目視検査だけでなく、生産用リーダーと必要な方法で検証する |
| マーク位置のドリフト | 治具、トレイ、供給、または向きの再現性がない | 複数の部品にわたって位置を測定し、位置決めフィーチャまたはビジョン補正を見直す |
| ピントが合っていない、または不完全なマーク | 高さ変動、湾曲、キャビティ深さ、または光学アクセスの遮断 | 部品全体の形状を確認し、Z、回転、3D、または治具の変更が必要かどうかを確認する |
| 取り扱い後または曝露後の耐久性不良 | 目に見えるマークが、実際の摩耗、溶剤、または温度要件を満たしていない | 定義された露光テストを実行し、判読性/コード可読性を再確認する |
| 生産速度が達成されない | ロード、位置決め、検証、またはリジェクト処理がサイクル時間の大半を占めている | レーザースキャン時間だけでなく、サイクル全体を測定する |
コネクタと端子のマーキングは、どのように生産に組み込まれるのか?
生産準備はフロー全体に依存する。つまり、部品がどのように搬入され、どのように位置決めされ、データがどのように供給され、マークがどのように検証され、合格または拒否された部品がどうなるかである。レーザースキャン時間は、そのサイクルの一部分にすぎない。.
1. 部品をロードして提示する
部品は、手作業でロードしたり、トレイに載せたり、ストリップまたはリールで供給したり、ボウルフィーダーから送ったり、コンベヤ上に提示したりできる。ロード方法は、プロセスに必要なマーク面と向きを維持しなければならない。.
2. 位置決め、クランプ、およびマーク位置の確認
固定トレイまたは治具は、部品の提示位置が再現可能な場合に適している。ロータリーインデックスは、必要なマーク面が円筒部品の周囲で変化する場合に使用される。ビジョンは、部品高さ、光学アクセス、および許容補正範囲が管理されている場合、精密なXY方向合わせへの依存を低減できる。.
3. マーキングデータを供給し、レーザープロセスを実行する
固定の部品番号は、保存済みジョブから読み込むことができる。可変のシリアル、ロット、またはコードデータは、オペレーター、データベース、あるいはMES/ラインシステムから取得される場合がある。選択したレーザー経路とパラメーターセットは、正しい部品および表面状態に対応していなければならない。.
4. マークを検証し、不良品を処理する
下流でのスキャンが必要な場合、コードはマーキング後に読み取り、意図した値と比較する必要がある。生産セルには、合否判定ロジック、不良品処理、およびトレース記録も必要になる場合がある。データアーキテクチャとシリアル化ロジックについては、トレーサビリティとデータ統合のソリューションで扱う。.
5. 完全なサイクルとバッチの一貫性を測定する
実際のサイクルには、投入、位置決め、クランプ、マーキング、検証、不良品処理、およびアンロードまたは搬送が含まれる。トレイ処理または部品供給は、大量生産において支配的な要因となる場合があるため、サイクルタイムは、スキャン時間から推測するのではなく、意図した投入方法と代表的なバッチで測定する必要がある。.
6. ライン統合、排気、安全制御を確認する
インラインステーションでは、トリガー、センサー、コンベヤ連携、自動供給、または専用のマーキングセルが必要になる場合があります。プラスチックへのマーキングは、樹脂や添加剤によってヒュームや分解生成物が発生することもあるため、最終的な機械とプロセス配置に合わせて、排気または換気を検討する必要があります。関連するシステム経路には、以下が含まれます フライング&オンラインマーキング および自動マーキングセル。.
サンプル検証と受入
コネクタや端子にとって、サンプル試験は形式的なものではありません。それは、実際の部品におけるコントラスト、マークサイズ、耐久性、サイクルタイムを確定させる工程です。Zhuorui Laserは、評価プロセスの一環として、サンプルマーキング、パラメータ設定、治具の確認をサポートします。.
サンプル試験の準備事項
- 部品の材質と表面状態 — 樹脂グレードまたは金属合金、めっき、陽極酸化、色。.
- 製品図面または写真 — マーク位置、形状、キープアウト領域。.
- マーク内容とサイズ — テキスト、ロゴ、Data Matrix / QR の内容、文字またはコードのサイズ。.
- 目標とする効果 — 明るい下地に暗色、暗い下地に明色、深さ、コントラストレベル。.
- 生産速度とバッチサイズ — サイクルタイムの目標、生産量。.
- 部品の提示方法と投入方法 — バラ部品、トレイ、ストリップまたはリール、コンベア、既存の治具、および必要な向き。
- データと検証の要件 — 固定または可変の内容、人間可読のみまたはスキャナ検証、シリアル/MESデータ交換、および必要な場合のリジェクト処理。
- 環境要件 — 温度、溶剤、摩耗、嵌合回数。
- サンプル数量 — マーキングに十分な部品数と、必要な耐久性試験用の部品数。
合否判定項目
| 項目 | 確認すべき事項 |
|---|---|
| コントラストと判読性 | 必要な視野角と照明条件下でマークが判読できること |
| 文字/コードサイズ | 部品上で安定して形成できる最小の特徴 |
| コード可読性 | 生産で使用されているリーダーで検証済み(顧客ごとのグレード方法) |
| 位置の再現性 | 治具内の各部品でマーク位置が一致している |
| 機能上の損傷がない | 接触領域はそのままである;許容できないめっき、粗さ、形状変化がない;構造的な弱体化がない |
| 耐久性 | 規定された摩耗/溶剤/温度試験に合格する |
| サイクルタイム | 実部品に対して実際の負荷方法で測定されている |
これらの受入項目が記録されたら、その結果を使用して、次のセクションで最終的な光源、光学系、治具、位置決め、検証、およびハンドリング構成を決定してください。自動化、ビジョン、またはデータ統合の要件は、レーザー光源だけから想定するのではなく、プロジェクトスコープに引き継ぐ必要があります。.
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
サンプル試験は選定ループを閉じるべきです。その目的は単にマークを承認することではなく、受け入れられた結果に実際にどの光源、光学系、位置決め、ハンドリング、検証、生産機能が必要かを示すことにあります。.
| サンプルまたは生産での知見 | 構成への影響 | まだ確認が必要な事項 |
|---|---|---|
| UVルートは、許容可能な表面/熱影響で、必要なプラスチックコントラストを与える | UVレーザーの方向 | 必要なフィールド、サイクルタイム、およびエンクロージャ/ワークステーション配置 |
| ファイバー/MOPAは、実際の金属またはめっき端子でその結果を満たす | ファイバー/MOPAの方向性 | 承認された表面に対する出力/パルス構成、光学系、および生産速度 |
| 小さなコードには、幅広のロゴやテキストマークよりも微細な特徴が必要である | 光学フィールド/レンズの選択は、要求されるフィーチャサイズを保護しなければならない | バッチ全体にわたる使用可能なマーキング領域とリーダー性能 |
| 治具の装着は、許容公差内で位置を保持する | 単純な治具またはトレイベースの機械で十分な場合がある | オペレーターのローディング方法と段取り替え要件 |
| 部品の回転または多面アクセスが必要 | ロータリー/インデックス構成 | 保持方法、インデックス順序、総サイクル |
| XY向きは部品ごとに異なる | ビジョン位置決めを評価する可能性がある | 高さ変動、光学アクセス、補正範囲は引き続き制御が必要 |
| 手作業/トレーによる処理では要求生産速度を満たせない | 自動供給、コンベヤ、またはマーキングセルの評価 | インターフェース、バッファ、リジェクトおよび切替ロジック |
| 各DPMコードは検証され、生産データに紐付けられなければならない | リーダー/ビジョン、シリアライゼーションおよびデータ統合機能 | データソース、検証方法、合否応答、トレース記録 |
| プロセスヒュームは管理された除去を必要とする | 排気/換気は、機械またはセルの構成の一部となる | 実際の材料/プロセス排出物およびサイト要件 |
望ましい結果は、合意されたサンプルおよび生産受入基準に繰り返し合格する、最もシンプルな構成である。必要な結果を得るために回転、ビジョン、自動供給、またはデータ統合が必要な場合、それらの機能は、テストで必要性が実証されたために指定されるべきであり、デフォルトで追加されるべきではない。.
FAQ
レーザーマーキングは端子の接触面を損傷する可能性がありますか?
一般的な原則として、接触部や導電部へのマーキングは避けられます。レーザー加工は機能面のめっき、表面仕上げ、粗さ、または局所的な形状を変化させ得るためです。これらの変化は電気的接触や嵌合挙動に影響する可能性があります。キープアウトの定義は部品図面および適用される仕様に基づき、サンプルマーキングは承認された非機能面内にとどめるべきです。.
銅、めっき、およびプラスチックハウジング間でマーキングのコントラストが異なるのはなぜですか?
各材料はレーザーエネルギーに対して異なる反応を示します — 銅および真鍮は1064 nmで吸収が少なく、めっき層は反応を変化させ、プラスチックグレードはその樹脂と添加剤に応じて反応します。これは材料の挙動であり、銅、真鍮、めっき金属、プラスチックの材料ページで詳しく説明されています。.
円筒形端子には回転軸が必要ですか?
必ずしもそうではありません。単一の平坦面は簡単な治具でマーキングできます。複数の面にマークが必要な端子は、1回の段取りで各面を割り出す回転軸を使用すると再現性が高まります。判断はマークする面と数量によって異なり、サンプルテストで確認されます。システム方法については、回転マーキングソリューションを参照してください。.
そのマークは高温、溶剤、繰り返し嵌合に耐えられますか?
それは材料、表面、レーザーパラメータによって異なります — ある表面で耐えられるマークでも、別の表面では失敗する可能性があります。耐久性は、実サンプルに対する定義された試験(摩耗、溶剤、温度サイクル、コードの再読み取り)によって検証されます。このページは普遍的な耐久性レベルを保証するものではなく、サンプルテストがお客様の部品についてそれを確立します。.
小型コネクタハウジングには、どのレーザーを検討すべきですか?
プラスチックハウジングの場合、清浄で低熱のマークを優先するときは、UVが最初に検討すべき方向であることがよくあります。多くの従来の金属およびめっきハウジングでは、ファイバー/MOPAが一般的な出発点です。銅やその他の高反射面は別途扱うべきであり、適切なIR/MOPA、UV、またはグリーンのアプローチを比較する必要がある場合があります。最終的な選択は、実際の樹脂または金属表面、色、めっき、および目標とする効果によって決まり、サンプルで確認されます。.
マーキングは既存の組立ラインに統合できますか?
はい、ラインのレイアウトと処理速度がそれを必要とする場合 — トリガー信号、位置決め、読み取り検証、生産システムとのデータ交換を伴います。統合範囲はプロジェクトとして検討されます(フライング&オンラインおよびトレーサビリティソリューション、ならびにOEM&カスタム問い合わせの経路を参照)。機械の説明から想定されるものではありません。.
サンプルテストまたはお見積もり
お客様の部品がコネクタ、端子、またはクリンプ端部である場合、プロセスを決定する最速の方法は、お客様の材料とマーク内容を用いたサンプルテストです。Zhuorui Laserは用途を検討し、代表的なサンプルにマーキングし、パラメータを設定し、構成の方向性を確認できます。.