
充電器と電源アダプターのレーザーマーキング
充電器および電源アダプターの筐体向けの銘板、認証、トレーサビリティのマーキング — 定格情報、型番およびシリアル番号、日付コード、ブランドマークを、インク、パッド、その他のマーキング消耗品を使わずに形成します。.
このページでは、次を選択するための業界タスクの観点を扱います 充電器用レーザーマーカー: これらの製品にマーキングする理由、何がマーキングされるか、どの材料および表面状態が結果を左右するか、どの結果を目標とすべきか、筐体をどのように位置決めすべきか、最初にどのレーザー方向をテストすべきか、生産で何が失敗し得るか、そしてサンプルテストの結果が最終的なマシン構成をどのように決定するか。.
充電器および電源アダプターのレーザーマーキング概要
はい — レーザーマーキングは、充電器および電源アダプターの筐体に耐久性のある識別情報を付与するための確立された方法です。電源製品の製造では、プラスチック製およびアルミニウム製の筐体に、定格情報、認証および警告記号、ブランドマーク、型番、シリアル番号、日付またはロットコードを表示できます。実現可能なコントラストと外観は、実際の材料、色、表面仕上げによって決まります。実務上の問いは、充電器の筐体にマーキングできるかどうかではなく、 何をマーキングする必要があるか、どの結果が許容されるか、どの材料および形状の変数がその結果を左右するか、生産で部品をどのように位置決めするか、そして最初にどのレーザー方向をサンプルテストすべきか.
材料の挙動 — ABSやポリカーボネートのグレード、黒と白のハウジング、コーティングまたは陽極酸化処理された表面が異なる反応を示す理由 — は、このページではなく、各所にリンクされている専用の材料ページに属します。ご質問が次の内容に関するものである場合は PCBマーキング または ケーブルおよびワイヤのマーキング 充電器の内部またはその横にある場合、これらは同じ~に属する別個のアプリケーションページです 電子・電気 セクションに残ります。.
なぜ充電器と電源アダプターにはマーキングが施されるのか?
マーキング作業は、外観上のブランディングだけではありません。通常は、製品の識別、定格やコンプライアンスに関連する情報、および生産のトレーサビリティを組み合わせたものであり、正確に必要な内容は、製品設計および適用される市場または認証要件によって定められます。.
製品情報と識別
充電器およびアダプターのハウジングには、通常、目に見える型番情報、電気定格、警告、認証マーク、ブランド識別表示が必要です。レーザー工程は、表面に塗布するインク層に依存せずにこの内容を作成する方法として評価できますが、必要な文言、記号、マーキング方法は、適用される製品および市場の要件に従うものとなります。.
トレーサビリティと検証
シリアル番号、日付コードまたはロットコード、および機械可読シンボルは、個々のユニットを生産、品質、または検証記録に結び付けることができます。内容がユニットごとに変わる場合、マーキング作業はデータ処理と検証の問題にもなります。正しい値がマーカーに届き、正しい領域に配置され、必要な場合は部品をリリースする前に読み戻される必要があります。.
充電器と電源アダプターで通常レーザーマーキングされるもの
マーキングの目的が明確になったら、マーキングが必要な物理的な部品と正確な内容を定義します。充電器およびアダプターのプロジェクトでは、一般に成形プラスチックハウジング、アルミニウムハウジング、ならびに選択されたプラグまたは組立部品が関与し、表面ごとに異なるマーク内容が存在します。.
定格銘板と認証情報
充電器やアダプターで最も認識しやすいマークは定格銘板です。入力電圧と電流、出力電圧と電流、電力定格、モデル番号、および対象市場で必要な認証記号と警告記号が含まれます。成形プラスチックハウジングでは、この内容は他の方法で印刷または成形されることがあります。レーザーマーキングは表面に塗布されたインク層への依存を避けられますが、最終的な判読性と耐久性は実際のハウジングで検証する必要があります。銘板に何を含める必要があるか、また、特定の認証スキームにおけるマーキング方法としてレーザーマーキングが許容されるかどうかは、認証機関と対象市場の規制によって定義され、レーザープロセスによって定義されるものではありません。.
ブランド、モデル、トレーサビリティコード
ブランドロゴとモデル表示は、識別のためにハウジングの最も目立つ面にマーキングされます。シリアル番号、日付コード(一般に年-週形式)、ロットコード、およびQRまたはData Matrixシンボルは、トレーサビリティのために、そしてますます偽造防止のためにマーキングされます。偽造防止では、ハウジング上のコードがユニットを検証記録に結び付けます。コード値がデータベースまたはMESによってユニットごとに生成され、マーキング後に検証される必要がある場合、データフロー設計は、このアプリケーションページではなく、トレーサビリティおよびデータ統合ソリューションに属します。.
対象範囲の一般的な部品
このページで最も一般的なワークピースは、成形プラスチック製の充電器またはアダプターのハウジング、アルミニウム製アダプターハウジング、および選択された交換可能プラグまたはトラベルアダプター部品です。正確なハウジング材質と仕上げは、意思決定パスの中で後々重要になります。なぜなら、ABS / PCブレンド、異なる色、無塗装アルミニウム、陽極酸化アルミニウム、コーティング表面では、同じマーキング応答が得られないからです。.
| 部品ファミリ | 代表的なマーク内容 | 典型的な位置 |
|---|---|---|
| プラスチックハウジング(ABS / PCブレンド) | 定格銘板、認証および警告記号、ブランドロゴ、モデル、シリアル、日付コード、QR / データマトリックス | 主面または底面 — エンドユーザーが読める状態を維持する必要があります |
| アルミニウムハウジング(無塗装、陽極酸化、またはコーティング) | 定格銘板、ブランドロゴ、モデル、シリアル、日付コード | 主面または底面の平坦なバンド |
| 交換式プラグ/トラベルアダプタ部品 | 部品ID、ロットコード、組立マーク | 製品設計に応じた、平坦な内部面または端面 |
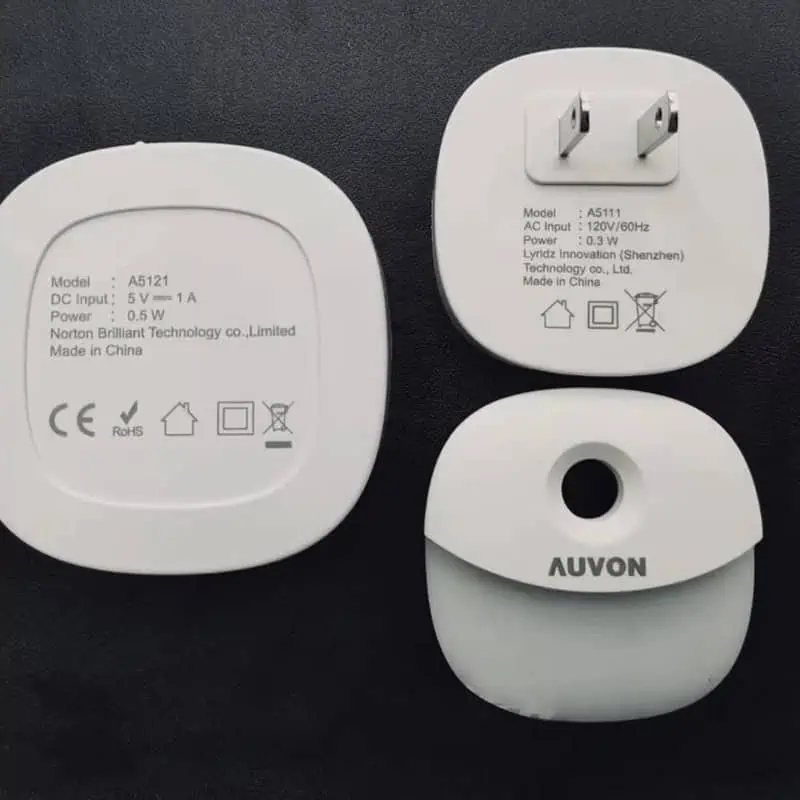
充電器ハウジングの定格銘板と識別マーク
充電器ハウジングには通常、モデル情報、電気定格、認証記号、その他の識別内容が外向きの面に記載されています。永続的で消耗品不要のマーキングプロセスが必要な場合は、レーザーマーキングを評価できます。.
エンジニアリングの要点: 定格銘板は外向きで読み取り可能な面に配置する必要があります — これが充電器の実務ルールであり、隠れた領域にマーキングされる部品とは逆です。.
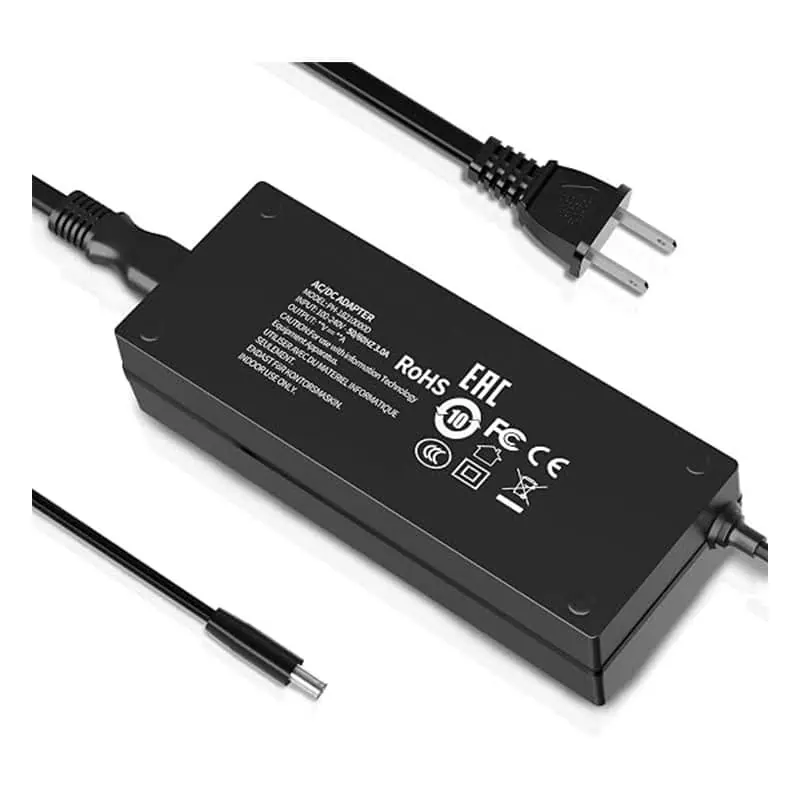
電源アダプターハウジングの定格表示と識別マーク
電源アダプターのハウジングは、平らな外表面に型番、電気定格、認証シンボル、その他の識別情報を表示できる。最終的なレーザーコントラストと耐久性は、実際のハウジング材料と表面で確認する必要がある。.
エンジニアリングの要点: ハウジング材料、色、表面コーティング、目標とするコントラストはすべてレーザー結果に影響するため、プロセスを最終決定する前に実際のアダプターでサンプルテストを行う必要があります。.
充電器と電源アダプターのレーザーマーキング結果を左右するものは何か?
ハウジング材料の名称だけでは、プロセスを選択するのに十分ではありません。結果は、材料の配合、色と仕上げ、マークのサイズと内容、表面形状、部品の配置、および完成したマークが満たすべき合否基準の組み合わせによって決まります。.
材料、色、表面状態
ABS、ポリカーボネート、難燃性ブレンドは、部品が似て見えても異なる反応を示すことがあります。着色剤、添加剤、表面テクスチャは、コントラストと使用可能なパラメータウィンドウを変化させる可能性があります。アルミニウムも、表面の層がマークの形成方法を変えるため、表面状態 — 未処理、陽極酸化、塗装、その他のコーティング — によって区別する必要があります。したがって、実際の生産グレードのハウジングは、汎用の平板試験片よりもテストに適しています。.
マークサイズ、コード密度、および利用可能領域
小さな定格表示文字、シリアル番号、QRまたはデータマトリックスシンボルは、光学系に異なる要求を課します。最小文字、コードセルサイズ、総マーキング面積、およびハウジング上の利用可能なソリッドランドはすべて、評価すべきフィールドサイズとプロセスウィンドウに影響します。固定式スキャナでコードを読み取る場合、位置公差は別個の後付け事項ではなく、結果要件の一部になります。.
| 変動要因 | なぜ結果が変わるのか | テストで確認すべきこと |
|---|---|---|
| ハウジング材料 / 配合 | 異なる樹脂、ブレンド、および添加剤は、異なるコントラストと熱応答を生じさせる可能性があります | 実際の生産ハウジング;入手可能な場合はグレードまたは配合情報 |
| 色 | 濃色、淡色、ブランドカラーのハウジングでは、異なるコントラスト目標とパラメータウィンドウが必要になる場合があります | 代表的な生産色 |
| 表面仕上げ / コーティング | テクスチャ、塗装、陽極酸化、その他の層は、マークの形成方法を変えます | 基材だけでなく、仕上げ面 |
| マーク内容と最小フィーチャ | 微細な文字や高密度コードは、使用可能な光学およびプロセスのウィンドウを狭める可能性があります | 最終アートワーク、文字サイズ、コードサイズ、マーキング領域 |
| 形状および高さの変動 | 曲率と部品高さの変動は、焦点とエッジ品質に影響します | 完成部品、図面、マーク面のジオメトリ |
| ローディングと位置決め | 治具または提示方法の再現性は、マークが付く位置に影響します | トレイ、治具、ランダム配置、またはインライン提示方法 |
| 合格基準 | プロセスウィンドウは、コントラスト、コード、耐久性、および位置限界が定義されている場合にのみ意味を持ちます。 | 完成したマークの合否基準 |
どのようなマーキング結果を目標にすべきですか?
機械を選ぶ前に、合格マークとはどのようなものかを定義します。視覚的に許容できるロゴ、小さな定格銘板、機械読み取り可能なトレーサビリティコードは、同じハウジング上であっても異なる受け入れ基準を必要とする場合があります。.
目視およびコードの結果
- コントラストと判読性 — テキストは、意図した検査条件下で、実際のハウジング色の上で読み取り可能でなければなりません。.
- 文字およびエッジの品質 — 小さな定格表示文字は、図面またはブランド要件を満たすのに十分な鮮明さを保つ必要があります。.
- コード可読性 — QR または Data Matrix シンボルは、使用予定のリーダーまたは検証機でテストする必要があります。
- 位置 — マークは、許容領域内かつスキャナーまたは外観上の位置公差内に収まらなければなりません。
表面、機能、耐久性の結果
- 表面外観 — 許容できない焦げ、黄変、溶融、粗さ、または不均一なコーティング除去を避けてください。
- ハウジングの完全性 ハウジングの完全性 — その工程は、薄い壁、継ぎ目、ポート、その他の機能領域に許容できない損傷を与えてはならない。
- 耐久性 耐久性 — 用途に応じて、必要な摩擦、拭き取り、湿度、汗、洗浄剤、または温度曝露に対する検査を定義する。
- 一貫性 一貫性 — 許容された効果は、意図された生産提示方法および代表的なハウジングバッチ全体を通じて再現可能であり続ける必要がある。
したがって、有用なサンプルテスト指示書では、結果を測定可能または検査可能な表現で記述する — 単に「この充電器ハウジングにマーキングする」だけでなく、必要な内容、サイズ、コントラストの向き、コード読み取り要件、許容されるマーキング領域、表面の限度、耐久性検査、生産サイクルの目標まで含める。
マークの位置:可読面とキープアウトゾーン
位置は、レーザーに関する決定であると同時に、設計上の決定でもあります。適用される製品規格、認証スキーム、または製品設計によって識別情報を外部からアクセス可能な状態に維持することが求められる場合、 必要な銘板または認証情報は、指定された可読面に配置する必要があります — ただし、ポート、ピン、通気孔、継ぎ目は空けておきます。
読み取り可能な外面
適用される規格、認証スキーム、または製品設計によって外部から読み取り可能な状態を維持することが求められる識別情報については、主面または底面が一般的な対象となります。正確な位置は、製品のマーキングおよび検査要件に従う必要があります。トレーサビリティコードは、設計が許す場所であればどこにでも配置できますが、多くの場合、定格ブロックの横や、モデルテキスト付近の底面に配置されます。アルミニウム製アダプターでは、本体に沿った平坦な帯状部分または底面が、通常、より安定したマーキング面となります。
キープアウトゾーン
- ポート類とピン — USB、DC、および主電源接点は機能面です。それらの近くにマーキングするとコネクタ領域を損なうリスクがあり、可読性の目的も果たしません。
- 通気スロットと穴 — スロットをまたいでビームを遮ると文字が欠けてしまいます。マークは固体の平坦領域に収まる必要があります。
- 組立継ぎ目とスナップライン — 接合部は機械的機能と外観の位置合わせを担っています。
- 曲面エッジの移行部 — 急激な湾曲はビームをデフォーカスさせ、文字を歪めます。唯一の固体領域が曲面の場合、3Dまたは小視野アプローチが評価対象になります。
形状、治具、位置決め
充電器とアダプターは、主に平らか緩やかに湾曲した小さな筐体で、大量に生産されています。形状上の課題は、ビームが届くかどうかよりも、多数の小さな部品をビームに対して正確かつ再現性よく提示することにあります。
平らな筐体とトレイマーキング
専用トレイに入った平らな面の筐体が最も単純なケースです。トレイは多数のユニットを1つのフィールド内に位置決めし、機械はそれらを1回または数回のパスでマーキングします。トレイマーキングにおける位置精度を通常制限するのは、レーザーではなく治具の再現性です。そのため、トレイの設計と筐体の公差は、マーキングパラメータと同じくらい注意を払う価値があります。
わずかに湾曲したハウジング
マーク領域全体にわたる緩やかな湾曲は、使用可能な焦点深度を短くします。湾曲領域の端にある文字はぼやけやすく、中央はシャープなままです。湾曲が焦点公差内に収まるかどうかは、サンプルと計算で判断する問題です。収まらない場合は、3Dダイナミックフォーカスマーキング方式や、再位置決めを伴うより小さなフィールドが検討対象になります。
ランダム配置とビジョン位置決め
ハウジングがランダムな位置で到着する場合 — フィーダー上、ばら積みトレイ内、または作業者によるハンドリング — ビジョン測位が各部品の位置を特定し、マーク位置を自動的に補正します。ビジョン方式とそのマーキングサイクルへの統合は、ビジョン測位ソリューションで対応しています。 ビジョンCCDマシンファミリー が適合する製品の方向性です。
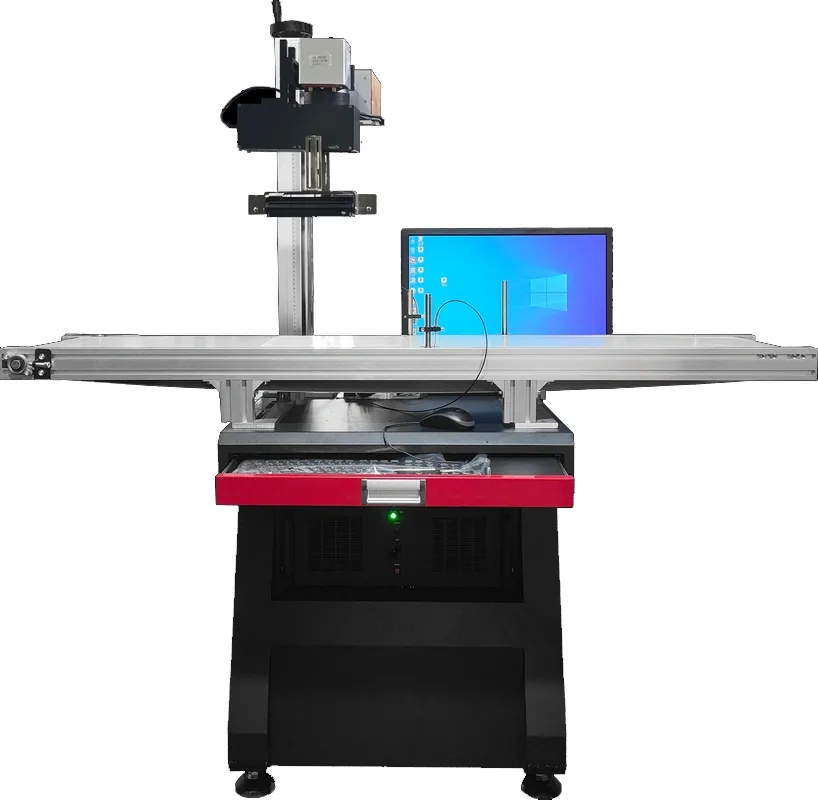
ビジョン誘導マーキングは、部品の高さ、提示状態、フォーカスが管理されている場合、精密なX/Y位置決め治具への依存を減らすことができます。カメラは各ハウジングの位置を特定し、レーザーが意図した箇所に出射する前に、視野内で位置と回転を補正します。これは、トレイ位置が繰り返し再現されない場合の柔軟な、または混在部品の充電器マーキングや、リーダーの位置許容範囲内に収める必要があるシリアルコードに有用です。ビジョンだけでは、管理されていない高さ、フォーカス、部品の安定性を補正することはできません。
エンジニアリングの要点: ビジョンはX/Y位置と回転を補正できますが、ワークステーション側では依然として部品の高さ、フォーカス、安定性を管理する必要があります。横方向の配置が繰り返し再現されない場合はビジョンを使用し、すべての治具要件の代替として扱わないでください。
| 部品形状 | 一般的な治具 | 構成の方向性 |
|---|---|---|
| 平坦なハウジング面、高密度 | 専用マルチキャビティトレイ | 標準デスクトップ型または分離型マシン、トレイバッチ処理 |
| わずかに湾曲した面 | 接平面を呈するトレイまたはクレードル | サンプルで焦点深度を確認。湾曲が公差を超える場合は3D。 |
| 底面のみ(定格銘板) | 反転治具または2ステーション方式 | インデックストレイ/2回目の段取り |
| ランダム配置 | ビジョンガイドによる位置決め | ビジョンCCD装置 /ビジョンソリューション |
最初に評価すべきレーザーの方向性
充電器の筐体は材質によって明確に分かれるため、最初に検討する方向性はマーキングする筐体によって決まります。最終的な選択は、筐体の色、目標とするコントラスト、サンプル結果によって左右されます。
プラスチック筐体:ABSとPC
成形 ABS およびポリカーボネート製ハウジングの場合、, UVレーザー (約355 nm)は、しばしば最初に評価すべき方向です。短波長と低入熱により、暗色と明色の両方のプラスチックに微細で鮮明な文字を、薄肉壁への焼け痕リスクを抑えながら形成できます。ファイバーレーザー(1064 nm)も一部のプラスチック配合物にマーキングできますが、結果は樹脂と色に固有です — 難燃添加剤、着色剤、表面テクスチャがすべて結果を変えるため、現実的なコントラストが属するのは、 プラスチック材料ページ ここでの一般的な規則ではなく。.
アルミニウム製ハウジング
アルミニウム製アダプターハウジングの場合、 Qスイッチファイバーレーザー (約1064 nm) は、しばしば最初に評価すべき方向です。むき出しのアルミニウム上の最終的なコントラストと外観は、合金、表面状態、パラメータウィンドウによって異なるため、実際のマークはハウジングサンプルで確認する必要があります。陽極酸化処理およびコーティングされたハウジングは挙動が異なります — 層がマークの形成方法を変えるためです — それらのケースは次で扱われます: 陽極酸化アルミニウム および コーティング表面 材料ページ。.
コントラスト目標が選択を変えるとき
目標が、暗いハウジング上の明るいマーク、明るいハウジング上の暗いマーク、またはコーティング除去効果である場合、方向とパラメータウィンドウは変わり得ます。これらの目標は材料と色に固有であり、決定する正しい方法は実際のハウジングでのサンプルテストです — 一般的な規則ではありません。.
| ハウジング材料 / 表面 | 開始方向 | 詳細は材料ページ |
|---|---|---|
| ABS / PC ハウジング、ダークまたはライト | UV(355 nm)がしばしば最初 | ABS / ポリカーボネート |
| 難燃性プラスチックブレンド | UVはしばしば最初;樹脂に固有 | プラスチック・ポリマー |
| 未処理のアルミニウムハウジング | Qスイッチファイバー(1064 nm) | アルミニウム |
| 陽極酸化処理アルミニウムハウジング | ファイバー / MOPA、層に固有 | 陽極酸化アルミニウム |
| コーティングされたプラスチックハウジング | サンプル上でのコーティング除去またはコントラスト変化の評価 | コーティングされたプラスチック |
| 塗装またはコーティングされたアルミニウムハウジング | サンプル上でのコーティング除去または層固有のファイバー評価 | 塗装金属 |
サンプル試験は、一般的な充電器およびアダプターのマーキング不具合のどのようなものを検出すべきか?
サンプル試験は、ワークステーションが確定される前に不具合モードを明らかにするように設計されている場合に最も有用です。問題は、1つのサンプルにマーキングできるかどうかだけでなく、対象部品およびプロセスウィンドウ全体にわたって、結果が読み取り可能で、正しく位置決めされ、生産上安全であるかどうかにあります。.
| 故障モード | 調査すべき典型的な要因 | 試験で判断すべきこと |
|---|---|---|
| コントラストが弱い、または不安定 | ハウジングの配合、色、添加剤、コーティング、またはパラメータウィンドウ | 現在のレーザー方向とパラメータウィンドウが実機ハウジング上で適切かどうか |
| プラスチックが黄変する、焦げる、溶融する、または粗くなる | ハウジングとターゲット効果に対する過剰な熱負荷 | より低発熱のプロセスウィンドウまたは異なるレーザー方向を評価すべきかどうか |
| 小さい文字がぼやけたり歪んだりする | フィーチャサイズ、焦点、フィールド選択、曲率または高さ変動 | 光学系、フィールドサイズ、治具、または3D焦点制御を変更する必要があるかどうか |
| QR / Data Matrixの読み取りが不安定 | コントラスト、シンボルサイズ、表面テクスチャ、焦点または位置の変動 | コードサイズ、プロセス設定、治具またはビジョン位置決めの調整が必要かどうか |
| 部品間でマーク位置がずれる | トレイ公差、治具の再現性、またはランダム配置 | 専用治具、改善されたプレゼンテーション、またはCCDビジョンが正当化されるかどうか |
| 仕上げコーティングにムラが生じる | コーティングの種類、厚さ、または表面のばらつき | 完成した製品表面に別個のプロセスウィンドウが必要かどうか |
| 外観は合格するが、耐久性は不合格になる | 視覚効果のみを狙って最適化されたパラメータ | そのプロセスが、要求される摩擦、拭き取り、環境の各試験に引き続き合格するかどうか |
| 生産バッチ間で結果が変動する | 樹脂、顔料、添加剤パッケージ、または表面仕上げのばらつき | 受け入れに、出荷前の代表的な生産バッチを含めるべきかどうか |
スループット、バッチ生産、ライン統合
生産用の充電器およびアダプターへのマーキングでは、重要な問いは、1つのハウジングにマーキングできるかどうかだけでなく、完全なサイクルが、再現可能な位置決め、検証、データ処理を伴って、要求されるタクトタイムを満たせるかどうかにあります。適切な生産方法は、測定された生産速度目標と、部品がステーションにどのように供給されるかによって決まります。
完全なサイクルを構成するもの
マーキングの全サイクルは、投入、位置決め、マーキング、検証、搬出で構成されており、レーザーのスキャン時間はその一部にすぎません。トレイ供給のハウジングでは投入と位置決めがサイクルの大半を占めることが多く、インラインでのマーキングではコンベア速度とエンコーダの同期がタクトを決めます。だからこそ、スキャン速度を上げただけではラインの高速化は保証されません。実用的なサイクルは、実際の段取りで測定する必要があります。
トレイ、インライン、自動化の選択肢
トレイ供給によるバッチマーキングと手動または半自動の投入は、部品を再現可能な位置に提示できる場合の一般的な出発点です。インラインまたはフライングマーキング、および自動投入セルは、必要なタクトタイム、部品のハンドリング方法、ライン構成によって、停止して投入する生産方式が非効率になる場合に検討対象となります。これらは、フライング/オンラインソリューションと自動マーキングセルソリューションが扱うソリューションレベルのテーマであり、 フライングレーザーマーキングマシンシリーズ が、その一つの製品の方向性となっています。
データ、検証、リジェクトの流れ
シリアル番号、日付コード、またはQR/データマトリックスの値がユニットごとに変わる場合、生産ワークフローではレーザートリガーだけでなく、それ以上のことを定義する必要があります。プロジェクトでは、データがどこから来るのか、供給されたハウジングに正しいレコードをどのように関連付けるのか、マーキングされたコードを読み戻すかどうか、検証に失敗した場合にどうするかを特定すべきです。実用的なフローは、 ロード/識別 → 位置決め → マークデータの受信または生成 → マーキング → 検証 → OK品のリリース、またはNOK品を定義された不合格/手直しアクションへ回す。トレーサビリティ記録をデータベースやMESに保存または交換する必要がある場合、そのインターフェースは後付けではなくワークステーション構成の一部です。トレーサビリティおよびデータ統合ソリューションが、そのシステム層をより詳細に扱っています。
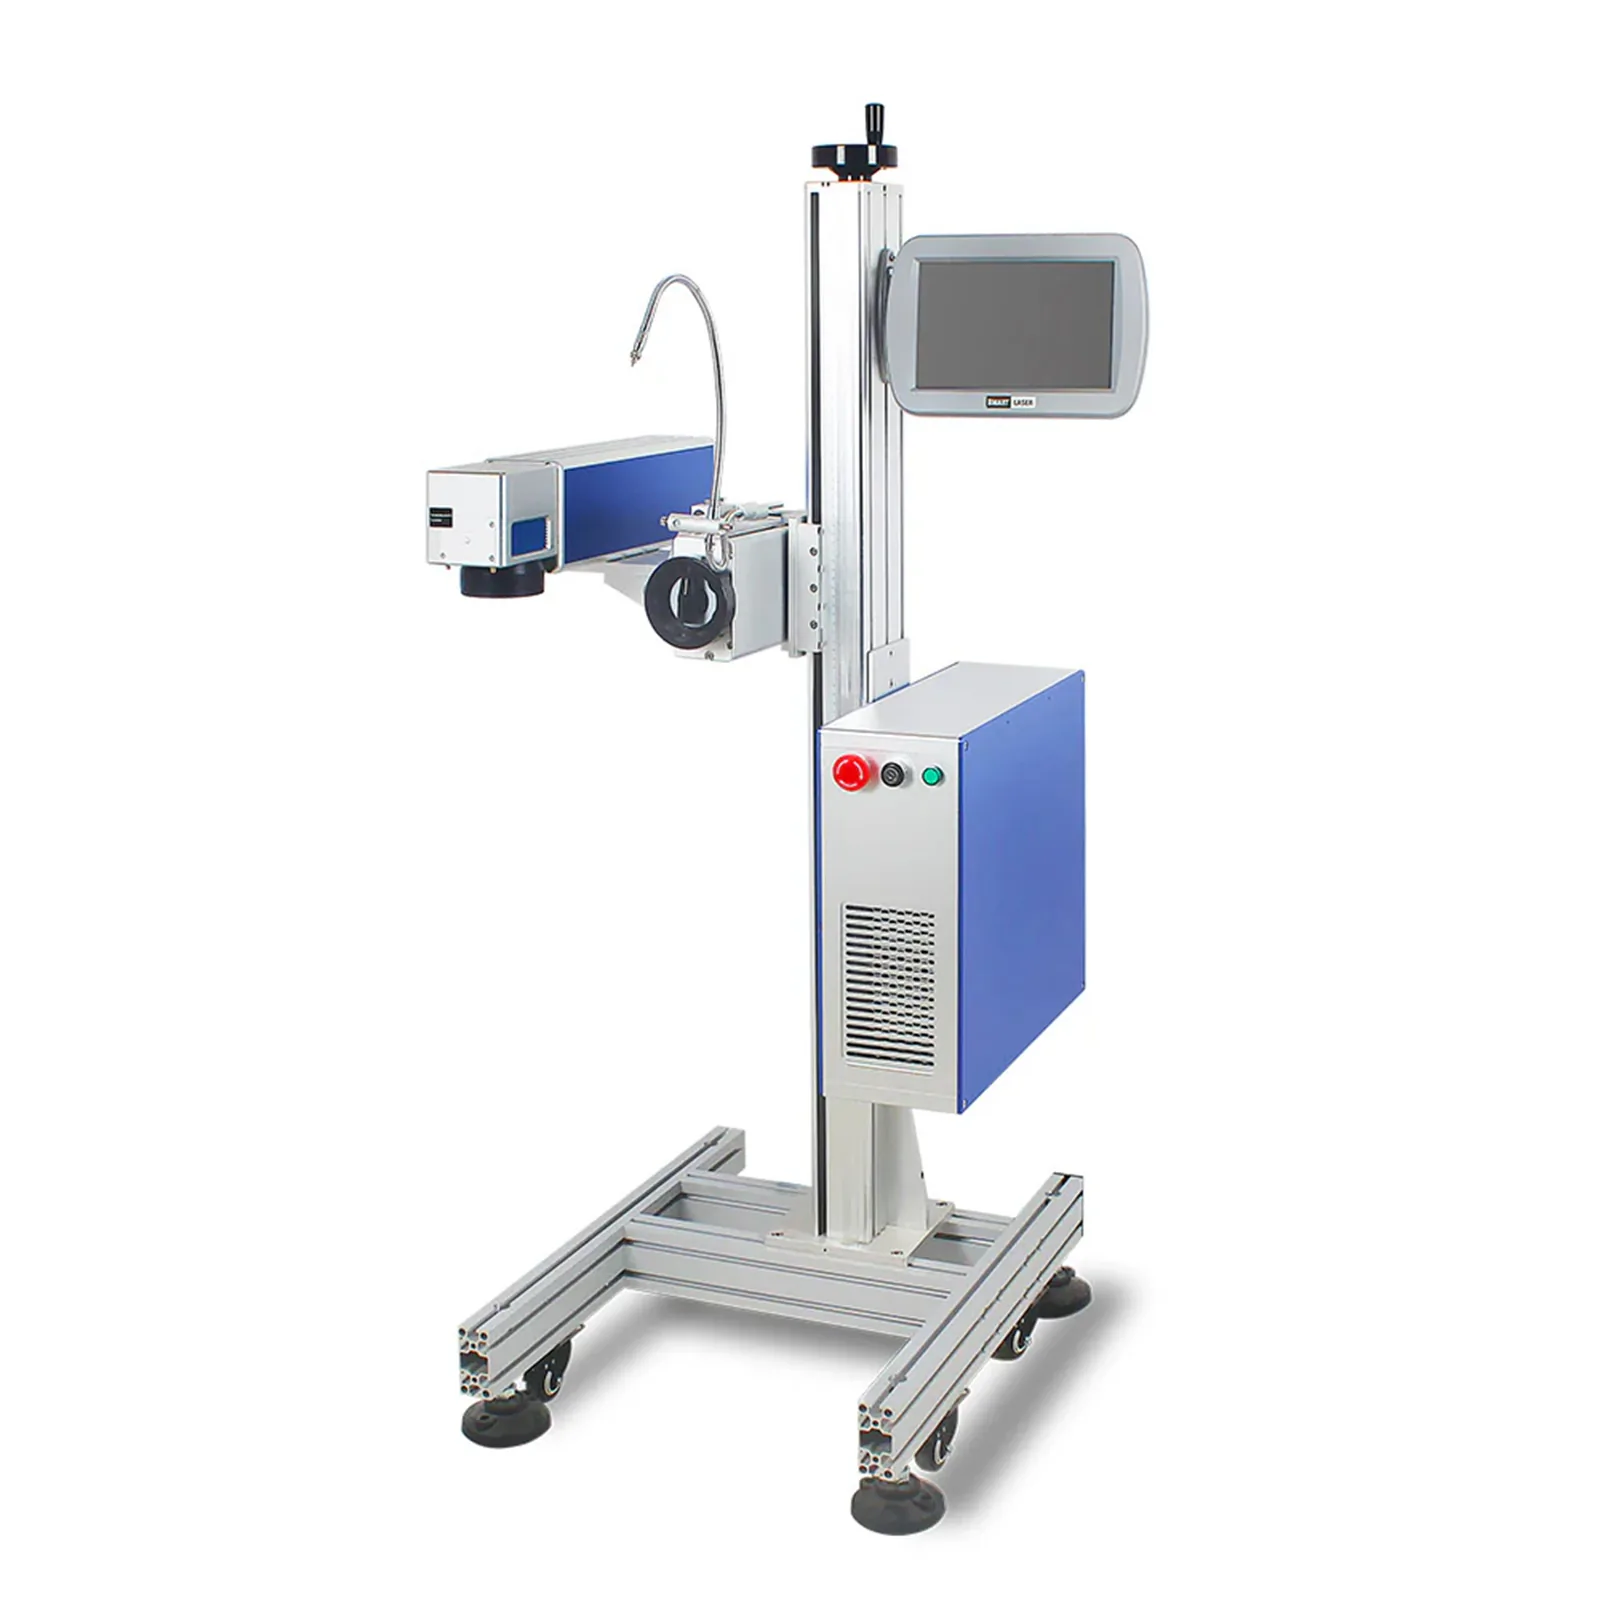
フライングまたはオンラインマーキングでは、ハウジングがビームの下を連続的に移動し、コンベヤの動きに同期してマークがオンザフライで描かれます。これによりサイクルから停止・ロードの工程をなくせますが、必要なタクトタイム、マークウィンドウ、ワーク間隔、位置決め方法が連続マーキングに対応している場合にのみ、より適した方向性となります。その統合は既製品の選択ではなく、プロジェクト単位の評価です。
エンジニアリングの要点: スキャン速度だけでなく、実測された完全なサイクル(ロード、位置決め、マーキング、検証、アンロード)に対して、トレイ、インライン、自動の各オプションを比較します。
耐久性、検証、受入
充電器ハウジング上のマークは、実際の使用に耐えなければなりません。毎日の抜き差し、バッグやポケットの中での擦れ、汗や湿気、洗浄剤、そして動作中のハウジング周辺の熱などです。特定のマークが耐えられるかどうかは、ハウジング材質、色、レーザーパラメータによって異なります。そのため検証は想定ではなく、サンプルベースで行います。
耐摩耗性、汗、洗浄剤、温度
充電器およびアダプターのマークに関する一般的な耐久性チェックには、マーク面の摩擦・摩耗試験、汗や湿度への暴露、洗浄剤またはアルコールによる拭き取り、ハウジングの動作範囲周辺での温度サイクル試験が含まれます。ハウジングの健全性もレビューの一部です。マークによって難燃性の壁が製品設計の限界を超えて薄くなったり弱くなったりしてはなりません。これは、薄肉ハウジングでは、平板試験片ではなく実部品上で低熱パラメータのウィンドウを用いてマークする理由の一つでもあります。
サンプルテスト:準備するものと検証される内容
サンプルテストは、実際のハウジング上でコントラスト、コードの読み取りやすさ、マーク位置、耐久性を確認する実用的な方法です。Zhuorui Laserは、工場の標準サービスとしてサンプルへのマーキング、パラメータ設定、プロセスレビューを提供しています — 実際のハウジングと明確なマーク仕様があれば、口頭での説明よりもはるかに有用な回答が得られます。サンプルテストでは、ハウジングまたは材料サンプル、図面または写真、必要なマーク内容とサイズ、目標とする効果、意図する装填方法または部品の提示方法、生産速度と予想数量、および可変データまたはスキャナ検証の要件を送付してください。
合否判定項目
| 項目 | 確認項目 |
|---|---|
| コントラストと判読性 | 指定された照明下で、実際のハウジング色において定格表示テキストが判読できること |
| 文字およびコードのサイズ | 図面またはコード仕様の最小値を満たす |
| コード可読性 | 想定されたスキャナまたはベリファイアによる読み戻し |
| 位置精度 | リーダーの許容範囲内で再現可能なマーク位置 |
| 摩耗 / 摩擦 | ブランドまたは顧客の要件に基づく摩擦試験 |
| 溶剤 / 汗 / 温度 | 用途に応じて定義される暴露試験 |
| ハウジングの完全性 | 設計限界を超えて薄肉壁や難燃部が弱体化しないこと |
| データ/検証フロー | 正しい可変データがマークに到達すること。必要な場合、意図したリーダーまたはベリファイアの応答とNOK処理が確認されること |
| サイクルタイム | 実際の配置で、ローディング、位置決め、マーキング、検証、アンローディングを含めて測定 |
合格基準そのものは、顧客またはブランドオーナーによって定義されます — Zhuorui Laserの役割は、それらの基準に照らしてセットアップし試験することであり、基準を考案することではありません。工場の品質管理および試験能力については、以下のページで説明されています: 品質管理および試験能力ページ.
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
サンプルテストは、「マーキングができる」という結論だけでなく、構成の決定で終えるべきです。承認されたプロセスウィンドウ、部品形状、位置決め公差、タクトタイム、検証要件が相まって、生産機に必要なレーザー光源、光学系、治具、自動化レベルが決まります。
| サンプルテスト/生産上の知見 | それが情報提供する構成上の決定 |
|---|---|
| 最良の合格マークには、UV、Qスイッチファイバー、または別の検証済み方式が必要です。 | 量産試験に持ち込むレーザー光源ファミリーとプロセスウィンドウ |
| 最小の文字/コードと総マーキング面積が確定している | レンズとマーキングフィールドの方向性、使用可能なフィールドと描画品質のバランスを取る |
| 曲率または高さの変動が焦点許容範囲内に収まる/超える | 位置決めを制御した標準2Dセットアップ、または3Dダイナミックフォーカス評価 |
| 現在のローディング方法では、要求されるマーク位置の再現性が得られない | 専用治具、多キャビティトレイ、インデックス式の位置決め、またはCCDビジョンによる位置決め |
| 実測の全サイクルが要求タクトタイムを満たさない | トレイ密度、インデックス送り、自動投入、インライン/フライング評価、またはプロジェクトベースの自動化レビュー |
| シリアルまたはコードデータが個体ごとに変化する | マーキングソフトウェアと、必要なデータベース/MESその他のデータインターフェース |
| リードバックは検収の一部です | 必要な OK / NOK 処理ロジックを備えたスキャナーまたはベリファイアの統合 |
| 材料またはプロセスによって安全 / ヒューム制御の要件が生じる | 機械のエンクロージャーおよびインターロックのレビューと、材料またはプロセスで必要な場合の適切なヒューム排出または換気 |
したがって、最終的な装置は総合的なテスト結果に基づいて選定されます。1つのハウジングへのマーキングが成功しただけでは、プロセスの実現可能性という問いに答えたにすぎません。量産リリースには、選択した構成が、意図したローディング、データ、検証フローで、必要な位置とサイクルタイムにおいて承認済みの結果を再現することも必要です。
よくある質問
レーザーマーキングは充電器ハウジング上のインク印刷やパッド印刷を代替できますか?
多くの工場にとっては、はい — それがこの用途が検討されるよくある理由です。レーザーマーキングは、表面に塗布するインク層への依存を避け、インク、パッド、および関連するマーキング消耗品を工程から排除します。レーザーによる結果が、要求される判読性、外観、耐久性の基準を満たすかどうかは、実際のハウジングでサンプル試験により確認する必要があります。
黒と白の充電器ハウジングでマーキングのコントラストが異なるのはなぜですか?
プラスチックはレーザーに異なる反応を示すためです。多くの黒いハウジングではマークは明るい色または灰色のコントラストとして現れ、白または明るい色のハウジングでは暗く現れます。樹脂グレード、難燃添加剤、着色剤はいずれも結果を変化させます。メカニズムは専用のプラスチック材料ページで説明されており、 プラスチック材料ページお客様のハウジングにおける具体的な結果は、サンプル試験で確認する事項です。
認証マークや定格銘板にレーザーマーキングできますか?
レーザーマーキングは、定格銘板に表示される記号や文字について検討できます。銘板に何を記載しなければならないか、また、特定の認証制度や市場規制の下で、成形または印刷ではなくレーザーマーキングされた銘板が許容されるかどうかは、認証機関および規制によって定められています — この工程を確定する前に、コンプライアンス担当部門と確認してください。
湾曲した充電器ハウジングには特別な治具または3Dマーキングが必要ですか?
緩やかな曲面は、まず焦点深度と照らして確認します。マーク領域が焦点公差内に収まる場合は、接平面をレーザーに提示するトレイまたはクレードルを用いた標準マーキングで対応できます。曲面が公差を超える場合は、3Dダイナミックフォーカス方式、または再位置決めを伴うより狭いフィールドが検討対象になります。
そのマークは日常的な摩擦、汗、洗浄剤に耐えられますか?
筐体の材質、色、レーザーパラメータによって異なります。これはまさにサンプルテストで確認する内容です。摩擦試験、汗や湿気への曝露、アルコールまたは洗浄剤での拭き取り、温度サイクルが一般的な確認項目であり、合否基準は顧客またはブランドオーナーによって定義されます。
マーキングは大量生産の充電器組立ラインに統合できますか?
はい。部品を再現性よく位置決めできる場合、トレイ供給によるバッチマーキングは一般的な出発点です。要求されるタクトタイム、部品ハンドリング、ライン構成によって連続的または自動化された供給が有益になる場合は、インラインまたはフライングマーキングと自動ローディングを検討します。統合の実現可能性 — サイクルタイム、位置決め、データインターフェース — はプロジェクトとして検討され、関連する ソリューションページ でそのアプローチを説明しています。
サンプルテストまたはお見積もり
充電器またはアダプターの筐体で何が実現可能かを確認する最短の方法は、実際の材質、色、仕上げ面でのサンプルテストです。筐体または材料のサンプル、図面または写真、マーク内容とサイズ、目標とする効果と合否基準、想定する投入方法、生産速度、可変データまたはスキャナー検証の要件があれば送付してください。テスト結果は、レーザーの方向、光学系、治具またはビジョン要件、生産方法、検証構成を定義するために使用できます。
充電器または電源アダプターのマーキングワークステーションでは、設備レビューに、その特定の機械構成に対するレーザー安全制御が含まれます。特に、大量生産エリアでステーションが無人運転される場合、エンクロージャーとインターロックのオプションが重要です。