
ワイヤ、ケーブル、チューブへの適用
熱収縮チューブのレーザーマーキング
レーザー方式を選択する前に、チューブの配合、収縮状態、コード、形状、取り扱い、生産速度を定義します。良好なサンプルは、必要な収縮、組立、後工程での使用後も読み取り可能で許容できるものでなければなりません。.
ワークピースの範囲
マーキング対象の熱収縮チューブはどの状態ですか?
レーザー光源やマシンレイアウトを比較する前に、2つの別個の側面を定義します。チューブがどのように供給・取り扱いされるか、そして収縮に対してマークがいつ適用されるかです。.
供給/取り扱い状態
連続チューブまたはリール
リール供給のチューブは、切断または回収の前に連続的に供給されます。供給形式と、コードが一定のピッチで繰り返されるかどうかを記録します。.
プレカットスリーブ
個々のスリーブは1つずつ供給されます。スリーブの寸法と、投入が手動か自動かを記録します。.
マーキング段階
収縮前
マークは供給時の寸法で付され、指定された収縮回復処理後に評価されます。.
収縮後または取り付け後
最終的に収縮回復したチューブまたは取り付けられたチューブには、その使用時の形状でマークが付されます。目的のマーク領域へのアクセスを記録してください。.
マークする理由
なぜ熱収縮チューブにマークを付けるのか?
コードの目的によって、収縮後も視認可能にしておく必要があるものと、生産システムが制御する必要があるものが決まります。.
部品およびハーネスの識別
生産チームとサービスチームが正しい部品を識別できるように、ワイヤ、ケーブル、スリーブ、アセンブリ、または接続点を識別します。.
組立ガイダンス
設置および保守時の曖昧さを減らすために、極性、定格、方向、仕様、または顧客指定の文言を使用します。.
トレーサビリティ
工程で製造履歴または品目単位の識別が必要な場合は、ロット、日付、シフト、リール、シリアル、その他の可変データを適用します。.
何がマーキングされるか
熱収縮チューブには通常何がマーキングされますか?
コード形式は、利用可能なマーキング領域、最終的なチューブの湾曲、および収縮後または設置後に使用する検査方法と併せて選択する必要があります。.
| マーキング作業 | 一般的な内容 | 用途別変数 | 受入時の着眼点 |
|---|---|---|---|
| 識別テキスト | 部品番号、ワイヤID、サイズ、電圧、または顧客指定の文言 | 文字高さ、使用可能長さ、チューブ直径、コントラスト | 最終的な視認条件における明確な判読性 |
| バッチまたは日付コード | ロット、日付、シフト、リールまたは製造参照 | 可変データ、繰り返しピッチ、切り替えおよび再開動作 | 正しいデータと一貫した配置 |
| 極性または仕様 | +、−、定格、色基準または組立指示 | 向き、間隔、最終設置位置および視距離 | 収縮および設置後の明確な解釈 |
| バーコードまたは2次元コード | ジオメトリが許す場合のバーコード、QRまたはデータマトリックス | モジュールサイズ、曲率、クワイエットゾーン、照明およびリーダー形状 | 必要な最終状態で検証された機械可読性 |
結果変数
レーザーマーキングの結果は何によって決まりますか?
熱収縮は製品形態であり、単一の材料配合ではありません。マーキング可能な範囲は、チューブの構造、必要なマーク、および部品の加工方法の相互作用によって決まります。.
ポリマーと配合
ベースポリマー、顔料、充填剤、難燃剤パッケージ、その他の添加剤は、吸収、コントラスト機構、および可視または熱的表面変化の量を変える可能性があります。.
色と表面状態
暗色、明色、不透明、光沢、マット、または印刷済みの表面では、反応が異なる場合があります。表面汚染や既存の印刷も、使用可能なコントラストを変える可能性があります。.
肉厚とチューブ構造
薄い肉厚は通常、過剰な局所エネルギーに対する許容度が小さくなります。多層または特殊用途のチューブは、汎用ポリマーとして扱うのではなく、実際に供給される構造のまま試験する必要があります。.
直径と収縮率
供給直径、収縮後直径、収縮率は、使用可能なマーク幅、曲率、および収縮中にテキストやコードがどのように変化するかに影響します。.
コードの形状
文字高さ、線の長さ、ストローク幅、2Dコードのモジュールサイズ、および向きは、コードが許容できる寸法変化の量を決定します。.
生産条件
ライン速度、繰り返しピッチ、滞留時間、焦点安定性、トリガータイミング、および後工程の収縮やハンドリングは、良好な静的サンプルを一貫性のない生産結果に変えてしまう可能性があります。.
目標結果
許容できるヒートシュリンクマークは何を達成すべきか?
試験前に受入基準を定義する。目標は単に「目に見えるマーク」ではない。チューブが本来の用途に適合したまま、必要なプロセスを経ても残るマークである。.
コード品質
- 正しいテキストまたは可変データ。.
- 読み取り可能な文字サイズと十分なコントラスト。.
- 必要な場合はスキャン可能なバーコードまたは2次元コード。.
- 配置が許容マーク領域内に留まる。.
チューブとプロセスの完全性
- 許容できない穿孔、変形、焦げ、または残留物がない。.
- 指定された収縮サイクル後もマークが許容可能である。.
- 必要な屈曲、摩擦、熱、取扱い、または設置時の暴露がマークを無効にしないこと。.
- 結果は、要求される生産速度で再現性を維持する。.
形状と取り扱い
チューブの形状、位置決め、および生産時の取り扱いによって、セットアップはどのように変わるのか?
ワークピースの状態が定義されたら、それを焦点、位置決め、送り、トリガー、および生産の再現性を制御するセットアップ要件に変換する。.
| ワークピースまたは生産条件 | 何が変わるか | テスト前に定義すべきこと |
|---|---|---|
| 連続リール送りチューブ | ピッチ精度、送り張力、ライン同期、および再開時の一貫性が重要になる。. | 公称/最小/最大ライン速度、繰り返しピッチ、チューブの移動、エンコーダ/トリガーの利用可否、および切断位置。. |
| プリカット済みルーズスリーブ | 部品の向きと繰り返し配置は、マーク位置の一貫性を大きく左右する可能性があります。. | スリーブ長、直径範囲、装着方法、治具構想、および1分あたりの必要部品数。. |
| 円形または装着済みチューブ | 曲率は、焦点、使用可能なマーク幅、および表面全体でのコードのひずみを変化させます。. | 外径、アクセス可能な円弧、マークの向き、焦点許容差、および部品を回転または再配置できるかどうか。. |
| 収縮前にマーク | コードは収縮回復中にサイズ、間隔、曲率が変化する可能性があります。. | 供給時および回復後の寸法、収縮率、最終マーク位置、収縮後検査方法。. |
| 収縮後にマーク | 最終組立時のアクセスと治具のクリアランスが主要な制約となります。. | 装着後の形状、周辺部品、利用可能なマーキング範囲、投入/排出、および最終検査位置。. |
| 大量生産 | サンプル結果は、孤立した部品だけでなく、要求されるデューティサイクル全体にわたって再現可能でなければならない。. | 1分あたりの部品/スリーブ数、シフトあたりの時間、1日あたりのシフト数、段取り替え頻度、および許容される検証/不合格方法。. |
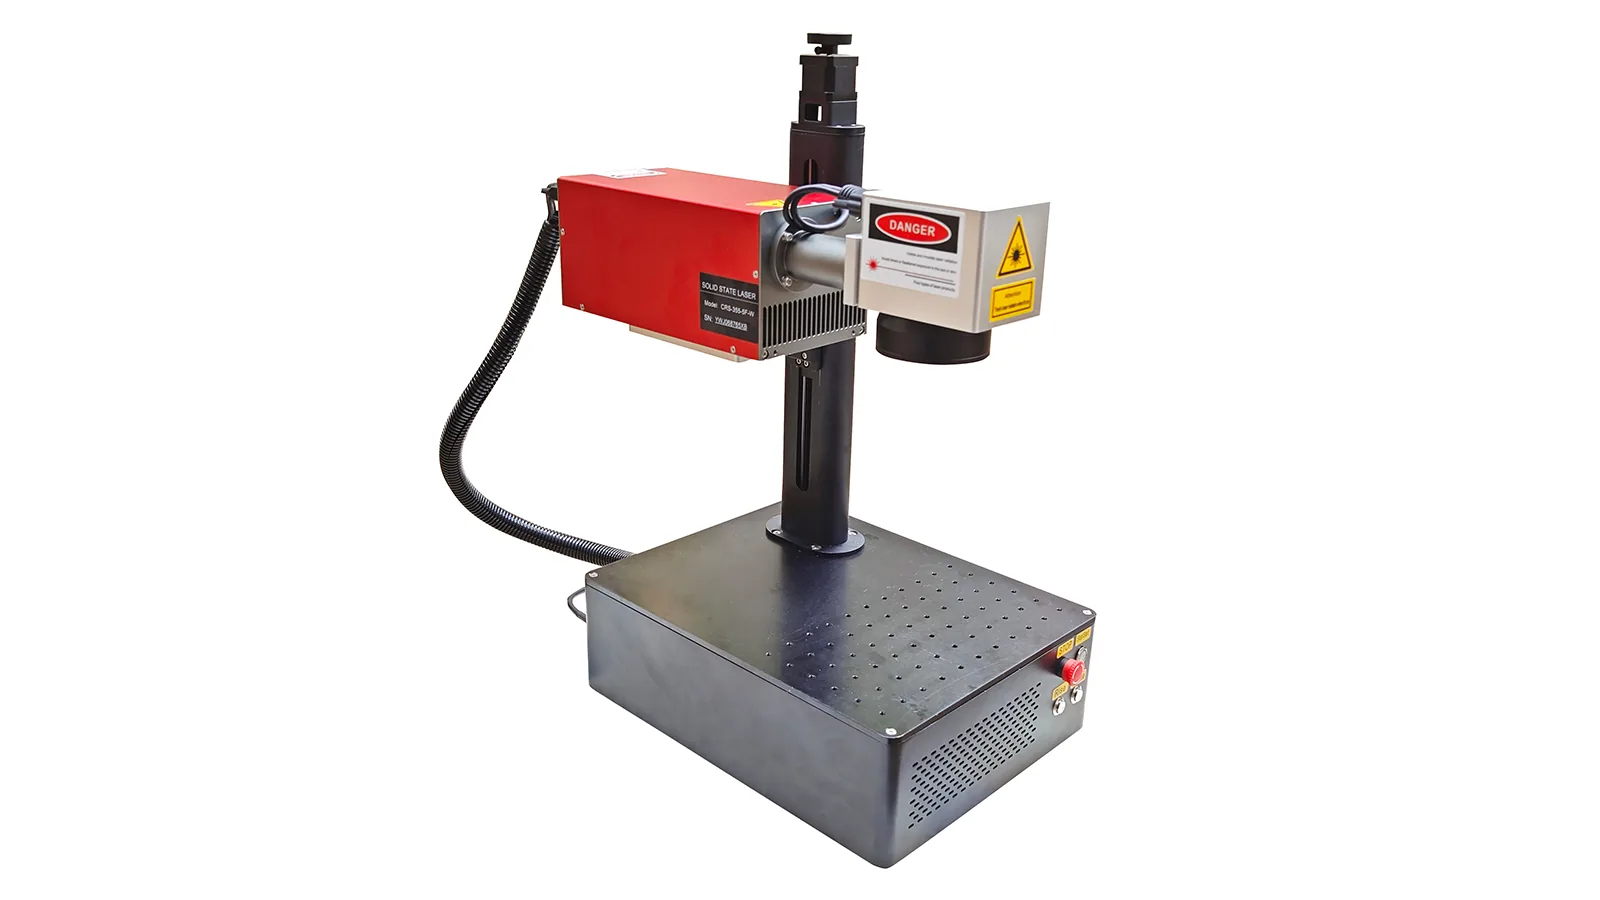

アーキテクチャ例のみ: これらの機械の画像は、オフライン処理と自動処理の対比を示しています。特定の熱収縮材料配合に対するレーザー適合性やマーキング結果を証明するものではありません。.
初回テスト用レーザールート
最初にテストすべきレーザールートはどれですか?
「ヒートシュリンクチューブ」という言葉だけで光源を選定しないでください。実際の配合、マーク対象、および許容される影響領域を用いて最初のスクリーニング経路を決定し、その後、要求される収縮条件と生産条件の下でサンプル結果を比較してください。.
| 開始条件 | 最初に評価する価値のある経路 | 試験で証明すべきこと |
|---|---|---|
| 微細コード、小さなマーク面積、または影響領域を厳密に制御する必要がある熱に敏感なポリマー | UV この波長に反応する配合では、早期の候補となり得ます。. | コントラスト、エッジ品質、表面変化、収縮後の読み取りやすさ、および達成可能なサイクルタイム。. |
| 制御されたCO₂表面相互作用に反応し、かつ必要なマークがそのメカニズムに耐え得るポリマー構造 | CO₂ スクリーニング可能です。. | コントラスト、歪み、貫通リスク、残留物/ヒュームの挙動、収縮後の完全性、および速度。. |
| 有用な近赤外応答を示す、顔料添加、充填、または添加剤改質されたポリマー | ファイバー, 、パルス制御が関連するMOPAバリアントを含め、評価できます。. | コントラスト機構、熱影響、再現性、必要なパルスウィンドウ、および収縮後の完全性。. |
| 未知の配合、多層チューブ、または一貫性のないサプライヤー情報 | 材料同定と比較サンプルスクリーニング 単一の万能光源を前提とするよりも安全です。. | どの光源が許容できない損傷なしに許容可能なマークを形成するか、次に収縮後および生産速度でどのプロセスウィンドウが安定しているか。. |
故障モード
熱収縮チューブのマーキングは通常どこで失敗するのか?
故障診断では、材料の応答を、形状、収縮、および生産管理の問題から切り分ける必要がある。.
| 観察された問題 | 考えられる要因 | 最初に確認 |
|---|---|---|
| 収縮前は判読可能、収縮後は判読不良 | 収縮率、コードの向き、モジュール/文字サイズ、収縮後の曲率、またはマーク機構。. | 供給時の寸法と収縮後の寸法を比較し、指定された収縮サイクル後に同じマーキング領域を検査する。. |
| チューブが変形、軟化、焦げ、または穴が開く | 過剰な局所エネルギー、不適切な波長応答、薄い壁、繰り返し曝露、または焦点不良。. | 影響を受けた領域を検査し、不要なエネルギー入力を低減し、必要なコントラストを安全に得られない場合は別の経路を比較検討してください。. |
| あるバッチでは良好な結果だが、別のバッチではコントラストが弱い | 配合、顔料、添加剤、表面、またはサプライヤーロットのばらつき。. | 材料の同一性、色、および供給状態を比較し、外観だけから同一の応答を仮定しないでください。. |
| 2Dコードは目視できるが、安定してスキャンできない | モジュールサイズ、湾曲、収縮後の変形、低コントラスト、照明、またはリーダーの幾何学的配置。. | 目視検査だけに頼るのではなく、最終的なチューブ状態で使用予定のリーダーを使って検証してください。. |
| 静的サンプルは良好でも、生産時のマークはずれが生じます | 送り変動、トリガータイミング、繰り返しピッチ、焦点、チューブ回転、ライン速度変化、または再起動ロジック。. | 実際またはシミュレーションによる生産時の提示を実行し、繰り返しサイクルにわたって位置、コード品質、タイミングを記録してください。. |
生産ワークフロー
検証済みサンプルはどのようにして生産へ移行しますか?
チューブを収縮前にマークするか取り付け後にマークするかによってプロセス経路は異なりますが、どちらの経路でも、制御された位置決め、データ、検証、および定義された不合格対応が必要です。.
標準的な生産フロー
チューブを供給または装填 → 位置と向きを確立 → 正しい固定または可変データをトリガー → レーザーマーク → 初期検査を実施 → 必要に応じて切断/組立 → 指定されたプロセスで収縮 → 最終マークを検証 → 合格または不合格。.
標準的な生産フロー
組立と収縮 → 最終形状を提示 → マーク領域を特定 → 正しいデータをトリガー → レーザーマーク → 可読性とチューブ状態を検証 → 合格または不合格 → トレーサビリティが必要な場合は結果を記録する。.
サンプルの受け入れ
熱収縮サンプルはどのように受け入れるべきですか?
有用なサンプル試験では、チューブの識別情報、プロセス条件、最終的な合否結果を記録し、同じエビデンスを生産構成の選択に使用できるようにします。.
チューブを定義する
利用可能な場合は材料/配合、色、肉厚、供給時および収縮後の直径、収縮率、表面状態、関連する場合はサプライヤー/ロット情報を記録します。.
コードを定義する
実際のテキストまたはデータ構造、最小文字またはモジュールサイズ、向き、マーク領域、繰り返しピッチ、および意図する検査方法を使用します。.
実際の下流条件を実行する
指定された収縮サイクルの前後に検査し、その後、必要な屈曲、摩擦、熱、取り扱い、設置、またはその他のプロジェクト固有の曝露を加えます。.
合否を記録する
合意されたプロジェクト基準に対して、コードの正確性、可読性/スキャン可能性、配置、表面の健全性、再現性、およびサイクルタイムの結果を文書化する。.
最終機械構成
サンプルテスト結果は、最終的なマシン構成をどのように決定しますか?
最終機械は、検証済みのプロセスウィンドウと生産方法に基づいて構成されるべきであり、チューブ、コード、およびハンドリング条件が実証される前に選定されるべきではない。.
| 検証済みの試験結果または生産入力 | それが情報提供する構成上の決定 |
|---|---|
| どの波長/プロセスが、許容可能なチューブ変化を伴いながら許容可能なコントラストを与えるか | レーザー光源ファミリーおよび必要なプロセス制御範囲。. |
| 必要な文字サイズ、2Dコードサイズ、およびマークフィールド | 光学系、焦点配置、および作業フィールド。. |
| 供給/回収直径、曲率、およびアクセス可能なマーク領域 | 治具、位置決め方法、可能な回転/3Dハンドリング要件、および作業距離。. |
| 連続リール、切断スリーブ、または設置済みアセンブリ | オンライン統合、オフライン作業ステーション、または専用のローディング/部品ハンドリングアーキテクチャ。. |
| ライン速度、毎分部品数、繰り返しピッチ、およびサイクルタイム試験結果 | 光源/スキャナ性能要件、エンコーダ/トリガ設計、および自動化レベル。. |
| 可変データソースとコード変更頻度 | PC/PLC通信、データベースまたはライン制御インターフェース、およびレシピ管理。. |
| 必要な機械可読検証 | バーコードリーダーまたはビジョン検証、および不良品排除ロジック。. |
| 観察された煙、残留物、またはプロセス副生成物 | 排気要件と密閉/気流計画。. |
| シフトあたりの時間、1日あたりのシフト数、段取り替え頻度、および生産量 | デューティサイクル余裕、ワークステーション配置、ローディング戦略、および最終自動化レベル。. |
| オペレーターのアクセスと設置上の制約 | ガード、筐体、制御、ワーク保持、およびライン統合レイアウト。. |
関連するアプリケーションコンテキスト
ワイヤ、ケーブル、チューブ生産のより広範なルートを参照してください
ケーブル、ワイヤ、チューブの生産シナリオには親アプリケーションページを使用し、次にこのページを使用して、熱収縮に特有の材料応答、回復挙動、および受入基準を定義してください。.
次のステップ
チューブ、コード、収縮条件、および生産方法を検証する
有用なテストでは、最終マークを実証し、レーザー光源、光学系、ハンドリング、検証、および自動化レベルを選択するために必要な情報を生成する必要があります。.
アプリケーションについて相談する