
ボルト · ナット · ねじ · 座金 · 小型部品バッチ
ファスナーのレーザーマーキング
最終的なレーザーマーキング構成を選択する前に、締結具、材料と表面、必要なマーク、保護ゾーン、目標結果、装填方法、生産速度、サンプル受け入れ方法を定義する。.
ワークピースの範囲
対象となるファスナーと小型金物は何ですか?
実際の部品ファミリーから始めてください。利用可能なマーキング面、基準、コーティング、投入挙動は、ボルトやねじからナット、ワッシャー、ピン、その他の小型金物へと変わります。.
頭部、フランジ、および側面のマーキング
ブランドマーク、サイズまたは等級情報、ロット識別情報、その他図面で管理される内容は、承認された非機能面に配置できます。.
- 頭部様式、レセス、フランジ形状を確認してください。
- 安定したデータムから向きを定義する
- ねじ山、座面、および駆動部を保護する
面、平面、および選択した側へのマーキング
ナットは複数のマーキング可能な面を提供できるが、選択した表面は、ローディングと検査を通じてアクセス可能かつ再現可能な状態を維持しなければならない。.
- 許可されている場合に限り、上面または下面
- 側面向けの内容には六角の平面
- 1つの平面を選択した場合の向きの制御
ワッシャー、ピン、クリップ、小型部品
限られた面積、低い質量、不安定な自然姿勢のため、データム制御と部品有無確認が再現性の中心となります。
- 入れ子になった部品や重なった部品を分離する
- 高さ、移動、および部品の着座を制御する
- 部品の混入および部品の欠落エラーを防止する
なぜマーキングするのか
なぜファスナーにはマークが付けられるのか?
マーキング要件は通常、識別、トレーサビリティ、組立管理、またはサービス上のニーズから生じる。レーザーがマークをどのように形成すべきかを決定する前に、目的を定義すること。.
部品、サイズ、製品の識別情報
部品番号、サイズ、タイプ、製造元の識別情報、または図面管理された呼称を、実物のファスナーに直接関連付けた状態に保つ。.
ロット、ヒート、バッチ、またはシリアル履歴
系譜管理が必要な場合、ファスナーまたはファスナーバッチを生産、検査、または材料記録にリンクさせる。.
部品の取り違えと識別エラーを減らす
読み取り可能な識別情報、記号、または機械可読データを使用して、バリアントを区別し、正しい組立または検査を支援します。.
設置後も識別情報を保持する
部品が元の生産ラインを離れた後、保守、交換、または品質チームが必要とする可能性がある情報を保持します。.
グレード、クラス、およびコンプライアンス表示
グレード、クラス、認証、またはコンプライアンスの表示は、顧客図面および適用される仕様に従わなければなりません。マーキング工程は承認された呼称を再現するべきであり、それを新たに考案したり、割り当てたり、検証したりしてはなりません。.
マーキング対象
通常、ボルト、ナット、小型ハードウェアには何がマーキングされますか?
内容そのものが、必要なフィーチャサイズ、位置公差、データ管理、および検査に影響を与えます。光学系または自動化を選択する前に、最小の実際のマークを定義してください。.
| マーク内容 | 一般的な用途 | テスト前に定義する | 合格判定方法 |
|---|---|---|---|
| ロゴ、シンボル、または固定識別情報 | ブランドまたは製品の識別 | アートワーク、文字の高さ、向き、およびエッジクリアランス | 承認された面での目視判読性と位置 |
| サイズ、部品番号、または図面で管理された呼称 | 部品識別と組立管理 | 正確な文字、最小文字サイズ、許容領域 | 正しい内容と読み取り可能なサイズ |
| ロット、ヒート、日付、またはバッチコード | 製造トレーサビリティ | データソース、更新頻度、レシピルール | 正しいバッチの関連付けと古いデータがないこと |
| シリアル番号 | ユニットレベルのトレーサビリティ | シーケンスソース、重複防止、再作業ルール | 一意なデータと記録の一貫性 |
| データマトリックスまたはQRコード | 機械可読識別情報 | コードサイズ、セルサイズ、クワイエットゾーン、リーダー、照明、および指定がある場合はグレード方法 | 合意された方法に基づくリーダーまたはベリファイアの結果 |
結果の変動要因
レーザーマーキングの結果を決定するものは何か?
「ファスナー」はプロセス設定ではありません。受け入れられる結果は、母材、表面仕上げ、マーク定義、保護面、形状、フォーカス、ローディング、および生産サイクル全体の相互作用から生じます。
母材と熱処理条件
炭素鋼や合金鋼、ステンレス鋼、その他の金属では、異なるプロセスウィンドウが必要になることがあります。硬さ、熱処理、酸化、表面粗さも、反応を変える可能性があります。
めっき、亜鉛めっき、酸化被膜、表面仕上げ
亜鉛、ニッケル、クロム、その他の表面処理は、層構造として扱う必要があります。保護層または機能層が変化しすぎると、見た目がきれいなマークでも許容できない場合があります。
特徴サイズ、コントラスト、深さ
文字の高さ、線幅、コードのセルサイズ、ロゴの細かさ、必要なコントラスト、指定された深さによって、光学要件とタイミング要件が変わります。
面、曲率、焦点高さ
頭部上面、六角形の平坦面、狭いエッジ、湾曲した側面では、ビームの当たり方が同じにはなりません。高さと角度の変動によって、焦点マージンと配置公差が変わります。
基準、姿勢、部品の着座
揺動、姿勢の混在、キャビティへの着座のばらつき、または角度変動があると、レーザー加工自体が安定していても、マークが許容ゾーン外に移動する可能性があります。
タクト、データ、検査
実際のサイクルには、ローディング、位置決め、マーキング、検証、リジェクト処理、アンロードが含まれます。可変データと検査は、レーザー照射時間が短くてもボトルネックになることがあります。
目標結果
どのような結果を目標にすべきですか?
ファスナーのマークは、写真1枚でよく見えるというだけで承認しないでください。試験前に完成部品と再現可能なプロセスの両方が定義されるよう、マークの承認と生産の承認を切り分けてください。
実部品に付いた完成マークを承認する
- 内容: 内容:テキスト、記号、ロットコード、シリアル、および機械可読データが、承認済みのソースと部品に一致していること。
- 位置: マークが許容ゾーン内に収まり、凹部、ねじ山、軸受面/接触面、および図面で定義されたキープアウト領域を避けていること。
- 可読性: 人が読めるテキストと機械で読み取れるコードが、実際に使用される検査方法に合格すること。
- 表面と耐久性: マークが、コーティング、シーリング、軸受接触面その他の管理された機能に許容できない変化を与えず、必要な摩耗、洗浄、環境、腐食の各試験に合格すること。
見栄えのよいサンプル1点ではなく、プロセスを承認する
- 再現性: 代表的なサイズ、キャビティ、向き、表面のばらつきを通じて、位置、外観、可読性、保護領域が許容範囲にとどまること。
- フルサイクルタクト: レーザーマーキング速度のみを比較するのではなく、ロードからリリースまでの完全なサイクルを検証します。
- レシピ管理: 正しいレーザーレシピ、治具、データソースが、ファスナーファミリーと表面状態ごとに識別可能かつ再現可能であること。
形状とハンドリング
マーキング面、形状、ローディングはプロセスにどう影響するか?
許容されるマーキング領域と、部品がどのようにその領域に到達するかを定義します。ファスナーは安定したレーザーレシピを持っていても、誤った面、高さ、向きで供給されると生産に失敗することがあります。
| 位置 | 一般的な用途 | 位置決め上の課題 | 受け入れ時の懸念 |
|---|---|---|---|
| ボルトまたはねじの頭部上面 | ロゴ、識別情報、サイズまたは等級の内容 | 頭部はがたつくことなく、繰り返し可能な高さに設置できますか? | 凹部、レンチ係合部、および管理された形状は避けてください。 |
| 頭部側面またはフランジ縁 | 追加テキストまたはロット情報 | 片面を提示するために角度割り出しが必要ですか? | 焦点、エッジクリアランス、曲率を制御する。. |
| ナット面 | ブランド、ロット、サイズ、またはクラス情報 | 上下の向きを制御できますか? | 保護されたベアリング/接触限界の外側を保つ。. |
| ナット六角平坦面 | 側面の文字またはコンパクトな可変データ | 6つの向きから1つの平面をどのように選択しますか? | エッジクリアランス、角度の一貫性、フォーカスを管理する。. |
| ワッシャー、ピン、クリップ、または小型部品の面 | ロット識別、記号、またはコンパクトなトレーサビリティ | 薄い部品をどのように分離し、保持し、数えますか? | 移動、歪み、取り違えのリスクを確認する。. |
ボルト頭部:許可されるマーク領域を定義する
概念図のみ。実際の保護領域は、図面または品質要件によって決定されます。.
ナット六角フラット:エッジと座面を保護
選択した側面フラットには、再現可能な角度方向と、保護されたエッジまたは軸受面からの十分な垂直クリアランスが必要です。.
マルチキャビティ治具:ピッチ、着座、および空キャビティの制御
バッチマーキングは、治具とサイクルに関する課題となります。各キャビティは、再現可能な基準を確立し、その面を使用可能な焦点高さに保ち、必要な場合には欠品や誤った部品を検出する必要があります。
単一パーツ用ネスト
1つの部品を一度に装填し、選択した面を再現性よく提示できる場合は、専用の基準を使用します。
多キャビティ治具またはトレイ
ピッチ、高さ、姿勢、キャビティの状態、および取出しが制御されている場合に、複数の部品をまとめて位置決めする。.
位置補正
改善された治具またはビジョンが必要かどうかを判断する前に、XYオフセットと角度変動を定量化します。.
連続または自動ハンドリング
自動化プロセスの規模を決定する前に、1分あたりの部品数、詰まり、不良品、補充、段取り替えを定義します。.
初回テストのレーザールート
どのレーザールートを最初にテストすべきか?
最初のテストは、実際の材料、表面、目標結果から選択してください。以下の表はスクリーニングの方向性を示すものであり、万能なレシピでも、1つの光源がすべてのファスナーバリエーションに適合することを保証するものでもありません。.
未処理炭素鋼 / 合金鋼
識別、コントラスト、または彫刻のために、1064 nmパルスファイバーによるスクリーニング経路から始めます。実際の部品で熱処理、粗さ、目標深さ、サイクル要件を確認してください。.
ステンレス鋼
1064 nmファイバーから始め、目標がより狭い熱的またはコントラストのウィンドウを要求する場合は、MOPAパルス制御を評価します。別のグレードからレシピを流用するのではなく、実際の仕上げをテストしてください。.
亜鉛/亜鉛めっき表面
まず、亜鉛層が外観のみ変化してよいのか、薄くなってよいのか、それとも開口してよいのかを定義します。次に、保守的なファイバーまたはMOPAのスクリーニングマトリクスを実行し、マーキング後に必要な防食が確保されているか確認します。
ニッケル、クロム、または多層めっき
試験前に、めっきの積層構成と許容される停止層を特定します。仕上がった部品を使用して、マークのコントラスト、貫通、マーク周辺の密着性、および機能上または耐食上の要件を確認します。
代替波長を自動的なアップグレードとして扱わないこと
UVやグリーン、その他の光源は、規定された材料、特徴サイズ、または熱的制約によって正当化される場合にのみ試験するべきです。採用される光源とは、実際のファスナーと表面において、必要なマークを十分なプロセス余裕をもって再現できる光源です。
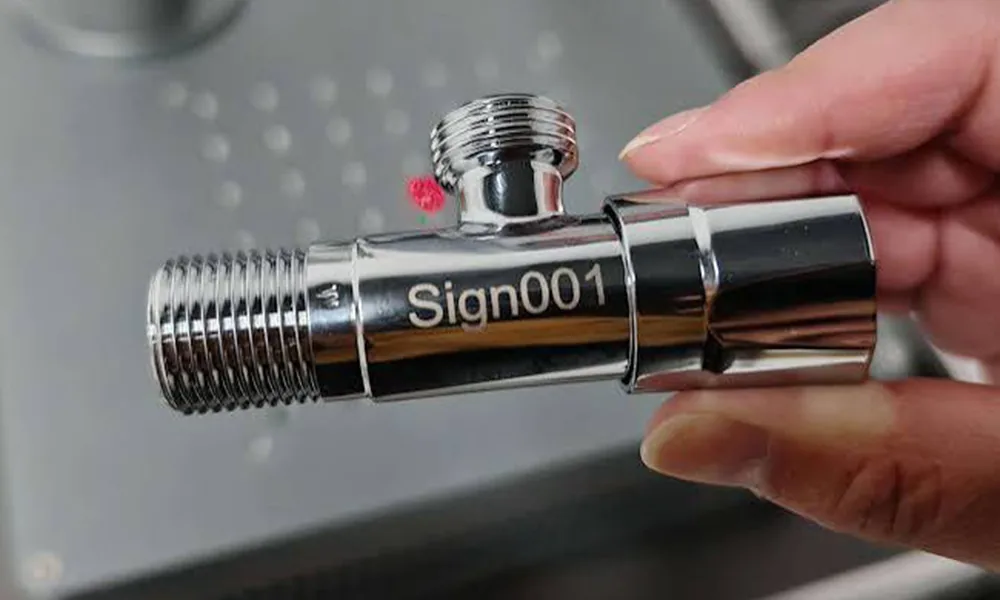
故障モード
ファスナーのレーザーマーキングは、どこでよく失敗するのか?
不具合診断では、レーザー加工の問題と、表面、位置決め、データ、または生産フローの問題を切り分ける必要があります。誤った原因を修正すると、目視では許容できるサンプルの再現性が低下する可能性があります。
| 観察された失敗 | 最初に確認 | 想定されるプロセスへの影響 | 修正後の確認 |
|---|---|---|---|
| マークが薄い、または部品ごとに変化する | 表面仕上げ、汚染、コーティングのばらつき、焦点高さ、レシピ | 実部品のばらつきには、プロセスウィンドウが狭すぎる可能性がある | 代表的な表面とキャビティにわたって繰り返す |
| マークが亜鉛またはめっきを貫通する | 層構成、許容停止層、パルスオーバーラップ、パス回数 | エネルギー除去量が許容表面変化を超えている | 層の状態を検査し、必要な腐食/機能チェックを実施する |
| ハロー、変色、または粗いエッジが現れる | 熱の蓄積、重なり、洗浄状態、および繰り返しパス | 熱的またはアブレーションのマージンが強すぎる | 洗浄後の外観と表面の健全性を比較する |
| マークが凹部、エッジ、または座面領域側へずれる | 基準、着座、キャビティ公差、および方向 | 位置決め誤差が許容マーク領域の余裕より大きい | 代表的なバッチを実行し、位置再現性を測定する |
| ナットの1つの面のマーキングが不均一 | 角度方向と割り出し方法 | 正しい面が再現性よく提示されない | 繰り返し装着時の選択したフラット面の向きを確認する |
| マーキング中に小部品が動く | ネスト支持、クランプ、振動、部品の着座 | ワーク保持機構がマーキングサイクル中にデータムを維持できない | 繰り返しロード後の位置と焦点を確認する |
| Data Matrixの読み取りが不安定 | セルサイズ、コントラスト、クワイエットゾーン、焦点、照明、配置 | 光学結果または検査設定に余裕がない | 使用予定のリーダー/ベリファイアと生産照明を使用する |
| シリアル番号が欠落または重複している | データソース、シーケンスルール、不良/手直しの経路、レシピ権限 | トレーサビリティのロジックが部品の流れに正しく紐づいていない | 不良と手直しを含む管理されたシーケンスを実行する |
| 生産量がタクトに間に合わない | ロード、位置決め、マーキング、検査、不良品排出、アンロードの時間を個別に測定する | ボトルネックは、レーザー出力ではなく、ハンドリングや検査にある可能性がある | 代表的な生産条件で全サイクルを計測する |
生産ワークフロー
ファスナー刻印プロセスを量産に移行するには?
量産対応のプロセスでは、投入からリリースまで、部品、データ、検査結果を管理します。自動化のレベルは生産量とばらつきによって異なりますが、制御シーケンスは明示しておく必要があります。
投入、分離、識別
重なりや取り違えが生じないよう、各ネストまたは管理された位置に正しいファスナーを1つずつ供給し、その後、その部品ファミリーと表面に適した正しいプログラム、データソース、および受入れ方法を選択します。
方向付け、位置決め、マーキング
必要な面、角度方向、XY 基準、焦点高さを設定し、保護領域に侵入することなく、また許容される表面変化を超えることなく、承認済みのレーザーレシピを実行します。
検証、不合格判定、リリース
内容、位置、可読性、コード結果、およびインラインの受入項目を確認します。不合格部品を分離し、手直しを管理し、未検証のファスナーが合格フローに再び入らないようにします。
記録、アンロード、段取り替え
必要な結果データを保存し、バッチカウントを完了して、合格した部品をアンロードします。次のサイズ、仕上げ、またはバリエーションを開始する前に、治具、レシピ、焦点、データルールを再確認してください。
サンプル受入
ファスナーサンプルはどのように検証すべきか?
見栄えのする手に持てるサンプルが1つあれば十分ではありません。代表的な完成部品を使用し、実際の負荷条件を再現して、生産で重要となる同じ合格判定ロジックを適用してください。
代表的なサンプルと保護領域を定義する
実際のサイズ範囲、頭部形状、ナットサイズ、材料グレード、コーティング、表面状態を含めてください。承認されたマーキング面、データム、キープアウト領域、および影響を受けてはならないねじ山、座面、駆動部、接触面を記録してください。
実際の負荷条件下でレーザープロセスをスクリーニングする
一度に意味のあるパラメータ群を1つだけ変更し、光源、光学系、レシピ、マーク結果、表面応答を記録してください。実際のネスト、キャビティ、向き、または送り位置を通して繰り返し、治具と焦点の変動が含まれるようにしてください。
マーク、表面、耐久性の受入判定を適用する
固定データまたは可変データ、マーク位置、目視での判読性、および必要な場合は機械可読コードの読み取り結果を確認する。許容できない貫通、粗さ、色調、バリ、残留物、機能領域の変化がないか検査し、図面または品質計画で要求される摩耗、洗浄、腐食、供用試験があれば実施する。
生産サイクル全体を実証する
最終構成とプロセス改訂を確定する前に、代表的な部品を十分な数だけ流し、ローディング、マーキング、検証、不良品処理、バッチ管理、タクトを確認する。
めっき付きファスナーや機能性ファスナーでは外観だけでは不十分
マークによって防食性、めっき、軸受/接触面、その他の管理特性が変化する可能性がある場合、適用可能な機能試験は、責任を負う顧客またはプロジェクトの品質要求事項によって定義されなければなりません。見た目がきれいなマークは、その表面が依然として当該要求事項を満たしていることを証明するものではありません。
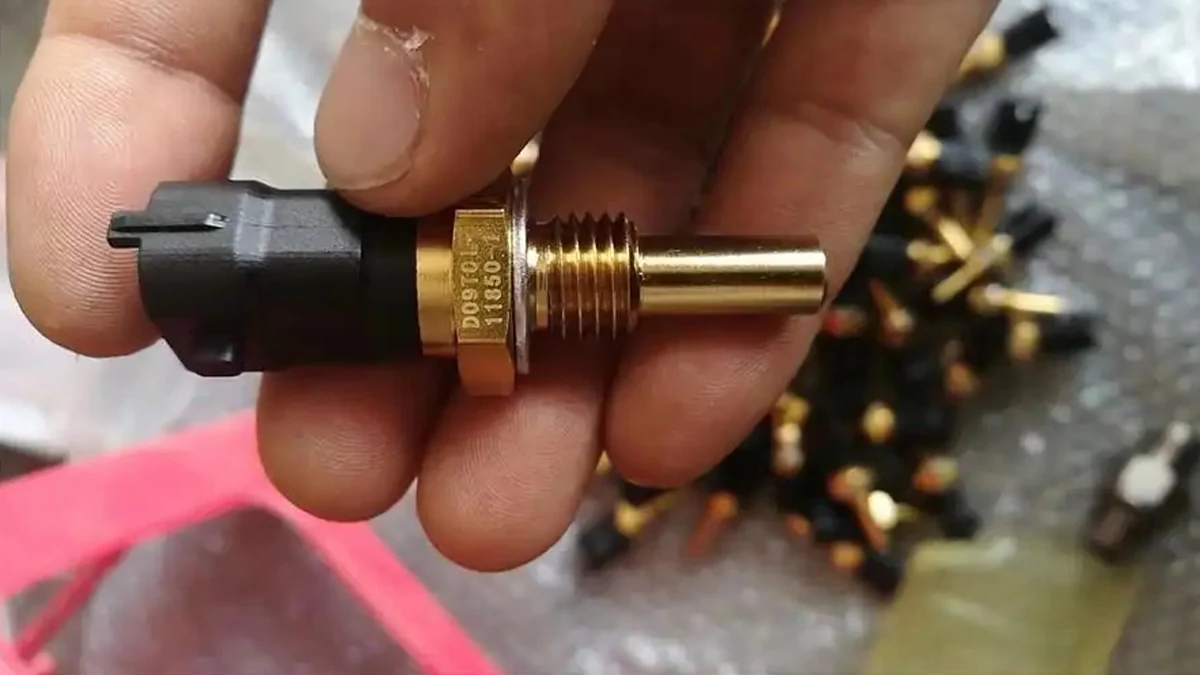
エビデンス記録
認定されたファスナーサンプル記録に含めるべき内容
- サンプル識別情報部品番号、ファスナーファミリー、材料グレード、および実際の仕上げ/めっき。
- 承認済みマーキング領域図面参照、面、データム、およびキープアウト限界。
- レーザー設定光源ファミリー/モデル、レンズ/フィールド、レシピID、および焦点基準。
- 治具 & バッチネスト/キャビティの識別情報、方向付け方法、バッチ数量、およびタクト条件。
- 受入結果内容、位置、可読性/コード結果、および表面健全性に関する所見。
- 機能試験プロジェクトで要求される場合の腐食、摩耗、その他の指定試験。
- エビデンスファイル前後の写真、検査記録、および関連報告書の参照。
- 技術サインオフ指名された責任レビュー担当者、日付、および承認された構成/リビジョン。
最終構成
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
最終的な装置は「ファスナー」という言葉から選定されるものではない。実部品で実証されたプロセスウィンドウに加え、形状、バッチの提示形態、タクト、検査、データ要件から選定される。
| テストまたは生産レビューが示すもの | それが影響する構成上の決定 | 重要な理由 |
|---|---|---|
| どの光源とパルス挙動が合格マークを生成するか | レーザー光源ファミリーとパルス制御能力 | 光源は、許容される表面変化を超えることなく、必要なコントラスト、除去、または彫刻を再現できなければならない。 |
| 最小の文字/コード構成要素とマーク総面積 | レンズ、マーキングフィールド、および光学セットアップ | フィーチャサイズとフィールドサイズは、実際の部品範囲全体で細部が判読できるようにバランスさせる必要があります。 |
| 高さの変動が固定焦点マージンを超えている | Z制御、フォーカス戦略、または正当化される場合の3D機能 | 表面は、ヘッドスタイルや部品の着座ばらつきにわたって、使用可能なプロセスウィンドウ内に留まる必要があります。 |
| 側面または円周方向の内容は、固定した1つの角度からは到達できません | 回転/割出軸、チャック、または専用の姿勢決め治具 | マークが安定した接線を超えて及ぶ場合、または特定の1つの面を提示する必要がある場合は、制御された角度運動が必要です。 |
| 部品の配置が治具の公差を超えて変動する | 改善されたネスト/治具またはビジョン位置決め | マークが安定して再現できるようになるには、システムが位置変動の真の原因を補正する必要があります。 |
| 多キャビティトレイまたは大量バッチが必要です。 | 治具ピッチ、フィールド範囲、ステージ動作、またはマルチステーション配置 | 光学フィールドとハンドリング方法は、焦点やタクトを犠牲にすることなく、すべてのキャビティをカバーする必要があります。 |
| 手動投入では要求生産量を満たせない | シャトルテーブル、フィーダー、コンベヤ、ロボット、またはその他の自動ハンドリング方法 | 自動化は、ファスナーの種類だけでなく、実測されたサイクルと投入要件によって正当化される |
| シリアルまたはコードデータが部品ごとに変わる | ソフトウェア、スキャナー、PLC、データベース、またはMESインターフェース | データの選択と検証は、正しい実部品との同期を維持する必要があります。 |
| コード/マークの自動検証が必要です | リーダー、ベリファイア、カメラ、およびリジェクトロジック | 検査ハードウェアは、検証時に使用したものと同じ合格判定方法に適合していなければなりません。 |
| コーティング/めっきはプロセスマージンを制限します。 | 光源/パルス制御、レシピ保護、および表面固有のパラメータセット | 承認された構成は、許容される停止層を維持し、仕上げのばらつき全体で結果を再現する必要があります。 |
| マーク自体は高速でも、フルサイクルがタクトに間に合わない | 単純にレーザー出力を上げる前に、ハンドリング、検査、並列化、自動化の変更を検討する | ボトルネックは、実際に発生している箇所で解消しなければならない。 |
| 生産スケジュールでは連続運転が求められる | 選択した光源に適したデューティサイクル余裕、ワークステーション設計、熱管理対策 | 短時間のサンプル運転では、最終システムが計画された運用パターンに対応できることを証明することはできません。 |

構成ロジック
材料と表面+必要なマーク+目標結果+保護領域+形状と荷重+数量/タクト+サンプル承認 が、光源、光学系、治具、モーション、自動化、検査、データ、ワークステーション構成を総合的に決定します。
さらに詳しい技術ガイダンス
関連する材料および生産ガイダンス
ファスナー要件が明確になったら、表面挙動については関連する材料ガイダンスを、位置決め、回転、自動化、またはトレーサビリティ手法の選択についてはソリューションズハブを利用してください。
スチール製ファスナー
スチール特有の表面状態、コントラスト、彫刻に関する考慮事項を確認してください。
スチールのレーザーマーキングステンレス製ファスナー
ステンレス特有の仕上げ、コントラスト、熱に敏感な表面の要件を確認します。
ステンレス鋼のレーザーマーキング亜鉛めっき/亜鉛コーティングファスナー
コーティング工程における亜鉛層の変化、貫通、腐食リスクに関する問題を確認します。
亜鉛めっき鋼のマーキングニッケル、クロム、その他のめっき
めっきの積層構成、許容される停止層、および機能/耐食性の合格基準を確認してください。
めっき金属のレーザーマーキング位置決め、回転、自動化、トレーサビリティ
可変配置、選択面または円周方向のマーキング、大量処理、コード検証、データ統合については、 レーザーマーキングソリューション ハブを確認し、生産方法を実測したファスナーの制約条件に合わせてください。
次のステップ
実部品でファスナーバッチを評価
ファスナーの系統、材質と表面処理、承認済みのマーキング面、保護領域、マーキング内容、目標結果、数量、タクト、投入方法、受入試験をお送りください。Zhuorui Laserは、代表的なサンプル試験を用いてレーザー方式を絞り込み、必要な光学系、治具、モーション、検査、データ、自動化構成を定義できます。