
Aplicación aeroespacial · Componentes del motor · Aleación y estado superficial
Marcado de componentes de turbina y motor
Planifique la identificación láser controlada para componentes de turbinas y motores aeroespaciales definiendo la función de la pieza, la aleación, el tratamiento térmico, el recubrimiento y la condición de la superficie acabada, la zona de marcado, la geometría, el efecto superficial permitido y la evidencia de cualificación antes de elegir la configuración de la máquina.
- La pieza y el plano, primero
- El estado del material importa
- La curvatura cambia la configuración
- La cualificación sigue siendo específica de cada proyecto
Ámbito de aplicación
¿Qué componentes de turbina y motor necesitan marcado controlado?
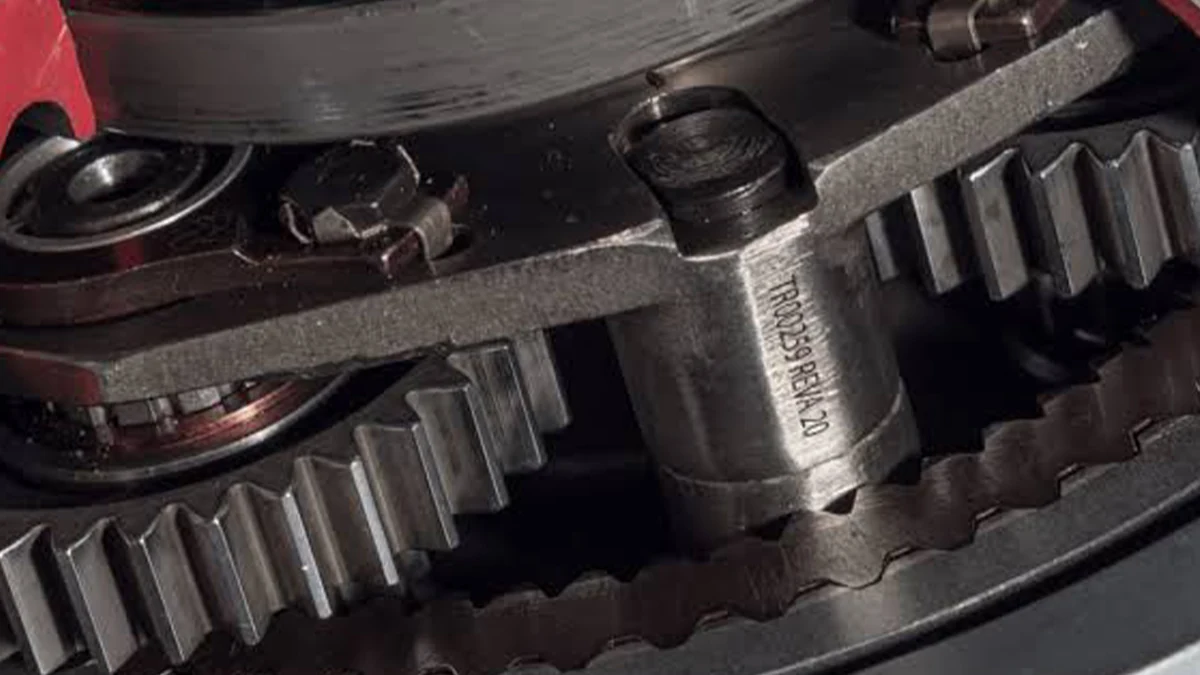
La aplicación incluye tareas de identificación y trazabilidad en piezas relacionadas con el motor cuya aleación, historial de superficie, geometría y contexto de servicio pueden hacer que un resultado ordinario de probeta plana sea insuficiente.
Álabes y paletas
La geometría curva del perfil aerodinámico, las secciones delgadas, los recubrimientos y las zonas de marcado estrictamente controladas pueden hacer que el enfoque, la distorsión y el efecto superficial permitido sean centrales para la revisión.
- Identificación de pieza o número de serie
- Referencia de lote, revisión o inspección
- Ubicación restringida de la marca
Discos, ejes y anillos
La geometría cilíndrica o anular puede requerir una orientación repetible, una sujeción controlada y una decisión entre una marca local estacionaria, manipulación rotativa o compensación 3D.
- Identidad de serie y de fabricación
- Referencia de mantenimiento o revisión general
- Códigos legibles en zonas limitadas
Componentes de cámara de combustión y tobera
Las aleaciones de alta temperatura, las superficies conformadas, los recubrimientos protectores y las condiciones de exposición térmica requieren que el efecto del marcado se evalúe frente al componente terminado real.
- Identificación de pieza y lote
- Referencias de orientación de montaje
- Vinculación con registros de inspección
Carcasas, alojamientos y soportes
Los componentes más grandes pueden proporcionar más área, pero introducen variación de superficies fundidas o mecanizadas, ubicaciones retranqueadas, alturas mixtas y restricciones de utillaje o acceso.
- Número de pieza y número de serie
- Datos de Data Matrix o QR donde se permita
- Trazabilidad de servicio y reparación
Por qué marcar
¿Por qué se marcan los componentes de motores aeroespaciales?
La marca solo es útil cuando respalda una tarea definida de identificación, trazabilidad o control del ciclo de vida. El plano o el sistema de calidad determina qué identificadores se requieren y cómo deben verificarse.
La información del número de pieza y la revisión ayuda a asociar el componente físico con la configuración de ingeniería correcta y el conjunto de registros aprobado.
Un número de serie puede distinguir un componente de otro cuando los registros de fabricación, inspección, servicio o ciclo de vida deben seguir la pieza individual.
Las referencias de lote, lote de fabricación o colada pueden conectar la pieza con registros de material o proceso cuando el sistema de control exija dichas referencias.
Los identificadores autorizados pueden ayudar a conectar un componente con registros de inspección, reparación o revisión general sin depender únicamente de documentación suelta.
Cuando esté permitido, los códigos Data Matrix u otros códigos pueden facilitar una recuperación, verificación y asociación de registros más rápidas cuando se hayan definido el tamaño del código, el lector y el método de aceptación.
Una identificación clara y colocada correctamente ayuda a reducir el riesgo de confundir piezas, revisiones o estados de servicio visualmente similares durante la manipulación controlada.
Tarea de identificación
¿Qué se marca en los componentes de motores aeroespaciales?
Una vez que el propósito esté claro, fije el contenido exacto, la ubicación, la fuente de datos y el método de inspección. Una marca visualmente oscura no es automáticamente el resultado de ingeniería correcto.
| Contenido de la marca | Entradas que se deben fijar | Enfoque de aceptación |
|---|---|---|
| Número de pieza y revisión | Caracteres aprobados, ubicación, orientación y fuente de revisión | Contenido, colocación y legibilidad correctos |
| Número de serie | Formato, fuente de datos, regla de control de duplicados y asociación de registros | Datos únicos y vinculación correcta de registros |
| Referencia de lote, tanda o colada | Formato requerido, necesidades de retención y uso en bases de datos posteriores | Captura precisa de datos y recuperación legible |
| Data Matrix u otro código legible por máquina | Contenido del código, tamaño de celda, zona silenciosa, verificador, iluminación y objetivo de grado cuando sea necesario | Resultado de verificación definido antes y después de las pruebas de exposición requeridas |
| Referencia de inspección, reparación general o servicio | Campo permitido, redacción, revisión y responsabilidad de actualización | Legible, autorizado y asociado con el registro de servicio correcto |

Variables de resultado
¿Qué determina el resultado del marcado?
El nombre de la aleación es solo una entrada. Un plan de muestreo útil combina el material y la superficie reales con el efecto de marcado requerido, la geometría de la pieza, el método de posicionamiento, la tarea de datos, el método de verificación y las condiciones de producción.
| Variable | Qué debe definirse | Por qué cambia la prueba |
|---|---|---|
| Material y condición | Grado o familia de aleación, tratamiento térmico y procesamiento previo relevante | La condición del material puede cambiar la ventana de proceso utilizable y los límites que deben respetarse en la pieza terminada. |
| Estado de la superficie | Recubrimiento, óxido, historial de mecanizado o granallado, rugosidad, contaminación y limpieza | El láser interactúa con la superficie real que se le presenta, por lo que piezas nominalmente similares pueden producir diferentes efectos de contraste o de superficie. |
| Efecto de marcado requerido | Contraste, interacción con el recubrimiento, cambio superficial leve del material, profundidad permitida y efectos térmicos o de borde prohibidos | El proceso debe seleccionarse en función del resultado de ingeniería requerido, no únicamente en función de la oscuridad. |
| Geometría y sección | Curvatura, cambio local de altura, condición de pared o borde, acceso a zonas empotradas y área disponible para marcado | La geometría afecta el enfoque, el acceso óptico, la distorsión y si una muestra plana representa la pieza de producción. |
| Posicionamiento y manipulación | Referencia, dispositivo de fijación, orientación, contacto de la abrazadera, protección de la pieza y carga repetible | Un proceso láser estable aún puede fallar si la marca se desplaza fuera de la zona permitida de una pieza a otra. |
| Contenido y tamaño de la marca | Altura de caracteres, ancho de línea, tamaño de celda del código, orientación y estructura de datos variables | Los códigos finos y los caracteres pequeños exigen una combinación más ajustada de enfoque, comportamiento del punto, movimiento y verificación. |
| Método de verificación | Legibilidad humana, lector de códigos, verificador, iluminación, momento de la inspección y reinspección posterior | La prueba debe producir evidencia utilizando el mismo tipo de método de aceptación esperado en producción. |
| Condiciones de producción | Volumen, objetivo de takt, cambios de datos, método de carga, manejo de rechazos, extracción e interfaz del operador | El sistema final debe cumplir con el ciclo de producción completo, no solo con el tiempo de marcado óptico. |
Resultado objetivo
¿Qué debe lograr una marca aceptable en un componente de motor?
La aceptación debe definirse antes de las pruebas. No existe un único objetivo visual universal para cada componente de motor aeroespacial; el plano, la especificación y el plan de calidad relevantes determinan qué criterios se aplican y cómo se miden.
Los datos de pieza, número de serie, lote, revisión o servicio deben coincidir con la fuente autorizada sin duplicación ni error de transcripción.
La marca debe permanecer dentro de la zona permitida, con la orientación requerida y la separación respecto de características o superficies restringidas.
El texto legible por humanos debe permanecer legible en el tamaño y la condición de superficie especificados para el proyecto.
Los códigos legibles por máquina deben comprobarse con el lector, verificador, iluminación y método de aceptación definidos cuando se requiera verificación.
El contraste, la profundidad, el cambio de rugosidad, el material elevado o el efecto térmico deben permanecer dentro de los límites permitidos para la zona de marcado real.
Cuando haya un recubrimiento presente, confirme si el proceso tiene como finalidad modificar el recubrimiento, eliminarlo localmente o preservarlo, e inspeccione la superficie subyacente en consecuencia.
Si se especifican limpieza, exposición térmica, corrosión, desgaste u otras pruebas posteriores, la marca debe volver a inspeccionarse después de esas pruebas.
Las piezas representativas deben mostrar una calidad y ubicación de la marca estables a través de cargas repetidas, en lugar de una única muestra exitosa aislada.
Geometría y acceso
¿Cómo afectan las superficies curvas y la manipulación de piezas a la marca?
Una muestra plana puede confirmar una dirección del material, pero puede que no demuestre que la marca de producción permanezca enfocada, sin distorsión y colocada correctamente en un componente de motor curvo o de altura variable.
Variación de la distancia de trabajo
Una cuchilla, un anillo o una carcasa curvos pueden desplazar partes del área de marcado fuera del plano focal nominal. El método viable depende de la curvatura, el tamaño de la marca, la calidad requerida de línea o celda y la profundidad óptica disponible.
Dispositivo de sujeción, referencia y orientación
La ubicación repetible de la referencia es importante cuando la zona permitida es pequeña o está cerca de un borde, una característica, una transición de recubrimiento o una superficie crítica. El dispositivo de sujeción debe mantener la orientación sin dañar la pieza.
Geometría del código y acceso óptico
Los caracteres o las celdas de Data Matrix pueden distorsionarse en una curva, mientras que las zonas rebajadas pueden añadir acceso óptico o restricciones de colisión. La verificación debe realizarse en la pieza marcada real bajo las condiciones de lectura previstas.


| Geometría de la pieza | Preocupación típica | Qué evaluar |
|---|---|---|
| Curva local pequeña con referencia estable | Variación de enfoque en una marca compacta | Estabilidad del dispositivo de sujeción y revisión de la profundidad óptica; evaluar Marcado en superficies curvas 3D cuando la variación de altura supera el rango de enfoque local utilizable. |
| Eje cilíndrico o anillo | La marca rodea la circunferencia o cambia de ángulo | Posicionamiento indexado o manipulación rotativa dependiendo de la cobertura angular requerida y la repetibilidad de ubicación. |
| Posiciones mixtas de piezas o características variables | La ubicación de la marca cambia por la carga o la variante de la pieza | Mejore primero la referencia y el dispositivo de fijación; evalúe posicionamiento asistido por visión cuando la variación de ubicación sigue siendo una variable real de producción. |
| Zona empotrada o de acceso limitado | Acceso óptico, colisión, sombreado o extracción | Confirme el acceso mecánico, la holgura de seguridad y la disposición de extracción antes de finalizar la óptica o el movimiento. |
Ruta láser para la primera prueba
¿Qué ruta láser debería probarse primero?
Para componentes metálicos del motor, el marcado con fibra es una dirección práctica de cribado inicial cuando el efecto requerido y el método de marcado están permitidos. El propósito de la primera prueba es establecer una ventana de proceso viable sobre la superficie real—no fijar la configuración final de la máquina antes de que exista evidencia.
1. Confirmar qué se le permite cambiar al proceso
Comience con el plano o la especificación: defina si el objetivo es el contraste superficial, la interacción con el recubrimiento o un cambio superficial del material, y especifique cualquier efecto prohibido en profundidad, calor, borde o superficie crítica.
Revisar el requisito2. Evaluar una ruta de marcado de metales basada en fibra
Utilice condiciones de superficie representativas para comparar si un proceso de fibra puede lograr el contraste requerido, la calidad de borde y el efecto superficial permitido sin considerar la potencia por sí sola como el criterio de selección.
Ver dirección de la máquina de fibra3. Ampliar las pruebas de control de pulsos solo cuando el resultado lo requiera
Si la ventana aceptable es estrecha, compare las opciones adecuadas de control de pulsos dentro de la familia de fibra, incluidas las fuentes de tipo MOPA cuando sea relevante, en lugar de asumir que una condición de pulso se adapta a cada aleación, recubrimiento o acabado.
Analizar las pruebas comparativas de muestras4. Pasar de la selección de procesos a la geometría de la pieza terminada
Después de que el efecto superficial sea prometedor, repita la prueba en la pieza real curva o de altura variable para validar el enfoque, la colocación, la forma del código, la repetibilidad del utillaje y el rendimiento del ciclo completo.
Revisar la geometría y las opciones de manipulaciónDiagnóstico de fallos
Modos de fallo comunes y lo que suelen indicar
Una muestra fallida es útil cuando el síntoma visible está relacionado con una causa comprobable. Compruebe las variables mecánicas, superficiales, ópticas y de datos más fáciles de separar antes de cambiar varios parámetros del láser a la vez.
| Problema observado | Posibles causas a verificar | Cómo confirmar |
|---|---|---|
| Un lado de una marca curva es nítido mientras que el otro lado se desvanece o se ensancha | Variación de la distancia de trabajo, curvatura local, altura de la pieza o tolerancia de enfoque insuficiente | Mapee la altura de la superficie a lo largo de la marca, repita en posiciones de enfoque controladas y compare con una zona de marcado más pequeña o una prueba adecuada de compensación 3D. |
| Los caracteres o las celdas de Data Matrix se distorsionan hacia el borde de la marca | Proyección sobre la superficie curva, error de orientación o geometría óptica/de campo | Compare el mismo gráfico en una zona local más plana, cambie la orientación o evalúe el manejo rotativo/3D mientras mantiene constante el contenido de la marca. |
| La posición de la marca cambia entre piezas | Inconsistencia de la referencia, holgura del dispositivo de sujeción, variación de carga o cambio de geometría entre piezas | Mida la ubicación de la pieza antes de marcar, repita la carga controlada y separe la repetibilidad del utillaje de la precisión de posicionamiento del láser. |
| El contraste varía entre piezas nominalmente similares | Acabado superficial, óxido, espesor del recubrimiento, contaminación o variación de la condición del material | Registre la condición superficial real, limpie o agrupe las muestras de forma consistente y compare con los mismos ajustes ópticos antes de cambiar el proceso. |
| El contraste es aceptable, pero el efecto superficial es demasiado agresivo | Densidad de energía, comportamiento del pulso, estrategia de pasadas o un mecanismo de objetivo incorrecto | Inspeccione la profundidad o el cambio superficial con el método requerido por el proyecto y compare ventanas de proceso de menor efecto en lugar de juzgar únicamente por la oscuridad. |
| El recubrimiento está dañado fuera del resultado previsto | Variabilidad del recubrimiento, objetivo de interacción incorrecto, distribución de enfoque/energía o superposición excesiva | Confirme el estado del recubrimiento y el mecanismo de marcado previsto, luego inspeccione el sustrato y el borde del recubrimiento en piezas terminadas representativas. |
| Una probeta plana funciona, pero el componente de producción no | Geometría, acabado real, acceso restringido, variación de enfoque, utillaje o historial de superficie diferente | Repita la misma ruta candidata en el componente terminado y aísle los cambios de geometría/manipulación antes de concluir que la ruta del material falló. |
| La marca pasa inicialmente, pero falla después de una prueba posterior requerida | Durabilidad insuficiente, efecto superficial inadecuado o criterios de aceptación que no incluían la condición de exposición real | Repita la secuencia especificada de exposición y reinspección, luego compare los resultados antes y después de la prueba utilizando el mismo método de aceptación. |
Flujo de trabajo de producción
¿Qué debe incluir el flujo de trabajo de marcado de producción?
La preparación para la producción es el ciclo controlado completo en torno a la marca. El tiempo de escaneo láser es solo una parte del takt.
Proteger la pieza terminada y presentarla al dispositivo de fijación en un estado repetible.
Asentar la referencia definida, confirmar la orientación y establecer la zona de marcado.
Recuperar o introducir los datos correctos de pieza, número de serie, lote, revisión o código y aplicar las reglas de control de duplicados.
Ejecutar la receta aprobada dentro de la ventana de proceso liberada para la condición real de la pieza.
Verificar el contenido, la colocación y el código o la calidad visual utilizando el método de inspección especificado.
Almacenar el registro requerido de producción, verificación o trazabilidad cuando el sistema de calidad lo requiera.
Definir cómo se contienen la identificación fallida, la verificación fallida o los errores de carga y se evita que continúen como producción aceptada.
Retirar la pieza sin dañar la superficie marcada o crítica y preparar la estación para el siguiente ciclo controlado.
Prueba y aceptación de muestras
¿Cómo se deben probar y aceptar las muestras de componentes de motor?
Use piezas terminadas representativas para demostrar tanto el resultado de la marca como el método de producción. La aceptación permanece ligada al plano, la especificación y el proceso de calidad del cliente aplicables.
Congele las entradas de control
Registre el plano o la especificación, las restricciones de marcado, la ubicación, la aleación, el tratamiento térmico, el recubrimiento, el acabado superficial, los requisitos del código y los límites de la zona crítica.
Use muestras representativas
Pruebe la superficie y la geometría terminadas, incluyendo la variación normal de producción en lugar de depender únicamente de una probeta plana pulida.
Compare las ventanas de proceso candidatas
Cambie una variable de proceso significativa a la vez cuando sea práctico y registre el contraste, la calidad del borde, el efecto superficial, el resultado del código y la repetibilidad de la ubicación.
Ejecutar la exposición posterior requerida
Aplicar las pruebas de limpieza, térmicas, de corrosión, de desgaste u otras requeridas por el proyecto, y luego reinspeccionar la marca utilizando el mismo método de aceptación definido.

| Comprobación de aceptación | Qué se debe registrar antes de la liberación |
|---|---|
| Identidad y datos | Caracteres o contenido de código correctos, fuente de datos, resultado del control de duplicados y asociación de registros cuando corresponda. |
| Ubicación y orientación | Colocación medida o inspeccionada con respecto a la zona de marcado permitida bajo cargas repetidas. |
| Calidad visual o del código | Legibilidad o resultado del verificador utilizando la iluminación, el lector y el método de inspección definidos. |
| Efecto superficial | Evidencia requerida por el proyecto para profundidad, rugosidad, condición del recubrimiento, efecto térmico u otro cambio superficial restringido donde apliquen esos criterios. |
| Condición posterior a la exposición | Resultado después de cualquier limpieza, prueba térmica, de corrosión, de desgaste u otra prueba posterior requerida. |
| Repetibilidad | Resultados en piezas representativas y con carga repetida del dispositivo de fijación, no solo una única muestra óptima. |
| Viabilidad del ciclo | Tiempo completo del proceso, incluidos el manejo, los datos, la verificación, el registro y la lógica de rechazo, frente al objetivo de producción. |
Configuración final de la máquina
¿Cómo determinan los resultados de las pruebas de muestras la configuración final de la máquina?
La máquina final debe ser el resultado de la evidencia de la muestra. Cada elección de configuración responde a un problema específico encontrado durante las pruebas de proceso, geometría, verificación o ciclo.
| Lo que muestra la prueba de muestra o de ciclo | Dirección de configuración a evaluar | Pregunta de decisión |
|---|---|---|
| Proceso / Láser | ||
| La marca metálica requerida es estable en la condición de superficie representativa | Confirmar la clase de fuente de fibra adecuada y el rango de potencia sin añadir complejidad innecesaria | ¿La fuente probada proporciona suficiente margen de proceso mientras permanece dentro de los límites permitidos de efectos superficiales? |
| El resultado es sensible a la condición del pulso o la ventana aceptable es estrecha | Evalúe la capacidad de control de pulso más fina dentro de la familia de fibra, incluidas las opciones de tipo MOPA cuando sean relevantes | ¿El control de pulso adicional mejora la repetibilidad o reduce los efectos superficiales no deseados en la pieza real? |
| Los caracteres o códigos pequeños requieren un detalle óptico más ajustado | Revise conjuntamente la óptica, el comportamiento del punto y el tamaño del campo de trabajo | ¿Qué tamaño de campo conserva el detalle requerido y a la vez cubre la zona de marcado real? |
| Geometría / Posicionamiento | ||
| La ubicación de la pieza es repetible, pero la zona de marcado permitida es pequeña | Utilice un dispositivo de fijación controlado y una estrategia de referencias | ¿Puede la repetibilidad del dispositivo de fijación mantener la marca dentro de la zona permitida sin asistencia de visión? |
| La marca debe extenderse alrededor de un eje, un anillo o una superficie cilíndrica | Evalúe la manipulación rotativa indexada o continua según corresponda a la tarea | ¿Cuánta cobertura angular se requiere y qué precisión de orientación se debe mantener? |
| La variación de altura a lo largo de la marca requerida supera el rango de enfoque local útil | Evalúe la compensación de enfoque 3D o revise la presentación de la pieza/marca | ¿Puede la marca requerida mantenerse enfocada y geométricamente correcta en toda la superficie? |
| La variación de carga cambia la posición de la marca, o las distintas variantes presentan características diferentes | Mejorar primero el control del utillaje y, después, evaluar el posicionamiento asistido por visión donde aporte un valor medible | ¿El error de posición se debe a la carga, a la variación de la pieza o a una referencia inestable? |
| Verificación / Datos | ||
| La verificación de códigos es parte de la aceptación | Añadir el lector/verificador, la iluminación y el manejo de resultados requeridos | ¿El sistema solo debe leer el código, verificarlo según un criterio definido, o también guardar el resultado de la verificación? |
| El serial o el contenido del código cambia según la pieza | Definir la interfaz de datos, la asociación receta/datos, la prevención de duplicados y el almacenamiento de registros | ¿De dónde provienen los datos de producción y cómo se confirma la relación correcta entre pieza y datos? |
| Sistema de producción | ||
| La manipulación manual no puede cumplir con el takt de producción completo ni con el objetivo de consistencia | Evalúe la carga asistida, el movimiento o una celda más automatizada junto con las necesidades de extracción y cerramiento | ¿Qué parte del ciclo medido —no solo el escaneo láser— está limitando el rendimiento o la repetibilidad? |
| El penacho o los residuos del proceso afectan la pieza, la óptica o el entorno de trabajo | Dimensionar la extracción y el cerramiento en torno al proceso real y la presentación de la pieza | ¿Dónde deben capturarse los humos o las partículas sin interferir con el acceso, el marcado o la verificación? |
Siguiente paso
Elabore el brief de prueba de componentes de motor antes de seleccionar el equipo
Comparta la pieza terminada, los requisitos de control y el contexto de producción para que Zhuorui Laser pueda probar la ruta de marcado, documentar el resultado de aceptación y configurar la fuente, la óptica, el dispositivo de sujeción, el posicionamiento, la verificación y el formato de máquina en función de la evidencia.
Prepare: plano/especificación · aleación y tratamiento térmico · recubrimiento/acabado · zona de marcado · contenido/tamaño del código · resultado objetivo y efectos prohibidos · geometría de la pieza · método de verificación · volumen de producción y takt · conexión de datos · muestras representativas.