
Marquage laser sur aluminium
L’aluminium peut être marqué au laser pour un contraste visible, gravé par enlèvement contrôlé de matière, ou traité par enlèvement sélectif de la couche anodisée / du revêtement, mais le résultat dépend de bien plus que du mot “ aluminium ”. La nuance d’alliage, la finition usinée, l’anodisation, la peinture, le thermolaquage et le marquage requis modifient tous la fenêtre de procédé. Pour la plupart des pièces industrielles en aluminium, la fibre ou la fibre MOPA est la première voie à évaluer ; le choix final doit être guidé par la surface de production réelle et le résultat sur échantillon.
Demander un devis Demander des échantillons d’aluminiumPourquoi l’aluminium réagit différemment au marquage laser
L’aluminium n’est pas difficile parce qu’il est “ non marquable ”. Le défi est que le laser interagit avec un système de surface qui peut changer considérablement d’une pièce à l’autre. Le même fichier de marquage peut se comporter différemment sur de l’aluminium usiné, poli, anodisé ou revêtu.
Surface réfléchissante
L’aluminium nu ou poli peut réfléchir davantage d’énergie incidente que les surfaces plus sombres ou traitées, de sorte que la fenêtre de paramètres utilisable peut être plus étroite.
Flux thermique rapide
L’aluminium conduit rapidement la chaleur. Les pièces minces, les bords et les surfaces esthétiques peuvent donc présenter un comportement thermique différent de celui des sections plus massives.
Oxyde et finition
L’oxyde naturel, l’anodisation, la peinture et le revêtement en poudre peuvent devenir la couche réelle modifiée ou retirée par le laser.
Variation des alliages
Différents alliages, conditions de coulée et finitions d'usinage peuvent modifier le contraste, la rugosité, la qualité des bords et la quantité d'énergie nécessaire.
Quelle surface en aluminium marquez-vous ?
La surface finale détermine ce que le laser modifie réellement. Le métal nu, l'aluminium anodisé et l'aluminium revêtu doivent être traités comme des conditions de process différentes, même lorsque la pièce de base est constituée du même alliage.
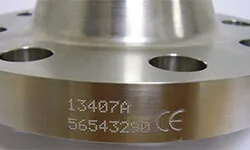
Aluminium nu ou usiné
Le laser interagit directement avec la surface métallique. Les finitions brossées, polies, fraisées, sablées ou de coulée peuvent réagir différemment, même lorsque la famille d'alliages est similaire.
Les objectifs typiques incluent un contraste visible, le marquage de numéros de série, les codes 2D et la gravure peu profonde.
Il ne faut pas présumer qu'une marque noire sera obtenue sur chaque alliage d'aluminium nu ou finition ; vérifiez le contraste requis sur la surface de production réelle.
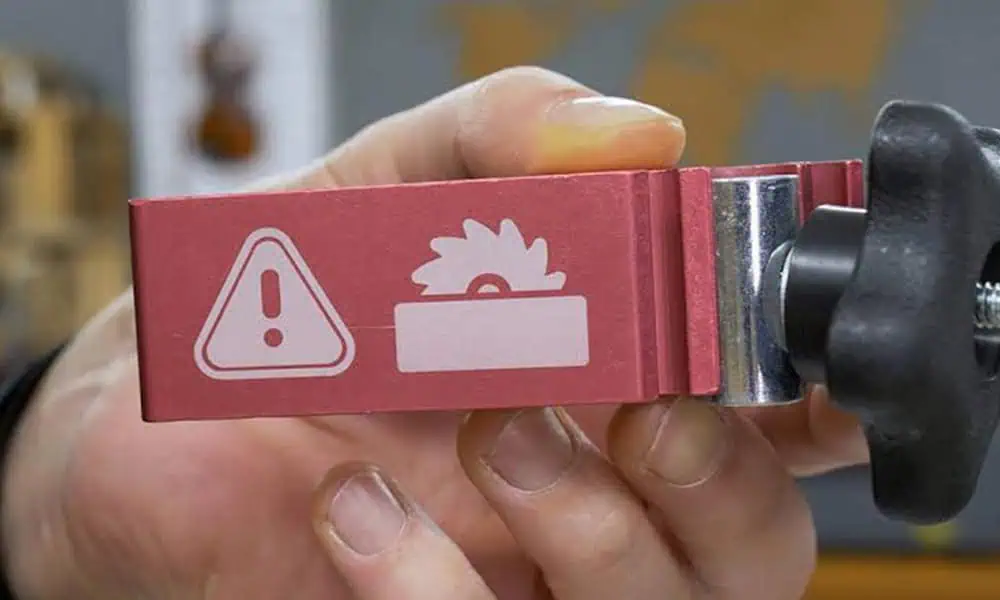
Aluminium anodisé
La couche anodisée devient souvent la cible du marquage. Selon la finition et l’aspect souhaité, le procédé peut modifier cette couche ou la retirer afin de créer du contraste.
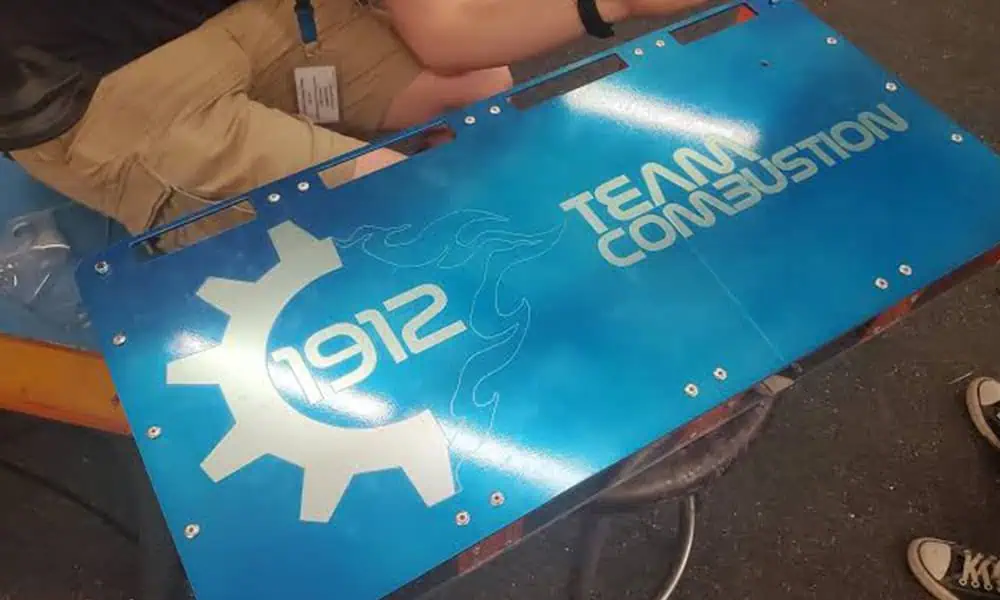
Aluminium peint ou thermolaqué
Le mécanisme principal est généralement la modification ou l’élimination du revêtement plutôt que le marquage direct de l’aluminium nu. Des bords nets, l’exposition du substrat et les fumées deviennent des critères d’acceptation importants.
La nuance d’alliage reste importante
L’état de surface est le premier filtre, mais il n’élimine pas l’effet de la nuance d’alliage. Les séries 5xxx, 6xxx, 7xxx, l’aluminium moulé et les lots de production mélangés ne doivent pas être supposés partager le même contraste ou la même fenêtre de gravure. Si le résultat compte sur le plan cosmétique ou fonctionnel, validez l’alliage de production réel plutôt qu’un coupon de substitution pratique.
Qu’est-ce qui est généralement marqué au laser sur l’aluminium ?
Le marquage de l’aluminium sert à l’identification, à la traçabilité, à l’image de marque et aux informations permanentes sur les pièces, pour de nombreux types de composants finis. La page matériau n’a pas besoin de résoudre chaque flux de travail sectoriel, mais elle doit rendre la tâche de marquage concrète.
Contenu de marquage courant
- Numéros de série et numéros de lot
- Numéros de pièce et informations sur le modèle
- Codes Data Matrix et QR
- Logos et image de marque des produits
- Graduations, symboles et repères d'utilisation
- Identifiants d'actifs et informations de traçabilité
Pièces en aluminium courantes
- Boîtiers électroniques et panneaux de commande
- Plaques signalétiques, étiquettes et plaques de caractéristiques
- Composants mécaniques usinés
- Composants automobiles et de mobilité
- Pièces de quincaillerie industrielle et d'outillage
- Composants de précision et liés à l'aérospatiale
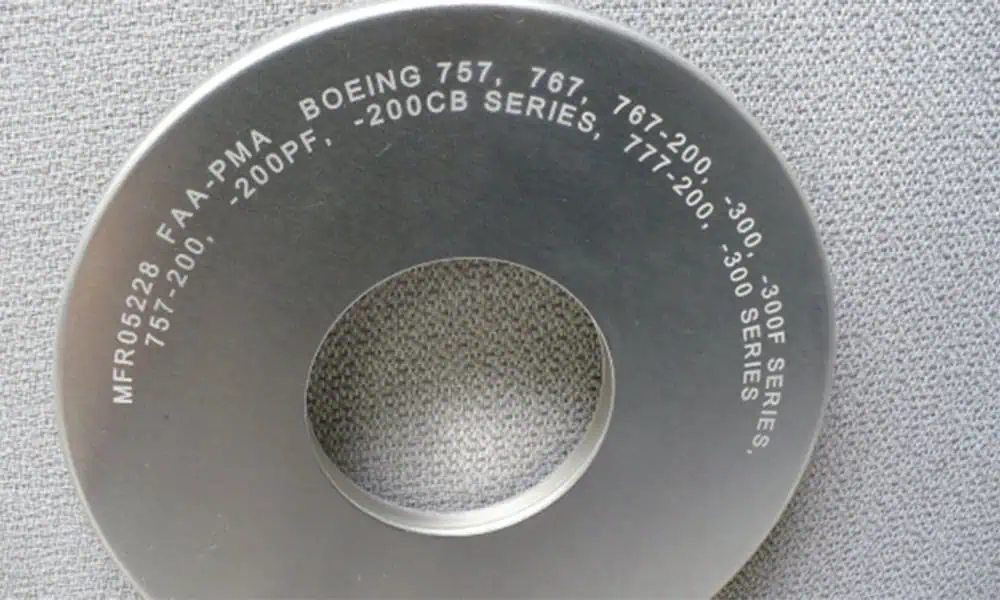
Résultats de marquage typiques sur aluminium et comment ils sont obtenus
“ Marquage laser ” ne constitue pas un seul résultat. Un contraste visible, l’élimination de la couche anodisée, l’élimination du revêtement, la gravure et les codes lisibles par machine peuvent impliquer différentes interactions et doivent être validés avec différents critères d’acceptation.
| Résultat cible | Surface courante | Ce que fait le laser | Ce qu’il faut valider |
|---|---|---|---|
| Contraste visible sombre ou clair | Aluminium nu, usiné ou fini sélectionné | Modifie l’aspect local de la surface par une interaction thermique et de surface contrôlée. | Stabilité du contraste, halo thermique, cohérence esthétique et visibilité sous un éclairage réel. |
| Contraste ou élimination de la couche anodisée | Aluminium anodisé coloré ou naturel | Modifie ou élimine la couche anodisée pour créer un aspect optique différent. | Contraste de couleur, homogénéité de la couche, exposition du substrat et comportement à l'usure. |
| Élimination de peinture / revêtement en poudre | Boîtiers, panneaux et plaques signalétiques en aluminium revêtu | Élimine ou modifie le revêtement afin de révéler une couche ou un substrat contrastant. | Bords nets, marques de brûlure, fumées, substrat exposé et exigences de corrosion en aval. |
| Gravure peu profonde | Aluminium nu ou fini lorsqu'une marque tactile est requise | Retire une quantité contrôlée de matière de la surface. | Profondeur, bavure, rugosité, effet thermique, nettoyage et temps de cycle. |
| Data Matrix / QR / code de série | Traçabilité des pièces et identification des actifs | Crée un contraste contrôlé ou une géométrie gravée qui doit rester lisible par machine. | Taille de cellule, configuration du lecteur, exigence de qualité du code, répétabilité et durabilité du montage. |
Qu'est-ce qui détermine la durabilité d'un marquage ?
La durabilité dépend de ce que le laser modifie. Les marques gravées reposent sur une profondeur contrôlée d'enlèvement de matière et sur la surface finie ; les marques anodisées dépendent de la façon dont la couche anodisée est modifiée ou retirée ; les marques par retrait de revêtement peuvent exposer l'aluminium, qui doit alors faire l'objet d'un examen de corrosion et d'aspect. Le contraste initial seul ne constitue pas un test de durabilité.
Fibre standard vs fibre MOPA vs UV pour l'aluminium
Pour la plupart des marquages industriels sur aluminium, la fibre est la technologie de départ. Le MOPA reste une voie de laser à fibre, mais son contrôle d'impulsions plus large peut être utile lorsque l'aspect requis ou la fenêtre de process est difficile à obtenir avec une source à fibre Q-switched standard. L'UV est une option plus sélective plutôt que le choix par défaut pour l'aluminium.
Laser à fibre standard
Premier choix courant pour le marquage direct sur métal, les numéros de série, les codes 2D et la gravure peu profonde sur de nombreuses pièces en aluminium. Le contraste réel dépend de l'alliage et de la finition.
Laser à fibre MOPA
Utile lorsqu'une plage plus large de réglage de la durée d'impulsion et de la fréquence aide à ajuster le contraste esthétique, la réponse de surface ou une fenêtre de paramètres difficile. Il n'est pas automatiquement meilleur pour chaque pièce en aluminium.
Laser UV
Envisagé pour certaines tâches sélectionnées à caractéristiques fines, thermosensibles ou spécifiques à la surface lorsque les résultats obtenus avec la fibre ne sont pas acceptables. La réponse sur échantillon, le temps de cycle et le coût doivent justifier le changement.
Où le CO₂ convient
Le CO₂ n’est pas le premier choix habituel pour le marquage direct de l’aluminium métallique nu. Il peut toutefois rester pertinent lorsque la tâche de marquage porte en réalité sur un revêtement, une couche organique ou un autre matériau non métallique attaché à un ensemble en aluminium.
Problèmes courants lors du marquage laser de l’aluminium
Un bon test sur échantillon doit rechercher le mode de défaillance qui importe pour la pièce finie, et pas seulement si une marque est visible.
Contraste faible ou instable
De petits changements d’alliage, d’état de surface d’usinage ou d’anodisation peuvent modifier le résultat visible. L’approbation esthétique doit se faire sur la surface de production finale.
Halo thermique ou décoloration
Les sections minces, les bords ou les surfaces décoratives peuvent présenter des effets thermiques indésirables lorsque la densité d’énergie ou le temps d’exposition est trop élevé.
Gravure rugueuse ou bavure
Une plus grande profondeur n’est pas automatiquement synonyme d’une meilleure marque. Une élimination agressive peut accroître la rugosité, les débris, les bavures de bord et les exigences de nettoyage ultérieur.
Brûlure sur le bord du revêtement
La peinture et le revêtement en poudre peuvent se carboniser, fondre ou laisser un bord irrégulier lorsque la fenêtre de procédé est mal adaptée à la composition chimique et à l’épaisseur du revêtement.
Perte de lisibilité du code
Un code visuellement sombre peut malgré tout ne pas être lu par un lecteur en raison de la taille des cellules, de la zone de silence, des reflets, des variations du montage ou d’une réflectance de surface irrégulière.
Réflexion, fumées et protection
Le métal nu réfléchissant, le rayonnement proche infrarouge invisible et les fumées de revêtement doivent être pris en compte conjointement avec l’angle du montage, l’enceinte, l’extraction et l’accès opérateur.
Une fois le matériau qualifié, vérifier la géométrie et la séquence du procédé
La surface de l’aluminium détermine si le procédé de marquage fonctionne. La géométrie, la répétabilité du montage et la séquence de production déterminent comment ce procédé est mis en œuvre de manière fiable sur des pièces réelles.
Géométrie de la pièce
Les plaques plates, les pièces cylindriques, les boîtiers courbes et les composants de hauteur variable peuvent nécessiter différentes solutions de mise au point, de fixation ou de mouvement.
Séquence de marquage
Définir si le marquage a lieu avant ou après l’usinage, l’anodisation, la peinture, le thermolaquage ou le nettoyage. Modifier la séquence peut changer le mécanisme requis.
Répétabilité du montage
La position du code, la mise au point et l’orientation doivent rester constantes. Un bon procédé laser peut malgré tout échouer en production si la pièce n’est pas positionnée de manière répétable.
Cycle et flux de données
Pour le marquage de série ou de traçabilité, évaluez le chargement, le marquage, la vérification et le transfert de données comme un seul cycle de production plutôt que de ne citer que le temps de scan.
Lorsqu'une configuration standard pour pièces plates ne suffit plus
Les pièces cylindriques peuvent nécessiter une solution rotative ; les positions variables des pièces peuvent nécessiter un positionnement par vision ; les lignes à défilement continu peuvent nécessiter un marquage à la volée ; et la production sérialisée peut nécessiter la traçabilité et l'intégration des données. Ce sont des décisions système une fois le processus de marquage de l'aluminium lui-même prouvé.
Liste de contrôle des tests d'échantillons pour le marquage laser de l'aluminium
Un site web peut réduire les options, mais il ne peut pas garantir le contraste, la profondeur, la lisibilité du code ou la durabilité sur une pièce en aluminium spécifique. L'approbation doit reposer sur des échantillons de qualité production et une méthode d'acceptation définie.
| Entrée | Ce qu'il faut fournir | Pourquoi c'est important |
|---|---|---|
| Matériau | Nuance d'alliage, état de coulée / corroyé si connu, et spécification finale de la pièce | Différentes nuances d'aluminium peuvent réagir différemment avec les mêmes réglages laser. |
| Surface finale | Usinée, brossée, polie, anodisée, peinte, thermolaquée ou autre traitement | La surface finale détermine souvent l'interaction laser réelle. |
| Séquence du procédé | Marquer avant ou après l'anodisation, le revêtement, l'usinage, le nettoyage ou l'assemblage | La même pièce peut nécessiter un procédé différent selon le moment où le marquage est effectué. |
| Contenu du marquage | Logo, numéro de série, code QR, Data Matrix, taille du texte ou fichier graphique | La taille des caractéristiques et la lisibilité par machine peuvent modifier la fenêtre de procédé requise. |
| Résultat cible | Contraste foncé / clair, retrait de couche, gravure superficielle, profondeur ou objectif esthétique | Des résultats différents ne doivent pas être approuvés à l'aide des mêmes critères d'acceptation. |
| Durabilité | Abrasion, nettoyage, chaleur, exposition extérieure, corrosion ou traitement en aval | L'apparence visuelle seule peut ne pas prouver que la marque survit à une utilisation réelle. |
| Exigence de production | Géométrie de la pièce, méthode de chargement, production requise, tolérance de position et étape de vérification | La configuration de la machine suit l'ensemble du flux de production, et non uniquement la puissance du laser. |
Envoyez la surface finale, et non un substitut.
Si la pièce de production est anodisée, peinte, thermolaquée, polie ou usinée après le marquage, l'échantillon d'essai doit correspondre à la même séquence de fabrication. Un coupon en aluminium nu peut conduire à une recommandation erronée pour une pièce de production finie.
FAQ sur le marquage laser de l'aluminium
Un laser peut-il marquer de l'aluminium nu ?
Oui. L'aluminium nu peut être marqué ou gravé, mais le contraste visible et la qualité de gravure dépendent de la nuance d'alliage, de l'état de surface et du résultat requis. Un test sur échantillon de qualité production constitue la base d'approbation la plus sûre.
L'aluminium anodisé est-il plus facile à marquer que l'aluminium nu ?
Il offre souvent un contraste visuel plus net, car la couche anodisée peut être modifiée ou retirée, mais le résultat dépend encore de la couleur de l'anodisation, de l'épaisseur, de la qualité de surface et de la durabilité requise.
Ai-je besoin d'un laser à fibre MOPA pour l'aluminium ?
Pas toujours. Un laser à fibre standard convient à de nombreuses tâches de marquage de l'aluminium. Le MOPA devient plus utile lorsqu'un contrôle d'impulsion plus large aide à obtenir un contraste difficile, un résultat esthétique ou une fenêtre de process. La meilleure voie doit être décidée en fonction du résultat sur échantillon plutôt que du seul nom de la source.
Le marquage laser peut-il produire une marque noire sur l'aluminium ?
Des marques sombres sont possibles sur certaines surfaces en aluminium, mais elles ne doivent pas être promises pour chaque alliage et finition. L'aluminium nu, anodisé et revêtu se comporte différemment, l'aspect cible doit donc être validé sur la surface de production réelle.
L'aluminium 6061 se marque-t-il de la même manière que les autres alliages d'aluminium ?
Aucune hypothèse universelle ne doit être faite. Le 6061 peut être un matériau de référence utile, mais un autre alliage, état de coulée ou traitement de surface peut modifier le contraste, la rugosité et la réponse thermique. L'approbation doit suivre la nuance de production réelle.
L'aluminium doit-il être marqué avant ou après l'anodisation ?
Cela dépend de l'aspect final requis et de la séquence de fabrication. Le marquage avant anodisation agit sur le métal nu ; le marquage après anodisation agit sur la surface anodisée finie. L'essai sur échantillon doit reproduire la même séquence que celle utilisée en production.
Dois-je envoyer des échantillons d'aluminium avant l'achat ?
Pour le contraste esthétique, les codes lisibles par machine, les surfaces revêtues, la profondeur de gravure ou les exigences de durabilité, l'envoi du véritable échantillon de production réduit le risque de sélection. Incluez l'alliage final, la surface, le visuel, le résultat cible et les critères d'acceptation.
Envoyez la surface finale en aluminium et l'exigence de marquage
Incluez la spécification de l'alliage d'aluminium ou de la pièce, le traitement de surface final, si le marquage a lieu avant ou après l'anodisation / le revêtement, le visuel ou le code, le contraste ou la profondeur cible, la position du marquage, l'exigence de durabilité et le cycle de production prévu. Zhuorui Laser pourra alors examiner le procédé laser, le plan d'essai sur échantillon et la configuration de la machine.
Demander un devis Demande OEM et personnalisée Contactez-nous