
Faisabilité du matériau PP
Marquage laser du polypropylène
Le polypropylène est un plastique sensible à la formulation. Le PP non modifié peut présenter un faible contraste sous marquage courant par fibre laser à 1064 nm dans le proche infrarouge, tandis que les pigments, les charges, le masterbatch sensible au laser, la texture de surface et l'état de moulage peuvent modifier le résultat. Utilisez cette page pour qualifier d'abord le matériau PP, puis orientez le projet vers la machine et le flux de travail d'application appropriés.
Demander un test d'échantillon PP Demande OEM et personnaliséeRéponse rapide
Le polypropylène peut-il être marqué au laser ?
Oui. Le polypropylène peut être marqué au laser, mais le résultat dépend de la formulation. La question pratique n'est pas simplement de savoir si une pièce est étiquetée “ PP ” ; il s'agit de savoir si le grade réel de résine, le pigment, la charge et le système d'additifs peuvent produire le contraste ou la modification de surface requis sans fusion, changement de brillance, déformation ou résidu inacceptables.
Les PP naturels, blancs et légèrement pigmentés nécessitent souvent une sélection plus minutieuse des sources, et certains projets de production utilisent un additif ou un masterbatch sensible au laser pour créer une fenêtre de marquage plus large et plus reproductible. La sélection finale de la source doit être fondée sur la matière de production, la couleur finale et la surface moulée.
N'achetez pas le laser sur la seule base du nom du polymère. Qualifiez d'abord la formulation finale du PP, puis choisissez la source et la configuration de la machine en fonction du résultat d'échantillon accepté.
Variables du polypropylène
Le compound, la couleur et la surface changent le résultat
Traitez chaque nuance et couleur de PP comme un cas de qualification distinct. Le fournisseur de résine, le masterbatch, le taux de charge et la texture du moule peuvent déplacer la fenêtre de process même lorsque le plan est inchangé.
| Entrée | Ce qu'il faut demander | Pourquoi c'est important |
|---|---|---|
| Nuance de PP | Homopolymère, copolymère aléatoire, copolymère à impact, données de fluidité à chaud et nuance du fournisseur | La nuance mécanique et la cristallinité peuvent modifier la réponse thermique et le comportement de surface |
| Système de couleur | Naturel, blanc, noir, gris, masterbatch coloré ou surface peinte/revêtue | Les pigments peuvent favoriser ou réduire l'absorption et influer sur le contraste final |
| Additifs | Additif de marquage laser, talc, carbonate de calcium, fibres de verre, retardateur de flamme, stabilisant UV et matière recyclée | Les additifs peuvent créer la voie d'absorption, mais aussi introduire un risque de brûlure, de voile ou de résidu |
| État de la pièce | Texture du moule, brillance, zone d'injection, épaisseur de paroi, contraintes et post-traitement | Les surfaces moulées finales peuvent se marquer différemment des plaques d'essai plates |
| Critères d'acceptation | Logo, numéro de série, Data Matrix, code QR, contraste, épaisseur de trait minimale et test de durabilité | Le choix de la machine doit se fonder sur la marque requise, et non uniquement sur l'apparition d'une marque visible |
Applications du PP
Où les pièces en polypropylène sont marquées — et pourquoi
Le PP est largement utilisé là où la légèreté, la résistance chimique, la moulabilité et le coût sont importants. Le marquage laser est généralement ajouté lorsque le produit nécessite une identification permanente, une traçabilité, des codes lisibles par machine ou une image de marque sans étiquettes ni encre.
Pièces en PP pour l'automobile & les VE
Les garnitures intérieures, les clips, les boîtiers et les composants moulés peuvent nécessiter des numéros de pièce, une identification du fournisseur, des informations sur la cavité ou des codes de traçabilité qui restent lisibles pendant la manipulation et l'entretien.
Bouchons, fermetures & emballages
Les bouchons, les fermetures et les pièces d'emballage en PP peuvent nécessiter des codes de lot, des codes de date, des identifiants produit ou des codes lisibles par machine. Ici, la vitesse de ligne et un contraste de code constant peuvent compter autant que l'apparence.
Produits de consommation & ménagers
Les boutons, les boîtiers, les raccords et les pièces moulées pour produits de consommation utilisent couramment le marquage laser pour les logos, les informations de modèle, les symboles et une identification durable du produit sans encre consommable.
Contenu du marquage
Que marque-t-on habituellement sur le PP ?
Le contenu du marquage détermine la taille des motifs, l’exigence de contraste, la méthode d’inspection et souvent le temps de cycle acceptable. Un logo visible et une Data Matrix de production ne constituent pas la même tâche de marquage laser.
Identification et traçabilité
Numéros de pièce, numéros de série, codes de lot ou de fabrication, codes de date, identifiants de cavité et identifiants fournisseur servant à relier une pièce en PP moulée aux enregistrements de production.
Codes lisibles par machine
Les codes Data Matrix, QR et les codes-barres 1D nécessitent une taille de cellule contrôlée, une définition des bords, un contraste et une vérification de lecture sur la surface moulée réelle.
Image de marque et informations produit
Les logos, les numéros de modèle, les symboles, les caractéristiques nominales et les informations produit destinées aux utilisateurs privilégient généralement l'aspect, la répétabilité et la résistance au frottement ou au nettoyage.
Marquages de production et d'assemblage
Les références d'assemblage, les marques d'inspection, les symboles d'orientation et les identifiants de composants internes peuvent privilégier la rapidité et la lisibilité plutôt qu'une finition très esthétique.
Résultat de marquage souhaité
Définissez le marquage PP dont vous avez besoin avant de choisir le laser
« Marquable au laser » n’est pas un critère d’acceptation complet. Le résultat requis peut être un contraste foncé, un contraste clair, un changement de couleur cosmétique ou un code qui doit rester lisible par machine après manipulation et exposition en service.
Marquage à contraste foncé
Souvent demandé sur du PP naturel, blanc ou coloré. La noirceur atteignable dépend fortement du pigment, des charges et de la présence ou non d’un additif sensible au laser dans le composé.
Contraste clair / gris
Fréquent sur les formulations de PP plus foncées, où le laser produit un changement visible plus clair. Vérifiez l’uniformité, le voile et si la marque reste lisible après abrasion.
Marquage esthétique de surface
Les logos et les textes destinés aux utilisateurs peuvent nécessiter un contrôle rigoureux du changement de brillance, de la fusion, du gonflement des bords, de la décoloration et de la texture, afin que la marque corresponde à l'aspect de la surface moulée.
Code lisible vérifié
Pour les travaux sur Data Matrix, QR ou codes-barres, le succès signifie une lecture fiable à la taille de cellule et à la vitesse de production requises — et non pas simplement que le code est visible à l'œil nu.
Géométrie & dimensions de la pièce
L’épaisseur de paroi, la courbure et les caractéristiques moulées modifient la fenêtre de process
Les pièces en PP sont souvent à parois minces, courbées ou fortement texturées. La géométrie influe sur la sensibilité thermique, la focalisation, la conception des montages et sur la capacité d’un champ de marquage fixe à conserver la qualité requise sur l’ensemble du marquage.
Pièces moulées à parois minces
Les sections minces peuvent présenter un ramollissement local, une déformation de type retassure, un changement de brillance ou une déformation plus rapidement que les sections plus épaisses. Validez la fenêtre d'énergie sur l'épaisseur de paroi finie.
Couvercles et boîtiers incurvés
La courbure modifie la distance focale sur toute la marque. Les petites zones incurvées peuvent fonctionner avec un montage contrôlé et une taille de champ adaptée ; une variation de hauteur plus importante peut nécessiter une mise au point dynamique ou une autre stratégie de positionnement.
Texture, seuils d'injection et lignes de soudure
La texture du moule, les zones d'injection, les nervures, les lignes de soudure et les contraintes locales peuvent modifier l'apparence et le contraste sur une même pièce. L'emplacement final de la marque doit être testé, et non déduit d'une plaque plate.
Pièces de grande taille ou montages multipièces
La taille des pièces et leur imbrication déterminent le champ de marquage, le choix de la lentille, la répétabilité du montage, ainsi que le point de savoir si un mouvement XY, un alignement par vision ou une manutention par convoyeur est plus pratique qu’un champ fixe unique.
Sélection des voies laser
Choisissez une voie d’essai pour le PP selon la réponse du matériau, et non par habitude
Un laser à fibre peut être pratique sur certaines pièces en PP additivées, tandis que l’UV peut réduire les effets thermiques visibles sur les surfaces sensibles. Le CO2 peut être utile pour la texturation de surface ou l’élimination de revêtement sur certains systèmes plastiques. Le choix final doit être validé par des échantillons, et non choisi sur le seul nom du polymère.
Voie Fibre / MOPA
Bonne première voie de présélection lorsque le PP contient des additifs sensibles au laser, des pigments foncés ou un composé conçu pour l’absorption proche infrarouge à 1064 nm. Vérifier le contraste, le gonflement des bords et les marques de chaleur.
Voie UV
Utile lorsque la pièce en PP est sensible à la chaleur, d’aspect cosmétique ou nécessite de petits codes lisibles. Confirmer le temps de cycle, le contraste et toute brume de surface ou fragilité sur les pièces moulées finales.
Voie verte
Option de présélection conditionnelle pour certains plastiques lorsque l’UV et la fibre n’offrent pas l’équilibre souhaité. N’utiliser cette voie que lorsque des essais réels sur échantillon PP confirment le résultat requis.
Voie CO2
Peut être pertinent pour l’ablation de surface, la texturation, l’élimination de revêtement ou des marques plus grandes sur certains systèmes plastiques. Surveiller la fusion, les résidus, la qualité des bords et les exigences d’extraction.
Voie vision / montage
Nécessaire lorsque les pièces en PP sont petites, moulées dans des plateaux, orientées de façon aléatoire ou nécessitent un placement précis du code. Le résultat matière et le flux de positionnement doivent être testés ensemble.
Voie à la volée / en ligne
Pour les bouchons, les fermetures, les films ou les pièces moulées sur une ligne, validez le contraste du PP à la vitesse requise avant de verrouiller le convoyeur, l'encodeur, le capteur et le plan d'extraction.
| Voie laser | Pourquoi le tester | Limite principale |
|---|---|---|
| Fibre 1064 nm / MOPA | Souvent pratique lorsque le PP utilise des additifs sensibles au laser, un pigment foncé ou un mélange maître absorbant le NIR | Le PP non modifié peut présenter un faible contraste, une fusion ou une fenêtre de process étroite |
| UV à 355 nm | Candidat utile pour les petits codes, les surfaces cosmétiques et les pièces moulées thermosensibles | Le contraste et le temps de cycle nécessitent encore des essais sur le composé PP final |
| 532 nm vert | Option conditionnelle lorsque la fibre et les UV ne permettent pas d'équilibrer le contraste, la chaleur et l'aspect | Utiliser uniquement lorsque des essais réels sur échantillon PP confirment le résultat requis |
| CO2 | Peut convenir à la texturation de surface, à l'élimination de revêtement ou à des marquages plus grands non cosmétiques sur certains systèmes plastiques | La fusion, les résidus, la qualité des bords et l'extraction doivent être vérifiés |
Marquage assisté par additifs
Les additifs sensibles au laser peuvent constituer la voie pratique pour le PP
Le PP peut être moins réactif au marquage laser proche infrarouge courant que certains autres polymères. En production, une voie pratique peut consister à utiliser un compound ou un masterbatch de PP conçu pour le marquage laser, puis à régler la source et les paramètres pour obtenir le contraste, la qualité de surface et la durabilité requis.
Les additifs ne sont pas une décision purement liée à la machine. Ils peuvent affecter la couleur, les propriétés mécaniques, la conformité, la recyclabilité, le coût et l'approbation du client. Zhuorui Laser peut tester la réponse au marquage, tandis que le propriétaire du matériau doit approuver le compound final pour le produit fini.
| Élément de contrôle | Sans additif de marquage laser | Avec additif de marquage laser / masterbatch | Ce qui doit rester inchangé |
|---|---|---|---|
| Identité du matériau | Utilisez le grade de PP de production comme référence. | Utilisez le même grade de base PP, en ne changeant que l’additif de marquage laser approuvé ou le masterbatch. | Le grade du fournisseur, la cible de couleur, la texture moulée, l’épaisseur de paroi et la géométrie de la pièce doivent correspondre le plus étroitement possible. |
| Réponse au marquage | Le contraste peut être faible ou la fenêtre de process utilisable peut être étroite, en fonction du pigment, de la charge et de la formulation de la résine. | L'additif est destiné à améliorer l'absorption de l'énergie laser ou le changement de couleur visible, mais le résultat obtenu dépend toujours de la formulation et des réglages du laser. | Utilisez la même source laser, la même longueur d'onde, la même lentille, la même focalisation, le même motif, la même taille de code et la même méthode d'évaluation pour la comparaison A/B. |
| Contrôles qualité | Consignez le contraste, la fusion, le changement de brillance, le gonflement des bords, les résidus et la lisibilité du code. | Consignez les mêmes éléments et vérifiez si le contraste amélioré introduit un voile, de la fragilité, une dérive chromatique ou d’autres effets secondaires. | Appliquez les mêmes critères d’acceptation et le même test de durabilité aux deux échantillons. |
| Décision | Conservez la formulation de référence si elle satisfait déjà à la qualité de marquage et à la durabilité requises. | N'utilisez la voie assistée par additif que si l'amélioration est reproductible et que le propriétaire de la matière approuve la formulation obtenue. | Documentez la nuance de résine, l'identité et le taux de charge de l'additif lorsqu'ils sont disponibles, des photos d'échantillons et la fenêtre validée des paramètres laser. |
Risques et modes de défaillance
Raisons courantes pour lesquelles une marque sur PP échoue à la qualification
Une marque peut sembler acceptable sur une photo et pourtant échouer en production. Distinguez les problèmes de contraste, les dommages thermiques, la qualité du code, la variation de formulation et les exigences de contrôle des fumées avant de figer la configuration de la machine.
Contraste faible ou irrégulier
Le PP naturel ou légèrement pigmenté peut absorber trop peu d'énergie pour produire un changement visible stable. Les variations de résine, de pigment ou d'additif peuvent aussi donner un marquage différent d'un lot à l'autre.
Fusion, changement de brillance ou gonflement des bords
Une énergie locale excessive peut ramollir la surface, arrondir les petits caractères, modifier la brillance ou déformer les zones à paroi mince. Réduisez la fenêtre de procédé à ce que peut tolérer la pièce moulée finale.
Voile, fragilité ou dérive de couleur
Une formulation ou un réglage qui améliore le contraste peut néanmoins entraîner une modification inacceptable de l'aspect esthétique ou de l'intégrité de la surface. Comparez le résultat accepté à la spécification réelle du produit.
Mauvaise lisibilité des codes
Les petits codes Data Matrix ou QR peuvent échouer lorsque les cellules fusionnent, que les bords s'estompent, que le contraste varie selon la texture ou la courbure, ou que le code se trouve en dehors d'une plage focale stable. Validez avec le scanner prévu à cet effet.
Changement de matériau ou de lot
Un changement de fournisseur, une modification de la teneur en matière recyclée, un changement de mélange maître ou une révision du dosage d'additif peuvent déplacer la fenêtre de marquage. Refaites les essais lorsque la formulation change de manière significative.
Fumées, résidus & sécurité laser
Passez en revue la qualité du PP, la FDS, les pigments, les charges, les retardateurs de flamme, la teneur en matière recyclée ainsi que tout revêtement ou encre. Les essais en production peuvent nécessiter une extraction locale, une filtration et une stratégie d'enceinte/d'interverrouillage adaptée à la source laser sélectionnée.
Qualification des échantillons
Comment préparer un test de marquage laser PP pertinent
Le moyen le plus rapide d'éviter un mauvais choix d'équipement est d'envoyer des échantillons de PP de production et de définir les critères de réussite/échec avant de demander un devis pour une machine. Si la résine finale n'est pas encore arrêtée, testez plusieurs formulations de PP côte à côte.
Identifier le PP
Grade, fournisseur, couleur, ensemble d'additifs, FDS et statut du matériau final → voie d'essai sûre et nécessité probable d'un marquage assisté par additifs.
Définir le marquage
Visuel, taille du code, largeur de trait, contraste cible, exigence de lecture par scan et limite d'endommagement de surface → critères d'acceptation cosmétiques, de traçabilité, de codage ou de marquage fonctionnel.
Présélectionner les sources laser
Essais de sources candidates : UV 355 nm, fibre/MOPA 1064 nm, vert 532 nm ou CO2 → présélection du type de source, de la plage de puissance, de la lentille et de la fenêtre de paramètres utilisable.
Vérifier l'adéquation à la production
Géométrie de la pièce, dispositif de fixation, temps de cycle, taille des lots, orientation, extraction et exigences d'automatisation → orientation pour le poste de travail, la vision, le dispositif de fixation, une solution rotative ou de ligne.
Documenter le résultat
Photos, notes de paramètres, lisibilité du code, résultat de durabilité et conditions rejetées → recommandation de machine avec la fenêtre de process validée et les limites connues consignées.
Sélection de la machine
Faire correspondre le résultat PP à la configuration de l’équipement
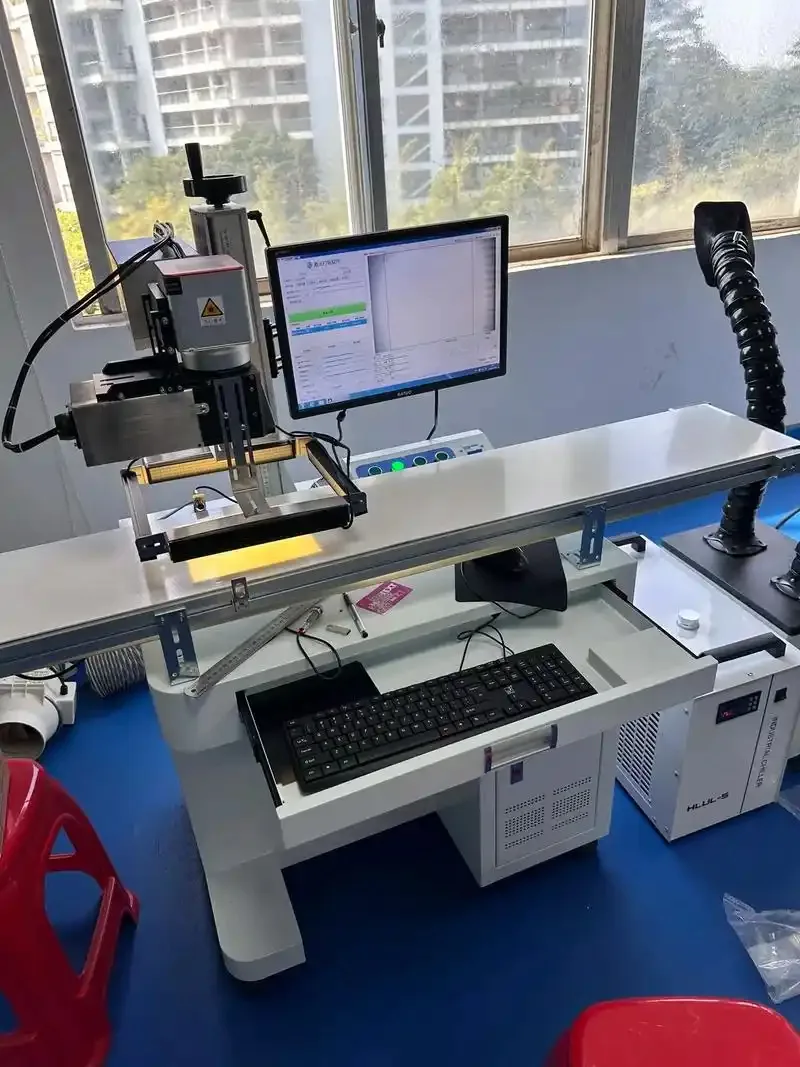
Après les essais sur échantillons, Zhuorui peut associer la source laser, le galvo, la lentille de champ, l'enceinte, le montage, le dispositif rotatif, la vision, l'extraction et l'automatisation en option. La configuration de l'équipement doit suivre la réponse validée du PP plutôt que le nom du polymère seul.
Pour les petites pièces en PP, les surfaces esthétiques ou le chargement répété des pièces, intégrez tôt la planification des fixations et de l'inspection. Pour le marquage en ligne, testez le contraste du PP à la vitesse et dans les conditions de focalisation réelles avant de définir l'équipement en ligne.
Vérification des preuves & des spécifications
Qu'est-ce qui constitue une preuve fiable pour une décision de marquage du PP ?
Une photo de plastique seule ne prouve pas qu'une qualité spécifique de polypropylène se marquera de la même façon. Une preuve fiable doit relier la formulation réelle du PP, la configuration du laser et le résultat d'acceptation sur une même fiche.
Fiche d'échantillon PP
Identifier le fournisseur et la qualité de la résine, la couleur, le système de charges, la teneur en matière recyclée, l'additif ou le masterbatch de marquage laser, la surface moulée et tout revêtement. Consigner si l'échantillon correspond à la matière de production finale.
Fiche d'essai laser
Consignez la longueur d'onde/le type de source, la classe de puissance, la lentille de champ, la taille du marquage, les conditions de mise au point et la fenêtre de paramètres qui a produit le résultat accepté. Incluez les conditions d'échec lorsqu'elles définissent une fenêtre de procédé étroite.
Preuve d'acceptation
Conservez des photos nettes des échantillons ainsi que les tests requis de lisibilité, de contraste, d'abrasion, chimiques ou en service. Pour les codes, validez la performance de lecture sur la pièce réelle plutôt que de juger uniquement l'apparence.
| Référence | Spécification publiée | Comment l'utiliser pour le PP |
|---|---|---|
| Machine de marquage laser à fibre ZR-FL-H04 | La page produit publiée indique une source à fibre de 1064 nm, des options de 20 W / 30 W / 50 W et des zones de marquage comprenant 120 x 75 mm en standard, avec des options de 110 x 110 mm et 150 x 150 mm. | Cela confirme qu'une solution d'équipement à 1064 nm est disponible pour des essais contrôlés. Cela ne signifie pas que toutes les formulations de PP conviennent au marquage par fibre ; c'est l'échantillon de PP réel qui détermine la compatibilité. |
Questions fréquentes
FAQ sur le marquage laser du polypropylène
Pourquoi le PP est-il plus difficile à marquer au laser que certains autres plastiques ?
De nombreuses formulations de PP absorbent faiblement aux longueurs d’onde de marquage courantes dans le proche infrarouge, de sorte que la surface peut ne pas former une marque sombre intense sans le pigment, la charge ou l’additif sensible au laser appropriés. Le compound réel doit être testé.
Un laser à fibre peut-il marquer le polypropylène ?
Parfois, en particulier lorsque le composé PP contient des additifs ou pigments appropriés. Pour le PP naturel, blanc ou non modifié, un test de fibre peut produire un faible contraste ou des effets thermiques ; ne sélectionnez donc pas la fibre uniquement d’après le nom du matériau.
Le laser UV est-il meilleur pour le PP ?
L'UV peut être un sérieux candidat pour les pièces en plastique thermosensibles et les petits codes, mais ce n'est pas automatiquement le meilleur choix. Le contraste, la vitesse, la modification de surface et le coût machine doivent être comparés sur des échantillons PP finaux.
Ai-je besoin d'additifs de marquage laser pour le PP ?
De nombreux projets en PP bénéficient d'additifs ou d'un masterbatch marquable au laser. Le propriétaire du matériau doit approuver le compound pour la couleur, les propriétés mécaniques, la conformité et les exigences d'utilisation finale avant la production.
Quels échantillons dois-je envoyer pour les tests PP ?
Envoyez les pièces finales moulées en PP dans la couleur et le grade réels, ainsi que les informations sur le matériau, la FDS si disponible, l'artwork ou le code, le contraste cible, la taille minimale des détails, l'objectif de temps de cycle et les exigences de durabilité.
Le même grade de PP peut-il marquer différemment après l'ajout d'un additif de marquage laser ?
Oui. Un additif ou masterbatch sensible au laser peut modifier la façon dont la formulation absorbe l’énergie laser et peut changer considérablement le contraste ou la fenêtre de process utilisable. La comparaison doit maintenir constants le grade de base du PP, la couleur cible, l’état moulé, la source laser, la lentille, le motif et la méthode d’acceptation, afin que l’effet de l’additif ne soit pas confondu avec une autre variable.
Quelles informations de sécurité sont nécessaires avant les essais de marquage laser sur PP ?
Fournir le grade de PP, la FDS, le masterbatch couleur, les additifs, la teneur en matière recyclée et toute information sur les revêtements ou les encres. Zhuorui doit examiner les besoins d'extraction, de filtration et de confinement avant les essais répétés ou le marquage de production.
Préparez un test pratique
Envoyez la pièce réelle en PP avant de choisir la machine
Indiquez la qualité de PP, la couleur, les additifs, la surface moulée, le contenu du marquage, le contraste cible, le temps de cycle et l'exigence de durabilité. Zhuorui Laser peut se servir du résultat de l'échantillon pour recommander une configuration de machine avec des limites claires.