
Marquage laser du nylon et du PA
Le nylon peut être marqué au laser, mais le procédé exploitable dépend de la nuance exacte de PA, de la couleur, du système de charges, des additifs, de l'état d'humidité, de la surface moulée et du marquage souhaité. Utilisez la pièce de production réelle pour comparer les voies laser avant de figer la configuration de la machine.
Demander un devis Demander des essais sur échantillons PALe nylon et le PA peuvent-ils être marqués au laser ?
Oui. De nombreuses pièces en nylon et en polyamide peuvent être marquées au laser, mais « nylon » ne désigne pas un procédé laser unique. Le PA6, le PA66, le PA12, les nuances chargées de verre et les composés modifiés peuvent réagir différemment ; l'homologation doit donc se fonder sur le matériau de production final, et non sur le seul nom de la famille de résines.
La nuance modifie la fenêtre de procédé
Le PA6, le PA66, le PA12 et les mélanges modifiés peuvent différer par leur réponse thermique, leur cristallinité, leurs additifs et leur comportement face à l'humidité. Il ne faut pas présumer qu'un échantillon homologué convient à une autre nuance.
Les charges modifient la surface
Les fibres de verre et les charges minérales peuvent modifier la rugosité, la diffusion de la lumière et le risque d'exposition du renfort après le marquage.
Le résultat visé compte
Un logo visible, un numéro de série à contraste élevé et un petit code Data Matrix peuvent exiger des priorités de procédé différentes, même sur le même composé PA.
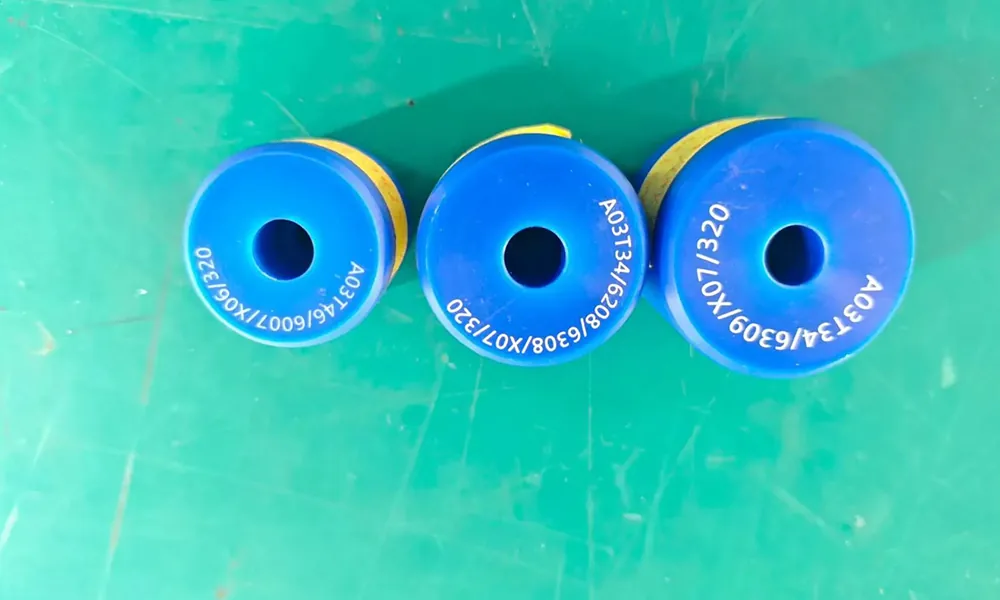
Utilisez le composé PA réel pour approuver le marquage
Cet échantillon de nylon présente une marque d'identification nette et claire sur des pièces moulées bleues. Il constitue une preuve utile qu'une application sur nylon peut produire un contraste visible, mais il ne doit pas être considéré comme un résultat universel pour le PA6, le PA66 ou les nuances chargées de verre, sauf si la nuance exacte et les conditions d'essai sont confirmées.
Pour l'approbation en production, faites correspondre la nuance réelle de résine, la couleur, le renforcement, la texture de surface et l'état de conditionnement.
Quelle nuance de nylon et quel état de surface marquez-vous réellement ?
L'indication de matériau sur un plan n'est qu'un point de départ. La nuance du fournisseur, le renfort, le système de coloration, les additifs, la texture moulée, la teneur en matière recyclée et l'état d'humidité peuvent faire passer le résultat de marquage d'un état propre et lisible à un état pâle, rugueux, brûlé ou irrégulier.
PA6
Courant dans les pièces techniques moulées, les colliers de serrage, les boîtiers et les composants industriels. Confirmer la couleur, le système d'additifs, les conditions de moulage et les critères d'acceptation réels.
PA66
Souvent utilisé lorsque des performances mécaniques et thermiques plus élevées sont nécessaires. Traitez-le comme une qualification de marquage distincte de celle du PA6, sauf si les essais montrent des résultats équivalents.
PA12 et mélanges modifiés
Utilisé dans les tubes, les pièces flexibles et les composants spéciaux. Ne copiez pas une recette PA6 ou PA66 sans vérifier le composé et la surface réels.
PA recyclé ou rebroyé
La matière rebroyée mélangée, le contenu recyclé et les changements de fournisseur peuvent augmenter la variabilité des lots. Répétez la qualification lorsque le matériau de production change de manière significative.
L'état d'humidité fait partie de la définition de l'échantillon
Le nylon absorbe l’humidité de son environnement. Pour une homologation pertinente, testez les pièces dans des conditions représentant les conditions réelles de stockage, de moulage, d’assemblage et de manipulation en production, plutôt que de vous fier à une éprouvette de laboratoire propre qui ne correspond pas à la pièce finale.
Le PA chargé peut se comporter comme un problème de marquage différent
Un boîtier de connecteur en PA66-GF30 ne constitue pas la même tâche qu’un collier de câble en PA6 noir non chargé. Les renforts, les pigments, les additifs sensibles au laser, les ignifugeants et les stabilisants peuvent tous modifier l’absorption, le contraste, l’odeur, les résidus et l’état de surface après marquage.
- La fibre de verre peut rendre une marque plus rugueuse ou révéler le renfort lorsque trop de matière est enlevée.
- Le noir de carbone et les additifs sensibles au laser peuvent modifier la facilité avec laquelle un compound produit un contraste foncé ou clair.
- Les formulations ignifuges peuvent modifier l'odeur, les résidus et l'examen de sécurité nécessaire pour un marquage de production répété.
- Le PA naturel, blanc et de couleur claire nécessite souvent des essais de contraste différents de ceux du PA noir.
| Entrée matière | Ce qu'il faut confirmer | Pourquoi c'est important | À inspecter |
|---|---|---|---|
| Grade de PA | PA6, PA66, PA12, mélange ou composé modifié | Modifie la réponse thermique et optique | Contraste, définition des bords, modification de surface et répétabilité |
| Renfort | Pourcentage de GF, charge minérale, fibre de carbone ou non chargé | Peut modifier la rugosité, la diffusion et le comportement d'enlèvement de matière | Exposition des fibres, toucher de surface, lisibilité du code et durabilité |
| Système de couleur | Masterbatch noir, naturel, blanc, gris ou coloré | Modifie l'absorption et la direction du contraste | Contraste lisible dans des conditions d'inspection réelles |
| Additifs | Additif laser, retardateur de flamme, stabilisant, lubrifiant ou contenu recyclé | Peut améliorer le marquage ou introduire des résidus, des odeurs et des variations | Aspect, résidus, dommages de surface et stabilité des lots |
| État de surface | Texture du moule, revêtement, contamination, humidité et état de conditionnement | Le même composé peut marquer différemment sur une surface finie différente | Uniformité, qualité des bords, adhérence des revêtements et effet thermique |
Où le marquage laser du nylon est-il couramment utilisé, et pourquoi ?
Le nylon est largement utilisé pour des pièces techniques où la résistance après moulage, la résistance à la température, les performances électriques ou le comportement à l'usure importent. Le marquage laser est généralement ajouté pour l'identification, la traçabilité, le contrôle d'assemblage ou le codage lisible par machine, sans ajouter d'étiquettes ni d'encre sur la pièce.
Pièces automobiles et de véhicules électriques
Les boîtiers de connecteurs, les clips, les supports et les composants moulés peuvent nécessiter des numéros de pièce, des informations de lot ou des codes de traçabilité durables qui restent lisibles après assemblage.
Électrique et électronique
Les borniers, les interrupteurs, les colliers de serrage et les boîtiers compacts nécessitent souvent des textes de petite taille, des symboles de polarité ou d’identification, des références de cavité et des codes lisibles par machine.
Composants industriels
Les engrenages, les capots, les supports et les pièces techniques moulées peuvent utiliser des marquages laser pour l’identification d’assemblage, le suivi de maintenance, la gestion des stocks ou la traçabilité de production.
Produits de consommation
Les boîtiers visibles, les poignées et les composants de sport ajoutent généralement une exigence esthétique plus forte : le marquage doit être lisible sans fusion ni rugosité inacceptables autour de lui.
Pièces réglementées ou à validation intensive
Lorsque des exigences en matière de documentation, de nettoyage ou d’autres exigences réglementaires s’appliquent, la faisabilité du marquage du matériau doit être distinguée de la décision finale de conformité ou de validation.
Vous n’êtes pas sûr que la résine soit réellement du nylon ? Commencez par le Guide des matériaux Plastiques et Polymères et confirmez le substrat avant d’appliquer des hypothèses de marquage spécifiques au PA.
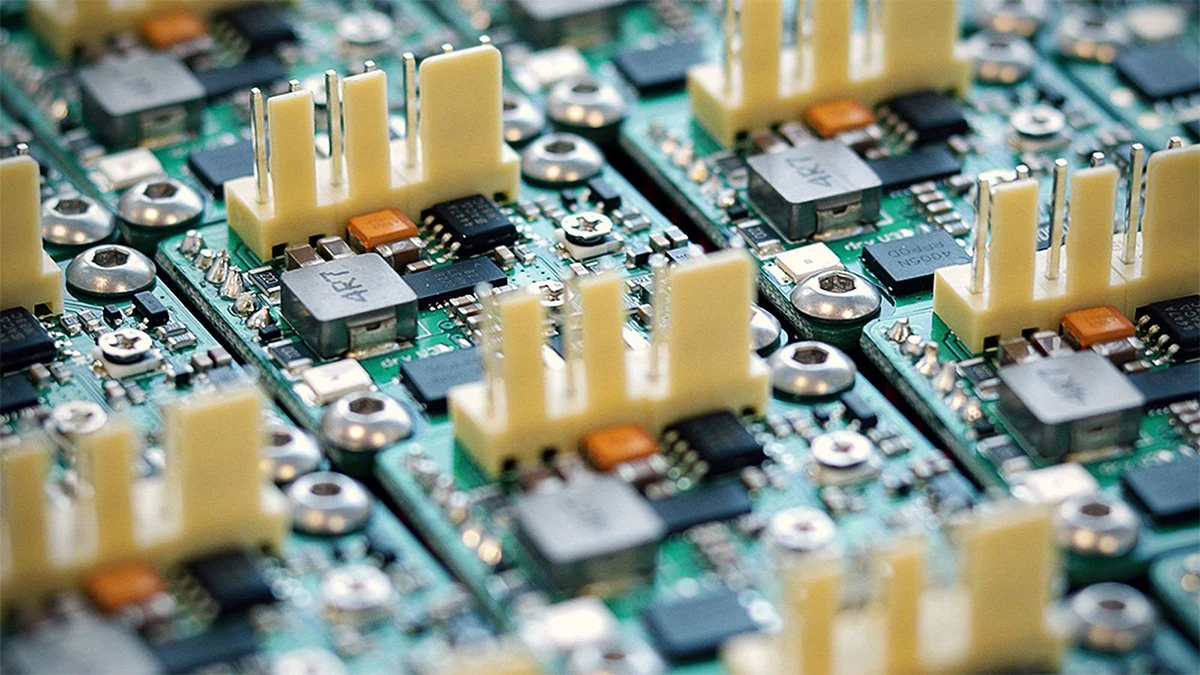
Contexte électrique et électronique
Les connecteurs et les ensembles électriques montrent pourquoi les pièces compactes en polymère moulé nécessitent souvent une identification permanente, des références de cavité ou une traçabilité. L'image est un contexte d'application ; le grade exact de polymère n'est pas affirmé comme étant du PA.
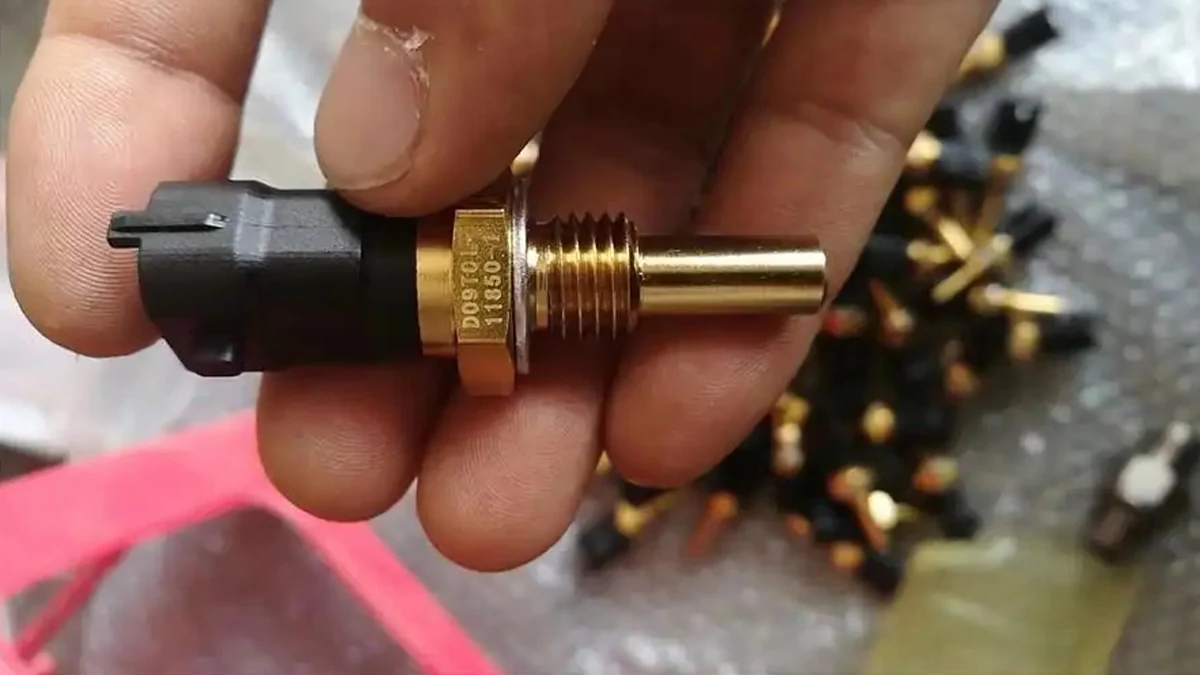
Contexte des composants industriels
Les petits composants en matériaux mixtes illustrent les contraintes de géométrie et de positionnement qui peuvent avoir de l'importance lorsqu'un boîtier en polymère moulé est marqué à proximité d'inserts métalliques ou d'éléments fonctionnels. L'identité du matériau doit encore être confirmée avant l'approbation du PA.
Le contenu du marquage modifie l’exigence relative au laser
Un logo visible et un petit code Data Matrix sont des tâches d'ingénierie différentes. Le contenu détermine la largeur de ligne, le contraste, la zone de marquage, la précision de positionnement et la méthode d'inspection nécessaires.
Identification
Nom du produit, modèle, numéro de pièce, logo, symboles et étiquetage permanent de base.
Traçabilité
Numéros de série, codes de lot ou de batch, codes de date et références de production qui relient une pièce aux enregistrements de fabrication.
Codes lisibles par machine
Les codes Data Matrix, les codes QR et autres codes compacts où la définition des modules et la validation par le lecteur importent plus qu'une photo visuellement attrayante.
Marques d’assemblage et de processus
ID de cavité, codes de position, références d'inspection ou identifiants de procédé utilisés lors de l'assemblage, du tri ou des contrôles qualité en aval.
Un code visible doit tout de même rester lisible
Les petits marquages lisibles par machine imposent des exigences plus strictes concernant le contraste, les bords des modules et l'uniformité de la surface qu'un grand logo ou un marquage textuel. Sur le PA, la texture moulée, la fibre de verre et la rugosité locale peuvent affecter la qualité du code, même lorsque le marquage semble acceptable à l'œil.
L'image ci-contre est un exemple représentatif de Data Matrix sur plastique, et non une preuve d'un grade de nylon spécifique. L'acceptation finale doit se faire avec la pièce PA de production et le lecteur ou la méthode d'inspection réels.

Définir le résultat avant de comparer les sources laser
La question utile n'est pas simplement de savoir si le nylon peut être marqué. Définissez si la pièce nécessite un marquage clair, un marquage foncé, un code fin lisible par machine, une marque d'identification esthétique ou un enlèvement de surface intentionnel.
Marque claire sur PA foncé
Courant sur les composés noirs ou foncés lorsque le matériau forme un changement clair ou gris maîtrisé. Inspectez le contraste, la définition des bords, la rugosité et tout renfort exposé.
Marque sombre sur PA clair
Peut être réalisable sur des composés clairs adaptés ou assistés par additifs. Surveillez les brûlures brunes, les résidus, la fusion locale ou un noircissement insuffisant.
Codes fins et petits textes
Jugez le plus petit caractère réel ou module de code, et non uniquement un grand marquage de démonstration. La lisibilité doit rester stable sur la surface de production.
Identification esthétique
L’aspect uniforme, des bords nets et des dommages thermiques visibles limités peuvent avoir autant d’importance que le contraste brut sur les surfaces visibles par le client.
Gravure superficielle ou texture
À utiliser uniquement lorsque l’enlèvement de matière en surface est acceptable. Vérifiez les traces de fusion, les débris, la régularité de la profondeur et si la section de paroi restante satisfait encore aux exigences de la pièce.
Élimination du revêtement
Le nylon peint ou revêtu doit être traité comme un système revêtement + substrat. Le critère de conformité est l’enlèvement contrôlé de la couche sans endommagement inacceptable du PA sous-jacent.
Comment l'épaisseur de paroi, la courbure et la taille de la pièce modifient la configuration de marquage
Le même composé PA peut nécessiter une configuration différente lorsque la pièce passe d’une plaque plate à un connecteur à paroi mince, un tube courbé ou un grand boîtier. La géométrie influe sur la tolérance à la chaleur, la mise au point, le positionnement et le champ optique nécessaires pour maintenir la régularité de la marque.
Parois minces et nervures
Les sections minces peuvent être plus sensibles à l’échauffement local. Vérifiez la déformation, la fusion, les bords surélevés et si la zone marquée se trouve près d’un élément d’encliquetage, d’une face d’étanchéité ou d’une nervure porteuse.
Surfaces courbes ou à hauteur variable
La courbure et les variations de hauteur peuvent décaler la mise au point et la taille du spot sur l’ensemble du marquage. L’orientation du dispositif de fixation, la rotation de la pièce ou la compensation de hauteur peuvent devenir plus importantes que la puissance laser nominale.
Petites pièces
Avec les corps de connecteurs et les pièces moulées compactes, le positionnement, la distance entre le marquage et le bord et la répétabilité du montage deviennent souvent les principales contraintes.
Grandes pièces
Les grands boîtiers peuvent nécessiter un champ de marquage plus grand, plusieurs positions de marquage ou un indexage contrôlé des pièces. Le choix de la lentille et du champ doit suivre la zone de marquage réelle.
Texture moulée
Le grain de cuir, la finition de moule mate et la texture fibreuse visible peuvent réduire le contraste apparent et perturber les bords des petits codes, même lorsque la chimie reste inchangée.
Inserts métalliques et assemblages
Les bornes, inserts et fixations à proximité peuvent modifier les trajets de réflexion, l'accès et le positionnement. Examinez l'ensemble de la zone de marquage assemblée, et non uniquement la résine plastique.
Quelle voie laser faut-il comparer en premier ?
Ne choisissez pas une machine de marquage pour nylon uniquement en fonction de sa puissance en watts. Partez du composé réel, du résultat requis, du plus petit code ou texte, de la modification de surface acceptable et de la géométrie de production, puis comparez les voies laser les plus plausibles sur la pièce réelle.
Les voies typiques incluent les systèmes de marquage laser à fibre et à fibre MOPA , les systèmes de marquage laser UV et, pour certaines tâches d'enlèvement sélectif ou de texturation, les systèmes de marquage laser CO2 Le laser vert doit rester une voie de comparaison secondaire, sauf si les résultats d'échantillons montrent une raison claire de l'utiliser.
| Condition réelle du PA | Première orientation de comparaison | Ce qui détermine s'il est validé |
|---|---|---|
| PA noir ou foncé nécessitant un marquage d'identification clair | La fibre/MOPA peut constituer une première option ; ajoutez l’UV lorsque la finesse des détails ou l’intégrité de la surface revêt une importance particulière. | Contraste, rugosité, définition des bords, exposition des fibres et répétabilité |
| PA clair ou naturel nécessitant un marquage foncé | Comparez la réponse UV et une réponse 1064 nm appropriée sur le mélange réel, surtout si la résine contient des additifs sensibles au laser. | Noirceur, décoloration thermique, fusion, résidus et stabilité entre les lots |
| Data Matrix à motifs fins ou texte très petit | Comparez l’UV dès le début lorsque la définition de petits motifs et des dommages de surface visibles limités sont prioritaires. | Forme du module, zone silencieuse, lisibilité par le scanner, qualité des bords et exigence de temps de cycle |
| PA chargé de fibres de verre | Testez le grade GF réel avec les principaux candidats fibre/MOPA et/ou UV | Exposition des fibres, rugosité, lisibilité du code et uniformité du contraste |
| PA peint ou revêtu | Traitez le revêtement et le substrat comme un seul système ; comparez la source qui élimine proprement le revêtement avec le moins de dommages possible pour le substrat. | Élimination complète de la couche, qualité des bords, dommages au substrat et résidus |
| Gravure ou texturation intentionnelles | Le CO2 ou une autre voie d'enlèvement thermique peut être intégré à la comparaison lorsque l'enlèvement de matière est acceptable. | Profondeur, fusion, débris, effet dimensionnel et qualité des bords |
Une première piste d'essai ne constitue pas une spécification finale de machine
La première comparaison a pour but d'identifier une fenêtre de procédé stable. Le choix final de la source, de la classe de puissance, de la lentille, du montage, de l'enceinte, de l'extraction, de la vision et de l'automatisation doit découler d'un résultat d'échantillon approuvé et de l'objectif de production réel.
Décidez s'il faut changer la voie laser ou la formulation du PA
Ne continuez pas à augmenter l'énergie sans d'abord déterminer quel côté du procédé est encore ajustable.
La matière de production est figée
Gardez le véritable composé PA inchangé et comparez les voies laser et les fenêtres de procédé les plus plausibles sur cette même pièce. Si aucune n'atteint le contraste requis sans chaleur, rugosité ou exposition des fibres inacceptables, vérifiez à nouveau si le résultat cible est réaliste pour la formulation fixe.
La formulation du matériau peut encore changer
Travaillez avec le fournisseur de résine ou de masterbatch pour évaluer une nuance de PA marquable au laser ou un additif sensible au laser adapté, puis répétez la qualification sur le compound de production révisé. Un changement de matière crée une nouvelle condition d'homologation ; il ne doit pas hériter automatiquement du résultat de l'ancien échantillon.
Quels problèmes surviennent habituellement lorsque le marquage du nylon n’est pas correctement qualifié ?
La plupart des défaillances ne se résument pas à « le laser ne peut pas marquer le nylon ». Elles proviennent d'une inadéquation entre la formulation du PA, l'effet requis, l'apport d'énergie, la géométrie de la pièce et les critères d'acceptation.
L'évaluation de la sécurité et des fumées fait toujours partie de la qualification
Demandez les FDS et les informations sur les additifs pour les composés inconnus, examinez l’aspiration locale et la filtration pour un marquage répété, et évaluez l’enceinte, les verrouillages, le confinement du faisceau et les mesures de protection adaptées à la longueur d’onde pour le système laser final. Les plastiques mélangés, les matériaux halogénés et les assemblages revêtus ne doivent pas être traités comme du nylon de base propre sans vérification.
Comment confirmer un marquage sur nylon avant de choisir la machine
L’essai sur échantillon doit reproduire le matériau, la surface et l’exigence de marquage de production avec suffisamment de fidélité pour que le résultat puisse constituer une décision d’achat plutôt qu’une simple démonstration ponctuelle.
| Exemple de saisie | Ce qu'il faut fournir | Pourquoi c'est important |
|---|---|---|
| Identification du PA | PA6, PA66, PA12, mélange, nuance et lot du fournisseur, le cas échéant | Évite que des hypothèses génériques sur le nylon dictent une recommandation de machine spécifique. |
| Renfort | Taux de fibres de verre, charge minérale, fibres de carbone ou nuance non chargée | Détermine la rugosité de surface, l’exposition des renforts et le comportement du contraste. |
| Couleur et additifs | Noir, blanc, naturel, masterbatch coloré, additif laser, retardateur de flamme, stabilisant ou matière recyclée | Influe sur l'absorption, la direction du marquage, les résidus et la stabilité des lots. |
| Surface de production | Texture du moule, revêtement, état d'humidité/conditionnement, épaisseur de paroi et caractéristiques d'assemblage à proximité | Relie le résultat d'essai à la pièce finie plutôt qu'à une éprouvette idéale. |
| Contenu du marquage | Logo, texte, numéro de série, QR, Data Matrix, taille minimale des caractères ou des modules et visuel | Définit la taille réelle de l'élément, la zone de marquage et l'exigence d'inspection. |
| Cible d'acceptation | Contraste clair/foncé, limite esthétique, lisibilité du code, exigence de durabilité et modification de surface autorisée | Crée une condition conforme/non conforme au lieu de se fier à une photo d'échantillon subjective. |
| Objectif de production | Chargement manuel, dispositif de fixation, plateau, rotation, convoyeur, temps de cycle attendu et besoin d'inspection | Relie la faisabilité du matériau à la configuration finale de l'équipement. |
| Données de sécurité | FDS, informations sur les additifs, contraintes d'extraction et limites d'accès des opérateurs | Prend en charge la préparation sûre d'essais ainsi que la planification de l'extraction et du confinement au niveau du système. |
N'utilisez pas de coupon de substitution pour l'approbation finale
Si la pièce de production est chargée de fibres de verre, ignifugée, colorée, texturée, conditionnée ou moulée selon un procédé spécifique, l’échantillon soumis doit correspondre à cet état. Une plaque de nylon non chargée peut conduire à une recommandation erronée pour un composant PA fini.
Comment un échantillon de PA approuvé devient une configuration machine finale
Une fois que l’échantillon présente une fenêtre de procédé stable et acceptable, les décisions restantes portent sur l’équipement : comment reproduire cette marque en fonction du champ requis, de la géométrie, de la méthode de chargement, des conditions de sécurité et du cycle de production.
Source laser
Utilisez la voie qui a produit le résultat PA approuvé. Ne modifiez pas la longueur d’onde ni le comportement des impulsions dans le seul but d’atteindre une puissance nominale plus élevée.
Lentille et champ de marquage
Adaptez le champ à la taille du code, à la taille des caractères, à la zone de marquage et aux dimensions de la pièce. Un champ plus grand n'est pas automatiquement un meilleur choix pour la précision.
Fixation et focalisation
Définissez comment les petites pièces, les pièces courbes ou les cavités multiples seront positionnées et maintenues à l'intérieur de la condition focale qualifiée.
Vision ou mouvement
Ajoutez la vision, la manutention rotative, la compensation de hauteur ou tout autre mouvement uniquement lorsque la géométrie de la pièce et le flux de production le justifient.
Enceinte et extraction
Configurez le confinement du faisceau et la gestion des fumées en fonction de la source sélectionnée, de la formulation réelle du PA et de la méthode de fonctionnement.
Intégration en production
Finalisez la configuration avec la méthode de chargement, le flux de données, la vérification du code, le temps de cycle cible et toute exigence en matière d'automate programmable (PLC) ou d'automatisation.
Ce qu'il faut envoyer pour obtenir un devis utile
Envoyez la pièce PA finale ou un échantillon de production représentatif, les informations exactes sur la nuance et les charges, la couleur et les additifs, le motif ou le code de marquage, le résultat requis, la zone marquée, les dimensions de la pièce, le cycle cible, la méthode de chargement et toute exigence en matière de vision, de rotation, de caisson, d'extraction ou d'automatisation. Ces informations permettent au devis de s'appuyer sur le processus testé plutôt que de partir d'un modèle de machine générique.
FAQ sur le marquage laser du nylon et du PA
Le nylon peut-il être marqué au laser ?
Oui. De nombreuses pièces en nylon et en polyamide peuvent être marquées au laser, mais le résultat dépend de la nuance exacte de PA, de la couleur, de l'état d'humidité, des charges, des additifs, de la surface moulée et de l'effet de marquage requis. Les pièces finales doivent être testées avant de choisir la machine.
Les PA6 et PA66 sont-ils marqués de la même manière ?
Non. Le PA6 et le PA66 doivent normalement être qualifiés séparément, car la nuance de résine, la cristallinité, le comportement à l'humidité, les pigments, les additifs et la surface moulée peuvent modifier la fenêtre de marquage et l'aspect final.
Comment la fibre de verre affecte-t-elle le marquage laser du nylon ?
La fibre de verre peut modifier la texture de surface, la diffusion de la lumière et le comportement d’enlèvement de matière. Les principaux risques sont la rugosité, un aspect irrégulier et des fibres apparentes ; il convient donc de tester le grade réel de fibre de verre (GF) et la surface réelle.
Quel laser doit être testé en premier pour le nylon ?
Il n’existe pas de meilleur laser universel pour chaque composé PA. Les technologies laser fibre/MOPA et UV sont des voies de comparaison initiales courantes pour de nombreuses tâches d’identification et de marquage de codes, tandis que le CO2 peut être évalué pour des travaux d’enlèvement sélectif ou de texturation. Le composé réel et le résultat cible déterminent la voie utile.
Pourquoi le même nylon peut-il marquer différemment d'un lot à l'autre ?
Le grade du fournisseur, le masterbatch de couleur, la teneur en matière recyclée, les additifs, la condition de moulage et l’état d’humidité peuvent tous modifier la réponse de surface. Un changement de matériau doit déclencher un réexamen de la fenêtre de process précédemment approuvée.
Le nylon doit-il être testé à sec ou conditionné ?
Testez-le dans les conditions qui représentent la production et l’utilisation réelles. Si les pièces sont normalement conditionnées, stockées à l’humidité ambiante ou assemblées après un processus de séchage défini, l’échantillon doit refléter cet état plutôt qu’une condition de laboratoire sans rapport.
Le nylon chargé de verre peut-il être marqué sans exposer les fibres ?
Cela peut être possible sur des composés adaptés et des fenêtres de process, mais l'exposition des fibres est l'un des principaux contrôles d'acceptation. Le pourcentage réel de GF, la surface moulée et le contraste requis doivent être testés ensemble.
Envoyez la pièce finale en nylon, la nuance et l'exigence de marquage
Incluez le PA6, le PA66 ou une autre nuance de PA, la nuance du fournisseur si disponible, le taux de fibre de verre, la couleur, les additifs, l'état de conditionnement, la texture de surface, les dimensions de la pièce, le visuel ou le code, le contraste cible, les attentes de cycle et les critères d'acceptation. Zhuorui Laser peut utiliser le résultat de l'échantillon pour affiner la voie laser, puis configurer la source, la lentille, le montage, l'enceinte, l'extraction et les options de production autour du marquage approuvé.
Demander un devis Demande OEM et personnalisée Contactez-nous